



Memilih ketebalan laminasi: antara 0,23, 0,27, dan 0,30 mm bedanya lebih dari 0,07 mm
Baja listrik yang lebih tipis menurunkan rugi arus pusar, tetapi juga menambah jumlah lapisan, ketukan press, keausan cetakan, dan menurunkan faktor tumpuk. Bagaimana ketebalan memengaruhi rugi inti, bagaimana frekuensi menetapkan batas bawah, dan cara memilih antara 0,23, 0,27, dan 0,30 mm.
“Bisakah kami beralih dari 0,27 ke 0,23 mm?” adalah salah satu pertanyaan yang paling sering kami dengar pada tahap penawaran. Alasannya biasanya benar: baja lebih tipis, rugi lebih rendah, margin efisiensi lebih besar. Tetapi itu baru separuh keputusan.
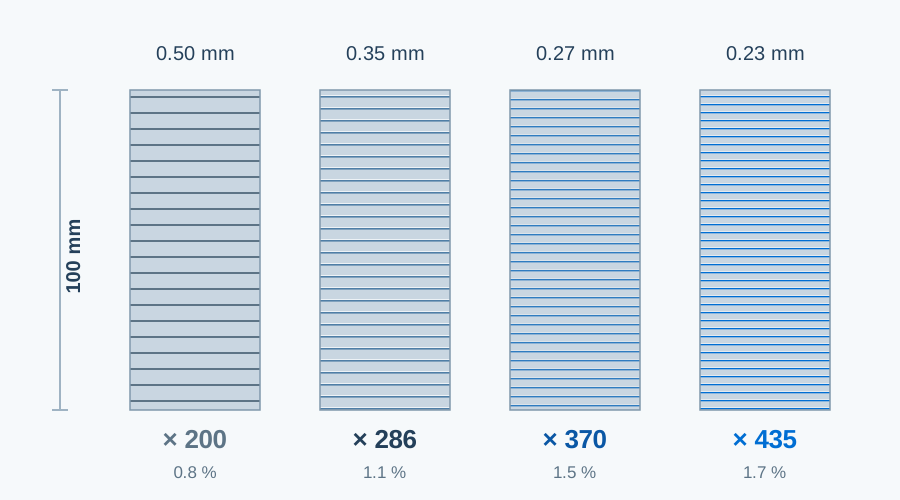
Di pabrik kami di Hunan, sebuah coil berorientasi butir 0,27 mm sedang dipotong menjadi lembaran sementara pemeriksa mengukur variasi ketebalan di seluruh lembar, bukan ketebalan nominal pada sertifikat pabrik. Di meja penumpukan sebelahnya, inti 0,23 mm membutuhkan sekitar 435 lapisan untuk tinggi tumpukan 100 mm; tinggi yang sama dengan 0,35 mm cukup sekitar 286 lapisan. Kedua inti tampak sama, tetapi rugi, jam kerja, dan harga materialnya berbeda.
Ketebalan adalah kolom spesifikasi yang paling sering diisi “begitu saja”: grade dipilih lalu ketebalan mengikuti, atau gambar disalin dari revisi sebelumnya. Padahal ketebalan menentukan tiga hal sekaligus: rugi inti, proses, dan biaya. Artikel ini menjawab pertanyaan yang paling sering kami terima.
Jawaban singkat
- Ketebalan terutama mengubah rugi arus pusar, dan secara kuadrat: dari 0,35 ke 0,27 mm bagian ini turun menjadi sekitar 60%; ke 0,23 mm, sekitar 43%.
- Rugi total membaik lebih sedikit, karena rugi histeresis tidak turun dengan ketebalan.
- Semakin tinggi frekuensi, semakin berharga ketebalan tipis. Trafo 50/60 Hz tidak perlu mengejar ketipisan; motor yang berjalan pada 400 Hz ke atas tidak bisa tanpanya.
- Tipis ada harganya: lebih banyak lapisan, lebih banyak ketukan press, keausan cetakan lebih cepat, dan faktor tumpuk lebih rendah.
- Nama grade hanyalah batas maksimum. Rugi terukur bisa berbeda satu kelas antar-batch grade yang sama, jadi bandingkan nilai terukur, bukan nama grade.
Ketebalan dalam artikel ini adalah nilai nominal. Untuk coil tertentu, yang berlaku adalah ketebalan terukur dan variasi ketebalan pada sertifikat pabrik.
Ketebalan, mil, dan gauge
Ketebalan baja listrik berarti ketebalan satu lembar laminasi — bukan coil, dan bukan tinggi tumpukan inti. Dua satuan umum dipakai: milimeter dan mil (1 mil = 0,001 inci = 0,0254 mm). Dokumen dagang membulatkan nilai mil, sehingga “9 mil” adalah pendekatan 0,2286 mm, bukan tepat 0,23 mm.
| Metrik | Mil tepat | Label umum (mil) | Penggunaan khas |
|---|---|---|---|
| 0.18 mm | 7.1 | 7 | Trafo daya besar, GO |
| 0.20 mm | 7.9 | 8 | NO tipis frekuensi tinggi |
| 0.23 mm | 9.1 | 9 | Trafo rugi rendah, GO |
| 0.27 mm | 10.6 | 11 | Trafo daya umum, GO |
| 0.30 mm | 11.8 | 12 | Trafo distribusi, GO |
| 0.35 mm | 13.8 | 14 | Motor efisiensi tinggi (NO), trafo (GO) |
| 0.50 mm | 19.7 | 20 | Motor industri umum, NO |
| 0.65 mm | 25.6 | 26 | Generator, motor biaya rendah, NO |
Nomor gauge tidak pernah didefinisikan seragam di antara standar dan material, dan dalam katalog pabrik lama gauge bahkan bisa berupa kode pesanan, bukan ketebalan fisik. Tuliskan nilainya: “0,27 mm, toleransi sesuai standar X” lebih jelas daripada “gauge 27”. Jika kontrak masih memakai gauge, tambahkan nilai milimeternya.
GO dan NO memakai rentang ketebalan berbeda
Baja berorientasi butir (GO) dipakai di trafo, dengan jalur magnet tetap dan anggaran rugi ketat, sehingga dibuat tipis: 0,18, 0,23, 0,27, 0,30, dan 0,35 mm adalah ukuran komersial umum, dengan 0,23–0,30 mm sebagai rentang utama untuk trafo distribusi dan daya. Baja tanpa orientasi (NO) dipakai di mesin berputar dengan frekuensi dan struktur biaya yang sangat berbeda, jadi rentangnya lebih lebar: 0,35, 0,50, dan 0,65 mm umum, sedangkan grade tipis 0,20 mm ke bawah melayani motor kecepatan tinggi dan motor traksi kendaraan listrik.
Nama grade biasanya mengodekan kelas rugi dan ketebalan. M235-35A berarti baja tanpa orientasi dengan rugi maksimum 2,35 W/kg (1,5 T, 50 Hz) pada 0,35 mm. Grade berorientasi butir memakai pola lain: Baosteel B30P105 berarti 0,30 mm, permeabilitas tinggi, dengan rugi terjamin 1,05 W/kg pada 1,7 T, 50 Hz.
Salah baca yang paling umum: GO dinilai pada P17/50 dan NO pada P15/50. Kerapatan fluksnya berbeda, jadi kedua angka tidak bisa diperingkat satu sama lain. Menaruh GO 0,90 W/kg dan NO 3,0 W/kg dalam satu tabel peringkat tidak bermakna — keduanya mengerjakan tugas berbeda.
Mengapa ketebalan bekerja secara kuadrat
Rugi inti terdiri dari tiga bagian. Rugi histeresis naik sebanding dengan frekuensi dan bergantung pada kemurnian, ukuran butir, serta tegangan internal; anil memperbaikinya dan tegangan potong memperburuknya. Rugi arus pusar naik dengan kuadrat frekuensi dan kuadrat ketebalan serta turun dengan resistivitas — inilah bagian yang dikendalikan ketebalan. Rugi anomali berasal dari gerakan dinding domain; lebih kecil tetapi tidak bisa diabaikan.
Pada 50 Hz dan sekitar 0,30 mm, pembagiannya kira-kira 60% histeresis, 30% arus pusar, dan 10% anomali. Itu menentukan solusinya: jika arus pusar dominan, pertipis; jika histeresis dominan, ganti grade atau anil. Terbalik berarti membuang uang.
Menurut aturan kuadrat, 0,35 → 0,27 mm membawa bagian arus pusar ke (0,27/0,35)² ≈ 60%, 0,35 → 0,23 mm ke sekitar 43%, dan 0,50 → 0,35 mm ke sekitar 49%. Rugi total selalu membaik lebih sedikit, karena histeresis tidak ikut turun. Itulah sebabnya satu proyek mengukur rugi 8% lebih rendah setelah beralih dari 0,35 ke 0,27 mm dan proyek lain hanya 4%: grade, kerapatan fluks, frekuensi, dan kondisi proses yang membedakannya.
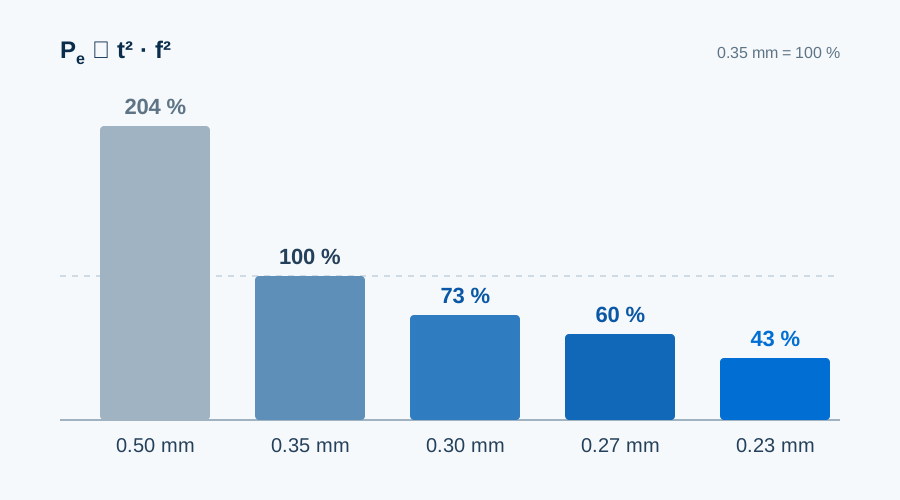
Frekuensi memperbesar semua ini. Rugi arus pusar tumbuh dengan kuadrat frekuensi, histeresis hanya linear, sehingga pada 400 Hz atau 1 kHz arus pusar sering menjadi bagian terbesar. Ukuran lain adalah kedalaman kulit: untuk baja silikon dengan resistivitas sekitar 0,5 μΩ·m nilainya sekitar 0,3–0,4 mm di dekat 1 kHz — sudah setebal satu laminasi — dan sekitar 0,1 mm pada 10 kHz. Ini adalah perkiraan orde besaran, bukan masukan desain.
Contoh hitungan: berapa nilai 0,15 W/kg?
Ambil inti trafo distribusi dengan 1,5 ton baja berorientasi butir dan dua material yang rugi terukurnya berbeda 0,15 W/kg. Selisihnya 225 W per trafo, sekitar 1.970 kWh per tahun selama 8.760 jam, dan sekitar 39.000 kWh dalam 20 tahun. Kalikan dengan tarif listrik Anda untuk membandingkannya dengan selisih harga material yang lebih tipis.
Perhitungan ini ada batasnya: 0,15 W/kg adalah asumsi dan sangat bervariasi antar-grade; kerapatan fluks dan frekuensi nyata berbeda dari kondisi uji sehingga selisih tidak bisa diskalakan secara linear; dan faktor tumpuk yang lebih rendah, ketukan tambahan, serta umur cetakan yang lebih pendek pada material tipis tidak dihitung. Gunakan untuk membandingkan opsi dan orde besaran, bukan sebagai janji penghematan energi.
Frekuensi menetapkan batas bawah
| Aplikasi | Frekuensi khas | Ketebalan umum | Alasan |
|---|---|---|---|
| Trafo daya besar | 50 / 60 Hz | 0.23–0.30 mm | Efisiensi sepanjang umur didahulukan; GO tipis langsung menurunkan rugi beban nol |
| Motor industri standar | 50 / 60 Hz | 0.35–0.50 mm | Keseimbangan biaya dan kinerja; biaya material dan proses berbobot besar |
| Motor efisiensi tinggi / dengan inverter | 50–400 Hz | 0.20–0.35 mm | Harmonik inverter menambah rugi frekuensi tinggi yang tak tertangani ketebalan standar |
| Motor traksi kendaraan listrik, dirgantara | 400–1000+ Hz | 0.10–0.27 mm | Arus pusar menjadi rugi utama; menentukan jarak tempuh, kerapatan daya, dan pendinginan |
Tabel ini titik awal, bukan jawaban. Trafo 50/60 Hz bisa dibuat dengan 0,35 mm, tetapi rugi beban nol dan kelas efisiensi harus diperiksa ulang; motor kendaraan listrik tetap berjalan dengan 0,35 mm, tetapi efisiensi dan kenaikan suhu pada kecepatan tinggi akan memburuk.
Rentang kami: HXES memproses material 0,18 hingga 0,50 mm. Ketebalan 0,10–0,15 mm berasal dari pabrik tertentu, jendela prosesnya lebih sempit, dan bukan barang stok; untuk kebutuhan ini kami memastikan sumber material terlebih dahulu, baru membahas prosesnya.
0,23, 0,27, atau 0,30 mm?
| Ketebalan | Pilihan khas | Kompromi utama |
|---|---|---|
| 0.23 mm | Inti trafo yang sensitif rugi, sebagian desain efisiensi tinggi | Rugi arus pusar rendah, tetapi harga lebih tinggi, lapisan lebih banyak, dan jendela stamping sempit |
| 0.27 mm | Desain seimbang antara rugi rendah dan kemudahan produksi | Kompromi antara kinerja dan proses; umum pada trafo daya |
| 0.30 mm | Trafo umum, reaktor, dan sebagian penggunaan industri | Mudah diproses dan lebih murah; porsi arus pusar lebih tinggi daripada ketebalan tipis |
Kami menyarankan memutuskan dengan urutan ini, bukan memilih ketebalan terlebih dahulu:
- Tetapkan anggaran rugi. Hitung mundur dari target efisiensi ke rugi beban nol yang diizinkan, lalu ke W/kg. Memilih ketebalan dulu lalu memeriksa belakangan biasanya berarti pengerjaan ulang.
- Bandingkan nilai terukur. Gunakan nilai sertifikat pabrik kedua material, bukan nama grade. Grade rugi rendah 0,23 mm dan grade permeabilitas tinggi 0,27 mm sama-sama bisa unggul.
- Tanyakan lini produksi. Tonase press, celah cetakan, akurasi pengumpanan, dan metode penumpukan harus mampu menangani ketebalan itu secara andal; jika tidak, nilai laboratorium hanya ada di atas kertas.
- Jumlahkan totalnya. Harga material, ketukan press, biaya cetakan, jam penumpukan, dan energi rugi 20 tahun masuk dalam satu perbandingan.
Singkatnya, 0,23 mm tidak otomatis lebih baik daripada 0,27 mm, dan 0,27 mm tidak otomatis lebih baik daripada 0,30 mm. Ketebalan hanyalah bagian dari grade; membicarakan ketebalan tanpa kelas rugi sama dengan membaca separuh spesifikasi.
Biaya tersembunyi ketebalan tipis
Stamping: celah dan ketukan
Material tipis membutuhkan celah cetakan absolut yang lebih kecil, dengan tuntutan lebih tinggi pada keseragaman celah, kondisi mata potong, dan akurasi pengumpanan, sehingga cetakan perlu diasah lebih sering — efek struktural, bukan soal keterampilan operator. Ketukan juga bertambah: tumpukan 100 mm berarti sekitar 286 lapisan pada 0,35 mm dan sekitar 435 pada 0,23 mm, kira-kira setengah lebih banyak.
Burr: 0,02 mm adalah batas mutlak
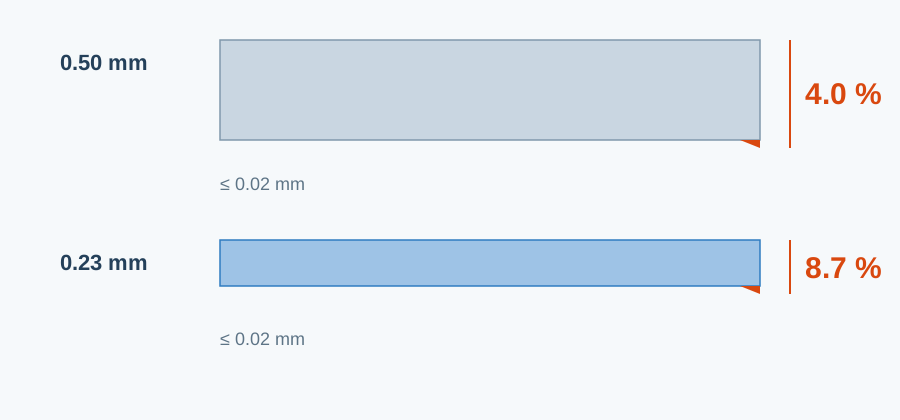
Burr menjembatani lembaran yang bersebelahan, menghubungsingkatkan jalur arus pusar, memanaskan secara lokal, dan merusak lapisan, yang berujung pada kenaikan suhu abnormal. Batas burr kami pada slitting dan pemotongan adalah 0,02 mm. Pada material 0,50 mm masih ada margin; pada 0,23 mm sudah mendekati batas — burr naik dari 4% menjadi 8,7% dari ketebalan. Nilai burr relatif terhadap ketebalan, bukan hanya nilai absolutnya.
Pemotongan: zona rusak membesar secara proporsional
Pemotongan laser dan waterjet cocok untuk sampel dan batch kecil, tetapi zona di dekat potongan kehilangan kualitas magnetik. Kedalamannya kira-kira tetap, sehingga membagi dua ketebalan menggandakan porsinya pada penampang: efek tepi yang dapat diabaikan pada 0,50 mm bisa menghabiskan beberapa persen jalur magnet pada 0,23 mm. Stamping tetap jalur paling stabil untuk produksi massal; sampel potongan laser memvalidasi desain, bukan kinerja produksi massal, dan rencana proyek perlu menyatakannya.
Penumpukan: lapisan, coating, dan faktor tumpuk
Coating tipis — biasanya 1–3 μm per sisi — tetapi menumpuk. Dengan 2 μm per sisi, coating mengambil sekitar 1,7% tinggi tumpukan pada 0,23 mm, 1,1% pada 0,35 mm, dan 0,8% pada 0,50 mm, sehingga tumpukan 100 mm dari 0,23 mm berisi hampir 2 mm lebih sedikit baja, yang harus dikompensasi desain. Lebih banyak lapisan juga memperbesar variasi kelurusan, pergeseran, dan gaya jepit; mempertahankan faktor tumpuk 0,95–0,97 dengan material tipis membutuhkan jig dan prosedur yang lebih baik.
Cara ketebalan dijaga: di pabrik baja, alat ukur sinar-X atau laser memindai strip dan mengirim penyimpangan ke kontrol ketebalan otomatis mesin rol. Di tempat kami, coil masuk diukur ulang, slit coil diambil sampelnya, dan bagian stamping pertama diperiksa. Material tipis sangat sensitif terhadap variasi ketebalan, yang langsung terlihat pada tinggi tumpukan.
Mengapa “grade yang sama” bisa berbeda harga
Material dalam satu grade tidak berkinerja identik. Penetapan harga berdasarkan nama grade — satu harga untuk M235-35A, harga lain untuk M270-35A — mengandaikan sebaliknya, dan di trafo, tempat setiap 0,01 W/kg diperhitungkan, asumsi itu gagal. Ketebalan, rugi terukur, dan kondisi uji bersama-sama membentuk dasar yang dapat dibandingkan. Saat membandingkan penawaran:
- minta nilai terukur batch tersebut (P17/50 atau P15/50, B8, ketebalan, variasi ketebalan, coating) bersama penawaran;
- cantumkan nilai terjamin dan metode penerimaan, termasuk posisi pengambilan sampel dan kriteria lulus, dalam kontrak;
- bandingkan biaya material per inti ditambah energi rugi beban nol 20 tahun, bukan hanya harga per ton — bagian tersembunyi sering kali lebih besar.
Pertanyaan umum
Mengapa tidak memakai ketebalan paling tipis di semua aplikasi?
Baja tipis menurunkan rugi arus pusar tetapi menaikkan kesulitan stamping, keausan cetakan, jumlah lapisan, dan tenaga kerja. Manfaat dan biaya harus ditimbang per proyek; tipis tidak gratis.
Apakah lebih tebal selalu lebih murah pada 50 Hz? Bagaimana dengan 0,65 mm?
Jika frekuensi dan target rugi tidak menuntut, baja lebih tebal sering lebih ekonomis, tetapi tidak otomatis terbaik. Banyak motor industri standar memakai NO 0,50 atau bahkan 0,65 mm karena keunggulan biaya dan proses melebihi rugi tambahan.
Berapa ketebalan umum laminasi motor?
Motor industri standar sebagian besar memakai NO 0,35–0,50 mm; motor kecepatan tinggi, kendaraan listrik, dan frekuensi tinggi beralih ke 0,20–0,27 mm untuk menahan rugi arus pusar yang naik bersama frekuensi.
Apakah 0,23 mm selalu lebih baik daripada 0,27 mm?
Tidak. Ketebalan hanya memengaruhi bagian arus pusar; rugi total bergantung pada grade, nilai terukur, kerapatan fluks, dan frekuensi. Grade 0,27 mm dengan nilai terukur 0,90 W/kg bisa mengalahkan grade 0,23 mm dengan nilai terukur 0,95 W/kg.
Penutup
Memilih ketebalan berarti menyelesaikan tiga batasan sekaligus: seberapa rendah rugi yang harus dicapai, seberapa tipis material yang dapat diproses lini dengan andal, dan berapa harga yang sanggup ditanggung anggaran. Dalam proyek yang kami tangani, masalah jarang muncul karena memilih terlalu tebal atau terlalu tipis, melainkan karena ketiganya tidak diletakkan dalam satu tabel.
Tetapkan anggaran rugi, bandingkan nilai terukur, lalu minta lini produksi memastikan bahwa mereka mampu membuatnya. Jika Anda sedang menimbang 0,23, 0,27, atau 0,30 mm, kirimkan gambar atau grade Anda; kami akan menyandingkan nilai terukur, jendela proses, dan total biaya kedua opsi.
Rentang data diambil dari standar publik dan informasi grade yang umum sebagai panduan pemilihan; kinerja aktual setiap grade mengikuti sertifikat pabrik dan perjanjian teknis. Contoh hitungan adalah perkiraan orde besaran, bukan janji penghematan energi.

