



Chọn độ dày lá thép: giữa 0,23, 0,27 và 0,30 mm, khác biệt không chỉ là 0,07 mm
Thép kỹ thuật điện mỏng hơn giảm tổn hao dòng xoáy, nhưng cũng làm tăng số lớp, số nhát dập, mòn khuôn và giảm hệ số xếp. Độ dày ảnh hưởng tổn hao lõi thế nào, tần số quyết định giới hạn dưới ra sao và cách chọn giữa 0,23, 0,27 và 0,30 mm.
“Có thể đổi từ 0,27 sang 0,23 mm không?” là một trong những câu hỏi chúng tôi nghe nhiều nhất ở giai đoạn báo giá. Lập luận thường đúng: thép mỏng hơn, tổn hao thấp hơn, dư địa hiệu suất lớn hơn. Nhưng nó chỉ là một nửa của quyết định.
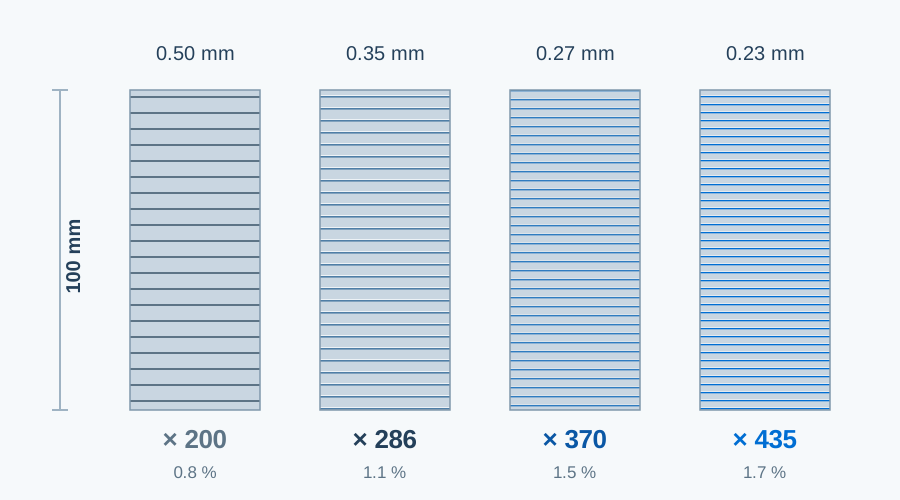
Tại nhà máy Hồ Nam, một cuộn thép định hướng 0,27 mm đang được cắt thành tấm trong khi bộ phận kiểm tra đo độ biến thiên chiều dày trên tấm, không phải chiều dày danh nghĩa ghi trên chứng chỉ nhà máy. Ở bàn xếp bên cạnh, lõi 0,23 mm cần khoảng 435 lớp cho 100 mm chiều cao xếp; cùng chiều cao đó với 0,35 mm chỉ cần khoảng 286 lớp. Hai lõi trông giống nhau, nhưng tổn hao, giờ công và giá vật liệu đều khác.
Độ dày là ô trong thông số kỹ thuật hay được điền “theo thói quen” nhất: chọn mác thì độ dày đi theo, hoặc bản vẽ được chép từ phiên bản trước. Thế nhưng nó quyết định cùng lúc ba việc: tổn hao lõi, gia công và chi phí. Bài viết này trả lời những câu hỏi chúng tôi được hỏi nhiều nhất.
Câu trả lời ngắn
- Độ dày chủ yếu thay đổi tổn hao dòng xoáy, và theo bình phương: từ 0,35 xuống 0,27 mm, phần này giảm còn khoảng 60%; xuống 0,23 mm, còn khoảng 43%.
- Tổng tổn hao cải thiện ít hơn, vì tổn hao trễ không giảm theo độ dày.
- Tần số càng cao, thép mỏng càng có giá trị. Máy biến áp 50/60 Hz không cần chạy theo độ mỏng; động cơ chạy từ 400 Hz trở lên thì không thể thiếu.
- Mỏng có cái giá của nó: nhiều lớp hơn, nhiều nhát dập hơn, khuôn mòn nhanh hơn và hệ số xếp thấp hơn.
- Tên mác chỉ là giới hạn trên. Tổn hao đo được có thể chênh một cấp giữa các lô cùng mác, vì vậy hãy so sánh giá trị đo, không phải tên mác.
Độ dày trong bài là giá trị danh nghĩa. Với một cuộn cụ thể, áp dụng chiều dày đo và độ biến thiên chiều dày trên chứng chỉ nhà máy.
Độ dày, mil và gauge
Độ dày thép kỹ thuật điện là độ dày của một lá thép, không phải của cuộn và không phải chiều cao xếp lõi. Hai đơn vị phổ biến là milimét và mil (1 mil = 0,001 inch = 0,0254 mm). Chứng từ thương mại làm tròn giá trị mil, nên “9 mil” là giá trị gần đúng của 0,2286 mm, không phải đúng 0,23 mm.
| Hệ mét | Mil chính xác | Ký hiệu thường dùng (mil) | Ứng dụng điển hình |
|---|---|---|---|
| 0.18 mm | 7.1 | 7 | Máy biến áp công suất lớn, GO |
| 0.20 mm | 7.9 | 8 | NO mỏng tần số cao |
| 0.23 mm | 9.1 | 9 | Máy biến áp tổn hao thấp, GO |
| 0.27 mm | 10.6 | 11 | Máy biến áp công suất phổ biến, GO |
| 0.30 mm | 11.8 | 12 | Máy biến áp phân phối, GO |
| 0.35 mm | 13.8 | 14 | Động cơ hiệu suất cao (NO), máy biến áp (GO) |
| 0.50 mm | 19.7 | 20 | Động cơ công nghiệp thông dụng, NO |
| 0.65 mm | 25.6 | 26 | Máy phát, động cơ giá rẻ, NO |
Số gauge chưa bao giờ được định nghĩa thống nhất giữa các tiêu chuẩn và vật liệu, và trong catalog cũ của nhà máy, gauge thậm chí có thể là mã đặt hàng chứ không phải độ dày thực. Hãy ghi giá trị: “0,27 mm, dung sai theo tiêu chuẩn X” rõ hơn “gauge 27”. Nếu hợp đồng vẫn dùng gauge, hãy ghi kèm giá trị milimét.
GO và NO dùng dải độ dày khác nhau
Thép định hướng (GO) dùng trong máy biến áp, nơi mạch từ cố định và ngân sách tổn hao chặt, nên được làm mỏng: 0,18, 0,23, 0,27, 0,30 và 0,35 mm là các cỡ thương mại phổ biến, trong đó 0,23–0,30 mm là dải chính cho máy biến áp phân phối và công suất. Thép không định hướng (NO) dùng cho máy điện quay với tần số và cơ cấu chi phí rất khác nhau, nên dải rộng hơn: 0,35, 0,50 và 0,65 mm là phổ biến, còn các mác mỏng từ 0,20 mm trở xuống dùng cho động cơ tốc độ cao và động cơ kéo xe điện.
Tên mác thường mã hóa cấp tổn hao và độ dày. M235-35A là thép không định hướng có tổn hao tối đa 2,35 W/kg (1,5 T, 50 Hz) ở độ dày 0,35 mm. Mác định hướng theo cách khác: Baosteel B30P105 là 0,30 mm, từ thẩm cao, tổn hao bảo đảm 1,05 W/kg ở 1,7 T, 50 Hz.
Lỗi đọc phổ biến nhất: GO được ghi theo P17/50 còn NO theo P15/50. Mật độ từ thông khác nhau nên không thể xếp hạng hai con số này với nhau. Đặt một GO 0,90 W/kg và một NO 3,0 W/kg vào cùng một bảng xếp hạng là vô nghĩa — chúng làm những việc khác nhau.
Vì sao độ dày tác động theo bình phương
Tổn hao lõi gồm ba phần. Tổn hao trễ tăng tỉ lệ với tần số và phụ thuộc độ tinh khiết, kích thước hạt và ứng suất trong; ủ cải thiện, ứng suất cắt làm xấu đi. Tổn hao dòng xoáy tăng theo bình phương tần số và bình phương độ dày, giảm theo điện trở suất — đây là phần độ dày kiểm soát. Tổn hao dị thường đến từ chuyển động vách đômen; nhỏ hơn nhưng không thể bỏ qua.
Ở 50 Hz và khoảng 0,30 mm, tỷ lệ xấp xỉ 60% trễ, 30% dòng xoáy và 10% dị thường. Điều đó quyết định cách khắc phục: dòng xoáy chiếm ưu thế thì làm mỏng; trễ chiếm ưu thế thì đổi mác hoặc ủ. Làm ngược lại là phí tiền.
Theo quy tắc bình phương, 0,35 → 0,27 mm đưa phần dòng xoáy về (0,27/0,35)² ≈ 60%, 0,35 → 0,23 mm còn khoảng 43%, và 0,50 → 0,35 mm còn khoảng 49%. Tổng tổn hao luôn cải thiện ít hơn, vì phần trễ không giảm theo. Đó là lý do một dự án đo được tổn hao giảm 8% khi chuyển từ 0,35 sang 0,27 mm, còn dự án khác chỉ 4%: mác thép, mật độ từ thông, tần số và trạng thái gia công tạo nên khác biệt.
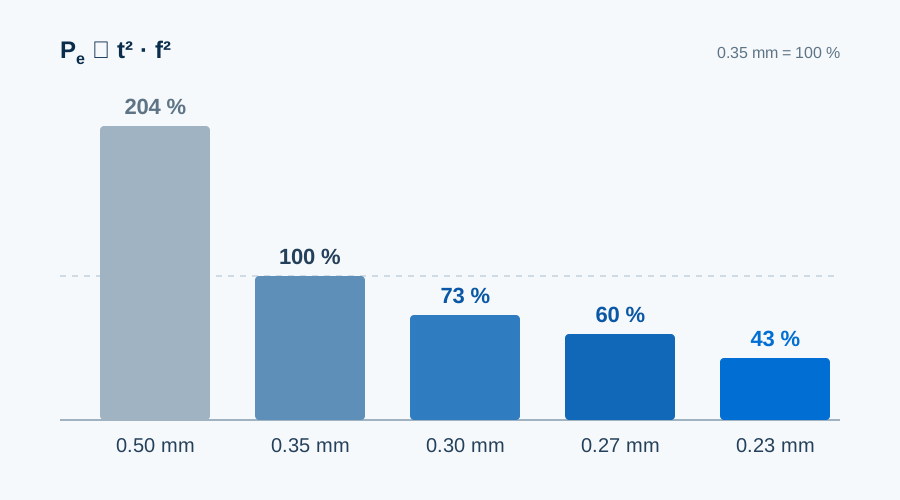
Tần số khuếch đại tất cả. Tổn hao dòng xoáy tăng theo bình phương tần số, tổn hao trễ chỉ tăng tuyến tính, nên ở 400 Hz hoặc 1 kHz dòng xoáy thường là phần lớn nhất. Một thước đo khác là độ sâu thấm: với thép silic điện trở suất khoảng 0,5 μΩ·m, nó khoảng 0,3–0,4 mm gần 1 kHz — đã bằng một lá thép — và khoảng 0,1 mm ở 10 kHz. Đây là ước tính bậc độ lớn, không phải dữ liệu thiết kế.
Ví dụ tính toán: 0,15 W/kg đáng giá bao nhiêu?
Xét lõi máy biến áp phân phối dùng 1,5 tấn thép định hướng và hai vật liệu có tổn hao đo chênh 0,15 W/kg. Chênh lệch là 225 W mỗi máy, khoảng 1.970 kWh mỗi năm với 8.760 giờ và khoảng 39.000 kWh trong 20 năm. Nhân với giá điện của bạn để so với chênh lệch giá của vật liệu mỏng hơn.
Phép tính có giới hạn: 0,15 W/kg là giả định và khác nhiều giữa các mác; mật độ từ thông và tần số thực tế khác điều kiện thử, nên không thể nhân tuyến tính; và hệ số xếp thấp hơn, số nhát dập tăng, tuổi thọ khuôn ngắn hơn của vật liệu mỏng không được tính. Hãy dùng nó để so sánh phương án và bậc độ lớn, không phải như cam kết tiết kiệm năng lượng.
Tần số quyết định giới hạn dưới
| Ứng dụng | Tần số điển hình | Độ dày thường dùng | Lý do |
|---|---|---|---|
| Máy biến áp công suất lớn | 50 / 60 Hz | 0.23–0.30 mm | Ưu tiên hiệu suất suốt vòng đời; GO mỏng trực tiếp giảm tổn hao không tải |
| Động cơ công nghiệp tiêu chuẩn | 50 / 60 Hz | 0.35–0.50 mm | Cân bằng chi phí và hiệu năng; chi phí vật liệu và gia công chiếm tỷ trọng lớn |
| Động cơ hiệu suất cao / dùng biến tần | 50–400 Hz | 0.20–0.35 mm | Sóng hài của biến tần thêm tổn hao tần số cao mà độ dày tiêu chuẩn không đáp ứng |
| Động cơ kéo xe điện, hàng không | 400–1000+ Hz | 0.10–0.27 mm | Dòng xoáy trở thành tổn hao chính; ảnh hưởng quãng đường, mật độ công suất và làm mát |
Bảng này là điểm khởi đầu, không phải đáp án. Máy biến áp 50/60 Hz có thể làm bằng 0,35 mm, nhưng phải kiểm tra lại tổn hao không tải và cấp hiệu suất; động cơ xe điện vẫn chạy với 0,35 mm, nhưng hiệu suất và nhiệt độ ở tốc độ cao sẽ kém đi nhiều.
Phạm vi của chúng tôi: HXES gia công vật liệu dày 0,18–0,50 mm. Độ dày 0,10–0,15 mm đến từ một số nhà máy riêng, cửa sổ gia công hẹp hơn và không có sẵn trong kho; với các yêu cầu này, chúng tôi xác nhận nguồn vật liệu trước rồi mới bàn phương án gia công.
0,23, 0,27 hay 0,30 mm?
| Độ dày | Lựa chọn điển hình | Đánh đổi chính |
|---|---|---|
| 0.23 mm | Lõi máy biến áp nhạy với tổn hao, một số thiết kế hiệu suất cao | Tổn hao dòng xoáy thấp, nhưng giá cao hơn, nhiều lớp hơn và cửa sổ dập hẹp |
| 0.27 mm | Thiết kế cân bằng giữa tổn hao thấp và khả năng sản xuất | Thỏa hiệp giữa hiệu năng và gia công; phổ biến ở máy biến áp công suất |
| 0.30 mm | Máy biến áp thông dụng, cuộn kháng và một số ứng dụng công nghiệp | Dễ gia công và rẻ hơn; tỷ phần dòng xoáy cao hơn các cỡ mỏng |
Chúng tôi khuyên quyết định theo thứ tự này thay vì chọn độ dày trước:
- Đặt ngân sách tổn hao. Từ mục tiêu hiệu suất suy ra tổn hao không tải cho phép rồi quy ra W/kg. Chọn độ dày trước rồi kiểm tra sau thường dẫn đến làm lại.
- So sánh giá trị đo. Dùng giá trị trên chứng chỉ nhà máy của hai vật liệu, không dùng tên mác. Một mác tổn hao thấp 0,23 mm và một mác từ thẩm cao 0,27 mm đều có thể thắng.
- Hỏi dây chuyền sản xuất. Lực máy dập, khe hở khuôn, độ chính xác cấp liệu và cách xếp phải xử lý được độ dày đó ổn định; nếu không, số liệu phòng thí nghiệm chỉ nằm trên giấy.
- Cộng tổng chi phí. Giá vật liệu, số nhát dập, chi phí khuôn, giờ xếp lõi và 20 năm năng lượng tổn hao nằm trong cùng một so sánh.
Tóm lại, 0,23 mm không tự động tốt hơn 0,27 mm, và 0,27 mm cũng không tự động tốt hơn 0,30 mm. Độ dày chỉ là một phần của mác; bàn về độ dày mà không có cấp tổn hao là mới đọc nửa thông số.
Chi phí ẩn của thép mỏng
Dập: khe hở và số nhát
Vật liệu mỏng cần khe hở khuôn tuyệt đối nhỏ hơn, với yêu cầu cao hơn về độ đồng đều khe hở, tình trạng lưỡi cắt và độ chính xác cấp liệu, nên khuôn phải mài lại thường xuyên hơn — đây là hiệu ứng mang tính cấu trúc, không phải tay nghề người vận hành. Số nhát cũng tăng: 100 mm chiều cao xếp là khoảng 286 lớp với 0,35 mm và khoảng 435 lớp với 0,23 mm, tức nhiều hơn khoảng một nửa.
Bavia: 0,02 mm là giới hạn cứng
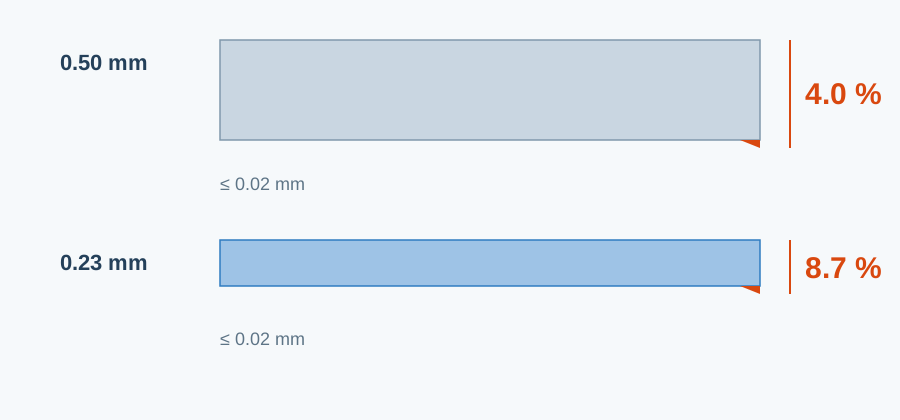
Bavia nối các lá thép kề nhau, tạo đường ngắn mạch cho dòng xoáy, gây nóng cục bộ và làm hỏng lớp phủ, cuối cùng dẫn đến tăng nhiệt bất thường. Giới hạn bavia khi xẻ và cắt của chúng tôi là 0,02 mm. Với vật liệu 0,50 mm vẫn còn dư địa; với 0,23 mm đã gần giới hạn — bavia tăng từ 4% lên 8,7% độ dày. Hãy đánh giá bavia theo tỷ lệ với độ dày, không chỉ theo giá trị tuyệt đối.
Cắt: vùng hư hại lớn lên theo tỷ lệ
Cắt laser và tia nước phù hợp với mẫu thử và lô nhỏ, nhưng vùng sát vết cắt bị suy giảm tính chất từ. Độ sâu vùng này gần như cố định, nên giảm độ dày một nửa thì tỷ phần của nó trên tiết diện tăng gấp đôi: hiệu ứng mép không đáng kể ở 0,50 mm có thể làm mất vài phần trăm mạch từ ở 0,23 mm. Dập vẫn là con đường ổn định nhất cho sản xuất loạt; mẫu cắt laser chỉ xác nhận thiết kế, không xác nhận hiệu năng sản xuất loạt, và kế hoạch dự án nên ghi rõ điều này.
Xếp lõi: số lớp, lớp phủ và hệ số xếp
Lớp phủ mỏng — thường 1–3 μm mỗi mặt — nhưng cộng dồn lại. Với 2 μm mỗi mặt, lớp phủ chiếm khoảng 1,7% chiều cao xếp ở 0,23 mm, 1,1% ở 0,35 mm và 0,8% ở 0,50 mm, nên lõi 100 mm bằng 0,23 mm có ít hơn gần 2 mm thép, phải bù bằng thiết kế. Nhiều lớp hơn cũng khuếch đại sai lệch căn chỉnh, xếp so le và lực ép; giữ hệ số xếp 0,95–0,97 với vật liệu mỏng đòi hỏi đồ gá và quy trình tốt hơn.
Độ dày được kiểm soát thế nào: tại nhà máy cán, máy đo tia X hoặc laser quét băng thép và phản hồi sai lệch về hệ thống điều khiển chiều dày tự động của máy cán. Tại chỗ chúng tôi, cuộn nhập được đo lại, cuộn xẻ được lấy mẫu và chi tiết dập đầu tiên được kiểm tra. Vật liệu mỏng đặc biệt nhạy với biến thiên chiều dày, điều này thể hiện trực tiếp ở chiều cao xếp.
Vì sao “cùng mác” có thể khác giá
Vật liệu trong cùng một mác không có tính năng giống hệt nhau. Báo giá theo tên mác — một giá cho M235-35A, một giá khác cho M270-35A — mặc định rằng chúng giống nhau, và với máy biến áp, nơi từng 0,01 W/kg đều được tính, giả định đó không đúng. Độ dày, tổn hao đo và điều kiện thử cùng nhau mới tạo thành cơ sở so sánh. Khi so sánh chào giá:
- yêu cầu giá trị đo của lô (P17/50 hoặc P15/50, B8, độ dày, biến thiên chiều dày, lớp phủ) kèm báo giá;
- ghi rõ trong hợp đồng giá trị bảo đảm và phương pháp nghiệm thu, gồm vị trí lấy mẫu và tiêu chí đạt;
- so sánh chi phí vật liệu mỗi lõi cộng 20 năm năng lượng tổn hao không tải, không chỉ giá mỗi tấn — phần ẩn thường lớn hơn.
Câu hỏi thường gặp
Vì sao không dùng cỡ mỏng nhất cho mọi ứng dụng?
Thép mỏng giảm tổn hao dòng xoáy nhưng làm tăng độ khó khi dập, mòn khuôn, số lớp và nhân công. Lợi ích và chi phí phải được cân nhắc theo từng dự án; mỏng không miễn phí.
Ở 50 Hz, dày hơn có luôn rẻ hơn? Còn 0,65 mm thì sao?
Khi yêu cầu về tần số và tổn hao không khắt khe, thép dày thường kinh tế hơn, nhưng không tự động là tốt nhất. Nhiều động cơ công nghiệp tiêu chuẩn dùng NO 0,50 hoặc thậm chí 0,65 mm vì lợi thế chi phí và gia công vượt trội so với phần tổn hao tăng thêm.
Lá thép động cơ thường dày bao nhiêu?
Động cơ công nghiệp tiêu chuẩn chủ yếu dùng NO 0,35–0,50 mm; động cơ tốc độ cao, xe điện và tần số cao chuyển sang 0,20–0,27 mm để kìm tổn hao dòng xoáy tăng theo tần số.
0,23 mm có luôn tốt hơn 0,27 mm?
Không. Độ dày chỉ ảnh hưởng phần dòng xoáy; tổng tổn hao phụ thuộc mác, giá trị đo, mật độ từ thông và tần số. Một mác 0,27 mm đo được 0,90 W/kg có thể thắng một mác 0,23 mm đo được 0,95 W/kg.
Lời kết
Chọn độ dày là giải cùng lúc ba ràng buộc: tổn hao phải thấp đến đâu, dây chuyền xử lý ổn định được thép mỏng đến mức nào và ngân sách chịu được đơn giá bao nhiêu. Trong các dự án chúng tôi thấy, vấn đề hiếm khi đến từ chọn quá dày hay quá mỏng, mà từ việc không đặt ba yếu tố lên cùng một bảng.
Chốt ngân sách tổn hao, so sánh giá trị đo, rồi để dây chuyền sản xuất xác nhận có thể làm được. Nếu bạn đang phân vân giữa 0,23, 0,27 và 0,30 mm, hãy gửi bản vẽ hoặc mác thép; chúng tôi sẽ đặt cạnh nhau giá trị đo, cửa sổ gia công và tổng chi phí của cả hai phương án.
Các dải số liệu lấy từ tiêu chuẩn công khai và thông tin mác thép phổ biến, nhằm định hướng khi lựa chọn; tính năng thực tế của từng mác theo chứng chỉ nhà máy và thỏa thuận kỹ thuật. Ví dụ tính toán là ước tính bậc độ lớn, không phải cam kết tiết kiệm năng lượng.

