



Cómo elegir el espesor de la laminación: entre 0,23, 0,27 y 0,30 mm hay más que 0,07 mm
El acero eléctrico más delgado reduce la pérdida por corrientes parásitas, pero también suma capas, golpes de prensa, desgaste de matrices y pérdida de factor de apilado. Cómo influye el espesor en la pérdida del núcleo, cómo la frecuencia fija el límite inferior y cómo elegir entre 0,23, 0,27 y 0,30 mm.
«¿Podemos pasar de 0,27 a 0,23 mm?» es una de las preguntas que más oímos al cotizar. El razonamiento suele ser correcto: acero más delgado, menos pérdida, más margen de eficiencia. Pero solo cubre la mitad de la decisión.
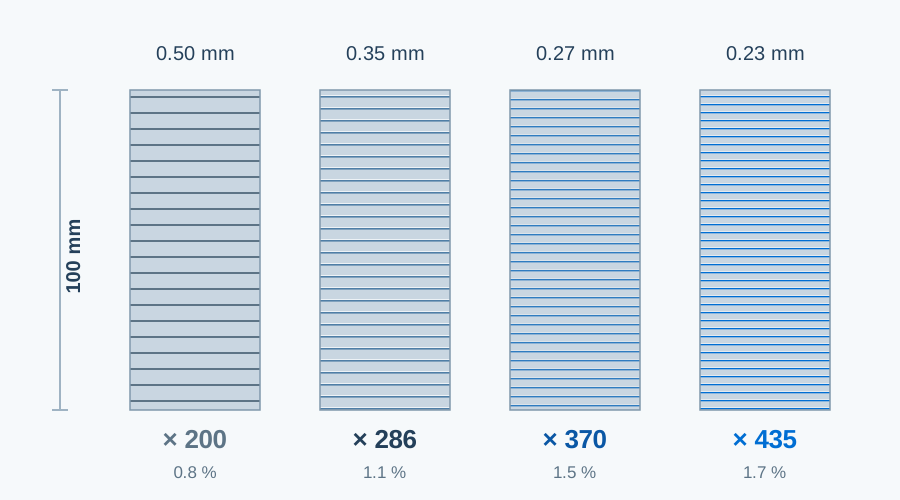
En nuestra planta de Hunan, una bobina de grano orientado de 0,27 mm se corta a medida mientras control de calidad mide la variación de espesor en la chapa, no el espesor nominal del certificado de acería. En la mesa de apilado de al lado, un núcleo de 0,23 mm necesita unas 435 capas para 100 mm de altura; la misma altura en 0,35 mm lleva unas 286. Los dos núcleos se ven iguales, pero la pérdida, las horas de trabajo y el precio del material son distintos.
El espesor es el campo de la especificación que más a menudo se rellena «por defecto»: se elige el grado y el espesor lo sigue, o el plano se copia de la revisión anterior. Sin embargo, decide tres cosas a la vez: pérdida del núcleo, proceso y costo. Este artículo responde a las preguntas que más nos hacen.
La respuesta corta
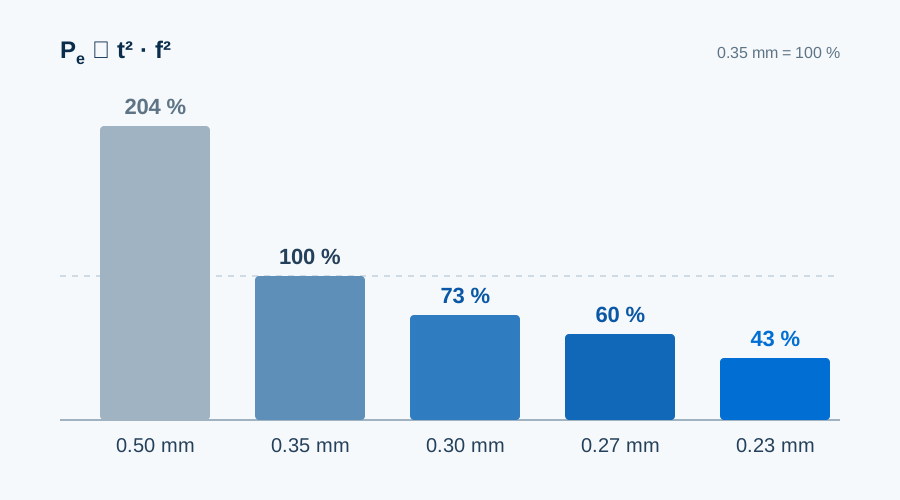
- El espesor actúa sobre todo en la pérdida por corrientes parásitas, y lo hace al cuadrado: de 0,35 a 0,27 mm esa parte baja a cerca del 60 %; a 0,23 mm, a cerca del 43 %.
- La pérdida total mejora menos, porque la pérdida por histéresis no baja con el espesor.
- Cuanto mayor es la frecuencia, más vale un calibre delgado. Los transformadores de 50/60 Hz no necesitan buscar lo más delgado; los motores a 400 Hz o más no pueden prescindir de ello.
- Lo delgado tiene un precio: más capas, más golpes de prensa, más desgaste de matrices y menor factor de apilado.
- El nombre del grado es solo un máximo. La pérdida medida puede variar una clase entre lotes del mismo grado: compare valores medidos, no nombres de grado.
Los espesores de este artículo son nominales. Para una bobina concreta valen el espesor medido y la variación de espesor del certificado de acería.
Espesor, mil y calibre
El espesor del acero eléctrico es el de una sola laminación: no el de la bobina ni la altura del núcleo apilado. Se usan dos unidades: milímetros y mils (1 mil = 0,001 pulgada = 0,0254 mm). Los documentos comerciales redondean los mils, así que «9 mil» es una aproximación de 0,2286 mm, no exactamente 0,23 mm.
| Métrico | Mil exacto | Rotulación habitual (mil) | Uso típico |
|---|---|---|---|
| 0.18 mm | 7.1 | 7 | Grandes transformadores de potencia, GO |
| 0.20 mm | 7.9 | 8 | NGO delgado de alta frecuencia |
| 0.23 mm | 9.1 | 9 | Transformadores de baja pérdida, GO |
| 0.27 mm | 10.6 | 11 | Transformadores de potencia habituales, GO |
| 0.30 mm | 11.8 | 12 | Transformadores de distribución, GO |
| 0.35 mm | 13.8 | 14 | Motores de alta eficiencia (NGO), transformadores (GO) |
| 0.50 mm | 19.7 | 20 | Motores industriales generales, NGO |
| 0.65 mm | 25.6 | 26 | Generadores, motores económicos, NGO |
Los números de calibre nunca se definieron de forma uniforme entre normas y materiales, y en catálogos antiguos un calibre podía ser incluso un código de pedido. Escriba el valor: «0,27 mm, tolerancia según la norma X» es más claro que «calibre 27». Si un contrato aún usa calibre, añada el valor en milímetros.
GO y NGO usan rangos de espesor distintos
El acero de grano orientado (GO) se usa en transformadores, con trayectoria magnética fija y presupuesto de pérdida ajustado, por eso es delgado: 0,18, 0,23, 0,27, 0,30 y 0,35 mm son los tamaños comerciales habituales, y 0,23–0,30 mm es el rango principal para transformadores de distribución y potencia. El acero de grano no orientado (NGO) se usa en máquinas rotativas con frecuencias y costos muy distintos, así que su rango es más amplio: 0,35, 0,50 y 0,65 mm son comunes, y los grados delgados de 0,20 mm o menos sirven a motores de alta velocidad y de tracción de vehículos eléctricos.
El nombre del grado suele codificar clase de pérdida y espesor. M235-35A es acero no orientado con pérdida máxima de 2,35 W/kg (1,5 T, 50 Hz) en 0,35 mm. Los grados orientados siguen otra lógica: Baosteel B30P105 es de 0,30 mm, alta permeabilidad, con pérdida garantizada de 1,05 W/kg a 1,7 T y 50 Hz.
El error de lectura más común: GO se especifica en P17/50 y NGO en P15/50. Las densidades de flujo son distintas, así que no se pueden comparar los dos números. Poner en una misma tabla un GO de 0,90 W/kg y un NGO de 3,0 W/kg no tiene sentido: hacen trabajos diferentes.
Por qué el espesor actúa al cuadrado
La pérdida del núcleo tiene tres partes. La histéresis crece en proporción a la frecuencia y depende de la pureza, el tamaño de grano y las tensiones internas; el recocido la mejora y las tensiones de corte la empeoran. Las corrientes parásitas crecen con el cuadrado de la frecuencia y del espesor y bajan con la resistividad: esta es la parte que controla el espesor. La pérdida anómala proviene del movimiento de las paredes de dominio; es menor, pero no despreciable.
A 50 Hz y alrededor de 0,30 mm, el reparto es aproximadamente 60 % histéresis, 30 % corrientes parásitas y 10 % anómala. Eso define el remedio: si dominan las corrientes parásitas, adelgace; si domina la histéresis, cambie de grado o recueza. Hacerlo al revés es gastar dinero en vano.
Con la regla del cuadrado, 0,35 → 0,27 mm lleva la parte parásita a (0,27/0,35)² ≈ 60 %, 0,35 → 0,23 mm a cerca del 43 % y 0,50 → 0,35 mm a cerca del 49 %. La pérdida total siempre mejora menos, porque la histéresis no acompaña. Por eso un proyecto mide un 8 % menos de pérdida al pasar de 0,35 a 0,27 mm y otro solo un 4 %: el grado, la densidad de flujo, la frecuencia y el estado de proceso marcan la diferencia.
La frecuencia lo amplifica todo. Las corrientes parásitas crecen con el cuadrado de la frecuencia y la histéresis solo linealmente, así que a 400 Hz o 1 kHz las parásitas suelen ser la mayor parte. Otra referencia es la profundidad de penetración: para acero al silicio con resistividad de unos 0,5 μΩ·m es de unos 0,3–0,4 mm cerca de 1 kHz —ya del tamaño de una laminación— y de unos 0,1 mm a 10 kHz. Son estimaciones de orden de magnitud, no datos de diseño.
Un ejemplo: ¿cuánto valen 0,15 W/kg?
Tome un núcleo de transformador de distribución con 1,5 toneladas de acero de grano orientado y dos materiales cuya pérdida medida difiere en 0,15 W/kg. La diferencia es de 225 W por transformador, unos 1.970 kWh al año en 8.760 horas y unos 39.000 kWh en 20 años. Multiplique por su tarifa eléctrica para compararlo con la diferencia de precio del material más delgado.
El cálculo tiene límites: 0,15 W/kg es un supuesto y varía mucho entre grados; la densidad de flujo y la frecuencia reales difieren de las de ensayo, así que la diferencia no se escala linealmente; y no incluye el menor factor de apilado, los golpes adicionales ni la menor vida de las matrices con material delgado. Úselo para comparar opciones y órdenes de magnitud, no como promesa de ahorro energético.
La frecuencia fija el límite inferior
| Aplicación | Frecuencia típica | Espesor habitual | Motivo |
|---|---|---|---|
| Grandes transformadores de potencia | 50 / 60 Hz | 0.23–0.30 mm | Prima la eficiencia en toda la vida útil; el GO delgado reduce directamente la pérdida en vacío |
| Motores industriales estándar | 50 / 60 Hz | 0.35–0.50 mm | Equilibrio entre costo y rendimiento; el material y el proceso pesan mucho |
| Motores de alta eficiencia / con variador | 50–400 Hz | 0.20–0.35 mm | Los armónicos del variador suman pérdidas de alta frecuencia que los calibres estándar no cubren |
| Motores de tracción de VE, aeroespacial | 400–1000+ Hz | 0.10–0.27 mm | Las corrientes parásitas pasan a ser la pérdida principal; influyen en autonomía, densidad de potencia y refrigeración |
Esta tabla es un punto de partida, no una respuesta. Un transformador de 50/60 Hz puede hacerse con 0,35 mm, pero hay que revisar de nuevo la pérdida en vacío y la clase de eficiencia; un motor de VE funcionará con 0,35 mm, pero la eficiencia y el aumento de temperatura a alta velocidad empeorarán.
Nuestro rango: HXES procesa material de 0,18 a 0,50 mm. Los calibres de 0,10–0,15 mm provienen de acerías específicas, tienen ventanas de proceso más estrechas y no son de stock; en esos casos confirmamos primero el origen del material y después hablamos del proceso.
¿0,23, 0,27 o 0,30 mm?
| Espesor | Elección típica | Compromiso principal |
|---|---|---|
| 0.23 mm | Núcleos de transformador sensibles a la pérdida, algunos diseños de alta eficiencia | Baja pérdida parásita, pero precio más alto, más capas y una ventana de estampado estrecha |
| 0.27 mm | Diseños equilibrados entre baja pérdida y fabricabilidad | Compromiso entre rendimiento y proceso; habitual en transformadores de potencia |
| 0.30 mm | Transformadores generales, reactores y algunos usos industriales | Fácil de procesar y más económico; mayor parte parásita que los calibres delgados |
Le sugerimos decidir en este orden en lugar de elegir primero el espesor:
- Fije el presupuesto de pérdida. Parta del objetivo de eficiencia hasta la pérdida en vacío admisible y luego a W/kg. Elegir primero el espesor y comprobar después suele significar rehacer.
- Compare valores medidos. Use los valores del certificado de acería de ambos materiales, no los nombres de grado. Un grado de baja pérdida de 0,23 mm y uno de alta permeabilidad de 0,27 mm pueden ganar cada uno.
- Consulte a la línea de producción. El tonelaje de prensa, la holgura de matriz, la precisión de alimentación y el método de apilado deben manejar el calibre con fiabilidad; si no, los valores de laboratorio se quedan en el papel.
- Sume el total. Precio del material, golpes de prensa, costo de matrices, horas de apilado y 20 años de energía de pérdida van en una sola comparación.
En resumen, 0,23 mm no es automáticamente mejor que 0,27 mm, ni 0,27 mm mejor que 0,30 mm. El espesor es solo una parte del grado; hablar de espesor sin la clase de pérdida es leer media especificación.
Los costos ocultos de los calibres delgados
Estampado: holgura y golpes
El material delgado exige una holgura de matriz absoluta menor, con más exigencia en uniformidad, estado del filo y precisión de alimentación, por lo que las matrices deben afilarse más a menudo: es un efecto estructural, no de habilidad del operario. Los golpes también aumentan: 100 mm de apilado son unas 286 capas en 0,35 mm y unas 435 en 0,23 mm, casi la mitad más de golpes.
Rebaba: 0,02 mm es un límite firme
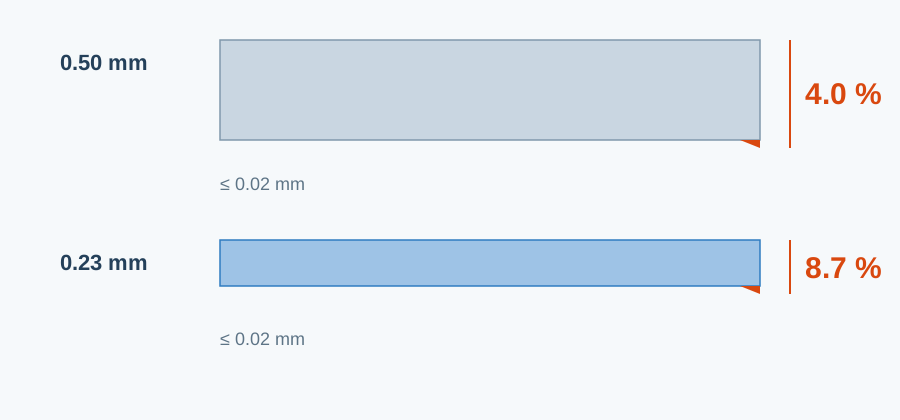
Las rebabas unen chapas contiguas, cortocircuitan las trayectorias de corrientes parásitas, calientan localmente y dañan el recubrimiento, lo que termina en un aumento anormal de temperatura. Nuestro límite en corte longitudinal y transversal es 0,02 mm. En 0,50 mm deja margen; en 0,23 mm está cerca del límite: la rebaba pasa del 4 % al 8,7 % del espesor. Evalúe la rebaba en relación con el espesor, no solo en valor absoluto.
Corte: la zona dañada crece en proporción
El corte por láser y por chorro de agua sirve para muestras y lotes pequeños, pero la zona junto al corte pierde calidad magnética. Su profundidad es más o menos fija, así que reducir el espesor a la mitad duplica su peso en la sección: un efecto de borde despreciable en 0,50 mm puede costar unos puntos porcentuales del circuito magnético en 0,23 mm. El estampado sigue siendo la vía más estable para la serie; una muestra cortada por láser valida el diseño, no el rendimiento en serie, y el plan del proyecto debe decirlo.
Apilado: capas, recubrimiento y factor de apilado
Los recubrimientos son finos —normalmente 1–3 μm por cara—, pero se acumulan. Con 2 μm por cara, el recubrimiento ocupa cerca del 1,7 % de la altura en 0,23 mm, 1,1 % en 0,35 mm y 0,8 % en 0,50 mm, así que un apilado de 100 mm en 0,23 mm contiene casi 2 mm menos de acero, que el diseño debe compensar. Más capas también amplifican la variación de alineación, escalonado y presión de sujeción; mantener un factor de apilado de 0,95–0,97 con material delgado exige mejores utillajes y procedimientos.
Cómo se controla el espesor: en la acería, medidores de rayos X o láser escanean la banda y realimentan las desviaciones al control automático de espesor del laminador. En nuestra planta se vuelve a medir la bobina entrante, se muestrean las bobinas cortadas y se verifica la primera pieza estampada. El material delgado es especialmente sensible a la variación de espesor, que se refleja directamente en la altura del apilado.
Por qué el «mismo grado» puede tener precios distintos
El material de un mismo grado no rinde exactamente igual. Cotizar por nombre de grado —un precio para M235-35A, otro para M270-35A— supone que sí, y en transformadores, donde cada 0,01 W/kg cuenta, ese supuesto falla. Espesor, pérdida medida y condiciones de ensayo juntos forman una base comparable. Al comparar ofertas:
- pida los valores medidos del lote (P17/50 o P15/50, B8, espesor, variación de espesor, recubrimiento) junto con la cotización;
- fije en el contrato los valores garantizados y el método de aceptación, incluida la posición de muestreo y los criterios;
- compare el costo de material por núcleo más 20 años de energía de pérdida en vacío, no solo el precio por tonelada: la parte oculta suele ser la mayor.
Preguntas frecuentes
¿Por qué no usar el calibre más delgado en todo?
El acero delgado reduce la pérdida parásita, pero aumenta la dificultad de estampado, el desgaste de matrices, el número de capas y la mano de obra. Beneficios y costos deben sopesarse en cada proyecto; lo delgado no es gratis.
¿Siempre sale más barato lo grueso a 50 Hz? ¿Y 0,65 mm?
Cuando la frecuencia y los objetivos de pérdida no son exigentes, el acero grueso suele ser más económico, pero no automáticamente lo mejor. Muchos motores industriales estándar usan NGO de 0,50 o incluso 0,65 mm porque las ventajas de costo y proceso superan la pérdida adicional.
¿Qué espesor suelen tener las laminaciones de motor?
Los motores industriales estándar usan sobre todo NGO de 0,35–0,50 mm; los motores de alta velocidad, de VE y de alta frecuencia pasan a 0,20–0,27 mm para contener la pérdida parásita al subir la frecuencia.
¿0,23 mm es siempre mejor que 0,27 mm?
No. El espesor solo afecta a la parte parásita; la pérdida total depende del grado, el valor medido, la densidad de flujo y la frecuencia. Un grado de 0,27 mm que mide 0,90 W/kg puede superar a uno de 0,23 mm que mide 0,95 W/kg.
Para terminar
Elegir el espesor es resolver tres restricciones a la vez: cuán baja debe ser la pérdida, cuán delgado puede procesar la línea con fiabilidad y qué precio admite el presupuesto. En los proyectos que vemos, los problemas rara vez vienen de elegir demasiado grueso o delgado, sino de no poner las tres cosas en una misma hoja.
Fije el presupuesto de pérdida, compare valores medidos y luego pida a la línea de producción que confirme que puede fabricarlo. Si duda entre 0,23, 0,27 y 0,30 mm, envíenos el plano o el grado y le presentaremos lado a lado los valores medidos, la ventana de proceso y el costo total de ambas opciones.
Los rangos de datos proceden de normas públicas e información habitual de grados, como orientación para la selección; el rendimiento real de cada grado se rige por el certificado de acería y el acuerdo técnico. El ejemplo de cálculo es una estimación de orden de magnitud, no una promesa de ahorro energético.

