



Sac kalınlığı nasıl seçilir: 0,23, 0,27 ve 0,30 mm arasındaki fark 0,07 mm’den fazlası
Daha ince elektrik çeliği girdap akımı kaybını düşürür, ancak katman sayısını, pres vuruşlarını, kalıp aşınmasını ve istif faktörü kaybını da artırır. Kalınlığın nüve kaybını nasıl etkilediği, frekansın alt sınırı nasıl belirlediği ve 0,23, 0,27 ile 0,30 mm arasında nasıl seçim yapılacağı.
“0,27’den 0,23 mm’ye geçebilir miyiz?” teklif aşamasında en sık duyduğumuz sorulardan biridir. Gerekçe genelde doğrudur: daha ince sac, daha az kayıp, daha fazla verim payı. Ama bu kararın yalnızca yarısıdır.
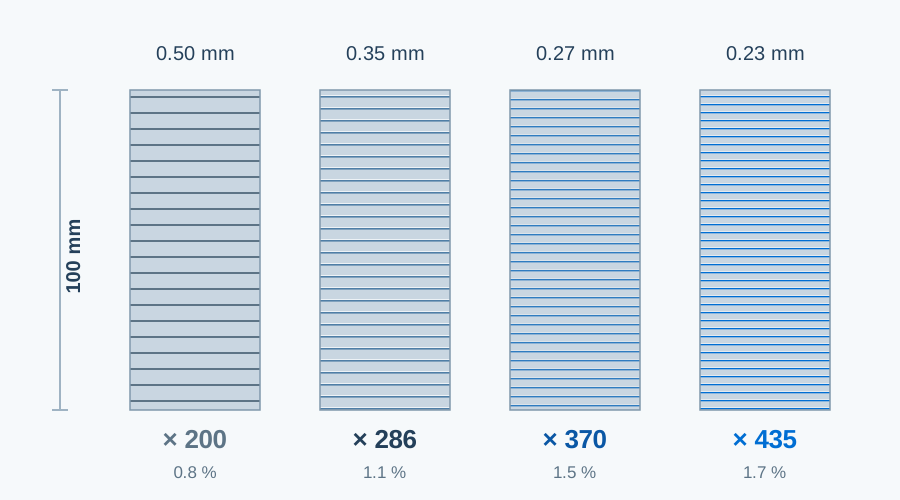
Hunan’daki tesisimizde 0,27 mm’lik taneli bir rulo boy kesilirken kalite kontrol, üretici sertifikasındaki nominal kalınlığı değil, sac boyunca kalınlık değişimini ölçer. Yandaki istifleme tezgâhında 0,23 mm’lik bir nüve 100 mm istif yüksekliği için yaklaşık 435 katman gerektirir; aynı yükseklik 0,35 mm’de yaklaşık 286 katmandır. İki nüve aynı görünür, ama kayıp, işçilik saati ve malzeme fiyatı farklıdır.
Kalınlık, şartnamede en sık “alışkanlıkla” doldurulan alandır: kalite seçilir, kalınlık onu izler ya da çizim bir önceki revizyondan kopyalanır. Oysa aynı anda üç şeyi belirler: nüve kaybı, işleme ve maliyet. Bu yazı bize en çok sorulan soruları yanıtlıyor.
Kısa cevap
- Kalınlık esas olarak girdap akımı kaybını, üstelik karesiyle değiştirir: 0,35’ten 0,27 mm’ye geçince bu pay yaklaşık %60’a, 0,23 mm’ye geçince yaklaşık %43’e düşer.
- Toplam kayıp daha az iyileşir, çünkü histerezis kaybı kalınlıkla azalmaz.
- Frekans yükseldikçe ince sacın değeri artar. 50/60 Hz transformatörlerin inceliğin peşine düşmesine gerek yoktur; 400 Hz ve üzerindeki motorlar ise onsuz olmaz.
- İnceliğin bir bedeli vardır: daha fazla katman, daha fazla pres vuruşu, daha hızlı kalıp aşınması ve daha düşük istif faktörü.
- Kalite adı yalnızca bir üst sınırdır. Aynı kalitenin farklı partilerinde ölçülen kayıp bir sınıf farklı olabilir; kalite adlarını değil, ölçülen değerleri karşılaştırın.
Bu yazıdaki kalınlıklar nominal değerlerdir. Belirli bir rulo için üretici sertifikasındaki ölçülen kalınlık ve kalınlık değişimi geçerlidir.
Kalınlık, mil ve gauge
Elektrik çeliği kalınlığı tek bir sacın kalınlığıdır — rulo değil, nüve istif yüksekliği de değil. İki birim yaygındır: milimetre ve mil (1 mil = 0,001 inç = 0,0254 mm). Ticari belgeler mil değerlerini yuvarlar; “9 mil” tam 0,23 mm değil, 0,2286 mm’nin yaklaşık değeridir.
| Metrik | Tam mil | Yaygın gösterim (mil) | Tipik kullanım |
|---|---|---|---|
| 0.18 mm | 7.1 | 7 | Büyük güç transformatörleri, GO |
| 0.20 mm | 7.9 | 8 | Yüksek frekanslı ince NO |
| 0.23 mm | 9.1 | 9 | Düşük kayıplı transformatörler, GO |
| 0.27 mm | 10.6 | 11 | Yaygın güç transformatörleri, GO |
| 0.30 mm | 11.8 | 12 | Dağıtım transformatörleri, GO |
| 0.35 mm | 13.8 | 14 | Yüksek verimli motorlar (NO), transformatörler (GO) |
| 0.50 mm | 19.7 | 20 | Genel endüstriyel motorlar, NO |
| 0.65 mm | 25.6 | 26 | Jeneratörler, düşük maliyetli motorlar, NO |
Gauge numaraları standartlar ve malzemeler arasında hiçbir zaman tutarlı tanımlanmadı; eski üretici kataloglarında gauge bir sipariş kodu bile olabiliyordu. Değeri yazın: “0,27 mm, tolerans X standardına göre” ifadesi “27 gauge”dan daha açıktır. Sözleşmede hâlâ gauge varsa yanına milimetre değerini ekleyin.
GO ve NO farklı kalınlık aralıkları kullanır
Taneli elektrik çeliği (GO), manyetik yolun sabit ve kayıp bütçesinin sıkı olduğu transformatörlerde kullanılır, bu yüzden incedir: 0,18, 0,23, 0,27, 0,30 ve 0,35 mm yaygın ticari kalınlıklardır; dağıtım ve güç transformatörleri için ana aralık 0,23–0,30 mm’dir. Tanesiz çelik (NO), frekans ve maliyet yapısı çok farklı olan dönen makinelerde kullanılır, bu nedenle aralığı daha geniştir: 0,35, 0,50 ve 0,65 mm yaygındır; 0,20 mm ve altındaki ince kaliteler yüksek devirli ve elektrikli araç çekiş motorlarında kullanılır.
Kalite adı genellikle kayıp sınıfını ve kalınlığı kodlar. M235-35A, 0,35 mm’de en fazla 2,35 W/kg (1,5 T, 50 Hz) kayıplı tanesiz çeliktir. Taneli kaliteler başka bir düzen izler: Baosteel B30P105, 0,30 mm, yüksek geçirgenlikli ve 1,7 T, 50 Hz’de 1,05 W/kg garanti kayıplıdır.
En yaygın okuma hatası: GO, P17/50’de; NO ise P15/50’de belirtilir. Akı yoğunlukları farklı olduğundan iki sayı birbiriyle sıralanamaz. 0,90 W/kg’lık bir GO ile 3,0 W/kg’lık bir NO’yu aynı tabloda sıralamak anlamsızdır — farklı işler yaparlar.
Kalınlık neden karesiyle etki eder
Nüve kaybının üç bileşeni vardır. Histerezis kaybı frekansla orantılı artar; saflık, tane boyutu ve iç gerilmelere bağlıdır; tavlama iyileştirir, kesme gerilmesi kötüleştirir. Girdap akımı kaybı frekansın ve kalınlığın karesiyle artar, özdirençle azalır — kalınlığın kontrol ettiği kısım budur. Anormal kayıp, domen duvarı hareketinden gelir; daha küçüktür ama ihmal edilemez.
50 Hz’de ve 0,30 mm civarında dağılım kabaca %60 histerezis, %30 girdap akımı ve %10 anormal kayıptır. Bu, çareyi belirler: girdap akımı baskınsa incelin; histerezis baskınsa kaliteyi değiştirin veya tavlayın. Bunu ters yapmak para israfıdır.
Kare kuralına göre 0,35 → 0,27 mm girdap payını (0,27/0,35)² ≈ %60’a, 0,35 → 0,23 mm yaklaşık %43’e, 0,50 → 0,35 mm yaklaşık %49’a indirir. Toplam kayıp her zaman daha az iyileşir, çünkü histerezis buna uymaz. Bu yüzden bir proje 0,35’ten 0,27 mm’ye geçince %8, bir başkası yalnızca %4 daha düşük kayıp ölçer: kalite, akı yoğunluğu, frekans ve işleme durumu farkı yaratır.
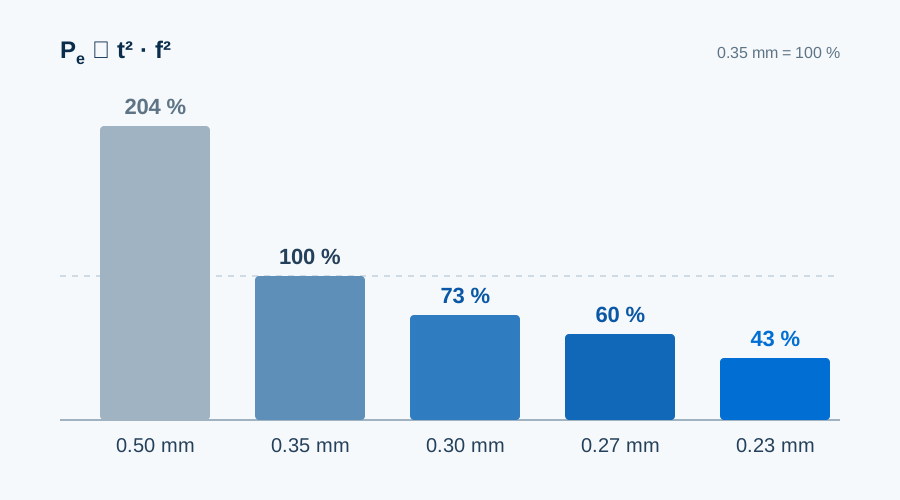
Frekans tüm bunları büyütür. Girdap akımı kaybı frekansın karesiyle, histerezis yalnızca doğrusal büyür; bu yüzden 400 Hz veya 1 kHz’de girdap akımı çoğu zaman en büyük paydır. Diğer bir ölçü deri derinliğidir: yaklaşık 0,5 μΩ·m özdirençli silisli çelik için 1 kHz civarında yaklaşık 0,3–0,4 mm’dir — zaten bir sac kalınlığı kadar — ve 10 kHz’de yaklaşık 0,1 mm’dir. Bunlar büyüklük mertebesi tahminleridir, tasarım girdisi değildir.
Örnek hesap: 0,15 W/kg ne eder?
1,5 ton taneli çelik içeren bir dağıtım transformatörü nüvesi ve ölçülen kaybı 0,15 W/kg farklı iki malzeme düşünün. Fark, transformatör başına 225 W, 8.760 saatte yılda yaklaşık 1.970 kWh ve 20 yılda yaklaşık 39.000 kWh’tir. İnce malzemenin fiyat farkıyla karşılaştırmak için elektrik tarifenizle çarpın.
Hesabın sınırları vardır: 0,15 W/kg bir varsayımdır ve kaliteler arasında çok değişir; gerçek akı yoğunluğu ve frekans test koşullarından farklıdır, bu yüzden fark doğrusal ölçeklenemez; ince malzemenin daha düşük istif faktörü, ek vuruşları ve kısa kalıp ömrü dahil değildir. Seçenekleri ve büyüklük mertebesini karşılaştırmak için kullanın, enerji tasarrufu vaadi olarak değil.
Frekans alt sınırı belirler
| Uygulama | Tipik frekans | Yaygın kalınlık | Neden |
|---|---|---|---|
| Büyük güç transformatörleri | 50 / 60 Hz | 0.23–0.30 mm | Önce ömür boyu verim; ince GO boşta kaybı doğrudan düşürür |
| Standart endüstriyel motorlar | 50 / 60 Hz | 0.35–0.50 mm | Maliyet ve performans dengesi; malzeme ve işleme maliyeti ağırdır |
| Yüksek verimli / sürücülü motorlar | 50–400 Hz | 0.20–0.35 mm | Sürücü harmonikleri, standart kalınlıkların karşılayamadığı yüksek frekans kayıpları ekler |
| EV çekiş motorları, havacılık | 400–1000+ Hz | 0.10–0.27 mm | Girdap akımı ana kayıp olur; menzil, güç yoğunluğu ve soğutmayı belirler |
Bu tablo bir başlangıç noktasıdır, cevap değil. 50/60 Hz bir transformatör 0,35 mm ile yapılabilir, ama boşta kayıp ve verim sınıfı yeniden kontrol edilmelidir; bir EV motoru 0,35 mm ile çalışır, ama yüksek devirde verim ve ısınma kötüleşir.
Bizim aralığımız: HXES 0,18–0,50 mm malzeme işler. 0,10–0,15 mm kalınlıklar belirli üreticilerden gelir, işleme pencereleri daha dardır ve stok ürün değildir; bunlarda önce malzeme kaynağını teyit eder, sonra işlemeyi konuşuruz.
0,23, 0,27 mi, 0,30 mm mi?
| Kalınlık | Tipik tercih | Ana denge |
|---|---|---|
| 0.23 mm | Kayba duyarlı transformatör nüveleri, bazı yüksek verimli tasarımlar | Düşük girdap kaybı, ama daha yüksek fiyat, daha çok katman ve dar kesme penceresi |
| 0.27 mm | Düşük kayıp ile üretilebilirlik arasında dengeli tasarımlar | Performans ile işleme arasında uzlaşma; güç transformatörlerinde yaygın |
| 0.30 mm | Genel transformatörler, reaktörler ve bazı endüstriyel kullanımlar | İşlemesi kolay ve daha ucuz; ince kalınlıklara göre girdap payı daha yüksek |
Önce kalınlığı seçmek yerine şu sırayla karar vermenizi öneririz:
- Kayıp bütçesini belirleyin. Verim hedefinden izin verilen boşta kayba, sonra W/kg’a geri hesaplayın. Önce kalınlığı seçip sonra kontrol etmek genellikle yeniden çalışma demektir.
- Ölçülen değerleri karşılaştırın. Kalite adlarını değil, iki malzemenin üretici sertifikası değerlerini kullanın. Düşük kayıplı 0,23 mm bir kalite ile yüksek geçirgenlikli 0,27 mm bir kalite, ikisi de kazanabilir.
- Üretim hattına sorun. Pres tonajı, kalıp boşluğu, besleme hassasiyeti ve istifleme yöntemi bu kalınlığı güvenilir şekilde kaldırabilmeli; yoksa laboratuvar değerleri kâğıt üzerinde kalır.
- Toplamı hesaplayın. Malzeme fiyatı, pres vuruşları, kalıp maliyeti, istifleme saatleri ve 20 yıllık kayıp enerjisi tek bir karşılaştırmaya girer.
Kısacası, 0,23 mm otomatik olarak 0,27 mm’den, 0,27 mm de 0,30 mm’den iyi değildir. Kalınlık kalitenin yalnızca bir parçasıdır; kayıp sınıfı olmadan kalınlıktan söz etmek şartnamenin yarısını okumaktır.
İnce kalınlıkların gizli maliyetleri
Presleme: boşluk ve vuruş
İnce malzeme daha küçük mutlak kalıp boşluğu ister; boşluk düzgünlüğü, kesici kenar durumu ve besleme hassasiyeti talepleri artar, bu yüzden kalıplar daha sık bilenmelidir — bu operatör becerisi değil, yapısal bir etkidir. Vuruş sayısı da artar: 100 mm istif 0,35 mm’de yaklaşık 286, 0,23 mm’de yaklaşık 435 katmandır; yaklaşık yarısı kadar fazla vuruş.
Çapak: 0,02 mm kesin bir sınırdır
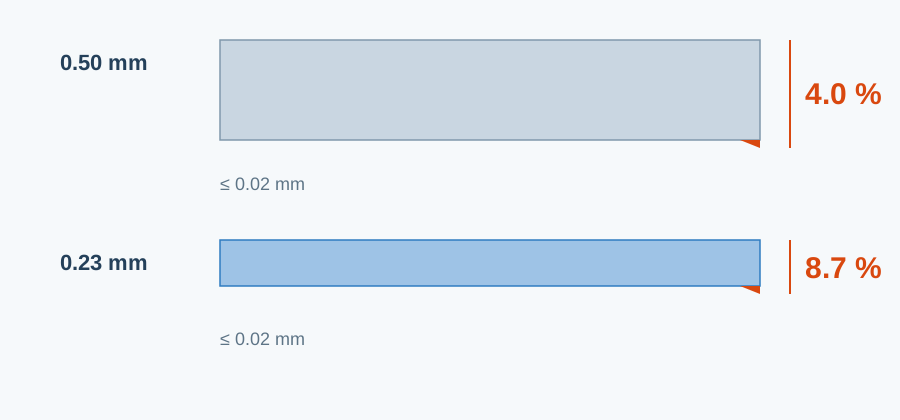
Çapaklar komşu sacları birbirine bağlar, girdap akımı yollarını kısa devre yapar, yerel ısınma yaratır ve kaplamayı bozar; sonuç anormal sıcaklık artışıdır. Dilme ve kesmedeki sınırımız 0,02 mm’dir. 0,50 mm’de pay bırakır; 0,23 mm’de sınıra yakındır — çapak kalınlığın %4’ünden %8,7’sine çıkar. Çapağı yalnızca mutlak değerle değil, kalınlığa göre değerlendirin.
Kesme: hasarlı bölge oransal büyür
Lazer ve su jeti kesim numune ve küçük partiler için uygundur, ama kesim kenarındaki bölge manyetik kalitesini yitirir. Derinliği yaklaşık sabittir; kalınlığı yarıya indirmek kesitteki payını iki katına çıkarır: 0,50 mm’de ihmal edilen bir kenar etkisi 0,23 mm’de manyetik yolun birkaç yüzdesine mal olabilir. Seri üretimde en kararlı yol preslemedir; lazerle kesilmiş numune tasarımı doğrular, seri performansı değil, ve proje planı bunu belirtmelidir.
İstifleme: katman, kaplama ve istif faktörü
Kaplamalar incedir — genellikle yüz başına 1–3 μm — ama birikir. Yüz başına 2 μm ile kaplama, istif yüksekliğinin 0,23 mm’de yaklaşık %1,7’sini, 0,35 mm’de %1,1’ini, 0,50 mm’de %0,8’ini kaplar; 0,23 mm’lik 100 mm istifte yaklaşık 2 mm daha az çelik vardır ve tasarım bunu telafi etmelidir. Daha fazla katman hizalama, kaydırma ve sıkma kuvveti sapmalarını da büyütür; ince malzemeyle 0,95–0,97 istif faktörünü korumak daha iyi fikstür ve prosedür ister.
Kalınlık nasıl tutulur: haddehanede röntgen veya lazer ölçerler şeridi tarar ve sapmaları haddenin otomatik kalınlık kontrolüne geri besler. Bizde gelen rulolar yeniden ölçülür, dilinmiş rulolardan örnek alınır ve ilk preslenen parça kontrol edilir. İnce malzeme kalınlık değişimine özellikle duyarlıdır; bu doğrudan istif yüksekliğine yansır.
“Aynı kalite” neden farklı fiyatlarla gelebilir
Bir kalite içindeki malzeme birebir aynı performansı göstermez. Kalite adına göre fiyatlandırma — M235-35A için bir fiyat, M270-35A için başka — bunun tersini varsayar ve her 0,01 W/kg’ın önemli olduğu transformatörlerde bu varsayım çöker. Kalınlık, ölçülen kayıp ve test koşulları birlikte karşılaştırılabilir bir temel oluşturur. Teklifleri karşılaştırırken:
- teklifle birlikte partinin ölçülen değerlerini (P17/50 veya P15/50, B8, kalınlık, kalınlık değişimi, kaplama) isteyin;
- garanti değerlerini ve numune alma yeri ile kabul kriterleri dahil kabul yöntemini sözleşmede belirtin;
- yalnızca ton fiyatını değil, nüve başına malzeme maliyeti artı 20 yıllık boşta kayıp enerjisini karşılaştırın — gizli kısım çoğu zaman daha büyüktür.
Sık sorulan sorular
Neden her yerde en ince kalınlık kullanılmıyor?
İnce sac girdap kaybını düşürür ama presleme zorluğunu, kalıp aşınmasını, katman sayısını ve işçiliği artırır. Kazanç ve maliyet her projede tartılmalıdır; incelik bedava değildir.
50 Hz’de kalın her zaman daha ucuz mu? 0,65 mm nasıl?
Frekans ve kayıp hedeflerinin zorlayıcı olmadığı yerlerde kalın sac çoğu zaman daha ekonomiktir, ama otomatik olarak en iyisi değildir. Pek çok standart endüstriyel motor 0,50 hatta 0,65 mm NO kullanır, çünkü maliyet ve işleme avantajları ek kaybı aşar.
Motor sacları genellikle ne kalınlıktadır?
Standart endüstriyel motorlar çoğunlukla 0,35–0,50 mm NO kullanır; yüksek devirli, EV ve yüksek frekanslı motorlar, frekansla artan girdap kaybını sınırlamak için 0,20–0,27 mm’ye geçer.
0,23 mm her zaman 0,27 mm’den iyi midir?
Hayır. Kalınlık yalnızca girdap payını etkiler; toplam kayıp kaliteye, ölçülen değere, akı yoğunluğuna ve frekansa bağlıdır. 0,90 W/kg ölçülen 0,27 mm bir kalite, 0,95 W/kg ölçülen 0,23 mm bir kaliteyi geçebilir.
Son söz
Kalınlık seçimi üç kısıtı birlikte çözmektir: kayıp ne kadar düşük olmalı, hat ne kadar inceyi güvenilir işleyebilir ve bütçe hangi fiyatı taşıyabilir. Gördüğümüz projelerde sorunlar nadiren fazla kalın ya da fazla ince seçimden doğar; üçünü aynı tabloya koymamaktan doğar.
Kayıp bütçesini sabitleyin, ölçülen değerleri karşılaştırın, sonra üretim hattının bunu yapabileceğini teyit etmesini sağlayın. 0,23, 0,27 ve 0,30 mm arasında kararsızsanız çizimi veya kaliteyi gönderin; iki seçeneğin ölçülen değerlerini, işleme penceresini ve toplam maliyetini yan yana koyalım.
Veri aralıkları seçim için yol gösterici olarak kamuya açık standartlardan ve yaygın kalite bilgilerinden alınmıştır; gerçek kalite performansı üretici sertifikasına ve teknik anlaşmaya göre belirlenir. Örnek hesap bir büyüklük mertebesi tahminidir, enerji tasarrufu vaadi değildir.

