



Scegliere lo spessore del lamierino: tra 0,23, 0,27 e 0,30 mm c’è più di 0,07 mm
Un acciaio elettrico più sottile riduce le perdite per correnti parassite, ma aggiunge strati, colpi di pressa, usura degli stampi e perdita di fattore di impacchettamento. Come lo spessore incide sulle perdite nel nucleo, come la frequenza fissa il limite inferiore e come scegliere tra 0,23, 0,27 e 0,30 mm.
«Possiamo passare da 0,27 a 0,23 mm?» è una delle domande che sentiamo più spesso in fase di offerta. Il ragionamento di solito è corretto: acciaio più sottile, meno perdite, più margine di efficienza. Ma copre solo metà della decisione.
Nel nostro stabilimento dello Hunan, un coil a grano orientato da 0,27 mm viene tagliato a misura mentre il controllo qualità misura la variazione di spessore sulla lamiera, non lo spessore nominale del certificato d’acciaieria. Al banco di impilaggio accanto, un nucleo da 0,23 mm richiede circa 435 strati per 100 mm di altura; la stessa altezza in 0,35 mm ne richiede circa 286. I due nuclei sembrano uguali, ma perdite, ore di lavoro e prezzo del materiale sono diversi.
Lo spessore è il campo della specifica più spesso compilato «per abitudine»: si sceglie il grado e lo spessore segue, oppure il disegno viene copiato dalla revisione precedente. Eppure decide tre cose insieme: perdite, lavorazione e costo. Questo articolo risponde alle domande che riceviamo più spesso.
La risposta breve
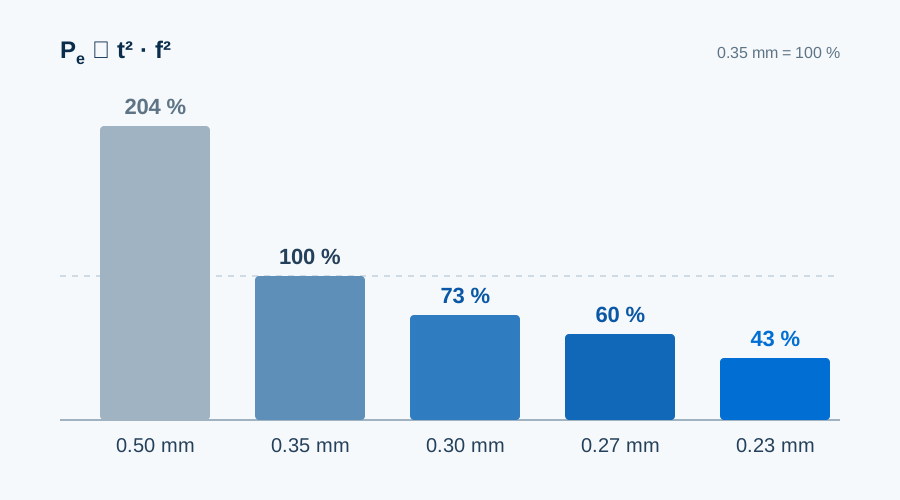
- Lo spessore agisce soprattutto sulle perdite per correnti parassite, e al quadrato: da 0,35 a 0,27 mm questa quota scende a circa il 60 %; a 0,23 mm, a circa il 43 %.
- Le perdite totali migliorano meno, perché le perdite per isteresi non calano con lo spessore.
- Più alta è la frequenza, più vale uno spessore sottile. I trasformatori a 50/60 Hz non devono inseguire il sottile; i motori a 400 Hz e oltre non possono farne a meno.
- Il sottile ha un prezzo: più strati, più colpi di pressa, usura più rapida degli stampi e fattore di impacchettamento più basso.
- Il nome del grado è solo un massimo. Le perdite misurate possono variare di una classe tra lotti dello stesso grado: confrontate valori misurati, non nomi di grado.
Gli spessori di questo articolo sono nominali. Per un coil specifico valgono lo spessore misurato e la variazione di spessore riportati sul certificato d’acciaieria.
Spessore, mil e gauge
Lo spessore dell’acciaio elettrico è quello di un singolo lamierino — non del coil né dell’altezza del pacco. Si usano due unità: millimetri e mil (1 mil = 0,001 pollici = 0,0254 mm). I documenti commerciali arrotondano i mil, quindi «9 mil» approssima 0,2286 mm, non esattamente 0,23 mm.
| Metrico | Mil esatto | Indicazione comune (mil) | Impiego tipico |
|---|---|---|---|
| 0.18 mm | 7.1 | 7 | Grandi trasformatori di potenza, GO |
| 0.20 mm | 7.9 | 8 | NO sottile ad alta frequenza |
| 0.23 mm | 9.1 | 9 | Trasformatori a basse perdite, GO |
| 0.27 mm | 10.6 | 11 | Trasformatori di potenza diffusi, GO |
| 0.30 mm | 11.8 | 12 | Trasformatori di distribuzione, GO |
| 0.35 mm | 13.8 | 14 | Motori ad alta efficienza (NO), trasformatori (GO) |
| 0.50 mm | 19.7 | 20 | Motori industriali generici, NO |
| 0.65 mm | 25.6 | 26 | Generatori, motori economici, NO |
I numeri di gauge non sono mai stati definiti in modo uniforme tra norme e materiali, e nei vecchi cataloghi un gauge poteva perfino essere un codice d’ordine. Scrivete il valore: «0,27 mm, tolleranza secondo la norma X» è più chiaro di «gauge 27». Se un contratto usa ancora il gauge, aggiungete il valore in millimetri.
GO e NO usano gamme di spessore diverse
L’acciaio a grano orientato (GO) si usa nei trasformatori, con circuito magnetico fisso e budget di perdite stretto, per questo è sottile: 0,18, 0,23, 0,27, 0,30 e 0,35 mm sono gli spessori commerciali comuni, e 0,23–0,30 mm è la gamma principale per trasformatori di distribuzione e di potenza. L’acciaio a grano non orientato (NO) serve alle macchine rotanti con frequenze e costi molto diversi, quindi la gamma è più ampia: 0,35, 0,50 e 0,65 mm sono comuni, e gradi sottili da 0,20 mm e meno servono motori ad alta velocità e di trazione elettrica.
Il nome del grado codifica di solito classe di perdita e spessore. M235-35A indica acciaio non orientato con perdita massima di 2,35 W/kg (1,5 T, 50 Hz) a 0,35 mm. I gradi orientati seguono un altro schema: Baosteel B30P105 è da 0,30 mm, ad alta permeabilità, con perdita garantita di 1,05 W/kg a 1,7 T e 50 Hz.
L’errore di lettura più comune: il GO si specifica a P17/50 e il NO a P15/50. Le induzioni sono diverse, quindi i due numeri non si possono confrontare. Mettere in classifica un GO da 0,90 W/kg e un NO da 3,0 W/kg non ha senso: fanno lavori diversi.
Perché lo spessore agisce al quadrato
Le perdite nel nucleo hanno tre componenti. L’isteresi cresce in proporzione alla frequenza e dipende da purezza, dimensione dei grani e tensioni interne; la ricottura la migliora, le tensioni di taglio la peggiorano. Le correnti parassite crescono con il quadrato della frequenza e dello spessore e calano con la resistività: è la parte che lo spessore controlla. Le perdite anomale derivano dal moto delle pareti di dominio; sono minori ma non trascurabili.
A 50 Hz e intorno a 0,30 mm la ripartizione è circa 60 % isteresi, 30 % correnti parassite e 10 % anomale. Questo detta il rimedio: se dominano le parassite, assottigliare; se domina l’isteresi, cambiare grado o ricuocere. Invertire le due cose significa spendere invano.
Con la regola del quadrato, 0,35 → 0,27 mm porta la quota parassita a (0,27/0,35)² ≈ 60 %, 0,35 → 0,23 mm a circa il 43 % e 0,50 → 0,35 mm a circa il 49 %. Le perdite totali migliorano sempre meno, perché l’isteresi non segue. Per questo un progetto misura l’8 % di perdite in meno passando da 0,35 a 0,27 mm e un altro solo il 4 %: grado, induzione, frequenza e stato di lavorazione fanno la differenza.
La frequenza amplifica tutto. Le parassite crescono con il quadrato della frequenza, l’isteresi solo linearmente, quindi a 400 Hz o 1 kHz le parassite sono spesso la quota maggiore. Un altro riferimento è lo spessore di penetrazione: per acciaio al silicio con resistività di circa 0,5 μΩ·m è di circa 0,3–0,4 mm vicino a 1 kHz — già quanto un lamierino — e di circa 0,1 mm a 10 kHz. Sono stime di ordine di grandezza, non dati di progetto.
Un esempio: quanto valgono 0,15 W/kg?
Prendiamo un nucleo di trasformatore di distribuzione con 1,5 tonnellate di acciaio a grano orientato e due materiali le cui perdite misurate differiscono di 0,15 W/kg. La differenza è di 225 W per trasformatore, circa 1.970 kWh l’anno su 8.760 ore e circa 39.000 kWh in 20 anni. Moltiplicate per la vostra tariffa elettrica per confrontarla con la differenza di prezzo del materiale più sottile.
Il calcolo ha dei limiti: 0,15 W/kg è un’ipotesi e varia molto tra i gradi; induzione e frequenza reali differiscono da quelle di prova, quindi la differenza non si scala linearmente; e il minor fattore di impacchettamento, i colpi in più e la minor durata degli stampi con materiale sottile non sono inclusi. Usatelo per confrontare opzioni e ordini di grandezza, non come promessa di risparmio energetico.
La frequenza fissa il limite inferiore
| Applicazione | Frequenza tipica | Spessore comune | Perché |
|---|---|---|---|
| Grandi trasformatori di potenza | 50 / 60 Hz | 0.23–0.30 mm | Prima l’efficienza sull’intero ciclo di vita; il GO sottile riduce direttamente le perdite a vuoto |
| Motori industriali standard | 50 / 60 Hz | 0.35–0.50 mm | Equilibrio tra costo e prestazioni; materiale e lavorazione pesano molto |
| Motori ad alta efficienza / con inverter | 50–400 Hz | 0.20–0.35 mm | Le armoniche dell’inverter aggiungono perdite ad alta frequenza che gli spessori standard non coprono |
| Motori di trazione per VE, aerospazio | 400–1000+ Hz | 0.10–0.27 mm | Le correnti parassite diventano la perdita principale; incidono su autonomia, densità di potenza e raffreddamento |
Questa tabella è un punto di partenza, non una risposta. Un trasformatore a 50/60 Hz si può fare con 0,35 mm, ma perdite a vuoto e classe di efficienza vanno ricontrollate; un motore per VE gira con 0,35 mm, ma efficienza e riscaldamento ad alta velocità peggiorano.
La nostra gamma: HXES lavora materiale da 0,18 a 0,50 mm. Gli spessori da 0,10–0,15 mm provengono da acciaierie specifiche, hanno finestre di lavorazione più strette e non sono a magazzino; in questi casi confermiamo prima la fonte del materiale e poi la lavorazione.
0,23, 0,27 o 0,30 mm?
| Spessore | Scelta tipica | Compromesso principale |
|---|---|---|
| 0.23 mm | Nuclei di trasformatore sensibili alle perdite, alcuni progetti ad alta efficienza | Basse perdite parassite, ma prezzo più alto, più strati e finestra di tranciatura stretta |
| 0.27 mm | Progetti bilanciati tra basse perdite e producibilità | Compromesso tra prestazioni e lavorazione; comune nei trasformatori di potenza |
| 0.30 mm | Trasformatori generici, reattori e alcuni impieghi industriali | Facile da lavorare e più economico; quota parassita più alta degli spessori sottili |
Suggeriamo di decidere in quest’ordine invece di scegliere prima lo spessore:
- Fissare il budget di perdite. Risalire dall’obiettivo di efficienza alla perdita a vuoto ammessa e poi ai W/kg. Scegliere prima lo spessore e verificare dopo di solito significa rifare.
- Confrontare valori misurati. Usare i valori dei certificati d’acciaieria dei due materiali, non i nomi di grado. Un grado a basse perdite da 0,23 mm e uno ad alta permeabilità da 0,27 mm possono vincere ciascuno.
- Chiedere alla produzione. Tonnellaggio della pressa, gioco dello stampo, precisione di avanzamento e metodo di impilaggio devono gestire lo spessore in modo affidabile; altrimenti i valori di laboratorio restano sulla carta.
- Fare il totale. Prezzo del materiale, colpi di pressa, costo degli stampi, ore di impilaggio e 20 anni di energia persa vanno in un unico confronto.
In breve, 0,23 mm non è automaticamente migliore di 0,27 mm, né 0,27 mm di 0,30 mm. Lo spessore è solo una parte del grado; parlarne senza la classe di perdita significa leggere metà della specifica.
I costi nascosti degli spessori sottili
Tranciatura: gioco e colpi
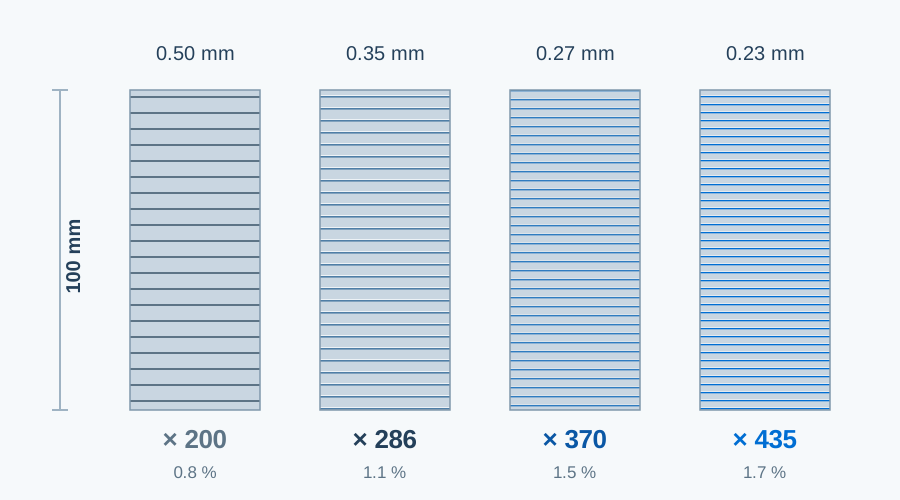
Il materiale sottile richiede un gioco assoluto dello stampo più piccolo, con requisiti più severi su uniformità, stato del tagliente e precisione di avanzamento, quindi gli stampi vanno riaffilati più spesso: è un effetto strutturale, non di abilità dell’operatore. Aumentano anche i colpi: 100 mm di pacco sono circa 286 strati a 0,35 mm e circa 435 a 0,23 mm, quasi la metà di colpi in più.
Bava: 0,02 mm è un limite rigido
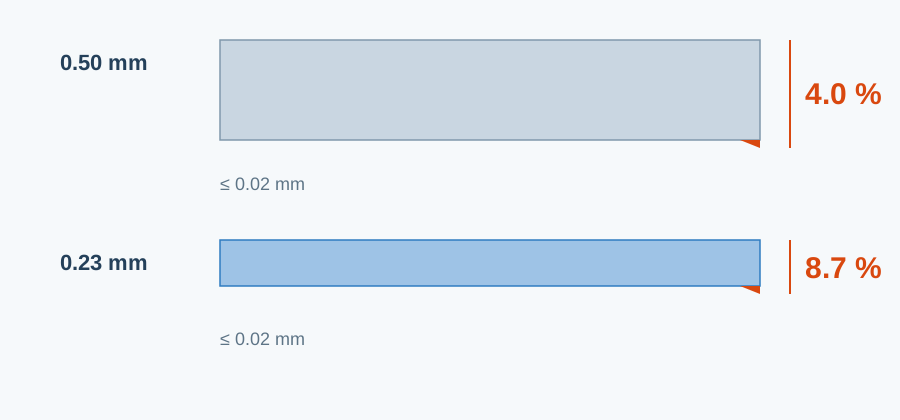
Le bave collegano lamierini adiacenti, cortocircuitano i percorsi delle correnti parassite, scaldano localmente e danneggiano il rivestimento, fino a un riscaldamento anomalo. Il nostro limite in taglio longitudinale e trasversale è 0,02 mm. Su 0,50 mm resta margine; su 0,23 mm si è vicini al limite: la bava passa dal 4 % all’8,7 % dello spessore. Valutate la bava rispetto allo spessore, non solo in valore assoluto.
Taglio: la zona danneggiata cresce in proporzione
Il taglio laser e a getto d’acqua è adatto a campioni e piccoli lotti, ma la zona vicina al taglio perde qualità magnetica. La sua profondità è circa fissa, quindi dimezzare lo spessore ne raddoppia il peso sulla sezione: un effetto di bordo trascurabile a 0,50 mm può costare qualche punto percentuale del circuito magnetico a 0,23 mm. La tranciatura resta la via più stabile in serie; un campione tagliato al laser convalida il progetto, non le prestazioni di serie, e il piano di progetto deve dirlo.
Impilaggio: strati, rivestimento e fattore di impacchettamento
I rivestimenti sono sottili — di solito 1–3 μm per lato — ma si sommano. Con 2 μm per lato il rivestimento occupa circa l’1,7 % dell’altezza a 0,23 mm, l’1,1 % a 0,35 mm e lo 0,8 % a 0,50 mm: un pacco da 100 mm in 0,23 mm contiene quasi 2 mm di acciaio in meno, da compensare nel progetto. Più strati amplificano anche le variazioni di allineamento, sfalsamento e forza di serraggio; mantenere un fattore di 0,95–0,97 con materiale sottile richiede attrezzature e procedure migliori.
Come si controlla lo spessore: in acciaieria, misuratori a raggi X o laser scansionano il nastro e rimandano gli scostamenti al controllo automatico dello spessore del laminatoio. Da noi i coil in ingresso vengono rimisurati, i nastri tagliati campionati e il primo pezzo tranciato controllato. Il materiale sottile è particolarmente sensibile alla variazione di spessore, che si riflette direttamente sull’altezza del pacco.
Perché lo «stesso grado» può avere prezzi diversi
Il materiale di uno stesso grado non ha prestazioni identiche. Quotare per nome di grado — un prezzo per M235-35A, un altro per M270-35A — presuppone il contrario, e nei trasformatori, dove ogni 0,01 W/kg conta, questa ipotesi cade. Spessore, perdita misurata e condizioni di prova insieme formano una base confrontabile. Nel confrontare le offerte:
- chiedete i valori misurati del lotto (P17/50 o P15/50, B8, spessore, variazione di spessore, rivestimento) insieme all’offerta;
- fissate nel contratto i valori garantiti e il metodo di accettazione, compresi punto di prelievo e criteri;
- confrontate il costo del materiale per nucleo più 20 anni di energia persa a vuoto, non solo il prezzo a tonnellata: la parte nascosta è spesso la maggiore.
Domande frequenti
Perché non usare ovunque lo spessore più sottile?
L’acciaio sottile riduce le perdite parassite, ma aumenta la difficoltà di tranciatura, l’usura degli stampi, il numero di strati e la manodopera. Benefici e costi vanno pesati progetto per progetto; il sottile non è gratuito.
A 50 Hz più spesso è sempre più economico? E 0,65 mm?
Dove frequenza e obiettivi di perdita non sono esigenti, l’acciaio più spesso è spesso più economico, ma non automaticamente il migliore. Molti motori industriali standard usano NO da 0,50 o perfino 0,65 mm perché i vantaggi di costo e lavorazione superano la perdita aggiuntiva.
Quanto sono spessi di solito i lamierini per motori?
I motori industriali standard usano soprattutto NO da 0,35–0,50 mm; i motori ad alta velocità, per VE e ad alta frequenza passano a 0,20–0,27 mm per contenere le perdite parassite al crescere della frequenza.
0,23 mm è sempre meglio di 0,27 mm?
No. Lo spessore incide solo sulla quota parassita; la perdita totale dipende da grado, valore misurato, induzione e frequenza. Un grado da 0,27 mm misurato a 0,90 W/kg può battere uno da 0,23 mm misurato a 0,95 W/kg.
Per concludere
Scegliere lo spessore significa risolvere insieme tre vincoli: quanto basse devono essere le perdite, quanto sottile la linea può lavorare in modo affidabile e quale prezzo il budget sostiene. Nei progetti che vediamo, i problemi raramente nascono da una scelta troppo spessa o troppo sottile, ma dal non aver messo le tre cose sullo stesso foglio.
Fissate il budget di perdite, confrontate valori misurati e poi fate confermare alla produzione che può realizzarlo. Se siete indecisi tra 0,23, 0,27 e 0,30 mm, inviateci il disegno o il grado: affiancheremo valori misurati, finestra di lavorazione e costo totale delle due opzioni.
Gli intervalli di dati derivano da norme pubbliche e informazioni comuni sui gradi, come orientamento per la scelta; le prestazioni reali seguono il certificato d’acciaieria e l’accordo tecnico. L’esempio di calcolo è una stima di ordine di grandezza, non una promessa di risparmio energetico.

