



Choisir l’épaisseur des tôles : entre 0,23, 0,27 et 0,30 mm, l’écart dépasse 0,07 mm
Une tôle magnétique plus fine réduit les pertes par courants de Foucault, mais ajoute des couches, des coups de presse, de l’usure d’outil et une perte de coefficient de foisonnement. Comment l’épaisseur agit sur les pertes fer, comment la fréquence fixe la limite basse et comment choisir entre 0,23, 0,27 et 0,30 mm.
« Peut-on passer de 0,27 à 0,23 mm ? » est l’une des questions que nous entendons le plus au stade du devis. Le raisonnement est souvent juste : tôle plus fine, moins de pertes, plus de marge de rendement. Mais il ne couvre que la moitié de la décision.
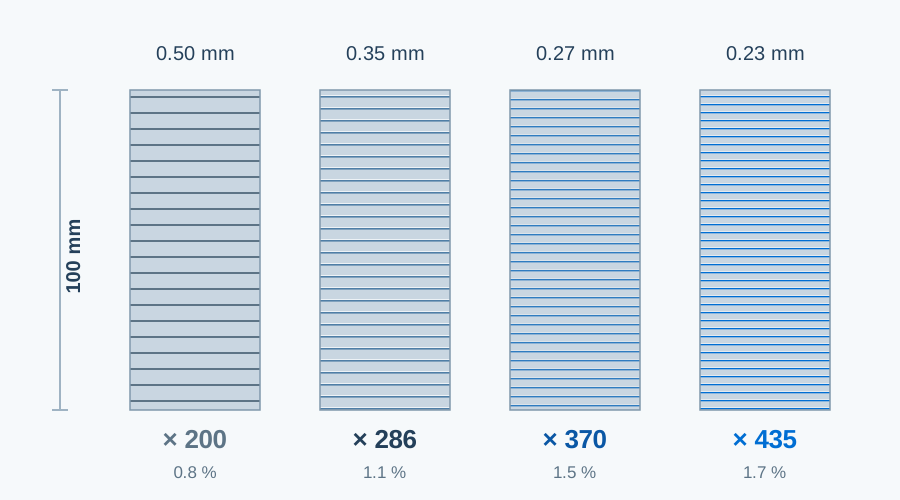
Dans notre usine du Hunan, une bobine à grains orientés de 0,27 mm est découpée à longueur pendant que le contrôle mesure la variation d’épaisseur sur la tôle, pas l’épaisseur nominale du certificat d’usine. Sur la table d’empilage voisine, un circuit en 0,23 mm demande environ 435 couches pour 100 mm de hauteur ; la même hauteur en 0,35 mm en demande environ 286. Les deux circuits se ressemblent, mais les pertes, les heures de travail et le prix de la matière diffèrent.
L’épaisseur est le champ de la spécification le plus souvent rempli « par défaut » : la nuance est choisie et l’épaisseur suit, ou le plan est repris de la révision précédente. Pourtant elle décide trois choses à la fois : pertes fer, fabrication et coût. Cet article répond aux questions qu’on nous pose le plus.
La réponse courte
- L’épaisseur agit surtout sur les pertes par courants de Foucault, et au carré : de 0,35 à 0,27 mm, cette part tombe à environ 60 % ; à 0,23 mm, à environ 43 %.
- Les pertes totales baissent moins, car les pertes par hystérésis ne diminuent pas avec l’épaisseur.
- Plus la fréquence est élevée, plus une faible épaisseur a de la valeur. Les transformateurs 50/60 Hz n’ont pas besoin de courir après la finesse ; les moteurs à 400 Hz et plus ne peuvent pas s’en passer.
- La finesse a un prix : plus de couches, plus de coups de presse, une usure d’outil plus rapide et un coefficient de foisonnement plus faible.
- Le nom de nuance n’est qu’un maximum. Les pertes mesurées peuvent varier d’une classe entre lots de la même nuance : comparez des valeurs mesurées, pas des noms de nuance.
Les épaisseurs de cet article sont nominales. Pour une bobine donnée, l’épaisseur mesurée et la variation d’épaisseur du certificat d’usine font foi.
Épaisseur, mil et gauge
L’épaisseur d’une tôle magnétique est celle d’une seule tôle — ni celle de la bobine, ni la hauteur du circuit empilé. Deux unités sont courantes : le millimètre et le mil (1 mil = 0,001 pouce = 0,0254 mm). Les documents commerciaux arrondissent les mils : « 9 mil » est une approximation de 0,2286 mm, pas exactement 0,23 mm.
| Métrique | Mil exact | Désignation courante (mil) | Usage type |
|---|---|---|---|
| 0.18 mm | 7.1 | 7 | Grands transformateurs de puissance, GO |
| 0.20 mm | 7.9 | 8 | NO mince haute fréquence |
| 0.23 mm | 9.1 | 9 | Transformateurs à faibles pertes, GO |
| 0.27 mm | 10.6 | 11 | Transformateurs de puissance courants, GO |
| 0.30 mm | 11.8 | 12 | Transformateurs de distribution, GO |
| 0.35 mm | 13.8 | 14 | Moteurs haut rendement (NO), transformateurs (GO) |
| 0.50 mm | 19.7 | 20 | Moteurs industriels courants, NO |
| 0.65 mm | 25.6 | 26 | Alternateurs, moteurs économiques, NO |
Les numéros de gauge n’ont jamais été définis de façon homogène selon les normes et les matériaux, et dans d’anciens catalogues un gauge pouvait même être un code de commande. Écrivez la valeur : « 0,27 mm, tolérance selon la norme X » est plus clair que « gauge 27 ». Si un contrat utilise encore le gauge, ajoutez la valeur en millimètres.
GO et NO n’utilisent pas les mêmes épaisseurs
L’acier à grains orientés (GO) sert aux transformateurs, où le circuit magnétique est fixe et le budget de pertes serré : il est donc fin. 0,18, 0,23, 0,27, 0,30 et 0,35 mm sont les épaisseurs commerciales courantes, 0,23–0,30 mm étant la plage principale pour les transformateurs de distribution et de puissance. L’acier non orienté (NO) sert aux machines tournantes, aux fréquences et structures de coût très variées : sa plage est plus large, avec 0,35, 0,50 et 0,65 mm, et des nuances minces de 0,20 mm et moins pour les moteurs rapides et de traction électrique.
Le nom de nuance code généralement la classe de pertes et l’épaisseur. M235-35A désigne un acier non orienté aux pertes maximales de 2,35 W/kg (1,5 T, 50 Hz) en 0,35 mm. Les nuances orientées suivent une autre logique : Baosteel B30P105, c’est 0,30 mm, haute perméabilité, pertes garanties de 1,05 W/kg à 1,7 T et 50 Hz.
L’erreur de lecture la plus fréquente : le GO est spécifié en P17/50 et le NO en P15/50. Les inductions diffèrent, les deux chiffres ne se comparent pas. Classer dans un même tableau un GO à 0,90 W/kg et un NO à 3,0 W/kg n’a aucun sens : ils ne font pas le même travail.
Pourquoi l’épaisseur agit au carré
Les pertes fer se décomposent en trois parties. L’hystérésis croît proportionnellement à la fréquence et dépend de la pureté, de la taille des grains et des contraintes internes ; le recuit l’améliore, les contraintes de découpe la dégradent. Les courants de Foucault croissent avec le carré de la fréquence et de l’épaisseur et diminuent avec la résistivité : c’est la part que l’épaisseur maîtrise. Les pertes anormales viennent du mouvement des parois de domaines ; elles sont plus faibles mais pas négligeables.
À 50 Hz et vers 0,30 mm, la répartition est d’environ 60 % d’hystérésis, 30 % de courants de Foucault et 10 % de pertes anormales. Cela dicte le remède : si les courants de Foucault dominent, amincir ; si l’hystérésis domine, changer de nuance ou recuire. Se tromper de sens, c’est dépenser pour rien.
Selon la règle du carré, 0,35 → 0,27 mm ramène la part de Foucault à (0,27/0,35)² ≈ 60 %, 0,35 → 0,23 mm à environ 43 % et 0,50 → 0,35 mm à environ 49 %. Les pertes totales baissent toujours moins, car l’hystérésis ne suit pas. C’est pourquoi un projet mesure 8 % de pertes en moins en passant de 0,35 à 0,27 mm et un autre seulement 4 % : nuance, induction, fréquence et état de fabrication font la différence.
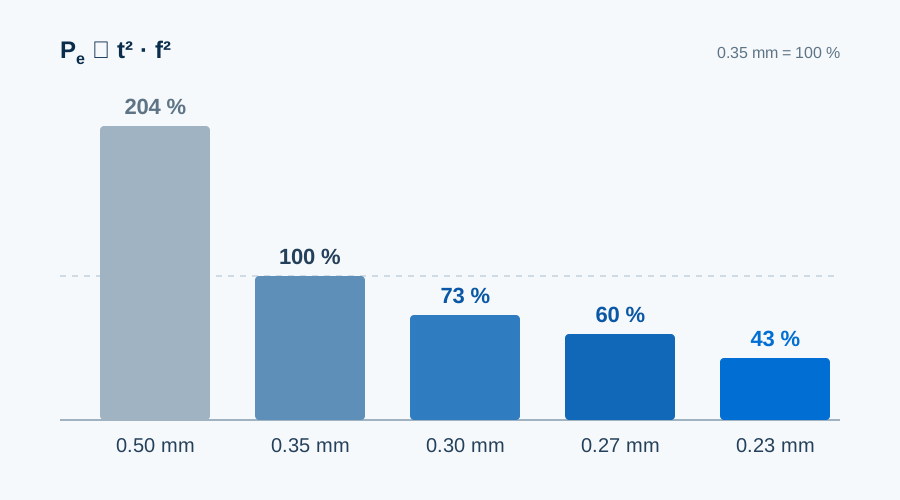
La fréquence amplifie tout cela. Les courants de Foucault croissent avec le carré de la fréquence, l’hystérésis seulement linéairement : à 400 Hz ou 1 kHz, Foucault devient souvent la plus grosse part. Autre repère, l’épaisseur de peau : pour un acier au silicium d’environ 0,5 μΩ·m, elle est d’environ 0,3–0,4 mm vers 1 kHz — déjà la taille d’une tôle — et d’environ 0,1 mm à 10 kHz. Ce sont des ordres de grandeur, pas des données de conception.
Un exemple chiffré : que valent 0,15 W/kg ?
Prenons un circuit de transformateur de distribution de 1,5 tonne d’acier à grains orientés et deux matières dont les pertes mesurées diffèrent de 0,15 W/kg. L’écart est de 225 W par transformateur, soit environ 1 970 kWh par an sur 8 760 heures et environ 39 000 kWh sur 20 ans. Multipliez par votre tarif d’électricité pour le comparer à l’écart de prix de la matière plus fine.
Ce calcul a ses limites : 0,15 W/kg est une hypothèse et varie beaucoup selon les nuances ; l’induction et la fréquence réelles diffèrent des conditions d’essai, l’écart ne s’extrapole donc pas linéairement ; et la baisse du coefficient de foisonnement, les coups de presse supplémentaires et la durée de vie réduite des outils ne sont pas comptés. Servez-vous-en pour comparer des options et des ordres de grandeur, pas comme une promesse d’économie d’énergie.
La fréquence fixe la limite basse
| Application | Fréquence type | Épaisseur courante | Pourquoi |
|---|---|---|---|
| Grands transformateurs de puissance | 50 / 60 Hz | 0.23–0.30 mm | Rendement sur toute la durée de vie d’abord ; le GO mince réduit directement les pertes à vide |
| Moteurs industriels standard | 50 / 60 Hz | 0.35–0.50 mm | Équilibre coût-performance ; matière et transformation pèsent lourd |
| Moteurs haut rendement / à variateur | 50–400 Hz | 0.20–0.35 mm | Les harmoniques du variateur ajoutent des pertes haute fréquence que les épaisseurs standard ne couvrent pas |
| Moteurs de traction VE, aéronautique | 400–1000+ Hz | 0.10–0.27 mm | Les courants de Foucault deviennent la perte principale ; ils pèsent sur l’autonomie, la puissance massique et le refroidissement |
Ce tableau est un point de départ, pas une réponse. Un transformateur 50/60 Hz peut être fait en 0,35 mm, mais les pertes à vide et la classe de rendement sont à revérifier ; un moteur de VE tournera en 0,35 mm, mais le rendement et l’échauffement à haute vitesse en pâtiront.
Notre plage : HXES transforme des matières de 0,18 à 0,50 mm. Les épaisseurs de 0,10–0,15 mm proviennent d’aciéries spécifiques, ont des fenêtres de transformation plus étroites et ne sont pas tenues en stock ; nous confirmons alors d’abord la source de matière, puis la transformation.
0,23, 0,27 ou 0,30 mm ?
| Épaisseur | Choix type | Principal compromis |
|---|---|---|
| 0.23 mm | Circuits de transformateur sensibles aux pertes, certaines conceptions haut rendement | Faibles pertes de Foucault, mais prix plus élevé, plus de couches et fenêtre de découpe étroite |
| 0.27 mm | Conceptions équilibrées entre faibles pertes et fabricabilité | Compromis performance-fabrication ; courant dans les transformateurs de puissance |
| 0.30 mm | Transformateurs courants, réactances et certains usages industriels | Facile à transformer et moins cher ; part de Foucault plus élevée que les épaisseurs fines |
Nous conseillons de décider dans cet ordre plutôt que de choisir l’épaisseur d’abord :
- Fixer le budget de pertes. Remonter de l’objectif de rendement aux pertes à vide admissibles, puis aux W/kg. Choisir l’épaisseur d’abord et vérifier ensuite mène presque toujours à refaire.
- Comparer des valeurs mesurées. Prendre les valeurs des certificats d’usine des deux matières, pas les noms de nuance. Une nuance faibles pertes en 0,23 mm et une haute perméabilité en 0,27 mm peuvent chacune l’emporter.
- Interroger la ligne de production. Tonnage de presse, jeu d’outil, précision d’avance et mode d’empilage doivent tenir l’épaisseur de façon fiable ; sinon les valeurs de laboratoire restent sur le papier.
- Faire le total. Prix matière, coups de presse, coût d’outillage, heures d’empilage et 20 ans d’énergie perdue vont dans une même comparaison.
En bref, 0,23 mm n’est pas automatiquement meilleur que 0,27 mm, ni 0,27 mm meilleur que 0,30 mm. L’épaisseur n’est qu’une partie de la nuance ; parler d’épaisseur sans classe de pertes, c’est lire la moitié de la spécification.
Les coûts cachés des faibles épaisseurs
Découpe à la presse : jeu et coups
Une tôle fine exige un jeu d’outil absolu plus faible, avec plus d’exigence sur l’uniformité du jeu, l’état de l’arête et la précision d’avance : les outils doivent être affûtés plus souvent — un effet structurel, pas une question d’habileté. Les coups augmentent aussi : 100 mm d’empilage représentent environ 286 couches en 0,35 mm et environ 435 en 0,23 mm, soit près de moitié plus de coups.
Bavure : 0,02 mm est une limite ferme
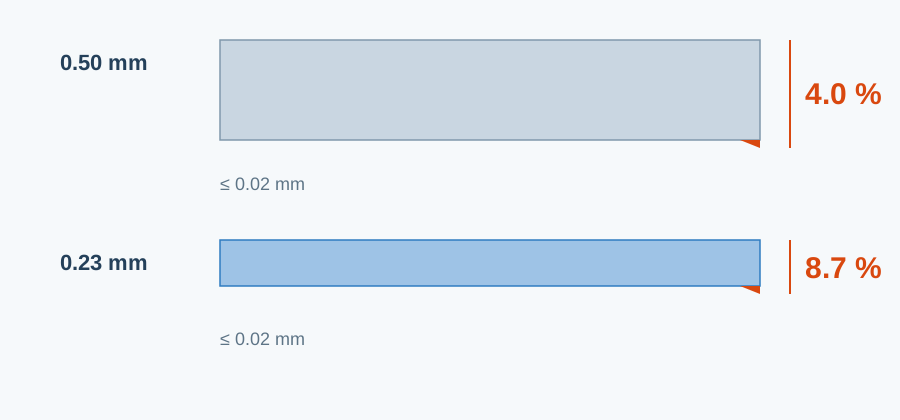
Les bavures relient des tôles voisines, court-circuitent les chemins des courants de Foucault, chauffent localement et abîment le revêtement, ce qui finit en échauffement anormal. Notre limite en refendage et découpe est de 0,02 mm. Sur 0,50 mm il reste de la marge ; sur 0,23 mm on frôle la limite — la bavure passe de 4 % à 8,7 % de l’épaisseur. Jugez la bavure par rapport à l’épaisseur, pas seulement en valeur absolue.
Découpe : la zone endommagée prend plus de place
Le laser et le jet d’eau conviennent aux prototypes et petites séries, mais la zone proche de la coupe perd en qualité magnétique. Sa profondeur est à peu près fixe : diviser l’épaisseur par deux double sa part de la section. Un effet de bord négligeable en 0,50 mm peut coûter quelques pour cent du circuit magnétique en 0,23 mm. La découpe à la presse reste la voie la plus stable en série ; un prototype laser valide la conception, pas la performance série, et le plan de projet doit le dire.
Empilage : couches, revêtement et coefficient de foisonnement
Les revêtements sont fins — souvent 1–3 μm par face — mais ils s’additionnent. À 2 μm par face, le revêtement prend environ 1,7 % de la hauteur en 0,23 mm, 1,1 % en 0,35 mm et 0,8 % en 0,50 mm : un empilage de 100 mm en 0,23 mm contient près de 2 mm d’acier en moins, à compenser à la conception. Plus de couches amplifient aussi les écarts d’alignement, de décalage et d’effort de serrage ; tenir un coefficient de 0,95–0,97 avec une tôle fine demande de meilleurs outillages et procédures.
Comment l’épaisseur est maîtrisée : à l’aciérie, des jauges à rayons X ou laser balayent la bande et renvoient les écarts au réglage automatique d’épaisseur du laminoir. Chez nous, les bobines entrantes sont remesurées, les bobines refendues échantillonnées et la première pièce découpée contrôlée. La tôle fine est particulièrement sensible à la variation d’épaisseur, qui se voit directement sur la hauteur d’empilage.
Pourquoi la « même nuance » peut avoir des prix différents
Les matières d’une même nuance ne se valent pas exactement. Coter par nom de nuance — un prix pour M235-35A, un autre pour M270-35A — suppose le contraire, et dans les transformateurs, où chaque 0,01 W/kg compte, cette hypothèse tombe. Épaisseur, pertes mesurées et conditions d’essai forment ensemble une base comparable. Pour comparer des offres :
- demandez les valeurs mesurées du lot (P17/50 ou P15/50, B8, épaisseur, variation d’épaisseur, revêtement) avec le devis ;
- inscrivez au contrat les valeurs garanties et la méthode de réception, y compris l’emplacement des prélèvements et les critères ;
- comparez le coût matière par circuit plus 20 ans d’énergie de pertes à vide, pas seulement le prix à la tonne — la part cachée est souvent la plus grosse.
Questions fréquentes
Pourquoi ne pas utiliser partout la plus faible épaisseur ?
La tôle fine réduit les pertes de Foucault mais augmente la difficulté de découpe, l’usure d’outil, le nombre de couches et la main-d’œuvre. Gains et coûts se pèsent projet par projet ; la finesse n’est pas gratuite.
Plus épais est-il toujours moins cher à 50 Hz ? Et 0,65 mm ?
Quand la fréquence et les objectifs de pertes ne sont pas exigeants, la tôle épaisse est souvent plus économique, mais pas automatiquement la meilleure. Beaucoup de moteurs industriels standard utilisent du NO en 0,50, voire 0,65 mm, car les avantages de coût et de transformation l’emportent sur les pertes supplémentaires.
Quelle épaisseur pour les tôles de moteur ?
Les moteurs industriels standard utilisent surtout du NO de 0,35–0,50 mm ; les moteurs rapides, de VE et haute fréquence passent à 0,20–0,27 mm pour contenir les pertes de Foucault quand la fréquence monte.
0,23 mm est-il toujours meilleur que 0,27 mm ?
Non. L’épaisseur n’agit que sur la part de Foucault ; les pertes totales dépendent de la nuance, de la valeur mesurée, de l’induction et de la fréquence. Une nuance de 0,27 mm mesurée à 0,90 W/kg peut battre une nuance de 0,23 mm mesurée à 0,95 W/kg.
Pour conclure
Choisir l’épaisseur, c’est résoudre trois contraintes ensemble : quel niveau de pertes viser, quelle finesse la ligne transforme de façon fiable et quel prix le budget supporte. Dans les projets que nous voyons, les problèmes viennent rarement d’un choix trop épais ou trop fin, mais de ne pas avoir mis les trois sur la même feuille.
Fixez le budget de pertes, comparez des valeurs mesurées, puis faites confirmer par la production qu’elle peut fabriquer. Si vous hésitez entre 0,23, 0,27 et 0,30 mm, envoyez-nous le plan ou la nuance : nous présenterons côte à côte les valeurs mesurées, la fenêtre de transformation et le coût total des deux options.
Les plages de données proviennent de normes publiques et d’informations courantes sur les nuances, à titre d’orientation pour le choix ; les performances réelles suivent le certificat d’usine et l’accord technique. L’exemple chiffré est une estimation d’ordre de grandeur, pas une promesse d’économie d’énergie.

