



Blechdicke richtig wählen: Zwischen 0,23, 0,27 und 0,30 mm liegen mehr als 0,07 mm
Dünneres Elektroband senkt die Wirbelstromverluste, bringt aber mehr Lagen, mehr Pressenhübe, mehr Werkzeugverschleiß und einen geringeren Stapelfaktor. Wie die Dicke die Ummagnetisierungsverluste beeinflusst, wie die Frequenz die Untergrenze setzt und wie man zwischen 0,23, 0,27 und 0,30 mm wählt.
„Können wir von 0,27 auf 0,23 mm wechseln?“ ist eine der häufigsten Fragen in der Angebotsphase. Die Überlegung stimmt meist: dünneres Band, weniger Verlust, mehr Effizienzreserve. Sie deckt aber nur die Hälfte der Entscheidung ab.
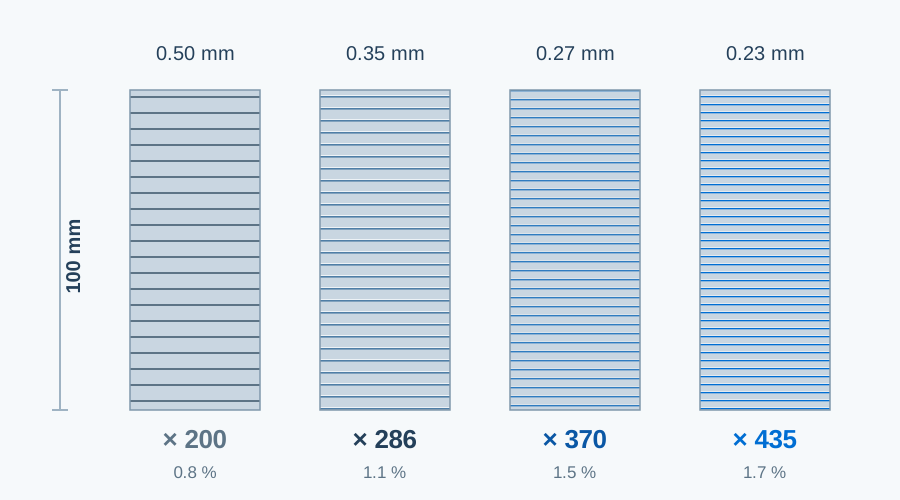
In unserem Werk in Hunan wird ein kornorientiertes Coil mit 0,27 mm abgelängt, während die Qualitätsprüfung die Dickenabweichung über das Blech misst – nicht die Nenndicke auf dem Werkszeugnis. Am Stapeltisch daneben braucht ein Kern aus 0,23 mm etwa 435 Lagen für 100 mm Stapelhöhe; in 0,35 mm sind es etwa 286. Beide Kerne sehen gleich aus, doch Verluste, Arbeitsstunden und Materialpreis unterscheiden sich.
Die Dicke ist das Feld im Datenblatt, das am häufigsten „nebenbei“ festgelegt wird: Die Güte wird gewählt und die Dicke folgt, oder die Zeichnung wird von der letzten Revision übernommen. Dabei entscheidet sie drei Dinge zugleich – Verluste, Verarbeitung und Kosten. Dieser Beitrag beantwortet die Fragen, die uns am häufigsten gestellt werden.
Die kurze Antwort
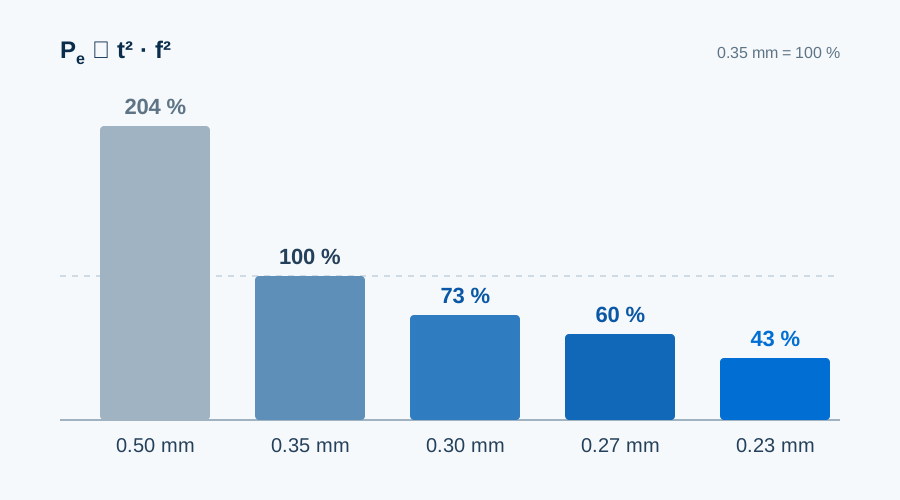
- Die Dicke wirkt vor allem auf die Wirbelstromverluste, und zwar quadratisch: von 0,35 auf 0,27 mm sinkt dieser Anteil auf etwa 60 %, auf 0,23 mm auf etwa 43 %.
- Der Gesamtverlust sinkt weniger stark, weil die Hystereseverluste nicht mit der Dicke abnehmen.
- Je höher die Frequenz, desto wertvoller ist dünnes Band. 50/60-Hz-Transformatoren müssen nicht um jeden Preis dünn sein; Motoren ab 400 Hz kommen nicht ohne aus.
- Dünn hat seinen Preis: mehr Lagen, mehr Pressenhübe, schnellerer Werkzeugverschleiß und ein geringerer Stapelfaktor.
- Der Gütename ist nur ein Höchstwert. Gemessene Verluste können zwischen Chargen derselben Güte um eine Klasse abweichen – vergleichen Sie Messwerte, nicht Gütenamen.
Die Dicken in diesem Beitrag sind Nennwerte. Für ein bestimmtes Coil gelten die gemessene Dicke und die Dickenabweichung auf dem Werkszeugnis.
Dicke, mil und Gauge
Die Dicke von Elektroband meint die Dicke eines einzelnen Blechs – nicht des Coils und nicht der Kernstapelhöhe. Üblich sind zwei Einheiten: Millimeter und mil (1 mil = 0,001 Zoll = 0,0254 mm). Handelsdokumente runden mil-Werte, „9 mil“ ist also eine Näherung für 0,2286 mm, nicht genau 0,23 mm.
| Metrisch | Exakt in mil | Übliche Angabe (mil) | Typische Anwendung |
|---|---|---|---|
| 0.18 mm | 7.1 | 7 | Große Leistungstransformatoren, GO |
| 0.20 mm | 7.9 | 8 | Dünnes NO für hohe Frequenzen |
| 0.23 mm | 9.1 | 9 | Verlustarme Transformatoren, GO |
| 0.27 mm | 10.6 | 11 | Gängige Leistungstransformatoren, GO |
| 0.30 mm | 11.8 | 12 | Verteiltransformatoren, GO |
| 0.35 mm | 13.8 | 14 | Hocheffizienzmotoren (NO), Transformatoren (GO) |
| 0.50 mm | 19.7 | 20 | Allgemeine Industriemotoren, NO |
| 0.65 mm | 25.6 | 26 | Generatoren, kostengünstige Motoren, NO |
Gauge-Nummern waren über Normen und Werkstoffe hinweg nie einheitlich definiert, und in älteren Werkskatalogen konnte ein Gauge sogar ein Bestellcode statt einer Dicke sein. Schreiben Sie den Wert: „0,27 mm, Toleranz nach Norm X“ ist klarer als „27 Gauge“. Steht im Vertrag noch Gauge, ergänzen Sie den Millimeterwert.
GO und NO haben unterschiedliche Dickenreihen
Kornorientiertes Elektroband (GO) wird in Transformatoren eingesetzt, wo der Magnetpfad fest und das Verlustbudget knapp ist – deshalb ist es dünn: 0,18, 0,23, 0,27, 0,30 und 0,35 mm sind die üblichen Handelsdicken, 0,23–0,30 mm der Hauptbereich für Verteil- und Leistungstransformatoren. Nicht kornorientiertes Band (NO) dient rotierenden Maschinen mit sehr unterschiedlichen Frequenzen und Kostenstrukturen, daher ist die Spanne breiter: 0,35, 0,50 und 0,65 mm sind üblich, dünne Güten bis 0,20 mm und darunter dienen Hochdrehzahl- und E-Traktionsmotoren.
Der Gütename kodiert meist Verlustklasse und Dicke. M235-35A ist nicht kornorientiertes Band mit höchstens 2,35 W/kg (1,5 T, 50 Hz) bei 0,35 mm. Kornorientierte Güten folgen einem anderen Schema: Baosteel B30P105 steht für 0,30 mm, hochpermeabel, mit garantiertem Verlust von 1,05 W/kg bei 1,7 T und 50 Hz.
Der häufigste Lesefehler: GO wird bei P17/50 angegeben, NO bei P15/50. Die Flussdichten sind verschieden, die beiden Zahlen lassen sich nicht gegeneinander ordnen. Ein GO mit 0,90 W/kg und ein NO mit 3,0 W/kg in einer Rangliste ergeben keinen Sinn – sie erfüllen unterschiedliche Aufgaben.
Warum die Dicke quadratisch wirkt
Ummagnetisierungsverluste bestehen aus drei Teilen. Hystereseverluste steigen proportional zur Frequenz und hängen von Reinheit, Korngröße und inneren Spannungen ab; Glühen verbessert sie, Schneidspannungen verschlechtern sie. Wirbelstromverluste steigen mit dem Quadrat von Frequenz und Dicke und sinken mit dem spezifischen Widerstand – diesen Teil steuert die Dicke. Zusatzverluste entstehen durch Domänenwandbewegung; sie sind kleiner, aber nicht vernachlässigbar.
Bei 50 Hz und etwa 0,30 mm liegt die Aufteilung bei rund 60 % Hysterese, 30 % Wirbelstrom und 10 % Zusatzverlust. Das bestimmt die Abhilfe: Dominiert der Wirbelstrom, dünner werden; dominiert die Hysterese, Güte wechseln oder glühen. Wer das verwechselt, verschwendet Geld.
Nach der Quadratregel senkt 0,35 → 0,27 mm den Wirbelstromanteil auf (0,27/0,35)² ≈ 60 %, 0,35 → 0,23 mm auf etwa 43 % und 0,50 → 0,35 mm auf etwa 49 %. Der Gesamtverlust sinkt immer weniger, weil die Hysterese nicht mitgeht. Deshalb misst ein Projekt nach dem Wechsel von 0,35 auf 0,27 mm 8 % weniger Verlust und ein anderes nur 4 %: Güte, Flussdichte, Frequenz und Verarbeitungszustand machen den Unterschied.
Die Frequenz verstärkt das alles. Wirbelstromverluste wachsen mit dem Quadrat der Frequenz, Hysterese nur linear – bei 400 Hz oder 1 kHz ist der Wirbelstrom oft der größte Anteil. Ein weiteres Maß ist die Eindringtiefe: Bei Siliziumstahl mit etwa 0,5 μΩ·m beträgt sie um 1 kHz rund 0,3–0,4 mm – schon so viel wie ein Blech – und bei 10 kHz etwa 0,1 mm. Das sind Größenordnungen, keine Auslegungswerte.
Ein Rechenbeispiel: Was sind 0,15 W/kg wert?
Nehmen wir einen Verteiltransformatorkern mit 1,5 t kornorientiertem Band und zwei Materialien, deren gemessene Verluste sich um 0,15 W/kg unterscheiden. Das sind 225 W je Transformator, etwa 1.970 kWh pro Jahr bei 8.760 Stunden und rund 39.000 kWh in 20 Jahren. Multiplizieren Sie mit Ihrem Strompreis, um es dem Mehrpreis des dünneren Materials gegenüberzustellen.
Die Rechnung hat Grenzen: 0,15 W/kg ist eine Annahme und schwankt stark zwischen Güten; reale Flussdichte und Frequenz weichen von den Prüfbedingungen ab, die Differenz lässt sich also nicht linear hochrechnen; und der geringere Stapelfaktor, zusätzliche Hübe und kürzere Werkzeugstandzeit bei dünnem Material sind nicht enthalten. Nutzen Sie sie zum Vergleich von Varianten und Größenordnungen, nicht als Energiesparversprechen.
Die Frequenz setzt die Untergrenze
| Anwendung | Typische Frequenz | Übliche Dicke | Warum |
|---|---|---|---|
| Große Leistungstransformatoren | 50 / 60 Hz | 0.23–0.30 mm | Lebenszyklus-Effizienz zuerst; dünnes GO senkt die Leerlaufverluste direkt |
| Standard-Industriemotoren | 50 / 60 Hz | 0.35–0.50 mm | Balance aus Kosten und Leistung; Material- und Verarbeitungskosten wiegen schwer |
| Hocheffizienz- / umrichtergespeiste Motoren | 50–400 Hz | 0.20–0.35 mm | Umrichteroberwellen bringen Hochfrequenzverluste, die Standarddicken nicht abdecken |
| E-Traktionsmotoren, Luftfahrt | 400–1000+ Hz | 0.10–0.27 mm | Wirbelstrom wird zum Hauptverlust; er bestimmt Reichweite, Leistungsdichte und Kühlung |
Diese Tabelle ist ein Ausgangspunkt, keine Antwort. Ein 50/60-Hz-Transformator lässt sich mit 0,35 mm bauen, doch Leerlaufverluste und Effizienzklasse sind neu zu prüfen; ein E-Motor läuft mit 0,35 mm, aber Wirkungsgrad und Erwärmung bei hoher Drehzahl leiden.
Unser Bereich: HXES verarbeitet Material von 0,18 bis 0,50 mm. Dicken von 0,10–0,15 mm stammen von bestimmten Werken, haben engere Verarbeitungsfenster und sind keine Lagerware; hier klären wir zuerst die Materialquelle und dann die Verarbeitung.
0,23, 0,27 oder 0,30 mm?
| Dicke | Typische Wahl | Wichtigster Kompromiss |
|---|---|---|
| 0.23 mm | Verlustkritische Transformatorkerne, einige Hocheffizienzauslegungen | Geringe Wirbelstromverluste, aber höherer Preis, mehr Lagen und ein enges Stanzfenster |
| 0.27 mm | Ausgewogene Auslegungen zwischen geringem Verlust und Fertigbarkeit | Kompromiss zwischen Leistung und Verarbeitung; häufig in Leistungstransformatoren |
| 0.30 mm | Allgemeine Transformatoren, Drosseln und einige Industrieanwendungen | Leicht zu verarbeiten und günstiger; höherer Wirbelstromanteil als dünnere Dicken |
Wir empfehlen, in dieser Reihenfolge zu entscheiden, statt zuerst die Dicke festzulegen:
- Verlustbudget festlegen. Vom Effizienzziel auf den zulässigen Leerlaufverlust und dann auf W/kg zurückrechnen. Erst die Dicke wählen und danach prüfen bedeutet meist Nacharbeit.
- Messwerte vergleichen. Die Werkszeugniswerte beider Materialien heranziehen, nicht die Gütenamen. Eine verlustarme 0,23-mm-Güte und eine hochpermeable 0,27-mm-Güte können jeweils gewinnen.
- Die Fertigung fragen. Pressenkraft, Schneidspalt, Vorschubgenauigkeit und Stapelverfahren müssen die Dicke zuverlässig beherrschen, sonst bleiben Laborwerte auf dem Papier.
- Alles zusammenrechnen. Materialpreis, Pressenhübe, Werkzeugkosten, Stapelstunden und 20 Jahre Verlustenergie gehören in einen Vergleich.
Kurz: 0,23 mm ist nicht automatisch besser als 0,27 mm und 0,27 mm nicht besser als 0,30 mm. Die Dicke ist nur ein Teil der Güte; wer über Dicke ohne Verlustklasse spricht, liest nur die halbe Spezifikation.
Die versteckten Kosten dünner Bänder
Stanzen: Spalt und Hübe
Dünnes Material verlangt einen kleineren absoluten Schneidspalt mit höheren Anforderungen an Spaltgleichmäßigkeit, Schneidkantenzustand und Vorschubgenauigkeit, daher müssen Werkzeuge öfter nachgeschliffen werden – ein struktureller Effekt, keine Frage des Bedienergeschicks. Auch die Hübe steigen: 100 mm Stapel sind etwa 286 Lagen bei 0,35 mm und etwa 435 bei 0,23 mm, also rund die Hälfte mehr Hübe.
Grat: 0,02 mm ist eine harte Grenze
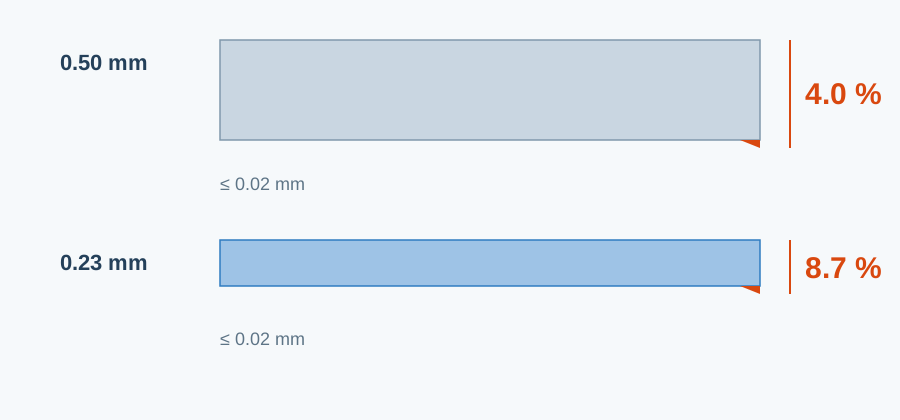
Grate verbinden benachbarte Bleche, schließen Wirbelstrompfade kurz, erhitzen lokal und beschädigen die Isolierung, was in abnormaler Erwärmung endet. Unsere Grenze beim Spalten und Schneiden liegt bei 0,02 mm. Bei 0,50 mm bleibt Reserve; bei 0,23 mm ist sie fast erreicht – der Grat steigt von 4 % auf 8,7 % der Dicke. Bewerten Sie den Grat relativ zur Dicke, nicht nur absolut.
Schneiden: Die geschädigte Zone wächst anteilig
Laser- und Wasserstrahlschneiden eignen sich für Muster und Kleinserien, doch die Zone an der Schnittkante verliert magnetische Qualität. Ihre Tiefe ist etwa konstant, halbe Dicke heißt also doppelter Anteil am Querschnitt: Ein bei 0,50 mm vernachlässigbarer Randeffekt kann bei 0,23 mm einige Prozent des Magnetpfads kosten. Stanzen bleibt der stabilste Weg für die Serie; ein lasergeschnittenes Muster validiert die Auslegung, nicht die Serienleistung, und der Projektplan sollte das festhalten.
Stapeln: Lagen, Isolierung und Stapelfaktor
Isolierschichten sind dünn – meist 1–3 μm je Seite –, summieren sich aber. Bei 2 μm je Seite nimmt die Schicht etwa 1,7 % der Stapelhöhe bei 0,23 mm, 1,1 % bei 0,35 mm und 0,8 % bei 0,50 mm ein; ein 100-mm-Stapel aus 0,23 mm enthält also fast 2 mm weniger Stahl, was die Auslegung ausgleichen muss. Mehr Lagen verstärken zudem Schwankungen bei Ausrichtung, Versatz und Spannkraft; einen Stapelfaktor von 0,95–0,97 mit dünnem Material zu halten, erfordert bessere Vorrichtungen und Abläufe.
Wie die Dicke gehalten wird: Im Walzwerk scannen Röntgen- oder Lasermessgeräte das Band und melden Abweichungen an die automatische Dickenregelung. Bei uns werden eingehende Coils nachgemessen, Spaltbänder stichprobenartig geprüft und das erste Stanzteil kontrolliert. Dünnes Material reagiert besonders empfindlich auf Dickenabweichung, die sich direkt in der Stapelhöhe zeigt.
Warum die „gleiche Güte“ unterschiedliche Preise haben kann
Material innerhalb einer Güte verhält sich nicht identisch. Preise nach Gütenamen – ein Preis für M235-35A, ein anderer für M270-35A – setzen das voraus, und bei Transformatoren, wo jedes 0,01 W/kg zählt, trifft das nicht zu. Dicke, gemessener Verlust und Prüfbedingungen bilden zusammen eine vergleichbare Basis. Beim Vergleich von Angeboten:
- fordern Sie die Messwerte der Charge (P17/50 oder P15/50, B8, Dicke, Dickenabweichung, Isolierung) mit dem Angebot an;
- legen Sie Garantiewerte und Abnahmeverfahren einschließlich Probenahmeort und Kriterien im Vertrag fest;
- vergleichen Sie Materialkosten je Kern plus 20 Jahre Leerlaufverlustenergie, nicht nur den Tonnenpreis – der versteckte Teil ist oft der größere.
Häufige Fragen
Warum nicht überall die dünnste Dicke verwenden?
Dünnes Band senkt den Wirbelstromverlust, erhöht aber Stanzaufwand, Werkzeugverschleiß, Lagenzahl und Arbeitszeit. Nutzen und Kosten sind je Projekt abzuwägen; dünn ist nicht kostenlos.
Ist dicker bei 50 Hz immer günstiger? Und 0,65 mm?
Wo Frequenz und Verlustziele nicht anspruchsvoll sind, ist dickeres Band oft wirtschaftlicher, aber nicht automatisch am besten. Viele Standard-Industriemotoren nutzen NO mit 0,50 oder sogar 0,65 mm, weil Kosten- und Verarbeitungsvorteile den Mehrverlust überwiegen.
Wie dick sind Motorbleche üblicherweise?
Standard-Industriemotoren nutzen meist NO mit 0,35–0,50 mm; Hochdrehzahl-, E- und Hochfrequenzmotoren gehen auf 0,20–0,27 mm, um den mit der Frequenz steigenden Wirbelstromverlust zu begrenzen.
Ist 0,23 mm immer besser als 0,27 mm?
Nein. Die Dicke beeinflusst nur den Wirbelstromanteil; der Gesamtverlust hängt von Güte, Messwert, Flussdichte und Frequenz ab. Eine 0,27-mm-Güte mit gemessenen 0,90 W/kg kann eine 0,23-mm-Güte mit 0,95 W/kg schlagen.
Zum Schluss
Die Dickenwahl löst drei Bedingungen zugleich: wie niedrig der Verlust sein muss, wie dünn die Linie zuverlässig verarbeiten kann und welchen Preis das Budget trägt. In den Projekten, die wir sehen, entstehen Probleme selten durch zu dick oder zu dünn, sondern weil die drei nicht auf einem Blatt standen.
Verlustbudget festlegen, Messwerte vergleichen und dann die Fertigung bestätigen lassen, dass sie es herstellen kann. Wenn Sie zwischen 0,23, 0,27 und 0,30 mm schwanken, senden Sie uns Zeichnung oder Güte – wir stellen Messwerte, Verarbeitungsfenster und Gesamtkosten beider Varianten nebeneinander.
Die Datenbereiche stammen aus öffentlichen Normen und gängigen Gütenangaben und dienen der Orientierung bei der Auswahl; die tatsächlichen Werte richten sich nach Werkszeugnis und technischer Vereinbarung. Das Rechenbeispiel ist eine Größenordnungsschätzung, kein Energiesparversprechen.

