



Как выбрать толщину пластин: между 0,23, 0,27 и 0,30 мм разница больше, чем 0,07 мм
Более тонкая электротехническая сталь снижает потери на вихревые токи, но добавляет слои, ходы пресса, износ штампов и потерю коэффициента заполнения. Как толщина влияет на потери в сердечнике, как частота задаёт нижнюю границу и как выбрать между 0,23, 0,27 и 0,30 мм.
«Можно ли перейти с 0,27 на 0,23 мм?» — один из самых частых вопросов на этапе расчёта цены. Логика обычно верная: тоньше сталь — меньше потери — больше запас по КПД. Но это лишь половина решения.
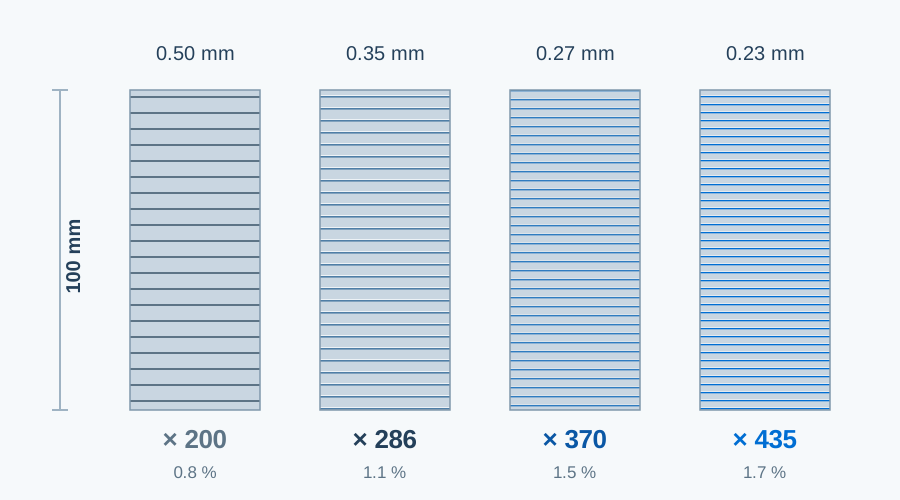
На нашем заводе в Хунани рулон анизотропной стали 0,27 мм режут в размер, а контроль качества измеряет разнотолщинность по листу, а не номинальную толщину из сертификата завода. На соседнем столе сборки сердечнику из 0,23 мм нужно около 435 слоёв на 100 мм высоты пакета; та же высота из 0,35 мм — около 286 слоёв. Внешне сердечники одинаковы, но потери, трудозатраты и цена материала различаются.
Толщину в спецификации чаще всего заполняют «по умолчанию»: выбрали марку — толщина пошла следом, или чертёж скопировали из прошлой ревизии. Между тем она определяет сразу три вещи: потери, технологию и стоимость. В этой статье — ответы на вопросы, которые нам задают чаще всего.
Короткий ответ
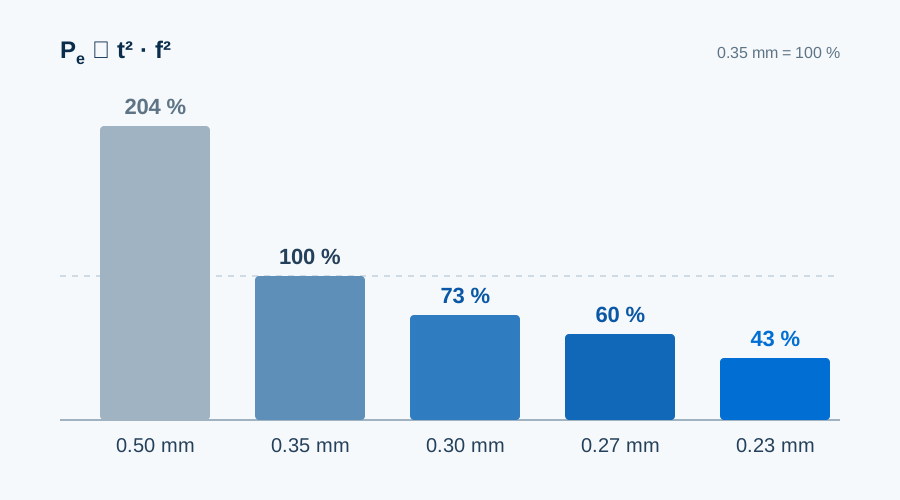
- Толщина влияет прежде всего на потери на вихревые токи, причём квадратично: при переходе с 0,35 на 0,27 мм эта доля падает примерно до 60 %, на 0,23 мм — примерно до 43 %.
- Общие потери снижаются меньше, потому что потери на гистерезис от толщины не зависят.
- Чем выше частота, тем ценнее тонкая сталь. Трансформаторам 50/60 Гц незачем гнаться за тонкостью; двигателям на 400 Гц и выше без неё не обойтись.
- У тонкости есть цена: больше слоёв, больше ходов пресса, быстрее износ штампов и ниже коэффициент заполнения.
- Название марки — лишь верхний предел. Измеренные потери в разных партиях одной марки могут отличаться на класс, поэтому сравнивайте измеренные значения, а не названия марок.
Толщины в статье номинальные. Для конкретного рулона действуют измеренная толщина и разнотолщинность из сертификата завода.
Толщина, мил и gauge
Толщина электротехнической стали — это толщина одной пластины, а не рулона и не высота пакета сердечника. Используются две единицы: миллиметры и милы (1 мил = 0,001 дюйма = 0,0254 мм). В торговых документах милы округляют, поэтому «9 mil» — это приближение к 0,2286 мм, а не ровно 0,23 мм.
| Метрическая | Точно в милах | Обычное обозначение (mil) | Типичное применение |
|---|---|---|---|
| 0.18 mm | 7.1 | 7 | Крупные силовые трансформаторы, GO |
| 0.20 mm | 7.9 | 8 | Тонкая высокочастотная NO |
| 0.23 mm | 9.1 | 9 | Трансформаторы с низкими потерями, GO |
| 0.27 mm | 10.6 | 11 | Массовые силовые трансформаторы, GO |
| 0.30 mm | 11.8 | 12 | Распределительные трансформаторы, GO |
| 0.35 mm | 13.8 | 14 | Высокоэффективные двигатели (NO), трансформаторы (GO) |
| 0.50 mm | 19.7 | 20 | Общепромышленные двигатели, NO |
| 0.65 mm | 25.6 | 26 | Генераторы, недорогие двигатели, NO |
Номера gauge никогда не были единообразны между стандартами и материалами, а в старых каталогах gauge мог быть даже кодом заказа, а не толщиной. Пишите значение: «0,27 мм, допуск по стандарту X» понятнее, чем «27 gauge». Если в договоре ещё стоит gauge, добавьте рядом значение в миллиметрах.
У GO и NO разные ряды толщин
Анизотропная сталь (GO) применяется в трансформаторах, где магнитный путь фиксирован, а бюджет потерь жёсткий, поэтому её делают тонкой: 0,18, 0,23, 0,27, 0,30 и 0,35 мм — обычные коммерческие толщины, а 0,23–0,30 мм — основной диапазон для распределительных и силовых трансформаторов. Изотропная сталь (NO) идёт в вращающиеся машины с очень разными частотами и структурой затрат, поэтому её диапазон шире: обычны 0,35, 0,50 и 0,65 мм, а тонкие марки 0,20 мм и меньше — для высокоскоростных и тяговых двигателей электромобилей.
Название марки обычно кодирует класс потерь и толщину. M235-35A — изотропная сталь с максимальными потерями 2,35 Вт/кг (1,5 Тл, 50 Гц) при толщине 0,35 мм. Анизотропные марки устроены иначе: Baosteel B30P105 — 0,30 мм, высокая проницаемость, гарантированные потери 1,05 Вт/кг при 1,7 Тл и 50 Гц.
Самая частая ошибка чтения: GO нормируется по P17/50, NO — по P15/50. Индукции разные, поэтому сравнивать эти числа нельзя. Ставить в один рейтинг GO с 0,90 Вт/кг и NO с 3,0 Вт/кг бессмысленно — у них разная работа.
Почему толщина действует в квадрате
Потери в сердечнике складываются из трёх частей. Гистерезис растёт пропорционально частоте и зависит от чистоты, размера зерна и внутренних напряжений; отжиг его улучшает, напряжения от резки ухудшают. Вихревые токи растут с квадратом частоты и толщины и падают с ростом удельного сопротивления — эту часть и контролирует толщина. Добавочные (аномальные) потери связаны с движением доменных стенок; они меньше, но не пренебрежимы.
При 50 Гц и толщине около 0,30 мм соотношение примерно 60 % гистерезис, 30 % вихревые токи и 10 % добавочные. Отсюда и способ улучшения: если доминируют вихревые токи — уменьшать толщину; если гистерезис — менять марку или отжигать. Перепутать — значит потратить деньги впустую.
По правилу квадрата 0,35 → 0,27 мм снижает вихревую долю до (0,27/0,35)² ≈ 60 %, 0,35 → 0,23 мм — примерно до 43 %, 0,50 → 0,35 мм — примерно до 49 %. Общие потери всегда снижаются меньше, потому что гистерезис не следует за толщиной. Поэтому один проект после перехода с 0,35 на 0,27 мм фиксирует снижение потерь на 8 %, а другой — лишь на 4 %: разницу дают марка, индукция, частота и состояние после обработки.
Частота всё это усиливает. Вихревые потери растут с квадратом частоты, гистерезис — линейно, поэтому на 400 Гц или 1 кГц вихревые токи часто становятся главной составляющей. Ещё одна мера — глубина проникновения: для кремнистой стали с удельным сопротивлением около 0,5 мкОм·м она составляет примерно 0,3–0,4 мм около 1 кГц — уже сопоставимо с толщиной пластины — и около 0,1 мм на 10 кГц. Это оценки порядка величины, а не исходные данные для расчёта.
Пример расчёта: сколько стоят 0,15 Вт/кг?
Возьмём сердечник распределительного трансформатора из 1,5 т анизотропной стали и два материала, чьи измеренные потери различаются на 0,15 Вт/кг. Разница — 225 Вт на трансформатор, около 1970 кВт·ч в год при 8760 часах и около 39 000 кВт·ч за 20 лет. Умножьте на ваш тариф на электроэнергию, чтобы сравнить с разницей в цене более тонкого материала.
У расчёта есть границы: 0,15 Вт/кг — допущение, и между марками оно сильно меняется; реальные индукция и частота отличаются от условий испытаний, поэтому разницу нельзя пересчитывать линейно; не учтены и меньший коэффициент заполнения, дополнительные ходы пресса и меньший ресурс штампов у тонкого материала. Используйте его для сравнения вариантов и оценки порядка величин, а не как обещание экономии энергии.
Частота задаёт нижнюю границу
| Применение | Типичная частота | Обычная толщина | Почему |
|---|---|---|---|
| Крупные силовые трансформаторы | 50 / 60 Hz | 0.23–0.30 mm | Главное — КПД за весь срок службы; тонкая GO напрямую снижает потери холостого хода |
| Стандартные промышленные двигатели | 50 / 60 Hz | 0.35–0.50 mm | Баланс цены и характеристик; велик вес стоимости материала и обработки |
| Высокоэффективные / частотно-регулируемые двигатели | 50–400 Hz | 0.20–0.35 mm | Гармоники преобразователя добавляют высокочастотные потери, которые стандартные толщины не покрывают |
| Тяговые двигатели электромобилей, авиация | 400–1000+ Hz | 0.10–0.27 mm | Вихревые токи становятся главными потерями; от них зависят запас хода, удельная мощность и охлаждение |
Эта таблица — отправная точка, а не ответ. Трансформатор на 50/60 Гц можно сделать из 0,35 мм, но потери холостого хода и класс энергоэффективности нужно перепроверить; двигатель электромобиля будет работать на 0,35 мм, но КПД и нагрев на высоких оборотах ухудшатся.
Наш диапазон: HXES обрабатывает материал толщиной 0,18–0,50 мм. Толщины 0,10–0,15 мм поставляют отдельные заводы, окна обработки у них уже, и это не складская позиция; в таких случаях мы сначала подтверждаем источник материала, а затем обсуждаем обработку.
0,23, 0,27 или 0,30 мм?
| Толщина | Типичный выбор | Главный компромисс |
|---|---|---|
| 0.23 mm | Чувствительные к потерям сердечники трансформаторов, часть высокоэффективных конструкций | Низкие вихревые потери, но выше цена, больше слоёв и узкое окно штамповки |
| 0.27 mm | Сбалансированные конструкции между низкими потерями и технологичностью | Компромисс между характеристиками и обработкой; распространено в силовых трансформаторах |
| 0.30 mm | Общие трансформаторы, реакторы и часть промышленных применений | Легко обрабатывать и дешевле; доля вихревых потерь выше, чем у тонких толщин |
Мы советуем решать в таком порядке, а не выбирать толщину первой:
- Задайте бюджет потерь. От цели по КПД перейдите к допустимым потерям холостого хода, затем к Вт/кг. Если сначала выбрать толщину и проверять потом, почти всегда придётся переделывать.
- Сравните измеренные значения. Берите значения из сертификатов на оба материала, а не названия марок. Низкопотерьная марка 0,23 мм и высокопроницаемая 0,27 мм могут выиграть каждая.
- Спросите производство. Усилие пресса, зазор штампа, точность подачи и способ сборки должны надёжно справляться с этой толщиной; иначе лабораторные значения останутся на бумаге.
- Посчитайте итог. Цена материала, ходы пресса, затраты на штампы, часы сборки и 20 лет энергии потерь — в одном сравнении.
Коротко: 0,23 мм не лучше 0,27 мм автоматически, а 0,27 мм — не лучше 0,30 мм. Толщина — лишь часть марки; говорить о толщине без класса потерь — значит читать половину спецификации.
Скрытые затраты тонкой стали
Штамповка: зазор и ходы
Тонкий материал требует меньшего абсолютного зазора штампа и более высоких требований к равномерности зазора, состоянию режущей кромки и точности подачи, поэтому штампы приходится чаще перетачивать — это структурный эффект, а не вопрос мастерства оператора. Растёт и число ходов: 100 мм пакета — около 286 слоёв при 0,35 мм и около 435 при 0,23 мм, то есть почти в полтора раза больше ходов.
Заусенец: 0,02 мм — жёсткая граница
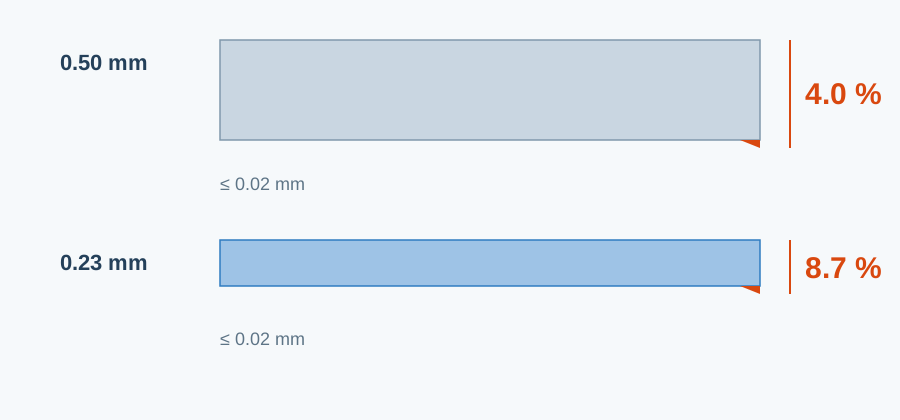
Заусенцы замыкают соседние листы, создают короткое замыкание для вихревых токов, локально нагревают и разрушают покрытие, а в итоге — аномальный нагрев. Наш предел при продольной и поперечной резке — 0,02 мм. На 0,50 мм это оставляет запас, на 0,23 мм — почти предел: заусенец растёт с 4 % до 8,7 % толщины. Оценивайте заусенец относительно толщины, а не только по абсолютной величине.
Резка: повреждённая зона растёт пропорционально
Лазерная и гидроабразивная резка подходят для образцов и малых партий, но зона у реза теряет магнитные свойства. Её глубина примерно постоянна, поэтому при уменьшении толщины вдвое её доля в сечении удваивается: краевой эффект, незаметный на 0,50 мм, на 0,23 мм может стоить нескольких процентов магнитного пути. Для серии штамповка остаётся самым стабильным путём; лазерный образец подтверждает конструкцию, а не серийные характеристики, и это стоит прописать в плане проекта.
Сборка: слои, покрытие и коэффициент заполнения
Покрытие тонкое — обычно 1–3 мкм на сторону, — но оно накапливается. При 2 мкм на сторону покрытие занимает около 1,7 % высоты пакета при 0,23 мм, 1,1 % при 0,35 мм и 0,8 % при 0,50 мм; в пакете 100 мм из 0,23 мм стали почти на 2 мм меньше, и это должно компенсироваться конструкцией. Больше слоёв — сильнее разброс по совмещению, смещению и усилию стяжки; удержать коэффициент заполнения 0,95–0,97 на тонком материале можно только с лучшей оснасткой и регламентами.
Как держится толщина: на заводе рентгеновские или лазерные толщиномеры сканируют полосу и передают отклонения в систему автоматического регулирования толщины прокатного стана. У нас входящие рулоны перемеряют, ленты после продольной резки выборочно проверяют, а первую отштампованную деталь контролируют. Тонкий материал особенно чувствителен к разнотолщинности, которая напрямую отражается на высоте пакета.
Почему у «одной марки» могут быть разные цены
Материал одной марки не идентичен по характеристикам. Цена по названию марки — одна для M235-35A, другая для M270-35A — предполагает обратное, а в трансформаторах, где важен каждый 0,01 Вт/кг, это допущение не работает. Толщина, измеренные потери и условия испытаний вместе образуют сопоставимую основу. Сравнивая предложения:
- запрашивайте вместе с ценой измеренные значения партии (P17/50 или P15/50, B8, толщина, разнотолщинность, покрытие);
- фиксируйте в договоре гарантированные значения и метод приёмки, включая место отбора проб и критерии;
- сравнивайте стоимость материала на сердечник плюс 20 лет энергии потерь холостого хода, а не только цену за тонну — скрытая часть часто больше.
Частые вопросы
Почему не использовать самую тонкую сталь везде?
Тонкая сталь снижает вихревые потери, но повышает сложность штамповки, износ штампов, число слоёв и трудозатраты. Выгоды и затраты нужно взвешивать в каждом проекте; тонкость не бесплатна.
На 50 Гц толще всегда дешевле? А 0,65 мм?
Там, где требования по частоте и потерям невысоки, более толстая сталь часто экономичнее, но не автоматически лучше. Многие стандартные промышленные двигатели используют NO 0,50 и даже 0,65 мм, потому что выгоды по цене и обработке перевешивают дополнительные потери.
Какой толщины обычно пластины двигателей?
Стандартные промышленные двигатели в основном используют NO 0,35–0,50 мм; высокоскоростные, тяговые и высокочастотные двигатели переходят на 0,20–0,27 мм, чтобы сдержать растущие с частотой вихревые потери.
0,23 мм всегда лучше 0,27 мм?
Нет. Толщина влияет только на вихревую долю; общие потери зависят от марки, измеренного значения, индукции и частоты. Марка 0,27 мм с измеренными 0,90 Вт/кг может обойти марку 0,23 мм с 0,95 Вт/кг.
В заключение
Выбор толщины — это решение трёх ограничений сразу: насколько низкими должны быть потери, какую толщину линия надёжно обработает и какую цену выдержит бюджет. В проектах, которые мы видим, проблемы редко возникают из-за слишком толстой или слишком тонкой стали — чаще из-за того, что эти три вещи не свели в одну таблицу.
Зафиксируйте бюджет потерь, сравните измеренные значения, затем получите от производства подтверждение, что это можно сделать. Если вы выбираете между 0,23, 0,27 и 0,30 мм, пришлите чертёж или марку — мы сопоставим измеренные значения, окно обработки и полную стоимость обоих вариантов.
Диапазоны данных взяты из открытых стандартов и общедоступных сведений о марках и служат ориентиром при выборе; фактические характеристики определяются сертификатом завода и техническим соглашением. Пример расчёта — оценка порядка величины, а не обещание экономии энергии.

