



Como escolher a espessura da lâmina: entre 0,23, 0,27 e 0,30 mm há mais do que 0,07 mm
O aço elétrico mais fino reduz a perda por correntes parasitas, mas também aumenta camadas, golpes de prensa, desgaste de ferramentas e perda de fator de empilhamento. Como a espessura afeta a perda no núcleo, como a frequência define o limite inferior e como escolher entre 0,23, 0,27 e 0,30 mm.
“Podemos trocar 0,27 por 0,23 mm?” é uma das perguntas que mais ouvimos na cotação. O raciocínio costuma estar certo: aço mais fino, menos perda, mais margem de eficiência. Mas ele cobre só metade da decisão.
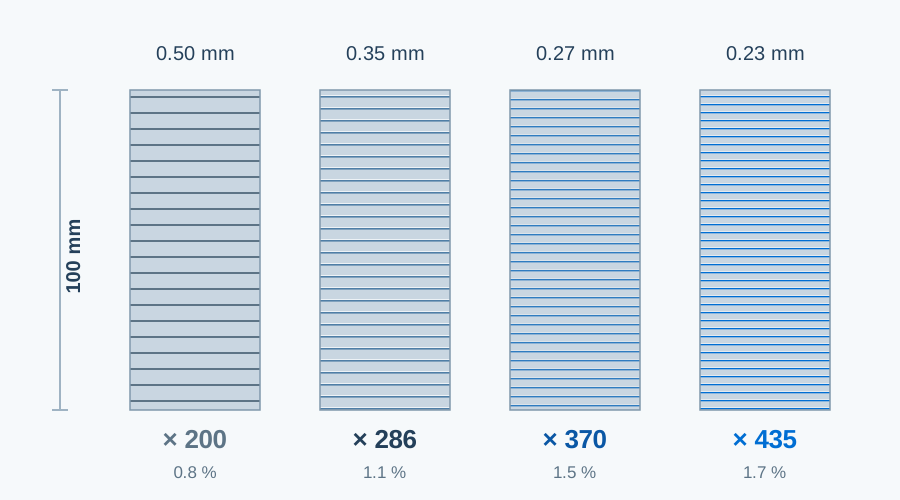
Na nossa unidade de Hunan, uma bobina de grão orientado de 0,27 mm está sendo cortada em chapas enquanto a inspeção mede a variação de espessura na chapa, não a espessura nominal do certificado da usina. Na mesa de empilhamento ao lado, um núcleo de 0,23 mm precisa de cerca de 435 camadas para 100 mm de altura; a mesma altura em 0,35 mm leva cerca de 286. Os dois núcleos parecem iguais, mas a perda, as horas de trabalho e o preço do material são diferentes.
A espessura é o campo da especificação mais preenchido “por padrão”: escolhe-se o grau e a espessura vem junto, ou o desenho é copiado da revisão anterior. Mas ela decide três coisas ao mesmo tempo: perda no núcleo, processo e custo. Este artigo responde às perguntas que mais recebemos.
A resposta curta
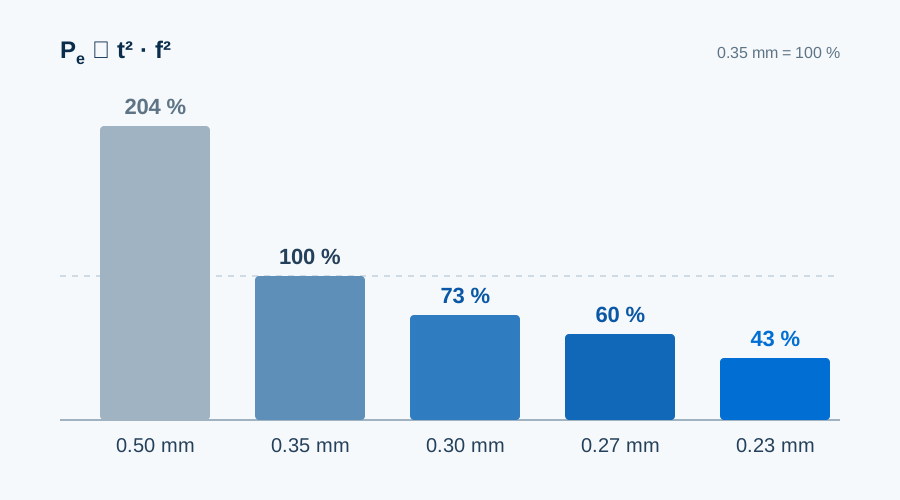
- A espessura atua principalmente na perda por correntes parasitas, e ao quadrado: de 0,35 para 0,27 mm essa parcela cai para cerca de 60%; para 0,23 mm, cerca de 43%.
- A perda total melhora menos, porque a perda por histerese não cai com a espessura.
- Quanto maior a frequência, mais vale uma espessura fina. Transformadores de 50/60 Hz não precisam buscar o mais fino; motores a 400 Hz ou mais não podem dispensá-lo.
- O fino tem preço: mais camadas, mais golpes de prensa, mais desgaste de ferramenta e menor fator de empilhamento.
- O nome do grau é apenas um máximo. A perda medida pode variar uma classe entre lotes do mesmo grau, então compare valores medidos, não nomes de grau.
As espessuras deste artigo são nominais. Para uma bobina específica valem a espessura medida e a variação de espessura do certificado da usina.
Espessura, mil e gauge
A espessura do aço elétrico é a de uma única lâmina — não da bobina nem da altura do núcleo empilhado. Usam-se duas unidades: milímetros e mils (1 mil = 0,001 polegada = 0,0254 mm). Documentos comerciais arredondam os mils, então “9 mil” é uma aproximação de 0,2286 mm, não exatamente 0,23 mm.
| Métrico | Mil exato | Indicação comum (mil) | Uso típico |
|---|---|---|---|
| 0.18 mm | 7.1 | 7 | Grandes transformadores de potência, GO |
| 0.20 mm | 7.9 | 8 | GNO fino de alta frequência |
| 0.23 mm | 9.1 | 9 | Transformadores de baixa perda, GO |
| 0.27 mm | 10.6 | 11 | Transformadores de potência usuais, GO |
| 0.30 mm | 11.8 | 12 | Transformadores de distribuição, GO |
| 0.35 mm | 13.8 | 14 | Motores de alta eficiência (GNO), transformadores (GO) |
| 0.50 mm | 19.7 | 20 | Motores industriais gerais, GNO |
| 0.65 mm | 25.6 | 26 | Geradores, motores de baixo custo, GNO |
Os números de gauge nunca foram definidos de forma uniforme entre normas e materiais, e em catálogos antigos um gauge podia ser até um código de pedido. Escreva o valor: “0,27 mm, tolerância conforme a norma X” é mais claro que “gauge 27”. Se o contrato ainda usa gauge, acrescente o valor em milímetros.
GO e GNO usam faixas de espessura diferentes
O aço de grão orientado (GO) é usado em transformadores, com caminho magnético fixo e orçamento de perda apertado, por isso é fino: 0,18, 0,23, 0,27, 0,30 e 0,35 mm são os tamanhos comerciais comuns, e 0,23–0,30 mm é a faixa principal para transformadores de distribuição e de potência. O aço de grão não orientado (GNO) é usado em máquinas rotativas com frequências e custos muito diferentes, então a faixa é mais ampla: 0,35, 0,50 e 0,65 mm são comuns, e graus finos de 0,20 mm ou menos atendem motores de alta rotação e de tração de veículos elétricos.
O nome do grau geralmente codifica classe de perda e espessura. M235-35A é aço não orientado com perda máxima de 2,35 W/kg (1,5 T, 50 Hz) em 0,35 mm. Os graus orientados seguem outra lógica: Baosteel B30P105 tem 0,30 mm, alta permeabilidade e perda garantida de 1,05 W/kg a 1,7 T e 50 Hz.
O erro de leitura mais comum: GO é especificado em P17/50 e GNO em P15/50. As densidades de fluxo diferem, então os dois números não podem ser comparados. Colocar um GO de 0,90 W/kg e um GNO de 3,0 W/kg na mesma tabela não faz sentido — eles fazem trabalhos diferentes.
Por que a espessura atua ao quadrado
A perda no núcleo tem três partes. A histerese cresce em proporção à frequência e depende de pureza, tamanho de grão e tensões internas; o recozimento a melhora e as tensões de corte a pioram. As correntes parasitas crescem com o quadrado da frequência e da espessura e caem com a resistividade — esta é a parte que a espessura controla. A perda anômala vem do movimento das paredes de domínio; é menor, mas não desprezível.
A 50 Hz e perto de 0,30 mm, a divisão é de cerca de 60% histerese, 30% correntes parasitas e 10% anômala. Isso define o remédio: se dominam as parasitas, afine; se domina a histerese, troque o grau ou recoza. Fazer o contrário é desperdiçar dinheiro.
Pela regra do quadrado, 0,35 → 0,27 mm leva a parcela parasita a (0,27/0,35)² ≈ 60%, 0,35 → 0,23 mm a cerca de 43% e 0,50 → 0,35 mm a cerca de 49%. A perda total sempre melhora menos, porque a histerese não acompanha. Por isso um projeto mede 8% menos perda ao passar de 0,35 para 0,27 mm e outro só 4%: grau, densidade de fluxo, frequência e estado de processo fazem a diferença.
A frequência amplia tudo isso. As parasitas crescem com o quadrado da frequência e a histerese só linearmente, então a 400 Hz ou 1 kHz as parasitas costumam ser a maior parcela. Outra referência é a profundidade de penetração: para aço silício com resistividade de cerca de 0,5 μΩ·m ela é de 0,3–0,4 mm perto de 1 kHz — já do tamanho de uma lâmina — e de cerca de 0,1 mm a 10 kHz. São estimativas de ordem de grandeza, não dados de projeto.
Um exemplo: quanto valem 0,15 W/kg?
Considere um núcleo de transformador de distribuição com 1,5 tonelada de aço de grão orientado e dois materiais cuja perda medida difere em 0,15 W/kg. A diferença é de 225 W por transformador, cerca de 1.970 kWh por ano em 8.760 horas e cerca de 39.000 kWh em 20 anos. Multiplique pela sua tarifa de energia para comparar com a diferença de preço do material mais fino.
O cálculo tem limites: 0,15 W/kg é uma suposição e varia muito entre graus; a densidade de fluxo e a frequência reais diferem das de ensaio, então a diferença não escala linearmente; e o menor fator de empilhamento, os golpes extras e a menor vida das ferramentas com material fino não estão incluídos. Use-o para comparar opções e ordens de grandeza, não como promessa de economia de energia.
A frequência define o limite inferior
| Aplicação | Frequência típica | Espessura comum | Motivo |
|---|---|---|---|
| Grandes transformadores de potência | 50 / 60 Hz | 0.23–0.30 mm | Prioridade à eficiência ao longo da vida útil; GO fino reduz diretamente a perda em vazio |
| Motores industriais padrão | 50 / 60 Hz | 0.35–0.50 mm | Equilíbrio entre custo e desempenho; material e processo pesam muito |
| Motores de alta eficiência / com inversor | 50–400 Hz | 0.20–0.35 mm | Os harmônicos do inversor somam perdas de alta frequência que espessuras padrão não cobrem |
| Motores de tração de VE, aeroespacial | 400–1000+ Hz | 0.10–0.27 mm | As correntes parasitas tornam-se a perda principal; afetam autonomia, densidade de potência e refrigeração |
Esta tabela é um ponto de partida, não uma resposta. Um transformador de 50/60 Hz pode ser feito com 0,35 mm, mas a perda em vazio e a classe de eficiência precisam ser verificadas novamente; um motor de VE funciona com 0,35 mm, mas a eficiência e o aumento de temperatura em alta rotação pioram.
Nossa faixa: a HXES processa material de 0,18 a 0,50 mm. Espessuras de 0,10–0,15 mm vêm de usinas específicas, têm janelas de processo mais estreitas e não são itens de estoque; nesses casos confirmamos primeiro a origem do material e depois discutimos o processo.
0,23, 0,27 ou 0,30 mm?
| Espessura | Escolha típica | Principal compromisso |
|---|---|---|
| 0.23 mm | Núcleos de transformador sensíveis à perda, alguns projetos de alta eficiência | Baixa perda parasita, mas preço maior, mais camadas e janela de estampagem estreita |
| 0.27 mm | Projetos equilibrados entre baixa perda e fabricabilidade | Compromisso entre desempenho e processo; comum em transformadores de potência |
| 0.30 mm | Transformadores gerais, reatores e alguns usos industriais | Fácil de processar e mais barato; maior parcela parasita que as espessuras finas |
Sugerimos decidir nesta ordem em vez de escolher primeiro a espessura:
- Defina o orçamento de perda. Parta da meta de eficiência para a perda em vazio admissível e depois para W/kg. Escolher a espessura antes e conferir depois costuma significar retrabalho.
- Compare valores medidos. Use os valores do certificado da usina dos dois materiais, não os nomes de grau. Um grau de baixa perda de 0,23 mm e um de alta permeabilidade de 0,27 mm podem, cada um, vencer.
- Pergunte à linha de produção. Tonelagem da prensa, folga da ferramenta, precisão de alimentação e método de empilhamento precisam suportar a espessura com confiabilidade; caso contrário, os valores de laboratório ficam no papel.
- Some o total. Preço do material, golpes de prensa, custo de ferramenta, horas de empilhamento e 20 anos de energia de perda entram numa só comparação.
Em resumo, 0,23 mm não é automaticamente melhor que 0,27 mm, nem 0,27 mm melhor que 0,30 mm. A espessura é só parte do grau; falar de espessura sem a classe de perda é ler metade da especificação.
Os custos ocultos das espessuras finas
Estampagem: folga e golpes
O material fino exige folga absoluta menor na ferramenta, com mais exigência de uniformidade, estado do fio e precisão de alimentação, por isso as ferramentas precisam de afiação mais frequente — um efeito estrutural, não de habilidade do operador. Os golpes também aumentam: 100 mm de empilhamento são cerca de 286 camadas em 0,35 mm e cerca de 435 em 0,23 mm, quase metade a mais de golpes.
Rebarba: 0,02 mm é um limite rígido
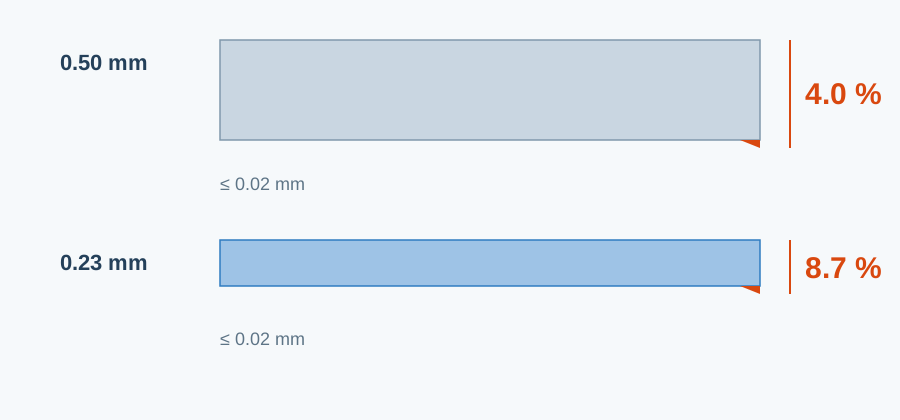
As rebarbas ligam chapas vizinhas, curto-circuitam os caminhos das correntes parasitas, aquecem localmente e danificam o revestimento, o que termina em aumento anormal de temperatura. Nosso limite no corte longitudinal e transversal é 0,02 mm. Em 0,50 mm sobra margem; em 0,23 mm fica perto do limite — a rebarba passa de 4% para 8,7% da espessura. Avalie a rebarba em relação à espessura, não só em valor absoluto.
Corte: a zona danificada cresce em proporção
O corte a laser e por jato d’água serve para amostras e lotes pequenos, mas a zona ao lado do corte perde qualidade magnética. Sua profundidade é mais ou menos fixa, então reduzir a espessura pela metade dobra seu peso na seção: um efeito de borda desprezível em 0,50 mm pode custar alguns pontos percentuais do circuito magnético em 0,23 mm. A estampagem continua sendo o caminho mais estável para a série; uma amostra cortada a laser valida o projeto, não o desempenho em série, e o plano do projeto deve dizer isso.
Empilhamento: camadas, revestimento e fator de empilhamento
Os revestimentos são finos — em geral 1–3 μm por face —, mas se acumulam. Com 2 μm por face, o revestimento ocupa cerca de 1,7% da altura em 0,23 mm, 1,1% em 0,35 mm e 0,8% em 0,50 mm, então um empilhamento de 100 mm em 0,23 mm tem quase 2 mm a menos de aço, o que o projeto deve compensar. Mais camadas também ampliam a variação de alinhamento, escalonamento e força de aperto; manter fator de empilhamento de 0,95–0,97 com material fino exige melhores dispositivos e procedimentos.
Como a espessura é controlada: na usina, medidores de raio X ou laser varrem a tira e devolvem os desvios ao controle automático de espessura do laminador. Na nossa unidade, a bobina recebida é medida de novo, as bobinas cortadas são amostradas e a primeira peça estampada é verificada. O material fino é especialmente sensível à variação de espessura, que aparece diretamente na altura do empilhamento.
Por que o “mesmo grau” pode ter preços diferentes
O material de um mesmo grau não tem desempenho idêntico. Cotar pelo nome do grau — um preço para M235-35A, outro para M270-35A — supõe que sim, e em transformadores, onde cada 0,01 W/kg conta, essa suposição falha. Espessura, perda medida e condições de ensaio juntas formam uma base comparável. Ao comparar ofertas:
- peça os valores medidos do lote (P17/50 ou P15/50, B8, espessura, variação de espessura, revestimento) junto com a cotação;
- defina no contrato os valores garantidos e o método de aceitação, incluindo posição de amostragem e critérios;
- compare o custo de material por núcleo mais 20 anos de energia de perda em vazio, não só o preço por tonelada — a parte oculta costuma ser a maior.
Perguntas frequentes
Por que não usar a espessura mais fina em tudo?
O aço fino reduz a perda parasita, mas aumenta a dificuldade de estampagem, o desgaste de ferramenta, o número de camadas e a mão de obra. Ganhos e custos precisam ser pesados em cada projeto; o fino não é de graça.
O mais grosso é sempre mais barato a 50 Hz? E 0,65 mm?
Quando a frequência e as metas de perda não são exigentes, o aço grosso costuma ser mais econômico, mas não automaticamente o melhor. Muitos motores industriais padrão usam GNO de 0,50 ou até 0,65 mm porque as vantagens de custo e processo superam a perda extra.
Qual a espessura usual das lâminas de motor?
Motores industriais padrão usam sobretudo GNO de 0,35–0,50 mm; motores de alta rotação, de VE e de alta frequência passam para 0,20–0,27 mm para conter a perda parasita com o aumento da frequência.
0,23 mm é sempre melhor que 0,27 mm?
Não. A espessura só afeta a parcela parasita; a perda total depende do grau, do valor medido, da densidade de fluxo e da frequência. Um grau de 0,27 mm que mede 0,90 W/kg pode superar um de 0,23 mm que mede 0,95 W/kg.
Para concluir
Escolher a espessura é resolver três restrições juntas: quão baixa deve ser a perda, quão fino a linha consegue processar com confiabilidade e que preço o orçamento comporta. Nos projetos que vemos, os problemas raramente vêm de escolher grosso ou fino demais; vêm de não colocar as três coisas numa mesma planilha.
Defina o orçamento de perda, compare valores medidos e depois peça à linha de produção que confirme que consegue fabricar. Se você está entre 0,23, 0,27 e 0,30 mm, envie o desenho ou o grau e apresentaremos lado a lado os valores medidos, a janela de processo e o custo total das duas opções.
As faixas de dados vêm de normas públicas e informações usuais de graus, como orientação para a seleção; o desempenho real de cada grau segue o certificado da usina e o acordo técnico. O exemplo de cálculo é uma estimativa de ordem de grandeza, não uma promessa de economia de energia.

