



積層板の板厚の決め方:0.23・0.27・0.30 mm の違いは 0.07 mm だけではない
電磁鋼板を薄くすると渦電流損は下がりますが、積層枚数、プレスのショット数、金型摩耗、占積率の低下も一緒に増えます。板厚が鉄損にどう効くか、周波数がどう下限を決めるか、そして 0.23・0.27・0.30 mm の選び方を解説します。
「0.27 を 0.23 に替えられますか?」は、見積段階で最もよく受ける質問のひとつです。薄くすれば鉄損が下がり、効率の余裕が増える――その直感は正しいのですが、判断の半分しか見ていません。
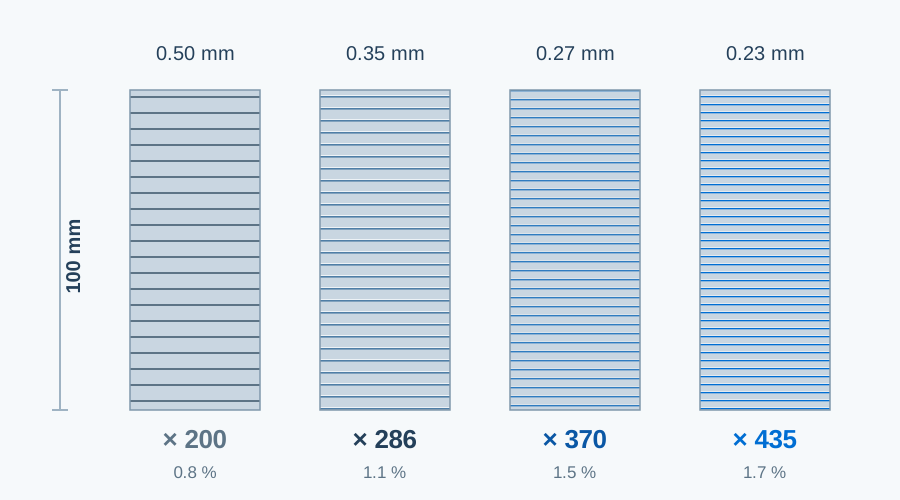
湖南工場のシャーラインでは、0.27 mm の方向性電磁鋼板コイルを定尺に切りながら、検査員がミルシートの公称板厚ではなく板内の厚み偏差を測っています。隣の積層台では、積厚 100 mm に 0.23 mm なら約 435 枚、0.35 mm なら約 286 枚が必要です。二つの鉄心は見た目では区別できませんが、鉄損も工数も材料費も違います。
板厚は仕様書で最も「なんとなく」決められがちな欄です。グレードを決めれば板厚もついてくる、図面を前の版から流用すれば板厚もそのまま――しかし板厚は鉄損・加工・コストの三つを同時に左右します。本稿では、よく聞かれる質問にまとめて答えます。
まず結論
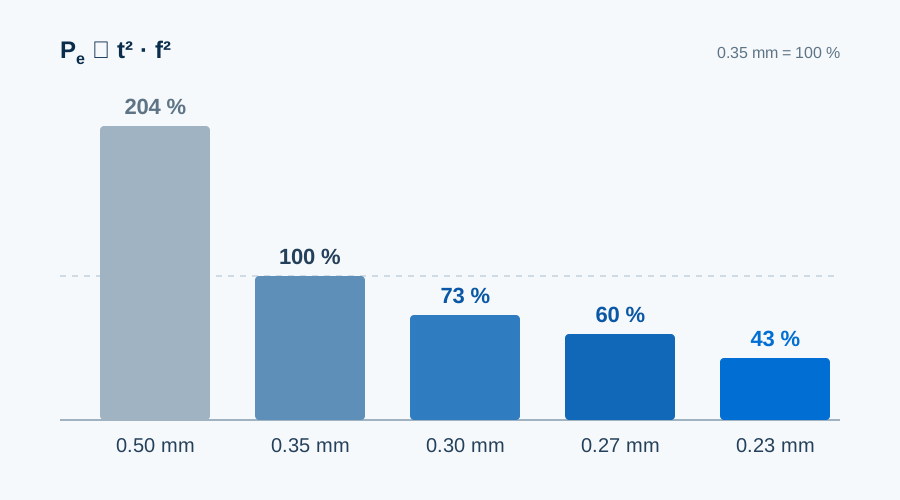
- 板厚が主に効くのは渦電流損で、2 乗で効きます。0.35 mm を 0.27 mm にすると渦電流成分は理論上約 60%、0.23 mm にすると約 43% になります。
- ヒステリシス損は板厚では下がらないため、全鉄損の改善幅はこれより小さくなります。
- 周波数が高いほど薄手材の価値は上がります。50/60 Hz の変圧器は薄さを追う必要はありませんが、400 Hz 以上のモーターは薄手でないと成り立ちません。
- 薄さには代償があります。積層枚数、プレスのショット数、金型摩耗、占積率の低下が同時に増えます。
- グレード名は上限値にすぎません。同一グレードでもロットによって実測鉄損が一段階違うことがあるため、比較すべきはグレード名ではなく実測値です。
本稿の板厚は公称値です。個々のコイルについては、ミルシートの実測板厚と厚み偏差が基準になります。
板厚、mil、ゲージ
電磁鋼板の板厚とは積層板 1 枚の厚さで、コイルの厚さでも鉄心の積厚でもありません。単位はミリメートル(mm)とミル(mil)が使われ、1 mil = 0.001 インチ = 0.0254 mm です。商取引の書類では mil を丸めることが多く、「9 mil」は 0.2286 mm の概数であって、正確に 0.23 mm ではありません。
| メートル | mil 換算(正確値) | 一般的な表記 (mil) | 主な用途 |
|---|---|---|---|
| 0.18 mm | 7.1 | 7 | 大型電力用変圧器、方向性 |
| 0.20 mm | 7.9 | 8 | 高周波・薄手の無方向性 |
| 0.23 mm | 9.1 | 9 | 低損失変圧器、方向性 |
| 0.27 mm | 10.6 | 11 | 主流の電力用変圧器、方向性 |
| 0.30 mm | 11.8 | 12 | 配電用変圧器、方向性 |
| 0.35 mm | 13.8 | 14 | 高効率モーター(無方向性)、変圧器(方向性) |
| 0.50 mm | 19.7 | 20 | 汎用産業モーター、無方向性 |
| 0.65 mm | 25.6 | 26 | 発電機・低コストモーター、無方向性 |
ゲージ番号は規格や材料ごとに統一された定義がなく、古いミルのカタログでは物理的な厚さではなく注文コードを指していることさえありました。数値で書くことをおすすめします。「0.27 mm、公差は○○規格による」の方が「27 ゲージ」よりずっと明確です。契約書にゲージが残っている場合は、mm の値を併記してください。
方向性と無方向性は別々の板厚系列
方向性電磁鋼板(GO)は磁路が固定され損失予算の厳しい変圧器に使われるため、薄く作られます。商用では 0.18・0.23・0.27・0.30・0.35 mm が一般的で、配電用と主流の電力用変圧器では 0.23–0.30 mm が主力です。無方向性電磁鋼板(NGO)は周波数やコスト構造が大きく異なる回転機に使われるため分布が広く、0.35・0.50・0.65 mm が一般的で、0.20 mm 以下の薄手は高速モーターや EV 駆動モーターに使われます。
グレード名には通常「損失等級+板厚」が含まれています。M235-35A は無方向性で、最大鉄損 2.35 W/kg(1.5 T、50 Hz)、公称板厚 0.35 mm を意味します。方向性は別の書き方で、宝鋼の B30P105 は 0.30 mm、高磁束密度、保証鉄損 1.05 W/kg(1.7 T、50 Hz)です。
最も読み違えやすい点:方向性は P17/50、無方向性は P15/50 で表示され、磁束密度の条件が違うため、二つの数値の大小は比べられません。0.90 W/kg の方向性と 3.0 W/kg の無方向性を一つの表で順位付けしても意味はありません。役割がそもそも違うのです。
鉄損:なぜ板厚は 2 乗で効くのか
鉄損は三つに分けられます。ヒステリシス損は周波数に比例し、純度・結晶粒径・内部応力の影響が大きく、焼鈍で改善し、打抜き応力で悪化します。渦電流損は周波数の 2 乗と板厚の 2 乗に比例し、電気抵抗率に反比例します――板厚が直接効くのはこの部分です。異常渦電流損は磁壁の運動に由来し、割合は小さいものの無視はできません。
50 Hz・0.30 mm 程度では、おおよそ「ヒステリシス 6 割、渦電流 3 割、異常損 1 割」です。この構成が改善の方向を決めます。渦電流が主なら薄くし、ヒステリシスが主ならグレード変更か焼鈍です。逆にすると費用が無駄になります。
2 乗則で概算すると、0.35 → 0.27 mm で渦電流成分は (0.27/0.35)² ≈ 60%、0.35 → 0.23 mm で約 43%、0.50 → 0.35 mm で約 49% になります。ただし全鉄損の改善は必ずこの比率より小さく、ヒステリシス成分が下がらないためです。同じ 0.35 → 0.27 mm の変更でも、実測で 8% 下がる案件もあれば 4% にとどまる案件もあるのは、グレード・磁束密度・周波数・加工状態の違いによるものです。
周波数はこの関係を急速に拡大します。渦電流は周波数の 2 乗、ヒステリシスは 1 乗で増えるため、400 Hz や 1 kHz では渦電流が最大の要因になりがちです。もう一つの目安は表皮深さで、電気抵抗率約 0.5 μΩ·m のケイ素鋼では 1 kHz 付近で約 0.3–0.4 mm と積層板の厚さと同程度、10 kHz では約 0.1 mm になります。これらは桁の見積もりであり、設計入力としてそのまま使うものではありません。
試算:0.15 W/kg の差はいくらか
方向性電磁鋼板 1.5 トンを使う配電用変圧器の鉄心で、二つの材料の実測鉄損が 0.15 W/kg 違うとします。1 台あたり 225 W、年間 8,760 時間で約 1,970 kWh、20 年で約 39,000 kWh の差になります。お使いの電力単価を掛ければ、薄手材料の価格差と比べられます。
この試算には限界があります。0.15 W/kg は仮定値でグレードによって大きく異なり、実際の磁束密度や周波数は試験条件と違うため差を線形に外挿できません。薄手材料による占積率の低下、ショット数の増加、金型寿命の短縮も含まれていません。案の比較や桁の判断に使うもので、省エネの約束ではありません。
周波数が下限を決める
| 用途 | 代表的な周波数 | 一般的な板厚 | 理由 |
|---|---|---|---|
| 大型電力用変圧器 | 50 / 60 Hz | 0.23–0.30 mm | ライフサイクル効率を優先。薄い方向性鋼板が無負荷損を直接下げる |
| 標準産業モーター | 50 / 60 Hz | 0.35–0.50 mm | コストと性能のバランス。材料費と加工費の比重が大きい |
| 高効率・インバータ駆動モーター | 50–400 Hz | 0.20–0.35 mm | インバータの高調波損失を標準板厚ではカバーしきれない |
| EV 駆動モーター、航空宇宙 | 400–1000+ Hz | 0.10–0.27 mm | 渦電流が主損失となり、航続距離・出力密度・冷却に直結する |
この表は出発点であって答えではありません。50/60 Hz の変圧器を 0.35 mm で作ることもできますが、無負荷損と効率クラスの再確認が必要です。EV モーターも 0.35 mm で回りますが、高速域の効率と温度上昇はかなり悪化します。
当社の範囲:HXES が加工する材料の板厚は 0.18–0.50 mm です。0.10–0.15 mm の規格は特定の製鉄所の専用資源で、加工ウィンドウが狭く常備品ではありません。こうしたご要望では、まず材料の調達先を確認してから加工方法を検討します。
0.23・0.27・0.30 mm、どれを選ぶか
| 板厚 | 代表的な選択 | 主なトレードオフ |
|---|---|---|
| 0.23 mm | 損失に敏感な変圧器鉄心、一部の高効率設計 | 渦電流損は低いが、材料費が高く、枚数が多く、打抜きウィンドウが狭い |
| 0.27 mm | 低損失と製造性のバランス設計 | 性能と加工の折衷。主流の電力用変圧器でよく選ばれる |
| 0.30 mm | 汎用変圧器、リアクトル、一部の産業用途 | 加工しやすくコストが低いが、渦電流の寄与は薄手より大きい |
板厚を先に選ぶのではなく、次の順序で判断することをおすすめします。
- 損失予算を決める。効率目標から許容無負荷損を逆算し、W/kg に換算します。先に板厚を選んでから合否を見ると、ほぼ必ず手戻りになります。
- 実測値で比べる。グレード名ではなく、二つの材料のミルシート実測値で比較します。0.23 mm の低損失グレードと 0.27 mm の高磁束密度グレードは、実測ではどちらが勝つこともあります。
- 生産ラインに確認する。プレス能力、金型クリアランス、送り精度、積層方法がその板厚を安定して扱えるか。扱えなければ、試験データがどれほど良くても机上の性能です。
- 総額で比べる。材料費、ショット数、金型償却、積層工数、20 年分の損失電力量をまとめて比較します。
まとめると、0.23 mm が自動的に 0.27 mm より優れているわけでも、0.27 mm が 0.30 mm より優れているわけでもありません。板厚はグレードの一部にすぎず、損失等級抜きで板厚を語るのは仕様の半分しか見ていないのと同じです。
薄手材料の四つの隠れコスト
打抜き:クリアランスとショット数
薄手材料では金型クリアランスの絶対値が小さくなり、クリアランスの均一性、刃先の状態、送り精度への要求も同時に高まるため、再研磨の頻度が一段上がります。これは構造的なもので、作業者の技量の問題ではありません。ショット数も増え、積厚 100 mm で 0.35 mm は約 286 枚、0.23 mm は約 435 枚と、プレスの行程は約 5 割増えます。
バリ:0.02 mm が絶対ライン
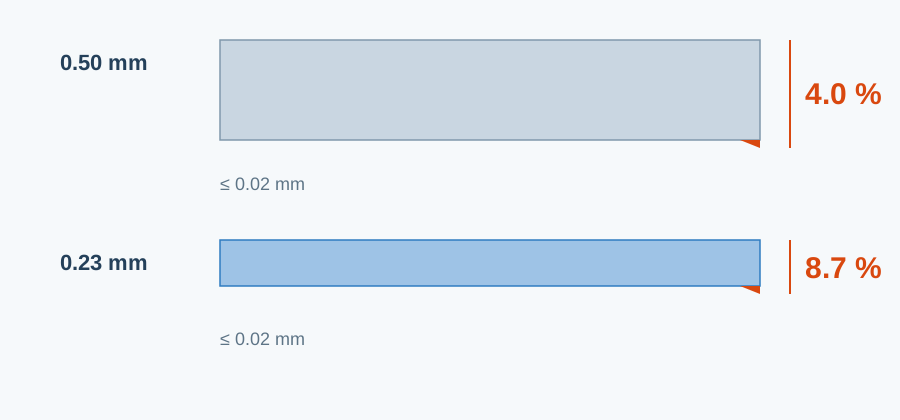
バリは隣り合う板の間に金属の橋を作り、渦電流の短絡路となって局部発熱と被膜劣化を招き、最終的に異常な温度上昇として現れます。当社のスリット・切断のバリ管理値は 0.02 mm です。0.50 mm 材では余裕がありますが、0.23 mm 材では限界に近く、バリが板厚に占める割合は 4% から 8.7% に増えます。薄手材のバリは絶対値だけでなく板厚に対する比率で見る必要があります。
切断:損傷層の比率が拡大する
レーザーやウォータージェット切断は試作や小ロットに向いていますが、切断面付近の磁気特性は局部的に劣化します。損傷層の深さはほぼ一定なので、板厚が半分になればその比率は倍になります。0.50 mm では無視できる端部効果が、0.23 mm では有効磁路の数パーセントを奪うこともあります。量産では打抜きが最も安定しており、試作段階のレーザー品で検証できるのは設計であって量産性能ではない――この点はプロジェクト計画に明記しておくべきです。
積層:枚数、被膜、占積率
絶縁被膜は片面 1–3 μm 程度と薄いものの、枚数が増えると無視できません。片面 2 μm で見積もると、被膜が積厚に占める割合は 0.23 mm で約 1.7%、0.35 mm で約 1.1%、0.50 mm で約 0.8% です。同じ積厚 100 mm でも 0.23 mm の鉄心は実質的な鋼が約 2 mm 少なく、設計で補う必要があります。枚数が増えると、位置合わせ・ずらし・締付力のばらつきも拡大します。薄手材で占積率 0.95–0.97 を安定させるには、治具と作業標準の高度化が欠かせません。
板厚の管理方法:圧延工程では X 線またはレーザー式の非接触厚み計でストリップをリアルタイムに測定し、偏差を圧延機の自動板厚制御にフィードバックします。当社では、受入コイルの再測定、スリット後の抜取り検査、打抜き初品確認の三段階で確認します。薄手材は厚み偏差に特に敏感で、それが積厚にそのまま表れます。
なぜ「同じグレード」でも価格が違うのか
同じグレードの材料でも、実際の磁気特性は同じではありません。グレード名で価格を付ける――M235-35A はいくら、M270-35A はいくら――やり方は、グレード内の性能が一定だと仮定していますが、0.01 W/kg 単位で損得を計算する変圧器ではこの前提が成り立ちません。板厚、実測鉄損、試験条件の三つがそろって初めて比較可能な価格基準になります。比較の際は次をおすすめします。
- 見積とともに、そのロットの実測値(P17/50 または P15/50、B8、板厚、厚み偏差、被膜)を求める。
- 契約書に保証値と受入方法(採取位置と判定基準を含む)を明記する。
- トン単価だけでなく「鉄心 1 台あたりの材料費+20 年分の無負荷損電力量」で比べる。見えにくい後者の方が大きいことが多い。
よくある質問
なぜすべての用途で最も薄い材料を使わないのか?
薄くすると渦電流損は下がりますが、打抜きの難しさ、金型摩耗、積層枚数、工数も上がります。効果とコストは案件ごとに比べる必要があり、薄さはタダではありません。
50 Hz なら厚いほど得か? 0.65 mm はどうか?
周波数や損失目標が厳しくない用途では、厚手材の方が経済的なことが多いものの、自動的に最適とは限りません。多くの標準産業モーターが 0.50 mm や 0.65 mm の無方向性を使うのは、コストと加工上の利点が増える鉄損を上回るからです。
モーター用積層板の板厚は一般にどのくらいか?
標準産業モーターは主に 0.35–0.50 mm の無方向性、高速・EV・高周波モーターは周波数とともに増える渦電流損を抑えるため 0.20–0.27 mm に向かいます。
0.23 mm は必ず 0.27 mm より良いのか?
そうとは限りません。板厚が影響するのは渦電流成分だけで、全損失はグレード、実測値、磁束密度、周波数で決まります。実測 0.90 W/kg の 0.27 mm グレードが、実測 0.95 W/kg の 0.23 mm グレードに勝つことは十分あります。
おわりに
板厚の欄は、結局三つの制約の間で解を求めることです。効率目標がどこまで低い損失を求めるか、ラインがどこまで薄い材料を安定して扱えるか、予算がどこまでの単価に耐えられるか。私たちが関わった案件で問題になるのは、厚すぎ・薄すぎよりも、三つを一枚の表で計算しなかったことの方がずっと多いのです。
まず損失予算を固め、次に実測値で材料を比べ、最後に生産ラインに製造可能かを確認してもらう。0.23・0.27・0.30 mm で迷っていれば、図面かグレードをお送りください。二つの材料の実測値、加工ウィンドウ、総コストを並べてお示しします。
本稿のデータ範囲は公開規格と一般的なグレード資料から引用したもので、概念の理解と選定の参考用です。個別グレードの性能は各製鉄所のミルシートと技術協定に従います。「試算」は桁の見積もりであり、省エネの約束ではありません。

