



电工钢叠片厚度怎么定:0.23、0.27、0.30 mm 之间,差的不是 0.07 mm
减薄能降涡流损耗,但层数、冲次、模具磨损和叠装系数损失也会一起上升。本文说明厚度如何影响铁损、频率如何决定厚度下限,以及 0.23、0.27、0.30 mm 怎么选。
“0.27 能不能换成 0.23?”这是报价阶段我们最常被问到的问题之一。问的人通常已经算过账:薄一点,铁损低一点,能效余量大一点。这个直觉没错,但它只算了事情的一半。
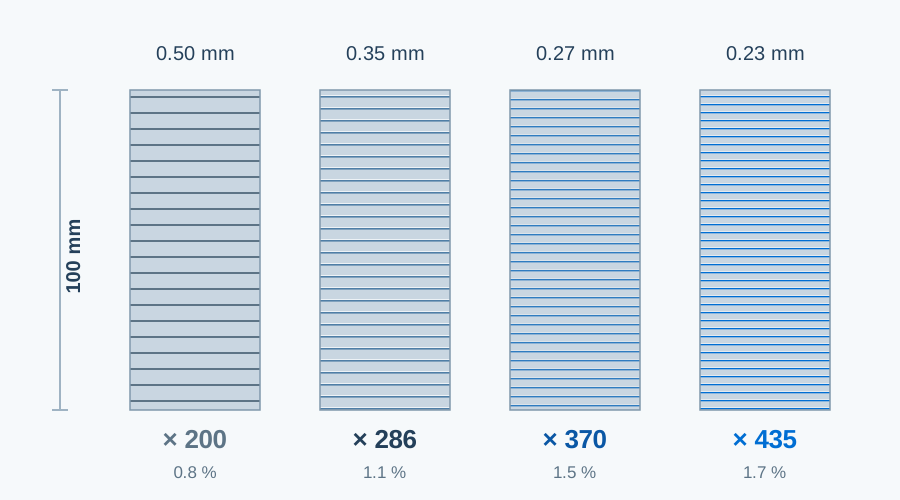
在湖南基地的横剪线上,一卷 0.27 mm 的取向钢正在切成定尺片,质检抽测的是同板差,而不是写在质保书上的名义厚度。隔壁叠装台上,同样 100 mm 的叠高,0.23 mm 要叠约 435 层,0.35 mm 只要约 286 层。两台铁芯外观没有区别,铁损、工时和料价都不一样。
厚度是规格表上最容易被“顺手定下”的一栏:牌号定了,厚度好像就跟着定了;图纸沿用上一版,厚度也跟着沿用。但它同时压着三件事——铁损、工艺、钱。这篇文章把我们平时解释得最多的几个问题一次讲完。
先给结论
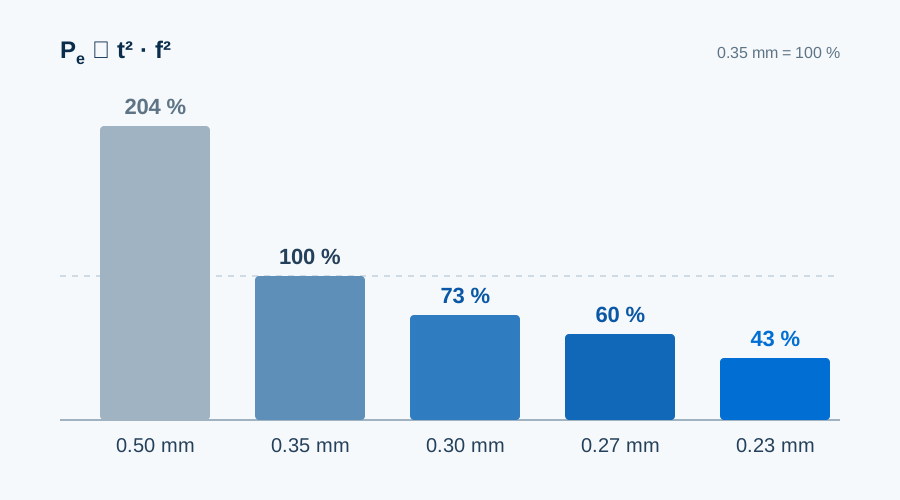
- 厚度主要影响涡流损耗,而且是平方关系:0.35 mm 换成 0.27 mm,涡流分量理论上降到约 60%;换成 0.23 mm,降到约 43%。
- 总铁损的改善幅度比这小,因为磁滞损耗不随厚度下降。
- 频率越高,薄规格越值钱。50/60 Hz 的变压器没必要一味追薄,400 Hz 以上的电机不薄不行。
- 薄是有代价的:层数、冲次、模具磨损、叠装系数损失,四项一起涨。
- 牌号只是上限承诺。同牌号不同批次的实测铁损可能差出一档,所以比价要比实测值,而不是比牌号名字。
文中厚度均指公称值;具体到某一卷料,以质保书上的实测厚度与同板差为准。
厚度、mil 与 gauge:先把尺子对齐
电工钢厚度指单张叠片的厚度,不是钢卷,也不是铁芯叠高。常用单位有毫米(mm)和密耳(mil),1 mil = 0.001 英寸 = 0.0254 mm。贸易文件里 mil 多为取整值,所以“9 mil”是 0.2286 mm 的约数,不是精确的 0.23 mm。
| 公制 | 精确换算(mil) | 常见标注 (mil) | 主要用途 |
|---|---|---|---|
| 0.18 mm | 7.1 | 7 | 大型电力变压器,取向钢 |
| 0.20 mm | 7.9 | 8 | 高频、薄规格无取向钢 |
| 0.23 mm | 9.1 | 9 | 低损耗变压器,取向钢 |
| 0.27 mm | 10.6 | 11 | 主流电力变压器,取向钢 |
| 0.30 mm | 11.8 | 12 | 配电变压器,取向钢 |
| 0.35 mm | 13.8 | 14 | 高效电机(无取向)、变压器(取向) |
| 0.50 mm | 19.7 | 20 | 通用工业电机,无取向钢 |
| 0.65 mm | 25.6 | 26 | 发电机、低成本电机,无取向钢 |
gauge 在不同标准、不同材料下从来没有统一定义,在钢厂的旧样本里甚至可能是订货号而不是物理厚度。建议直接写数值:“0.27 mm,公差按某某标准”比“27 号”清楚得多。合同里如果还留着 gauge,最好把对应的 mm 值一并写上。
取向钢和无取向钢是两套厚度谱系
取向钢(GO)主要用于变压器,磁路固定、损耗预算紧,所以往薄里做:商业供应常见 0.18、0.23、0.27、0.30、0.35 mm,其中 0.23–0.30 mm 是配电变压器和主流电力变压器的主力区间。无取向钢(NGO)用于电机、发电机等旋转磁路,频率和成本结构差异大,厚度分布更宽:常见 0.35、0.50、0.65 mm,0.20 mm 及以下的薄规格用于高速电机和电动汽车驱动电机。
牌号本身通常就编码了“损耗等级 + 厚度”。M235-35A 表示无取向钢,最大铁损 2.35 W/kg(1.5 T、50 Hz),公称厚度 0.35 mm。取向钢是另一种写法:宝钢 B30P105 表示 0.30 mm、高磁感、铁损保证值 1.05 W/kg(1.7 T、50 Hz)。
最容易读错的地方:取向钢标的是 P17/50,无取向钢标的是 P15/50,磁密条件不同,两个数字不能直接比大小。把 0.90 W/kg 的取向钢和 3.0 W/kg 的无取向钢放在一张表里排名次没有意义——它们干的活本来就不一样。
铁损:厚度为什么按平方走
铁损分三块。磁滞损耗与频率成正比,和材料纯度、晶粒尺寸、内应力关系最大,退火能改善,冲剪应力会恶化。涡流损耗与频率平方、厚度平方成正比,与电阻率成反比——这一块才是厚度直接管的部分。异常损耗来自磁畴壁运动,比例不大但不能忽略。
在 50 Hz、0.30 mm 这个量级,三者大致是“磁滞六成、涡流三成、异常一成”。这个构成决定了改善路径:涡流占主导就减薄,磁滞占主导就换料或退火,两者搞反了,钱就白花。
按平方关系粗算:0.35 → 0.27 mm,涡流分量降到 (0.27/0.35)² ≈ 60%;0.35 → 0.23 mm,降到约 43%;0.50 → 0.35 mm,降到约 49%。但总铁损的改善一定小于这个比例,因为磁滞分量不跟着降。所以同样从 0.35 mm 换到 0.27 mm,有的项目实测降了 8%,有的只降了 4%——差异来自牌号、磁密、频率和工艺状态。
频率会把这套关系迅速放大。涡流随频率平方增长,磁滞只随频率线性增长,所以到了 400 Hz、1 kHz,涡流往往变成第一大头。另一个尺度是集肤深度:对电阻率约 0.5 μΩ·m 的硅钢,1 kHz 附近约 0.3–0.4 mm,已经和叠片厚度同一量级;10 kHz 时约 0.1 mm。这些是量级估算,不能直接当设计输入。
算一笔账:0.15 W/kg 值多少
假设一台配电变压器铁芯用取向钢 1.5 吨,两档材料实测铁损差 0.15 W/kg:整台差 225 W,一年 8,760 小时差约 1,970 kWh,20 年约 39,000 kWh。按你所在地的电价相乘,就可以和薄一档材料的差价对比。
这个账有边界:0.15 W/kg 是假设值,不同牌号差异很大;实际工况的磁密、频率与测试条件不同,差值不能线性外推;薄料带来的叠装系数下降、冲次增加、模具寿命缩短也不在账内。这个算法只用来判断量级和比较方案,不构成节能承诺。
频率决定下限:应用怎么对号
| 应用场景 | 典型频率 | 常见厚度 | 关键理由 |
|---|---|---|---|
| 大型电力变压器 | 50 / 60 Hz | 0.23–0.30 mm | 全生命周期效率优先,薄取向钢直接降空载损耗 |
| 标准工业电机 | 50 / 60 Hz | 0.35–0.50 mm | 成本与性能平衡,材料与加工费权重大 |
| 高效 / 变频驱动电机 | 50–400 Hz | 0.20–0.35 mm | 变频器带来高频谐波损耗,常规厚度覆盖不住 |
| 电动汽车驱动电机、航空航天 | 400–1000+ Hz | 0.10–0.27 mm | 涡流成为主要损耗,直接关系续航、功率与散热 |
这张表是起点,不是答案。50/60 Hz 的变压器用 0.35 mm 也能做,只是空载损耗和能效等级要重新核;电动汽车电机用 0.35 mm 也能转,只是高速段的效率和温升会难看得多。
说清我们的边界:HXES 加工的来料厚度是 0.18–0.50 mm。0.10–0.15 mm 规格主要来自特定钢厂的专项资源,加工窗口更窄,不是常规备货;遇到这类需求,我们先确认料源,再谈加工方案。
0.23、0.27、0.30 mm 怎么选
| 厚度 | 典型选择方向 | 主要权衡 |
|---|---|---|
| 0.23 mm | 损耗敏感的变压器铁芯、部分高效设计 | 涡流损耗低,但料价高、层数多、冲压窗口窄 |
| 0.27 mm | 低损耗与可制造性之间的平衡设计 | 性能与工艺折中,主流电力变压器的常见选择 |
| 0.30 mm | 通用变压器、电抗器及部分工业应用 | 加工顺、成本低,涡流贡献高于薄规格 |
我们建议按这个顺序判断,而不是先挑厚度:
- 先定损耗预算。从能效目标反推允许的空载损耗,再折算成 W/kg。先选厚度再看能不能过,十有八九要返工。
- 再比实测值。拿两档材料的质保书实测值比,不要拿牌号名字比。0.23 mm 的低损耗牌号和 0.27 mm 的高磁感牌号,实测可能互有胜负。
- 然后问产线。冲床吨位、模具间隙、送料精度、叠装方式能不能稳定吃下这一档;吃不下,实验室数据再好也是纸面性能。
- 最后算总账。料价、冲次、模具摊销、叠装工时和 20 年损耗电费,放在一起比。
一句话:0.23 mm 不自动优于 0.27 mm,0.27 mm 也不自动优于 0.30 mm。厚度只是牌号的一部分,离开损耗等级谈厚度,等于只看了半个规格。
薄料的四个隐性成本
冲压:间隙和冲次
薄料的模具间隙绝对值更小,对间隙均匀性、刃口状态、送料精度的要求同步提高,刃磨频次往往要上一个台阶——这是结构性的,不是操作水平问题。冲次也跟着涨:同样 100 mm 叠高,0.35 mm 约 286 层,0.23 mm 约 435 层,冲床行程多出约五成。
毛刺:0.02 mm 是一条硬线
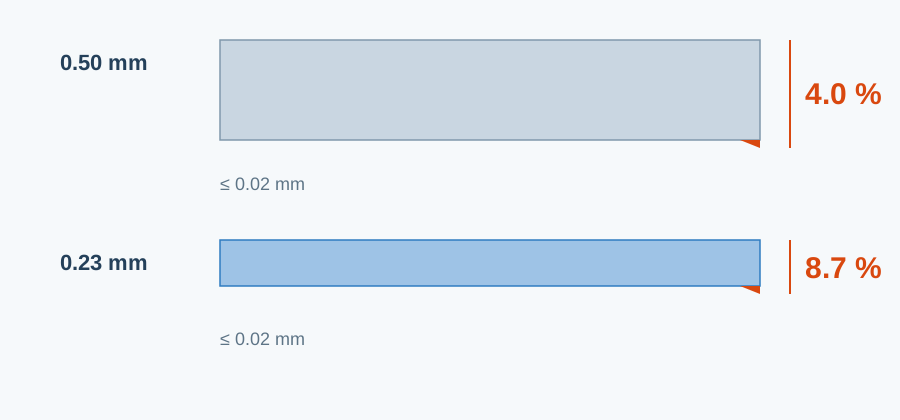
毛刺会在片间形成金属桥接,给涡流开了短路通道,局部发热、涂层劣化,最后表现为整台温升异常。我们分条和冲剪的毛刺控制线是 0.02 mm。这个数在 0.50 mm 料上还有余量,在 0.23 mm 料上就接近极限——毛刺占厚度的比例从 4% 涨到 8.7%。所以薄料的毛刺要按相对厚度看,不能只看绝对值。
切割:损伤区按比例放大
激光、水刀切割适合样件和小批量,但切口附近的磁性能会局部劣化。损伤区深度大致固定,厚度减半,它占截面的比例就翻倍:0.50 mm 上可以忽略的边缘效应,在 0.23 mm 上可能吃掉几个百分点的有效磁路。批量生产还是冲压最稳;样件阶段用激光验证的是设计,不是量产性能,这一点要在项目计划里写清楚。
叠装:层数、涂层和叠装系数
涂层单面通常 1–3 μm,但层数一多就不能忽略。按单面 2 μm 估算,0.23 mm 规格的涂层占叠高约 1.7%,0.35 mm 约 1.1%,0.50 mm 约 0.8%——同样 100 mm 叠高,0.23 mm 的铁芯里实际钢少了将近 2 mm,要靠设计补偿。层数多了,对中、错层、压紧力的一致性也会被放大;薄料想稳住 0.95–0.97 的叠装系数,工装和操作规范都得跟着升级。
厚度是怎么控住的:轧制环节靠 X 射线或激光测厚实时扫描带钢,把偏差反馈给轧机的自动厚度控制系统。到我们这一端,来料复测、分条后抽检、冲片首件确认三道关都要过。薄料对同板差尤其敏感,厚度波动会直接体现在叠装高度上。
为什么“同牌号”价格不一样
同一牌号下的材料,实际磁性能并不等价。按牌号报价——M235-35A 一个价、M270-35A 一个价——默认了同牌号内部性能一致,而在每 0.01 W/kg 都要算账的变压器场景里,这个默认不成立。厚度、实测铁损、测试条件三样放在一起,才构成可比较的价格基础。比价时建议:
- 要求报价附该批次实测值(P17/50 或 P15/50、B8、厚度、同板差、涂层);
- 在合同里写清保证值与验收方法,包括取样位置和判定标准;
- 不只比每吨单价,而是算“每台铁芯的材料成本 + 20 年空载损耗电费”——后面这笔暗账往往更大。
常见问题
为什么不所有应用都用最薄的?
薄能降涡流,但同时抬高冲压难度、模具磨损、层数与工时。收益和成本要在具体项目里对冲,薄不是免费的。
50 Hz 应用是不是越厚越划算?0.65 mm 怎么样?
在频率和损耗目标都不苛刻的场景,厚料确实更经济,但不是自动最优。很多标准工业电机用 0.50 甚至 0.65 mm 的无取向钢,就是因为成本和加工优势盖过了多出来的铁损。
电机叠片一般用多厚?
标准工业电机多用 0.35–0.50 mm 的无取向钢;高速、电动汽车、高频电机往 0.20–0.27 mm 走,为的是压住随频率上升的涡流损耗。
0.23 mm 一定比 0.27 mm 好吗?
不一定。厚度只影响涡流分量,总损耗由牌号、实测值、磁密和频率共同决定。实测 0.90 W/kg 的 0.27 mm 牌号,完全可以赢过实测 0.95 W/kg 的 0.23 mm 牌号。
写在最后
厚度这一栏,说到底是在三个约束之间求解:能效目标要求多低的损耗,产线能稳定吃下多薄的来料,预算能承受多高的单价。我们经手的项目里,出问题的往往不是选厚了或选薄了,而是选的时候没有把三件事放在一张表上算。
先把损耗预算定死,再拿实测值比料,最后让产线确认能做。如果你正在纠结 0.23、0.27 还是 0.30 mm,把图纸或牌号发过来,我们把两档料的实测值、加工窗口和总账一起摆出来。
本文数据区间引自公开标准与常见牌号资料,用于建立概念与选型参考;具体牌号性能以钢厂质保书及双方技术协议为准。文中“算一笔账”为量级估算,不构成节能承诺。

