



Apa itu koil baja listrik? GO dan NGO, sifat utama, dan mengapa rugi inti menentukan harga
Koil baja listrik dibeli karena satu sifat: rugi rendah dalam medan magnet bolak-balik. Panduan ini menjelaskan bagaimana silikon, orientasi butir, ketebalan, dan lapisan menciptakan sifat itu, cara membaca lembar spesifikasi, dan mengapa rugi inti menentukan efisiensi, kenaikan suhu, dan harga.
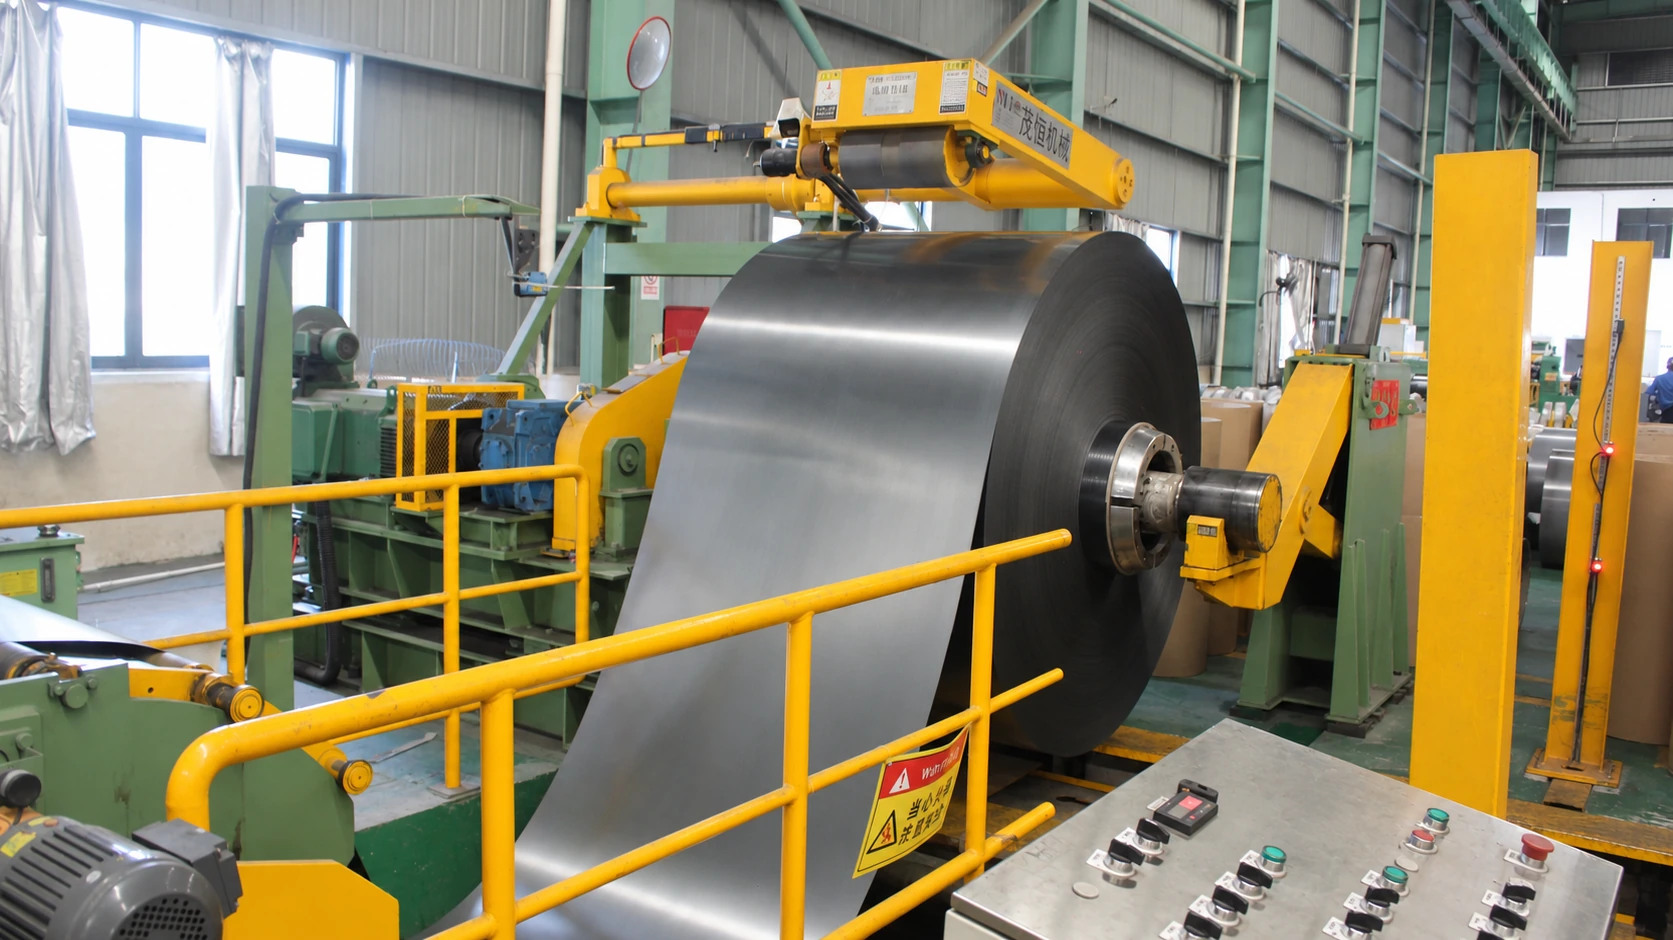
Di lini pembelahan pabrik kami di Hunan, sebuah koil berorientasi butir seberat lebih dari tiga ton diurai, dibelah, dan digulung ulang: koil induk 1.250 mm menjadi strip 900 mm dengan tepi rapi dan burr di bawah 0,02 mm. Beberapa jam kemudian strip masuk ke pemotongan atau stamping dan menjadi bagian inti trafo distribusi.
Koil baja listrik, sering disebut koil baja silikon, adalah awal rantai itu. Ini paduan besi–silikon yang dirancang untuk mengalirkan fluks magnet, bukan menahan beban. Satu ton baja struktural dibeli karena kekuatannya; satu ton baja listrik dibeli karena sedikitnya panas yang dihasilkan dalam medan bolak-balik.
Artikel ini menjawab pertanyaan yang paling sering diajukan pelanggan: apa materialnya, apa beda GO dan NGO, cara membaca angka di lembar spesifikasi, bagaimana rugi memengaruhi mesin jadi, dan mengapa grade yang sama bisa ditawarkan dengan harga berbeda.
Poin utama
- Apa itu: paduan besi–silikon rendah karbon dengan sekitar 0,5–4 % silikon, dirol dingin menjadi koil untuk inti magnet trafo, motor, dan generator.
- Dua jalur: baja berorientasi butir (GO / CRGO) butirnya searah dan dipakai untuk trafo; baja non-orientasi (NGO / CRNGO) sama ke segala arah dan dipakai untuk motor dan generator.
- Tiga angka kunci: rugi inti (W/kg), induksi (T), dan ketebalan (mm). Sebagian besar parameter lain melayani ketiganya.
- Lapisan bukan tambahan: jika isolasi antarlembar gagal, rugi bisa berlipat ganda sebaik apa pun bajanya.
- Rugi adalah uang: ia menentukan kelas efisiensi, kenaikan suhu, kebisingan, dan harga, serta menjadi satu-satunya angka yang melintasi teknik, pembelian, dan penerimaan.
Rentang di bawah berasal dari standar publik dan grade umum untuk membangun pemahaman. Untuk koil tertentu, nilai terukur di sertifikat pabrik yang berlaku.
Bedanya dengan baja biasa: empat tuas desain
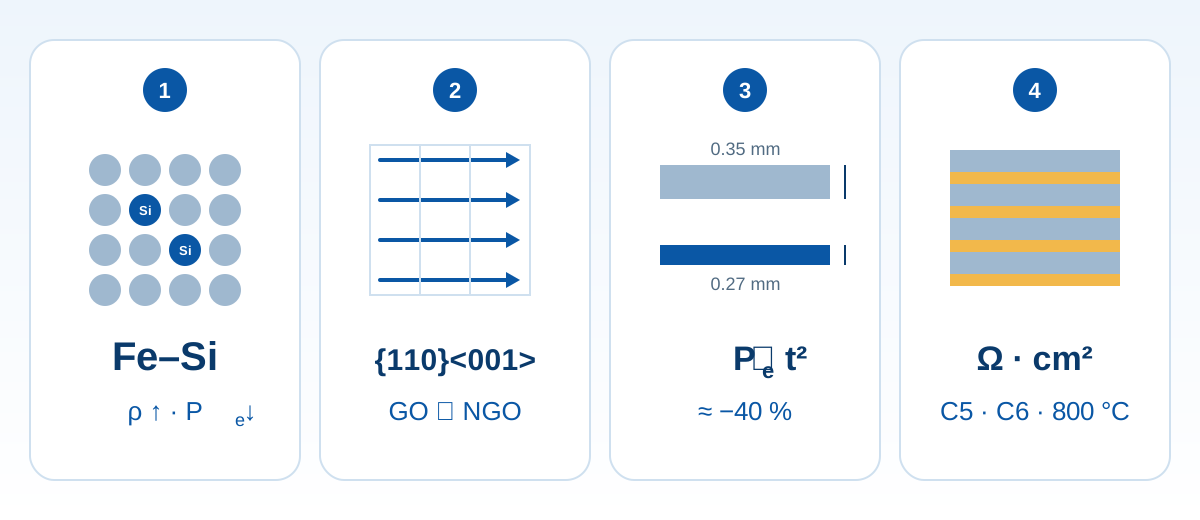
Keistimewaan baja listrik bukan satu resep, melainkan empat tuas yang diatur bersamaan: komposisi, orientasi butir, ketebalan, dan lapisan permukaan. Memahami keempatnya berarti memahami produknya.
1. Komposisi: silikon menaikkan resistivitas
Besi murni memiliki resistivitas sekitar 0,10 μΩ·m; dengan sekitar 3 % silikon naik menjadi sekitar 0,45–0,50 μΩ·m. Sebagai patokan, setiap 1 % silikon menambah lebih dari 0,1 μΩ·m.
Resistivitas penting karena rugi arus eddy di inti berbanding terbalik dengannya: resistivitas beberapa kali lipat berarti rugi arus eddy beberapa kali lebih kecil. Inilah tugas utama silikon, lebih penting daripada kekuatan atau ketahanan korosi. Harganya nyata:
- Kegetasan naik: makin banyak silikon, pengerjaan dingin makin sulit dan tepi makin mudah retak saat stamping dan pemotongan.
- Konduktivitas termal turun: panas keluar dari inti lebih lambat pada kenaikan suhu yang sama.
- Induksi saturasi turun: sekitar 2,15 T untuk besi murni dibanding sekitar 2,03 T untuk baja 3 % silikon, sehingga penampang yang sama membawa fluks sedikit lebih kecil.
Jadi silikon tidak selalu makin banyak makin baik. Baja berorientasi butir biasanya sekitar 3 % dengan inhibitor; grade non-orientasi berkisar 0,5–3,5 %, dan beberapa grade tinggi menambah aluminium untuk menaikkan resistivitas.
2. Orientasi butir: menyelaraskan domain dengan jalur fluks
Besi adalah kristal kubik yang sifat magnetnya sangat bergantung pada arah; arah <001> paling mudah dimagnetisasi.
- Berorientasi butir: rol dingin, anil dekarburisasi, dan rekristalisasi sekunder menghasilkan tekstur Goss {110}<001>, sehingga hampir semua butir memiliki arah mudah searah rol. Rugi histeresis di arah itu sangat rendah; begitu fluks menyimpang, keunggulannya cepat hilang.
- Non-orientasi: anil akhir menghasilkan butir equiaxed dengan orientasi acak dan sifat serupa ke segala arah, lebih lemah dari GO di arah terbaiknya tetapi dapat dipakai ke arah mana pun.
Inilah yang menentukan penggunaannya. Jalur fluks trafo tetap menurut desain sehingga GO bisa dimaksimalkan; di motor fluks berputar bersama rotor sehingga hanya NGO yang cocok.
3. Ketebalan: rugi arus eddy mengikuti kuadrat
Rugi arus eddy kira-kira sebanding dengan kuadrat ketebalan. Dari 0,35 mm ke 0,27 mm, komponen ini secara teori turun menjadi sekitar 60 %, berkurang sekitar 40 %. Namun lembaran tipis ada harganya:
- Lebih banyak lembar untuk tinggi tumpukan yang sama, sehingga waktu potong dan keausan cetakan bertambah.
- Faktor tumpuk sedikit lebih rendah dan penampang efektif inti lebih kecil.
- Ketebalan tipis lebih sulit dirol, rendemennya lebih rendah, dan harganya jelas lebih tinggi.
- Lembaran yang sangat tipis lebih mudah berubah bentuk saat ditumpuk dan ditangani.
Jadi ketebalan adalah titik keseimbangan antara rugi, biaya, dan proses: trafo 50 Hz umumnya memakai GO 0,18–0,30 mm, motor industri NGO 0,35–0,50 mm, dan hanya desain frekuensi tinggi atau efisiensi tinggi yang turun di bawah 0,20 mm.
4. Lapisan: separuh isolasi, separuh proses
Lapisan pada baja listrik menjalankan empat tugas:
- Isolasi antarlembar: memutus jalur arus eddy dari satu lembar ke lembar lain. Tanpanya, tumpukan berperilaku seperti besi pejal dan rugi naik tajam.
- Daya lekat: tidak mengelupas atau berdebu saat dipotong, ditekuk, dan ditumpuk.
- Ketahanan terhadap media: perendaman lama dalam minyak trafo, cairan potong, pendingin, dan refrigeran.
- Kecocokan proses: tahan anil pelepas tegangan sekitar 800 °C dalam atmosfer non-oksidasi; beberapa lapisan tegangan GO juga mengurangi magnetostriksi, rugi, dan kebisingan.
Jenis umum meliputi lapisan anorganik (seperti kelas C5 dan C6), semi-organik, dan lapisan perekat sendiri untuk inti yang direkatkan. Cantumkan kode lapisan dalam kontrak: kode itu menentukan apakah baja bisa dianil, direndam minyak, dan apakah resistansi antarlembar cukup.
GO dan NGO: dua jalur teknis
| Aspek | Berorientasi butir (GO / CRGO) | Non-orientasi (NGO / CRNGO) |
|---|---|---|
| Struktur butir | Tekstur Goss, sangat searah rol | Orientasi acak, isotropik |
| Anisotropi magnetik | Kuat, terbaik searah rol | Lemah, serupa ke segala arah |
| Silikon / aluminium | Sekitar 3 % Si dengan inhibitor | 0,5–3,5 % Si, sebagian grade dengan Al |
| Ketebalan umum | 0.18–0.35 mm | 0.35–0.65 mm (0.20) |
| Tingkat rugi | Sangat rendah searah rol | Sedang, rentang lebar antar-grade |
| Induksi | B8 > 1.85 T | B50 > 1.60 T |
| Penggunaan utama | Trafo daya dan distribusi, reaktor | Motor, generator, kompresor, motor peralatan rumah tangga |
| Pengolahan | Peka arah; arah tata letak harus benar | Bebas arah; pemanfaatan material tinggi |
| Tingkat harga | Tinggi (proses panjang, rendemen rendah) | Rendah hingga sedang, rentang lebar |
Ungkapan yang sering terdengar: “GO untuk trafo, NGO untuk motor.” Benar dalam sebagian besar kasus, tetapi disederhanakan. Lebih tepatnya:
- NGO bisa dipakai untuk trafo: trafo kering kecil, reaktor, dan ballast sering memakainya karena tidak peka arah, tata letaknya hemat, dan lebih murah.
- Secara teori GO bisa dipakai untuk motor, tetapi arah fluks tidak cocok sehingga Anda membayar kinerja yang tidak terpakai.
- Yang menentukan adalah apakah arah fluks tetap, bukan nama mesinnya.
Grade Baosteel menunjukkan cara membaca penamaan:
| Mutu baja | Ketebalan | Jenis | Rugi maks. (W/kg) | Induksi min. |
|---|---|---|---|---|
| B23R085 | 0.23 mm | GO, domain halus | 0.85 · P17/50 | B8 1.87 T |
| B27P095 | 0.27 mm | GO, permeabilitas tinggi | 0.95 · P17/50 | B8 1.88 T |
| B30P105 | 0.30 mm | GO, permeabilitas tinggi | 1.05 · P17/50 | B8 1.88 T |
| B30G130 | 0.30 mm | GO, konvensional | 1.30 · P17/50 | B8 1.80 T |
| B35A300 | 0.35 mm | Non-orientasi | 3.00 · P15/50 | B50 1.62 T |
| B50A470 | 0.50 mm | Non-orientasi | 4.70 · P15/50 | B50 1.64 T |
| B50A800 | 0.50 mm | Non-orientasi | 8.00 · P15/50 | B50 1.70 T |
Polanya sederhana: dua digit pertama adalah ketebalan nominal ×100 mm, huruf menunjukkan jenis, dan digit terakhir adalah rugi terjamin ×100. Jadi B30P105 adalah baja berorientasi butir permeabilitas tinggi 0,30 mm dengan rugi terjamin 1,05 W/kg. Hurufnya sedikit berbeda antarpabrik, tetapi “ketebalan + rugi” berlaku umum.
Membaca lembar spesifikasi: enam parameter
| Besaran | Berorientasi butir | Non-orientasi | Cara membaca |
|---|---|---|---|
| Ketebalan | 0.18–0.35 mm | 0.35–0.65 mm | Ketebalan nominal dan variasinya, yang memengaruhi penumpukan |
| Lebar | 600–1250 mm | 800–1250 mm | Menentukan pemanfaatan material dan jumlah pembelahan |
| Rugi inti | < 1.1 W/kg · P17/50 | < 3.5 W/kg · P15/50 | Nilai maksimum terjamin grade |
| Induksi | B8 > 1.85 T | B50 > 1.60 T | Menentukan seberapa ringkas inti |
| Lapisan | C5 · C6 | C5 · C6 | Menentukan anil, perendaman minyak, dan perekatan |
| Standar | GB/T 2521.2 · IEC 60404-8-7 · ASTM A876 | GB/T 2521.1 · EN 10106 · ASTM A677 | Dasar penerimaan; sebutkan dalam kontrak |
(1) Kondisi uji rugi berbeda
Baja berorientasi butir dinilai pada P17/50 (1,7 T, 50 Hz), non-orientasi pada P15/50 (1,5 T, 50 Hz), karena inti trafo bekerja sekitar 1,6–1,7 T dan inti motor sebagian besar 1,5–1,6 T. Membandingkan angka P17/50 dengan P15/50 tidak bermakna.
(2) Rugi NGO di tabel adalah sisi grade tinggi
NGO sebenarnya berkisar sekitar 2,5 hingga 8 W/kg, jauh lebih lebar daripada GO. Saat melihat “< 3,5”, tanyakan ketebalan dan grade-nya.
(3) Induksi menentukan ukuran inti
Induksi sering terlupakan, padahal menentukan penampang inti. Induksi 0,05 T lebih rendah berarti inti lebih besar untuk rating yang sama, lilitan tembaga lebih panjang, serta rugi beban dan biaya lebih tinggi.
(4) Rugi adalah nilai terjamin, bukan nilai terukur
Grade memberi batas atas; nilai aktual bervariasi dari koil ke koil. Bagian tentang rugi dan harga di bawah menjelaskan mengapa ini penting.
(5) Metode pengukuran penting
Rugi biasanya diukur dengan rangka Epstein (strip 30 × 300 mm) atau penguji lembar tunggal menurut GB/T 3655 / IEC 60404-2. Tegangan potong sampel, cara menumpuk, dan suhu memengaruhi hasil, jadi sebutkan metodenya saat membandingkan laboratorium.
Mengapa rugi inti penting
1. Rugi terdiri atas tiga bagian
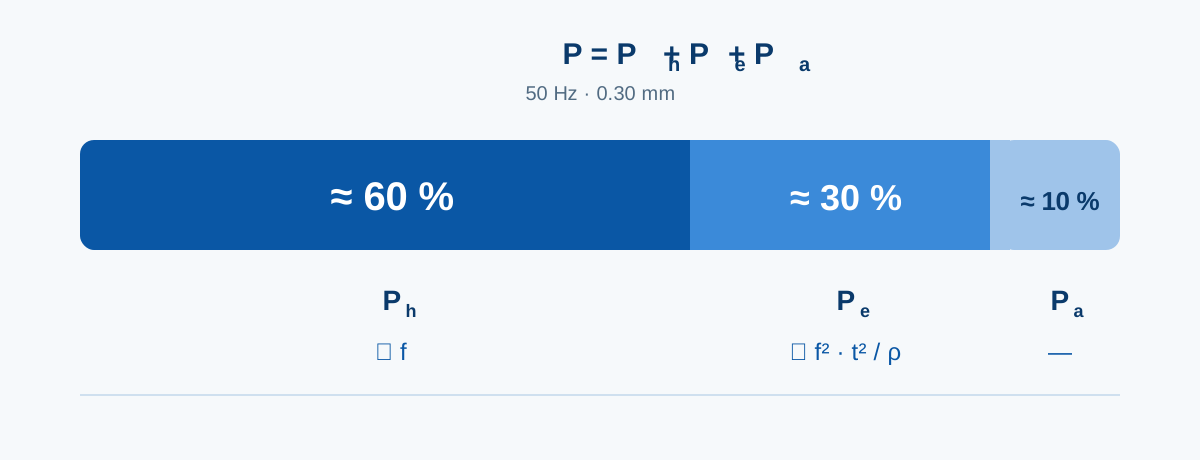
- Rugi histeresis: energi untuk membalik domain magnet. Sebanding dengan frekuensi dan paling bergantung pada kemurnian, ukuran butir, dan tegangan internal; anil memperbaikinya, tegangan potong memperburuknya.
- Rugi arus eddy: arus yang diinduksi medan bolak-balik di dalam setiap lembar. Naik dengan kuadrat frekuensi dan ketebalan, turun dengan resistivitas.
- Rugi anomali (berlebih): dari interaksi gerak dinding domain dengan struktur mikro; lebih kecil tetapi tidak dapat diabaikan.
Pada 50 Hz dan 0,30 mm pembagiannya kira-kira 60 % histeresis, 30 % arus eddy, dan 10 % anomali, berubah menurut ketebalan dan frekuensi. Ini penting: jika histeresis dominan, perbaikan datang dari material dan anil; jika arus eddy dominan, dari lembaran lebih tipis dan lapisan.
2. Bagaimana rugi masuk ke mesin jadi
Trafo: rugi inti adalah rugi tanpa beban. Dikonsumsi 24 jam sehari selama trafo bertegangan, berapa pun bebannya, sepanjang 8.760 jam setahun. Ia menentukan kelas efisiensi (misalnya GB 20052 di Tiongkok atau Ecodesign Tier 2 di UE) dan kenaikan suhu; sebagai patokan, setiap tambahan 6–8 °C kira-kira memangkas umur isolasi menjadi separuh.
Motor: rugi inti adalah bagian dari rugi total dan bersama rugi tembaga menentukan kelas efisiensi serta kenaikan suhu. Motor efisiensi tinggi (IE3/IE4) sangat peka karena rugi tembaga sudah rendah sehingga porsi rugi inti naik.
Kebisingan: getaran akibat magnetostriksi bergantung pada induksi dan orientasi. Lapisan tegangan dan penghalusan domain pada GO langsung memengaruhi kebisingan, sehingga trafo rendah bising menetapkan grade tertentu.
3. Berapa nilai 0,01 W/kg
- Ambil inti trafo distribusi berisi 1,5 t GO: selisih 0,01 W/kg berarti 15 W untuk seluruh inti.
- Selama 8.760 jam setahun, itu 131 kWh.
- Selama 20 tahun sekitar 2.600 kWh untuk satu trafo.
Terlihat kecil. Dari sudut lain:
- Pada 0,03 W/kg selisihnya sekitar 7.900 kWh per trafo dalam 20 tahun, yang bisa menyamai atau melebihi selisih harga satu ton baja.
- Bagi produsen yang membuat 10.000 trafo per tahun, 0,01 W/kg berarti sekitar 1,31 juta kWh per tahun.
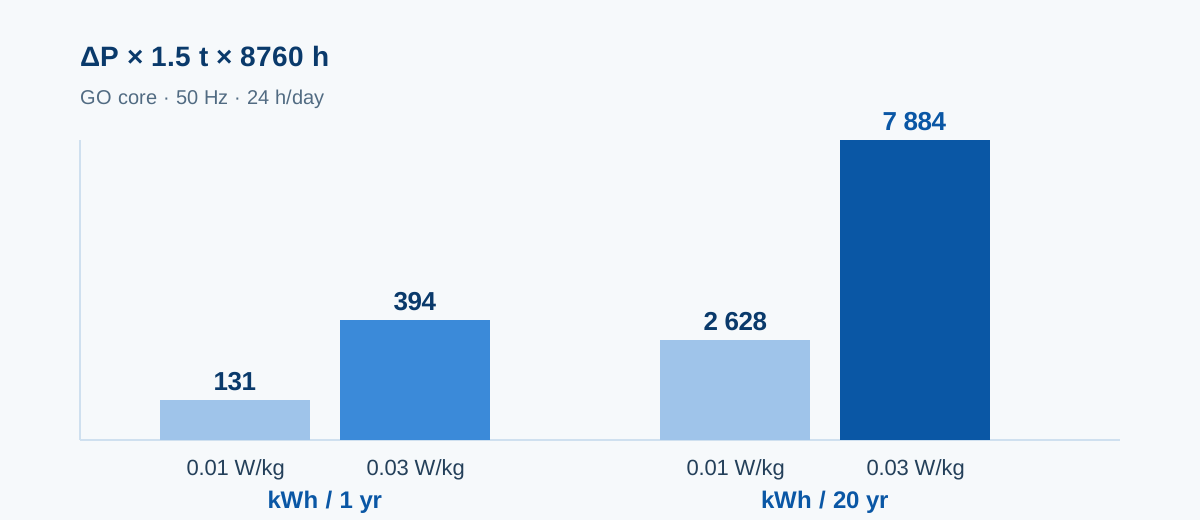
Satu batasan harus jelas: induksi dan frekuensi operasi sebenarnya berbeda dari kondisi uji, sehingga selisih rugi tidak bisa diekstrapolasi secara linear. Perhitungan ini untuk menilai orde besaran dan membandingkan opsi, bukan janji penghematan energi yang tepat.
4. Mengapa “grade yang sama” bisa memiliki rugi berbeda
Ini jebakan yang paling sering menjerat pembeli. Koil grade yang sama dari peleburan berbeda bisa terukur berbeda di bawah nilai maksimum terjamin, karena:
- Variasi kecil komposisi dan inhibitor.
- Perbedaan siklus anil: suhu, atmosfer, laju pemanasan dan pendinginan.
- Ada tidaknya penghalusan domain dan caranya (jarak dan kedalaman goresan laser).
- Jenis lapisan dan tingkat tegangan.
- Posisi pengambilan sampel: kepala, ekor, dan tepi berbeda.
- Peralatan uji dan persiapan sampel, termasuk tegangan potong yang belum dilepas.
Dengan kata lain, grade hanya menetapkan batas atas; ia tidak memberi tahu berapa nilai koil di tangan Anda. Karena itu, apakah penawaran mencantumkan nilai terukur adalah detail yang benar-benar membedakan.
Bagaimana rugi memengaruhi penawaran dan penerimaan
Kebiasaan umum adalah menawar per grade: satu harga untuk B30P105, harga lain untuk B30G130. Sederhana, tetapi menyembunyikan sebaran di dalam satu grade, yang pada trafo, di mana setiap 0,01 W/kg dihitung, adalah uang nyata. Kami membukanya:
- Penawaran disertai nilai terukur dari sertifikat pabrik lot tersebut (P17/50 atau P15/50, B8, ketebalan, lapisan), sehingga pelanggan tidak perlu menebak.
- Kontrak mencantumkan nilai terjamin dan metode penerimaan, termasuk posisi sampel dan kriteria lulus, agar kedua pihak menilai dengan aturan yang sama.
- Ketertelusuran berjalan dari nomor peleburan → koil induk → koil belah → laminasi → inti, dengan nomor tersimpan di setiap langkah.
Cara membandingkan penawaran yang lebih berguna: jangan hanya membandingkan harga per ton; bandingkan “biaya material per inti + energi tanpa beban 20 tahun”. Yang pertama terlihat, yang kedua tersembunyi, dan yang tersembunyi sering lebih besar.
Dari koil ke inti: di mana pengolahan menaikkan rugi
Koil yang baik bisa rusak dalam pengolahan. Ini bukan berlebihan, melainkan sumber rugi yang paling sering diabaikan.
| Tahap | Yang dilakukan | Kontrol kunci |
|---|---|---|
| Penguraian / pembelahan | Koil lebar dipotong menjadi strip | Burr tepi, camber, tegangan gulung |
| Potong panjang / potong miring | Strip dipotong menjadi laminasi; GO sering dengan sambungan 45° | Ketelitian sudut, toleransi panjang |
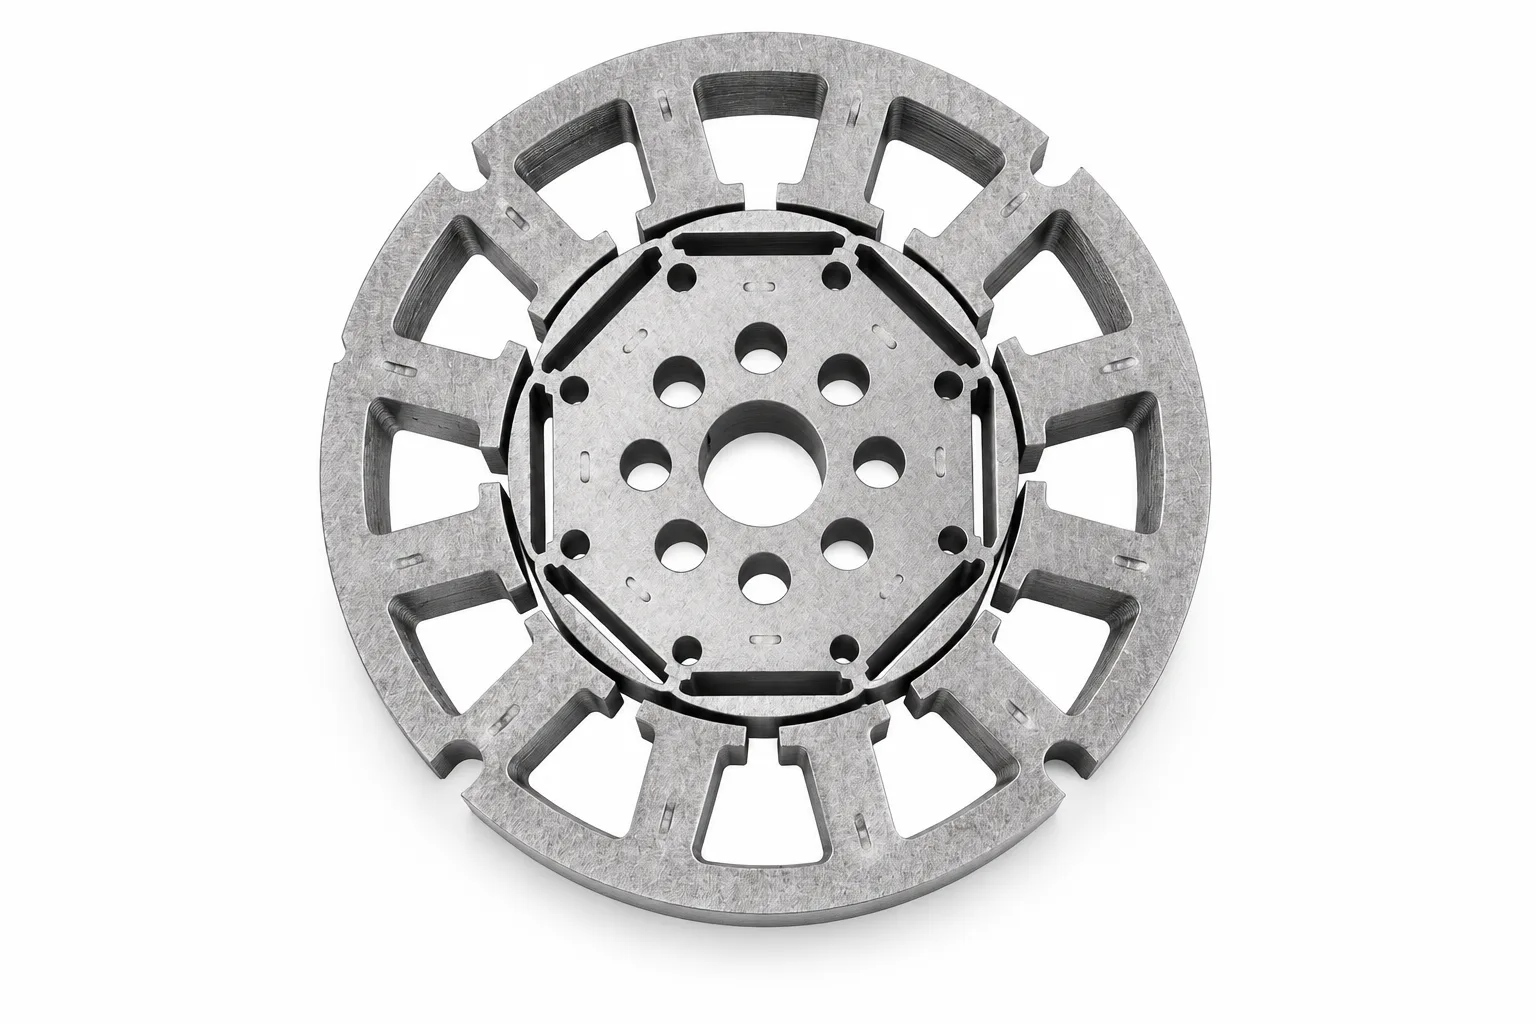
| Pengepresan | Laminasi stator dan rotor motor atau laminasi trafo | Celah cetakan, laju langkah, keausan tepi |
| Penumpukan | Laminasi ditumpuk menjadi inti, berselang atau step-lap | Faktor tumpuk, gaya jepit, isolasi |
| Anil | Melepas tegangan pengolahan | Siklus suhu, atmosfer, ketahanan lapisan |
| Pernis / perekatan | Pengerasan dan isolasi | Tebal lapisan, suhu pengerasan |
(1) Burr berlebih
Burr menjembatani lembar yang berdekatan dan membuat hubung singkat jalur arus eddy. Burr pembelahan biasanya dibatasi ≤ 0,02 mm, burr stamping lebih ketat lagi. Dengan celah cetakan yang salah atau tepi aus, burr membesar diam-diam dan tak terlihat mata.
(2) Tegangan potong tertinggal
Pemotongan mendeformasi plastis pita selebar sekitar 5–10 mm di dekat tepi dan menaikkan rugi lokal. Pada stator motor kecil giginya sempit, sehingga pita ini porsinya besar. Anil pelepas tegangan (sekitar 750–820 °C, atmosfer non-oksidasi) memulihkan sebagian besar rugi, asalkan lapisan tahan suhu tersebut.
(3) Metode potong yang salah
Pemotongan laser meninggalkan zona terpengaruh panas dan lapisan lebur ulang yang merusak struktur berorientasi butir lebih parah daripada stamping; potong kawat dan waterjet menghasilkan tepi bagus tetapi lambat. Untuk produksi massal, stamping paling stabil.
(4) Lapisan rusak
Goresan, lipatan, kontaminasi minyak, atau pembakaran tak sempurna saat anil menyebabkan kegagalan isolasi lokal. Hubung singkat antarlembar memicu panas lokal dan kerusakan lebih lanjut, dan akhirnya tampak sebagai kenaikan suhu abnormal.
(5) Penumpukan dan penjepitan berlebihan
Sedikit penjepitan diperlukan, tetapi tegangan tekan berlebih menaikkan rugi, terutama pada GO. Faktor tumpuk sekitar 0,95–0,97 lazim; terlalu longgar membuat kebisingan dan getaran naik.
Posisi HXES dalam rantai ini
Kami menangani dua tahap, material dan pengolahan. Kantor Guangzhou mengurus penawaran, dokumen, dan ekspor; pabrik Hunan mengerjakan pembelahan, potong panjang, potong miring step-lap, stamping, dan penumpukan inti. Ketebalan bahan masuk 0,18–0,50 mm dengan koil induk hingga lebar 1.250 mm; toleransi lebar belah ±0,2 mm dan burr ≤ 0,02 mm, serta jendela dan diagonal inti dijaga sesuai gambar.
Memilih grade, dan enam kesalahan umum
Lima langkah
- Tentukan jalur fluks: tetap atau berputar? Tetap berarti GO, berputar berarti NGO. Berapa frekuensinya? Frekuensi lebih tinggi mengarah ke lembaran lebih tipis.
- Tetapkan anggaran rugi: mundur dari target efisiensi, bukan maju dari grade. Hitung dulu rugi tanpa beban atau rugi total yang diizinkan, lalu anggaran W/kg.
- Pilih ketebalan: seimbangkan anggaran rugi dengan faktor tumpuk dan biaya pengolahan.
- Pilih lapisan dan proses: dianil atau tidak, direndam minyak atau tidak, direkatkan atau tidak. Ketiga pertanyaan ini menentukan kode lapisan.
- Sepakati bentuk pengiriman dan penerimaan: koil, strip, laminasi, atau inti jadi; data apa yang harus ada di sertifikat pabrik; bagaimana uji ulang dan perselisihan ditangani.
Enam kesalahan
- Melihat grade, bukan nilai terukur: sebaran antarlot bisa mengorbankan satu kelas efisiensi.
- Melihat rugi, bukan induksi: baja berinduksi rendah membutuhkan inti dan lilitan lebih besar sehingga rugi beban bisa naik.
- Mengira makin tipis selalu makin baik: lembaran tipis menambah tekanan pada penumpukan, pemotongan, dan biaya, dan hasil bersihnya tidak selalu positif.
- Mengabaikan lapisan: lapisan yang tidak cocok dengan proses anil bisa kehilangan isolasinya dalam satu kali anil.
- Menilai baja listrik dengan toleransi baja struktural: variasi tebal, camber, dan mutu tepi memengaruhi penumpukan dan rugi lebih dari yang dikira banyak orang.
- Salah arah: GO di medan berputar membuang uang; NGO grade rendah di trafo besar tidak lolos aturan efisiensi.
Aplikasi umum
| Aplikasi | Jenis lazim | Ketebalan | Fokus |
|---|---|---|---|
| Trafo daya dan distribusi | GO | 0.18–0.30 mm | Rugi, induksi, kebisingan, lapisan tahan minyak |
| Reaktor dan trafo instrumen | GO | 0.23–0.30 mm | Rugi, rugi di dekat celah udara |
| Motor industri (IE3/IE4) | NGO | 0.35–0.50 mm | Rugi, induksi, kemudahan stamping |
| Motor penggerak kendaraan listrik | NGO tipis dan berkekuatan tinggi | 0.20–0.35 mm | Rugi frekuensi tinggi, kekuatan, kelelahan |
| Generator dan generator angin | NGO | 0.35–0.65 mm | Rugi, kestabilan dimensi |
| Motor peralatan rumah tangga dan kompresor | NGO | 0.50 mm | Biaya, kemudahan stamping |
| Trafo kering kecil, ballast | NGO | 0.35–0.50 mm | Biaya, pemanfaatan tata letak |
Pertanyaan umum
Apakah koil baja listrik dan lembaran baja silikon berbeda?
Keduanya adalah dua bentuk dari material yang sama. Pabrik mengirim koil; setelah dibelah, dipotong, atau distamping menjadi lembaran atau laminasi. “Koil” menekankan bentuk pengiriman dan pengolahan lanjutan; “lembaran” berarti sudah dipotong sesuai ukuran.
Berapa berat satu koil?
Biasanya 3–5 ton dengan diameter dalam 508 mm atau 610 mm. Berat koil memengaruhi pengangkatan, peralatan penguraian, dan penanganan sisa, jadi pastikan saat memesan.
Mengapa baja berorientasi butir jauh lebih mahal?
Prosesnya panjang: kontrol komposisi, inhibitor, rol dingin berulang, anil dekarburisasi, rekristalisasi sekunder suhu tinggi, lapisan, dan penghalusan domain, dan setiap tahap memengaruhi rendemen. Yang Anda bayar adalah proses dan rendemen, bukan sekadar silikon.
Bisakah grade 50 Hz dipakai pada 60 Hz?
Bisa, tetapi rugi berubah. Rugi arus eddy naik dengan kuadrat frekuensi dan rugi histeresis dengan frekuensi, sehingga pada induksi yang sama rugi pada 60 Hz lebih tinggi. Untuk pasar 60 Hz, periksa nilai pada 60 Hz alih-alih memakai angka 50 Hz.
Apakah laminasi harus dianil setelah dipotong?
Tergantung kebutuhannya. Motor industri biasa sering tidak dianil dan mengandalkan margin grade; motor efisiensi tinggi, trafo rugi rendah, dan inti kecil dengan porsi tegangan potong besar jelas diuntungkan. Pastikan dulu lapisan tahan sekitar 800 °C.
Bagaimana mengetahui grade dari pemasok dapat diandalkan?
Tiga langkah: minta sertifikat pabrik lot tersebut (bukan brosur), minta nomor peleburan, dan sepakati cara menangani uji ulang dan perselisihan. Pemasok yang bersedia mencantumkannya dalam penawaran biasanya mau bertanggung jawab atas datanya.
Penutup
Lembar spesifikasi baja listrik tampak mirip; perbedaannya tersembunyi di tiga tempat: sebaran nilai terukur dalam satu grade, kecocokan lapisan dengan pengolahan, dan siapa yang bertanggung jawab saat terjadi masalah.
Rugi inti layak dibahas tersendiri karena merupakan satu-satunya angka yang muncul sekaligus di perjanjian teknis, aturan efisiensi, penawaran, dan laporan penerimaan. Ia menentukan besar inti, panasnya, tercapai tidaknya kelas efisiensi, dan berapa sebenarnya nilai baja itu.
Yang dibutuhkan pelanggan bukan harga satuan lebih rendah, melainkan harga yang bisa diperiksa: grade, nilai terukur, nomor peleburan, toleransi, dan waktu kirim, semuanya tertulis. Jika Anda sedang memilih grade, kirimkan gambar atau grade-nya dan kita bicarakan datanya. Gunakan formulir permintaan kami atau tulis ke sales@huaxinelecsteel.com.
Rentang dalam artikel ini berasal dari standar publik dan data grade umum, hanya sebagai acuan pemilihan. Sifat grade tertentu mengikuti sertifikat pabrik dan perjanjian teknis antara para pihak.

