



O que é uma bobina de aço elétrico? GO e NGO, propriedades-chave e por que as perdas definem o preço
Uma bobina de aço elétrico é comprada por uma única propriedade: baixas perdas num campo magnético alternado. Este guia explica como silício, orientação dos grãos, espessura e revestimento criam essa propriedade, como ler uma ficha técnica e por que as perdas no núcleo decidem eficiência, aquecimento e preço.
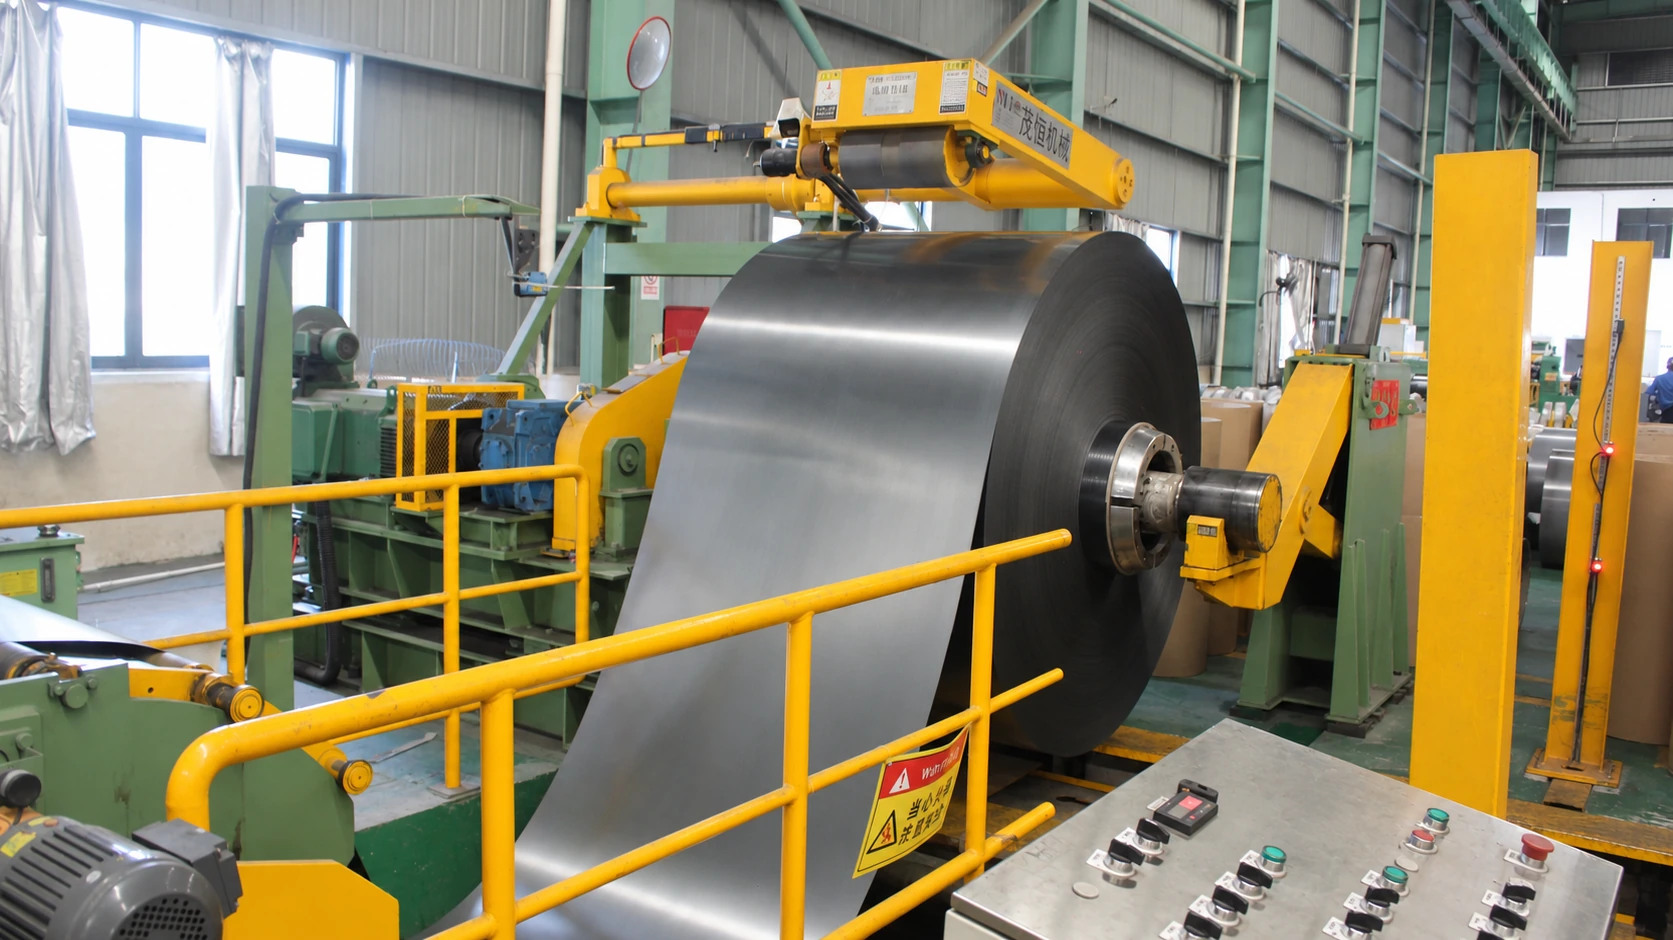
Na linha de corte longitudinal da nossa fábrica em Hunan, uma bobina de grão orientado com mais de três toneladas é desenrolada, cortada e reenrolada: 1.250 mm de bobina-mãe tornam-se fitas de 900 mm com bordas limpas e rebarba dentro de 0,02 mm. Algumas horas depois, as fitas seguem para o corte ou a estampagem e passam a fazer parte do núcleo de um transformador de distribuição.
A bobina de aço elétrico, muitas vezes chamada bobina de aço-silício, é onde essa cadeia começa. É uma liga de ferro e silício projetada para conduzir fluxo magnético, não para suportar cargas. Uma tonelada de aço estrutural é comprada pela resistência; uma tonelada de aço elétrico, pelo pouco calor que gera num campo alternado.
Este artigo responde às perguntas que os clientes mais nos fazem: o que é o material, como GO e NGO diferem, como ler os números de uma ficha técnica, como as perdas afetam a máquina pronta e por que o mesmo grau pode ser cotado a preços diferentes.
Pontos principais
- O que é: uma liga ferro-silício de baixo carbono com cerca de 0,5–4 % de silício, laminada a frio em bobinas para os núcleos magnéticos de transformadores, motores e geradores.
- Dois caminhos: o aço de grão orientado (GO / CRGO) tem os grãos alinhados numa direção e vai para transformadores; o de grão não orientado (NGO / CRNGO) comporta-se igual em todas as direções e vai para motores e geradores.
- Três números-chave: perdas no núcleo (W/kg), indução (T) e espessura (mm). A maioria dos outros parâmetros serve a estes três.
- O revestimento não é um extra: se o isolamento entre chapas falhar, as perdas podem multiplicar-se, por melhor que seja o aço.
- Perdas são dinheiro: definem a classe de eficiência, o aquecimento, o ruído e o preço, e são o único número que atravessa engenharia, compras e aceitação.
As faixas a seguir vêm de normas públicas e graus comuns e servem para entender o produto. Para uma bobina específica valem os valores medidos no certificado da usina.
Como difere do aço comum: quatro alavancas de projeto
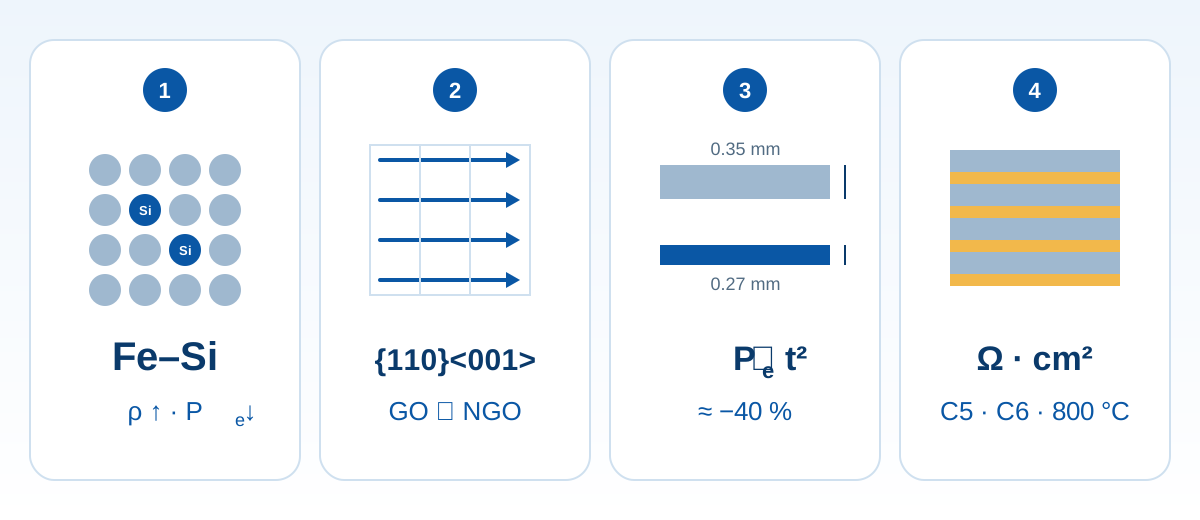
O que torna o aço elétrico especial não é uma receita, mas quatro alavancas ajustadas em conjunto: composição, orientação dos grãos, espessura e revestimento. Entender estas quatro é entender o produto.
1. Composição: o silício aumenta a resistividade
O ferro puro tem resistividade de cerca de 0,10 μΩ·m; com cerca de 3 % de silício sobe para 0,45–0,50 μΩ·m. Como regra prática, cada 1 % de silício acrescenta mais de 0,1 μΩ·m.
A resistividade importa porque as perdas por correntes parasitas são inversamente proporcionais a ela: várias vezes mais resistividade significa várias vezes menos perdas. É a função principal do silício, mais importante do que resistência mecânica ou à corrosão. O preço é real:
- A fragilidade aumenta: quanto mais silício, mais difícil o trabalho a frio e mais facilmente as bordas trincam na estampagem e no corte.
- A condutividade térmica cai: o calor sai do núcleo mais devagar para o mesmo aquecimento.
- A indução de saturação cai: cerca de 2,15 T no ferro puro contra cerca de 2,03 T no aço com 3 % de silício, então a mesma seção conduz um pouco menos de fluxo.
Por isso mais silício nem sempre é melhor. O grão orientado costuma ficar perto de 3 % com inibidores; os não orientados vão de 0,5 a 3,5 %, e alguns graus altos acrescentam alumínio para elevar ainda mais a resistividade.
2. Orientação dos grãos: alinhar os domínios ao fluxo
O ferro é um cristal cúbico cujo comportamento magnético depende muito da direção; a direção <001> magnetiza-se com mais facilidade.
- Grão orientado: laminação a frio, recozimento de descarbonetação e recristalização secundária produzem a textura Goss {110}<001>, e quase todos os grãos têm a direção fácil ao longo da laminação. As perdas por histerese nessa direção são muito baixas; assim que o fluxo sai dela, a vantagem cai depressa.
- Grão não orientado: o recozimento final dá grãos equiaxiais de orientação aleatória, com propriedades parecidas em todas as direções, piores que o GO na sua melhor direção, mas utilizáveis em qualquer uma.
Isso define o uso. O percurso do fluxo num transformador é fixado pelo projeto, então o GO pode ser levado ao limite; num motor o fluxo gira com o rotor e só o NGO serve.
3. Espessura: as correntes parasitas seguem o quadrado
As perdas por correntes parasitas são aproximadamente proporcionais ao quadrado da espessura. Passar de 0,35 para 0,27 mm reduz essa parcela para cerca de 60 % em teoria, uma queda de uns 40 %. Mas a chapa fina tem custos:
- Mais chapas para a mesma altura de pacote, logo mais tempo de corte e desgaste de ferramentas.
- Fator de empilhamento um pouco menor e seção efetiva do núcleo menor.
- Espessuras finas são mais difíceis de laminar, com menor rendimento e preço claramente mais alto.
- Chapas muito finas deformam-se com mais facilidade no empilhamento e no manuseio.
A espessura é, portanto, um equilíbrio entre perdas, custo e processo: transformadores de 50 Hz costumam usar GO de 0,18–0,30 mm, motores industriais NGO de 0,35–0,50 mm, e só projetos de alta frequência ou alta eficiência descem abaixo de 0,20 mm.
4. Revestimento: metade isolamento, metade processo
O revestimento do aço elétrico cumpre quatro funções:
- Isolamento entre chapas: interrompe o caminho das correntes parasitas de uma chapa para outra. Sem ele, o pacote comporta-se como ferro maciço e as perdas sobem muito.
- Aderência: sem descascar nem soltar pó no corte, na dobra e no empilhamento.
- Resistência a meios: imersão prolongada em óleo de transformador, fluidos de corte, líquidos de arrefecimento e refrigerantes.
- Compatibilidade de processo: suportar o recozimento de alívio de tensões a cerca de 800 °C em atmosfera não oxidante; alguns revestimentos de tensão do GO também reduzem a magnetostrição, as perdas e o ruído.
Os tipos comuns são revestimentos inorgânicos (como as classes C5 e C6), semiorgânicos e autoadesivos para núcleos colados. Coloque o código do revestimento no contrato: ele decide se o aço pode ser recozido, imerso em óleo e se a resistência entre chapas é suficiente.
GO e NGO: dois caminhos técnicos
| Aspecto | Grão orientado (GO / CRGO) | Grão não orientado (NGO / CRNGO) |
|---|---|---|
| Estrutura dos grãos | Textura Goss, muito alinhada com a laminação | Orientação aleatória, isotrópico |
| Anisotropia magnética | Forte, melhor ao longo da laminação | Fraca, parecida em todas as direções |
| Silício / alumínio | Cerca de 3 % Si com inibidores | 0,5–3,5 % Si, alguns graus com Al |
| Espessura comum | 0.18–0.35 mm | 0.35–0.65 mm (0.20) |
| Nível de perdas | Muito baixo ao longo da laminação | Médio, grande variação entre graus |
| Indução | B8 > 1.85 T | B50 > 1.60 T |
| Usos principais | Transformadores de potência e distribuição, reatores | Motores, geradores, compressores, motores de eletrodomésticos |
| Processamento | Sensível à direção; o encaixe deve respeitá-la | Livre de direção; alto aproveitamento |
| Nível de preço | Alto (processo longo, menor rendimento) | Baixo a médio, grande variação |
Um atalho comum é «GO para transformadores, NGO para motores». Vale na maioria dos casos, mas simplifica. Com mais precisão:
- O NGO pode fazer transformadores: pequenos a seco, reatores e reatores de iluminação usam-no porque não depende da direção, encaixa bem e custa menos.
- O GO poderia em teoria fazer motores, mas a direção do fluxo não coincide e paga-se um desempenho que não se aproveita.
- O que decide é se a direção do fluxo é fixa, não o nome da máquina.
Os graus da Baosteel mostram como ler a designação:
| Grau | Espessura | Tipo | Perdas máx. (W/kg) | Indução mín. |
|---|---|---|---|---|
| B23R085 | 0.23 mm | GO, domínios refinados | 0.85 · P17/50 | B8 1.87 T |
| B27P095 | 0.27 mm | GO, alta permeabilidade | 0.95 · P17/50 | B8 1.88 T |
| B30P105 | 0.30 mm | GO, alta permeabilidade | 1.05 · P17/50 | B8 1.88 T |
| B30G130 | 0.30 mm | GO, convencional | 1.30 · P17/50 | B8 1.80 T |
| B35A300 | 0.35 mm | Não orientado | 3.00 · P15/50 | B50 1.62 T |
| B50A470 | 0.50 mm | Não orientado | 4.70 · P15/50 | B50 1.64 T |
| B50A800 | 0.50 mm | Não orientado | 8.00 · P15/50 | B50 1.70 T |
O padrão é simples: os dois primeiros dígitos são a espessura nominal ×100 mm, a letra é o tipo e os últimos dígitos são as perdas garantidas ×100. B30P105 é, portanto, GO de alta permeabilidade de 0,30 mm com perdas garantidas de 1,05 W/kg. As letras variam um pouco entre usinas, mas «espessura + perdas» é comum a todas.
Como ler uma ficha técnica: seis parâmetros
| Parâmetro | Grão orientado | Grão não orientado | Como ler |
|---|---|---|---|
| Espessura | 0.18–0.35 mm | 0.35–0.65 mm | Espessura nominal mais variação, que afeta o empilhamento |
| Largura | 600–1250 mm | 800–1250 mm | Define o aproveitamento e o número de cortes longitudinais |
| Perdas | < 1.1 W/kg · P17/50 | < 3.5 W/kg · P15/50 | O máximo garantido do grau |
| Indução | B8 > 1.85 T | B50 > 1.60 T | Define o quão compacto o núcleo pode ser |
| Revestimento | C5 · C6 | C5 · C6 | Define recozimento, imersão em óleo e colagem |
| Normas | GB/T 2521.2 · IEC 60404-8-7 · ASTM A876 | GB/T 2521.1 · EN 10106 · ASTM A677 | Base da aceitação; cite-as no contrato |
(1) As condições de ensaio das perdas são diferentes
O grão orientado é classificado a P17/50 (1,7 T, 50 Hz) e o não orientado a P15/50 (1,5 T, 50 Hz), porque núcleos de transformador trabalham a cerca de 1,6–1,7 T e núcleos de motor sobretudo a 1,5–1,6 T. Comparar um valor P17/50 com um P15/50 não faz sentido.
(2) As perdas NGO da tabela são as dos graus altos
Na prática o NGO vai de cerca de 2,5 a 8 W/kg, faixa muito mais ampla que a do GO. Ao ver «< 3,5», pergunte qual espessura e qual grau.
(3) A indução decide o tamanho do núcleo
A indução é muitas vezes esquecida, mas define a seção do núcleo. Com 0,05 T a menos, o núcleo fica maior para a mesma potência, os enrolamentos de cobre mais longos, e sobem as perdas em carga e o custo.
(4) As perdas são um valor garantido, não medido
O grau dá um teto; os valores reais variam de bobina para bobina. As seções sobre perdas e preço explicam por que isso importa.
(5) O método de medição importa
As perdas são normalmente medidas no quadro de Epstein (tiras de 30 × 300 mm) ou num testador de chapa única segundo GB/T 3655 / IEC 60404-2. Tensões de corte das amostras, empilhamento e temperatura influenciam o resultado, por isso indique o método ao comparar laboratórios.
Por que as perdas importam
1. As perdas têm três partes
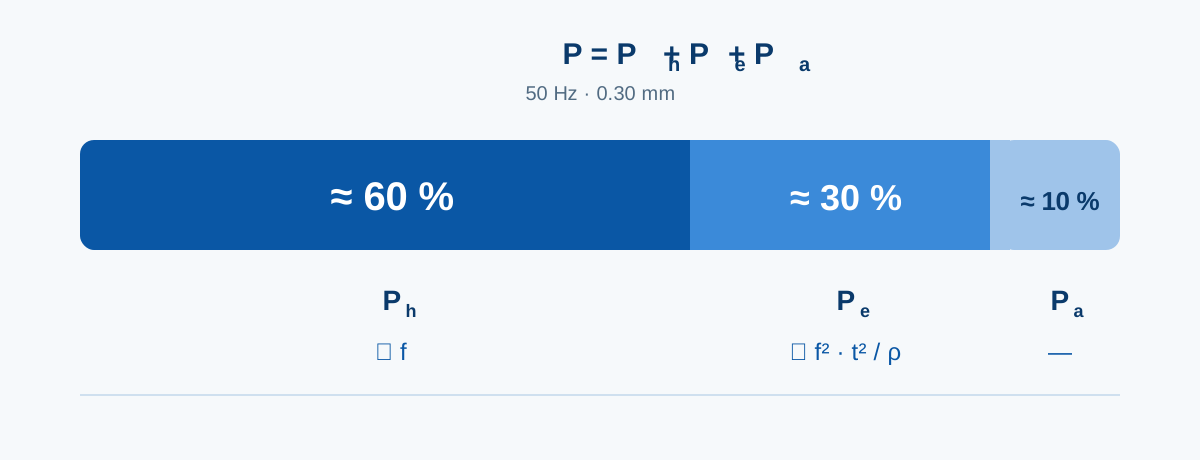
- Perdas por histerese: a energia para inverter os domínios magnéticos. São proporcionais à frequência e dependem sobretudo da pureza, do tamanho de grão e das tensões internas; o recozimento melhora, as tensões de corte pioram.
- Perdas por correntes parasitas: correntes induzidas dentro de cada chapa pelo campo alternado. Crescem com o quadrado da frequência e da espessura e caem com a resistividade.
- Perdas anômalas (excedentes): da interação do movimento das paredes de domínio com a microestrutura; menores, mas não desprezíveis.
A 50 Hz e 0,30 mm a divisão é de aproximadamente 60 % histerese, 30 % correntes parasitas e 10 % anômalas, mudando com espessura e frequência. Isso importa: onde domina a histerese, a melhoria vem do material e do recozimento; onde dominam as correntes parasitas, de chapa mais fina e do revestimento.
2. Como chegam à máquina pronta
Transformadores: as perdas no núcleo são as perdas em vazio. São consumidas 24 horas por dia enquanto o transformador está energizado, seja qual for a carga, nas 8.760 horas do ano. Definem a classe de eficiência (por exemplo GB 20052 na China ou Ecodesign Tier 2 na UE) e o aquecimento; como regra prática, cada 6–8 °C a mais reduz a vida do isolamento aproximadamente à metade.
Motores: as perdas no núcleo fazem parte das perdas totais e, com as perdas no cobre, definem a classe de eficiência e o aquecimento. Motores de alta eficiência (IE3/IE4) são especialmente sensíveis, porque as perdas no cobre já são baixas e a parcela do núcleo cresce.
Ruído: a vibração por magnetostrição depende da indução e da orientação. Revestimentos de tensão e refinamento de domínios no GO afetam diretamente o ruído, por isso transformadores de baixo ruído especificam graus próprios.
3. Quanto vale 0,01 W/kg
- Tome um núcleo de transformador de distribuição com 1,5 t de GO: uma diferença de 0,01 W/kg dá 15 W no núcleo inteiro.
- Nas 8.760 horas de um ano, são 131 kWh.
- Em 20 anos, cerca de 2.600 kWh por transformador.
Parece pouco. Visto de outro modo:
- Com 0,03 W/kg, a diferença chega a cerca de 7.900 kWh por transformador em 20 anos, o que pode igualar ou superar a diferença de preço de uma tonelada de aço.
- Para um fabricante de 10.000 transformadores por ano, 0,01 W/kg significa cerca de 1,31 milhão de kWh por ano.
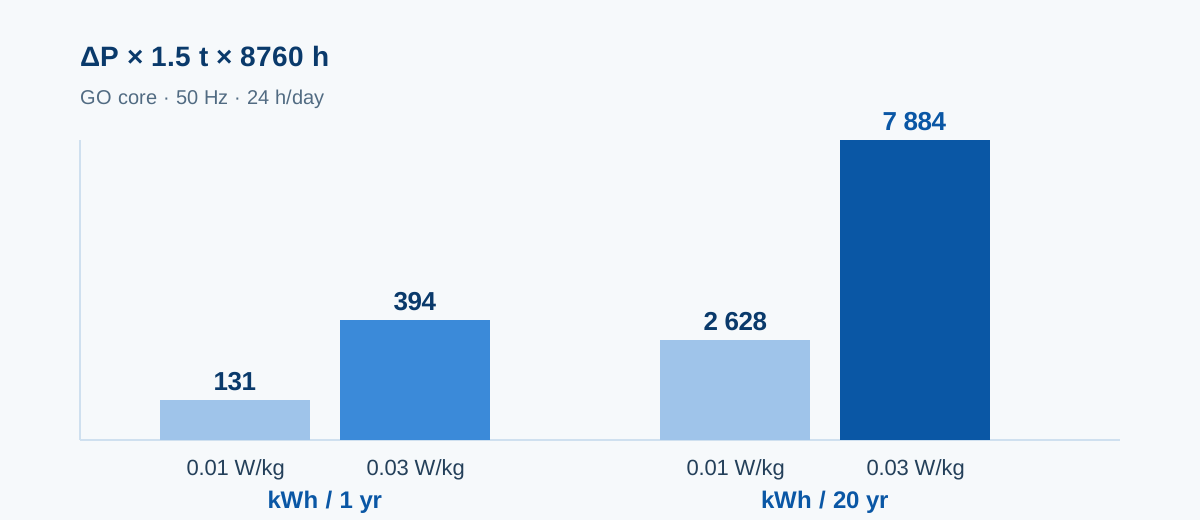
Um limite precisa ficar claro: a indução e a frequência reais diferem das condições de ensaio, então uma diferença de perdas não pode ser extrapolada linearmente. Este cálculo serve para avaliar ordens de grandeza e comparar opções, não como promessa de economia exata de energia.
4. Por que o «mesmo grau» pode ter perdas diferentes
É a armadilha mais comum para quem compra. Bobinas do mesmo grau de corridas diferentes podem medir de forma distinta dentro do máximo garantido, por causa de:
- Pequenas variações de composição e inibidores.
- Diferenças no ciclo de recozimento: temperatura, atmosfera, taxas de aquecimento e resfriamento.
- Se e como o aço tem domínios refinados (espaçamento e profundidade do riscado a laser).
- Tipo de revestimento e nível de tensão.
- Posição de amostragem: cabeça, cauda e borda diferem.
- Equipamento de ensaio e preparação de amostras, incluindo tensões de corte não aliviadas.
Ou seja, o grau só define um teto; não diz quanto mede a bobina que está nas suas mãos. Por isso, mostrar ou não os valores medidos na cotação é um detalhe que faz diferença.
Como as perdas afetam a cotação e a aceitação
O habitual é cotar por grau: um preço para B30P105, outro para B30G130. É simples, mas esconde a variação dentro do grau, que num transformador, onde cada 0,01 W/kg conta, é dinheiro real. Nós a colocamos na mesa:
- As cotações vêm com os valores medidos do certificado da usina do lote (P17/50 ou P15/50, B8, espessura, revestimento), sem o cliente precisar adivinhar.
- O contrato define os valores garantidos e o método de aceitação, incluindo posição de amostragem e critérios, para que as duas partes julguem pela mesma regra.
- A rastreabilidade vai de corrida → bobina-mãe → bobina cortada → lâminas → núcleo, com os números mantidos em cada etapa.
Um jeito mais útil de comparar ofertas: não compare só o preço por tonelada; compare «custo de material por núcleo + 20 anos de energia em vazio». O primeiro é visível, o segundo é oculto, e o oculto costuma ser maior.
Da bobina ao núcleo: onde o processamento aumenta as perdas
Uma boa bobina pode ser estragada no processamento. Não é exagero: é a fonte de perdas mais esquecida.
| Etapa | O que acontece | Controles-chave |
|---|---|---|
| Desbobinamento / corte longitudinal | Bobina larga cortada em fitas | Rebarba de borda, camber, tensão de reenrolamento |
| Corte transversal / em esquadria | Fitas cortadas em lâminas; GO muitas vezes com juntas a 45° | Precisão angular, tolerância de comprimento |
| Estampagem | Lâminas de estator e rotor ou de transformador | Folga da ferramenta, golpes por minuto, desgaste do gume |
| Empilhamento | Lâminas empilhadas em núcleos, alternadas ou step-lap | Fator de empilhamento, força de aperto, isolamento |
| Recozimento | Alivia as tensões do processo | Ciclo térmico, atmosfera, resistência do revestimento |
| Envernizamento / colagem | Cura e isolamento | Espessura do filme, temperatura de cura |
(1) Rebarba excessiva
A rebarba liga chapas vizinhas e põe em curto o caminho das correntes parasitas. A rebarba do corte longitudinal costuma ser limitada a ≤ 0,02 mm, e a da estampagem ainda mais. Com folga errada ou gumes gastos ela cresce sem ruído e não se vê a olho nu.
(2) Tensões de corte não eliminadas
O corte deforma plasticamente uma faixa de cerca de 5–10 mm junto à borda e eleva as perdas locais. Em estatores de motores pequenos os dentes são estreitos, então essa faixa pesa muito. O recozimento de alívio de tensões (cerca de 750–820 °C, atmosfera não oxidante) recupera boa parte das perdas, desde que o revestimento suporte a temperatura.
(3) Método de corte errado
O corte a laser deixa zona afetada pelo calor e camada refundida que prejudicam a estrutura do grão orientado mais do que a estampagem; eletroerosão a fio e jato de água dão boas bordas, mas são lentos. Para séries, a estampagem é o mais estável.
(4) Revestimento danificado
Riscos, dobras, contaminação por óleo ou queima incompleta no recozimento causam falhas locais de isolamento. Curtos entre chapas alimentam o aquecimento local e o dano e acabam aparecendo como aquecimento anormal.
(5) Empilhamento e aperto excessivos
Algum aperto é necessário, mas compressão demais aumenta as perdas, sobretudo no GO. Um fator de empilhamento de cerca de 0,95–0,97 é usual; frouxo demais aumenta ruído e vibração.
Onde a HXES entra nesta cadeia
Cobrimos duas etapas, material e processamento. O escritório de Guangzhou cuida de cotações, documentos e exportação; a fábrica de Hunan faz corte longitudinal, corte transversal, corte step-lap em esquadria, estampagem e empilhamento de núcleos. A espessura de entrada é de 0,18–0,50 mm com bobinas-mãe de até 1.250 mm de largura; a tolerância de largura de corte é de ±0,2 mm e a rebarba ≤ 0,02 mm, e janelas e diagonais dos núcleos seguem o desenho.
Como escolher um grau e seis erros comuns
Cinco passos
- Defina o percurso do fluxo: fixo ou rotativo? Fixo significa GO, rotativo NGO. Qual a frequência? Frequência mais alta aponta para chapa mais fina.
- Defina o orçamento de perdas: parta da meta de eficiência, não de um grau. Calcule primeiro as perdas em vazio ou totais permitidas e depois o orçamento em W/kg.
- Escolha a espessura: equilibre o orçamento de perdas com o fator de empilhamento e o custo de processamento.
- Escolha revestimento e processo: com ou sem recozimento, em óleo ou não, colado ou não. Essas três perguntas definem o código do revestimento.
- Combine a forma de entrega e a aceitação: bobina, fita, lâminas ou núcleo pronto; que dados o certificado deve trazer; como tratar reensaios e divergências.
Seis erros
- Olhar o grau e não os valores medidos: a variação entre lotes pode custar uma classe de eficiência.
- Olhar as perdas e não a indução: com indução baixa, núcleo e enrolamentos crescem e as perdas em carga podem subir.
- Achar que mais fino é sempre melhor: a chapa fina pressiona empilhamento, corte e custo, e o saldo nem sempre é positivo.
- Ignorar o revestimento: um revestimento incompatível com o recozimento pode perder o isolamento num único recozimento.
- Julgar aço elétrico com tolerâncias de aço estrutural: variação de espessura, camber e qualidade de borda afetam empilhamento e perdas mais do que muitos imaginam.
- Errar a direção: GO em campo rotativo é dinheiro perdido; NGO de grau baixo em transformador grande não atende às regras de eficiência.
Aplicações típicas
| Aplicação | Tipo usual | Espessura | Foco |
|---|---|---|---|
| Transformadores de potência e distribuição | GO | 0.18–0.30 mm | Perdas, indução, ruído, revestimento resistente ao óleo |
| Reatores e transformadores de instrumentos | GO | 0.23–0.30 mm | Perdas, perdas perto de entreferros |
| Motores industriais (IE3/IE4) | NGO | 0.35–0.50 mm | Perdas, indução, estampabilidade |
| Motores de tração elétrica | NGO fino e de alta resistência | 0.20–0.35 mm | Perdas em alta frequência, resistência, fadiga |
| Geradores e aerogeradores | NGO | 0.35–0.65 mm | Perdas, estabilidade dimensional |
| Motores de eletrodomésticos e compressores | NGO | 0.50 mm | Custo, estampabilidade |
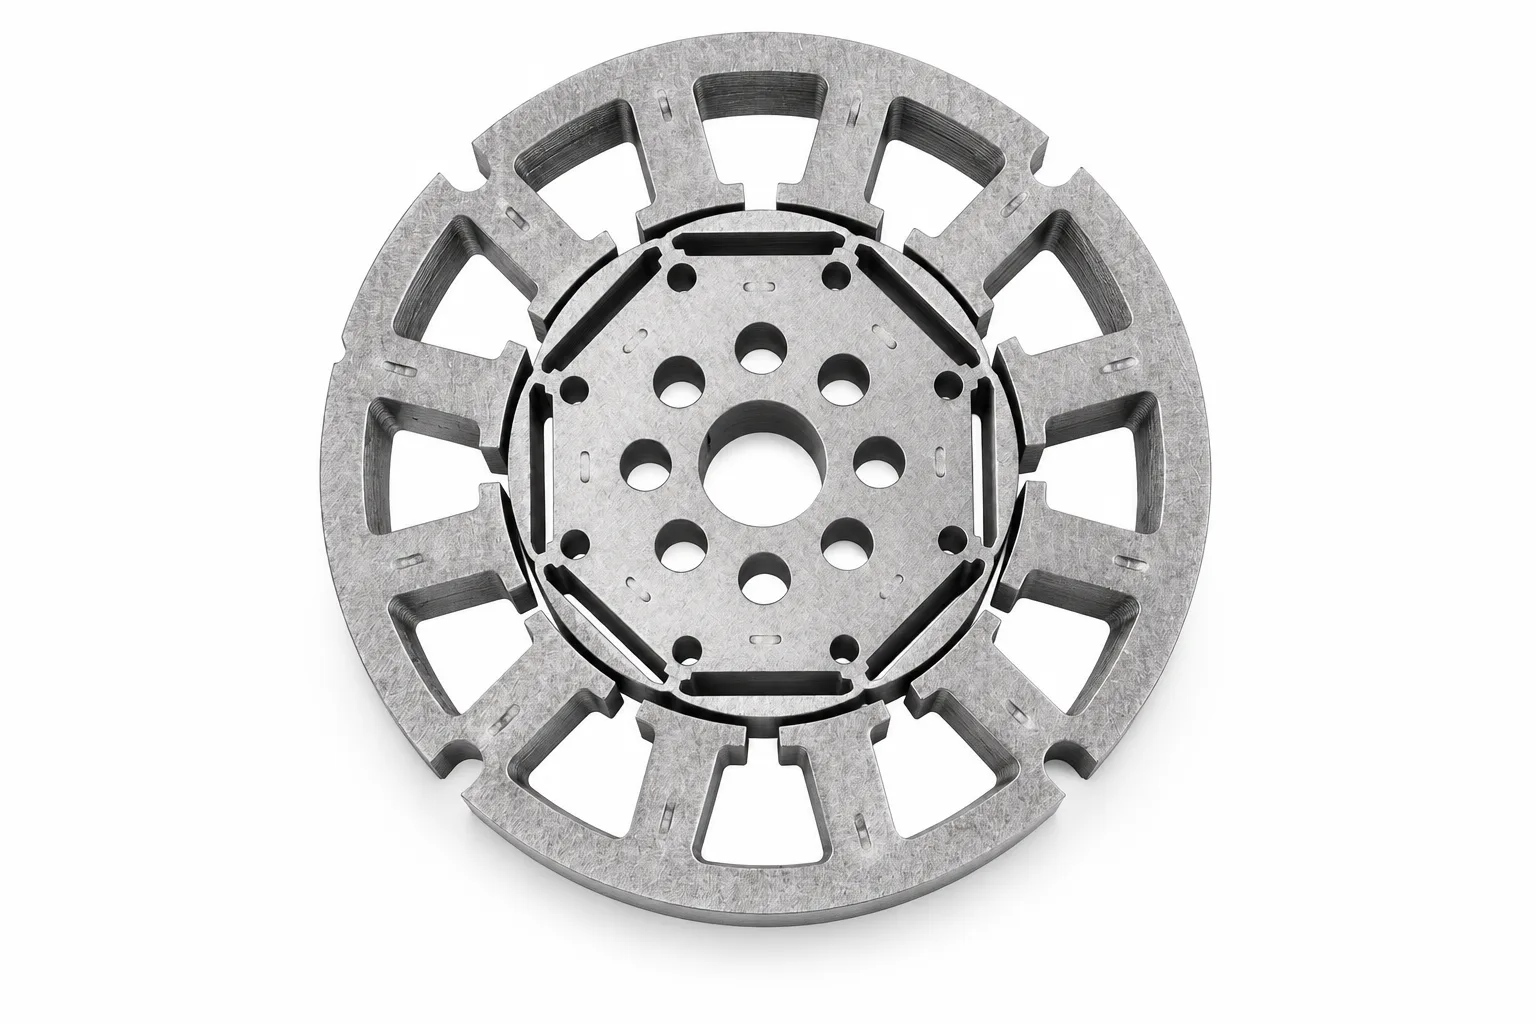
| Pequenos transformadores a seco, reatores de iluminação | NGO | 0.35–0.50 mm | Custo, aproveitamento do encaixe |
Perguntas frequentes
Bobina de aço elétrico e chapa de aço-silício são coisas diferentes?
São duas formas do mesmo material. A usina entrega bobinas; depois do corte ou da estampagem viram chapas ou lâminas. «Bobina» destaca a forma de entrega e o processamento seguinte; «chapa» indica que já está cortada no tamanho.
Quanto pesa uma bobina?
Normalmente 3–5 toneladas, com diâmetro interno de 508 ou 610 mm. O peso afeta o içamento, o desbobinador e o manuseio de sobras, então confirme ao fazer o pedido.
Por que o grão orientado custa tanto mais?
O processo é longo: controle de composição, inibidores, laminação a frio repetida, recozimento de descarbonetação, recristalização secundária em alta temperatura, revestimento e refinamento de domínios, e cada etapa afeta o rendimento. Paga-se o processo e o rendimento, não só o silício.
Um grau de 50 Hz pode ser usado a 60 Hz?
Pode, mas as perdas mudam. As perdas parasitas crescem com o quadrado da frequência e a histerese com a frequência, então, na mesma indução, as perdas são maiores a 60 Hz. Para mercados de 60 Hz, verifique os valores a 60 Hz em vez de reaproveitar os de 50 Hz.
É preciso recozer as lâminas depois do corte?
Depende do requisito. Motores industriais comuns muitas vezes não são recozidos e contam com a margem do grau; motores de alta eficiência, transformadores de baixas perdas e núcleos pequenos com muita tensão de corte ganham claramente com o recozimento. Antes, confirme que o revestimento aguenta cerca de 800 °C.
Como saber se o grau informado por um fornecedor é confiável?
Três passos: peça o certificado da usina do lote (não um folheto), peça o número da corrida e combine como tratar reensaios e divergências. Fornecedores dispostos a pôr isso na cotação normalmente respondem pelos seus dados.
Para terminar
As fichas técnicas de aço elétrico parecem iguais; as diferenças escondem-se em três lugares: a variação dos valores medidos dentro de um grau, o quanto revestimento e processamento combinam, e quem responde quando algo dá errado.
As perdas merecem uma seção própria porque são o único número que aparece ao mesmo tempo no acordo técnico, nas regras de eficiência, na cotação e no relatório de aceitação. Decidem o tamanho do núcleo, o quanto ele aquece, se atinge a classe de eficiência e quanto o aço vale de verdade.
O que o cliente precisa não é de um preço unitário menor, mas de um preço que possa conferir: grau, valores medidos, número da corrida, tolerâncias e prazo, tudo por escrito. Se estiver escolhendo um grau, envie-nos o desenho ou o grau e conversaremos com dados. Use nosso formulário de consulta ou escreva para sales@huaxinelecsteel.com.
As faixas deste artigo vêm de normas públicas e dados de graus comuns e servem apenas como referência de seleção. As propriedades de um grau específico são regidas pelo certificado da usina e pelo acordo técnico entre as partes.

