



Что такое рулон электротехнической стали? GO и NGO, ключевые свойства и почему потери определяют цену
Рулон электротехнической стали покупают ради одного свойства: малых потерь в переменном магнитном поле. В статье объясняется, как кремний, ориентация зерна, толщина и покрытие создают это свойство, как читать спецификацию и почему удельные потери определяют КПД, нагрев и цену.
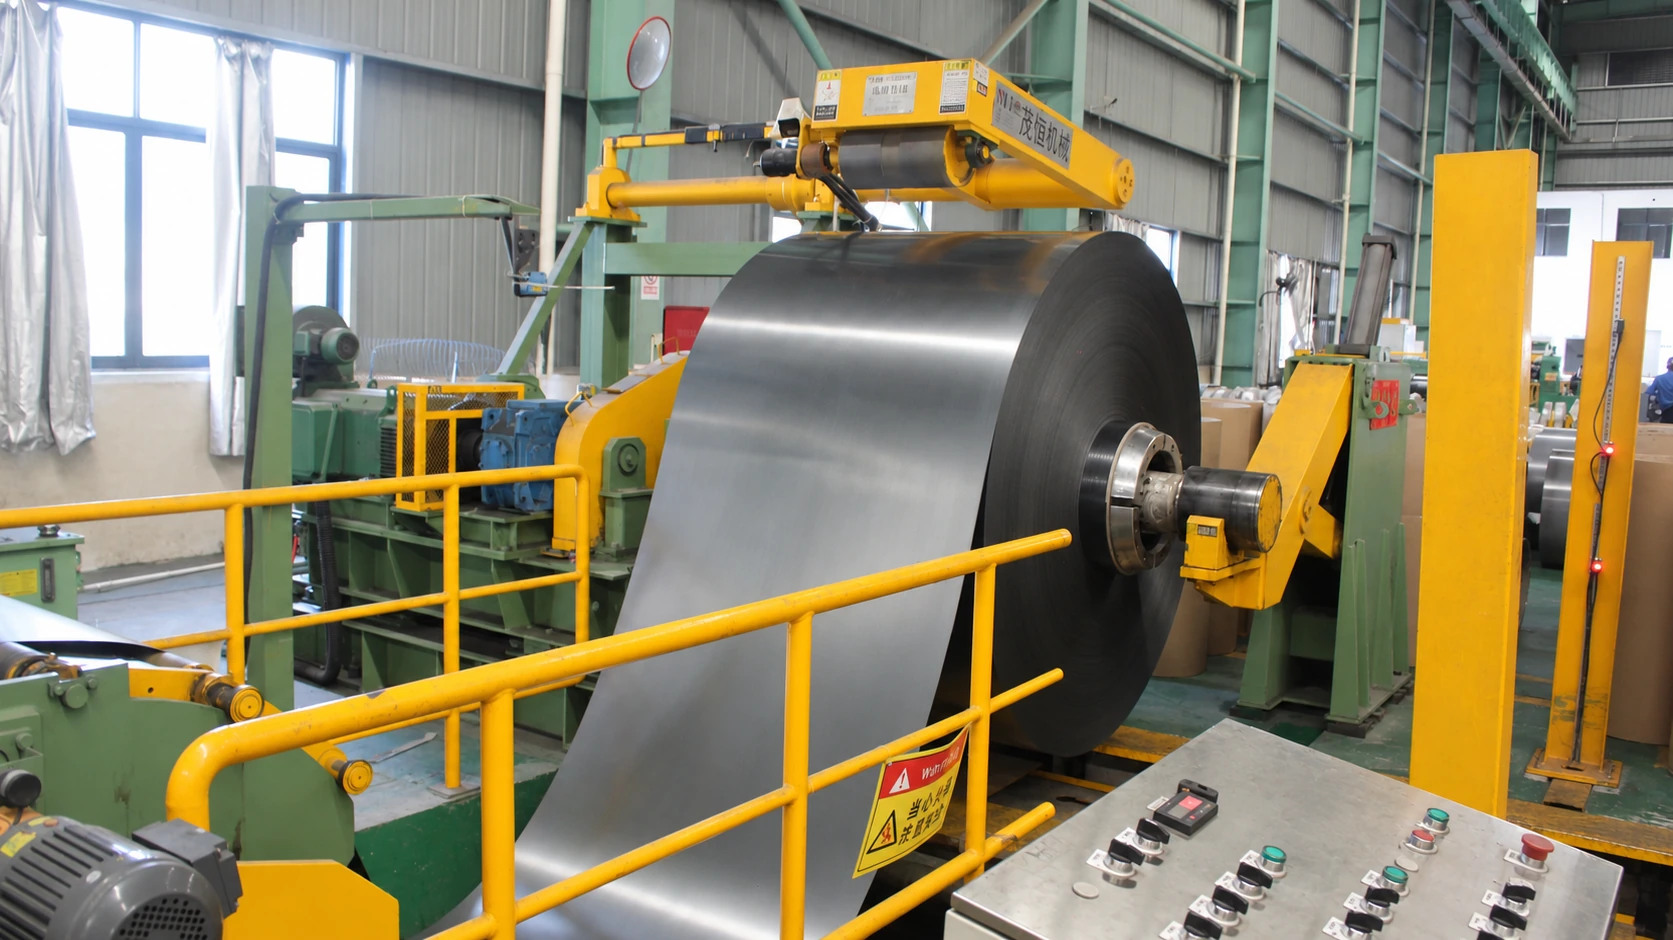
На линии продольной резки нашего завода в Хунани рулон анизотропной стали массой более трёх тонн разматывают, режут и сматывают заново: из материнского рулона шириной 1 250 мм получается штрипс 900 мм с чистыми кромками и заусенцем не более 0,02 мм. Через несколько часов полосы уходят на нарезку или штамповку и становятся частью магнитопровода распределительного трансформатора.
Рулон электротехнической стали, который часто называют рулоном кремнистой стали, — начало этой цепочки. Это сплав железа и кремния, созданный проводить магнитный поток, а не нести нагрузку. Тонну конструкционной стали покупают за прочность, тонну электротехнической — за то, как мало тепла она выделяет в переменном поле.
Статья отвечает на вопросы, которые клиенты задают нам чаще всего: что это за материал, чем отличаются GO и NGO, как читать цифры спецификации, как потери влияют на готовую машину и почему одну и ту же марку разные поставщики оценивают по-разному.
Главное
- Что это: низкоуглеродистый сплав железа и кремния с содержанием кремния около 0,5–4 %, прокатанный в холодном состоянии в рулоны для магнитопроводов трансформаторов, двигателей и генераторов.
- Два направления: анизотропная сталь (GO / CRGO) с зёрнами, ориентированными в одном направлении, идёт в трансформаторы; изотропная (NGO / CRNGO) одинакова во всех направлениях и идёт в двигатели и генераторы.
- Три ключевые величины: удельные потери (Вт/кг), магнитная индукция (Тл) и толщина (мм). Большинство остальных параметров служат этим трём.
- Покрытие — не дополнение: если межлистовая изоляция нарушена, потери могут вырасти в разы, какой бы хорошей ни была сталь.
- Потери — это деньги: они задают класс энергоэффективности, нагрев, шум и цену и проходят через инженерный расчёт, закупку и приёмку.
Приведённые ниже диапазоны взяты из открытых стандартов и распространённых марок и служат для понимания. Для конкретного рулона действуют измеренные значения из сертификата завода.
Чем она отличается от обычной стали: четыре рычага
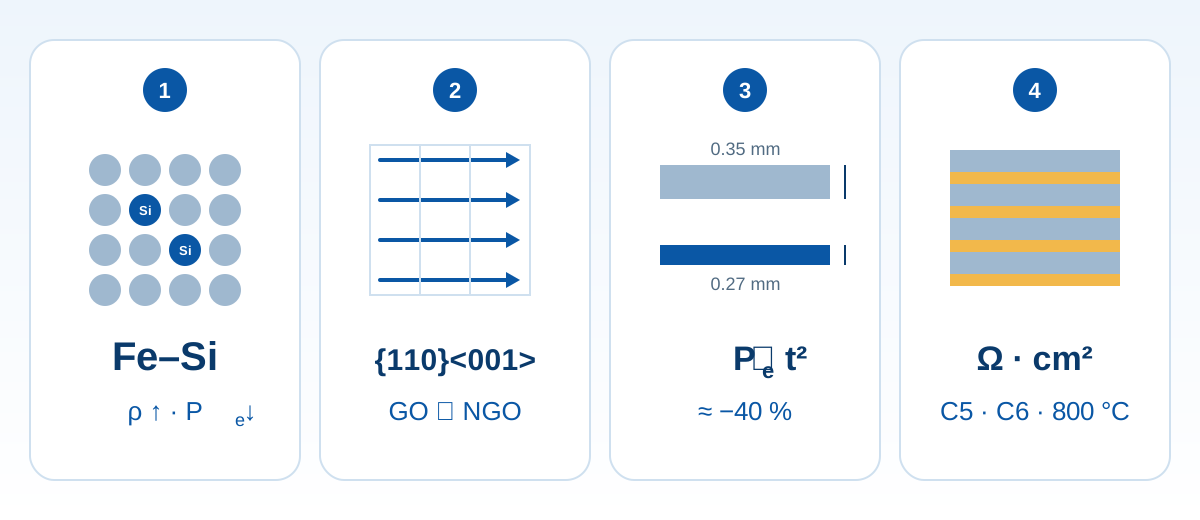
Особенность электротехнической стали — не один рецепт, а четыре рычага, настроенных одновременно: состав, ориентация зерна, толщина и покрытие. Поняв эти четыре, вы поймёте продукт.
1. Состав: кремний повышает удельное сопротивление
Удельное сопротивление чистого железа около 0,10 мкОм·м; при 3 % кремния оно растёт примерно до 0,45–0,50 мкОм·м. По практическому правилу каждый процент кремния добавляет более 0,1 мкОм·м.
Это важно, потому что потери на вихревые токи обратно пропорциональны удельному сопротивлению: в разы большее сопротивление — в разы меньшие потери. Это главная роль кремния, важнее прочности или коррозионной стойкости. Но есть и цена:
- Растёт хрупкость: чем больше кремния, тем труднее холодная обработка и тем легче трескаются кромки при штамповке и резке.
- Падает теплопроводность: при том же нагреве тепло уходит из сердечника медленнее.
- Снижается индукция насыщения: около 2,15 Тл у чистого железа против примерно 2,03 Тл у стали с 3 % кремния, то есть то же сечение проводит чуть меньший поток.
Поэтому больше кремния — не всегда лучше. Анизотропная сталь обычно содержит около 3 % кремния и ингибиторы; изотропные марки — от 0,5 до 3,5 %, а некоторые высокие марки дополнительно легируют алюминием.
2. Ориентация зерна: домены вдоль пути потока
Железо — кубический кристалл, его магнитные свойства сильно зависят от направления; легче всего намагничивается направление <001>.
- Анизотропная сталь: холодная прокатка, обезуглероживающий отжиг и вторичная рекристаллизация создают ребровую текстуру (Госса) {110}<001>, и почти у всех зёрен направление лёгкого намагничивания совпадает с направлением прокатки. Потери на гистерезис вдоль него очень малы; стоит потоку отклониться, преимущество быстро исчезает.
- Изотропная сталь: окончательный отжиг даёт равноосные зёрна со случайной ориентацией и близкими свойствами во всех направлениях — хуже GO в его лучшем направлении, но пригодна в любом.
Отсюда и применение. Путь потока в трансформаторе задан конструкцией, поэтому GO можно использовать на пределе; в двигателе поток вращается вместе с ротором, и подходит только NGO.
3. Толщина: вихревые потери растут как квадрат
Потери на вихревые токи примерно пропорциональны квадрату толщины. Переход с 0,35 на 0,27 мм теоретически снижает эту составляющую примерно до 60 %, то есть на 40 %. Но тонкий лист не бесплатен:
- Больше листов на ту же высоту пакета — больше времени резки и износа штампов.
- Немного ниже коэффициент заполнения и меньше активное сечение.
- Тонкие толщины труднее катать, выход годного ниже, цена заметно выше.
- Очень тонкие листы легче деформируются при шихтовке и перемещении.
Толщина — компромисс между потерями, стоимостью и технологией: трансформаторы 50 Гц обычно используют GO 0,18–0,30 мм, промышленные двигатели — NGO 0,35–0,50 мм, и только высокочастотные или высокоэффективные конструкции уходят ниже 0,20 мм.
4. Покрытие: наполовину изоляция, наполовину технология
Покрытие электротехнической стали выполняет четыре задачи:
- Межлистовая изоляция: разрывает путь вихревых токов от листа к листу. Без неё пакет ведёт себя как сплошное железо, и потери резко растут.
- Адгезия: без отслаивания и пыления при резке, гибке и шихтовке.
- Стойкость к средам: длительное пребывание в трансформаторном масле, СОЖ, охлаждающих жидкостях и хладагентах.
- Технологическая совместимость: выдерживать отжиг для снятия напряжений около 800 °C в неокислительной атмосфере; некоторые натяжные покрытия GO также снижают магнитострикцию, потери и шум.
Распространены неорганические покрытия (например, классы C5 и C6), полуорганические и самоспекающиеся для клеёных сердечников. Указывайте код покрытия в договоре: от него зависит, можно ли отжигать сталь, погружать в масло и достаточно ли межлистовое сопротивление.
GO и NGO: два технических направления
| Параметр | Анизотропная (GO / CRGO) | Изотропная (NGO / CRNGO) |
|---|---|---|
| Структура зерна | Текстура Госса, сильно ориентирована вдоль прокатки | Случайная ориентация, изотропная |
| Магнитная анизотропия | Сильная, лучшая вдоль прокатки | Слабая, близкая во всех направлениях |
| Кремний / алюминий | Около 3 % Si с ингибиторами | 0,5–3,5 % Si, некоторые марки с Al |
| Типичная толщина | 0.18–0.35 mm | 0.35–0.65 mm (0.20) |
| Уровень потерь | Очень низкий вдоль прокатки | Средний, большой разброс по маркам |
| Индукция | B8 > 1.85 T | B50 > 1.60 T |
| Основное применение | Силовые и распределительные трансформаторы, реакторы | Двигатели, генераторы, компрессоры, бытовые двигатели |
| Обработка | Чувствительна к направлению; раскрой должен его учитывать | Направление не важно; высокий выход при раскрое |
| Уровень цены | Высокий (долгий процесс, ниже выход) | От низкого до среднего, большой разброс |
Часто говорят: «GO — для трансформаторов, NGO — для двигателей». В большинстве случаев это так, но это упрощение. Точнее:
- NGO может идти и в трансформаторы: небольшие сухие, реакторы и балласты используют его, потому что он не зависит от направления, хорошо раскраивается и дешевле.
- GO теоретически можно применить в двигателе, но направление потока не совпадает, и вы платите за неиспользуемые свойства.
- Решает то, фиксировано ли направление потока, а не название машины.
Как читается обозначение, видно на марках Baosteel:
| Марка | Толщина | Тип | Макс. потери (Вт/кг) | Мин. индукция |
|---|---|---|---|---|
| B23R085 | 0.23 mm | GO, с измельчённой доменной структурой | 0.85 · P17/50 | B8 1.87 T |
| B27P095 | 0.27 mm | GO, высокопроницаемая | 0.95 · P17/50 | B8 1.88 T |
| B30P105 | 0.30 mm | GO, высокопроницаемая | 1.05 · P17/50 | B8 1.88 T |
| B30G130 | 0.30 mm | GO, обычная | 1.30 · P17/50 | B8 1.80 T |
| B35A300 | 0.35 mm | Изотропная | 3.00 · P15/50 | B50 1.62 T |
| B50A470 | 0.50 mm | Изотропная | 4.70 · P15/50 | B50 1.64 T |
| B50A800 | 0.50 mm | Изотропная | 8.00 · P15/50 | B50 1.70 T |
Правило простое: первые две цифры — номинальная толщина ×100 мм, буква — тип, последние цифры — гарантированные потери ×100. B30P105 — это высокопроницаемая анизотропная сталь 0,30 мм с гарантированными потерями 1,05 Вт/кг. Буквы у разных заводов немного различаются, но связка «толщина + потери» общая.
Как читать спецификацию: шесть параметров
| Параметр | Анизотропная | Изотропная | Как читать |
|---|---|---|---|
| Толщина | 0.18–0.35 mm | 0.35–0.65 mm | Номинальная толщина и её разброс, влияющий на шихтовку |
| Ширина | 600–1250 mm | 800–1250 mm | Определяет выход при раскрое и число проходов резки |
| Потери | < 1.1 W/kg · P17/50 | < 3.5 W/kg · P15/50 | Гарантированный максимум марки |
| Индукция | B8 > 1.85 T | B50 > 1.60 T | Определяет, насколько компактным может быть сердечник |
| Покрытие | C5 · C6 | C5 · C6 | Определяет отжиг, работу в масле и склейку |
| Стандарты | GB/T 2521.2 · IEC 60404-8-7 · ASTM A876 | GB/T 2521.1 · EN 10106 · ASTM A677 | Основа приёмки; укажите в договоре |
(1) Условия испытаний потерь различаются
Анизотропную сталь оценивают по P17/50 (1,7 Тл, 50 Гц), изотропную — по P15/50 (1,5 Тл, 50 Гц), поскольку магнитопроводы трансформаторов работают примерно при 1,6–1,7 Тл, а сердечники двигателей в основном при 1,5–1,6 Тл. Сравнивать P17/50 с P15/50 бессмысленно.
(2) Потери NGO в таблице — это высокие марки
На деле NGO охватывает примерно от 2,5 до 8 Вт/кг — гораздо шире, чем GO. Видя «< 3,5», уточните толщину и марку.
(3) Индукция определяет размер сердечника
Индукцию часто упускают, но она задаёт сечение магнитопровода. На 0,05 Тл ниже — и при той же мощности сердечник больше, медные обмотки длиннее, растут нагрузочные потери и стоимость.
(4) Потери — гарантированное, а не измеренное значение
Марка задаёт верхнюю границу; фактические значения меняются от рулона к рулону. Почему это важно, объясняют разделы о потерях и цене ниже.
(5) Метод измерения имеет значение
Потери обычно измеряют в аппарате Эпштейна (полосы 30 × 300 мм) или на одиночном листе по GB/T 3655 / IEC 60404-2. На результат влияют напряжения от резки образцов, способ укладки и температура, поэтому при сравнении лабораторий указывайте метод.
Почему важны потери
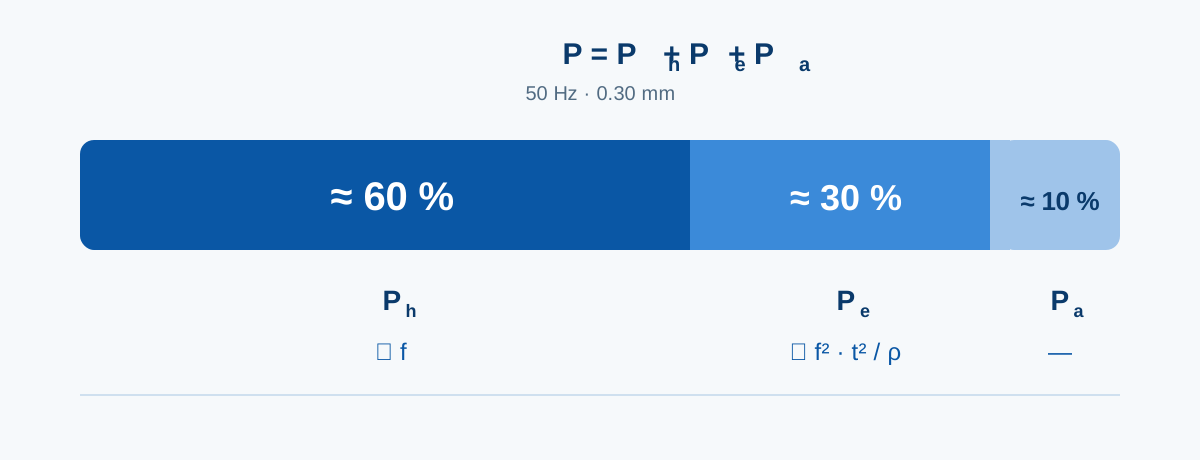
1. Потери состоят из трёх частей
- Потери на гистерезис — энергия на перемагничивание доменов. Пропорциональны частоте и больше всего зависят от чистоты, размера зерна и внутренних напряжений; отжиг их снижает, напряжения от резки увеличивают.
- Потери на вихревые токи — токи, наводимые переменным полем внутри каждого листа. Растут пропорционально квадрату частоты и толщины и снижаются с ростом удельного сопротивления.
- Аномальные (добавочные) потери — от взаимодействия движения доменных стенок с микроструктурой; меньше, но не пренебрежимы.
При 50 Гц и 0,30 мм соотношение примерно 60 % гистерезис, 30 % вихревые токи и 10 % аномальные; оно меняется с толщиной и частотой. Это важно: где преобладает гистерезис, улучшение дают материал и отжиг; где вихревые токи — меньшая толщина и покрытие.
2. Как потери влияют на готовую машину
Трансформаторы: потери в стали — это потери холостого хода. Они идут круглосуточно, пока трансформатор под напряжением, независимо от нагрузки, все 8 760 часов в году. Они определяют класс энергоэффективности (например, GB 20052 в Китае или Ecodesign Tier 2 в ЕС) и нагрев; по практическому правилу каждые 6–8 °C сверх нормы примерно вдвое сокращают срок службы изоляции.
Двигатели: потери в стали — часть общих потерь и вместе с потерями в меди определяют класс КПД и нагрев. Высокоэффективные двигатели (IE3/IE4) особенно чувствительны, ведь потери в меди уже малы и доля потерь в стали растёт.
Шум: вибрация от магнитострикции зависит от индукции и ориентации. Натяжные покрытия и измельчение доменов в GO напрямую влияют на шум, поэтому для малошумных трансформаторов задают определённые марки.
3. Сколько стоит 0,01 Вт/кг
- Возьмём магнитопровод распределительного трансформатора из 1,5 т GO: разница 0,01 Вт/кг — это 15 Вт на весь сердечник.
- За 8 760 часов года — 131 кВт·ч.
- За 20 лет — около 2 600 кВт·ч на один трансформатор.
Кажется немного. Но с другой стороны:
- При 0,03 Вт/кг разница составит около 7 900 кВт·ч на трансформатор за 20 лет, что может сравняться с разницей в цене тонны стали или превысить её.
- Для производителя 10 000 трансформаторов в год 0,01 Вт/кг — это около 1,31 млн кВт·ч в год.
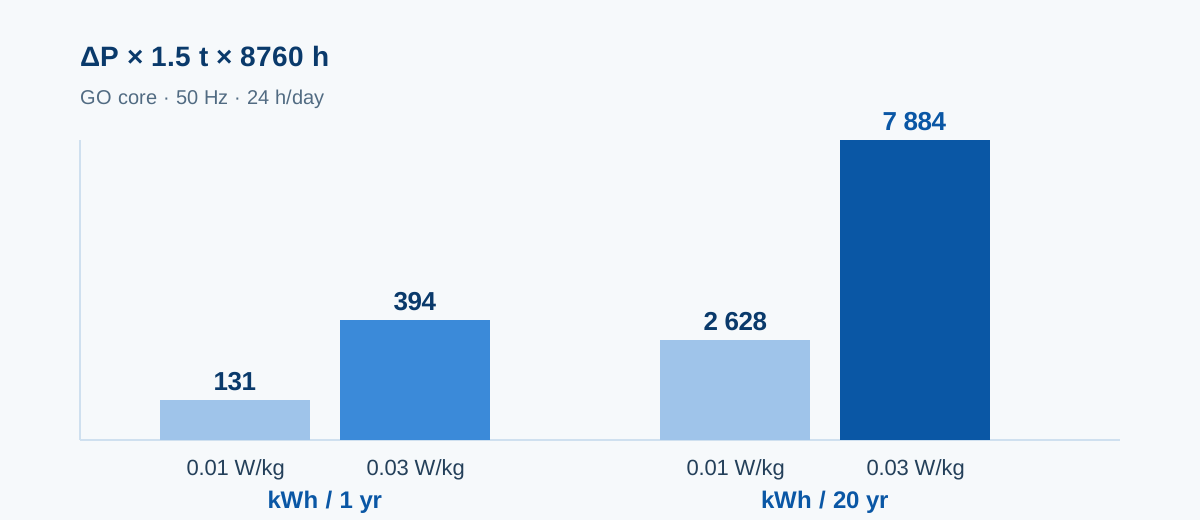
Важная оговорка: реальные индукция и частота отличаются от условий испытаний, поэтому разницу потерь нельзя экстраполировать линейно. Расчёт служит для оценки порядка величин и сравнения вариантов, а не как обещание точной экономии энергии.
4. Почему у «одной марки» разные потери
Это самая частая ловушка в закупках. Рулоны одной марки из разных плавок могут давать разные значения в пределах гарантированного максимума из-за:
- Небольших колебаний состава и ингибиторов.
- Различий в режиме отжига: температура, атмосфера, скорость нагрева и охлаждения.
- Наличия и способа измельчения доменов (шаг и глубина лазерной обработки).
- Типа покрытия и уровня натяжения.
- Места отбора проб: начало, конец и кромка различаются.
- Испытательного оборудования и подготовки образцов, включая неснятые напряжения от резки.
Иначе говоря, марка задаёт лишь потолок и не говорит, сколько покажет рулон у вас в руках. Поэтому указаны ли в предложении измеренные значения — деталь, которая реально что-то меняет.
Как потери влияют на цену и приёмку
Обычно цену дают по марке: одна для B30P105, другая для B30G130. Это просто, но скрывает разброс внутри марки, а в трансформаторе, где считается каждые 0,01 Вт/кг, это реальные деньги. Мы показываем его открыто:
- К предложению прилагаются измеренные значения из сертификата завода на партию (P17/50 или P15/50, B8, толщина, покрытие), и клиенту не нужно гадать.
- В договоре указаны гарантированные значения и метод приёмки, включая место отбора проб и критерии, чтобы обе стороны судили по одному правилу.
- Прослеживаемость идёт по цепочке: плавка → материнский рулон → штрипс → пластины → магнитопровод, с сохранением номеров на каждом шаге.
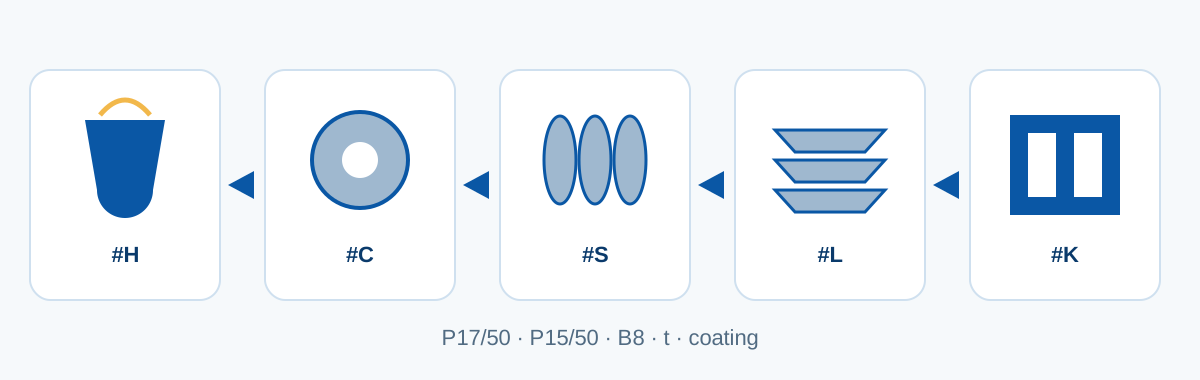
Полезнее сравнивать предложения не только по цене за тонну, а по формуле «стоимость материала на сердечник + энергия холостого хода за 20 лет». Первое видно сразу, второе скрыто, и скрытое часто больше.
От рулона к сердечнику: где переработка повышает потери
Хороший рулон можно испортить при переработке. Это не преувеличение, а самый недооценённый источник потерь.
| Этап | Что делают | Ключевой контроль |
|---|---|---|
| Размотка / продольная резка | Широкий рулон режут на полосы | Заусенец на кромке, серповидность, натяжение намотки |
| Поперечная / косая резка | Полосы режут на пластины; GO часто с косым стыком 45° | Точность угла, допуск по длине |
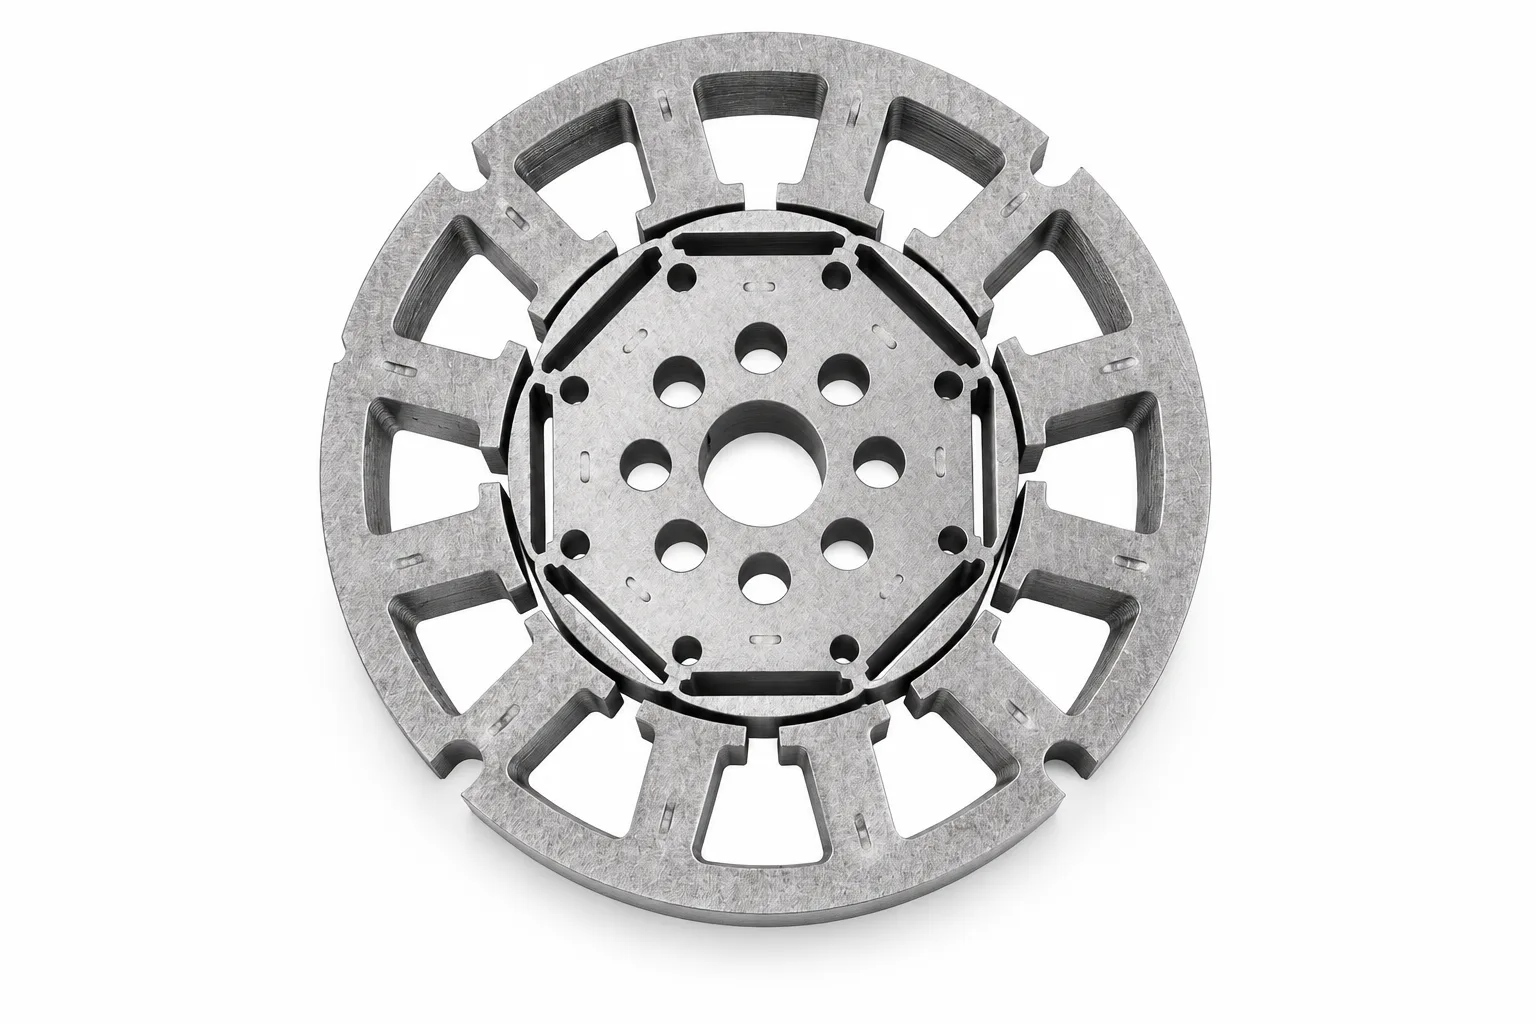
| Штамповка | Пластины статора и ротора или трансформаторные пластины | Зазор штампа, число ходов, износ кромки |
| Шихтовка | Пластины собирают в сердечник, внахлёст или step-lap | Коэффициент заполнения, усилие прессовки, изоляция |
| Отжиг | Снимает технологические напряжения | Температурный режим, атмосфера, стойкость покрытия |
| Пропитка / склейка | Отверждение и изоляция | Толщина плёнки, температура отверждения |
(1) Повышенный заусенец
Заусенец соединяет соседние листы и замыкает путь вихревых токов. Заусенец продольной резки обычно ограничивают ≤ 0,02 мм, при штамповке ещё строже. При неправильном зазоре или изношенных кромках он незаметно растёт и не виден глазом.
(2) Неснятые напряжения от резки
Резка пластически деформирует полосу шириной около 5–10 мм у кромки и повышает местные потери. У статоров малых двигателей зубцы узкие, поэтому доля этой зоны велика. Отжиг для снятия напряжений (около 750–820 °C, неокислительная атмосфера) возвращает значительную часть потерь, если покрытие выдерживает температуру.
(3) Неподходящий способ резки
Лазерная резка оставляет зону термического влияния и переплавленный слой, которые сильнее штамповки повреждают структуру анизотропной стали; электроэрозия и гидроабразив дают хорошую кромку, но медленны. Для серий надёжнее всего штамповка.
(4) Повреждённое покрытие
Царапины, складки, загрязнение маслом или неполное выгорание при отжиге вызывают местные нарушения изоляции. Межлистовые замыкания усиливают местный перегрев и повреждения и в итоге проявляются как аномальный нагрев.
(5) Чрезмерная шихтовка и прессовка
Некоторая прессовка необходима, но избыточное сжатие повышает потери, особенно в GO. Обычный коэффициент заполнения около 0,95–0,97; слишком слабая прессовка увеличивает шум и вибрацию.
Место HXES в этой цепочке
Мы охватываем два этапа — материал и переработку. Офис в Гуанчжоу занимается предложениями, документами и экспортом; завод в Хунани выполняет продольную резку, поперечную резку, косую резку step-lap, штамповку и шихтовку магнитопроводов. Толщина входящего материала 0,18–0,50 мм при ширине материнских рулонов до 1 250 мм; допуск по ширине резки ±0,2 мм, заусенец ≤ 0,02 мм, окна и диагонали сердечников выдерживаются по чертежу.
Выбор марки и шесть частых ошибок
Пять шагов
- Определите путь потока: фиксированный или вращающийся? Фиксированный — GO, вращающийся — NGO. Какая частота? Чем выше частота, тем тоньше лист.
- Задайте бюджет потерь: идите от цели по КПД, а не от марки. Сначала рассчитайте допустимые потери холостого хода или общие, затем бюджет в Вт/кг.
- Выберите толщину: найдите баланс между бюджетом потерь, коэффициентом заполнения и стоимостью обработки.
- Выберите покрытие и технологию: отжиг или нет, масло или нет, склейка или нет. Эти три вопроса определяют код покрытия.
- Согласуйте форму поставки и приёмку: рулон, штрипс, пластины или готовый сердечник; какие данные должен содержать сертификат; как решаются повторные испытания и споры.
Шесть ошибок
- Смотреть на марку, а не на измеренные значения: разброс между партиями может стоить класса энергоэффективности.
- Смотреть на потери, но не на индукцию: при низкой индукции сердечник и обмотки больше, и нагрузочные потери могут вырасти.
- Считать, что тоньше всегда лучше: тонкий лист нагружает шихтовку, резку и бюджет, и итог не всегда положителен.
- Игнорировать покрытие: несовместимое с отжигом покрытие может потерять изоляцию за один отжиг.
- Оценивать электротехническую сталь допусками конструкционной: разнотолщинность, серповидность и качество кромки влияют на шихтовку и потери сильнее, чем принято думать.
- Путать направление: GO во вращающемся поле — потерянные деньги; низкая марка NGO в крупном трансформаторе не пройдёт нормы энергоэффективности.
Типовые применения
| Применение | Обычный тип | Толщина | На что смотреть |
|---|---|---|---|
| Силовые и распределительные трансформаторы | GO | 0.18–0.30 mm | Потери, индукция, шум, маслостойкое покрытие |
| Реакторы и измерительные трансформаторы | GO | 0.23–0.30 mm | Потери, потери у воздушных зазоров |
| Промышленные двигатели (IE3/IE4) | NGO | 0.35–0.50 mm | Потери, индукция, штампуемость |
| Тяговые двигатели электромобилей | NGO, тонкая и высокопрочная | 0.20–0.35 mm | Высокочастотные потери, прочность, усталость |
| Генераторы и ветрогенераторы | NGO | 0.35–0.65 mm | Потери, стабильность размеров |
| Бытовые и компрессорные двигатели | NGO | 0.50 mm | Стоимость, штампуемость |
| Малые сухие трансформаторы, балласты | NGO | 0.35–0.50 mm | Стоимость, выход при раскрое |
Частые вопросы
Рулон электротехнической стали и лист кремнистой стали — разные вещи?
Это две формы одного материала. Завод поставляет рулоны; после резки или штамповки они становятся листами или пластинами. «Рулон» подчёркивает форму поставки и дальнейшую переработку, «лист» означает, что материал уже нарезан в размер.
Сколько весит рулон?
Обычно 3–5 тонн при внутреннем диаметре 508 или 610 мм. Масса рулона влияет на подъём, разматыватель и обращение с остатками, поэтому уточняйте её при заказе.
Почему анизотропная сталь настолько дороже?
Процесс длинный: контроль состава, ингибиторы, многократная холодная прокатка, обезуглероживающий отжиг, высокотемпературная вторичная рекристаллизация, покрытие и измельчение доменов, и каждый этап влияет на выход годного. Вы платите за процесс и выход, а не только за кремний.
Можно ли использовать марку для 50 Гц при 60 Гц?
Можно, но потери изменятся. Вихревые потери растут с квадратом частоты, гистерезисные — с частотой, поэтому при той же индукции потери при 60 Гц выше. Для рынков 60 Гц проверяйте значения при 60 Гц, а не переносите данные для 50 Гц.
Обязательно ли отжигать пластины после резки?
Зависит от требований. Обычные промышленные двигатели часто не отжигают, полагаясь на запас марки; высокоэффективные двигатели, трансформаторы с низкими потерями и малые сердечники с большой долей напряжений от резки заметно выигрывают от отжига. Сначала убедитесь, что покрытие выдерживает около 800 °C.
Как понять, можно ли доверять марке поставщика?
Три шага: запросите сертификат завода на партию (а не буклет), номер плавки и договоритесь о порядке повторных испытаний и споров. Поставщики, готовые внести это в предложение, обычно отвечают за свои данные.
В заключение
Спецификации электротехнической стали похожи друг на друга; различия скрыты в трёх местах: разброс измеренных значений внутри марки, согласованность покрытия и переработки и то, кто отвечает, если что-то пошло не так.
Потерям стоит уделить отдельное внимание, потому что это единственная величина, которая одновременно фигурирует в техническом соглашении, нормах энергоэффективности, коммерческом предложении и акте приёмки. Они определяют размер сердечника, его нагрев, достижение класса эффективности и реальную стоимость стали.
Клиенту нужна не более низкая цена за единицу, а цена, которую можно проверить: марка, измеренные значения, номер плавки, допуски и срок поставки — всё письменно. Если вы выбираете марку, пришлите чертёж или марку, и мы обсудим данные. Воспользуйтесь формой запроса или напишите на sales@huaxinelecsteel.com.
Диапазоны в статье взяты из открытых стандартов и данных по распространённым маркам и служат только ориентиром при выборе. Свойства конкретной марки определяются сертификатом завода и техническим соглашением сторон.

