



電磁鋼板コイルとは?方向性と無方向性、主要特性、そして鉄損が価格を決める理由
電磁鋼板コイルが買われる理由はひとつ、交流磁界の中で損失が小さいことです。本稿では、ケイ素、結晶方位、板厚、被膜がその特性をどう生むか、仕様書の読み方、そして鉄損が効率・温度上昇・価格を決める理由を解説します。
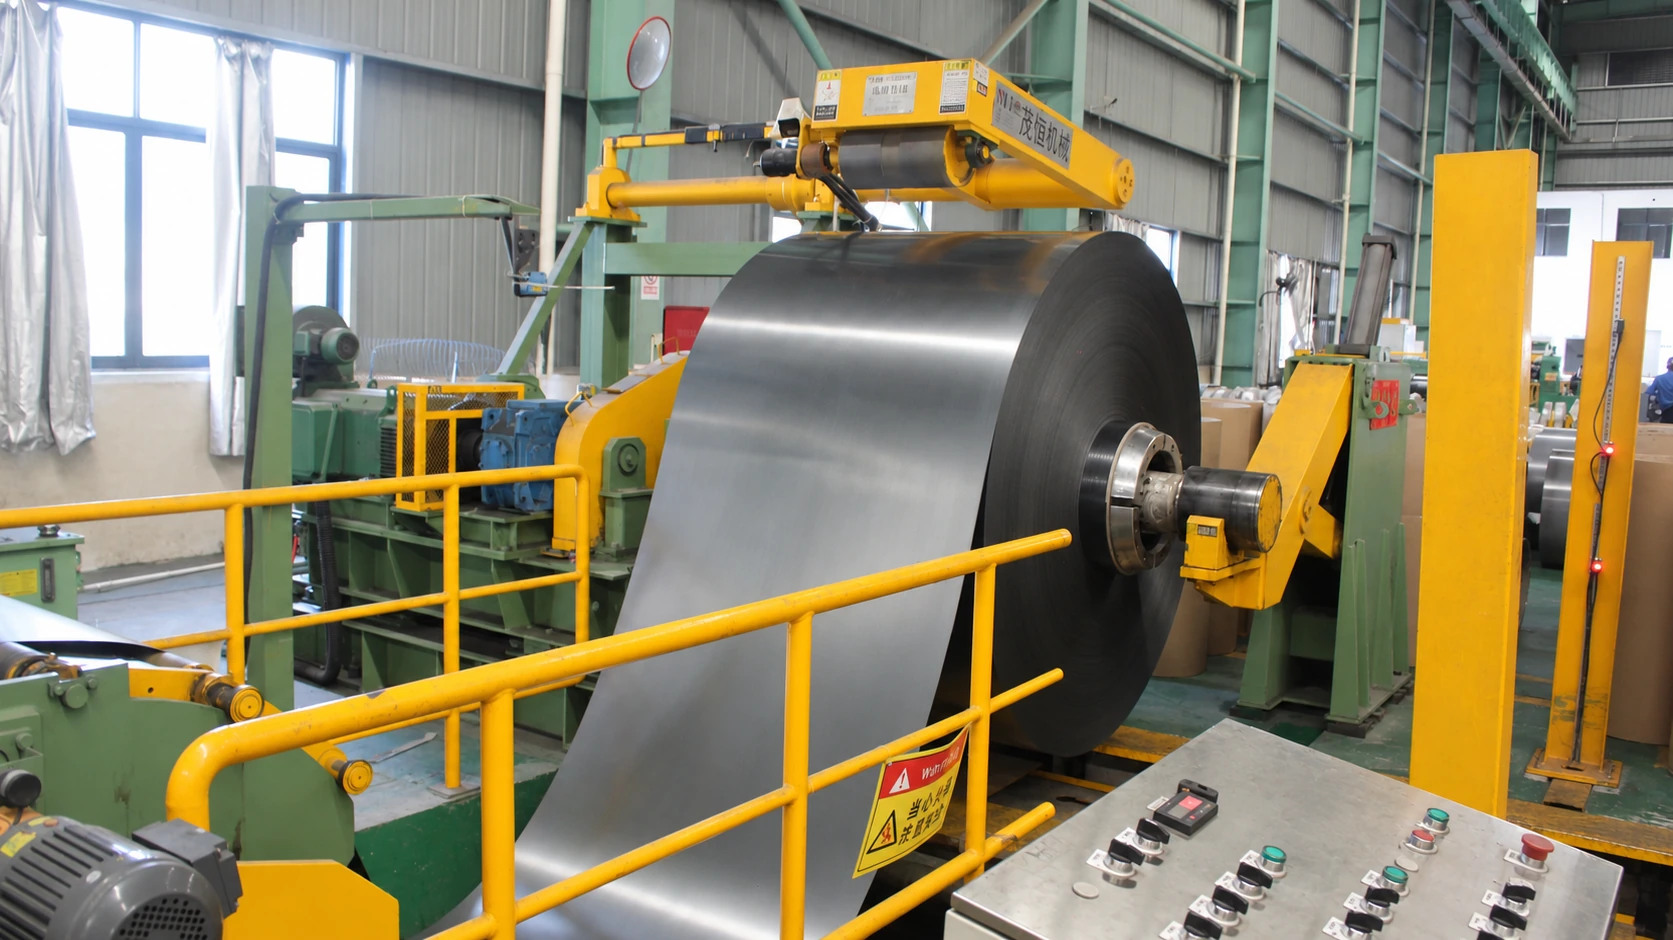
湖南工場のスリットラインでは、3 トンを超える方向性コイルが巻き戻され、スリットされ、再び巻き取られます。幅 1,250 mm の母コイルが、端面のきれいな 900 mm の帯材になり、バリは 0.02 mm 以内に抑えられます。数時間後、帯材は切断や打抜きに回り、配電用変圧器のコアの一部になります。
電磁鋼板コイル(ケイ素鋼板コイルとも呼ばれます)は、この流れの出発点です。鉄とケイ素の合金で、荷重を支えるためではなく、磁束を通すために設計されています。構造用鋼 1 トンは強度のために、電磁鋼板 1 トンは交流磁界で発熱が少ないことのために買われます。
本稿では、お客様から最もよく聞かれる質問にまとめて答えます。この材料は何か、GO と NGO はどう違うか、仕様書の数値をどう読むか、鉄損が完成機にどう効くか、そして同じグレードでも見積価格が違うのはなぜか、です。
要点
- 何か:ケイ素を約 0.5〜4 % 含む低炭素の鉄ケイ素合金で、冷間圧延してコイルにし、変圧器・モーター・発電機の磁気コアに使います。
- 2 つの系統:方向性電磁鋼板(GO / CRGO)は結晶粒が一方向にそろい変圧器に、無方向性電磁鋼板(NGO / CRNGO)はどの方向でも同じ特性でモーターや発電機に使われます。
- 3 つの主要値:鉄損(W/kg)、磁束密度(T)、板厚(mm)。その他の項目はおおむねこの 3 つのためにあります。
- 被膜はおまけではありません:層間絶縁が壊れると、鋼板がいくら良くても鉄損が何倍にもなることがあります。
- 鉄損はお金です:効率クラス、温度上昇、騒音、価格を決め、設計・購買・受入の 3 段階すべてに登場する唯一の数値です。
以下の範囲は公開規格や一般的なグレードに基づく目安です。個々のコイルについては、ミルシートの実測値が基準になります。
普通の鋼との違い:4 つの設計要素
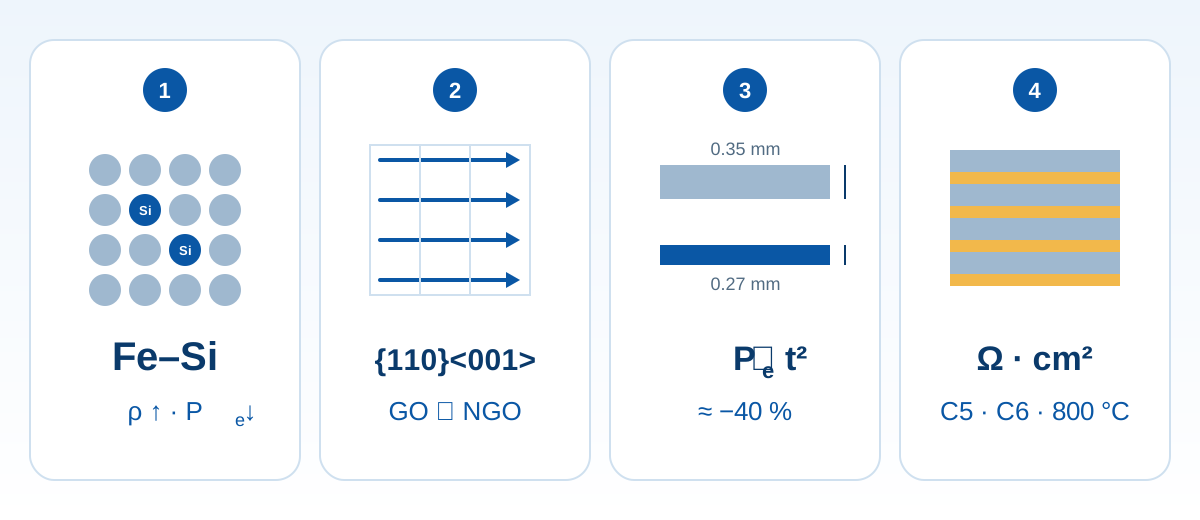
電磁鋼板の特別さは一つの配合ではなく、成分、結晶方位、板厚、表面被膜という 4 つの要素を同時に調整していることにあります。この 4 つを理解すれば、製品を理解できます。
1. 成分:ケイ素で抵抗率を上げる
純鉄の抵抗率は約 0.10 μΩ·m ですが、ケイ素約 3 % で約 0.45〜0.50 μΩ·m に上がります。目安として、ケイ素 1 % ごとに 0.1 μΩ·m 以上増えます。
抵抗率が重要なのは、コアの渦電流損が抵抗率に反比例するからです。抵抗率が数倍になれば渦電流損は数分の一になります。これがケイ素の最大の役割で、強度や防錆よりはるかに重要です。代償もあります。
- 脆くなる:ケイ素が多いほど冷間加工が難しくなり、打抜きや切断で端部が割れやすくなります。
- 熱伝導率が下がる:同じ温度上昇でも熱が逃げにくくなります。
- 飽和磁束密度が下がる:純鉄約 2.15 T に対し 3 % ケイ素鋼は約 2.03 T で、同じ断面で通せる磁束がやや減ります。
つまりケイ素は多ければよいわけではありません。方向性はインヒビターと組み合わせて約 3 % に保つのが一般的で、無方向性はグレードに応じて 0.5〜3.5 % とし、高グレードではアルミを加えてさらに抵抗率を上げることもあります。
2. 結晶方位:磁区を磁路に沿わせる
鉄は立方晶で、磁気特性は方向によって大きく異なり、<001> 方向が最も磁化しやすい方向です。
- 方向性:冷間圧延、脱炭焼鈍、二次再結晶によってゴス方位 {110}<001> をつくり、ほぼすべての結晶粒の磁化容易方向を圧延方向にそろえます。圧延方向のヒステリシス損は非常に低く、磁路が外れると優位性は急速に失われます。
- 無方向性:仕上げ焼鈍で方位がランダムな等軸粒となり、どの方向でも特性が近くなります。最良方向では GO に及びませんが、どの方向でも使えます。
これが使い分けを決めます。変圧器の磁路は設計で固定されているので GO の性能を限界まで引き出せますが、モーターでは磁束が回転子とともに回るため NGO しか合いません。
3. 板厚:渦電流損は 2 乗で効く
渦電流損はおおよそ板厚の 2 乗に比例します。0.35 mm から 0.27 mm にすると、理論上この成分は約 60 %、つまり約 4 割減ります。ただし薄板にはコストがあります。
- 同じ積厚でも枚数が増え、切断工数と金型摩耗が増えます。
- 占積率がやや下がり、コアの有効断面が小さくなります。
- 薄い板厚は圧延が難しく歩留まりが低いため、価格がはっきり高くなります。
- 薄すぎる板は積層や運搬で変形しやすくなります。
したがって板厚は損失・コスト・加工のバランス点です。50 Hz 変圧器では 0.18〜0.30 mm の GO、産業用モーターでは 0.35〜0.50 mm の NGO が一般的で、0.20 mm 未満を使うのは高周波や高効率の設計に限られます。
4. 被膜:半分は絶縁、半分は工程
電磁鋼板の被膜には 4 つの役割があります。
- 層間絶縁:板から板への渦電流の経路を断ちます。これがないと積層体は無垢の鉄のようにふるまい、鉄損が大きく上がります。
- 密着性:切断、曲げ、積層の際にはがれたり粉が出たりしないこと。
- 耐媒体性:変圧器油、切削液、冷却液、冷媒への長期浸漬に耐えること。
- 工程適合性:非酸化雰囲気で約 800 °C の歪取り焼鈍に耐えること。GO の張力被膜には磁歪を抑え、鉄損と騒音を下げるものもあります。
一般的な種類は無機被膜(C5、C6 クラスなど)、半有機被膜、接着コア用の自己融着被膜です。被膜コードは必ず契約に書いてください。焼鈍の可否、油浸の可否、層間抵抗が十分かを決めるからです。
GO と NGO:2 つの技術系統
| 項目 | 方向性(GO / CRGO) | 無方向性(NGO / CRNGO) |
|---|---|---|
| 結晶組織 | ゴス方位、圧延方向に高度に整列 | ランダム方位、等方性 |
| 磁気異方性 | 強い、圧延方向が最良 | 弱い、どの方向も近い |
| ケイ素 / アルミ | Si 約 3 %、インヒビター併用 | Si 0.5〜3.5 %、Al 添加のグレードも |
| 一般的な板厚 | 0.18–0.35 mm | 0.35–0.65 mm (0.20) |
| 鉄損水準 | 圧延方向で非常に低い | 中程度、グレード間の差が大きい |
| 磁束密度 | B8 > 1.85 T | B50 > 1.60 T |
| 主な用途 | 電力用・配電用変圧器、リアクトル | モーター、発電機、コンプレッサー、家電用モーター |
| 加工上の特徴 | 方向に敏感、板取り方向を誤れない | 方向自由、板取り歩留まりが高い |
| 価格水準 | 高い(工程が長く歩留まりが低い) | 低〜中、グレード間の差が大きい |
「GO は変圧器、NGO はモーター」とよく言われます。多くの場合は正しいのですが、簡略化した言い方です。より正確には次のとおりです。
- NGO でも変圧器は作れます。方向を問わず、板取りが効率的で安いため、小容量乾式変圧器、リアクトル、安定器でよく使われます。
- GO でも理論上はモーターを作れますが、磁路の方向が合わず、使えない性能にお金を払うことになります。
- 選定を決めるのは機器の名前ではなく、磁束の方向が固定されているかどうかです。
宝鋼のグレードで、名称の読み方を見てみましょう。
| グレード | 板厚 | 種類 | 最大鉄損(W/kg) | 最小磁束密度 |
|---|---|---|---|---|
| B23R085 | 0.23 mm | 方向性、磁区制御 | 0.85 · P17/50 | B8 1.87 T |
| B27P095 | 0.27 mm | 方向性、高磁束密度 | 0.95 · P17/50 | B8 1.88 T |
| B30P105 | 0.30 mm | 方向性、高磁束密度 | 1.05 · P17/50 | B8 1.88 T |
| B30G130 | 0.30 mm | 方向性、一般 | 1.30 · P17/50 | B8 1.80 T |
| B35A300 | 0.35 mm | 無方向性 | 3.00 · P15/50 | B50 1.62 T |
| B50A470 | 0.50 mm | 無方向性 | 4.70 · P15/50 | B50 1.64 T |
| B50A800 | 0.50 mm | 無方向性 | 8.00 · P15/50 | B50 1.70 T |
規則は単純です。最初の 2 桁が公称板厚 ×100 mm、文字が種類、末尾の数字が保証鉄損 ×100 です。B30P105 なら、0.30 mm、保証鉄損 1.05 W/kg の高磁束密度方向性鋼板です。文字の意味は製鉄所ごとに少し異なりますが、「板厚+鉄損」という骨格は共通です。
仕様書の読み方:6 つの項目
| 項目 | 方向性 | 無方向性 | 読み方 |
|---|---|---|---|
| 板厚 | 0.18–0.35 mm | 0.35–0.65 mm | 公称板厚と板厚偏差。後者は積層に影響 |
| 板幅 | 600–1250 mm | 800–1250 mm | 板取り歩留まりとスリット回数を決める |
| 鉄損 | < 1.1 W/kg · P17/50 | < 3.5 W/kg · P15/50 | そのグレードの最大保証値 |
| 磁束密度 | B8 > 1.85 T | B50 > 1.60 T | コアをどこまで小さくできるかを決める |
| 被膜 | C5 · C6 | C5 · C6 | 焼鈍・油浸・接着の可否を決める |
| 規格 | GB/T 2521.2 · IEC 60404-8-7 · ASTM A876 | GB/T 2521.1 · EN 10106 · ASTM A677 | 受入の根拠。契約に明記する |
(1)鉄損の試験条件が違う
方向性は P17/50(1.7 T、50 Hz)、無方向性は P15/50(1.5 T、50 Hz)で表示します。変圧器コアは約 1.6〜1.7 T、モーターコアは主に 1.5〜1.6 T で使われるためです。P17/50 と P15/50 の値をそのまま比べても意味がありません。
(2)表の無方向性鉄損は高グレード側
NGO の実際の範囲は約 2.5〜8 W/kg と、GO よりはるかに広いです。「< 3.5」とあれば、どの板厚・どのグレードかを確認してください。
(3)磁束密度がコアの大きさを決める
磁束密度は見落とされがちですが、コア断面を決めます。0.05 T 低ければ、同じ容量でコアが一回り大きくなり、銅線が長くなって負荷損とコストがともに上がります。
(4)鉄損は保証値であって実測値ではない
グレードが示すのは上限で、実際の値はコイルごとにばらつきます。なぜそれが重要かは、後の鉄損と価格の節で説明します。
(5)測定方法も重要
鉄損は通常、エプスタイン試験器(30 × 300 mm の試験片)や単板試験器で GB/T 3655 / IEC 60404-2 に従って測定します。試験片の切断応力、積み方、温度が結果に影響するため、試験所間で比較するときは方法を明記してください。
鉄損が重要な理由
1. 鉄損は 3 つの成分からなる
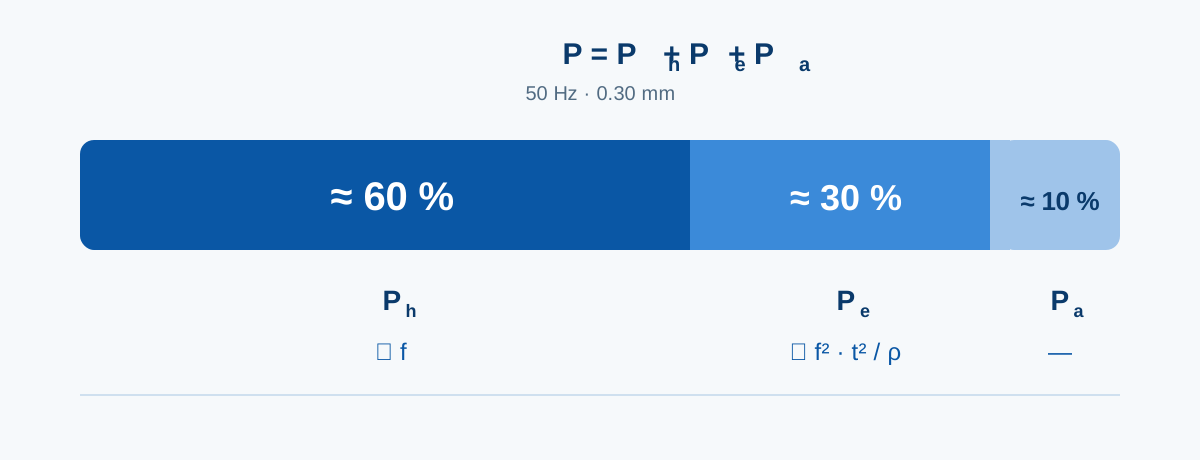
- ヒステリシス損:磁区を反転させるのに必要なエネルギー。周波数に比例し、純度、結晶粒径、内部応力の影響が最も大きく、焼鈍で改善し、切断応力で悪化します。
- 渦電流損:交流磁界が各鋼板の内部に誘起する電流。周波数と板厚の 2 乗に比例し、抵抗率に反比例します。
- 異常(過剰)損:磁壁の動きと微細組織の相互作用によるもの。小さいものの無視はできません。
50 Hz、0.30 mm では、おおむねヒステリシス 6 割、渦電流 3 割、異常損 1 割で、板厚と周波数によって変わります。この構成が重要です。ヒステリシスが支配的なら材料と焼鈍で、渦電流が支配的なら薄板化と被膜で改善します。
2. 完成機の性能にどう効くか
変圧器:鉄損はそのまま無負荷損です。通電している限り負荷に関係なく 24 時間、年間 8,760 時間ずっと消費されます。効率クラス(中国の GB 20052、EU エコデザイン Tier 2 など)と温度上昇を左右し、目安として温度が 6〜8 °C 上がるごとに絶縁寿命はおよそ半分になります。
モーター:鉄損は全損失の一部で、銅損とともに効率クラスと温度上昇を決めます。高効率モーター(IE3/IE4)は銅損がすでに低いため、鉄損の比率が上がり、特に敏感です。
騒音:磁歪による振動は磁束密度と方位度に関係します。GO の張力被膜や磁区制御は騒音に直接影響するため、低騒音変圧器では特定のグレードを指定します。
3. 0.01 W/kg の価値
- GO を 1.5 t 使う配電用変圧器コアの場合、鉄損差 0.01 W/kg はコア全体で 15 W です。
- 年間 8,760 時間で 131 kWh になります。
- 20 年では 1 台あたり約 2,600 kWh です。
小さく見えますが、見方を変えると:
- 差が 0.03 W/kg なら 1 台 20 年で約 7,900 kWh となり、鋼板 1 トン分の価格差に並ぶか上回ることもあります。
- 年 1 万台を生産するメーカーなら、0.01 W/kg の差は年間約 131 万 kWh になります。
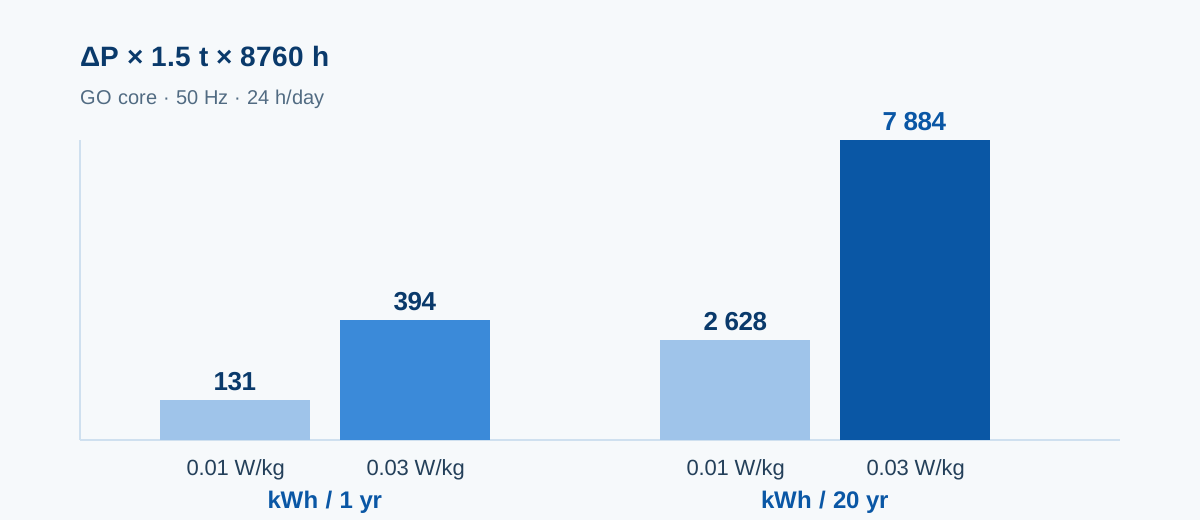
一つの前提ははっきりさせておく必要があります。実際の運転時の磁束密度と周波数は試験条件と同じではないため、鉄損差を単純に線形換算することはできません。この計算は桁の把握と案の比較のためのもので、正確な省エネ量の約束ではありません。
4. 「同じグレード」でも鉄損が違う理由
購買で最も陥りやすい落とし穴です。同じグレードでも溶鋼ロットが違えば、保証値の範囲内で実測値に差が出ます。理由は次のとおりです。
- 成分とインヒビターのわずかな変動。
- 焼鈍条件(温度、雰囲気、昇降温速度)の違い。
- 磁区制御の有無と、レーザー照射の間隔・深さ。
- 被膜の種類と張力の水準。
- 採取位置:先端、後端、エッジで差がある。
- 試験設備と試験片の作り方(除去されていない切断応力を含む)。
つまりグレードは上限を決めるだけで、手元のコイルが実際にいくつなのかは教えてくれません。だからこそ、見積に実測値を書くかどうかが差を生む細部になります。
鉄損が見積と受入にどう影響するか
業界の慣行はグレード単位の見積です。B30P105 にひとつの価格、B30G130 に別の価格。単純ですが、同一グレード内の差を覆い隠してしまいます。0.01 W/kg ごとに計算する変圧器では、それは現実のお金です。当社はそれを開示します。
- 見積にはロットのミルシート実測値(P17/50 または P15/50、B8、板厚、被膜)を添付し、お客様が推測する必要をなくします。
- 契約には保証値と受入方法(採取位置と判定基準を含む)を明記し、双方が同じ物差しで判断できるようにします。
- トレーサビリティは溶鋼番号 → 母コイル番号 → スリットコイル番号 → 鋼板番号 → コア番号とつながり、各段階で番号を引き継ぎます。
より実用的な比較方法は、トン単価だけでなく「コア 1 台あたりの材料費 + 20 年分の無負荷損電力量」で比べることです。前者は見える費用、後者は見えない費用で、見えない費用のほうが大きいことがよくあります。
コイルからコアへ:加工のどこで鉄損が上がるか
良いコイルでも加工で台無しになることがあります。大げさではなく、鉄損の中で最も見落とされやすい要因です。
| 工程 | 内容 | 管理ポイント |
|---|---|---|
| 巻戻し / スリット | 広幅コイルを必要な幅に切る | エッジのバリ、キャンバー、巻取り張力 |
| 定尺 / 斜め切断 | 帯材を鋼板に切る。GO は 45° 斜め継ぎが多い | 角度精度、長さ公差 |
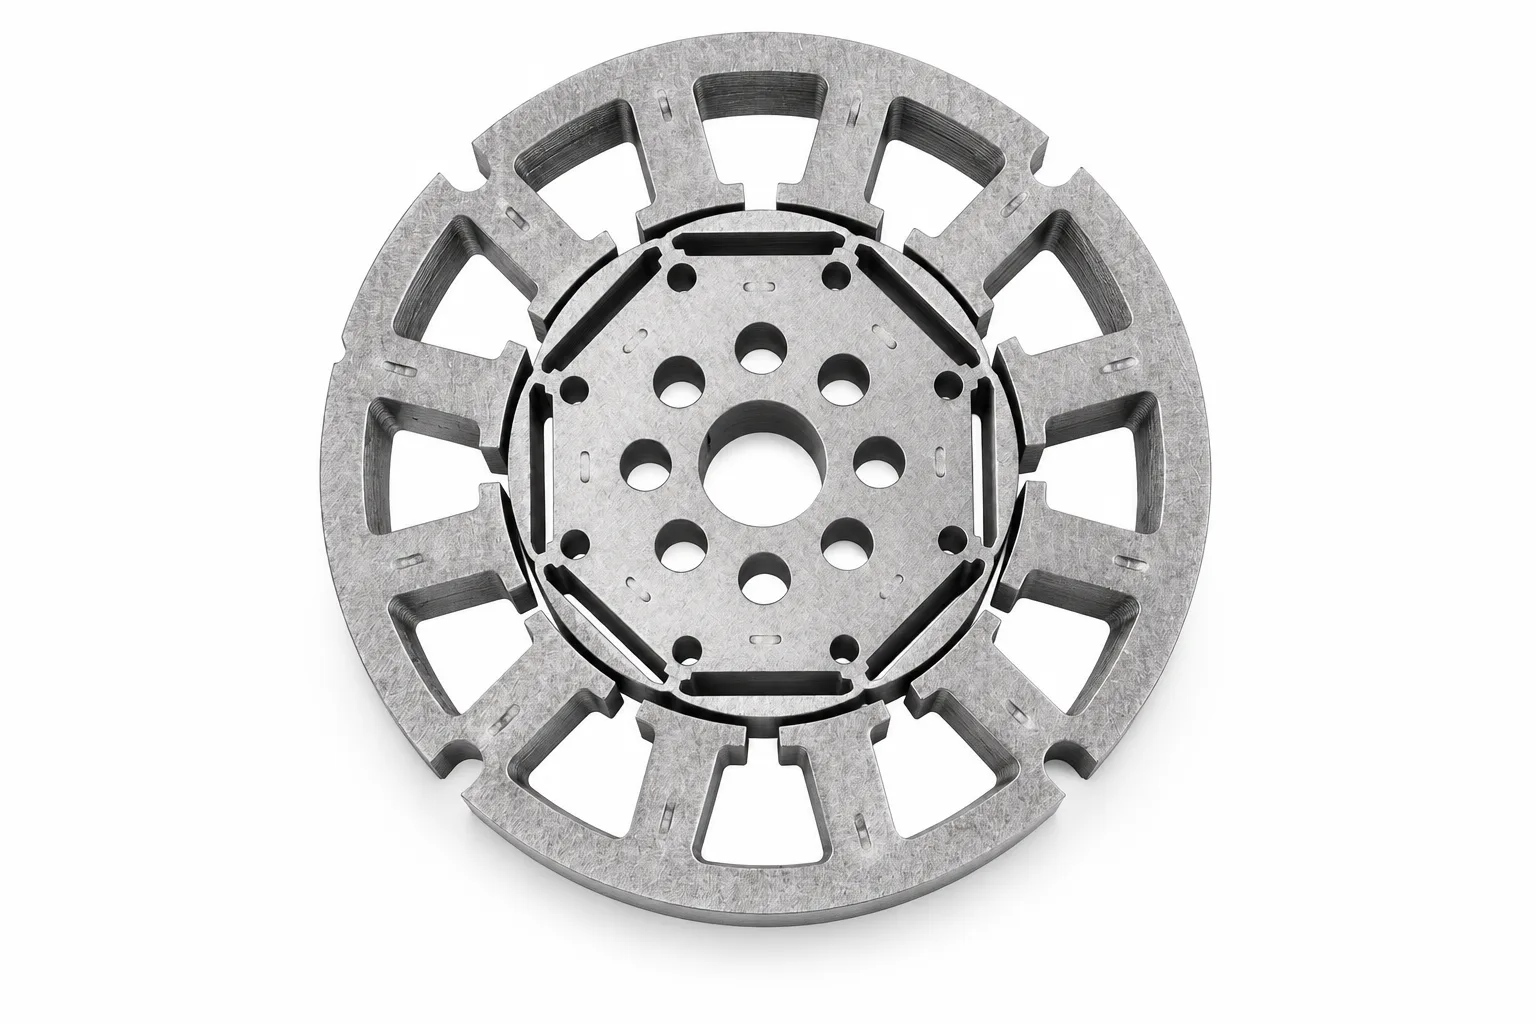
| 打抜き | モーターのステーター・ローター鋼板や変圧器鋼板を打ち抜く | 金型クリアランス、ストローク数、刃先摩耗 |
| 積層 | 鋼板をコアに積む(交互またはステップラップ) | 占積率、締付け力、層間絶縁 |
| 焼鈍 | 加工応力を除去 | 温度曲線、雰囲気、被膜の耐熱性 |
| 含浸 / 接着 | 硬化と絶縁 | 膜厚、硬化温度 |
(1)バリ超過
バリは隣り合う鋼板を金属的につなぎ、渦電流をショートさせます。スリットのバリは通常 0.02 mm 以下、打抜きはさらに厳しく求められます。金型クリアランスが不適切だったり刃先が摩耗したりすると、目に見えないままバリが大きくなります。
(2)切断応力の残留
切断すると切り口近くの約 5〜10 mm に塑性ひずみが入り、局部の鉄損が上がります。小型モーターのステーターは歯幅が狭いため、この影響範囲の比率が高くなります。歪取り焼鈍(約 750〜820 °C、非酸化雰囲気)で損失の多くを取り戻せますが、被膜がその温度に耐えることが前提です。
(3)切断方法の選択ミス
レーザー切断は熱影響部と再凝固層を残し、方向性鋼板の組織を打抜きより大きく傷めます。ワイヤ放電やウォータージェットは品質は良いものの遅いです。量産には打抜きが最も安定しています。
(4)被膜の損傷
傷、折れ、油汚れ、焼鈍時の不完全燃焼はいずれも層間絶縁の局部破壊を招きます。層間短絡は「局部過熱 → 絶縁劣化」の悪循環を生み、最終的には機器全体の異常な温度上昇として現れます。
(5)積層・締付けの過剰
適度な締付けは必要ですが、圧縮応力が大きすぎると鉄損が上がり、GO は特に敏感です。占積率は通常 0.95〜0.97 にし、緩すぎると騒音と振動が増えます。
この流れにおける HXES の位置
当社は「材料+加工」の 2 段階を担います。広州オフィスが見積、書類、輸出を、湖南工場がスリット、定尺切断、ステップラップ斜め切断、打抜き、コア積層を担当します。受入板厚は 0.18〜0.50 mm、母コイル幅は最大 1,250 mm、スリット幅公差は ±0.2 mm、バリは 0.02 mm 以下で、コアの窓寸法と対角は図面どおりに管理します。
選定の 5 ステップと、よくある 6 つの誤り
5 つのステップ
- 磁路を決める:磁束の方向は固定か回転か。固定なら GO、回転なら NGO。周波数は? 高周波なら薄板へ。
- 鉄損の予算を決める:グレードから順に考えるのではなく、効率目標から逆算します。まず許容される無負荷損または全損失を計算し、次に W/kg の予算を出します。
- 板厚を決める:鉄損の予算と、占積率・加工コストのバランスをとります。
- 被膜と工程を決める:焼鈍するか、油浸か、接着するか。この 3 つで被膜コードが決まります。
- 納入形態と受入を決める:コイル、帯材、鋼板、完成コアのどれか。ミルシートにどのデータが必要か。再試験と紛争の扱いをどうするか。
6 つの誤り
- グレードだけを見て実測値を見ない:ロット間の差で効率クラスがひとつ落ちることもあります。
- 鉄損だけを見て磁束密度を見ない:磁束密度が低い材料ではコアと巻線が大きくなり、負荷損がかえって増えます。
- 薄いほど良いと思い込む:薄板は積層、切断、コストに負担をかけ、差し引きがプラスとは限りません。
- 被膜を軽視する:焼鈍工程に合わない被膜は、一度の焼鈍で層間絶縁を失うことがあります。
- 構造用鋼の公差感覚で電磁鋼板を見る:板厚偏差、キャンバー、エッジ品質は、思われている以上に積層と鉄損に効きます。
- 方向の取り違え:回転磁界に GO を使えば無駄な出費、大容量変圧器に低グレード NGO を使えば効率基準を満たせません。
代表的な用途
| 用途 | 一般的な種類 | 板厚 | 重視する点 |
|---|---|---|---|
| 電力用・配電用変圧器 | GO | 0.18–0.30 mm | 鉄損、磁束密度、騒音、耐油被膜 |
| リアクトル、計器用変成器 | GO | 0.23–0.30 mm | 鉄損、ギャップ付近の損失 |
| 産業用モーター(IE3/IE4) | NGO | 0.35–0.50 mm | 鉄損、磁束密度、打抜き性 |
| EV 駆動モーター | NGO(薄板・高強度) | 0.20–0.35 mm | 高周波鉄損、強度、疲労 |
| 発電機、風力発電機 | NGO | 0.35–0.65 mm | 鉄損、寸法安定性 |
| 家電用モーター、コンプレッサー | NGO | 0.50 mm | コスト、打抜き性 |
| 小型乾式変圧器、安定器 | NGO | 0.35–0.50 mm | コスト、板取り歩留まり |
よくある質問
電磁鋼板コイルとケイ素鋼板は別物ですか?
同じ材料の 2 つの形態です。製鉄所から出るのはコイルで、スリット、切断、打抜きを経て鋼板になります。「コイル」は納入形態とその後の加工を、「鋼板」はすでに寸法に切られた状態を指します。
コイル 1 巻の重さは?
一般に 3〜5 トンで、内径は 508 mm か 610 mm が多いです。コイル重量は吊り上げ、巻戻し設備、残材管理に影響するため、発注時に確認しておく価値があります。
方向性はなぜそれほど高いのですか?
工程が長いからです。成分管理、インヒビター、複数回の冷間圧延、脱炭焼鈍、高温での二次再結晶、被膜、磁区制御のそれぞれが歩留まりに影響します。高いのはケイ素ではなく、工程と合格率です。
50 Hz 用のグレードを 60 Hz で使えますか?
使えますが、損失は変わります。渦電流成分は周波数の 2 乗、ヒステリシス成分は周波数に比例するため、同じ磁束密度でも 60 Hz のほうが鉄損は高くなります。60 Hz 市場向けには 50 Hz の値をそのまま使わず、60 Hz 条件で確認してください。
打抜き後は必ず焼鈍が必要ですか?
要求しだいです。一般的な産業用モーターは焼鈍せずグレードの余裕で賄うことが多い一方、高効率モーター、低損失変圧器、切断応力の比率が大きい小型コアでは焼鈍の効果がはっきり出ます。焼鈍前に、被膜が約 800 °C に耐えるか確認してください。
サプライヤーのグレードが信頼できるかどうか、どう判断しますか?
3 つです。そのロットのミルシート(カタログではなく)を求めること、溶鋼番号を求めること、再試験と紛争の扱いを確認すること。これらを見積に書けるサプライヤーは、たいていデータに責任を持ちます。
おわりに
電磁鋼板の仕様書はどれも似て見えますが、差は 3 つの場所に隠れています。同一グレード内の実測値のばらつき、被膜と加工工程の適合度、そして問題が起きたときに誰が責任を持つかです。
鉄損を特に取り上げたのは、技術協定、効率規制、見積書、受入報告書のすべてに登場する唯一の数値だからです。コアの大きさ、温度上昇、効率クラスの達成、そしてその鋼板の本当の価値を決めます。
お客様に本当に必要なのは、より安い単価ではなく、確認できる価格です。グレード、実測値、溶鋼番号、公差、納期がすべて書面にあること。選定中でしたら、図面かグレードをお送りください。データをもとにご相談します。お問い合わせフォーム、または sales@huaxinelecsteel.com までご連絡ください。
本稿の数値範囲は公開規格と一般的なグレード資料に基づく選定の参考です。個々のグレードの特性は、製鉄所のミルシートと当事者間の技術協定に従います。

