



Was ist ein Elektroband-Coil? GO und NGO, die wichtigsten Kennwerte und warum die Verluste den Preis bestimmen
Ein Elektroband-Coil wird für eine Eigenschaft gekauft: geringe Verluste im magnetischen Wechselfeld. Dieser Leitfaden erklärt, wie Silizium, Kornorientierung, Dicke und Beschichtung diese Eigenschaft erzeugen, wie man ein Datenblatt liest und warum die Ummagnetisierungsverluste Wirkungsgrad, Erwärmung und Preis bestimmen.
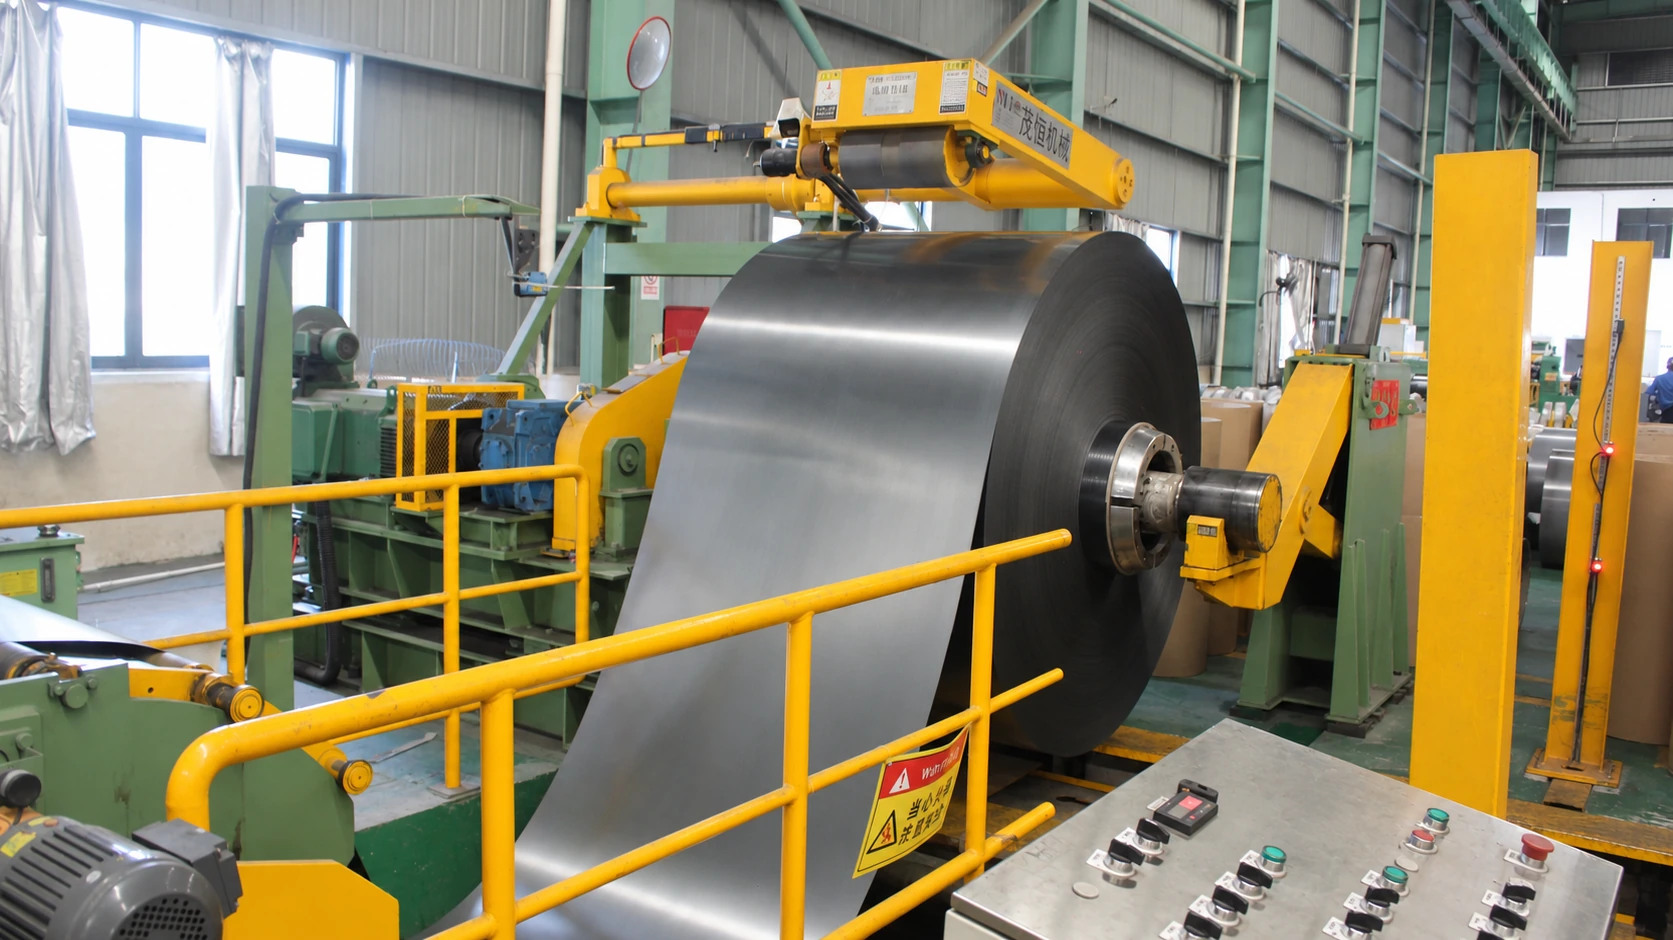
An der Spaltanlage unseres Werks in Hunan wird ein kornorientiertes Coil von über drei Tonnen abgewickelt, gespalten und wieder aufgewickelt: Aus 1.250 mm Muttercoil werden 900-mm-Bänder mit sauberen Kanten und Grat unter 0,02 mm. Wenige Stunden später gehen sie zum Schneiden oder Stanzen und werden Teil eines Verteiltransformatorkerns.
Der Elektroband-Coil, oft auch Siliziumstahl-Coil genannt, ist der Anfang dieser Kette. Er besteht aus einer Eisen-Silizium-Legierung, die magnetischen Fluss führen soll, nicht Lasten tragen. Eine Tonne Baustahl kauft man wegen der Festigkeit; eine Tonne Elektroband dafür, wie wenig Wärme sie im Wechselfeld erzeugt.
Dieser Beitrag beantwortet die Fragen, die uns Kunden am häufigsten stellen: was das Material ist, worin sich GO und NGO unterscheiden, wie man die Zahlen eines Datenblatts liest, wie die Verluste die fertige Maschine beeinflussen und warum dieselbe Sorte unterschiedlich angeboten werden kann.
Das Wichtigste
- Was es ist: eine kohlenstoffarme Eisen-Silizium-Legierung mit etwa 0,5–4 % Silizium, kaltgewalzt zu Coils für die Magnetkerne von Transformatoren, Motoren und Generatoren.
- Zwei Wege: Kornorientiertes Elektroband (GO / CRGO) hat in eine Richtung ausgerichtete Körner und geht in Transformatoren; nicht kornorientiertes (NGO / CRNGO) verhält sich in allen Richtungen gleich und geht in Motoren und Generatoren.
- Drei Kennzahlen: Ummagnetisierungsverluste (W/kg), Polarisation (T) und Dicke (mm). Die meisten anderen Parameter dienen diesen dreien.
- Die Beschichtung ist kein Extra: Versagt die Isolation zwischen den Blechen, können sich die Verluste vervielfachen, egal wie gut der Stahl ist.
- Verluste sind Geld: Sie bestimmen Effizienzklasse, Erwärmung, Geräusch und Preis und sind die einzige Zahl, die Technik, Einkauf und Abnahme verbindet.
Die folgenden Bereiche stammen aus öffentlichen Normen und gängigen Sorten und dienen dem Verständnis. Für ein bestimmtes Coil gelten die Messwerte im Werkszeugnis.
Was es von gewöhnlichem Stahl unterscheidet: vier Stellhebel
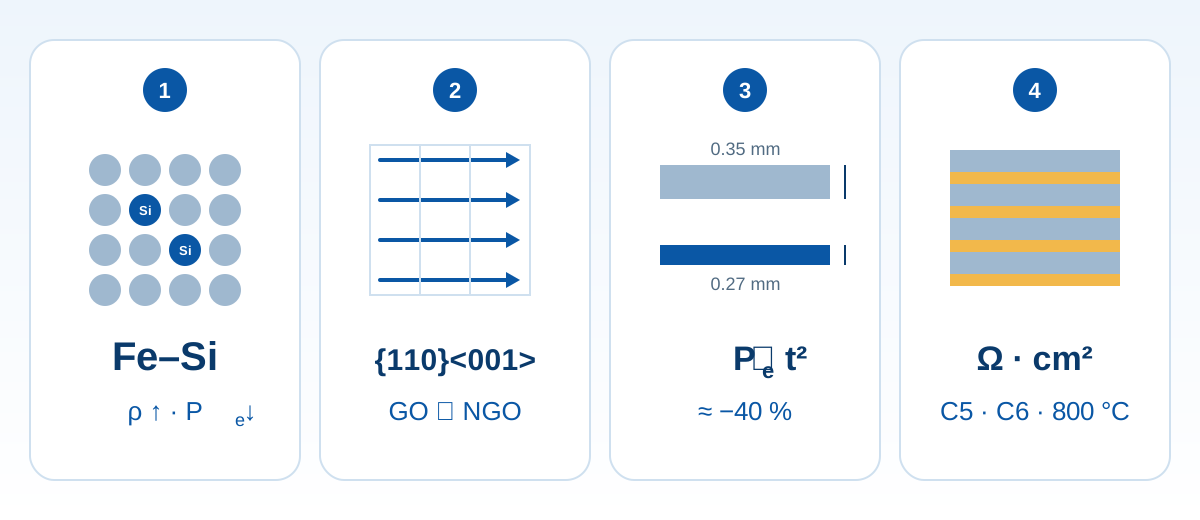
Das Besondere am Elektroband ist nicht ein Rezept, sondern vier gemeinsam eingestellte Hebel: Zusammensetzung, Kornorientierung, Dicke und Beschichtung. Wer diese vier versteht, versteht das Produkt.
1. Zusammensetzung: Silizium erhöht den spezifischen Widerstand
Reines Eisen hat einen spezifischen Widerstand von etwa 0,10 μΩ·m; mit rund 3 % Silizium steigt er auf etwa 0,45–0,50 μΩ·m. Als Faustregel bringt jedes Prozent Silizium mehr als 0,1 μΩ·m.
Der Widerstand zählt, weil die Wirbelstromverluste im Kern umgekehrt proportional zu ihm sind: ein Mehrfaches an Widerstand bedeutet ein Mehrfaches weniger Wirbelstromverlust. Das ist die Hauptaufgabe des Siliziums, wichtiger als Festigkeit oder Korrosionsschutz. Der Preis ist real:
- Die Sprödigkeit steigt: Mehr Silizium erschwert die Kaltumformung, Kanten reißen beim Stanzen und Schneiden leichter.
- Die Wärmeleitfähigkeit sinkt: Wärme verlässt den Kern bei gleicher Erwärmung langsamer.
- Die Sättigungspolarisation sinkt: etwa 2,15 T bei reinem Eisen gegenüber etwa 2,03 T bei 3 % Silizium, derselbe Querschnitt führt also etwas weniger Fluss.
Mehr Silizium ist daher nicht immer besser. Kornorientiertes Band bleibt meist bei etwa 3 % mit Inhibitoren; nicht kornorientierte Sorten liegen zwischen 0,5 und 3,5 %, manche höhere Sorten enthalten zusätzlich Aluminium.
2. Kornorientierung: Domänen am Flussweg ausrichten
Eisen ist ein kubischer Kristall, dessen magnetisches Verhalten stark von der Richtung abhängt; die <001>-Richtung lässt sich am leichtesten magnetisieren.
- Kornorientiert: Kaltwalzen, Entkohlungsglühen und Sekundärrekristallisation erzeugen die Goss-Textur {110}<001>, sodass fast jedes Korn seine leichte Richtung in Walzrichtung hat. Die Hystereseverluste sind dort sehr gering; sobald der Fluss davon abweicht, schwindet der Vorteil schnell.
- Nicht kornorientiert: Die Schlussglühung ergibt zufällig orientierte, gleichachsige Körner mit ähnlichen Eigenschaften in allen Richtungen, schwächer als GO in dessen bester Richtung, aber in jeder Richtung nutzbar.
Daraus folgt der Einsatz. Der Flussweg eines Transformators ist konstruktiv festgelegt, GO kann also voll ausgereizt werden; im Motor dreht sich der Fluss mit dem Rotor, dort passt nur NGO.
3. Dicke: Wirbelstromverluste folgen dem Quadrat
Wirbelstromverluste sind etwa proportional zum Quadrat der Dicke. Von 0,35 auf 0,27 mm sinkt dieser Anteil theoretisch auf rund 60 %, also um etwa 40 %. Dünnes Band hat aber seinen Preis:
- Mehr Bleche für dieselbe Pakethöhe, also mehr Schneidzeit und Werkzeugverschleiß.
- Ein etwas geringerer Stapelfaktor und ein kleinerer wirksamer Kernquerschnitt.
- Dünne Dicken sind schwerer zu walzen, mit geringerer Ausbringung und deutlich höherem Preis.
- Sehr dünne Bleche verformen sich beim Schichten und Handhaben leichter.
Die Dicke ist also ein Ausgleich zwischen Verlust, Kosten und Verarbeitung: 50-Hz-Transformatoren nutzen meist GO mit 0,18–0,30 mm, Industriemotoren NGO mit 0,35–0,50 mm, und nur Hochfrequenz- oder Hocheffizienzauslegungen gehen unter 0,20 mm.
4. Beschichtung: halb Isolation, halb Verarbeitung
Die Beschichtung des Elektrobands erfüllt vier Aufgaben:
- Isolation zwischen den Blechen: Sie unterbricht den Wirbelstromweg von Blech zu Blech. Ohne sie verhält sich ein Paket wie massives Eisen und die Verluste steigen stark.
- Haftung: kein Abplatzen oder Stauben beim Schneiden, Biegen und Schichten.
- Medienbeständigkeit: lange Lagerung in Transformatoröl, Kühlschmierstoffen, Kühlmitteln und Kältemitteln.
- Prozessverträglichkeit: Spannungsarmglühen bei etwa 800 °C unter nicht oxidierender Atmosphäre überstehen; manche GO-Spannungsbeschichtungen senken zusätzlich Magnetostriktion, Verluste und Geräusch.
Übliche Arten sind anorganische Beschichtungen (etwa Klassen C5 und C6), halborganische und Backlack-Beschichtungen für geklebte Kerne. Schreiben Sie den Beschichtungscode in den Vertrag: Er entscheidet über Glühbarkeit, Öleignung und ausreichenden Isolationswiderstand.
GO und NGO: zwei technische Wege
| Merkmal | Kornorientiert (GO / CRGO) | Nicht kornorientiert (NGO / CRNGO) |
|---|---|---|
| Kornstruktur | Goss-Textur, stark in Walzrichtung ausgerichtet | Zufällige Orientierung, isotrop |
| Magnetische Anisotropie | Stark, am besten in Walzrichtung | Schwach, in allen Richtungen ähnlich |
| Silizium / Aluminium | Etwa 3 % Si mit Inhibitoren | 0,5–3,5 % Si, teils mit Al |
| Übliche Dicke | 0.18–0.35 mm | 0.35–0.65 mm (0.20) |
| Verlustniveau | Sehr gering in Walzrichtung | Mittel, große Spanne zwischen Sorten |
| Polarisation | B8 > 1.85 T | B50 > 1.60 T |
| Hauptanwendungen | Leistungs- und Verteiltransformatoren, Drosseln | Motoren, Generatoren, Kompressoren, Gerätemotoren |
| Verarbeitung | Richtungsabhängig; die Schachtelrichtung muss stimmen | Richtungsfrei; hohe Materialausnutzung |
| Preisniveau | Hoch (langer Prozess, geringere Ausbringung) | Niedrig bis mittel, große Spanne |
Eine gängige Faustregel lautet „GO für Transformatoren, NGO für Motoren“. Sie stimmt meist, ist aber vereinfacht. Genauer:
- NGO kann Transformatoren bauen: kleine Trockentransformatoren, Drosseln und Vorschaltgeräte nutzen es, weil es richtungsfrei ist, sich gut schachteln lässt und weniger kostet.
- GO könnte theoretisch Motoren bauen, doch die Flussrichtung passt nicht und man bezahlt ungenutzte Leistung.
- Entscheidend ist, ob die Flussrichtung festliegt, nicht der Name der Maschine.
Baosteel-Sorten zeigen, wie die Bezeichnung zu lesen ist:
| Sorte | Dicke | Typ | Max. Verlust (W/kg) | Min. Polarisation |
|---|---|---|---|---|
| B23R085 | 0.23 mm | GO, domänenverfeinert | 0.85 · P17/50 | B8 1.87 T |
| B27P095 | 0.27 mm | GO, hochpermeabel | 0.95 · P17/50 | B8 1.88 T |
| B30P105 | 0.30 mm | GO, hochpermeabel | 1.05 · P17/50 | B8 1.88 T |
| B30G130 | 0.30 mm | GO, konventionell | 1.30 · P17/50 | B8 1.80 T |
| B35A300 | 0.35 mm | Nicht kornorientiert | 3.00 · P15/50 | B50 1.62 T |
| B50A470 | 0.50 mm | Nicht kornorientiert | 4.70 · P15/50 | B50 1.64 T |
| B50A800 | 0.50 mm | Nicht kornorientiert | 8.00 · P15/50 | B50 1.70 T |
Das Muster ist einfach: Die ersten beiden Ziffern sind die Nenndicke ×100 mm, der Buchstabe der Typ und die letzten Ziffern der garantierte Verlust ×100. B30P105 ist also hochpermeables GO mit 0,30 mm und garantierten 1,05 W/kg. Die Buchstaben unterscheiden sich je Werk leicht, „Dicke + Verlust“ ist aber überall gleich.
Ein Datenblatt lesen: sechs Parameter
| Kenngröße | Kornorientiert | Nicht kornorientiert | Wie man ihn liest |
|---|---|---|---|
| Dicke | 0.18–0.35 mm | 0.35–0.65 mm | Nenndicke plus Dickenschwankung, die das Schichten beeinflusst |
| Breite | 600–1250 mm | 800–1250 mm | Bestimmt Materialausnutzung und Zahl der Spaltgänge |
| Verluste | < 1.1 W/kg · P17/50 | < 3.5 W/kg · P15/50 | Das garantierte Maximum der Sorte |
| Polarisation | B8 > 1.85 T | B50 > 1.60 T | Bestimmt, wie kompakt der Kern sein kann |
| Beschichtung | C5 · C6 | C5 · C6 | Bestimmt Glühen, Öleignung und Kleben |
| Normen | GB/T 2521.2 · IEC 60404-8-7 · ASTM A876 | GB/T 2521.1 · EN 10106 · ASTM A677 | Grundlage der Abnahme; im Vertrag nennen |
(1) Die Prüfbedingungen für Verluste unterscheiden sich
Kornorientiertes Band wird bei P17/50 (1,7 T, 50 Hz) angegeben, nicht kornorientiertes bei P15/50 (1,5 T, 50 Hz), weil Transformatorkerne bei etwa 1,6–1,7 T und Motorkerne meist bei 1,5–1,6 T arbeiten. Einen P17/50- mit einem P15/50-Wert zu vergleichen ergibt keinen Sinn.
(2) Der NGO-Verlust in der Tabelle betrifft hochwertige Sorten
NGO reicht tatsächlich von etwa 2,5 bis 8 W/kg, viel breiter als GO. Bei „< 3,5“ sollten Sie nach Dicke und Sorte fragen.
(3) Die Polarisation bestimmt die Kerngröße
Die Polarisation wird oft übersehen, legt aber den Kernquerschnitt fest. 0,05 T weniger bedeuten bei gleicher Leistung einen größeren Kern, längere Kupferwicklungen sowie höhere Lastverluste und Kosten.
(4) Verluste sind Garantiewerte, keine Messwerte
Die Sorte nennt eine Obergrenze; die tatsächlichen Werte schwanken von Coil zu Coil. Die Abschnitte über Verluste und Preis erklären, warum das wichtig ist.
(5) Das Messverfahren zählt
Gemessen wird üblicherweise mit dem Epsteinrahmen (Streifen 30 × 300 mm) oder dem Tafelmessgerät nach GB/T 3655 / IEC 60404-2. Schneidspannungen der Proben, Stapelung und Temperatur beeinflussen das Ergebnis, daher beim Laborvergleich das Verfahren angeben.
Warum die Verluste zählen
1. Die Verluste haben drei Anteile
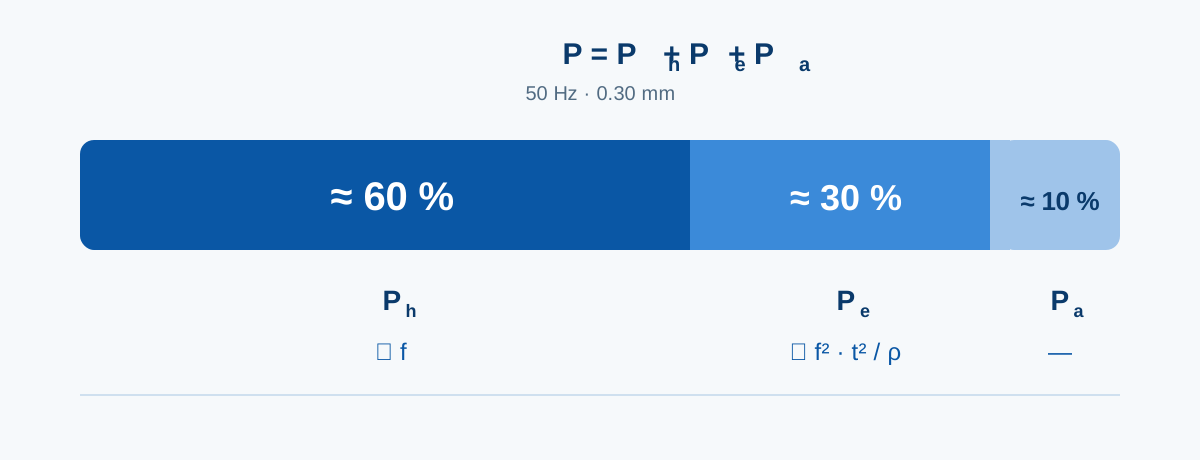
- Hystereseverluste: die Energie zum Umklappen der Domänen. Proportional zur Frequenz, abhängig vor allem von Reinheit, Korngröße und Eigenspannungen; Glühen verbessert, Schneidspannung verschlechtert sie.
- Wirbelstromverluste: vom Wechselfeld in jedem Blech induzierte Ströme. Sie steigen mit dem Quadrat von Frequenz und Dicke und sinken mit dem spezifischen Widerstand.
- Anomale (Zusatz-)Verluste: aus der Wechselwirkung der Domänenwandbewegung mit dem Gefüge; kleiner, aber nicht vernachlässigbar.
Bei 50 Hz und 0,30 mm verteilen sie sich etwa auf 60 % Hysterese, 30 % Wirbelstrom und 10 % anomal, je nach Dicke und Frequenz. Das ist wichtig: Überwiegt die Hysterese, helfen Werkstoff und Glühen; überwiegen Wirbelströme, helfen dünneres Band und Beschichtung.
2. Wie sie die fertige Maschine erreichen
Transformatoren: Die Kernverluste sind die Leerlaufverluste. Sie fallen rund um die Uhr an, solange der Transformator am Netz ist, unabhängig von der Last, über alle 8.760 Stunden des Jahres. Sie bestimmen die Effizienzklasse (etwa GB 20052 in China oder EU-Ökodesign Tier 2) und die Erwärmung; als Faustregel halbieren jeweils 6–8 °C mehr etwa die Lebensdauer der Isolation.
Motoren: Die Kernverluste sind Teil der Gesamtverluste und bestimmen mit den Kupferverlusten Effizienzklasse und Erwärmung. Hocheffiziente Motoren (IE3/IE4) reagieren besonders empfindlich, weil die Kupferverluste schon niedrig sind und der Anteil der Kernverluste steigt.
Geräusch: Schwingungen durch Magnetostriktion hängen von Polarisation und Orientierung ab. GO-Spannungsbeschichtungen und Domänenverfeinerung beeinflussen das Geräusch direkt, deshalb legen geräuscharme Transformatoren bestimmte Sorten fest.
3. Was 0,01 W/kg wert sind
- Nehmen wir einen Verteiltransformatorkern mit 1,5 t GO: 0,01 W/kg Unterschied ergeben 15 W für den ganzen Kern.
- Über 8.760 Stunden im Jahr sind das 131 kWh.
- Über 20 Jahre etwa 2.600 kWh je Transformator.
Das wirkt wenig. Anders betrachtet:
- Bei 0,03 W/kg sind es rund 7.900 kWh je Transformator in 20 Jahren, was die Preisdifferenz einer Tonne Stahl erreichen oder übersteigen kann.
- Für einen Hersteller mit 10.000 Transformatoren im Jahr bedeuten 0,01 W/kg rund 1,31 Millionen kWh pro Jahr.
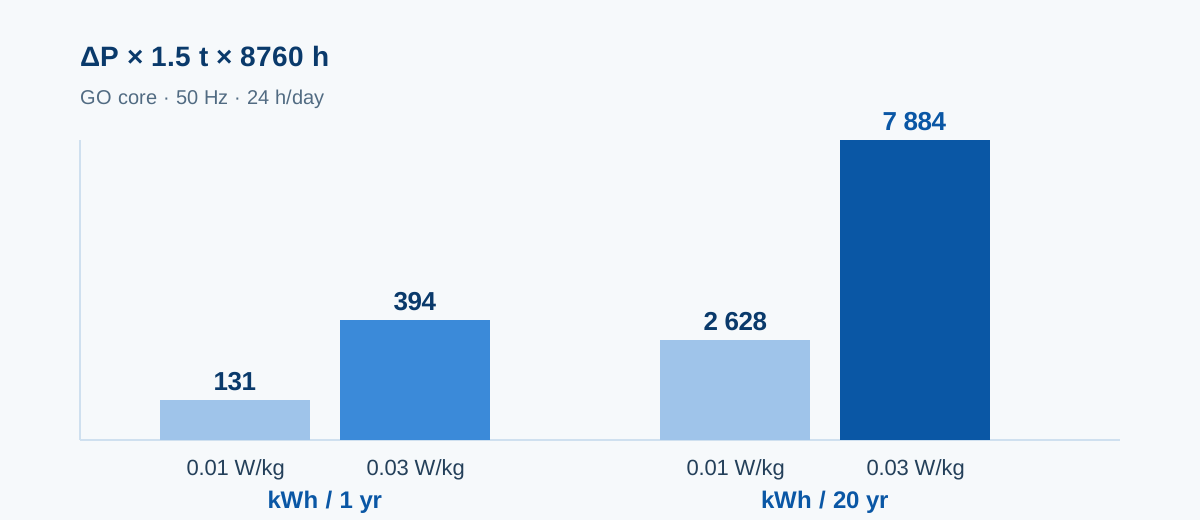
Eine Grenze muss klar sein: Polarisation und Frequenz im Betrieb weichen von den Prüfbedingungen ab, ein Verlustunterschied lässt sich daher nicht linear hochrechnen. Die Rechnung dient zur Einschätzung von Größenordnungen und zum Vergleich von Varianten, nicht als Zusage einer genauen Energieeinsparung.
4. Warum „dieselbe Sorte“ unterschiedliche Verluste haben kann
Das ist die häufigste Falle im Einkauf. Coils derselben Sorte aus verschiedenen Schmelzen können innerhalb des Garantiewerts unterschiedlich messen, wegen:
- Kleiner Schwankungen in Zusammensetzung und Inhibitoren.
- Unterschieden im Glühzyklus: Temperatur, Atmosphäre, Aufheiz- und Abkühlraten.
- Ob und wie das Band domänenverfeinert ist (Abstand und Tiefe der Laserritzung).
- Beschichtungstyp und Spannungsniveau.
- Probenlage: Anfang, Ende und Rand unterscheiden sich.
- Prüftechnik und Probenvorbereitung, einschließlich nicht abgebauter Schneidspannungen.
Die Sorte legt also nur eine Obergrenze fest; sie sagt nicht, was Ihr Coil tatsächlich misst. Deshalb macht es einen echten Unterschied, ob ein Angebot Messwerte zeigt.
Wie Verluste Angebot und Abnahme beeinflussen
Üblich ist ein Preis je Sorte: einer für B30P105, ein anderer für B30G130. Das ist einfach, verdeckt aber die Streuung innerhalb einer Sorte, die im Transformator, wo jedes 0,01 W/kg zählt, echtes Geld ist. Wir legen sie offen:
- Angebote enthalten die Messwerte aus dem Werkszeugnis des Loses (P17/50 oder P15/50, B8, Dicke, Beschichtung), der Kunde muss nicht raten.
- Der Vertrag legt Garantiewerte und Abnahmeverfahren fest, einschließlich Probenlage und Kriterien, sodass beide Seiten nach derselben Regel urteilen.
- Die Rückverfolgbarkeit reicht von Schmelze → Muttercoil → Spaltband → Bleche → Kern, mit erhaltenen Nummern in jedem Schritt.
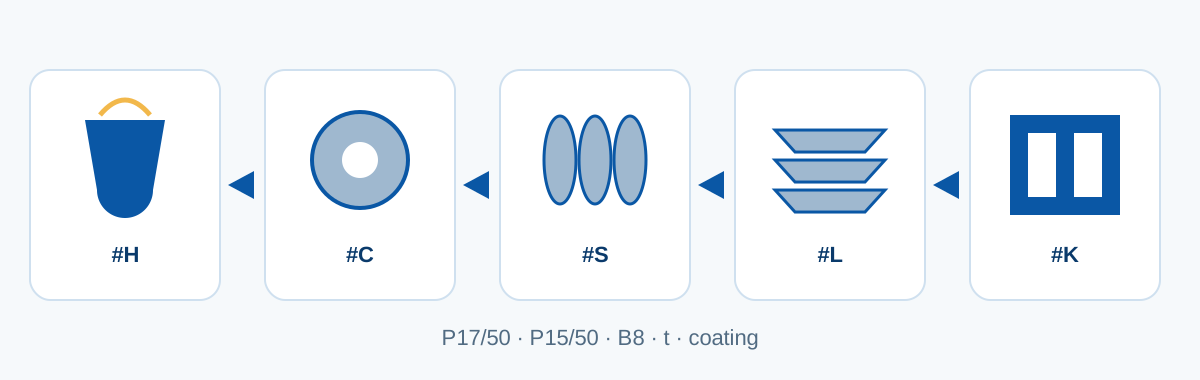
Ein nützlicherer Angebotsvergleich: Vergleichen Sie nicht nur den Tonnenpreis, sondern „Materialkosten je Kern + 20 Jahre Leerlaufenergie“. Das Erste sieht man, das Zweite ist verdeckt, und das Verdeckte ist oft größer.
Vom Coil zum Kern: wo die Verarbeitung Verluste erhöht
Ein gutes Coil kann in der Verarbeitung verdorben werden. Das ist keine Übertreibung, sondern die am meisten übersehene Verlustquelle.
| Schritt | Was passiert | Wichtige Kontrollen |
|---|---|---|
| Abwickeln / Spalten | Breites Coil zu Bändern geschnitten | Kantengrat, Säbel, Wickelzug |
| Ablängen / Gehrungsschnitt | Bänder zu Blechen geschnitten; GO oft mit 45°-Stößen | Winkelgenauigkeit, Längentoleranz |
| Stanzen | Stator- und Rotorbleche oder Transformatorbleche | Schneidspalt, Hubzahl, Kantenverschleiß |
| Schichten | Bleche zu Kernen geschichtet, wechselnd oder Step-Lap | Stapelfaktor, Spannkraft, Isolation |
| Glühen | Baut Verarbeitungsspannungen ab | Temperaturverlauf, Atmosphäre, Beschichtungsbeständigkeit |
| Tränken / Kleben | Aushärten und Isolieren | Schichtdicke, Aushärtetemperatur |
(1) Zu hoher Grat
Grat verbindet benachbarte Bleche und schließt den Wirbelstromweg kurz. Der Spaltgrat wird meist auf ≤ 0,02 mm begrenzt, der Stanzgrat noch enger. Bei falschem Schneidspalt oder verschlissenen Kanten wächst er unbemerkt und ist mit bloßem Auge nicht zu sehen.
(2) Verbleibende Schneidspannungen
Das Schneiden verformt einen Streifen von etwa 5–10 mm an der Kante plastisch und erhöht die örtlichen Verluste. In kleinen Motorstatoren sind die Zähne schmal, dieser Streifen macht also viel aus. Spannungsarmglühen (etwa 750–820 °C, nicht oxidierende Atmosphäre) holt einen großen Teil zurück, sofern die Beschichtung die Temperatur verträgt.
(3) Falsches Schneidverfahren
Laserschneiden hinterlässt eine Wärmeeinflusszone und eine Umschmelzschicht, die das kornorientierte Gefüge stärker schädigen als Stanzen; Drahterodieren und Wasserstrahl liefern gute Kanten, sind aber langsam. Für Serien ist Stanzen am stabilsten.
(4) Beschädigte Beschichtung
Kratzer, Falten, Ölverschmutzung oder unvollständiges Abbrennen beim Glühen verursachen örtliche Isolationsfehler. Kurzschlüsse zwischen Blechen verstärken örtliche Überhitzung und Schäden und zeigen sich am Ende als ungewöhnliche Erwärmung.
(5) Zu festes Schichten und Verspannen
Etwas Spannkraft ist nötig, zu viel Druckspannung erhöht aber die Verluste, besonders bei GO. Ein Stapelfaktor von etwa 0,95–0,97 ist üblich; zu locker erhöht Geräusch und Schwingung.
Wo HXES in dieser Kette steht
Wir decken zwei Stufen ab, Material und Verarbeitung. Unser Büro in Guangzhou betreut Angebote, Dokumente und Export; das Werk in Hunan übernimmt Spalten, Ablängen, Step-Lap-Gehrungsschnitt, Stanzen und Kernschichtung. Die Eingangsdicke beträgt 0,18–0,50 mm bei Muttercoils bis 1.250 mm Breite; die Spaltbreitentoleranz liegt bei ±0,2 mm, der Grat bei ≤ 0,02 mm, Kernfenster und Diagonalen werden nach Zeichnung gehalten.
Eine Sorte wählen und sechs häufige Fehler
Fünf Schritte
- Flussweg festlegen: fest oder drehend? Fest bedeutet GO, drehend NGO. Wie hoch ist die Frequenz? Höhere Frequenz spricht für dünneres Band.
- Verlustbudget festlegen: vom Effizienzziel ausgehen, nicht von einer Sorte. Zuerst die zulässigen Leerlauf- oder Gesamtverluste berechnen, dann das Budget in W/kg.
- Dicke wählen: Verlustbudget gegen Stapelfaktor und Verarbeitungskosten abwägen.
- Beschichtung und Prozess wählen: geglüht oder nicht, in Öl oder nicht, geklebt oder nicht. Diese drei Fragen entscheiden den Beschichtungscode.
- Lieferform und Abnahme vereinbaren: Coil, Band, Bleche oder fertiger Kern; welche Daten das Werkszeugnis zeigen muss; wie Nachprüfungen und Streitfälle geregelt werden.
Sechs Fehler
- Auf die Sorte schauen statt auf Messwerte: Die Streuung zwischen Losen kann eine Effizienzklasse kosten.
- Auf Verluste schauen statt auf Polarisation: Bei niedriger Polarisation werden Kern und Wicklungen größer und die Lastverluste können steigen.
- Dünner für immer besser halten: Dünnes Band belastet Schichten, Schneiden und Kosten, der Nettogewinn ist nicht immer positiv.
- Die Beschichtung übersehen: Eine nicht zum Glühen passende Beschichtung kann schon bei einem Glühvorgang ihre Isolation verlieren.
- Elektroband mit Baustahl-Toleranzen beurteilen: Dickenschwankung, Säbel und Kantenqualität beeinflussen Schichtung und Verluste stärker als viele denken.
- Die Richtung verwechseln: GO im Drehfeld ist verschwendetes Geld; niedrigwertiges NGO in großen Transformatoren erfüllt die Effizienzvorgaben nicht.
Typische Anwendungen
| Anwendung | Üblicher Typ | Dicke | Worauf es ankommt |
|---|---|---|---|
| Leistungs- und Verteiltransformatoren | GO | 0.18–0.30 mm | Verluste, Polarisation, Geräusch, ölbeständige Beschichtung |
| Drosseln und Messwandler | GO | 0.23–0.30 mm | Verluste, Verluste an Luftspalten |
| Industriemotoren (IE3/IE4) | NGO | 0.35–0.50 mm | Verluste, Polarisation, Stanzbarkeit |
| EV-Antriebsmotoren | NGO, dünn und hochfest | 0.20–0.35 mm | Hochfrequenzverluste, Festigkeit, Ermüdung |
| Generatoren und Windgeneratoren | NGO | 0.35–0.65 mm | Verluste, Maßhaltigkeit |
| Geräte- und Kompressormotoren | NGO | 0.50 mm | Kosten, Stanzbarkeit |
| Kleine Trockentransformatoren, Vorschaltgeräte | NGO | 0.35–0.50 mm | Kosten, Materialausnutzung |
Häufige Fragen
Sind Elektroband-Coil und Siliziumstahlblech verschiedene Dinge?
Es sind zwei Formen desselben Materials. Das Werk liefert Coils; nach Spalten, Schneiden oder Stanzen werden daraus Bleche. „Coil“ betont Lieferform und Weiterverarbeitung, „Blech“ bedeutet bereits zugeschnitten.
Wie schwer ist ein Coil?
Meist 3–5 Tonnen bei 508 oder 610 mm Innendurchmesser. Das Coilgewicht beeinflusst Heben, Abwickelanlage und Resthandling, daher bei der Bestellung bestätigen.
Warum ist kornorientiertes Band so viel teurer?
Der Prozess ist lang: Zusammensetzungskontrolle, Inhibitoren, mehrfaches Kaltwalzen, Entkohlungsglühen, Hochtemperatur-Sekundärrekristallisation, Beschichtung und Domänenverfeinerung, und jede Stufe beeinflusst die Ausbringung. Man bezahlt Prozess und Ausbringung, nicht nur Silizium.
Kann eine 50-Hz-Sorte bei 60 Hz verwendet werden?
Ja, aber die Verluste ändern sich. Wirbelstromverluste steigen mit dem Quadrat der Frequenz, Hystereseverluste mit der Frequenz, bei gleicher Polarisation liegen die Verluste bei 60 Hz also höher. Für 60-Hz-Märkte die Werte bei 60 Hz prüfen statt die 50-Hz-Werte zu übernehmen.
Müssen Bleche nach dem Schneiden geglüht werden?
Das hängt von der Anforderung ab. Gewöhnliche Industriemotoren werden oft nicht geglüht und nutzen die Sortenreserve; Hocheffizienzmotoren, verlustarme Transformatoren und kleine Kerne mit hohem Schneidspannungsanteil profitieren deutlich. Vorher prüfen, ob die Beschichtung etwa 800 °C verträgt.
Wie erkenne ich, ob die Sortenangabe eines Lieferanten verlässlich ist?
Drei Schritte: das Werkszeugnis des Loses verlangen (keinen Prospekt), die Schmelzennummer verlangen und klären, wie Nachprüfungen und Streitfälle geregelt werden. Lieferanten, die das ins Angebot schreiben, stehen meist auch zu ihren Daten.
Zum Schluss
Datenblätter für Elektroband sehen sich ähnlich; die Unterschiede verstecken sich an drei Stellen: in der Streuung der Messwerte innerhalb einer Sorte, darin, wie gut Beschichtung und Verarbeitung zusammenpassen, und wer Verantwortung übernimmt, wenn etwas schiefgeht.
Die Verluste verdienen einen eigenen Abschnitt, weil sie die einzige Zahl sind, die zugleich in der technischen Vereinbarung, den Effizienzvorschriften, dem Angebot und dem Abnahmebericht steht. Sie entscheiden, wie groß der Kern wird, wie warm er läuft, ob er seine Effizienzklasse erreicht und was der Stahl wirklich wert ist.
Kunden brauchen keinen niedrigeren Stückpreis, sondern einen überprüfbaren Preis: Sorte, Messwerte, Schmelzennummer, Toleranzen und Liefertermin, alles schriftlich. Wenn Sie eine Sorte auswählen, senden Sie uns Zeichnung oder Sorte, und wir sprechen über die Daten. Nutzen Sie unser Anfrageformular oder schreiben Sie an sales@huaxinelecsteel.com.
Die Bereiche in diesem Beitrag stammen aus öffentlichen Normen und gängigen Sortendaten und dienen nur als Auswahlhilfe. Maßgeblich für die Eigenschaften einer bestimmten Sorte sind das Werkszeugnis und die technische Vereinbarung der Parteien.

