



Qu’est-ce qu’une bobine d’acier électrique ? GO ou NGO, propriétés clés et pourquoi les pertes fixent le prix
Une bobine d’acier électrique se vend pour une seule chose : de faibles pertes dans un champ magnétique alternatif. Ce guide explique comment le silicium, l’orientation des grains, l’épaisseur et le revêtement créent cette propriété, comment lire une fiche technique et pourquoi les pertes décident du rendement, de l’échauffement et du prix.
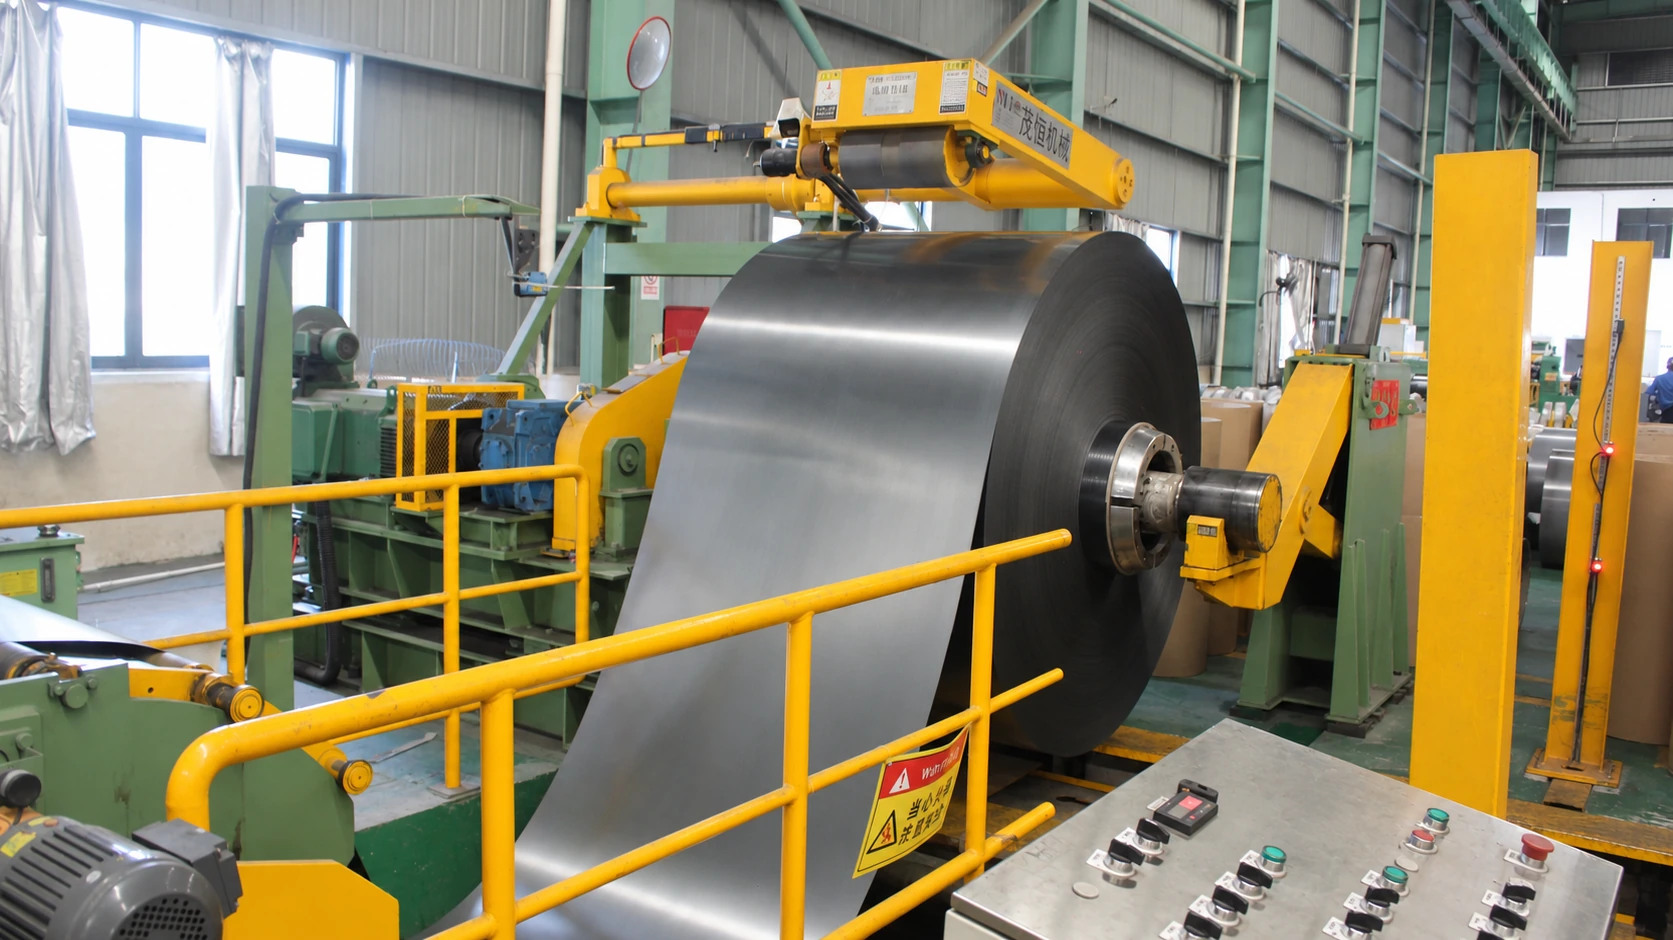
Sur la ligne de refendage de notre usine du Hunan, une bobine à grains orientés de plus de trois tonnes est déroulée, refendue et réenroulée : 1 250 mm de bobine mère deviennent des feuillards de 900 mm aux bords nets, bavure tenue sous 0,02 mm. Quelques heures plus tard, ils passent à la coupe ou à la découpe et finissent dans le noyau d’un transformateur de distribution.
La bobine d’acier électrique, souvent appelée bobine d’acier au silicium, est le début de cette chaîne. C’est un alliage fer-silicium conçu pour conduire le flux magnétique, pas pour porter des charges. Une tonne d’acier de construction s’achète pour sa résistance ; une tonne d’acier électrique pour le peu de chaleur qu’elle produit dans un champ alternatif.
Cet article répond aux questions qu’on nous pose le plus : ce qu’est le matériau, en quoi GO et NGO diffèrent, comment lire les chiffres d’une fiche technique, comment les pertes agissent sur la machine finie et pourquoi la même nuance peut être chiffrée à des prix différents.
L’essentiel
- Ce que c’est : un alliage fer-silicium bas carbone à environ 0,5–4 % de silicium, laminé à froid en bobines pour les noyaux magnétiques des transformateurs, moteurs et générateurs.
- Deux voies : l’acier à grains orientés (GO / CRGO) a ses grains alignés dans une direction et sert aux transformateurs ; l’acier à grains non orientés (NGO / CRNGO) se comporte de même dans toutes les directions et sert aux moteurs et générateurs.
- Trois chiffres clés : pertes fer (W/kg), induction (T) et épaisseur (mm). La plupart des autres paramètres servent ces trois-là.
- Le revêtement n’est pas un extra : si l’isolation entre tôles lâche, les pertes peuvent se multiplier, aussi bon que soit l’acier.
- Les pertes, c’est de l’argent : elles fixent la classe de rendement, l’échauffement, le bruit et le prix, et c’est le seul chiffre qui traverse l’ingénierie, les achats et la réception.
Les plages ci-dessous viennent des normes publiques et des nuances courantes et servent à comprendre. Pour une bobine donnée, ce sont les valeurs mesurées du certificat d’aciérie qui comptent.
En quoi il diffère d’un acier ordinaire : quatre leviers
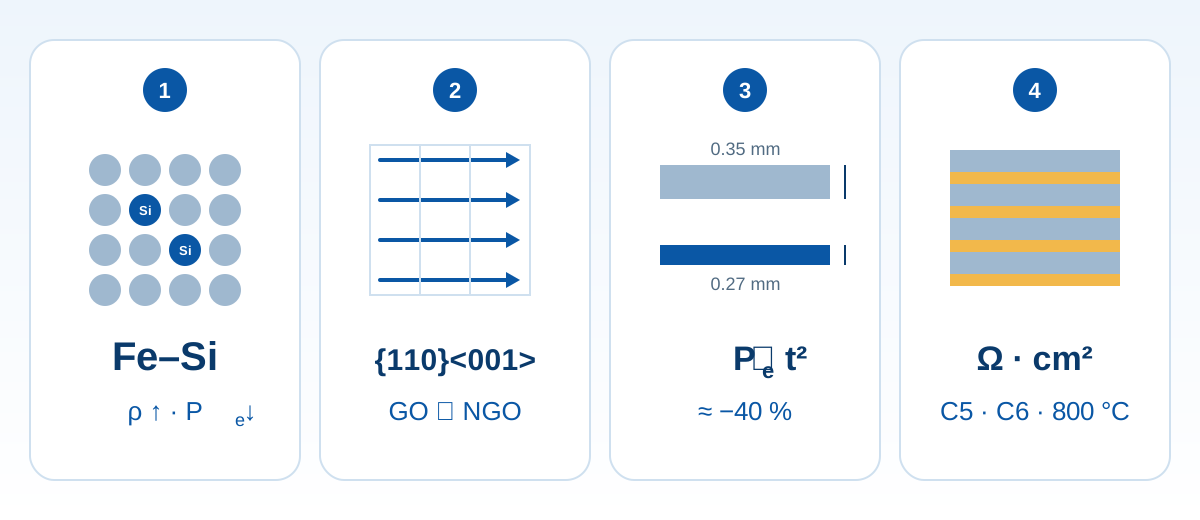
Ce qui rend l’acier électrique particulier n’est pas une recette mais quatre leviers réglés ensemble : composition, orientation des grains, épaisseur et revêtement. Comprendre ces quatre leviers, c’est comprendre le produit.
1. Composition : le silicium augmente la résistivité
Le fer pur a une résistivité d’environ 0,10 μΩ·m ; avec environ 3 % de silicium elle monte à 0,45–0,50 μΩ·m. En pratique, chaque 1 % de silicium ajoute plus de 0,1 μΩ·m.
La résistivité compte parce que les pertes par courants de Foucault lui sont inversement proportionnelles : plusieurs fois plus de résistivité, plusieurs fois moins de pertes. C’est le rôle principal du silicium, plus important que la résistance mécanique ou à la corrosion. Le prix est réel :
- La fragilité augmente : plus de silicium rend le travail à froid plus difficile et les bords se fissurent plus facilement à la découpe.
- La conductivité thermique baisse : la chaleur quitte le noyau plus lentement pour un même échauffement.
- L’induction de saturation baisse : environ 2,15 T pour le fer pur contre 2,03 T pour un acier à 3 % de silicium, la même section porte donc un peu moins de flux.
Plus de silicium n’est donc pas toujours mieux. Le GO reste en général vers 3 % avec des inhibiteurs ; le NGO va de 0,5 à 3,5 % et certaines nuances élevées ajoutent de l’aluminium pour augmenter encore la résistivité.
2. Orientation des grains : aligner les domaines sur le flux
Le fer est un cristal cubique dont le comportement magnétique dépend beaucoup de la direction ; la direction <001> s’aimante le plus facilement.
- Grains orientés : laminage à froid, recuit de décarburation et recristallisation secondaire donnent la texture de Goss {110}<001>, presque tous les grains ayant leur direction facile dans le sens du laminage. Les pertes par hystérésis y sont très faibles ; dès que le flux s’en écarte, l’avantage chute vite.
- Grains non orientés : le recuit final donne des grains équiaxes d’orientation aléatoire, aux propriétés voisines dans toutes les directions, moins bons que le GO dans sa meilleure direction mais utilisables dans toutes.
Cela fixe leur usage. Le flux d’un transformateur suit un chemin fixé par la conception, le GO peut donc être poussé au maximum ; dans un moteur le flux tourne avec le rotor, seul le NGO convient.
3. Épaisseur : les courants de Foucault suivent le carré
Les pertes par courants de Foucault sont à peu près proportionnelles au carré de l’épaisseur. Passer de 0,35 à 0,27 mm ramène cette part à environ 60 % en théorie, soit une baisse d’environ 40 %. Mais la tôle mince a un coût :
- Plus de tôles pour la même hauteur de paquet, donc plus de temps de coupe et d’usure d’outils.
- Un facteur de foisonnement un peu plus faible et une section utile plus petite.
- Les faibles épaisseurs sont plus difficiles à laminer, avec un rendement plus bas et un prix nettement plus élevé.
- Les tôles très minces se déforment plus facilement à l’empilage et à la manutention.
L’épaisseur est donc un équilibre entre pertes, coût et procédé : les transformateurs 50 Hz utilisent souvent du GO de 0,18–0,30 mm, les moteurs industriels du NGO de 0,35–0,50 mm, et seuls les projets haute fréquence ou haut rendement descendent sous 0,20 mm.
4. Revêtement : moitié isolation, moitié procédé
Le revêtement de l’acier électrique remplit quatre fonctions :
- Isolation entre tôles : il coupe le chemin des courants de Foucault d’une tôle à l’autre. Sans lui, un paquet se comporte comme du fer massif et les pertes montent fortement.
- Adhérence : pas d’écaillage ni de poudre à la coupe, au pliage et à l’empilage.
- Résistance aux fluides : immersion prolongée dans l’huile de transformateur, les fluides de coupe, les liquides de refroidissement et les frigorigènes.
- Compatibilité procédé : supporter un recuit de détente vers 800 °C sous atmosphère non oxydante ; certains revêtements de tension du GO réduisent aussi la magnétostriction, les pertes et le bruit.
Les types courants sont les revêtements inorganiques (classes C5 et C6 par exemple), semi-organiques et autocollants pour noyaux collés. Inscrivez le code de revêtement au contrat : il décide si l’acier peut être recuit, immergé dans l’huile et si la résistance entre tôles suffit.
GO et NGO : deux voies techniques
| Critère | Grains orientés (GO / CRGO) | Grains non orientés (NGO / CRNGO) |
|---|---|---|
| Structure des grains | Texture de Goss, très alignée sur le laminage | Orientation aléatoire, isotrope |
| Anisotropie magnétique | Forte, optimale dans le sens du laminage | Faible, voisine dans toutes les directions |
| Silicium / aluminium | Environ 3 % Si avec inhibiteurs | 0,5–3,5 % Si, certaines nuances avec Al |
| Épaisseur courante | 0.18–0.35 mm | 0.35–0.65 mm (0.20) |
| Niveau de pertes | Très faible dans le sens du laminage | Moyen, large écart entre nuances |
| Induction magnétique | B8 > 1.85 T | B50 > 1.60 T |
| Usages principaux | Transformateurs de puissance et de distribution, réactances | Moteurs, générateurs, compresseurs, moteurs d’électroménager |
| Transformation | Sensible à la direction ; l’imbrication doit la respecter | Sans contrainte de direction ; bon rendement matière |
| Niveau de prix | Élevé (procédé long, rendement plus faible) | Bas à moyen, large écart entre nuances |
Un raccourci courant dit « GO pour les transformateurs, NGO pour les moteurs ». C’est vrai le plus souvent, mais simplifié. Plus précisément :
- Le NGO peut faire des transformateurs : petits secs, réactances et ballasts l’utilisent, car il est insensible à la direction, s’imbrique bien et coûte moins.
- Le GO pourrait en théorie faire des moteurs, mais la direction du flux ne correspond pas : on paie des performances inutilisées.
- Ce qui décide, c’est si la direction du flux est fixe, pas le nom de la machine.
Les nuances Baosteel montrent comment lire la désignation :
| Nuance | Épaisseur | Type | Pertes max. (W/kg) | Induction min. |
|---|---|---|---|---|
| B23R085 | 0.23 mm | GO, domaines affinés | 0.85 · P17/50 | B8 1.87 T |
| B27P095 | 0.27 mm | GO, haute perméabilité | 0.95 · P17/50 | B8 1.88 T |
| B30P105 | 0.30 mm | GO, haute perméabilité | 1.05 · P17/50 | B8 1.88 T |
| B30G130 | 0.30 mm | GO, conventionnel | 1.30 · P17/50 | B8 1.80 T |
| B35A300 | 0.35 mm | Non orienté | 3.00 · P15/50 | B50 1.62 T |
| B50A470 | 0.50 mm | Non orienté | 4.70 · P15/50 | B50 1.64 T |
| B50A800 | 0.50 mm | Non orienté | 8.00 · P15/50 | B50 1.70 T |
La règle est simple : les deux premiers chiffres sont l’épaisseur nominale ×100 mm, la lettre le type, et les derniers chiffres les pertes garanties ×100. B30P105 est donc un GO haute perméabilité de 0,30 mm aux pertes garanties de 1,05 W/kg. Les lettres varient un peu selon les aciéries, mais « épaisseur + pertes » est commun à toutes.
Lire une fiche technique : six paramètres
| Paramètre | Grains orientés | Grains non orientés | Comment le lire |
|---|---|---|---|
| Épaisseur | 0.18–0.35 mm | 0.35–0.65 mm | Épaisseur nominale plus variation, qui influe sur l’empilage |
| Largeur | 600–1250 mm | 800–1250 mm | Fixe le rendement d’imbrication et le nombre de refendages |
| Pertes fer | < 1.1 W/kg · P17/50 | < 3.5 W/kg · P15/50 | Le maximum garanti de la nuance |
| Induction magnétique | B8 > 1.85 T | B50 > 1.60 T | Décide de la compacité du noyau |
| Revêtement | C5 · C6 | C5 · C6 | Décide recuit, immersion dans l’huile et collage |
| Normes | GB/T 2521.2 · IEC 60404-8-7 · ASTM A876 | GB/T 2521.1 · EN 10106 · ASTM A677 | Base de la réception ; à citer au contrat |
(1) Les conditions d’essai des pertes diffèrent
Le GO est donné à P17/50 (1,7 T, 50 Hz) et le NGO à P15/50 (1,5 T, 50 Hz), car les noyaux de transformateur travaillent vers 1,6–1,7 T et ceux de moteur surtout vers 1,5–1,6 T. Comparer un P17/50 et un P15/50 n’a aucun sens.
(2) Les pertes NGO du tableau sont celles des nuances hautes
Le NGO va en réalité d’environ 2,5 à 8 W/kg, bien plus large que le GO. Devant « < 3,5 », demandez quelle épaisseur et quelle nuance.
(3) L’induction décide de la taille du noyau
On néglige souvent l’induction, mais elle fixe la section du noyau. Avec 0,05 T de moins, le noyau grossit à puissance égale, les enroulements en cuivre s’allongent, les pertes en charge et le coût montent.
(4) Les pertes sont une valeur garantie, pas mesurée
La nuance donne un plafond ; les valeurs réelles varient d’une bobine à l’autre. Les parties sur les pertes et le prix expliquent pourquoi c’est important.
(5) La méthode de mesure compte
Les pertes se mesurent d’ordinaire au cadre Epstein (bandes de 30 × 300 mm) ou sur tôle unique selon GB/T 3655 / IEC 60404-2. Les contraintes de coupe des éprouvettes, l’empilage et la température influent sur le résultat : précisez la méthode pour comparer des laboratoires.
Pourquoi les pertes comptent
1. Les pertes ont trois composantes
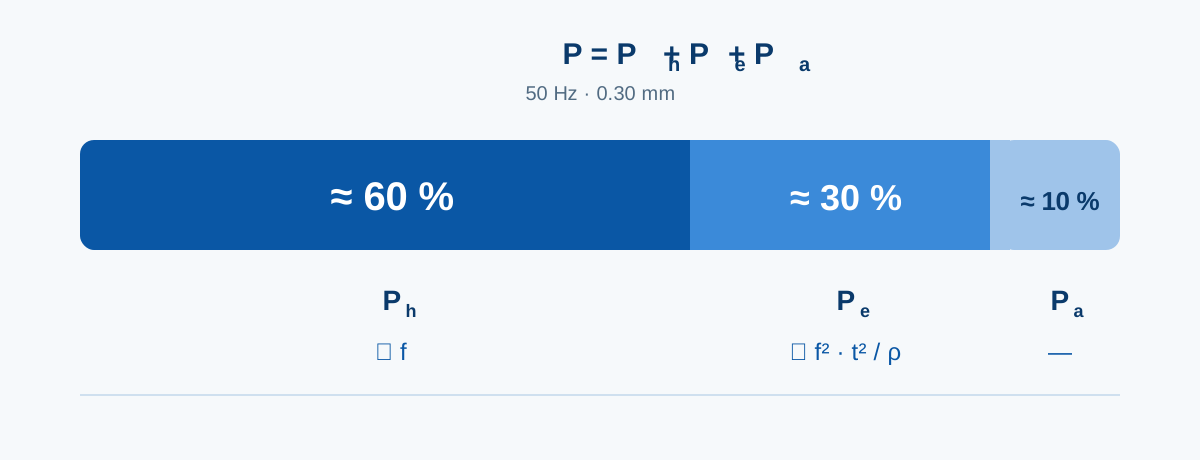
- Pertes par hystérésis : l’énergie pour retourner les domaines magnétiques. Proportionnelles à la fréquence, elles dépendent surtout de la pureté, de la taille de grain et des contraintes internes ; le recuit les améliore, les contraintes de coupe les aggravent.
- Pertes par courants de Foucault : courants induits dans chaque tôle par le champ alternatif. Elles croissent avec le carré de la fréquence et de l’épaisseur et baissent avec la résistivité.
- Pertes anormales (excédentaires) : dues à l’interaction du mouvement des parois de domaines avec la microstructure ; plus faibles mais non négligeables.
À 50 Hz et 0,30 mm, la répartition est d’environ 60 % d’hystérésis, 30 % de courants de Foucault et 10 % anormales, selon l’épaisseur et la fréquence. C’est important : là où l’hystérésis domine, le progrès vient de la matière et du recuit ; là où les courants de Foucault dominent, de la tôle plus mince et du revêtement.
2. Comment elles atteignent la machine finie
Transformateurs : les pertes fer sont les pertes à vide. Elles sont consommées 24 h sur 24 dès que le transformateur est sous tension, quelle que soit la charge, pendant les 8 760 heures de l’année. Elles fixent la classe de rendement (par exemple GB 20052 en Chine ou l’écoconception Tier 2 dans l’UE) et l’échauffement ; en règle pratique, chaque 6–8 °C supplémentaires divise environ par deux la durée de vie de l’isolation.
Moteurs : les pertes fer font partie des pertes totales et fixent, avec les pertes cuivre, la classe de rendement et l’échauffement. Les moteurs haut rendement (IE3/IE4) y sont particulièrement sensibles, car les pertes cuivre sont déjà faibles et la part des pertes fer augmente.
Bruit : la vibration due à la magnétostriction dépend de l’induction et de l’orientation. Les revêtements de tension et l’affinage des domaines du GO influent directement sur le bruit, d’où les nuances spécifiées pour les transformateurs silencieux.
3. Ce que vaut 0,01 W/kg
- Prenons un noyau de transformateur de distribution de 1,5 t de GO : un écart de 0,01 W/kg fait 15 W sur l’ensemble du noyau.
- Sur les 8 760 heures d’une année, cela fait 131 kWh.
- Sur 20 ans, environ 2 600 kWh par transformateur.
Cela semble peu. Vu autrement :
- À 0,03 W/kg, l’écart atteint environ 7 900 kWh par transformateur sur 20 ans, ce qui peut égaler ou dépasser l’écart de prix d’une tonne d’acier.
- Pour un fabricant de 10 000 transformateurs par an, 0,01 W/kg représente environ 1,31 million de kWh par an.
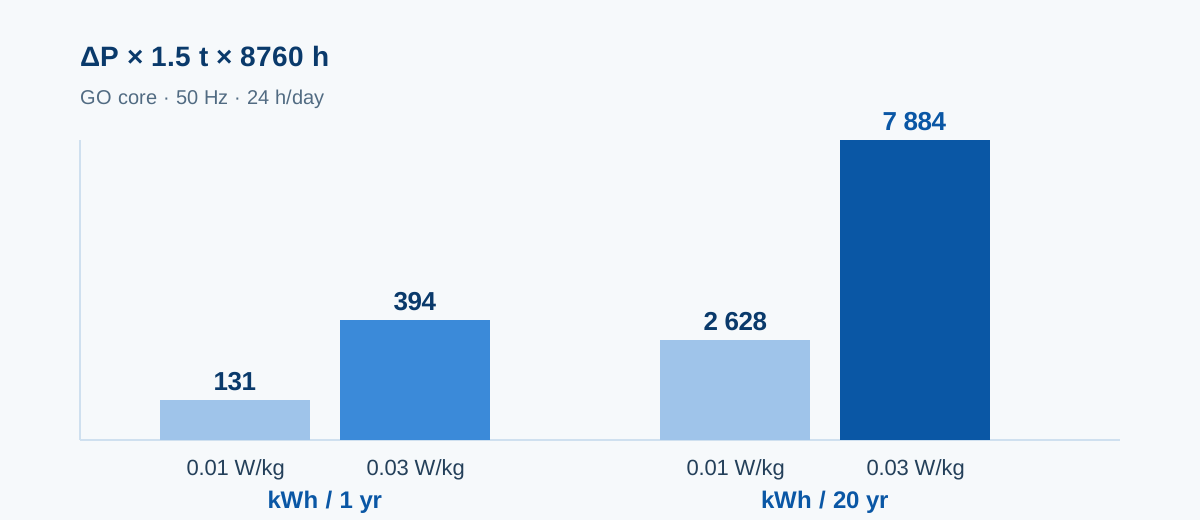
Une limite doit être claire : l’induction et la fréquence réelles diffèrent des conditions d’essai, un écart de pertes ne s’extrapole donc pas linéairement. Ce calcul sert à juger des ordres de grandeur et à comparer des options, pas à promettre une économie d’énergie exacte.
4. Pourquoi la « même nuance » peut avoir des pertes différentes
C’est le piège le plus fréquent pour les acheteurs. Des bobines de même nuance issues de coulées différentes peuvent mesurer différemment sous le maximum garanti, à cause de :
- Petites variations de composition et d’inhibiteurs.
- Différences de cycle de recuit : température, atmosphère, vitesses de chauffe et de refroidissement.
- L’affinage ou non des domaines, et comment (pas et profondeur de la gravure laser).
- Type de revêtement et niveau de tension.
- Position de prélèvement : tête, queue et rive diffèrent.
- Équipement d’essai et préparation des éprouvettes, y compris les contraintes de coupe non relâchées.
Autrement dit, la nuance fixe seulement un plafond ; elle ne dit pas combien mesure la bobine que vous avez en main. C’est pourquoi un devis qui affiche les valeurs mesurées fait une vraie différence.
Comment les pertes agissent sur le devis et la réception
L’usage est de chiffrer par nuance : un prix pour B30P105, un autre pour B30G130. C’est simple, mais cela masque l’écart à l’intérieur d’une nuance, qui dans un transformateur, où chaque 0,01 W/kg compte, représente de l’argent réel. Nous le mettons sur la table :
- Les devis s’accompagnent des valeurs mesurées du certificat d’aciérie du lot (P17/50 ou P15/50, B8, épaisseur, revêtement) : le client n’a rien à deviner.
- Le contrat fixe les valeurs garanties et la méthode de réception, dont la position de prélèvement et les critères, pour que les deux parties jugent avec la même règle.
- La traçabilité va de la coulée → bobine mère → bobine refendue → tôles → noyau, avec les numéros conservés à chaque étape.
Une façon plus utile de comparer les offres : ne comparez pas seulement le prix à la tonne ; comparez « coût matière par noyau + 20 ans d’énergie à vide ». Le premier se voit, le second est caché, et le caché est souvent le plus gros.
De la bobine au noyau : où la transformation fait monter les pertes
Une bonne bobine peut être gâchée en transformation. Ce n’est pas une exagération : c’est la source de pertes la plus négligée.
| Étape | Ce qui se fait | Points de contrôle |
|---|---|---|
| Déroulage / refendage | Bobine large coupée en feuillards | Bavure de rive, sabre, tension de réenroulement |
| Coupe à longueur / en onglet | Feuillards coupés en tôles ; GO souvent en joints à 45° | Précision d’angle, tolérance de longueur |
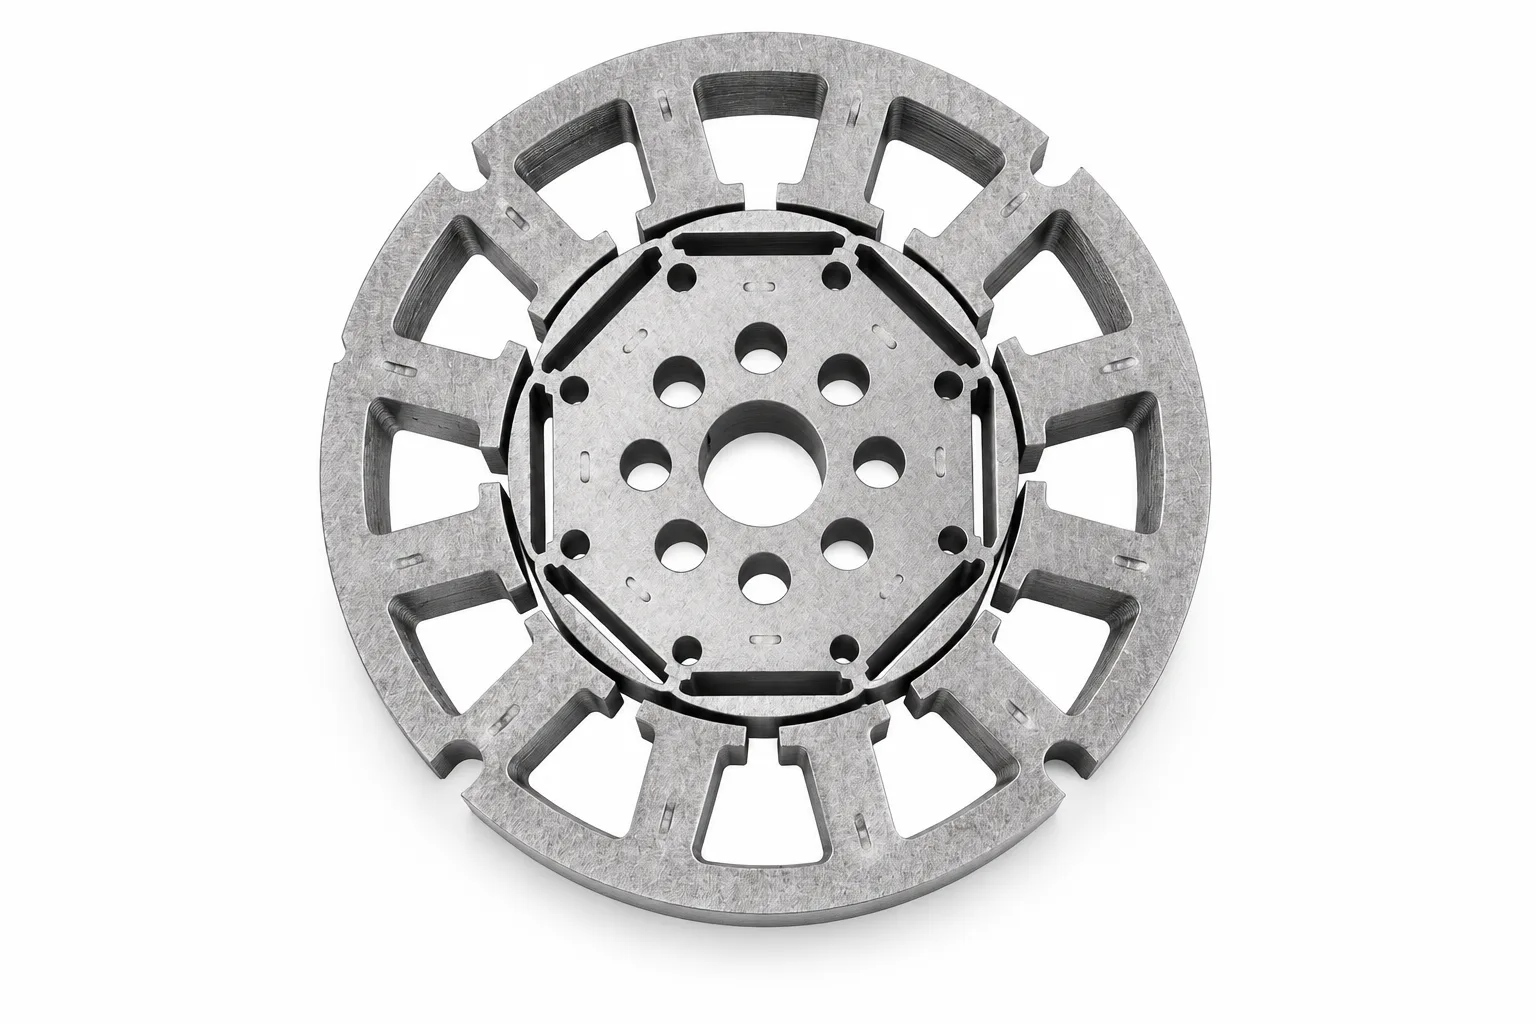
| Découpe | Tôles de stator et rotor ou de transformateur | Jeu d’outil, cadence, usure des arêtes |
| Empilage | Tôles empilées en noyaux, alternées ou step-lap | Facteur de foisonnement, serrage, isolation |
| Recuit | Relâche les contraintes de transformation | Cycle thermique, atmosphère, tenue du revêtement |
| Vernissage / collage | Polymérisation et isolation | Épaisseur de film, température de cuisson |
(1) Bavure excessive
La bavure relie les tôles voisines et court-circuite le chemin des courants de Foucault. La bavure de refendage est en général limitée à ≤ 0,02 mm, celle de découpe encore plus. Avec un jeu d’outil incorrect ou des arêtes usées, elle grandit sans bruit et ne se voit pas à l’œil.
(2) Contraintes de coupe laissées en place
La coupe déforme plastiquement une bande d’environ 5–10 mm près du bord et augmente les pertes locales. Dans les stators de petits moteurs, les dents sont étroites, cette bande pèse donc lourd. Le recuit de détente (environ 750–820 °C, atmosphère non oxydante) récupère une bonne partie des pertes, à condition que le revêtement tienne la température.
(3) Mauvaise méthode de coupe
La découpe laser laisse une zone affectée thermiquement et une couche refondue qui abîment la structure à grains orientés plus que la découpe mécanique ; le fil et le jet d’eau donnent de bons bords mais sont lents. En série, la découpe sous presse reste la plus stable.
(4) Revêtement endommagé
Rayures, plis, pollution par l’huile ou combustion incomplète au recuit provoquent des défauts locaux d’isolation. Les courts-circuits entre tôles entretiennent la surchauffe locale et les dégâts, jusqu’à un échauffement anormal de l’appareil.
(5) Empilage et serrage excessifs
Un certain serrage est nécessaire, mais trop de compression augmente les pertes, surtout en GO. Un facteur de foisonnement d’environ 0,95–0,97 est courant ; trop lâche, le bruit et les vibrations augmentent.
La place de HXES dans cette chaîne
Nous couvrons deux étapes, matière et transformation. Notre bureau de Guangzhou gère devis, documents et export ; l’usine du Hunan assure refendage, coupe à longueur, coupe step-lap en onglet, découpe et empilage des noyaux. L’épaisseur d’entrée est de 0,18–0,50 mm avec des bobines mères jusqu’à 1 250 mm de large ; la tolérance de largeur de refendage est de ±0,2 mm et la bavure ≤ 0,02 mm, et fenêtres et diagonales des noyaux sont tenues au plan.
Choisir une nuance, et six erreurs courantes
Cinq étapes
- Définir le chemin du flux : fixe ou tournant ? Fixe veut dire GO, tournant NGO. Quelle fréquence ? Plus elle est haute, plus la tôle doit être mince.
- Fixer le budget de pertes : partir de l’objectif de rendement, pas d’une nuance. Calculer d’abord les pertes à vide ou totales admises, puis le budget en W/kg.
- Choisir l’épaisseur : équilibrer le budget de pertes avec le facteur de foisonnement et le coût de transformation.
- Choisir revêtement et procédé : recuit ou non, immersion dans l’huile ou non, collage ou non. Ces trois questions fixent le code de revêtement.
- Convenir de la forme de livraison et de la réception : bobine, feuillard, tôles ou noyau fini ; quelles données le certificat doit montrer ; comment gérer contre-essais et litiges.
Six erreurs
- Regarder la nuance et pas les valeurs mesurées : l’écart entre lots peut coûter une classe de rendement.
- Regarder les pertes et pas l’induction : avec moins d’induction, le noyau et les enroulements grossissent et les pertes en charge peuvent monter.
- Croire que plus mince est toujours mieux : la tôle mince pèse sur l’empilage, la coupe et le coût, et le bilan n’est pas toujours positif.
- Ignorer le revêtement : un revêtement inadapté au recuit peut perdre son isolation en un seul recuit.
- Juger l’acier électrique avec des tolérances d’acier de construction : variation d’épaisseur, sabre et qualité de rive pèsent sur l’empilage et les pertes plus qu’on ne croit.
- Se tromper de direction : du GO dans un champ tournant, c’est de l’argent perdu ; du NGO bas de gamme dans un gros transformateur ne passe pas les règles de rendement.
Applications types
| Application | Type usuel | Épaisseur | Points d’attention |
|---|---|---|---|
| Transformateurs de puissance et de distribution | GO | 0.18–0.30 mm | Pertes, induction, bruit, revêtement résistant à l’huile |
| Réactances et transformateurs de mesure | GO | 0.23–0.30 mm | Pertes, pertes près des entrefers |
| Moteurs industriels (IE3/IE4) | NGO | 0.35–0.50 mm | Pertes, induction, aptitude à la découpe |
| Moteurs de traction électrique | NGO mince à haute résistance | 0.20–0.35 mm | Pertes haute fréquence, résistance, fatigue |
| Générateurs et éoliennes | NGO | 0.35–0.65 mm | Pertes, stabilité dimensionnelle |
| Moteurs d’électroménager et de compresseurs | NGO | 0.50 mm | Coût, aptitude à la découpe |
| Petits transformateurs secs, ballasts | NGO | 0.35–0.50 mm | Coût, rendement d’imbrication |
Questions fréquentes
Une bobine d’acier électrique et une tôle d’acier au silicium, est-ce différent ?
Ce sont deux formes du même matériau. L’aciérie livre des bobines ; après refendage, coupe ou découpe, elles deviennent des tôles. « Bobine » souligne la forme de livraison et la transformation à venir ; « tôle » signifie qu’elle est déjà à dimension.
Combien pèse une bobine ?
En général 3–5 tonnes, pour un diamètre intérieur de 508 ou 610 mm. Le poids influe sur le levage, la dérouleuse et la gestion des restes : confirmez-le à la commande.
Pourquoi le GO coûte-t-il beaucoup plus cher ?
Le procédé est long : contrôle de composition, inhibiteurs, laminages à froid répétés, recuit de décarburation, recristallisation secondaire à haute température, revêtement et affinage des domaines, et chaque étape pèse sur le rendement. On paie le procédé et le rendement, pas seulement le silicium.
Une nuance 50 Hz peut-elle servir à 60 Hz ?
Oui, mais les pertes changent. Les courants de Foucault croissent avec le carré de la fréquence et l’hystérésis avec la fréquence : à induction égale, les pertes sont plus élevées à 60 Hz. Pour les marchés 60 Hz, vérifiez les valeurs à 60 Hz au lieu de reprendre celles à 50 Hz.
Faut-il recuire les tôles après la coupe ?
Cela dépend de l’exigence. Les moteurs industriels courants ne sont souvent pas recuits et comptent sur la marge de la nuance ; les moteurs haut rendement, les transformateurs à faibles pertes et les petits noyaux très contraints par la coupe y gagnent nettement. Vérifiez d’abord que le revêtement tient environ 800 °C.
Comment savoir si la nuance d’un fournisseur est fiable ?
Trois gestes : demander le certificat d’aciérie du lot (pas une brochure), demander le numéro de coulée et convenir de la gestion des contre-essais et des litiges. Les fournisseurs prêts à l’écrire dans le devis assument en général leurs données.
Pour conclure
Les fiches techniques d’acier électrique se ressemblent ; les différences se cachent à trois endroits : l’écart des valeurs mesurées dans une même nuance, l’accord entre revêtement et transformation, et qui répond quand quelque chose ne va pas.
Les pertes méritent une place à part parce que c’est le seul chiffre présent à la fois dans l’accord technique, la réglementation de rendement, le devis et le rapport de réception. Elles décident de la taille du noyau, de son échauffement, de sa classe de rendement et de ce que vaut vraiment l’acier.
Ce dont le client a besoin, ce n’est pas d’un prix unitaire plus bas mais d’un prix vérifiable : nuance, valeurs mesurées, numéro de coulée, tolérances et délai, tout par écrit. Si vous choisissez une nuance, envoyez-nous le plan ou la nuance et nous parlerons chiffres. Utilisez notre formulaire de demande ou écrivez à sales@huaxinelecsteel.com.
Les plages de cet article viennent des normes publiques et des données de nuances courantes et ne servent que de référence pour le choix. Les propriétés d’une nuance donnée relèvent du certificat d’aciérie et de l’accord technique entre les parties.

