



Cuộn thép kỹ thuật điện là gì? GO và NGO, các tính chất chính và vì sao tổn hao lõi quyết định giá
Người ta mua cuộn thép kỹ thuật điện vì một điều: tổn hao thấp trong từ trường xoay chiều. Bài viết giải thích silic, hướng hạt, độ dày và lớp phủ tạo nên tính chất đó ra sao, cách đọc bảng thông số, và vì sao tổn hao lõi quyết định hiệu suất, độ tăng nhiệt và giá.
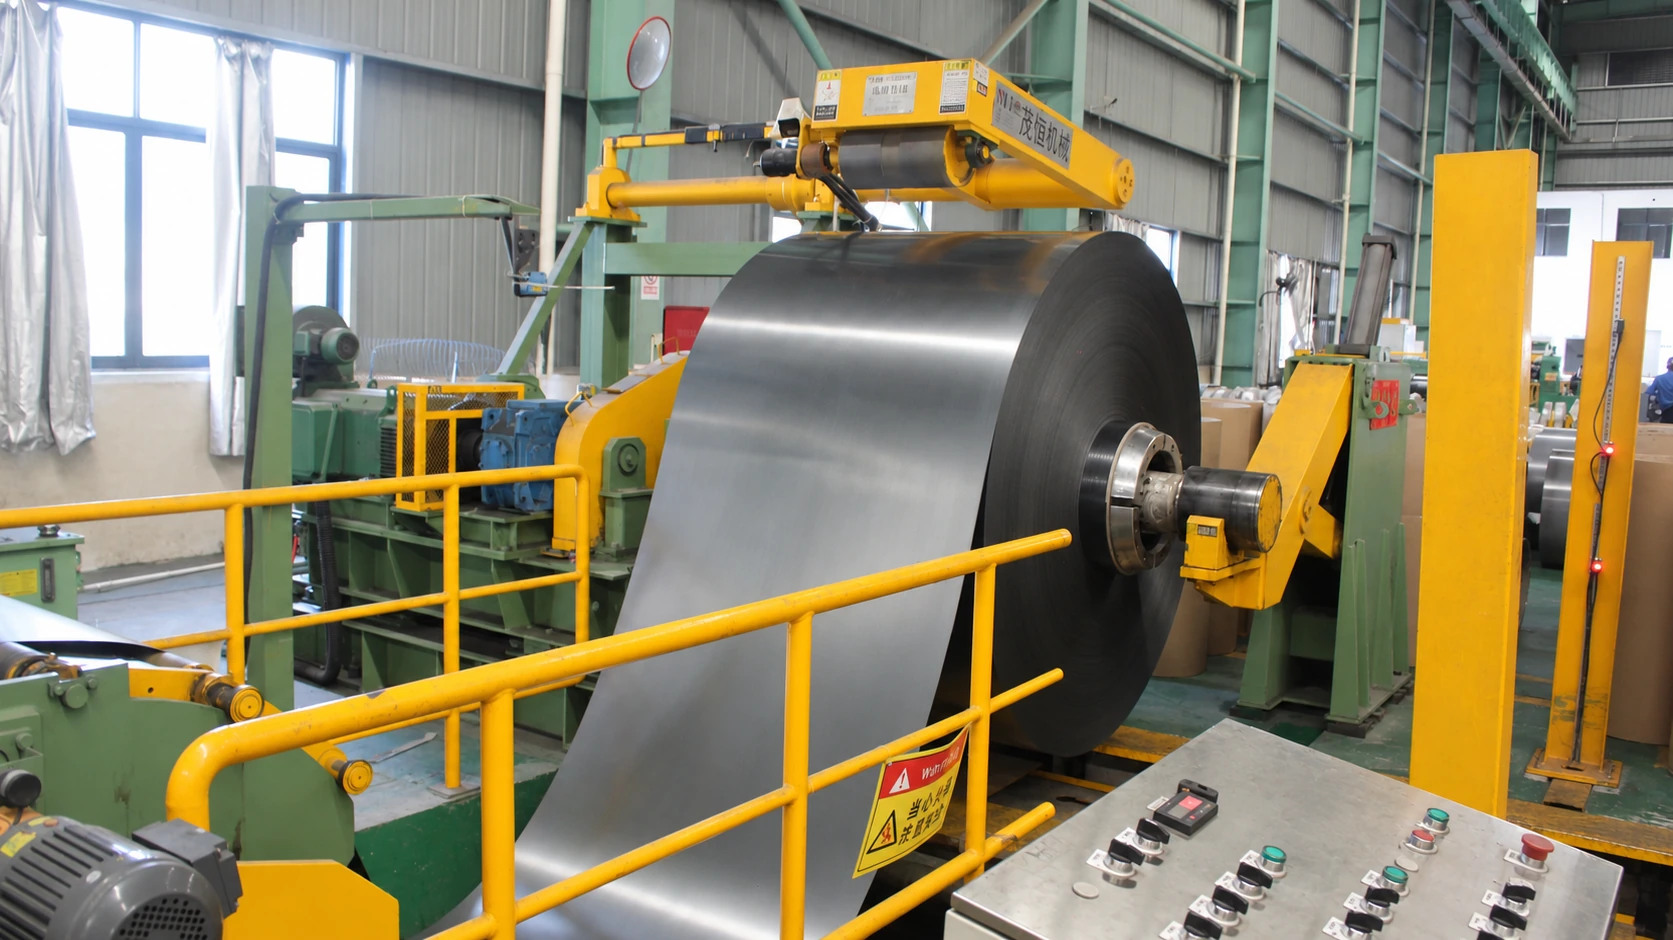
Trên dây chuyền xẻ băng tại nhà máy Hồ Nam của chúng tôi, một cuộn thép định hướng nặng hơn ba tấn được tháo ra, xẻ và cuộn lại: cuộn mẹ rộng 1.250 mm trở thành các băng 900 mm, mép gọn và bavia trong phạm vi 0,02 mm. Vài giờ sau, các băng chuyển sang cắt hoặc dập và trở thành một phần lõi máy biến áp phân phối.
Cuộn thép kỹ thuật điện, thường gọi là cuộn thép silic, là điểm khởi đầu của chuỗi đó. Đây là hợp kim sắt–silic được thiết kế để dẫn từ thông chứ không để chịu lực. Một tấn thép kết cấu được mua vì độ bền; một tấn thép kỹ thuật điện được mua vì nó tỏa rất ít nhiệt trong từ trường xoay chiều.
Bài viết trả lời những câu khách hàng hỏi chúng tôi nhiều nhất: vật liệu này là gì, GO và NGO khác nhau ra sao, đọc các con số trên bảng thông số thế nào, tổn hao ảnh hưởng thế nào đến máy hoàn chỉnh, và vì sao cùng một mác lại có giá chào khác nhau.
Điểm chính
- Là gì: hợp kim sắt–silic carbon thấp chứa khoảng 0,5–4 % silic, cán nguội thành cuộn để làm lõi từ của máy biến áp, động cơ và máy phát.
- Hai hướng: thép định hướng (GO / CRGO) có hạt xếp theo một hướng, dùng cho máy biến áp; thép không định hướng (NGO / CRNGO) như nhau theo mọi hướng, dùng cho động cơ và máy phát.
- Ba con số chính: tổn hao lõi (W/kg), cảm ứng từ (T) và độ dày (mm). Hầu hết các thông số khác phục vụ ba con số này.
- Lớp phủ không phải phần phụ: nếu cách điện giữa các lá hỏng, tổn hao có thể tăng gấp nhiều lần dù thép tốt đến đâu.
- Tổn hao là tiền: nó quyết định cấp hiệu suất, độ tăng nhiệt, tiếng ồn và giá, và là con số duy nhất xuyên suốt kỹ thuật, mua hàng và nghiệm thu.
Các khoảng dưới đây lấy từ tiêu chuẩn công khai và các mác phổ biến, nhằm giúp hiểu khái niệm. Với một cuộn cụ thể, giá trị đo trên chứng chỉ nhà máy là căn cứ.
Khác thép thông thường ở đâu: bốn đòn bẩy thiết kế
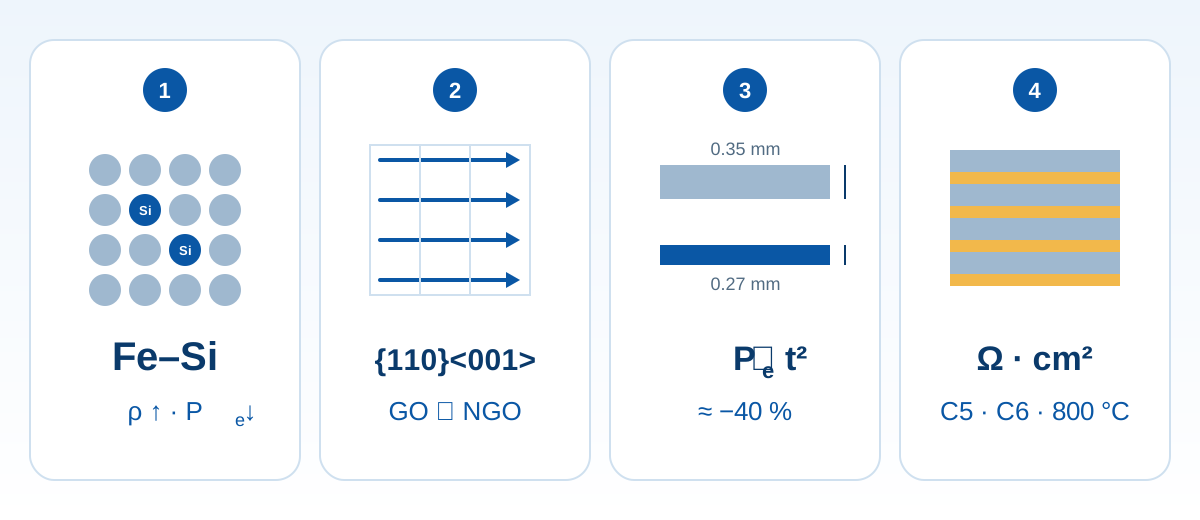
Điều đặc biệt của thép kỹ thuật điện không nằm ở một công thức, mà ở bốn đòn bẩy được điều chỉnh cùng lúc: thành phần, hướng hạt, độ dày và lớp phủ bề mặt. Hiểu bốn điều này là hiểu sản phẩm.
1. Thành phần: silic nâng điện trở suất
Sắt nguyên chất có điện trở suất khoảng 0,10 μΩ·m; với khoảng 3 % silic tăng lên khoảng 0,45–0,50 μΩ·m. Theo kinh nghiệm, mỗi 1 % silic thêm hơn 0,1 μΩ·m.
Điện trở suất quan trọng vì tổn hao dòng xoáy trong lõi tỉ lệ nghịch với nó: điện trở suất gấp vài lần thì tổn hao dòng xoáy giảm vài lần. Đây là vai trò cốt lõi của silic, quan trọng hơn độ bền hay chống gỉ. Cái giá cũng rõ ràng:
- Giòn hơn: càng nhiều silic, gia công nguội càng khó và mép càng dễ nứt khi dập, cắt.
- Dẫn nhiệt kém hơn: cùng độ tăng nhiệt, nhiệt thoát khỏi lõi chậm hơn.
- Cảm ứng bão hòa giảm: khoảng 2,15 T với sắt nguyên chất so với khoảng 2,03 T với thép 3 % silic, nên cùng tiết diện dẫn được ít từ thông hơn một chút.
Vì vậy silic không phải càng nhiều càng tốt. Thép định hướng thường giữ khoảng 3 % kèm chất ức chế; thép không định hướng từ 0,5 đến 3,5 % tùy mác, một số mác cao thêm nhôm để tăng điện trở suất.
2. Hướng hạt: xếp các miền từ theo đường từ
Sắt là tinh thể lập phương, tính chất từ phụ thuộc nhiều vào hướng; hướng <001> dễ từ hóa nhất.
- Định hướng: cán nguội, ủ khử carbon và kết tinh lại thứ cấp tạo ra kết cấu Goss {110}<001>, gần như mọi hạt có hướng dễ từ hóa dọc theo chiều cán. Tổn hao trễ theo chiều đó rất thấp; khi từ thông lệch khỏi chiều cán, ưu thế giảm nhanh.
- Không định hướng: ủ cuối cho các hạt đẳng trục định hướng ngẫu nhiên, tính chất gần như nhau mọi hướng, kém GO ở hướng tốt nhất nhưng dùng được theo mọi hướng.
Điều này quyết định cách dùng. Đường từ của máy biến áp cố định theo thiết kế nên có thể khai thác GO tối đa; trong động cơ từ thông quay theo rôto nên chỉ NGO phù hợp.
3. Độ dày: tổn hao dòng xoáy theo bình phương
Tổn hao dòng xoáy gần như tỉ lệ với bình phương độ dày. Chuyển từ 0,35 mm sang 0,27 mm, về lý thuyết thành phần này còn khoảng 60 %, tức giảm khoảng 40 %. Nhưng lá mỏng không miễn phí:
- Cùng chiều cao xếp cần nhiều lá hơn, tốn thời gian cắt và mòn khuôn hơn.
- Hệ số xếp giảm nhẹ, tiết diện hiệu dụng của lõi nhỏ hơn.
- Độ dày mỏng khó cán, hiệu suất thu hồi thấp, giá cao hơn rõ rệt.
- Lá quá mỏng dễ biến dạng khi xếp và vận chuyển.
Vì thế độ dày là điểm cân bằng giữa tổn hao, chi phí và công nghệ: máy biến áp 50 Hz thường dùng GO 0,18–0,30 mm, động cơ công nghiệp dùng NGO 0,35–0,50 mm, chỉ các thiết kế tần số cao hoặc hiệu suất cao mới xuống dưới 0,20 mm.
4. Lớp phủ: nửa cách điện, nửa công nghệ
Lớp phủ trên thép kỹ thuật điện làm bốn việc:
- Cách điện giữa các lá: chặn đường dòng xoáy từ lá này sang lá khác. Thiếu nó, khối lá xử sự như sắt đặc và tổn hao tăng mạnh.
- Độ bám: không bong tróc, không bụi khi cắt, uốn và xếp.
- Chịu môi chất: ngâm lâu trong dầu máy biến áp, dung dịch cắt gọt, chất làm mát và môi chất lạnh.
- Tương thích công nghệ: chịu được ủ khử ứng suất khoảng 800 °C trong khí quyển không oxy hóa; một số lớp phủ căng của GO còn giảm từ giảo, tổn hao và tiếng ồn.
Các loại phổ biến gồm lớp phủ vô cơ (như cấp C5, C6), bán hữu cơ và lớp phủ tự dính cho lõi dán. Hãy ghi mã lớp phủ vào hợp đồng: nó quyết định thép có ủ được không, ngâm dầu được không và điện trở giữa các lá có đủ không.
GO và NGO: hai hướng công nghệ
| Khía cạnh | Định hướng (GO / CRGO) | Không định hướng (NGO / CRNGO) |
|---|---|---|
| Cấu trúc hạt | Kết cấu Goss, xếp thẳng cao theo chiều cán | Định hướng ngẫu nhiên, đẳng hướng |
| Dị hướng từ | Mạnh, tốt nhất theo chiều cán | Yếu, gần như nhau mọi hướng |
| Silic / nhôm | Khoảng 3 % Si kèm chất ức chế | 0,5–3,5 % Si, một số mác thêm Al |
| Độ dày phổ biến | 0.18–0.35 mm | 0.35–0.65 mm (0.20) |
| Mức tổn hao | Rất thấp theo chiều cán | Trung bình, chênh lệch lớn giữa các mác |
| Cảm ứng từ | B8 > 1.85 T | B50 > 1.60 T |
| Ứng dụng chính | Máy biến áp lực và phân phối, cuộn kháng | Động cơ, máy phát, máy nén, động cơ gia dụng |
| Gia công | Nhạy hướng; hướng xếp hình phải đúng | Không phụ thuộc hướng; tận dụng vật liệu cao |
| Mức giá | Cao (quy trình dài, hiệu suất thu hồi thấp) | Thấp đến trung bình, chênh lệch lớn |
Người ta hay nói “GO làm máy biến áp, NGO làm động cơ”. Điều này đúng phần lớn trường hợp nhưng là cách nói đơn giản. Chính xác hơn:
- NGO cũng làm được máy biến áp: máy biến áp khô nhỏ, cuộn kháng và chấn lưu thường dùng vì không nhạy hướng, xếp hình tiết kiệm và rẻ hơn.
- Về lý thuyết GO cũng làm được động cơ, nhưng hướng từ thông không khớp nên bạn trả tiền cho tính năng không dùng được.
- Điều quyết định là hướng từ thông có cố định hay không, chứ không phải tên thiết bị.
Lấy mác Baosteel làm ví dụ cách đọc ký hiệu:
| Mác | Độ dày | Loại | Tổn hao tối đa (W/kg) | Cảm ứng tối thiểu |
|---|---|---|---|---|
| B23R085 | 0.23 mm | Định hướng, tinh chỉnh miền từ | 0.85 · P17/50 | B8 1.87 T |
| B27P095 | 0.27 mm | Định hướng, từ thẩm cao | 0.95 · P17/50 | B8 1.88 T |
| B30P105 | 0.30 mm | Định hướng, từ thẩm cao | 1.05 · P17/50 | B8 1.88 T |
| B30G130 | 0.30 mm | Định hướng, thông thường | 1.30 · P17/50 | B8 1.80 T |
| B35A300 | 0.35 mm | Không định hướng | 3.00 · P15/50 | B50 1.62 T |
| B50A470 | 0.50 mm | Không định hướng | 4.70 · P15/50 | B50 1.64 T |
| B50A800 | 0.50 mm | Không định hướng | 8.00 · P15/50 | B50 1.70 T |
Quy luật đơn giản: hai chữ số đầu là độ dày danh nghĩa ×100 mm, chữ cái là loại, các chữ số cuối là tổn hao bảo đảm ×100. B30P105 là thép định hướng từ thẩm cao dày 0,30 mm, tổn hao bảo đảm 1,05 W/kg. Chữ cái có khác chút ít giữa các nhà máy, nhưng trục “độ dày + tổn hao” là chung.
Đọc bảng thông số: sáu thông số
| Thông số | Định hướng | Không định hướng | Cách đọc |
|---|---|---|---|
| Độ dày | 0.18–0.35 mm | 0.35–0.65 mm | Độ dày danh nghĩa cộng chênh lệch độ dày, ảnh hưởng tới xếp lõi |
| Chiều rộng | 600–1250 mm | 800–1250 mm | Quyết định tỉ lệ tận dụng và số lần xẻ |
| Tổn hao lõi | < 1.1 W/kg · P17/50 | < 3.5 W/kg · P15/50 | Giá trị tối đa bảo đảm của mác |
| Cảm ứng từ | B8 > 1.85 T | B50 > 1.60 T | Quyết định lõi có thể nhỏ gọn đến đâu |
| Lớp phủ | C5 · C6 | C5 · C6 | Quyết định ủ, ngâm dầu và dán |
| Tiêu chuẩn | GB/T 2521.2 · IEC 60404-8-7 · ASTM A876 | GB/T 2521.1 · EN 10106 · ASTM A677 | Căn cứ nghiệm thu; ghi rõ trong hợp đồng |
(1) Điều kiện thử tổn hao khác nhau
Thép định hướng ghi P17/50 (1,7 T, 50 Hz), thép không định hướng ghi P15/50 (1,5 T, 50 Hz), vì lõi máy biến áp thường làm việc ở khoảng 1,6–1,7 T còn lõi động cơ chủ yếu ở 1,5–1,6 T. So trực tiếp P17/50 với P15/50 là vô nghĩa.
(2) Tổn hao NGO trong bảng là phía mác cao
Thực tế NGO trải từ khoảng 2,5 đến 8 W/kg, rộng hơn GO nhiều. Thấy “< 3,5” hãy hỏi: độ dày nào, mác nào?
(3) Cảm ứng từ quyết định kích thước lõi
Cảm ứng từ hay bị bỏ qua nhưng quyết định tiết diện lõi. Thấp hơn 0,05 T thì cùng công suất lõi phải lớn hơn, dây đồng dài hơn, tổn hao tải và chi phí cùng tăng.
(4) Tổn hao là giá trị bảo đảm, không phải giá trị đo
Mác cho biết mức trần; giá trị thực tế dao động giữa các cuộn. Các phần về tổn hao và giá bên dưới giải thích vì sao điều này quan trọng.
(5) Phương pháp đo cũng quan trọng
Tổn hao thường đo bằng khung Epstein (mẫu 30 × 300 mm) hoặc thiết bị thử tấm đơn theo GB/T 3655 / IEC 60404-2. Ứng suất cắt mẫu, cách xếp và nhiệt độ đều ảnh hưởng kết quả, nên khi so sánh giữa các phòng thí nghiệm hãy ghi rõ phương pháp.
Vì sao tổn hao lõi quan trọng
1. Tổn hao gồm ba phần
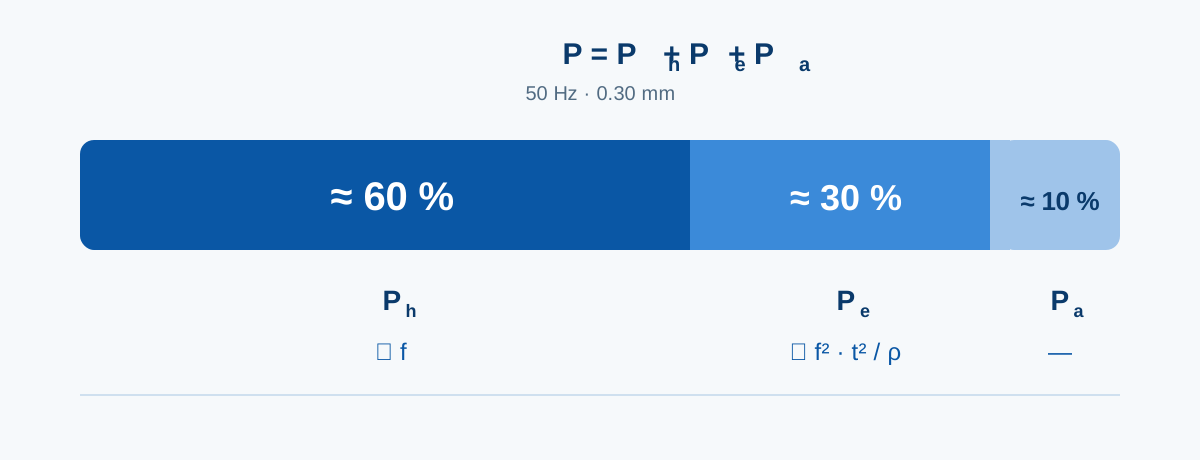
- Tổn hao trễ: năng lượng để đảo các miền từ. Tỉ lệ với tần số, phụ thuộc nhiều nhất vào độ tinh khiết, cỡ hạt và ứng suất trong; ủ cải thiện, ứng suất cắt làm xấu đi.
- Tổn hao dòng xoáy: dòng điện do từ trường xoay chiều cảm ứng trong từng lá. Tăng theo bình phương tần số và độ dày, giảm khi điện trở suất tăng.
- Tổn hao dị thường (dư): do tương tác giữa chuyển động vách miền và vi cấu trúc; nhỏ hơn nhưng không thể bỏ qua.
Ở 50 Hz và 0,30 mm, tỉ lệ khoảng 60 % trễ, 30 % dòng xoáy và 10 % dị thường, thay đổi theo độ dày và tần số. Điều này quan trọng: khi tổn hao trễ chiếm ưu thế, cải thiện nhờ vật liệu và ủ; khi dòng xoáy chiếm ưu thế, nhờ lá mỏng hơn và lớp phủ.
2. Tổn hao đi vào máy hoàn chỉnh thế nào
Máy biến áp: tổn hao lõi chính là tổn hao không tải. Nó tiêu thụ suốt 24 giờ mỗi khi máy biến áp có điện, bất kể tải, trong cả 8.760 giờ mỗi năm. Nó quyết định cấp hiệu suất (như GB 20052 ở Trung Quốc hay Ecodesign Tier 2 ở EU) và độ tăng nhiệt; theo kinh nghiệm, mỗi 6–8 °C tăng thêm làm tuổi thọ cách điện giảm khoảng một nửa.
Động cơ: tổn hao lõi là một phần tổng tổn hao và cùng tổn hao đồng quyết định cấp hiệu suất và độ tăng nhiệt. Động cơ hiệu suất cao (IE3/IE4) đặc biệt nhạy, vì tổn hao đồng đã thấp nên tỉ trọng tổn hao lõi tăng lên.
Tiếng ồn: rung do từ giảo phụ thuộc cảm ứng từ và mức định hướng. Lớp phủ căng và tinh chỉnh miền từ của GO ảnh hưởng trực tiếp đến tiếng ồn, nên máy biến áp ít ồn thường chỉ định mác riêng.
3. 0,01 W/kg đáng giá bao nhiêu
- Lấy lõi máy biến áp phân phối dùng 1,5 t GO: chênh 0,01 W/kg là 15 W cho cả lõi.
- Trong 8.760 giờ một năm là 131 kWh.
- Trong 20 năm khoảng 2.600 kWh cho mỗi máy biến áp.
Trông có vẻ nhỏ. Nhìn theo cách khác:
- Với 0,03 W/kg, chênh lệch khoảng 7.900 kWh mỗi máy trong 20 năm, có thể ngang hoặc vượt chênh lệch giá của một tấn thép.
- Với nhà sản xuất 10.000 máy biến áp mỗi năm, 0,01 W/kg tương đương khoảng 1,31 triệu kWh mỗi năm.
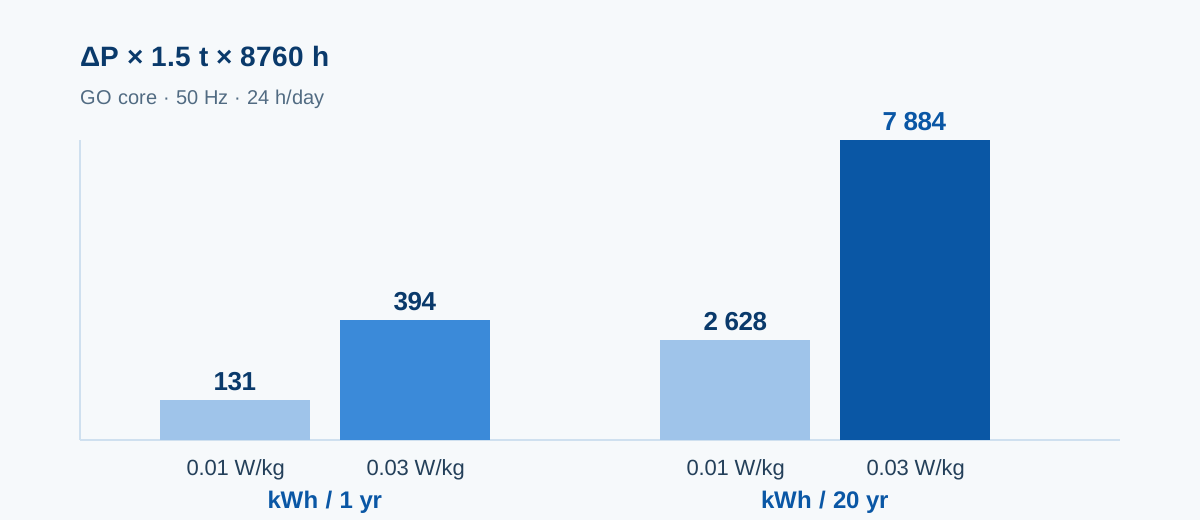
Cần nói rõ một giới hạn: cảm ứng và tần số vận hành thực tế khác điều kiện thử, nên không thể ngoại suy tuyến tính chênh lệch tổn hao. Phép tính này để đánh giá bậc độ lớn và so sánh phương án, không phải cam kết tiết kiệm điện chính xác.
4. Vì sao “cùng mác” lại có tổn hao khác nhau
Đây là cái bẫy người mua dễ mắc nhất. Các cuộn cùng mác từ các mẻ nấu khác nhau có thể đo khác nhau trong phạm vi bảo đảm, do:
- Dao động nhỏ về thành phần và chất ức chế.
- Khác biệt chu trình ủ: nhiệt độ, khí quyển, tốc độ nung và làm nguội.
- Có tinh chỉnh miền từ hay không và cách làm (khoảng cách, độ sâu vạch laser).
- Loại lớp phủ và mức lực căng.
- Vị trí lấy mẫu: đầu, đuôi và mép khác nhau.
- Thiết bị thử và cách chuẩn bị mẫu, kể cả ứng suất cắt chưa được khử.
Nói cách khác, mác chỉ đặt mức trần; nó không cho biết cuộn bạn đang cầm đo được bao nhiêu. Vì vậy báo giá có ghi giá trị đo hay không là chi tiết tạo ra khác biệt thật.
Tổn hao ảnh hưởng báo giá và nghiệm thu thế nào
Thông lệ là báo giá theo mác: một giá cho B30P105, giá khác cho B30G130. Cách này đơn giản nhưng che đi chênh lệch trong cùng một mác, mà trong máy biến áp, nơi từng 0,01 W/kg đều được tính, đó là tiền thật. Chúng tôi công khai nó:
- Báo giá kèm giá trị đo trên chứng chỉ nhà máy của lô (P17/50 hoặc P15/50, B8, độ dày, lớp phủ), khách hàng không phải đoán.
- Hợp đồng ghi rõ giá trị bảo đảm và phương pháp nghiệm thu, gồm vị trí lấy mẫu và tiêu chí, để hai bên đánh giá theo cùng một thước đo.
- Truy xuất đi từ số mẻ nấu → cuộn mẹ → cuộn xẻ → lá cắt → lõi, giữ số ở từng bước.
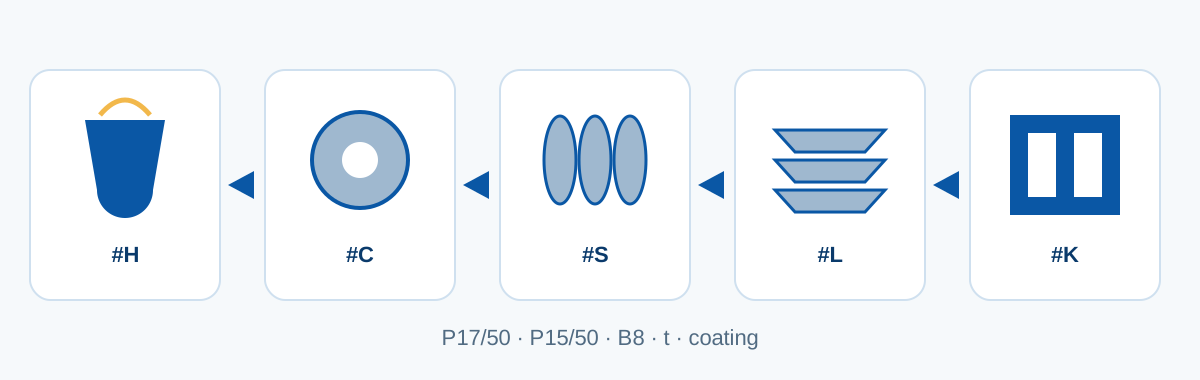
Cách so sánh chào giá hữu ích hơn: đừng chỉ so giá mỗi tấn, hãy so “chi phí vật liệu mỗi lõi + điện năng không tải 20 năm”. Cái trước nhìn thấy được, cái sau ẩn đi, và cái ẩn thường lớn hơn.
Từ cuộn đến lõi: khâu gia công nào làm tăng tổn hao
Một cuộn tốt có thể bị làm hỏng trong gia công. Không phải nói quá, đây là nguồn tổn hao bị bỏ qua nhiều nhất.
| Khâu | Làm gì | Điểm kiểm soát |
|---|---|---|
| Tháo cuộn / xẻ băng | Cắt cuộn rộng thành băng | Bavia mép, cong cạnh, lực căng cuộn |
| Cắt đoạn / cắt vát | Cắt băng thành lá; GO thường mối nối 45° | Độ chính xác góc, dung sai chiều dài |
| Dập | Lá stato, rôto động cơ hoặc lá máy biến áp | Khe hở khuôn, tốc độ dập, mòn lưỡi |
| Xếp lõi | Xếp lá thành lõi, so le hoặc step-lap | Hệ số xếp, lực kẹp, cách điện |
| Ủ | Khử ứng suất gia công | Chu trình nhiệt, khí quyển, độ bền lớp phủ |
| Tẩm sơn / dán | Đóng rắn và cách điện | Độ dày màng, nhiệt độ đóng rắn |
(1) Bavia vượt mức
Bavia nối các lá kề nhau và làm ngắn mạch đường dòng xoáy. Bavia xẻ băng thường giới hạn ≤ 0,02 mm, bavia dập còn chặt hơn. Khe hở khuôn sai hoặc lưỡi mòn làm bavia lớn dần mà mắt thường không thấy.
(2) Ứng suất cắt chưa được khử
Cắt gây biến dạng dẻo một dải khoảng 5–10 mm sát mép, làm tổn hao cục bộ tăng. Ở stato động cơ nhỏ, răng hẹp nên dải này chiếm tỉ lệ lớn. Ủ khử ứng suất (khoảng 750–820 °C, khí quyển không oxy hóa) lấy lại phần lớn tổn hao, với điều kiện lớp phủ chịu được nhiệt độ đó.
(3) Chọn sai phương pháp cắt
Cắt laser để lại vùng ảnh hưởng nhiệt và lớp tái đông đặc, phá hỏng cấu trúc thép định hướng nhiều hơn dập; cắt dây và tia nước cho mép tốt nhưng chậm. Với sản xuất loạt, dập vẫn ổn định nhất.
(4) Lớp phủ bị hỏng
Trầy xước, gấp nếp, dính dầu hoặc cháy không hết khi ủ đều gây hỏng cách điện cục bộ. Ngắn mạch giữa các lá tạo vòng lặp “quá nhiệt cục bộ — cách điện xấu thêm”, cuối cùng biểu hiện thành nhiệt độ tăng bất thường.
(5) Xếp và kẹp quá chặt
Cần kẹp ở mức vừa phải, nhưng ứng suất nén quá lớn làm tổn hao tăng, nhất là với GO. Hệ số xếp thường đạt 0,95–0,97; kẹp quá lỏng thì tiếng ồn và rung tăng.
HXES đứng ở đâu trong chuỗi này
Chúng tôi làm hai khâu: vật liệu và gia công. Văn phòng Quảng Châu lo báo giá, chứng từ và xuất khẩu; nhà máy Hồ Nam làm xẻ băng, cắt đoạn, cắt vát step-lap, dập và xếp lõi. Độ dày đầu vào 0,18–0,50 mm, cuộn mẹ rộng tới 1.250 mm; dung sai bề rộng xẻ ±0,2 mm, bavia ≤ 0,02 mm, cửa sổ và đường chéo lõi kiểm soát theo bản vẽ.
Chọn mác theo năm bước, và sáu sai lầm thường gặp
Năm bước
- Xác định đường từ: từ thông cố định hay quay? Cố định chọn GO, quay chọn NGO. Tần số bao nhiêu? Tần số cao thì chọn lá mỏng.
- Xác định ngân sách tổn hao: suy ngược từ mục tiêu hiệu suất, không suy xuôi từ mác. Trước hết tính tổn hao không tải hoặc tổng tổn hao cho phép, rồi suy ra ngân sách W/kg.
- Chọn độ dày: cân bằng ngân sách tổn hao với hệ số xếp và chi phí gia công.
- Chọn lớp phủ và công nghệ: có ủ không, có ngâm dầu không, có dán không. Ba câu hỏi này quyết định mã lớp phủ.
- Thống nhất dạng giao hàng và nghiệm thu: cuộn, băng, lá hay lõi hoàn chỉnh; chứng chỉ cần những dữ liệu nào; xử lý thử lại và tranh chấp ra sao.
Sáu sai lầm
- Chỉ nhìn mác, không nhìn giá trị đo: chênh lệch giữa các lô đủ làm mất một cấp hiệu suất.
- Chỉ nhìn tổn hao, không nhìn cảm ứng từ: cảm ứng thấp khiến lõi và dây quấn lớn hơn, tổn hao tải có thể tăng.
- Nghĩ càng mỏng càng tốt: lá mỏng gây áp lực lên xếp lõi, cắt dập và chi phí, lợi ích chưa chắc dương.
- Bỏ qua lớp phủ: lớp phủ không hợp quy trình ủ có thể mất cách điện chỉ sau một lần ủ.
- Dùng tư duy dung sai thép kết cấu cho thép kỹ thuật điện: chênh lệch độ dày, cong cạnh và chất lượng mép ảnh hưởng xếp lõi và tổn hao nhiều hơn nhiều người nghĩ.
- Dùng sai hướng: dùng GO trong từ trường quay là phí tiền; dùng NGO mác thấp cho máy biến áp lớn thì không đạt quy định hiệu suất.
Ứng dụng điển hình
| Ứng dụng | Loại thường dùng | Độ dày | Điểm cần chú ý |
|---|---|---|---|
| Máy biến áp lực và phân phối | GO | 0.18–0.30 mm | Tổn hao, cảm ứng từ, tiếng ồn, lớp phủ chịu dầu |
| Cuộn kháng, máy biến áp đo lường | GO | 0.23–0.30 mm | Tổn hao, tổn hao gần khe hở không khí |
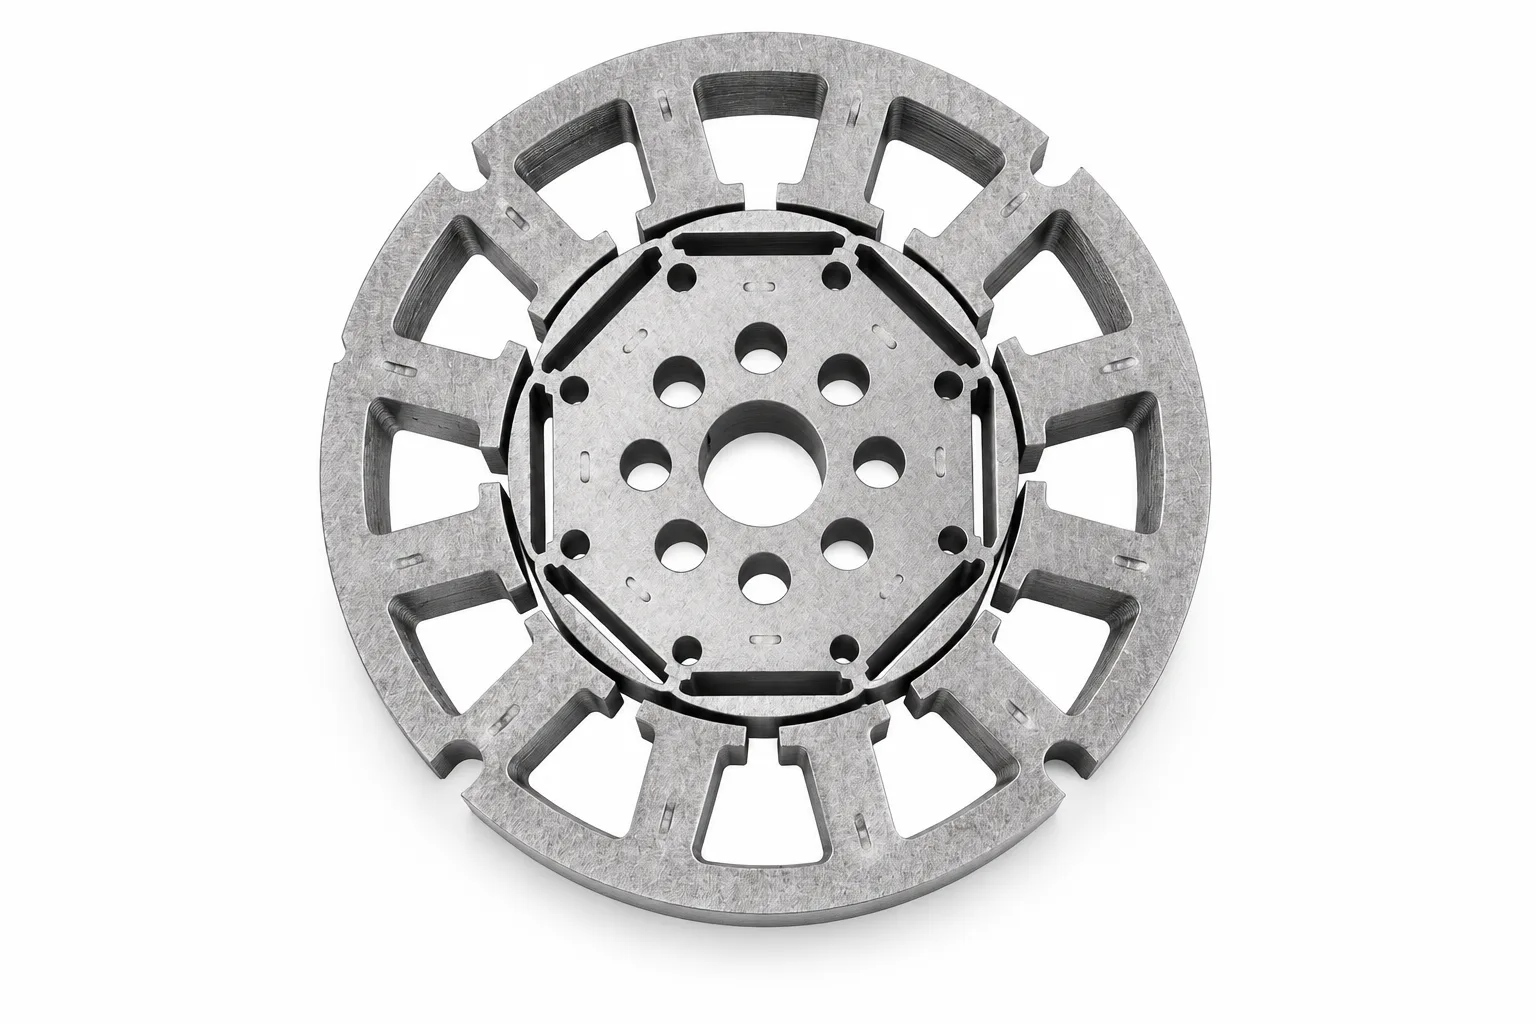
| Động cơ công nghiệp (IE3/IE4) | NGO | 0.35–0.50 mm | Tổn hao, cảm ứng từ, khả năng dập |
| Động cơ kéo xe điện | NGO mỏng, cường độ cao | 0.20–0.35 mm | Tổn hao tần số cao, độ bền, mỏi |
| Máy phát, máy phát điện gió | NGO | 0.35–0.65 mm | Tổn hao, ổn định kích thước |
| Động cơ gia dụng, máy nén | NGO | 0.50 mm | Chi phí, khả năng dập |
| Máy biến áp khô nhỏ, chấn lưu | NGO | 0.35–0.50 mm | Chi phí, tận dụng xếp hình |
Câu hỏi thường gặp
Cuộn thép kỹ thuật điện và tấm thép silic có khác nhau không?
Đó là hai dạng của cùng một vật liệu. Nhà máy giao cuộn; sau khi xẻ, cắt hoặc dập thì thành tấm hay lá. “Cuộn” nhấn mạnh dạng giao hàng và gia công tiếp theo; “tấm” nghĩa là đã cắt theo kích thước.
Một cuộn nặng bao nhiêu?
Thường 3–5 tấn, đường kính trong 508 mm hoặc 610 mm. Trọng lượng cuộn ảnh hưởng tới nâng hạ, thiết bị tháo cuộn và quản lý phần dư, nên nên xác nhận khi đặt hàng.
Vì sao thép định hướng đắt hơn nhiều?
Quy trình dài: kiểm soát thành phần, chất ức chế, cán nguội nhiều lần, ủ khử carbon, kết tinh lại thứ cấp ở nhiệt độ cao, lớp phủ và tinh chỉnh miền từ, mỗi khâu đều ảnh hưởng hiệu suất thu hồi. Bạn trả tiền cho quy trình và tỉ lệ đạt, không chỉ cho silic.
Mác dùng cho 50 Hz có dùng được ở 60 Hz không?
Dùng được, nhưng tổn hao thay đổi. Tổn hao dòng xoáy tăng theo bình phương tần số, tổn hao trễ theo tần số, nên ở cùng cảm ứng tổn hao 60 Hz cao hơn. Với thị trường 60 Hz hãy kiểm tra lại theo điều kiện 60 Hz, đừng dùng thẳng số liệu 50 Hz.
Sau khi cắt dập có bắt buộc phải ủ không?
Tùy yêu cầu. Động cơ công nghiệp thông thường thường không ủ mà dựa vào dư địa của mác; động cơ hiệu suất cao, máy biến áp tổn hao thấp và lõi nhỏ có tỉ trọng ứng suất cắt lớn thì ủ mang lại lợi ích rõ. Trước khi ủ hãy kiểm tra lớp phủ chịu được khoảng 800 °C.
Làm sao biết mác nhà cung cấp chào có đáng tin không?
Ba việc: yêu cầu chứng chỉ nhà máy của lô (không phải catalogue), yêu cầu số mẻ nấu, và thống nhất cách xử lý thử lại và tranh chấp. Nhà cung cấp sẵn sàng ghi ba điều này vào báo giá thường cũng chịu trách nhiệm với dữ liệu của mình.
Lời kết
Bảng thông số thép kỹ thuật điện trông na ná nhau; khác biệt nằm ở ba chỗ: độ phân tán giá trị đo trong cùng một mác, mức tương thích giữa lớp phủ và gia công, và ai chịu trách nhiệm khi có sự cố.
Tổn hao đáng được bàn riêng vì đó là con số duy nhất cùng xuất hiện trong thỏa thuận kỹ thuật, quy định hiệu suất, báo giá và biên bản nghiệm thu. Nó quyết định lõi lớn đến đâu, nóng đến đâu, có đạt cấp hiệu suất không, và tấn thép thực sự đáng giá bao nhiêu.
Điều khách hàng cần không phải đơn giá thấp hơn, mà là một mức giá kiểm chứng được: mác, giá trị đo, số mẻ nấu, dung sai và thời hạn giao, tất cả bằng văn bản. Nếu bạn đang chọn mác, hãy gửi bản vẽ hoặc mác cho chúng tôi, chúng tôi sẽ trao đổi dựa trên dữ liệu. Dùng biểu mẫu yêu cầu hoặc viết tới sales@huaxinelecsteel.com.
Các khoảng số liệu trong bài lấy từ tiêu chuẩn công khai và dữ liệu mác phổ biến, chỉ để tham khảo khi lựa chọn. Tính chất của một mác cụ thể căn cứ theo chứng chỉ nhà máy và thỏa thuận kỹ thuật giữa các bên.

