



什么是电工钢卷?取向与无取向、关键性能,以及铁损为什么决定价格
电工钢卷卖的只有一样东西:在交变磁场下损耗低。本文讲清硅、晶粒取向、厚度和涂层如何造就这一性能,规格表怎么读,以及铁损为什么决定能效、温升和价格。
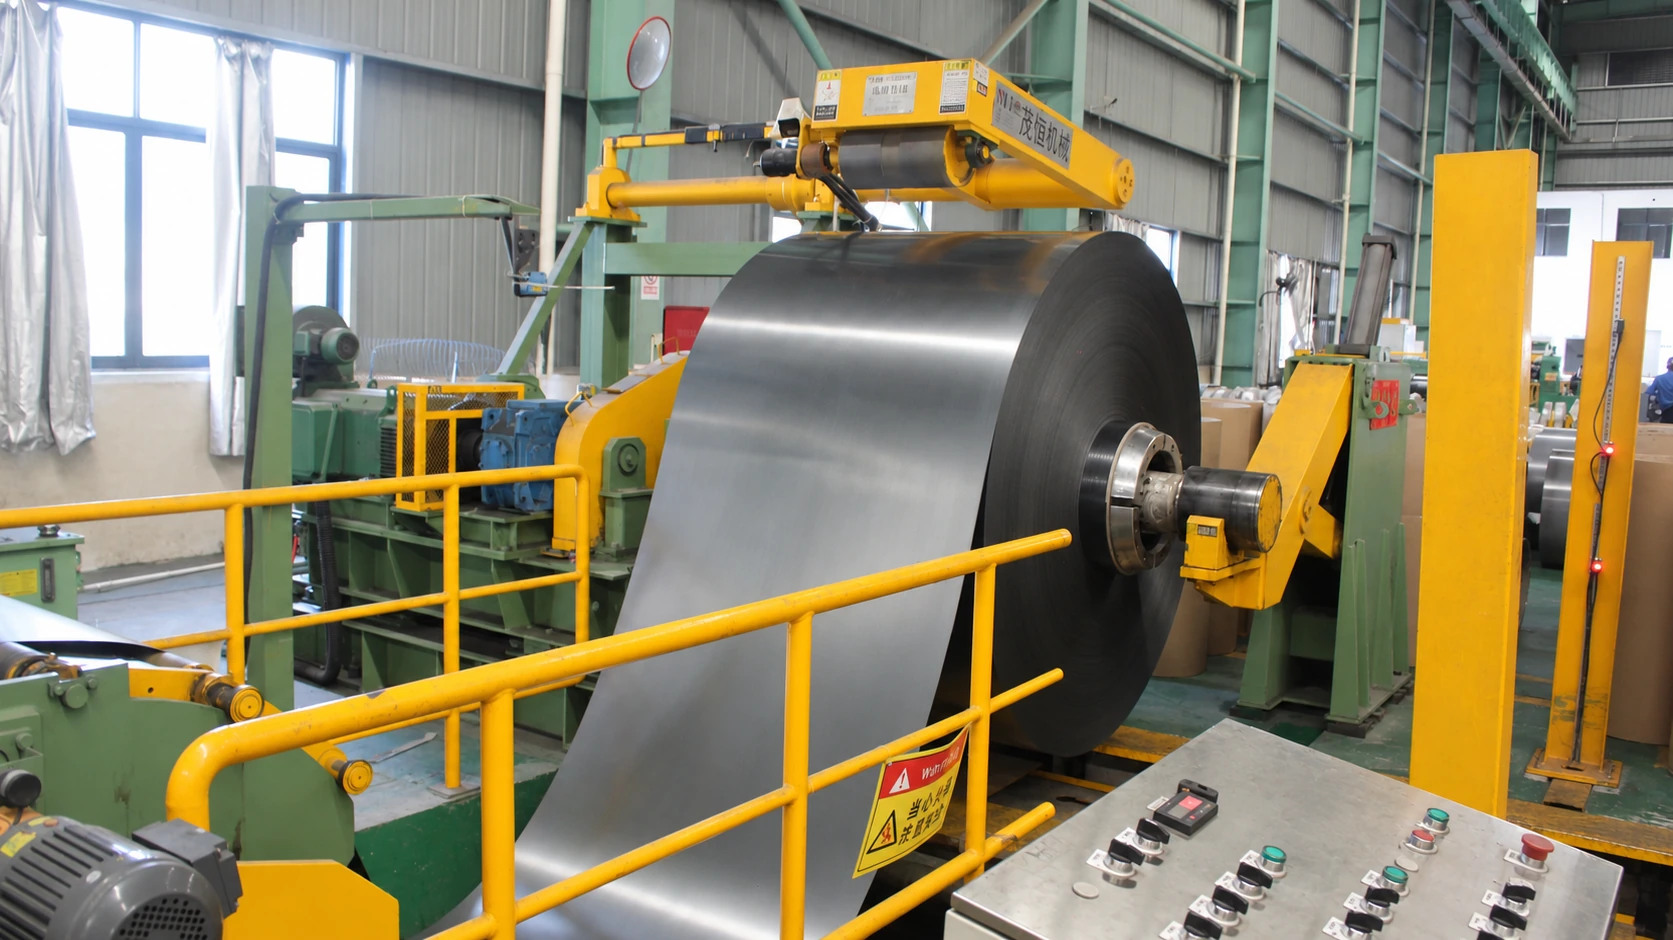
在湖南加工基地的纵剪线上,一卷三吨多的取向钢卷被开卷、分条、重新卷取:1,250 mm 的母卷变成 900 mm 的窄条,切口整齐,毛刺控制在 0.02 mm 以内。几个小时后,这批料进入横剪或冲压工位,最终成为一台配电变压器铁芯的一部分。
电工钢卷(也常被叫作硅钢卷)就是这条链的起点。它是铁硅合金,设计目标是导磁,不是承力。一吨结构钢买的是强度,一吨电工钢买的是在交变磁场下少发热。
本文把客户问我们最多的几个问题一次讲清:它到底是什么、GO 和 NGO 差在哪里、规格表上的数怎么读、铁损如何影响整机,以及为什么同一个牌号在不同供应商那里报价会差一截。
先给结论
- 是什么:含硅约 0.5%–4% 的低碳铁硅合金,冷轧成卷,专门用于变压器、电机和发电机的铁芯。
- 两条路线:取向钢(GO / CRGO)晶粒朝一个方向排,用于变压器;无取向钢(NGO / CRNGO)各向同性,用于电机和发电机。
- 三个关键数:铁损(W/kg)、磁感(T)、厚度(mm),其余参数基本围绕这三个数服务。
- 涂层不是附赠品:层间绝缘一旦失效,铁损可能成倍上升,材料本身再好也白搭。
- 铁损就是钱:它同时决定能效等级、温升、噪声和报价,是唯一贯穿技术、采购和验收三个环节的指标。
下文区间来自公开标准与常见牌号,用于建立概念;具体到某一卷料,以质保书上的实测值为准。
它和普通钢差在哪:四个设计维度
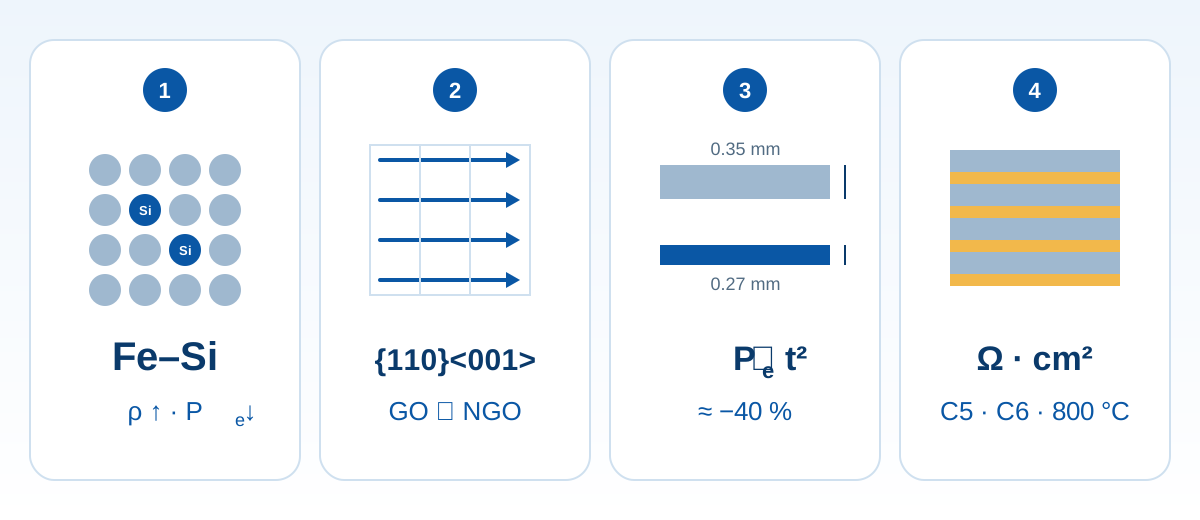
电工钢的特殊之处不靠一个配方,而是四个维度同时被调过:成分、晶粒取向、厚度和表面涂层。理解这四条,基本就理解了这个品类。
1. 成分:硅把电阻率提上去
纯铁电阻率约 0.10 μΩ·m,加入约 3% 硅后升到约 0.45–0.50 μΩ·m。经验上每增加 1% 硅,电阻率提高 0.1 μΩ·m 以上。
电阻率重要,是因为铁芯涡流损耗与它成反比:电阻率翻几倍,涡流损耗就降几倍。这是硅在电工钢里最核心的作用,比提高强度、防锈都重要。代价也实实在在:
- 脆性上升:硅越多冷加工越难,冲剪时边部越容易开裂。
- 导热下降:同样温升下热量散得更慢。
- 饱和磁感下降:纯铁约 2.15 T,3% 硅钢约 2.03 T,同样截面能承载的磁通略少。
所以硅不是越多越好。取向钢通常把硅控制在 3% 左右并配合抑制剂;无取向钢按牌号在 0.5%–3.5% 之间取值,部分高牌号还加铝进一步提高电阻率。
2. 晶粒取向:让磁畴顺着磁路排
铁是立方晶体,磁性能随方向差别很大,<001> 方向最容易磁化。
- 取向钢:通过冷轧、脱碳退火和二次再结晶形成高斯织构 {110}<001>,轧向几乎都是易磁化方向。沿轧向磁化时磁滞损耗极低,一旦磁路偏离轧向,优势迅速衰减。
- 无取向钢:最终退火后得到随机取向的等轴晶,各方向性能接近,单方向不如 GO,但哪个方向都能用。
这决定了用法:变压器的磁通路径是设计好的、固定的,可以用 GO 把性能压到极致;电机里磁通随转子旋转不断换向,只能用 NGO。
3. 厚度:涡流损耗按平方走
涡流损耗近似与厚度平方成正比。0.35 mm 换成 0.27 mm,理论涡流分量降到约 60%,减少约四成。但薄规格不是免费的:
- 同样叠厚下片数变多,冲剪工时和模具磨损上升。
- 叠装系数略降,铁芯有效截面变小。
- 薄规格轧制难、成材率低,单价明显更高。
- 太薄的片在叠装和搬运中更容易变形。
所以厚度是损耗、成本、工艺三者的平衡点:50 Hz 变压器常用 0.18–0.30 mm GO,工业电机常用 0.35–0.50 mm NGO,高频或高效场景才往 0.20 mm 以下走。
4. 涂层:一半绝缘,一半工艺
电工钢表面的涂层承担四件事:
- 层间绝缘:阻断片与片之间的涡流回路。没有它,叠片等于实心铁,铁损急剧上升。
- 附着性:冲剪、弯曲、叠装时不掉粉、不剥落。
- 耐介质:长期浸泡在变压器油、切削液、冷却液和冷媒中。
- 工艺兼容:能承受约 800 °C 非氧化气氛去应力退火;部分 GO 张力涂层还能抑制磁致伸缩,降低铁损和噪声。
常见类型有无机涂层(如 C5、C6 类)、半有机涂层,以及用于粘接铁芯的自粘涂层。涂层代号一定要写进合同,它决定能否退火、能否油浸、层间电阻够不够。
GO 与 NGO:两条技术路线
| 维度 | 取向钢(GO / CRGO) | 无取向钢(NGO / CRNGO) |
|---|---|---|
| 晶粒结构 | 高斯织构,轧向高度一致 | 随机取向,各向同性 |
| 磁各向异性 | 强,轧向最优 | 弱,各方向接近 |
| 硅 / 铝含量 | 硅约 3%,配抑制剂 | 硅 0.5%–3.5%,部分加铝 |
| 常见厚度 | 0.18–0.35 mm | 0.35–0.65 mm (0.20) |
| 铁损水平 | 轧向很低 | 中等,牌号跨度大 |
| 磁感 | B8 > 1.85 T | B50 > 1.60 T |
| 主要用途 | 电力变压器、配电变压器、电抗器 | 电机、发电机、压缩机、家电电机 |
| 加工特点 | 方向敏感,套裁方向不能错 | 方向自由,套裁利用率高 |
| 价格量级 | 高(工艺长、成材率低) | 中低,牌号之间差异大 |
常听到一句话:“GO 做变压器,NGO 做电机。”多数场景成立,但这是简化版。更准确地说:
- NGO 也能做变压器:小容量干变、电抗器、镇流器常用,因为方向不敏感、套裁省料、成本低。
- GO 理论上也能做电机,但磁路方向不匹配,等于花钱买了用不上的性能。
- 真正决定选型的是磁通方向是否固定,而不是设备名字。
以宝钢牌号为例,命名可以这样读:
| 牌号 | 厚度 | 类别 | 最大铁损(W/kg) | 最小磁感 |
|---|---|---|---|---|
| B23R085 | 0.23 mm | 取向,磁畴细化 | 0.85 · P17/50 | B8 1.87 T |
| B27P095 | 0.27 mm | 取向,高磁感 | 0.95 · P17/50 | B8 1.88 T |
| B30P105 | 0.30 mm | 取向,高磁感 | 1.05 · P17/50 | B8 1.88 T |
| B30G130 | 0.30 mm | 取向,普通 | 1.30 · P17/50 | B8 1.80 T |
| B35A300 | 0.35 mm | 无取向 | 3.00 · P15/50 | B50 1.62 T |
| B50A470 | 0.50 mm | 无取向 | 4.70 · P15/50 | B50 1.64 T |
| B50A800 | 0.50 mm | 无取向 | 8.00 · P15/50 | B50 1.70 T |
规律很直白:前两位是公称厚度 ×100 mm,字母表示类别,末尾数字是铁损保证值 ×100。看到 B30P105,就知道是 0.30 mm、铁损保证值 1.05 W/kg 的高磁感取向钢。不同钢厂字母含义略有差异,但“厚度 + 铁损”这条主线通用。
规格表怎么读:六个参数
| 参数 | 取向钢 | 无取向钢 | 读法 |
|---|---|---|---|
| 厚度 | 0.18–0.35 mm | 0.35–0.65 mm | 公称厚度加同板差,后者影响叠装 |
| 宽度 | 600–1250 mm | 800–1250 mm | 决定套裁利用率和纵剪次数 |
| 铁损 | < 1.1 W/kg · P17/50 | < 3.5 W/kg · P15/50 | 该牌号的最大保证值 |
| 磁感 | B8 > 1.85 T | B50 > 1.60 T | 决定铁芯能做多小 |
| 涂层 | C5 · C6 | C5 · C6 | 决定能否退火、油浸、粘接 |
| 标准 | GB/T 2521.2 · IEC 60404-8-7 · ASTM A876 | GB/T 2521.1 · EN 10106 · ASTM A677 | 验收依据,合同里要写明 |
(1)铁损的测试条件不一样
取向钢标 P17/50(1.7 T、50 Hz),无取向钢标 P15/50(1.5 T、50 Hz),因为变压器铁芯常运行在 1.6–1.7 T,电机铁芯多在 1.5–1.6 T。拿 P17/50 和 P15/50 直接比大小没有意义。
(2)表中无取向铁损只是高牌号一侧
NGO 实际从约 2.5 W/kg 到 8 W/kg 都有,跨度比 GO 大得多。看到“< 3.5”要问一句:哪个厚度、哪个牌号?
(3)磁感决定铁芯大小
磁感常被忽视,但它决定铁芯截面。磁感低 0.05 T,同样容量下铁芯要大一圈,铜线跟着变长,负载损耗和成本一起上升。
(4)铁损是保证值,不是实测值
牌号给的是上限,卷与卷之间实际值会有波动。下文铁损和报价两节会展开。
(5)测量方法本身有讲究
常规用爱泼斯坦方圈(试样 30 × 300 mm)或单片测量仪,按 GB/T 3655 / IEC 60404-2 执行。试样剪切应力、叠放方式、环境温度都会影响结果,跨实验室比对时要写清方法。
铁损为什么重要
1. 铁损由三部分组成
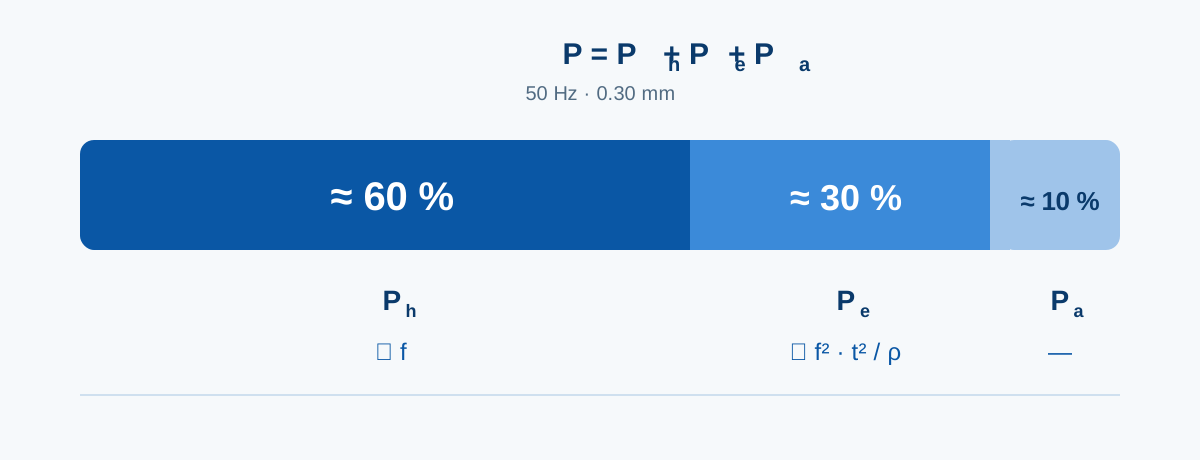
- 磁滞损耗:磁畴翻转要克服的阻力,与频率成正比,跟材料纯度、晶粒尺寸、内应力关系最大;退火可显著改善,冲剪应力会显著恶化。
- 涡流损耗:交变磁场在钢片内部感应出环流,与频率平方、厚度平方成正比,与电阻率成反比。
- 异常(剩余)损耗:磁畴壁运动与微观结构相互作用产生,比例较小但不可忽略。
50 Hz、0.30 mm 时三者大致是磁滞六成、涡流三成、异常一成,随厚度和频率变化。这个构成很重要:磁滞占主导时,改善靠材料和退火;涡流占主导时,改善靠减薄和涂层。
2. 它怎么进入整机指标
变压器:铁损就是空载损耗。只要通电就一直在耗,与负荷无关,一年 8,760 小时都在付这笔钱。它决定能效等级(如国内 GB 20052、欧盟生态设计 Tier 2),也影响温升;经验上温度每升高 6–8 °C,绝缘寿命大致减半。
电机:铁损是总损耗的一部分,与铜损一起决定效率等级和温升。高效电机(IE3/IE4)对铁损尤其敏感,因为铜损已经压得很低,铁损占比被动上升。
噪声:磁致伸缩引起的振动与磁感、取向度相关。GO 的张力涂层和磁畴细化直接影响噪声,这也是低噪声变压器要专门指定牌号的原因。
3. 0.01 W/kg 值多少
- 以一台用 1.5 吨 GO 的配电变压器铁芯为例:铁损差 0.01 W/kg,整台差 15 W。
- 一年 8,760 小时,差 131 kWh。
- 20 年下来,一台约 2,600 kWh。
看起来不多。换个角度:
- 若差 0.03 W/kg,一台 20 年约差 7,900 kWh,可能接近甚至超过一吨料的价差。
- 若年产一万台,0.01 W/kg 的差别就是每年约 131 万 kWh。
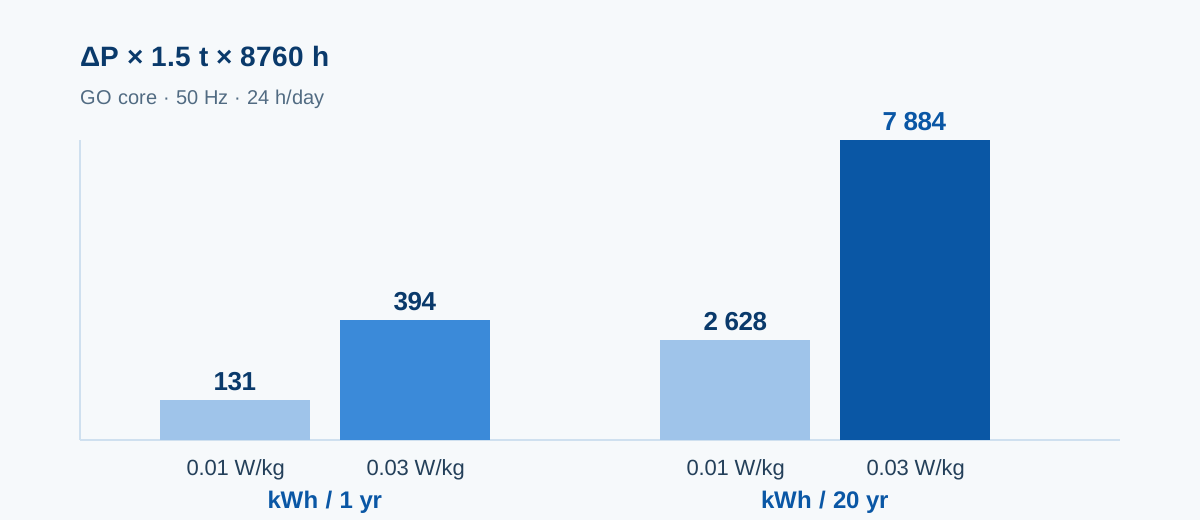
必须说清一个边界:实际运行的磁密和频率与测试条件不完全一致,铁损差不能简单线性外推。这笔账只用于判断量级、比较方案,不能当作精确的节能承诺。
4. 为什么“同牌号”铁损会不一样
这是采购最容易踩的坑。同一牌号不同炉批的实测值,可能在保证值以内有明显差别,原因包括:
- 成分与抑制剂的微小波动。
- 退火曲线(温度、气氛、升降温速率)的差异。
- 是否做磁畴细化,以及激光刻痕的间距和深度。
- 涂层类型与张力水平。
- 取样位置:头、尾、边部有差异。
- 测试设备与试样制备,包括未消除的剪切应力。
也就是说,牌号只框住上限,不告诉你手上这一卷是多少。所以报价单上写不写实测值,是一个能拉开差距的细节。
铁损怎么影响报价与验收
行业常规是按牌号报价:B30P105 一个价,B30G130 一个价。做法简单,却掩盖了同一牌号内部的差异,而在每 0.01 W/kg 都要算账的变压器里,这是真金白银。我们把它摊开:
- 报价附该批质保书实测值(P17/50 或 P15/50、B8、厚度、涂层),客户不用去猜。
- 合同写清保证值和验收方法,包括取样位置和判定标准,双方按同一把尺子判断。
- 追溯链为炉号 → 母卷号 → 分条卷号 → 冲片号 → 铁芯号,每一步都带号。
更实用的比价方法:不要只比每吨单价,要算“每台铁芯的材料成本 + 20 年空载损耗电量”。前者是明账,后者是暗账,暗账往往更大。
从钢卷到铁芯:加工链上哪些动作会把铁损做上去
一卷好料,可能在加工环节被做废。这不是危言耸听,而是铁损最容易被忽视的来源。
| 环节 | 做什么 | 关键控制点 |
|---|---|---|
| 开卷 / 纵剪 | 宽卷切成所需条宽 | 边部毛刺、镰刀弯、卷取张力 |
| 横剪 / 斜剪 | 切成定尺片,GO 常做 45° 斜接 | 角度精度、长度公差 |
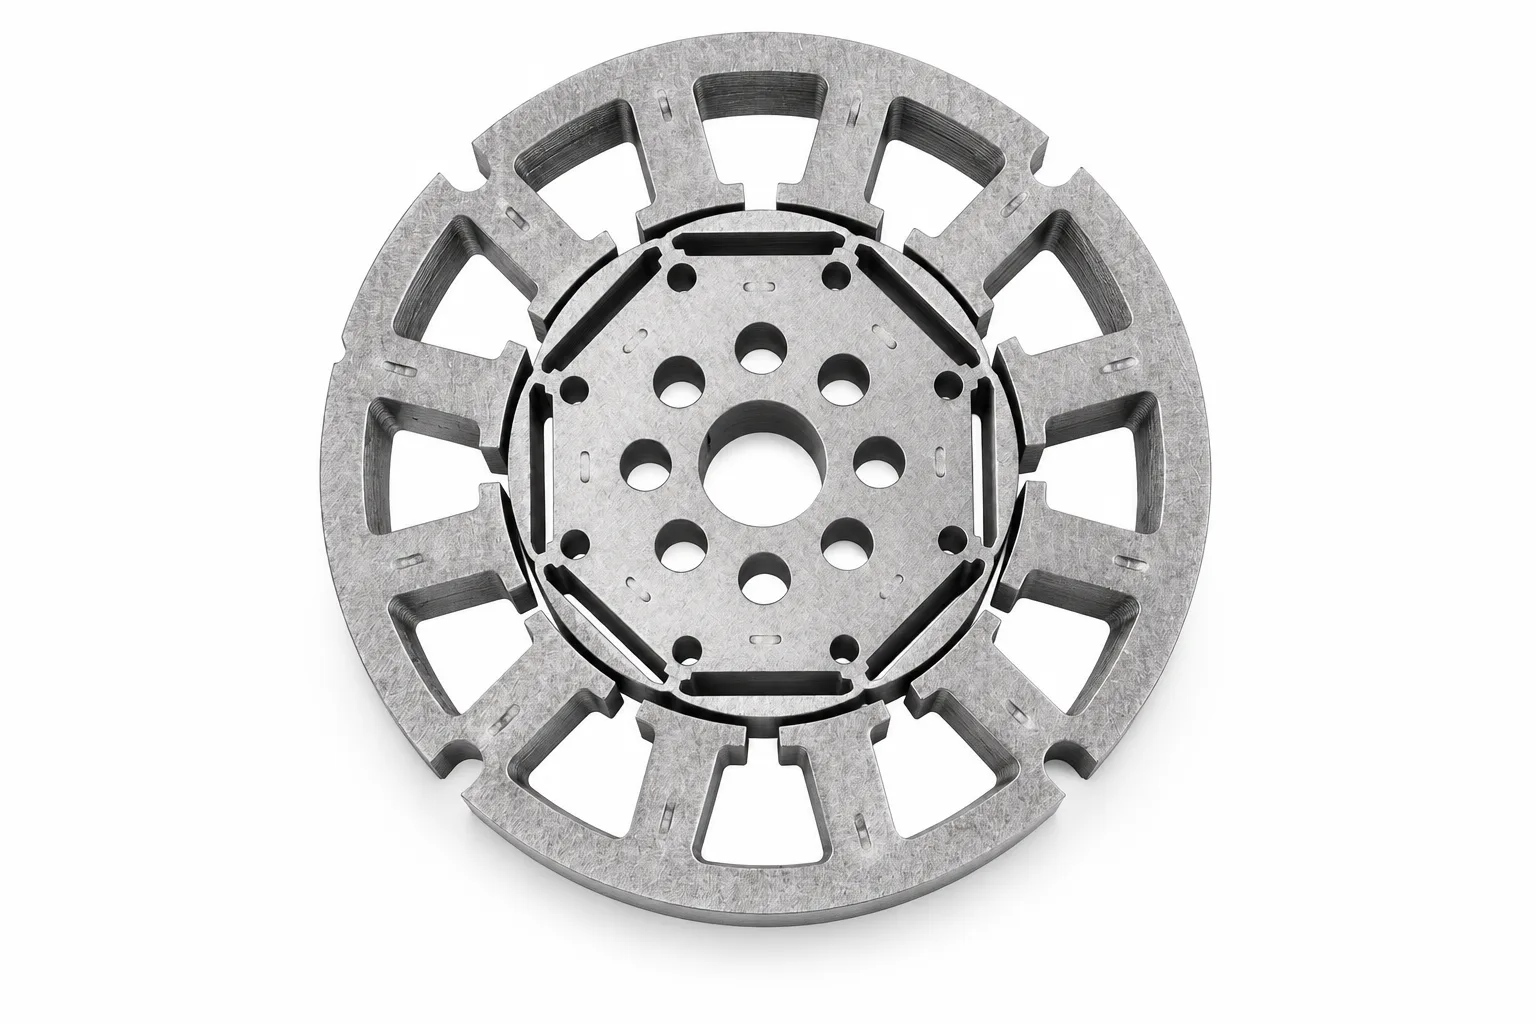
| 冲压 | 冲出电机定转子片或变压器片 | 模具间隙、冲次、刃口磨损 |
| 叠装 | 叠成铁芯,交错或步进搭接 | 叠装系数、夹紧力、片间绝缘 |
| 退火 | 消除加工应力 | 温度曲线、气氛、涂层耐受性 |
| 浸漆 / 粘接 | 固化与绝缘 | 漆膜厚度、固化温度 |
(1)毛刺超标
毛刺会在片间形成金属桥接,等于给涡流开了短路。分条毛刺一般要求 ≤ 0.02 mm,冲剪毛刺要求更严。模具间隙不合适或刃口磨损时,毛刺会悄悄变大,肉眼看不出来。
(2)冲剪应力没有消除
冲剪会在切口附近约 5–10 mm 范围内引入塑性变形,局部铁损明显上升。小电机定子齿部本来就窄,受影响的比例很高。去应力退火(约 750–820 °C,非氧化气氛)通常能挽回相当一部分,前提是涂层扛得住这个温度。
(3)切割方式选错
激光切割边缘有热影响区和重铸层,对取向钢晶粒结构的破坏比冲压大;线切割、水刀质量好但速度慢。批量生产还是冲压最稳。
(4)涂层被破坏
划伤、折叠、油污、退火时燃烧不充分,都会让层间绝缘局部失效。层间短路会形成“局部过热—绝缘进一步劣化”的正反馈,最终表现为整台温升异常。
(5)叠装与夹紧过度
适当夹紧是必要的,但压应力过大会让铁损上升,GO 尤其敏感。叠装系数通常做到 0.95–0.97,压得太松则噪声和振动变大。
HXES 在这条链上的位置
我们做“材料 + 加工”两段:广州办公室负责报价、单证和出口,湖南工厂负责纵剪、横剪、斜剪步进、冲压和铁芯叠装。来料厚度 0.18–0.50 mm,母卷最宽 1,250 mm,分条宽度公差 ±0.2 mm,毛刺 ≤ 0.02 mm,铁芯窗口和对角线按图纸控制。
选型五步法,以及六个常见误区
五步
- 定磁路:磁通方向固定还是旋转?固定走 GO,旋转走 NGO。频率多高?高频往薄规格走。
- 定铁损预算:从能效目标反推,而不是从牌号正推。先算整机允许的空载损耗或总损耗,再倒推 W/kg 预算。
- 定厚度:在铁损预算与叠装系数、加工成本之间取平衡。
- 定涂层与工艺:是否退火、是否油浸、是否粘接,这三个问题决定涂层代号。
- 定交货形态与验收:卷、条、片还是成品铁芯;质保书要哪些数据;复测与争议怎么处理。
六个误区
- 只看牌号不看实测:批次之间的差异足以吃掉一个能效等级。
- 只看铁损不看磁感:磁感低的料铁芯要做大,铜线变长,负载损耗反而上升。
- 认为越薄越好:薄规格给叠装、冲剪、成本都带来压力,收益不一定为正。
- 忽略涂层:涂层与退火工艺不匹配,一次退火就能让层间绝缘报废。
- 用结构钢的公差思维看电工钢:同板差、镰刀弯、边部质量对叠装和铁损的影响比很多人以为的大。
- 方向性错配:把 GO 用在旋转磁场上浪费钱,把低牌号 NGO 用在大容量变压器上过不了能效。
典型应用对照
| 应用 | 常用类型 | 厚度范围 | 关注重点 |
|---|---|---|---|
| 电力变压器、配电变压器 | GO | 0.18–0.30 mm | 铁损、磁感、噪声、涂层耐油 |
| 电抗器、互感器 | GO | 0.23–0.30 mm | 铁损、气隙附近损耗 |
| 工业电机(IE3/IE4) | NGO | 0.35–0.50 mm | 铁损、磁感、冲剪性 |
| 新能源汽车驱动电机 | NGO(薄规格、高强) | 0.20–0.35 mm | 高频铁损、强度、疲劳 |
| 发电机、风力发电机 | NGO | 0.35–0.65 mm | 铁损、尺寸稳定性 |
| 家电电机、压缩机 | NGO | 0.50 mm | 成本、冲剪性 |
| 小型干变、镇流器 | NGO | 0.35–0.50 mm | 成本、套裁利用率 |
常见问题
电工钢卷和硅钢片是两种东西吗?
是同一种材料的两种形态。钢厂出来是卷,经纵剪、横剪或冲压后成为片。说“卷”强调交货形态和后续加工,说“片”表示已经定尺。
一卷有多重?
常见 3–5 吨,内径多为 508 mm 或 610 mm。卷重影响吊装、开卷设备和余料管理,下单时值得确认。
取向钢为什么贵这么多?
工艺链长:成分控制、抑制剂、多次冷轧、脱碳退火、高温二次再结晶、涂层、磁畴细化,每一段都影响成材率。贵的是工艺和合格率,不只是硅。
50 Hz 的牌号能用在 60 Hz 吗?
可以用,但损耗会变。涡流分量与频率平方相关,磁滞分量与频率一次方相关,60 Hz 下同一磁密的铁损更高。做 60 Hz 市场要按 60 Hz 条件重新核对,不能直接套用 50 Hz 的数值。
冲剪后一定要退火吗?
看要求。普通工业电机常常不退火,靠牌号余量覆盖;高效电机、低损耗变压器,以及冲剪应力占比大的小尺寸铁芯,退火收益明显。退火前要先确认涂层能承受约 800 °C。
怎么判断供应商报的牌号靠不靠谱?
三个动作:要该批质保书(不是样册)、要炉号、问清复测与争议处理方式。愿意把这三样写进报价单的供应商,通常也愿意为数据负责。
写在最后
电工钢的规格表看起来都差不多,差别藏在三处:同一牌号内部实测值的离散度、涂层与加工工艺的匹配度,以及出了问题谁来认账。
铁损值得单独拿出来讲,是因为它是唯一同时出现在技术协议、能效法规、报价单和验收报告里的数字。它决定铁芯做多大、温升多高、能效能不能过级,也决定这吨料到底值多少钱。
客户真正需要的不是更低的单价,而是一个可以核对的价格:牌号、实测值、炉号、公差、交期,都写在纸上。如果你正在选型,把图纸或牌号发过来,我们按数据谈。请通过询价表单或写信至 sales@huaxinelecsteel.com。
本文数据区间引自公开标准与常见牌号资料,仅供选型参考;具体牌号性能以钢厂质保书及双方技术协议为准。

