



¿Qué es una bobina de acero eléctrico? GO frente a NGO, propiedades clave y por qué las pérdidas fijan el precio
Una bobina de acero eléctrico se vende por una sola cosa: pocas pérdidas en un campo magnético alterno. Esta guía explica cómo el silicio, la orientación del grano, el espesor y el recubrimiento crean esa propiedad, cómo leer una ficha técnica y por qué las pérdidas deciden la eficiencia, el calentamiento y el precio.
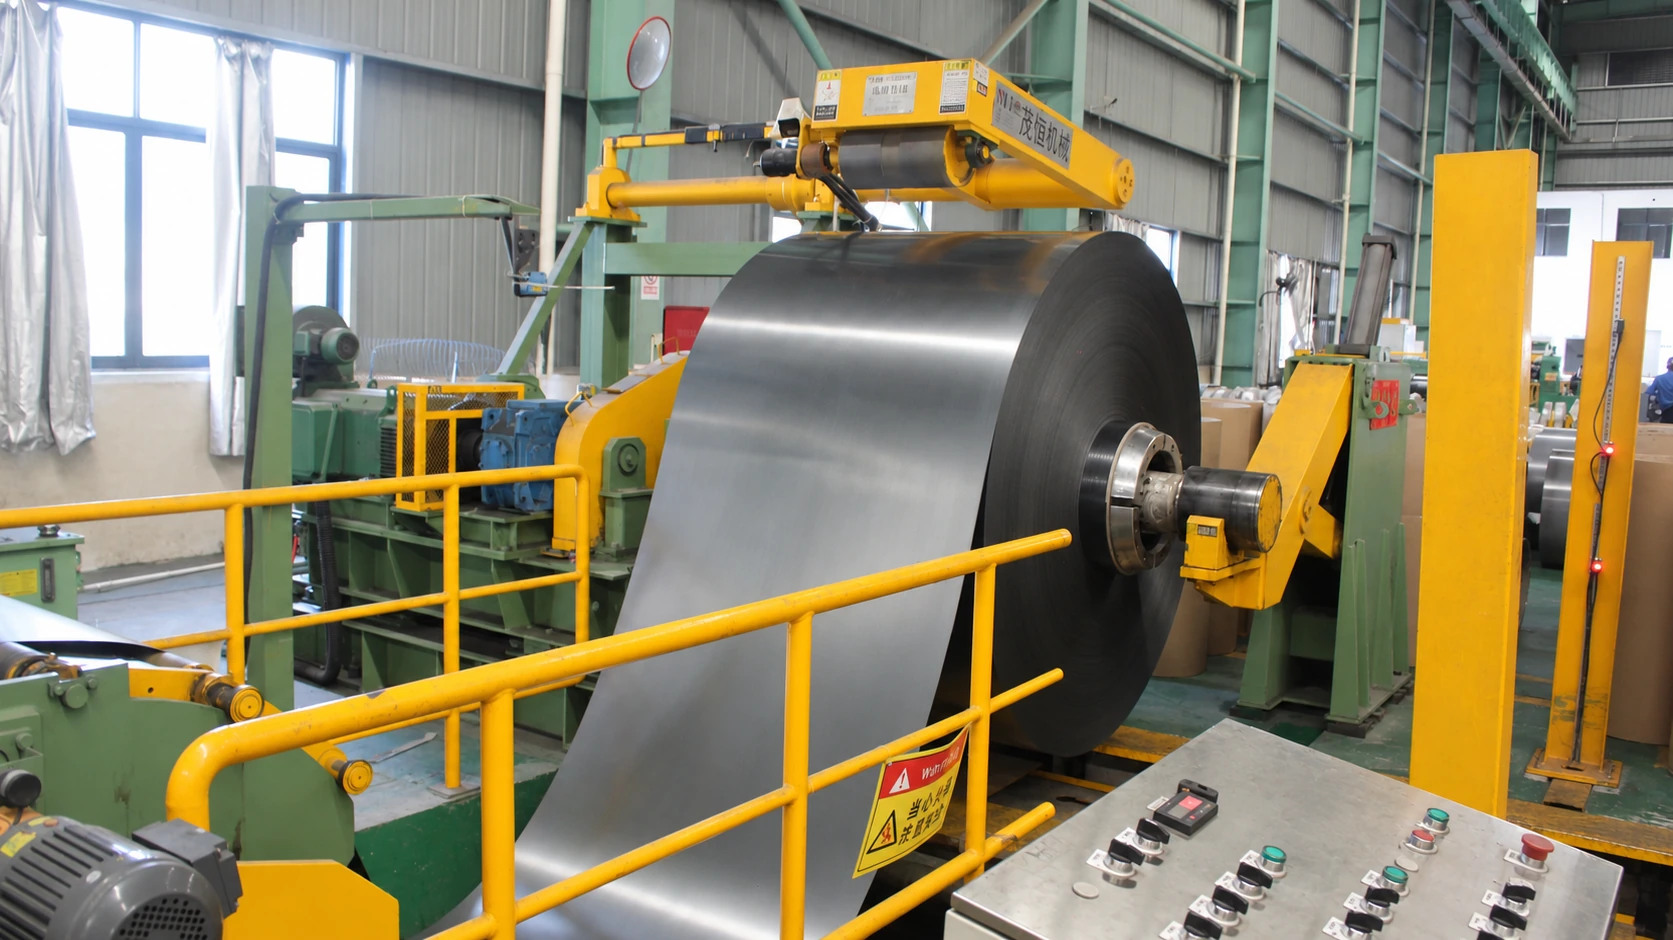
En la línea de corte longitudinal de nuestra planta de Hunan, una bobina de grano orientado de más de tres toneladas se desenrolla, se corta y se vuelve a enrollar: 1.250 mm de bobina madre se convierten en flejes de 900 mm con bordes limpios y rebaba dentro de 0,02 mm. Unas horas después, los flejes pasan al corte o al troquelado y acaban en el núcleo de un transformador de distribución.
La bobina de acero eléctrico, a menudo llamada bobina de acero al silicio, es donde empieza esa cadena. Es una aleación de hierro y silicio diseñada para conducir flujo magnético, no para soportar cargas. Una tonelada de acero estructural se compra por su resistencia; una tonelada de acero eléctrico, por el poco calor que genera en un campo magnético alterno.
Este artículo responde a las preguntas que más nos hacen: qué es el material, en qué se diferencian GO y NGO, cómo leer las cifras de una ficha técnica, cómo afectan las pérdidas a la máquina terminada y por qué el mismo grado puede cotizarse a precios distintos.
Puntos clave
- Qué es: una aleación hierro-silicio de bajo carbono con un 0,5–4 % de silicio, laminada en frío en bobinas para los núcleos magnéticos de transformadores, motores y generadores.
- Dos rutas: el acero de grano orientado (GO / CRGO) tiene los granos alineados en una dirección y se usa en transformadores; el de grano no orientado (NGO / CRNGO) se comporta igual en todas direcciones y se usa en motores y generadores.
- Tres cifras clave: pérdidas en el núcleo (W/kg), inducción (T) y espesor (mm). Casi todos los demás parámetros sirven a estas tres.
- El recubrimiento no es un extra: si falla el aislamiento entre chapas, las pérdidas pueden multiplicarse por bueno que sea el acero.
- Las pérdidas son dinero: fijan la clase de eficiencia, el calentamiento, el ruido y el precio, y son la única cifra que atraviesa ingeniería, compras y aceptación.
Los rangos que siguen proceden de normas públicas y grados habituales y sirven para entender el producto. Para una bobina concreta valen los valores medidos del certificado de acería.
En qué se diferencia del acero común: cuatro palancas de diseño
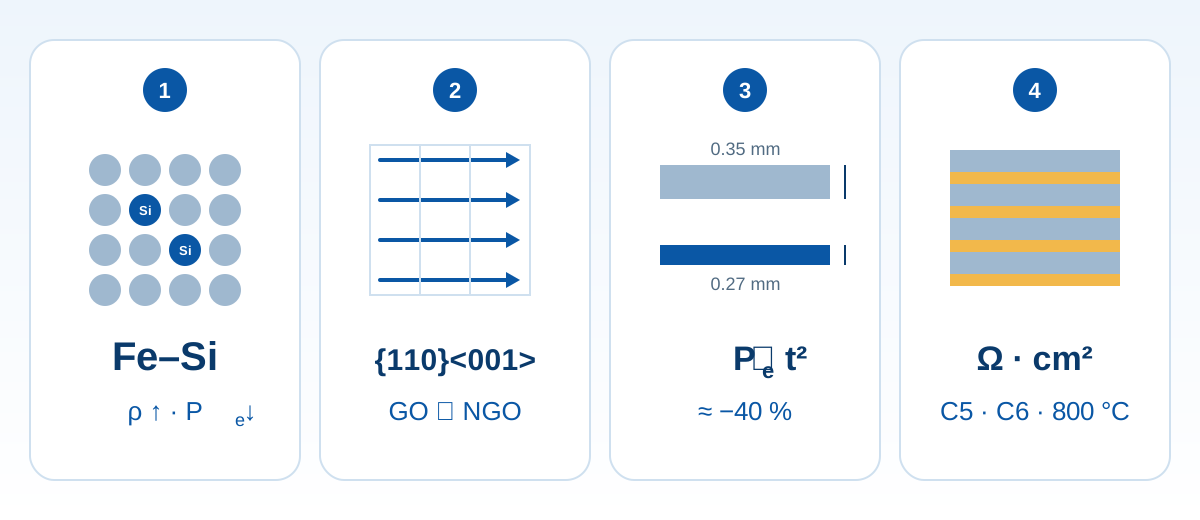
Lo especial del acero eléctrico no es una receta, sino cuatro palancas ajustadas a la vez: composición, orientación del grano, espesor y recubrimiento. Entendiendo estas cuatro se entiende el producto.
1. Composición: el silicio sube la resistividad
El hierro puro tiene una resistividad de unos 0,10 μΩ·m; con un 3 % de silicio sube a unos 0,45–0,50 μΩ·m. Como regla práctica, cada 1 % de silicio añade más de 0,1 μΩ·m.
La resistividad importa porque las pérdidas por corrientes parásitas son inversamente proporcionales a ella: varias veces más resistividad significa varias veces menos pérdidas. Esa es la función principal del silicio, más que la resistencia mecánica o a la corrosión. El precio es real:
- Aumenta la fragilidad: cuanto más silicio, más difícil el trabajo en frío y más fácil que los bordes se agrieten al troquelar y cortar.
- Baja la conductividad térmica: el calor sale más despacio del núcleo con el mismo calentamiento.
- Baja la inducción de saturación: unos 2,15 T en hierro puro frente a unos 2,03 T en acero al 3 % de silicio, así que la misma sección conduce algo menos de flujo.
Por eso más silicio no siempre es mejor. El grano orientado suele quedarse cerca del 3 % con inhibidores; el no orientado va del 0,5 al 3,5 % y algunos grados altos añaden aluminio para subir aún más la resistividad.
2. Orientación del grano: alinear los dominios con el flujo
El hierro es un cristal cúbico cuyo comportamiento magnético depende mucho de la dirección; la dirección <001> es la que se magnetiza más fácilmente.
- Grano orientado: laminado en frío, recocido de descarburación y recristalización secundaria producen la textura Goss {110}<001>, de modo que casi todos los granos tienen su dirección fácil a lo largo del laminado. Las pérdidas por histéresis en esa dirección son muy bajas; en cuanto el flujo se sale de ella, la ventaja cae rápido.
- Grano no orientado: el recocido final deja granos equiaxiales de orientación aleatoria con propiedades parecidas en todas direcciones, peor que GO en su mejor dirección pero útil en cualquiera.
Esto fija su uso. El flujo de un transformador tiene un recorrido fijo, así que el GO puede llevarse al límite; en un motor el flujo gira con el rotor y solo encaja el NGO.
3. Espesor: las corrientes parásitas siguen el cuadrado
Las pérdidas por corrientes parásitas son aproximadamente proporcionales al cuadrado del espesor. Pasar de 0,35 a 0,27 mm baja ese componente a cerca del 60 % en teoría, una reducción de un 40 %. Pero la chapa fina tiene costes:
- Más chapas para la misma altura de paquete, más tiempo de corte y más desgaste de matrices.
- Factor de apilamiento algo menor y sección efectiva del núcleo más pequeña.
- Los espesores finos son más difíciles de laminar, con menor rendimiento y precio claramente más alto.
- Las chapas muy finas se deforman con más facilidad al apilar y manipular.
El espesor es, por tanto, un equilibrio entre pérdidas, coste y proceso: los transformadores de 50 Hz suelen usar GO de 0,18–0,30 mm, los motores industriales NGO de 0,35–0,50 mm y solo los diseños de alta frecuencia o alta eficiencia bajan de 0,20 mm.
4. Recubrimiento: mitad aislamiento, mitad proceso
El recubrimiento del acero eléctrico cumple cuatro funciones:
- Aislamiento entre chapas: corta el camino de las corrientes parásitas de una chapa a otra. Sin él, el paquete se comporta como hierro macizo y las pérdidas suben mucho.
- Adherencia: sin descascarillado ni polvo al cortar, doblar y apilar.
- Resistencia a medios: inmersión prolongada en aceite de transformador, fluidos de corte, refrigerantes y gases refrigerantes.
- Compatibilidad de proceso: soportar el recocido de alivio de tensiones a unos 800 °C en atmósfera no oxidante; algunos recubrimientos de tensión del GO reducen además la magnetostricción, las pérdidas y el ruido.
Los tipos habituales son recubrimientos inorgánicos (como las clases C5 y C6), semiorgánicos y autoadhesivos para núcleos pegados. Ponga el código del recubrimiento en el contrato: decide si el acero puede recocerse, sumergirse en aceite y si la resistencia entre chapas es suficiente.
GO y NGO: dos rutas técnicas
| Aspecto | Grano orientado (GO / CRGO) | Grano no orientado (NGO / CRNGO) |
|---|---|---|
| Estructura de grano | Textura Goss, muy alineada con el laminado | Orientación aleatoria, isótropo |
| Anisotropía magnética | Fuerte, óptima en el laminado | Débil, parecida en todas direcciones |
| Silicio / aluminio | Cerca del 3 % Si con inhibidores | 0,5–3,5 % Si, algunos grados con Al |
| Espesor habitual | 0.18–0.35 mm | 0.35–0.65 mm (0.20) |
| Nivel de pérdidas | Muy bajo en el laminado | Medio, gran dispersión entre grados |
| Inducción | B8 > 1.85 T | B50 > 1.60 T |
| Usos principales | Transformadores de potencia y distribución, reactores | Motores, generadores, compresores, motores de electrodomésticos |
| Procesamiento | Sensible a la dirección; el anidado debe respetarla | Libre de dirección; alto aprovechamiento |
| Nivel de precio | Alto (proceso largo, menor rendimiento) | Bajo a medio, gran dispersión entre grados |
Un atajo habitual es «GO para transformadores, NGO para motores». Vale en la mayoría de los casos, pero simplifica. Con más precisión:
- El NGO puede hacer transformadores: pequeños secos, reactores y balastos lo usan porque no depende de la dirección, se anida bien y cuesta menos.
- El GO podría hacer motores en teoría, pero la dirección del flujo no coincide y se paga un rendimiento que no se aprovecha.
- Lo que decide es si la dirección del flujo es fija, no el nombre de la máquina.
Los grados de Baosteel muestran cómo se lee la designación:
| Grado | Espesor | Tipo | Pérdidas máx. (W/kg) | Inducción mín. |
|---|---|---|---|---|
| B23R085 | 0.23 mm | GO, dominios refinados | 0.85 · P17/50 | B8 1.87 T |
| B27P095 | 0.27 mm | GO, alta permeabilidad | 0.95 · P17/50 | B8 1.88 T |
| B30P105 | 0.30 mm | GO, alta permeabilidad | 1.05 · P17/50 | B8 1.88 T |
| B30G130 | 0.30 mm | GO, convencional | 1.30 · P17/50 | B8 1.80 T |
| B35A300 | 0.35 mm | No orientado | 3.00 · P15/50 | B50 1.62 T |
| B50A470 | 0.50 mm | No orientado | 4.70 · P15/50 | B50 1.64 T |
| B50A800 | 0.50 mm | No orientado | 8.00 · P15/50 | B50 1.70 T |
El patrón es sencillo: las dos primeras cifras son el espesor nominal ×100 mm, la letra es el tipo y las últimas cifras son las pérdidas garantizadas ×100. B30P105 es, por tanto, GO de alta permeabilidad de 0,30 mm con pérdidas garantizadas de 1,05 W/kg. Las letras varían algo entre acerías, pero «espesor + pérdidas» es común a todas.
Cómo leer una ficha técnica: seis parámetros
| Parámetro | Grano orientado | Grano no orientado | Cómo leerlo |
|---|---|---|---|
| Espesor | 0.18–0.35 mm | 0.35–0.65 mm | Espesor nominal más variación, que afecta al apilado |
| Ancho | 600–1250 mm | 800–1250 mm | Fija el aprovechamiento y el número de cortes longitudinales |
| Pérdidas | < 1.1 W/kg · P17/50 | < 3.5 W/kg · P15/50 | El máximo garantizado del grado |
| Inducción | B8 > 1.85 T | B50 > 1.60 T | Decide lo compacto que puede ser el núcleo |
| Recubrimiento | C5 · C6 | C5 · C6 | Decide recocido, inmersión en aceite y pegado |
| Normas | GB/T 2521.2 · IEC 60404-8-7 · ASTM A876 | GB/T 2521.1 · EN 10106 · ASTM A677 | Base de la aceptación; indíquela en el contrato |
(1) Las condiciones de ensayo de las pérdidas son distintas
El grano orientado se clasifica a P17/50 (1,7 T, 50 Hz) y el no orientado a P15/50 (1,5 T, 50 Hz), porque los núcleos de transformador trabajan a unos 1,6–1,7 T y los de motor sobre todo a 1,5–1,6 T. Comparar una cifra P17/50 con una P15/50 no tiene sentido.
(2) Las pérdidas NGO de la tabla son las de los grados altos
El NGO va en realidad de unos 2,5 a 8 W/kg, mucho más amplio que el GO. Cuando vea «< 3,5», pregunte qué espesor y qué grado.
(3) La inducción decide el tamaño del núcleo
La inducción se pasa por alto a menudo, pero fija la sección del núcleo. Con 0,05 T menos, el núcleo es mayor para la misma potencia, los devanados de cobre más largos y suben las pérdidas en carga y el coste.
(4) Las pérdidas son un valor garantizado, no medido
El grado da un techo; los valores reales varían de bobina a bobina. Las secciones sobre pérdidas y precio explican por qué importa.
(5) El método de medida importa
Las pérdidas se miden normalmente con el cuadro de Epstein (tiras de 30 × 300 mm) o con un probador de lámina única según GB/T 3655 / IEC 60404-2. Las tensiones de corte de las probetas, el apilado y la temperatura influyen, así que indique el método al comparar laboratorios.
Por qué importan las pérdidas
1. Las pérdidas tienen tres partes
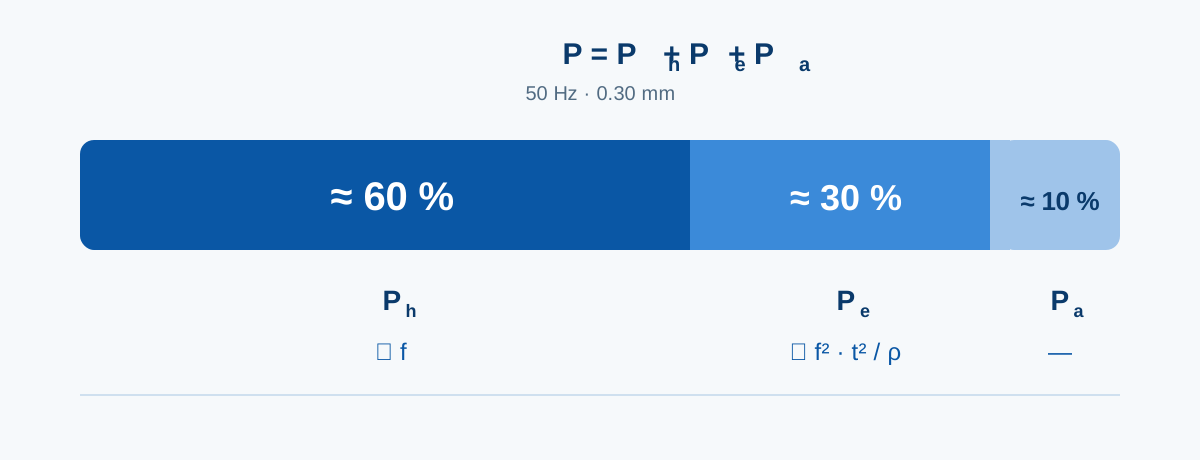
- Pérdidas por histéresis: la energía para invertir los dominios magnéticos. Son proporcionales a la frecuencia y dependen sobre todo de la pureza, el tamaño de grano y las tensiones internas; el recocido las mejora y las tensiones de corte las empeoran.
- Pérdidas por corrientes parásitas: corrientes inducidas dentro de cada chapa por el campo alterno. Crecen con el cuadrado de la frecuencia y del espesor y bajan con la resistividad.
- Pérdidas anómalas (de exceso): de la interacción del movimiento de las paredes de dominio con la microestructura; menores pero no despreciables.
A 50 Hz y 0,30 mm el reparto es de aproximadamente un 60 % de histéresis, un 30 % de corrientes parásitas y un 10 % anómalas, y cambia con el espesor y la frecuencia. Importa: donde domina la histéresis, la mejora viene del material y del recocido; donde dominan las corrientes parásitas, de chapa más fina y del recubrimiento.
2. Cómo llegan a la máquina terminada
Transformadores: las pérdidas en el núcleo son las pérdidas en vacío. Se consumen las 24 horas mientras el transformador está energizado, sea cual sea la carga, durante las 8.760 horas del año. Fijan la clase de eficiencia (por ejemplo GB 20052 en China o Ecodiseño Tier 2 en la UE) y el calentamiento; como regla práctica, cada 6–8 °C de más reducen aproximadamente a la mitad la vida del aislamiento.
Motores: las pérdidas en el núcleo son parte de las pérdidas totales y, con las del cobre, fijan la clase de eficiencia y el calentamiento. Los motores de alta eficiencia (IE3/IE4) son especialmente sensibles, porque las pérdidas en el cobre ya son bajas y crece el peso de las del núcleo.
Ruido: la vibración por magnetostricción depende de la inducción y de la orientación. Los recubrimientos de tensión y el refinado de dominios del GO influyen directamente en el ruido, por eso los transformadores de bajo ruido especifican grados concretos.
3. Cuánto vale 0,01 W/kg
- Tome un núcleo de transformador de distribución con 1,5 t de GO: una diferencia de 0,01 W/kg son 15 W en todo el núcleo.
- En las 8.760 horas de un año son 131 kWh.
- En 20 años son unos 2.600 kWh por transformador.
Parece poco. Visto de otra forma:
- Con 0,03 W/kg la diferencia es de unos 7.900 kWh por transformador en 20 años, que puede igualar o superar la diferencia de precio de una tonelada de acero.
- Para un fabricante de 10.000 transformadores al año, 0,01 W/kg supone unos 1,31 millones de kWh al año.
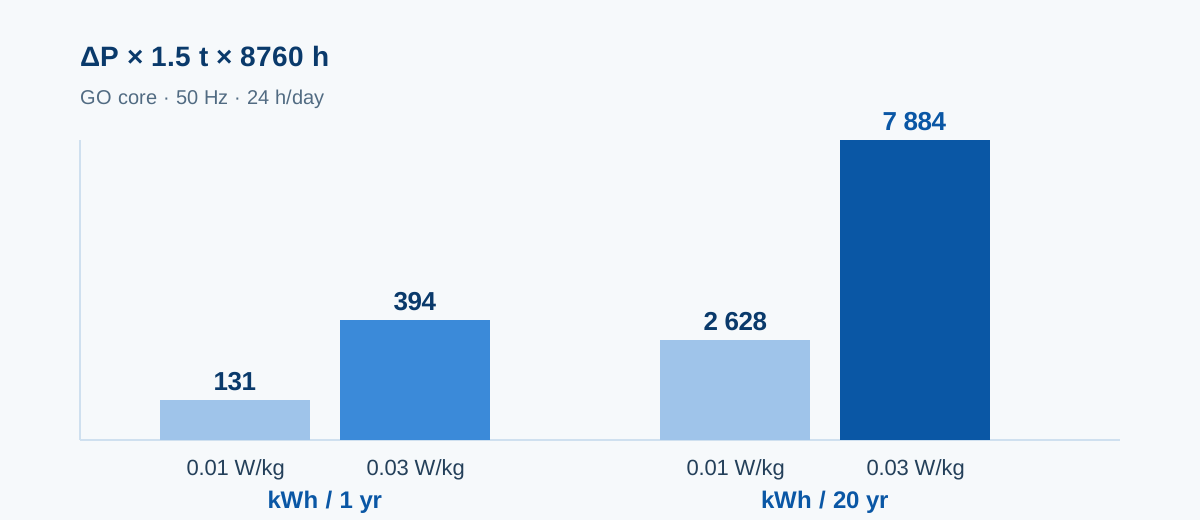
Un límite debe quedar claro: la inducción y la frecuencia reales difieren de las de ensayo, así que una diferencia de pérdidas no puede extrapolarse linealmente. Este cálculo sirve para juzgar órdenes de magnitud y comparar opciones, no como promesa de ahorro exacto.
4. Por qué el «mismo grado» puede tener pérdidas distintas
Es la trampa en la que más caen los compradores. Bobinas del mismo grado de coladas distintas pueden medir distinto dentro del máximo garantizado, por:
- Pequeñas variaciones de composición e inhibidores.
- Diferencias en el ciclo de recocido: temperatura, atmósfera, velocidades de calentamiento y enfriamiento.
- Si el acero tiene refinado de dominios y cómo (paso y profundidad del rayado láser).
- Tipo de recubrimiento y nivel de tensión.
- Posición de muestreo: cabeza, cola y borde difieren.
- Equipo de ensayo y preparación de probetas, incluidas tensiones de corte no aliviadas.
Es decir, el grado solo fija un techo; no dice cuánto mide la bobina que tiene en las manos. Por eso que la cotización muestre valores medidos es un detalle que marca diferencia.
Cómo afectan las pérdidas a la cotización y la aceptación
Lo habitual es cotizar por grado: un precio para B30P105, otro para B30G130. Es sencillo, pero oculta la dispersión dentro de un grado, que en un transformador, donde cuenta cada 0,01 W/kg, es dinero real. Nosotros la ponemos sobre la mesa:
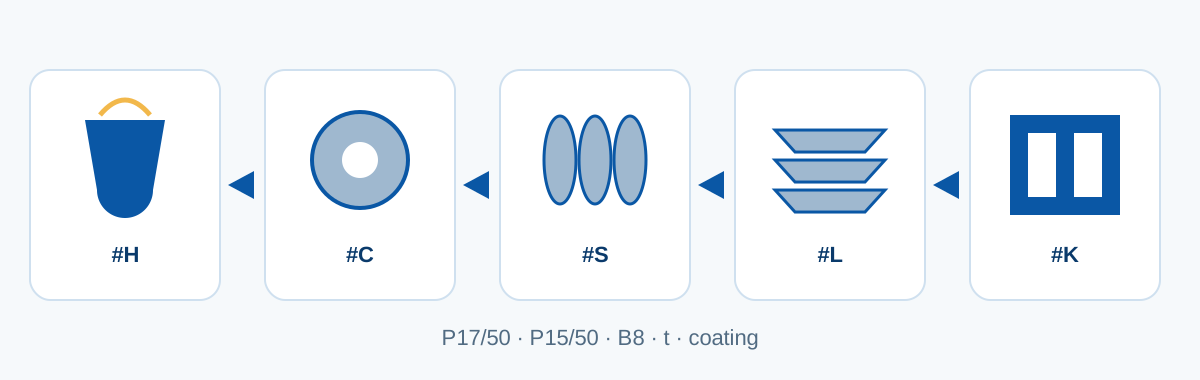
- Las cotizaciones incluyen los valores medidos del certificado de acería del lote (P17/50 o P15/50, B8, espesor, recubrimiento), sin que el cliente tenga que adivinar.
- El contrato fija los valores garantizados y el método de aceptación, incluidos la posición de muestreo y los criterios, para que ambas partes juzguen con la misma regla.
- La trazabilidad va de colada → bobina madre → bobina cortada → laminaciones → núcleo, con los números conservados en cada paso.
Una forma más útil de comparar ofertas: no compare solo el precio por tonelada; compare «coste de material por núcleo + 20 años de energía en vacío». Lo primero se ve, lo segundo está oculto, y lo oculto suele ser mayor.
De la bobina al núcleo: dónde el procesamiento sube las pérdidas
Una buena bobina puede estropearse en el procesamiento. No es exageración: es la fuente de pérdidas más olvidada.
| Paso | Qué se hace | Controles clave |
|---|---|---|
| Desbobinado / corte longitudinal | Bobina ancha cortada en flejes | Rebaba de borde, sable, tensión de rebobinado |
| Corte a medida / a inglete | Flejes cortados en laminaciones; GO a menudo con juntas a 45° | Precisión angular, tolerancia de longitud |
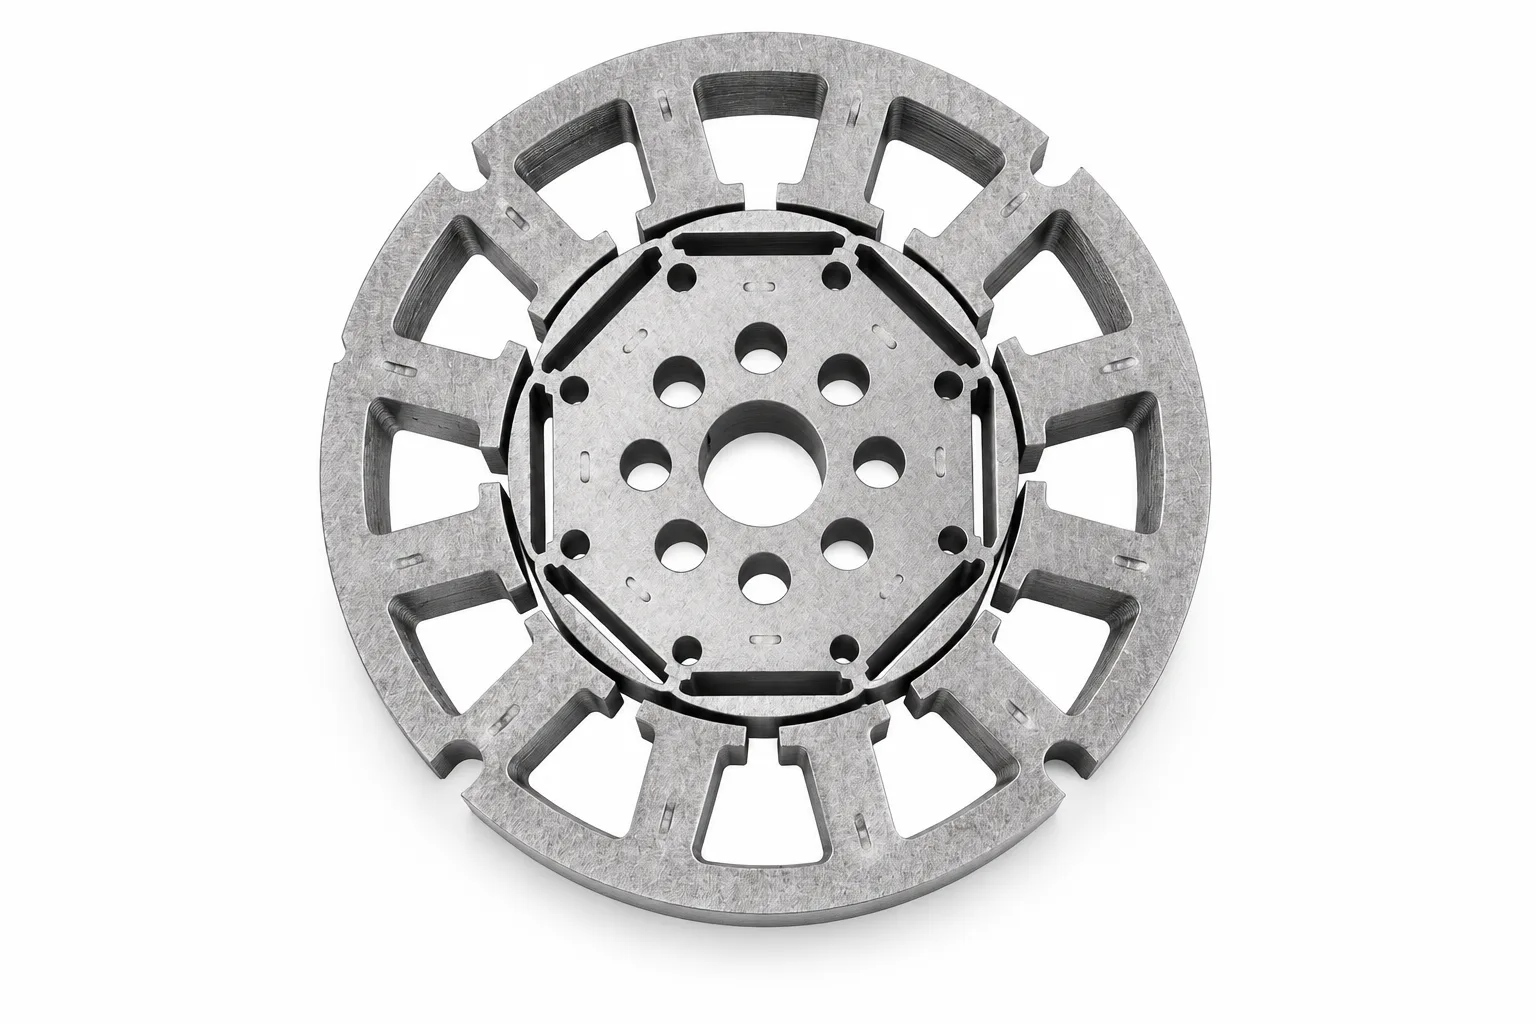
| Troquelado | Laminaciones de estator y rotor o de transformador | Holgura de matriz, golpes por minuto, desgaste del filo |
| Apilado | Laminaciones apiladas en núcleos, alternadas o step-lap | Factor de apilamiento, fuerza de apriete, aislamiento |
| Recocido | Alivia las tensiones del proceso | Ciclo térmico, atmósfera, tolerancia del recubrimiento |
| Barnizado / pegado | Curado y aislamiento | Espesor de película, temperatura de curado |
(1) Rebaba excesiva
La rebaba une chapas vecinas y cortocircuita el camino de las corrientes parásitas. La rebaba del corte longitudinal suele limitarse a ≤ 0,02 mm, y la del troquelado aún más. Con holgura de matriz incorrecta o filos gastados crece en silencio y no se ve a simple vista.
(2) Tensiones de corte sin eliminar
El corte deforma plásticamente una franja de unos 5–10 mm junto al borde y sube las pérdidas locales. En estatores de motores pequeños los dientes son estrechos, así que esa franja pesa mucho. El recocido de alivio de tensiones (unos 750–820 °C, atmósfera no oxidante) recupera buena parte de las pérdidas, siempre que el recubrimiento soporte la temperatura.
(3) Método de corte equivocado
El corte láser deja una zona afectada por el calor y una capa refundida que dañan la estructura del grano orientado más que el troquelado; el hilo y el chorro de agua dejan buenos bordes pero son lentos. Para series, el troquelado es lo más estable.
(4) Recubrimiento dañado
Arañazos, pliegues, contaminación con aceite o una combustión incompleta en el recocido provocan fallos locales de aislamiento. Los cortocircuitos entre chapas realimentan el sobrecalentamiento local y el daño, y acaban como un calentamiento anormal.
(5) Apilado y apriete excesivos
Algo de apriete es necesario, pero demasiada compresión sube las pérdidas, sobre todo en GO. Lo habitual es un factor de apilamiento de 0,95–0,97; demasiado flojo aumenta el ruido y la vibración.
Dónde encaja HXES en esta cadena
Cubrimos dos etapas, material y procesamiento. Nuestra oficina de Guangzhou se ocupa de cotizaciones, documentos y exportación; la planta de Hunan hace corte longitudinal, corte a medida, corte step-lap a inglete, troquelado y apilado de núcleos. El espesor de entrada es de 0,18–0,50 mm con bobinas madre de hasta 1.250 mm de ancho; la tolerancia de ancho de corte es de ±0,2 mm y la rebaba ≤ 0,02 mm, y las ventanas y diagonales de los núcleos se ajustan al plano.
Cómo elegir un grado y seis errores frecuentes
Cinco pasos
- Defina el recorrido del flujo: ¿fijo o giratorio? Fijo significa GO, giratorio NGO. ¿Qué frecuencia? A más frecuencia, chapa más fina.
- Fije el presupuesto de pérdidas: parta del objetivo de eficiencia, no del grado. Calcule primero las pérdidas en vacío o totales permitidas y después el presupuesto en W/kg.
- Elija el espesor: equilibre el presupuesto de pérdidas con el factor de apilamiento y el coste de procesamiento.
- Elija recubrimiento y proceso: con o sin recocido, en aceite o no, pegado o no. Estas tres preguntas deciden el código del recubrimiento.
- Acuerde forma de entrega y aceptación: bobina, fleje, laminaciones o núcleo terminado; qué datos debe mostrar el certificado; cómo se gestionan los reensayos y las discrepancias.
Seis errores
- Mirar el grado y no los valores medidos: la dispersión entre lotes puede costar una clase de eficiencia.
- Mirar las pérdidas y no la inducción: con menos inducción el núcleo y los devanados crecen y las pérdidas en carga pueden subir.
- Creer que más fino siempre es mejor: la chapa fina presiona el apilado, el corte y el coste, y el balance no siempre es positivo.
- Ignorar el recubrimiento: uno que no encaja con el recocido puede perder el aislamiento en un solo recocido.
- Juzgar el acero eléctrico con tolerancias de acero estructural: la variación de espesor, el sable y la calidad de borde afectan al apilado y a las pérdidas más de lo que se cree.
- Confundir la dirección: GO en un campo giratorio es dinero perdido; NGO de grado bajo en un transformador grande no cumple las normas de eficiencia.
Aplicaciones típicas
| Aplicación | Tipo habitual | Espesor | En qué fijarse |
|---|---|---|---|
| Transformadores de potencia y distribución | GO | 0.18–0.30 mm | Pérdidas, inducción, ruido, recubrimiento resistente al aceite |
| Reactores y transformadores de medida | GO | 0.23–0.30 mm | Pérdidas, pérdidas cerca de entrehierros |
| Motores industriales (IE3/IE4) | NGO | 0.35–0.50 mm | Pérdidas, inducción, troquelabilidad |
| Motores de tracción eléctrica | NGO fino y de alta resistencia | 0.20–0.35 mm | Pérdidas a alta frecuencia, resistencia, fatiga |
| Generadores y aerogeneradores | NGO | 0.35–0.65 mm | Pérdidas, estabilidad dimensional |
| Motores de electrodomésticos y compresores | NGO | 0.50 mm | Coste, troquelabilidad |
| Pequeños transformadores secos, balastos | NGO | 0.35–0.50 mm | Coste, aprovechamiento del anidado |
Preguntas frecuentes
¿Son distintas una bobina de acero eléctrico y una chapa de acero al silicio?
Son dos formas del mismo material. La acería entrega bobinas; tras el corte o el troquelado se convierten en chapas o laminaciones. «Bobina» destaca la forma de entrega y el procesamiento posterior; «chapa» indica que ya está cortada a medida.
¿Cuánto pesa una bobina?
Normalmente 3–5 toneladas, con diámetro interior de 508 o 610 mm. El peso influye en la elevación, el desbobinador y la gestión de restos, así que confírmelo al pedir.
¿Por qué el grano orientado cuesta tanto más?
El proceso es largo: control de composición, inhibidores, laminado en frío repetido, recocido de descarburación, recristalización secundaria a alta temperatura, recubrimiento y refinado de dominios, y cada etapa afecta al rendimiento. Se paga el proceso y el rendimiento, no solo el silicio.
¿Puede usarse un grado de 50 Hz a 60 Hz?
Sí, pero las pérdidas cambian. Las parásitas crecen con el cuadrado de la frecuencia y la histéresis con la frecuencia, así que a la misma inducción las pérdidas son mayores a 60 Hz. Para mercados de 60 Hz compruebe los valores a 60 Hz en lugar de reutilizar los de 50 Hz.
¿Hay que recocer las laminaciones tras el corte?
Depende del requisito. Los motores industriales comunes a menudo no se recuecen y se apoyan en el margen del grado; los motores de alta eficiencia, los transformadores de bajas pérdidas y los núcleos pequeños con mucha tensión de corte ganan claramente con el recocido. Compruebe antes que el recubrimiento aguanta unos 800 °C.
¿Cómo saber si el grado de un proveedor es fiable?
Tres pasos: pida el certificado de acería del lote (no un folleto), pida el número de colada y acuerde cómo se gestionan los reensayos y las discrepancias. Los proveedores dispuestos a ponerlo en la cotización suelen respaldar sus datos.
Para terminar
Las fichas técnicas de acero eléctrico se parecen mucho; las diferencias se esconden en tres sitios: la dispersión de valores medidos dentro de un grado, lo bien que encajan recubrimiento y procesamiento, y quién responde cuando algo sale mal.
Las pérdidas merecen un apartado propio porque son la única cifra que aparece en el acuerdo técnico, en las normas de eficiencia, en la cotización y en el informe de aceptación. Deciden lo grande que es el núcleo, cuánto se calienta, si alcanza su clase de eficiencia y cuánto vale realmente el acero.
Lo que el cliente necesita no es un precio unitario más bajo, sino un precio que pueda comprobar: grado, valores medidos, número de colada, tolerancias y plazo, todo por escrito. Si está eligiendo un grado, envíenos el plano o el grado y hablaremos con datos. Use nuestro formulario de consulta o escriba a sales@huaxinelecsteel.com.
Los rangos de este artículo proceden de normas públicas y datos de grados habituales y son solo una referencia para la selección. Las propiedades de un grado concreto se rigen por el certificado de acería y el acuerdo técnico entre las partes.

