



Che cos’è un coil di acciaio elettrico? GO e NGO, proprietà chiave e perché le perdite fissano il prezzo
Un coil di acciaio elettrico si compra per una sola proprietà: basse perdite in un campo magnetico alternato. Questa guida spiega come silicio, orientamento dei grani, spessore e rivestimento creano questa proprietà, come leggere una scheda tecnica e perché le perdite nel nucleo decidono rendimento, riscaldamento e prezzo.
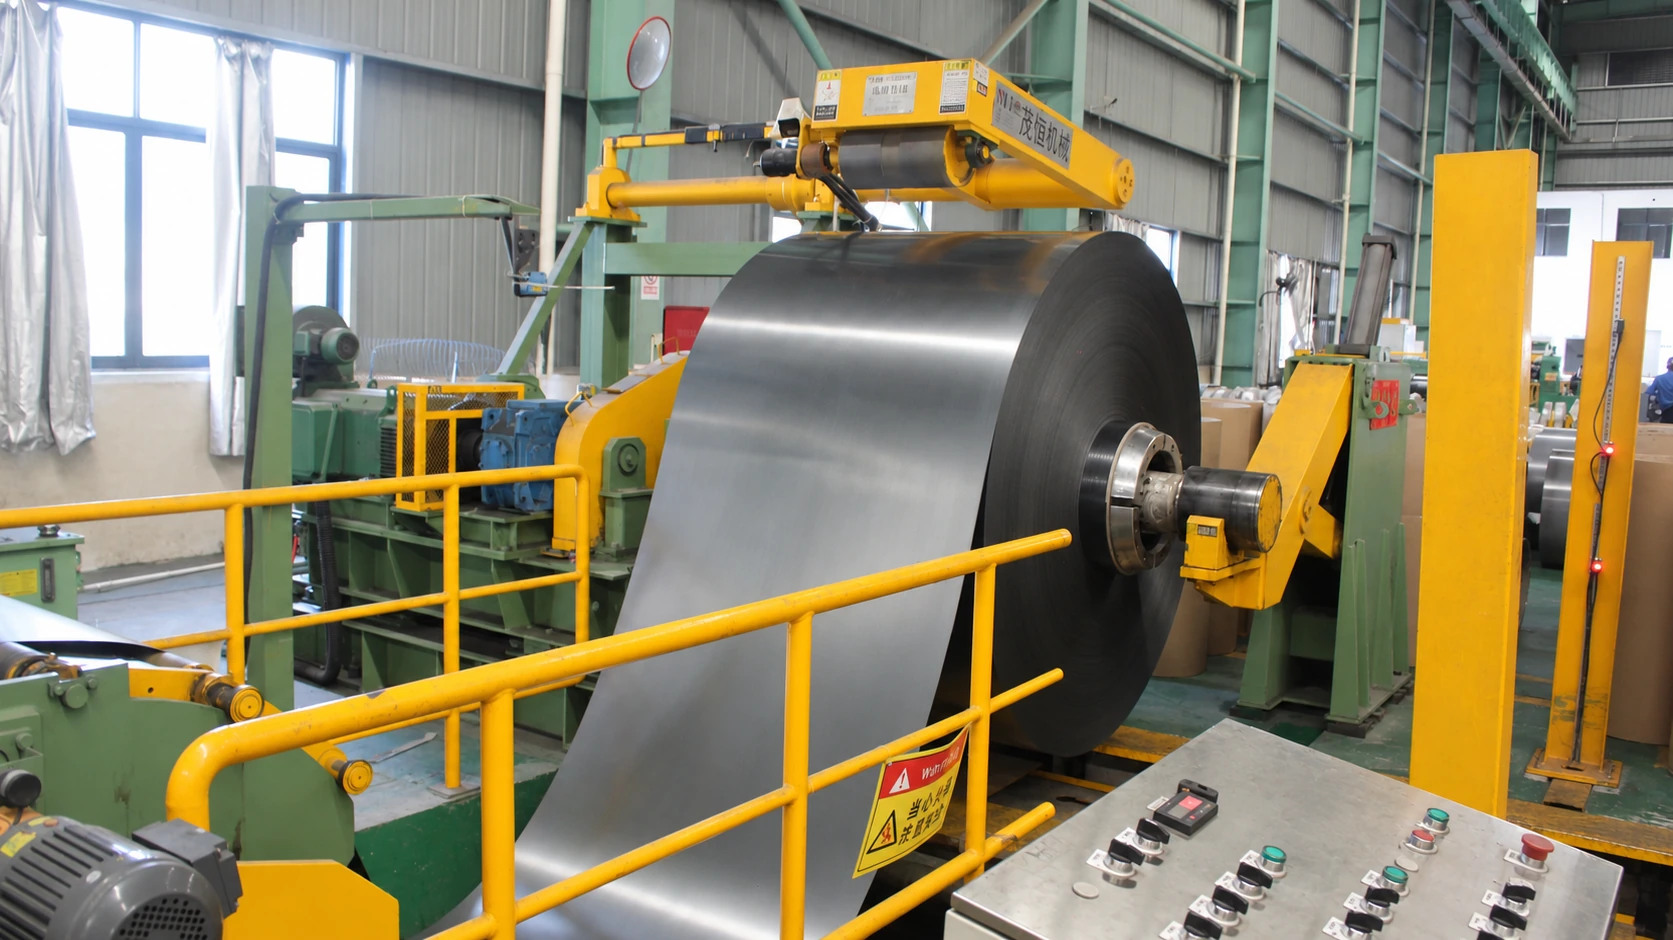
Sulla linea di taglio a nastri del nostro stabilimento nello Hunan, un coil a grani orientati di oltre tre tonnellate viene svolto, tagliato e riavvolto: 1.250 mm di coil madre diventano nastri da 900 mm con bordi puliti e bava entro 0,02 mm. Poche ore dopo i nastri passano al taglio o alla tranciatura e diventano parte del nucleo di un trasformatore di distribuzione.
Il coil di acciaio elettrico, spesso chiamato coil di acciaio al silicio, è l’inizio di questa catena. È una lega ferro-silicio progettata per condurre flusso magnetico, non per portare carichi. Una tonnellata di acciaio da costruzione si compra per la resistenza; una tonnellata di acciaio elettrico per il poco calore che produce in un campo alternato.
Questo articolo risponde alle domande che i clienti ci fanno più spesso: che cos’è il materiale, in che cosa differiscono GO e NGO, come leggere i numeri di una scheda tecnica, come le perdite influiscono sulla macchina finita e perché la stessa qualità può essere quotata a prezzi diversi.
In sintesi
- Che cos’è: una lega ferro-silicio a basso carbonio con circa lo 0,5–4 % di silicio, laminata a freddo in coil per i nuclei magnetici di trasformatori, motori e generatori.
- Due strade: l’acciaio a grani orientati (GO / CRGO) ha i grani allineati in una direzione e va nei trasformatori; quello a grani non orientati (NGO / CRNGO) si comporta allo stesso modo in tutte le direzioni e va in motori e generatori.
- Tre numeri chiave: perdite nel nucleo (W/kg), induzione (T) e spessore (mm). Quasi tutti gli altri parametri servono questi tre.
- Il rivestimento non è un extra: se l’isolamento tra lamierini cede, le perdite possono moltiplicarsi, per quanto buono sia l’acciaio.
- Le perdite sono denaro: fissano la classe di efficienza, il riscaldamento, il rumore e il prezzo, e sono l’unico numero che attraversa progettazione, acquisti e collaudo.
Gli intervalli seguenti provengono da norme pubbliche e qualità comuni e servono a capire il prodotto. Per un coil specifico valgono i valori misurati del certificato d’acciaieria.
In che cosa differisce dall’acciaio comune: quattro leve progettuali
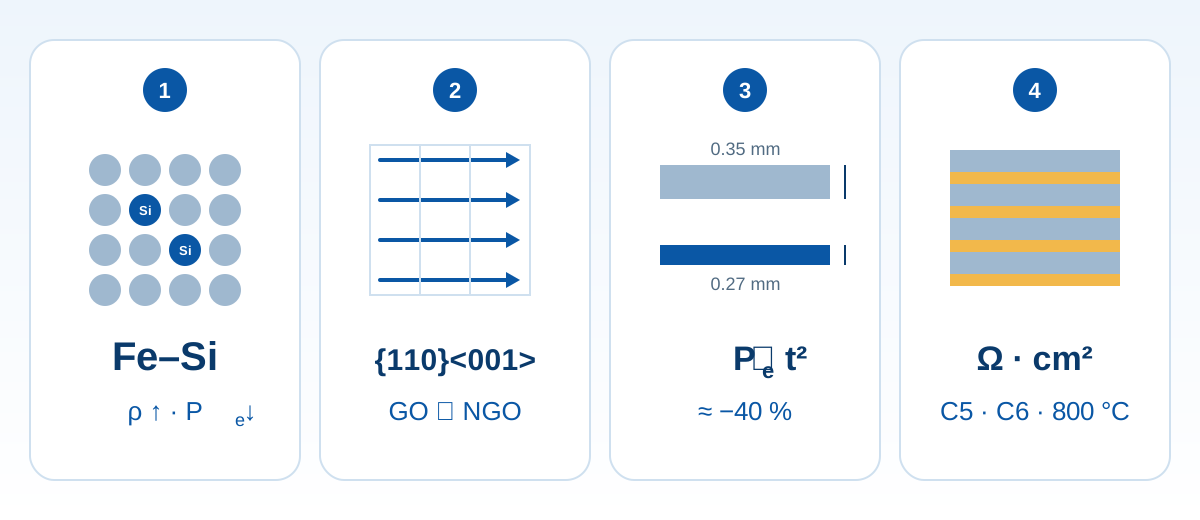
Ciò che rende speciale l’acciaio elettrico non è una ricetta ma quattro leve regolate insieme: composizione, orientamento dei grani, spessore e rivestimento. Chi capisce queste quattro capisce il prodotto.
1. Composizione: il silicio alza la resistività
Il ferro puro ha una resistività di circa 0,10 μΩ·m; con circa il 3 % di silicio sale a circa 0,45–0,50 μΩ·m. Come regola pratica, ogni 1 % di silicio aggiunge più di 0,1 μΩ·m.
La resistività conta perché le perdite per correnti parassite nel nucleo sono inversamente proporzionali a essa: una resistività più volte maggiore significa perdite più volte minori. È il compito principale del silicio, più importante della resistenza meccanica o alla corrosione. Il prezzo è reale:
- Aumenta la fragilità: più silicio rende più difficile la lavorazione a freddo e i bordi si criccano più facilmente in tranciatura e taglio.
- Cala la conducibilità termica: a parità di riscaldamento il calore esce dal nucleo più lentamente.
- Cala l’induzione di saturazione: circa 2,15 T nel ferro puro contro circa 2,03 T nell’acciaio al 3 % di silicio, quindi la stessa sezione porta un po’ meno flusso.
Per questo più silicio non è sempre meglio. Il grani orientati resta di solito intorno al 3 % con inibitori; le qualità non orientate vanno dallo 0,5 al 3,5 % e alcune qualità alte aggiungono alluminio per alzare ancora la resistività.
2. Orientamento dei grani: allineare i domini al flusso
Il ferro è un cristallo cubico il cui comportamento magnetico dipende molto dalla direzione; la direzione <001> è la più facile da magnetizzare.
- Grani orientati: laminazione a freddo, ricottura di decarburazione e ricristallizzazione secondaria producono la tessitura di Goss {110}<001>, e quasi ogni grano ha la direzione facile lungo la laminazione. Le perdite per isteresi in quella direzione sono molto basse; appena il flusso ne esce, il vantaggio cala in fretta.
- Grani non orientati: la ricottura finale dà grani equiassici con orientamento casuale e proprietà simili in tutte le direzioni, inferiori al GO nella sua direzione migliore ma utilizzabili in ogni direzione.
Questo ne determina l’uso. Il percorso del flusso in un trasformatore è fissato dal progetto, quindi il GO può essere sfruttato al massimo; nel motore il flusso ruota con il rotore e va bene solo l’NGO.
3. Spessore: le correnti parassite seguono il quadrato
Le perdite per correnti parassite sono circa proporzionali al quadrato dello spessore. Passare da 0,35 a 0,27 mm porta questa componente a circa il 60 % in teoria, una riduzione di circa il 40 %. Ma il lamierino sottile ha un costo:
- Più lamierini per la stessa altezza del pacco, quindi più tempo di taglio e usura degli stampi.
- Fattore di stipamento un po’ più basso e sezione utile del nucleo più piccola.
- Gli spessori sottili sono più difficili da laminare, con resa minore e prezzo nettamente più alto.
- I lamierini molto sottili si deformano più facilmente durante impilamento e movimentazione.
Lo spessore è dunque un equilibrio tra perdite, costo e processo: i trasformatori a 50 Hz usano di solito GO da 0,18–0,30 mm, i motori industriali NGO da 0,35–0,50 mm, e solo i progetti ad alta frequenza o alta efficienza scendono sotto 0,20 mm.
4. Rivestimento: metà isolamento, metà processo
Il rivestimento dell’acciaio elettrico svolge quattro compiti:
- Isolamento tra lamierini: interrompe il percorso delle correnti parassite da un lamierino all’altro. Senza, il pacco si comporta come ferro massiccio e le perdite salgono molto.
- Aderenza: niente sfaldamento o polvere durante taglio, piegatura e impilamento.
- Resistenza ai fluidi: lunga immersione in olio per trasformatori, fluidi da taglio, refrigeranti e gas refrigeranti.
- Compatibilità di processo: resistere alla ricottura di distensione a circa 800 °C in atmosfera non ossidante; alcuni rivestimenti in tensione del GO riducono anche magnetostrizione, perdite e rumore.
I tipi comuni sono rivestimenti inorganici (come le classi C5 e C6), semiorganici e autoincollanti per nuclei incollati. Scrivete il codice del rivestimento nel contratto: decide se l’acciaio può essere ricotto, immerso in olio e se la resistenza tra lamierini è sufficiente.
GO e NGO: due strade tecniche
| Aspetto | Grani orientati (GO / CRGO) | Grani non orientati (NGO / CRNGO) |
|---|---|---|
| Struttura dei grani | Tessitura di Goss, molto allineata alla laminazione | Orientamento casuale, isotropo |
| Anisotropia magnetica | Forte, ottimale lungo la laminazione | Debole, simile in tutte le direzioni |
| Silicio / alluminio | Circa 3 % Si con inibitori | 0,5–3,5 % Si, alcune qualità con Al |
| Spessore comune | 0.18–0.35 mm | 0.35–0.65 mm (0.20) |
| Livello di perdite | Molto basso lungo la laminazione | Medio, ampio divario tra qualità |
| Induzione | B8 > 1.85 T | B50 > 1.60 T |
| Usi principali | Trasformatori di potenza e distribuzione, reattori | Motori, generatori, compressori, motori per elettrodomestici |
| Lavorazione | Sensibile alla direzione; il nesting deve rispettarla | Libera dalla direzione; alta resa di materiale |
| Livello di prezzo | Alto (processo lungo, resa minore) | Basso-medio, ampio divario |
Una scorciatoia diffusa dice «GO per i trasformatori, NGO per i motori». Vale nella maggior parte dei casi, ma semplifica. Più precisamente:
- L’NGO può fare trasformatori: piccoli trasformatori a secco, reattori e alimentatori lo usano perché non dipende dalla direzione, si annida bene e costa meno.
- Il GO potrebbe in teoria fare motori, ma la direzione del flusso non coincide e si paga una prestazione inutilizzata.
- A decidere è se la direzione del flusso è fissa, non il nome della macchina.
Le qualità Baosteel mostrano come si legge la designazione:
| Qualità | Spessore | Tipo | Perdite max (W/kg) | Induzione min. |
|---|---|---|---|---|
| B23R085 | 0.23 mm | GO, domini affinati | 0.85 · P17/50 | B8 1.87 T |
| B27P095 | 0.27 mm | GO, alta permeabilità | 0.95 · P17/50 | B8 1.88 T |
| B30P105 | 0.30 mm | GO, alta permeabilità | 1.05 · P17/50 | B8 1.88 T |
| B30G130 | 0.30 mm | GO, convenzionale | 1.30 · P17/50 | B8 1.80 T |
| B35A300 | 0.35 mm | Non orientato | 3.00 · P15/50 | B50 1.62 T |
| B50A470 | 0.50 mm | Non orientato | 4.70 · P15/50 | B50 1.64 T |
| B50A800 | 0.50 mm | Non orientato | 8.00 · P15/50 | B50 1.70 T |
Lo schema è semplice: le prime due cifre sono lo spessore nominale ×100 mm, la lettera è il tipo e le ultime cifre sono le perdite garantite ×100. B30P105 è quindi un GO ad alta permeabilità da 0,30 mm con perdite garantite di 1,05 W/kg. Le lettere variano un po’ tra acciaierie, ma «spessore + perdite» è comune a tutte.
Leggere una scheda tecnica: sei parametri
| Parametro | Grani orientati | Grani non orientati | Come leggerlo |
|---|---|---|---|
| Spessore | 0.18–0.35 mm | 0.35–0.65 mm | Spessore nominale più variazione, che incide sull’impilamento |
| Larghezza | 600–1250 mm | 800–1250 mm | Determina la resa di nesting e il numero di tagli a nastri |
| Perdite | < 1.1 W/kg · P17/50 | < 3.5 W/kg · P15/50 | Il massimo garantito della qualità |
| Induzione | B8 > 1.85 T | B50 > 1.60 T | Decide quanto può essere compatto il nucleo |
| Rivestimento | C5 · C6 | C5 · C6 | Decide ricottura, immersione in olio e incollaggio |
| Norme | GB/T 2521.2 · IEC 60404-8-7 · ASTM A876 | GB/T 2521.1 · EN 10106 · ASTM A677 | Base del collaudo; indicatele nel contratto |
(1) Le condizioni di prova delle perdite sono diverse
Il grani orientati è classificato a P17/50 (1,7 T, 50 Hz), il non orientato a P15/50 (1,5 T, 50 Hz), perché i nuclei dei trasformatori lavorano a circa 1,6–1,7 T e quelli dei motori soprattutto a 1,5–1,6 T. Confrontare un valore P17/50 con uno P15/50 non ha senso.
(2) Le perdite NGO in tabella sono quelle delle qualità alte
In realtà l’NGO va da circa 2,5 a 8 W/kg, un intervallo molto più ampio del GO. Davanti a «< 3,5» chiedete quale spessore e quale qualità.
(3) L’induzione decide la dimensione del nucleo
L’induzione viene spesso trascurata, ma fissa la sezione del nucleo. Con 0,05 T in meno il nucleo è più grande a parità di potenza, gli avvolgimenti in rame più lunghi, e salgono perdite a carico e costo.
(4) Le perdite sono un valore garantito, non misurato
La qualità dà un tetto; i valori reali variano da coil a coil. Le sezioni su perdite e prezzo più avanti spiegano perché conta.
(5) Il metodo di misura conta
Le perdite si misurano di solito con il telaio di Epstein (strisce 30 × 300 mm) o con il tester a lamierino singolo secondo GB/T 3655 / IEC 60404-2. Le tensioni di taglio dei campioni, l’impilamento e la temperatura influenzano il risultato, quindi indicate il metodo quando confrontate laboratori.
Perché le perdite contano
1. Le perdite hanno tre componenti
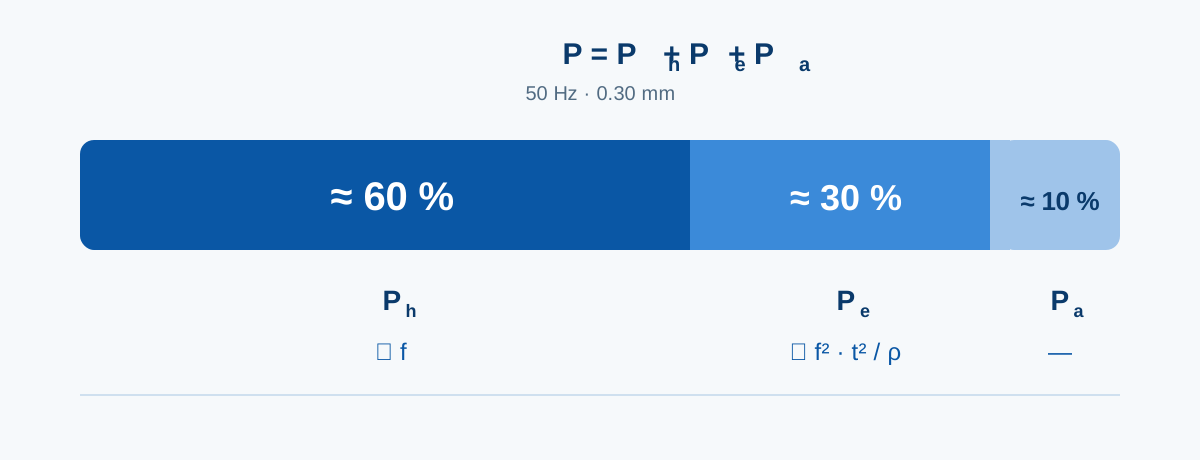
- Perdite per isteresi: l’energia per invertire i domini magnetici. Sono proporzionali alla frequenza e dipendono soprattutto da purezza, dimensione dei grani e tensioni interne; la ricottura le migliora, le tensioni di taglio le peggiorano.
- Perdite per correnti parassite: correnti indotte in ogni lamierino dal campo alternato. Crescono con il quadrato di frequenza e spessore e calano con la resistività.
- Perdite anomale (in eccesso): dall’interazione del moto delle pareti di dominio con la microstruttura; minori ma non trascurabili.
A 50 Hz e 0,30 mm la ripartizione è circa 60 % isteresi, 30 % correnti parassite e 10 % anomale, e cambia con spessore e frequenza. È importante: dove domina l’isteresi il miglioramento viene da materiale e ricottura; dove dominano le correnti parassite, da lamierino più sottile e rivestimento.
2. Come arrivano alla macchina finita
Trasformatori: le perdite nel nucleo sono le perdite a vuoto. Si consumano 24 ore al giorno finché il trasformatore è alimentato, qualunque sia il carico, per tutte le 8.760 ore dell’anno. Fissano la classe di efficienza (per esempio GB 20052 in Cina o Ecodesign Tier 2 nell’UE) e il riscaldamento; come regola pratica, ogni 6–8 °C in più dimezzano circa la vita dell’isolamento.
Motori: le perdite nel nucleo fanno parte delle perdite totali e con quelle nel rame fissano classe di efficienza e riscaldamento. I motori ad alta efficienza (IE3/IE4) sono particolarmente sensibili, perché le perdite nel rame sono già basse e cresce il peso di quelle nel nucleo.
Rumore: la vibrazione da magnetostrizione dipende da induzione e orientamento. I rivestimenti in tensione e l’affinamento dei domini del GO influiscono direttamente sul rumore, per questo i trasformatori a basso rumore specificano qualità precise.
3. Quanto vale 0,01 W/kg
- Prendiamo un nucleo di trasformatore di distribuzione con 1,5 t di GO: una differenza di 0,01 W/kg vale 15 W sull’intero nucleo.
- Nelle 8.760 ore di un anno sono 131 kWh.
- In 20 anni circa 2.600 kWh per trasformatore.
Sembra poco. Visto in un altro modo:
- A 0,03 W/kg la differenza è di circa 7.900 kWh per trasformatore in 20 anni, che può eguagliare o superare la differenza di prezzo di una tonnellata d’acciaio.
- Per un costruttore di 10.000 trasformatori l’anno, 0,01 W/kg significa circa 1,31 milioni di kWh l’anno.
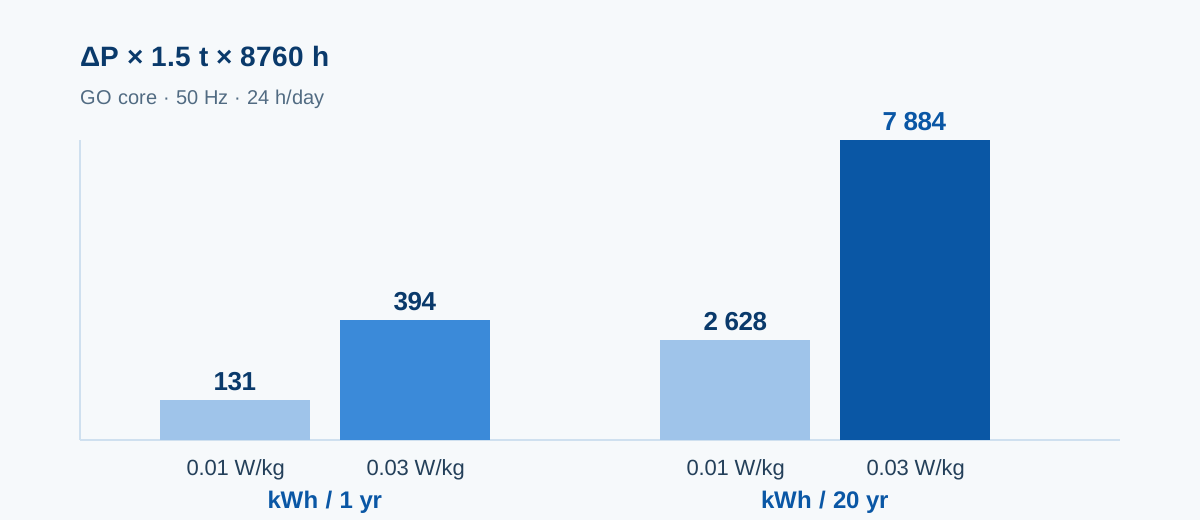
Un limite deve essere chiaro: induzione e frequenza reali differiscono dalle condizioni di prova, quindi una differenza di perdite non si estrapola linearmente. Questo calcolo serve a valutare ordini di grandezza e a confrontare opzioni, non a promettere un risparmio energetico esatto.
4. Perché la «stessa qualità» può avere perdite diverse
È la trappola più frequente per chi acquista. Coil della stessa qualità da colate diverse possono misurare diversamente entro il massimo garantito, a causa di:
- Piccole variazioni di composizione e inibitori.
- Differenze nel ciclo di ricottura: temperatura, atmosfera, velocità di riscaldamento e raffreddamento.
- Se e come l’acciaio ha domini affinati (passo e profondità della scalfittura laser).
- Tipo di rivestimento e livello di tensione.
- Posizione di campionamento: testa, coda e bordo differiscono.
- Apparecchiature di prova e preparazione dei campioni, comprese tensioni di taglio non rilassate.
In altre parole, la qualità fissa solo un tetto; non dice quanto misura il coil che avete in mano. Per questo un’offerta che riporta i valori misurati fa una differenza reale.
Come le perdite influiscono su offerta e collaudo
La prassi è quotare per qualità: un prezzo per B30P105, un altro per B30G130. È semplice, ma nasconde la dispersione all’interno di una qualità, che in un trasformatore, dove conta ogni 0,01 W/kg, è denaro vero. Noi la mettiamo sul tavolo:
- Le offerte riportano i valori misurati del certificato d’acciaieria del lotto (P17/50 o P15/50, B8, spessore, rivestimento), così il cliente non deve indovinare.
- Il contratto fissa valori garantiti e metodo di collaudo, compresi posizione di campionamento e criteri, così entrambe le parti giudicano con la stessa regola.
- La tracciabilità va da colata → coil madre → coil tagliato → lamierini → nucleo, con i numeri conservati a ogni passaggio.
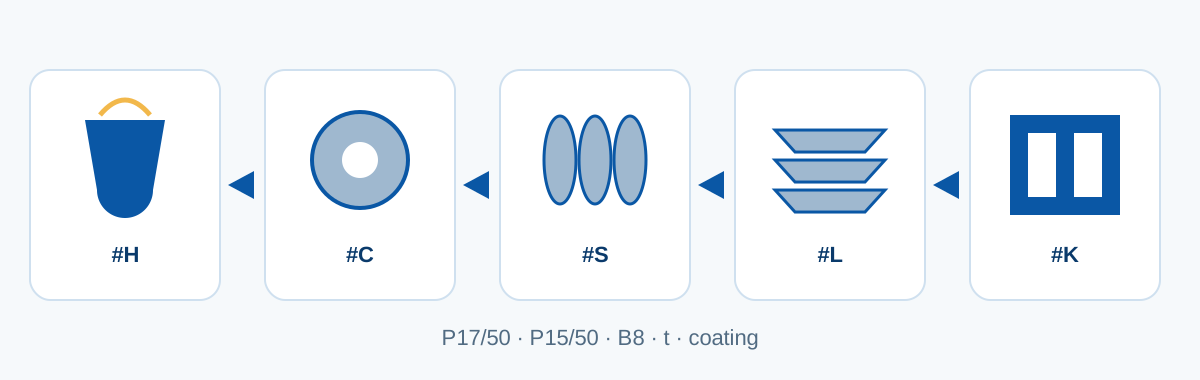
Un modo più utile di confrontare le offerte: non confrontate solo il prezzo a tonnellata, ma «costo del materiale per nucleo + 20 anni di energia a vuoto». Il primo si vede, il secondo è nascosto, e quello nascosto spesso è più grande.
Dal coil al nucleo: dove la lavorazione alza le perdite
Un buon coil può essere rovinato in lavorazione. Non è un’esagerazione: è la fonte di perdite più trascurata.
| Fase | Che cosa avviene | Controlli chiave |
|---|---|---|
| Svolgimento / taglio a nastri | Coil largo tagliato in nastri | Bava di bordo, sciabolatura, tensione di riavvolgimento |
| Taglio a misura / a 45° | Nastri tagliati in lamierini; GO spesso con giunti a 45° | Precisione angolare, tolleranza di lunghezza |
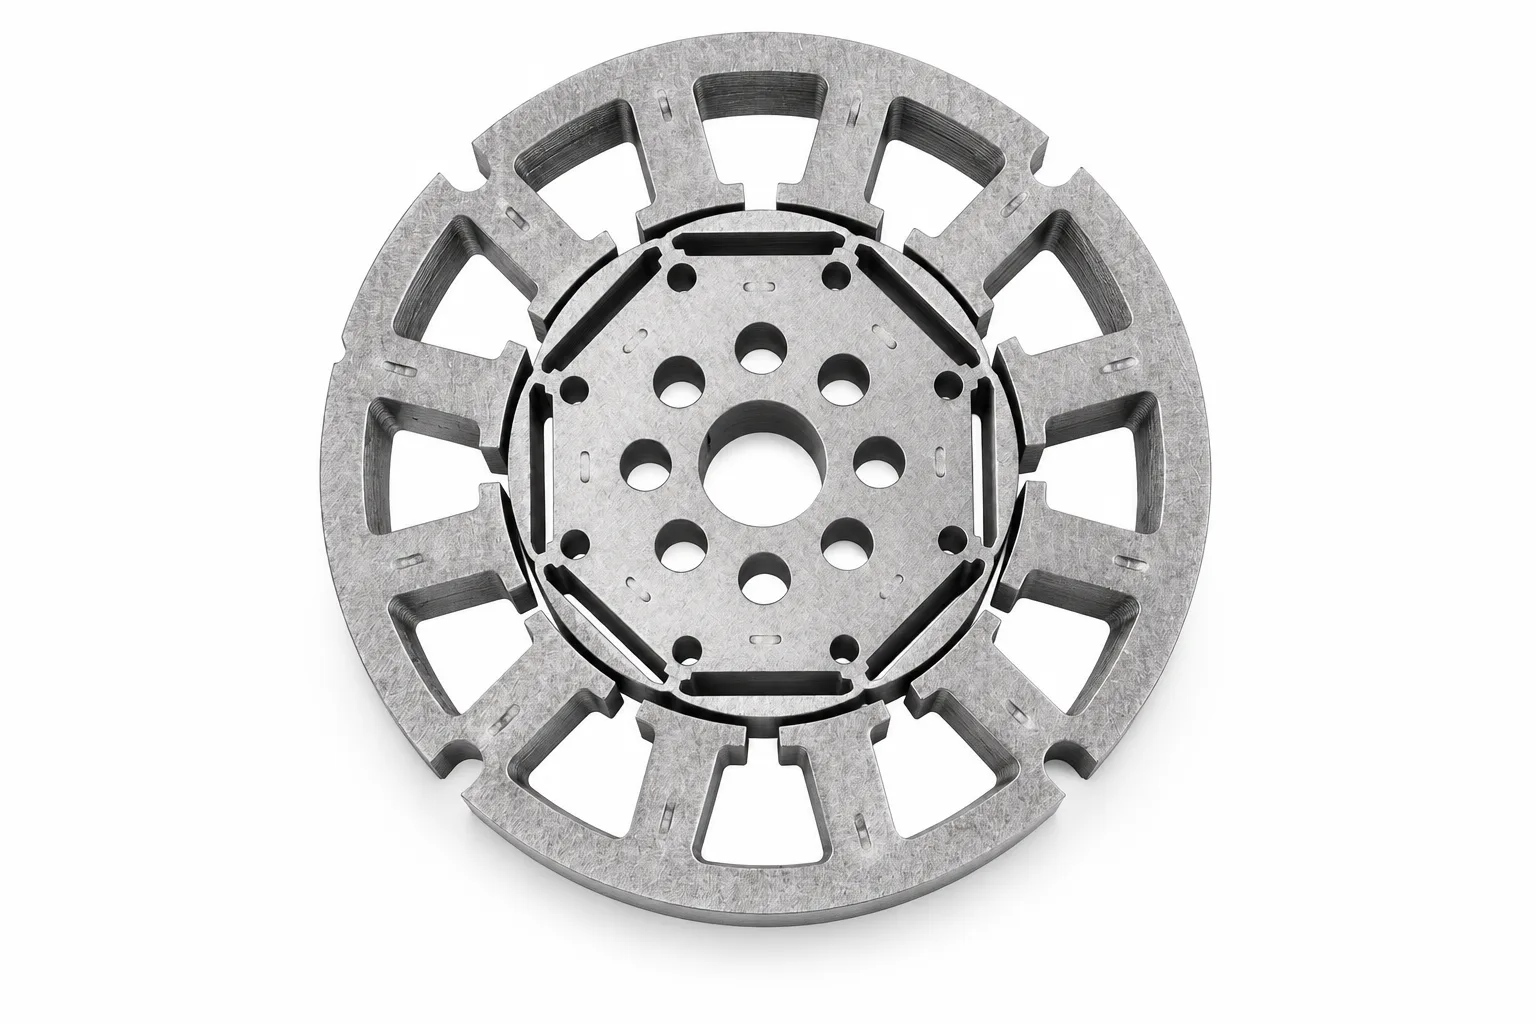
| Tranciatura | Lamierini di statore e rotore o di trasformatore | Gioco dello stampo, colpi al minuto, usura del tagliente |
| Impilamento | Lamierini impilati in nuclei, alternati o step-lap | Fattore di stipamento, forza di serraggio, isolamento |
| Ricottura | Elimina le tensioni di lavorazione | Ciclo termico, atmosfera, tenuta del rivestimento |
| Impregnazione / incollaggio | Polimerizzazione e isolamento | Spessore del film, temperatura di polimerizzazione |
(1) Bava eccessiva
La bava collega lamierini vicini e cortocircuita il percorso delle correnti parassite. La bava del taglio a nastri è di solito limitata a ≤ 0,02 mm, quella di tranciatura ancora di più. Con gioco errato o taglienti usurati cresce in silenzio e non si vede a occhio nudo.
(2) Tensioni di taglio non eliminate
Il taglio deforma plasticamente una fascia di circa 5–10 mm vicino al bordo e aumenta le perdite locali. Negli statori di piccoli motori i denti sono stretti, quindi questa fascia pesa molto. La ricottura di distensione (circa 750–820 °C, atmosfera non ossidante) recupera buona parte delle perdite, purché il rivestimento regga la temperatura.
(3) Metodo di taglio sbagliato
Il taglio laser lascia una zona termicamente alterata e uno strato rifuso che danneggiano la struttura a grani orientati più della tranciatura; elettroerosione a filo e getto d’acqua danno bordi buoni ma sono lenti. Per la serie, la tranciatura resta la più stabile.
(4) Rivestimento danneggiato
Graffi, pieghe, contaminazione d’olio o combustione incompleta in ricottura causano cedimenti locali dell’isolamento. I cortocircuiti tra lamierini alimentano surriscaldamento locale e ulteriori danni, fino a un riscaldamento anomalo.
(5) Impilamento e serraggio eccessivi
Un po’ di serraggio serve, ma troppa compressione aumenta le perdite, soprattutto nel GO. Un fattore di stipamento di circa 0,95–0,97 è normale; troppo lasco aumentano rumore e vibrazioni.
Dove si colloca HXES in questa catena
Copriamo due fasi, materiale e lavorazione. L’ufficio di Guangzhou segue offerte, documenti ed export; lo stabilimento dello Hunan esegue taglio a nastri, taglio a misura, taglio step-lap a 45°, tranciatura e impilamento dei nuclei. Lo spessore in ingresso è 0,18–0,50 mm con coil madre fino a 1.250 mm di larghezza; la tolleranza di larghezza di taglio è ±0,2 mm e la bava ≤ 0,02 mm, mentre finestre e diagonali dei nuclei rispettano il disegno.
Scegliere una qualità, e sei errori comuni
Cinque passi
- Definire il percorso del flusso: fisso o rotante? Fisso significa GO, rotante NGO. Quale frequenza? Una frequenza più alta indica lamierino più sottile.
- Fissare il budget di perdite: partire dall’obiettivo di efficienza, non da una qualità. Calcolare prima le perdite a vuoto o totali ammesse, poi il budget in W/kg.
- Scegliere lo spessore: bilanciare il budget di perdite con fattore di stipamento e costo di lavorazione.
- Scegliere rivestimento e processo: ricotto o no, in olio o no, incollato o no. Queste tre domande decidono il codice del rivestimento.
- Concordare forma di consegna e collaudo: coil, nastro, lamierini o nucleo finito; quali dati deve riportare il certificato; come gestire ripetizioni di prova e controversie.
Sei errori
- Guardare la qualità e non i valori misurati: la dispersione tra lotti può costare una classe di efficienza.
- Guardare le perdite e non l’induzione: con induzione bassa nucleo e avvolgimenti crescono e le perdite a carico possono salire.
- Credere che più sottile sia sempre meglio: il lamierino sottile pesa su impilamento, taglio e costo, e il saldo non è sempre positivo.
- Trascurare il rivestimento: un rivestimento non adatto alla ricottura può perdere l’isolamento in una sola ricottura.
- Giudicare l’acciaio elettrico con tolleranze da acciaio da costruzione: variazione di spessore, sciabolatura e qualità del bordo incidono su impilamento e perdite più di quanto si pensi.
- Sbagliare direzione: GO in un campo rotante è denaro sprecato; NGO di bassa qualità in un grande trasformatore non supera le regole di efficienza.
Applicazioni tipiche
| Applicazione | Tipo usuale | Spessore | A cosa guardare |
|---|---|---|---|
| Trasformatori di potenza e distribuzione | GO | 0.18–0.30 mm | Perdite, induzione, rumore, rivestimento resistente all’olio |
| Reattori e trasformatori di misura | GO | 0.23–0.30 mm | Perdite, perdite vicino ai traferri |
| Motori industriali (IE3/IE4) | NGO | 0.35–0.50 mm | Perdite, induzione, tranciabilità |
| Motori di trazione elettrica | NGO sottile e ad alta resistenza | 0.20–0.35 mm | Perdite ad alta frequenza, resistenza, fatica |
| Generatori ed eolici | NGO | 0.35–0.65 mm | Perdite, stabilità dimensionale |
| Motori per elettrodomestici e compressori | NGO | 0.50 mm | Costo, tranciabilità |
| Piccoli trasformatori a secco, alimentatori | NGO | 0.35–0.50 mm | Costo, resa di nesting |
Domande frequenti
Coil di acciaio elettrico e lamierino di acciaio al silicio sono cose diverse?
Sono due forme dello stesso materiale. L’acciaieria consegna coil; dopo taglio a nastri, taglio o tranciatura diventano lamierini. «Coil» sottolinea la forma di consegna e la lavorazione successiva; «lamierino» indica che è già tagliato a misura.
Quanto pesa un coil?
Di solito 3–5 tonnellate, con diametro interno di 508 o 610 mm. Il peso incide su sollevamento, aspo svolgitore e gestione degli sfridi, quindi confermatelo nell’ordine.
Perché il grani orientati costa così tanto di più?
Il processo è lungo: controllo della composizione, inibitori, laminazioni a freddo ripetute, ricottura di decarburazione, ricristallizzazione secondaria ad alta temperatura, rivestimento e affinamento dei domini, e ogni fase incide sulla resa. Si pagano processo e resa, non solo il silicio.
Una qualità da 50 Hz si può usare a 60 Hz?
Sì, ma le perdite cambiano. Le perdite per correnti parassite crescono con il quadrato della frequenza e quelle per isteresi con la frequenza, quindi a parità di induzione le perdite a 60 Hz sono più alte. Per i mercati a 60 Hz verificate i valori a 60 Hz invece di riusare quelli a 50 Hz.
I lamierini vanno ricotti dopo il taglio?
Dipende dal requisito. I motori industriali comuni spesso non si ricuociono e contano sul margine della qualità; motori ad alta efficienza, trasformatori a basse perdite e piccoli nuclei con molta tensione di taglio ne traggono un chiaro vantaggio. Verificate prima che il rivestimento regga circa 800 °C.
Come capire se la qualità indicata da un fornitore è affidabile?
Tre passi: chiedete il certificato d’acciaieria del lotto (non un depliant), chiedete il numero di colata e concordate come gestire ripetizioni di prova e controversie. I fornitori disposti a scriverlo nell’offerta di solito rispondono dei propri dati.
Per concludere
Le schede tecniche dell’acciaio elettrico si somigliano; le differenze si nascondono in tre punti: la dispersione dei valori misurati in una stessa qualità, quanto rivestimento e lavorazione sono compatibili, e chi si assume la responsabilità quando qualcosa va storto.
Le perdite meritano uno spazio a sé perché sono l’unico numero presente insieme nell’accordo tecnico, nelle regole di efficienza, nell’offerta e nel verbale di collaudo. Decidono quanto è grande il nucleo, quanto scalda, se raggiunge la sua classe di efficienza e quanto vale davvero l’acciaio.
Al cliente non serve un prezzo unitario più basso, ma un prezzo verificabile: qualità, valori misurati, numero di colata, tolleranze e consegna, tutto per iscritto. Se state scegliendo una qualità, inviateci il disegno o la qualità e ne parliamo con i dati. Usate il nostro modulo di richiesta o scrivete a sales@huaxinelecsteel.com.
Gli intervalli di questo articolo provengono da norme pubbliche e dati di qualità comuni e sono solo un riferimento per la scelta. Le proprietà di una qualità specifica sono regolate dal certificato d’acciaieria e dall’accordo tecnico tra le parti.

