



Elektrik çeliği bobini nedir? GO ve NGO, temel özellikler ve nüve kaybının fiyatı neden belirlediği
Elektrik çeliği bobini tek bir özellik için alınır: alternatif manyetik alanda düşük kayıp. Bu rehber silisyum, tane yönü, kalınlık ve kaplamanın bu özelliği nasıl oluşturduğunu, teknik föyün nasıl okunacağını ve nüve kaybının verimi, ısınmayı ve fiyatı neden belirlediğini anlatır.
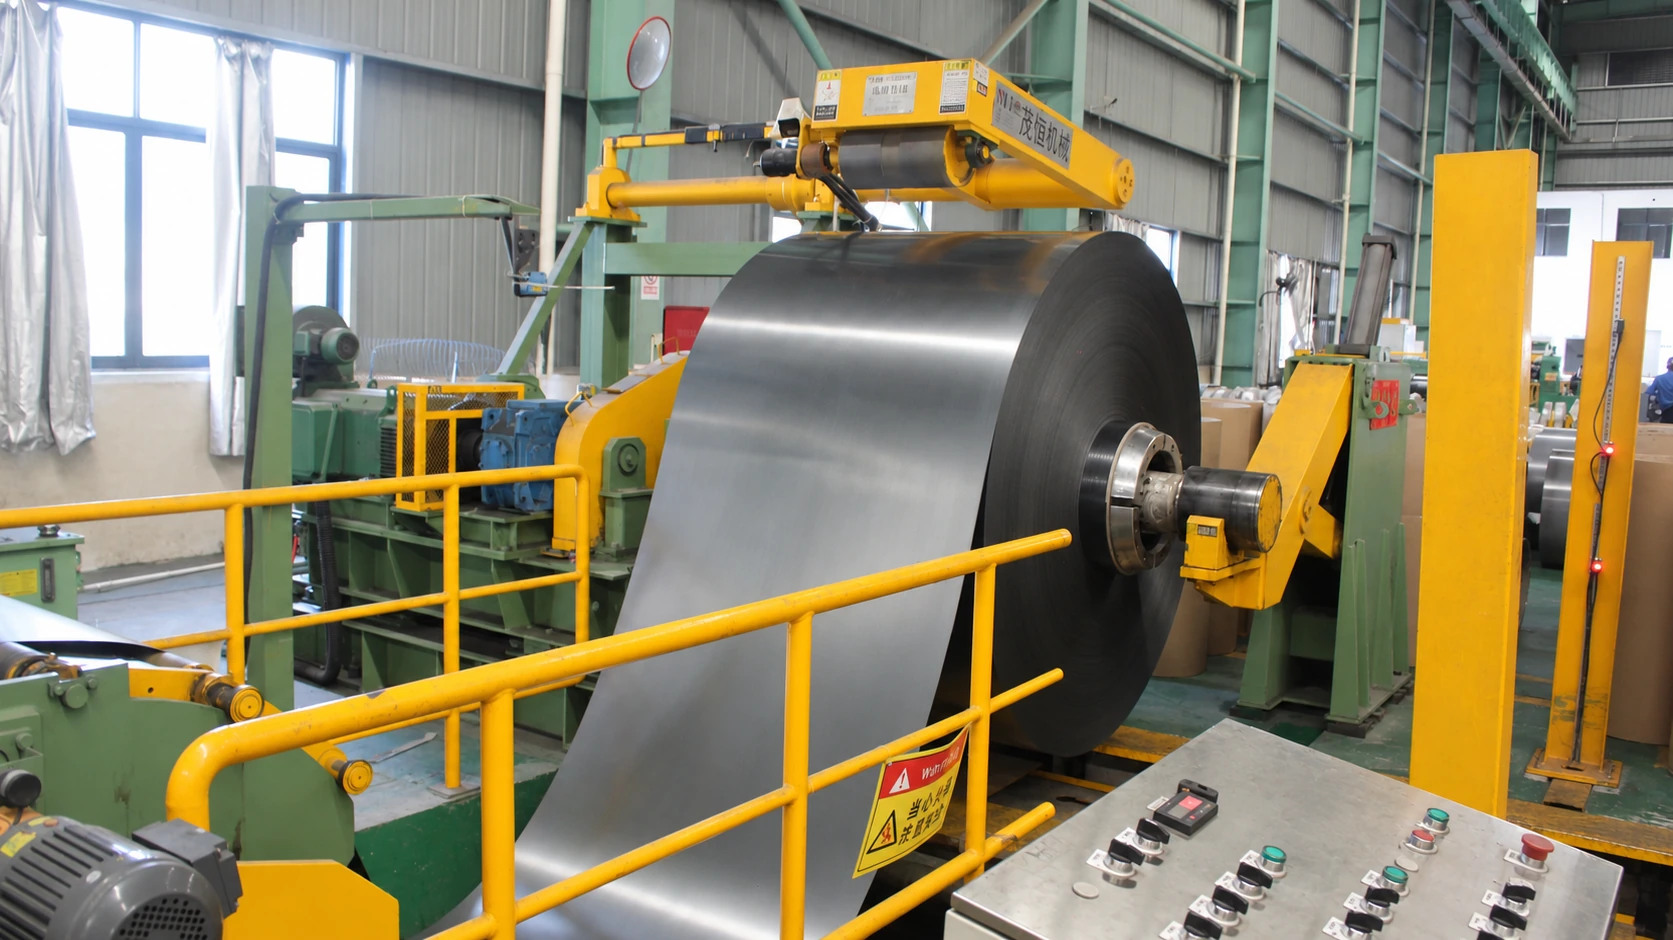
Hunan’daki tesisimizin dilme hattında üç tonu aşan tane yönlendirilmiş bir bobin açılır, dilinir ve yeniden sarılır: 1.250 mm ana bobin, kenarları temiz ve çapağı 0,02 mm’nin altında 900 mm şeritlere dönüşür. Birkaç saat sonra şeritler kesme veya zımbalamaya gider ve bir dağıtım trafosu nüvesinin parçası olur.
Elektrik çeliği bobini, sık sık silisli çelik bobini de denir, bu zincirin başlangıcıdır. Yük taşımak için değil, manyetik akı iletmek için tasarlanmış bir demir–silisyum alaşımıdır. Bir ton yapı çeliği dayanımı için alınır; bir ton elektrik çeliği ise alternatif alanda ne kadar az ısı ürettiği için.
Bu yazı müşterilerin bize en sık sorduğu soruları yanıtlıyor: malzeme nedir, GO ile NGO nasıl farklıdır, teknik föydeki sayılar nasıl okunur, kayıp bitmiş makineyi nasıl etkiler ve aynı kalite neden farklı fiyatlarla teklif edilebilir.
Özetle
- Nedir: yaklaşık %0,5–4 silisyumlu, düşük karbonlu bir demir–silisyum alaşımıdır; trafo, motor ve jeneratörlerin manyetik nüveleri için soğuk haddelenip bobin hâline getirilir.
- İki yol: tane yönlendirilmiş çelik (GO / CRGO) tek yöne dizilmiş tanelere sahiptir ve trafolarda kullanılır; yönlendirilmemiş çelik (NGO / CRNGO) her yönde aynı davranır ve motor ile jeneratörlerde kullanılır.
- Üç temel sayı: nüve kaybı (W/kg), endüksiyon (T) ve kalınlık (mm). Diğer parametrelerin çoğu bu üçüne hizmet eder.
- Kaplama bir ek değildir: saclar arası yalıtım bozulursa çelik ne kadar iyi olursa olsun kayıp katlanabilir.
- Kayıp paradır: verim sınıfını, ısınmayı, gürültüyü ve fiyatı belirler; mühendislik, satın alma ve kabulü birlikte kesen tek sayıdır.
Aşağıdaki aralıklar kamuya açık standartlardan ve yaygın kalitelerden alınmıştır ve fikir vermek içindir. Belirli bir bobin için haddehane sertifikasındaki ölçülmüş değerler geçerlidir.
Sıradan çelikten farkı: dört tasarım kolu
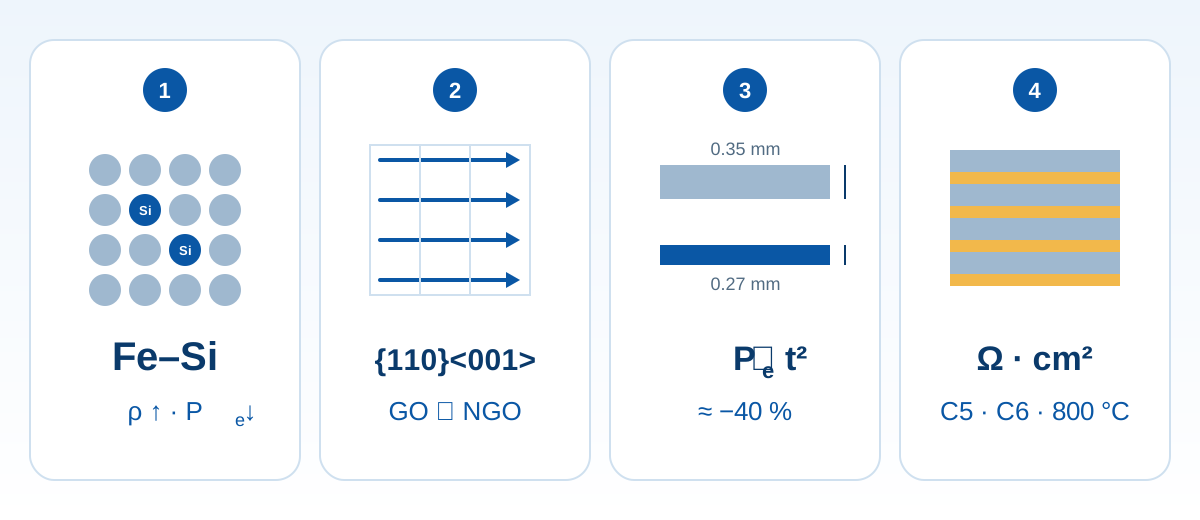
Elektrik çeliğini özel kılan tek bir reçete değil, birlikte ayarlanan dört koldur: bileşim, tane yönü, kalınlık ve yüzey kaplaması. Bu dördünü anlayan ürünü anlar.
1. Bileşim: silisyum özdirenci yükseltir
Saf demirin özdirenci yaklaşık 0,10 μΩ·m’dir; yaklaşık %3 silisyumla 0,45–0,50 μΩ·m’ye çıkar. Pratik kural olarak her %1 silisyum 0,1 μΩ·m’den fazla ekler.
Özdirenç önemlidir çünkü nüvedeki girdap akımı kaybı onunla ters orantılıdır: birkaç kat özdirenç, birkaç kat daha az kayıp demektir. Silisyumun asıl görevi budur; dayanım veya korozyon direncinden daha önemlidir. Bedeli de gerçektir:
- Kırılganlık artar: silisyum arttıkça soğuk şekillendirme zorlaşır ve kenarlar zımbalama ile kesmede daha kolay çatlar.
- Isıl iletkenlik düşer: aynı ısınmada ısı nüveden daha yavaş çıkar.
- Doyma endüksiyonu düşer: saf demirde yaklaşık 2,15 T, %3 silisli çelikte yaklaşık 2,03 T; aynı kesit biraz daha az akı taşır.
Bu yüzden daha fazla silisyum her zaman daha iyi değildir. Tane yönlendirilmiş çelik genelde inhibitörlerle %3 civarında kalır; yönlendirilmemiş kaliteler %0,5–3,5 arasındadır ve bazı yüksek kaliteler özdirenci artırmak için alüminyum içerir.
2. Tane yönü: domenleri akı yoluna hizalamak
Demir kübik bir kristaldir ve manyetik davranışı yöne çok bağlıdır; <001> yönü en kolay mıknatıslanandır.
- Tane yönlendirilmiş: soğuk haddeleme, karbonsuzlaştırma tavı ve ikincil yeniden kristalleşme Goss dokusunu {110}<001> oluşturur, neredeyse her tanenin kolay ekseni hadde yönündedir. Bu yöndeki histerezis kaybı çok düşüktür; akı bu yönden çıktığı anda avantaj hızla kaybolur.
- Yönlendirilmemiş: son tav, rastgele yönlenmiş eş eksenli taneler ve her yönde benzer özellikler verir; GO’nun en iyi yönünden zayıftır ama her yönde kullanılabilir.
Kullanımı bu belirler. Trafonun akı yolu tasarımla sabittir, GO sınırına kadar zorlanabilir; motorda akı rotorla döner, yalnızca NGO uyar.
3. Kalınlık: girdap akımı kaybı karesel artar
Girdap akımı kaybı kabaca kalınlığın karesiyle orantılıdır. 0,35 mm’den 0,27 mm’ye geçmek bu bileşeni teoride yaklaşık %60’a, yani yaklaşık %40 düşürür. Ama ince sac bedava değildir:
- Aynı paket yüksekliği için daha çok sac, dolayısıyla daha fazla kesme süresi ve kalıp aşınması.
- Biraz daha düşük istif faktörü ve daha küçük etkin nüve kesiti.
- İnce kalınlıkları haddelemek daha zordur; verim düşük, fiyat belirgin şekilde yüksektir.
- Çok ince saclar dizme ve taşıma sırasında daha kolay şekil değiştirir.
Kalınlık bu yüzden kayıp, maliyet ve proses arasında bir dengedir: 50 Hz trafolarda genelde 0,18–0,30 mm GO, endüstriyel motorlarda 0,35–0,50 mm NGO kullanılır; 0,20 mm’nin altına yalnızca yüksek frekans veya yüksek verim tasarımları iner.
4. Kaplama: yarısı yalıtım, yarısı proses
Elektrik çeliği kaplaması dört iş görür:
- Saclar arası yalıtım: girdap akımının sactan saca yolunu keser. Olmazsa paket som demir gibi davranır ve kayıp keskin biçimde artar.
- Yapışma: kesme, bükme ve dizme sırasında dökülme veya tozuma olmaz.
- Ortam dayanımı: trafo yağı, kesme sıvıları, soğutucular ve soğutucu akışkanlarda uzun süre kalmaya dayanır.
- Proses uyumu: oksitleyici olmayan ortamda yaklaşık 800 °C gerilim giderme tavına dayanır; bazı GO gerilim kaplamaları ayrıca manyetostriksiyonu, kaybı ve gürültüyü azaltır.
Yaygın türler inorganik kaplamalar (C5 ve C6 sınıfları gibi), yarı organik kaplamalar ve yapıştırılmış nüveler için kendinden yapışan kaplamalardır. Kaplama kodunu sözleşmeye yazın: çeliğin tavlanıp tavlanamayacağını, yağa daldırılıp daldırılamayacağını ve saclar arası direncin yeterli olup olmadığını belirler.
GO ve NGO: iki teknik yol
| Özellik | Tane yönlendirilmiş (GO / CRGO) | Yönlendirilmemiş (NGO / CRNGO) |
|---|---|---|
| Tane yapısı | Goss dokusu, hadde yönünde yüksek hizalı | Rastgele yönlenme, izotrop |
| Manyetik anizotropi | Güçlü, en iyisi hadde yönünde | Zayıf, her yönde benzer |
| Silisyum / alüminyum | İnhibitörlerle yaklaşık %3 Si | %0,5–3,5 Si, bazı kalitelerde Al |
| Yaygın kalınlık | 0.18–0.35 mm | 0.35–0.65 mm (0.20) |
| Kayıp düzeyi | Hadde yönünde çok düşük | Orta, kaliteler arasında geniş aralık |
| Endüksiyon | B8 > 1.85 T | B50 > 1.60 T |
| Ana kullanım | Güç ve dağıtım trafoları, reaktörler | Motorlar, jeneratörler, kompresörler, ev aleti motorları |
| İşleme | Yöne duyarlı; yerleşim yönü doğru olmalı | Yönden bağımsız; yüksek malzeme verimi |
| Fiyat düzeyi | Yüksek (uzun proses, düşük verim) | Düşük-orta, geniş aralık |
Sık duyulan bir kestirme “GO trafo için, NGO motor için” der. Çoğu durumda doğrudur ama basitleştirilmiştir. Daha doğrusu:
- NGO ile de trafo yapılabilir: küçük kuru tip trafolar, reaktörler ve balastlar yöne duyarsız, iyi yerleşen ve daha ucuz olduğu için onu kullanır.
- GO ile teoride motor yapılabilir, ama akı yönü uymaz ve kullanamayacağınız performansa para ödersiniz.
- Seçimi belirleyen makinenin adı değil, akı yönünün sabit olup olmadığıdır.
Baosteel kaliteleri adlandırmanın nasıl okunduğunu gösterir:
| Kalite | Kalınlık | Tür | Maks. kayıp (W/kg) | Min. endüksiyon |
|---|---|---|---|---|
| B23R085 | 0.23 mm | GO, domain rafine | 0.85 · P17/50 | B8 1.87 T |
| B27P095 | 0.27 mm | GO, yüksek geçirgenlik | 0.95 · P17/50 | B8 1.88 T |
| B30P105 | 0.30 mm | GO, yüksek geçirgenlik | 1.05 · P17/50 | B8 1.88 T |
| B30G130 | 0.30 mm | GO, standart | 1.30 · P17/50 | B8 1.80 T |
| B35A300 | 0.35 mm | Yönlendirilmemiş | 3.00 · P15/50 | B50 1.62 T |
| B50A470 | 0.50 mm | Yönlendirilmemiş | 4.70 · P15/50 | B50 1.64 T |
| B50A800 | 0.50 mm | Yönlendirilmemiş | 8.00 · P15/50 | B50 1.70 T |
Kural basittir: ilk iki rakam nominal kalınlık ×100 mm, harf tür, son rakamlar garanti kayıp ×100. B30P105, 0,30 mm, garanti kaybı 1,05 W/kg olan yüksek geçirgenlikli tane yönlendirilmiş çeliktir. Harfler haddehaneye göre biraz değişir ama “kalınlık + kayıp” ortaktır.
Teknik föy okumak: altı parametre
| Parametre | Tane yönlendirilmiş | Yönlendirilmemiş | Nasıl okunur |
|---|---|---|---|
| Kalınlık | 0.18–0.35 mm | 0.35–0.65 mm | Nominal kalınlık ve kalınlık farkı; ikincisi dizmeyi etkiler |
| Genişlik | 600–1250 mm | 800–1250 mm | Yerleşim verimini ve dilme sayısını belirler |
| Nüve kaybı | < 1.1 W/kg · P17/50 | < 3.5 W/kg · P15/50 | Kalitenin garanti maksimumu |
| Endüksiyon | B8 > 1.85 T | B50 > 1.60 T | Nüvenin ne kadar küçük olabileceğini belirler |
| Kaplama | C5 · C6 | C5 · C6 | Tav, yağa daldırma ve yapıştırmayı belirler |
| Standartlar | GB/T 2521.2 · IEC 60404-8-7 · ASTM A876 | GB/T 2521.1 · EN 10106 · ASTM A677 | Kabulün dayanağı; sözleşmede belirtin |
(1) Kayıp test koşulları farklıdır
Tane yönlendirilmiş çelik P17/50 (1,7 T, 50 Hz), yönlendirilmemiş P15/50 (1,5 T, 50 Hz) ile verilir; çünkü trafo nüveleri yaklaşık 1,6–1,7 T’de, motor nüveleri çoğunlukla 1,5–1,6 T’de çalışır. P17/50 ile P15/50 değerini karşılaştırmak anlamsızdır.
(2) Tablodaki NGO kaybı yüksek kalite ucudur
NGO gerçekte yaklaşık 2,5 ile 8 W/kg arasındadır, GO’dan çok daha geniştir. “< 3,5” gördüğünüzde hangi kalınlık ve hangi kalite olduğunu sorun.
(3) Endüksiyon nüve boyutunu belirler
Endüksiyon çoğu zaman gözden kaçar ama nüve kesitini belirler. 0,05 T daha düşük endüksiyon, aynı güç için daha büyük nüve, daha uzun bakır sargı ve daha yüksek yük kaybı ile maliyet demektir.
(4) Kayıp ölçülmüş değil, garanti edilen değerdir
Kalite bir tavan verir; gerçek değerler bobinden bobine değişir. Aşağıdaki kayıp ve fiyat bölümleri bunun neden önemli olduğunu açıklar.
(5) Ölçüm yöntemi önemlidir
Kayıp genellikle Epstein çerçevesi (30 × 300 mm şeritler) veya tek sac test cihazıyla GB/T 3655 / IEC 60404-2’ye göre ölçülür. Numunelerdeki kesme gerilimi, diziliş ve sıcaklık sonucu etkiler; laboratuvarları karşılaştırırken yöntemi belirtin.
Nüve kaybı neden önemli
1. Kaybın üç bileşeni vardır
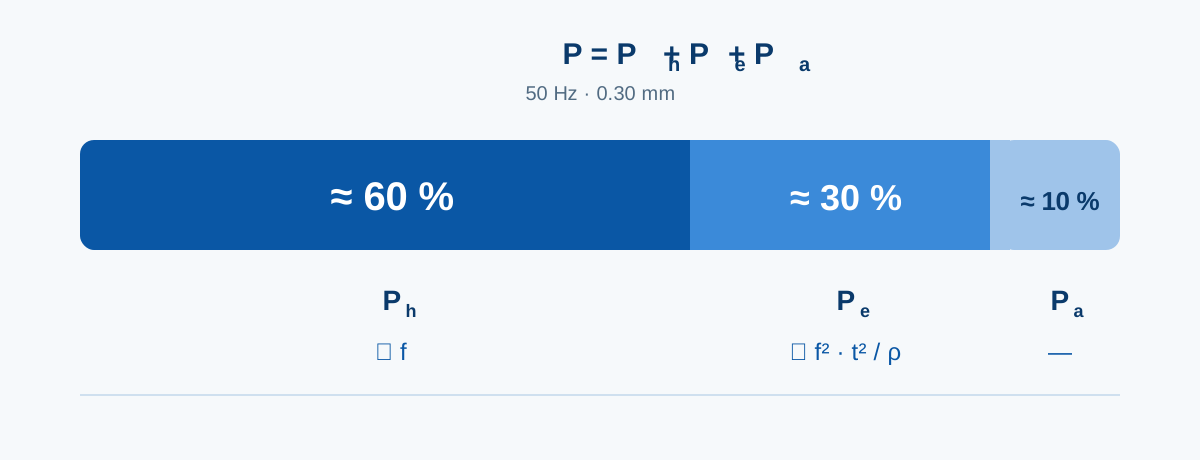
- Histerezis kaybı: manyetik domenleri ters çevirmek için gereken enerji. Frekansla orantılıdır, en çok saflık, tane boyutu ve iç gerilimlere bağlıdır; tav iyileştirir, kesme gerilimi kötüleştirir.
- Girdap akımı kaybı: alternatif alanın her sacın içinde oluşturduğu akımlar. Frekansın ve kalınlığın karesiyle artar, özdirençle azalır.
- Anormal (ek) kayıp: domen duvarı hareketinin mikroyapıyla etkileşiminden doğar; daha küçüktür ama ihmal edilemez.
50 Hz ve 0,30 mm’de dağılım kabaca %60 histerezis, %30 girdap akımı ve %10 anormaldir; kalınlık ve frekansla değişir. Bu önemlidir: histerezis baskınsa iyileşme malzeme ve tavdan, girdap akımı baskınsa daha ince sac ve kaplamadan gelir.
2. Bitmiş makineye nasıl yansır
Trafolar: nüve kaybı boşta kayıptır. Trafo enerjili olduğu sürece yükten bağımsız olarak günde 24 saat, yılın 8.760 saati boyunca harcanır. Verim sınıfını (örneğin Çin’de GB 20052 veya AB Ecodesign Tier 2) ve ısınmayı belirler; pratik kural olarak her 6–8 °C fazladan ısınma yalıtım ömrünü yaklaşık yarıya indirir.
Motorlar: nüve kaybı toplam kaybın parçasıdır ve bakır kaybıyla birlikte verim sınıfını ve ısınmayı belirler. Yüksek verimli motorlar (IE3/IE4) özellikle hassastır; bakır kaybı zaten düşük olduğundan nüve kaybının payı artar.
Gürültü: manyetostriksiyon kaynaklı titreşim endüksiyona ve yönlenmeye bağlıdır. GO gerilim kaplamaları ve domain rafinasyonu gürültüyü doğrudan etkiler; bu yüzden düşük gürültülü trafolar belirli kaliteler ister.
3. 0,01 W/kg ne eder
- 1,5 t GO kullanan bir dağıtım trafosu nüvesini alalım: 0,01 W/kg fark, tüm nüvede 15 W eder.
- Yılın 8.760 saatinde bu 131 kWh’tir.
- 20 yılda tek bir trafo için yaklaşık 2.600 kWh eder.
Az görünüyor. Başka açıdan bakınca:
- 0,03 W/kg’de fark, trafo başına 20 yılda yaklaşık 7.900 kWh olur; bu bir ton çeliğin fiyat farkına eşit olabilir veya onu aşabilir.
- Yılda 10.000 trafo üreten bir üretici için 0,01 W/kg, yılda yaklaşık 1,31 milyon kWh demektir.
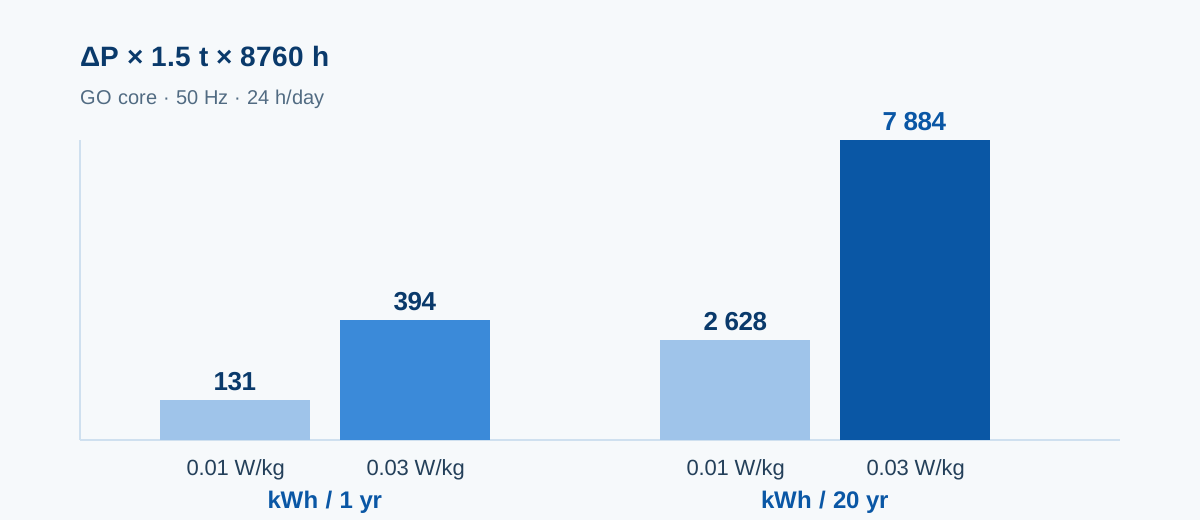
Bir sınır net olmalı: gerçek çalışma endüksiyonu ve frekansı test koşullarından farklıdır, bu yüzden kayıp farkı doğrusal olarak çoğaltılamaz. Bu hesap büyüklük mertebesini görmek ve seçenekleri karşılaştırmak içindir; kesin enerji tasarrufu vaadi değildir.
4. “Aynı kalite” neden farklı kayıp verebilir
Satın almada en sık düşülen tuzaktır. Aynı kalitedeki farklı dökümlerden bobinler, garanti maksimumunun altında farklı değerler ölçebilir; nedenleri:
- Bileşim ve inhibitörlerdeki küçük değişimler.
- Tav çevrimindeki farklar: sıcaklık, atmosfer, ısıtma ve soğutma hızları.
- Domain rafinasyonu yapılıp yapılmadığı ve nasıl yapıldığı (lazer çizgi aralığı ve derinliği).
- Kaplama türü ve gerilim düzeyi.
- Numune konumu: baş, son ve kenar farklıdır.
- Test cihazı ve numune hazırlığı; giderilmemiş kesme gerilimi dâhil.
Yani kalite yalnızca bir tavan koyar; elinizdeki bobinin ne ölçtüğünü söylemez. Bu yüzden teklifte ölçülmüş değerlerin yer alıp almaması gerçek fark yaratan bir ayrıntıdır.
Kayıp teklif ve kabulü nasıl etkiler
Yaygın uygulama kaliteye göre fiyat vermektir: B30P105 için bir fiyat, B30G130 için başka bir fiyat. Basittir ama aynı kalitedeki dağılımı gizler; her 0,01 W/kg’nin hesaplandığı trafoda bu gerçek paradır. Biz bunu açıkça ortaya koyuyoruz:
- Teklifler partinin haddehane sertifikasındaki ölçülmüş değerlerle (P17/50 veya P15/50, B8, kalınlık, kaplama) birlikte gelir; müşteri tahmin etmek zorunda kalmaz.
- Sözleşme garanti değerlerini ve kabul yöntemini, numune konumu ve kabul ölçütleri dâhil belirtir; iki taraf da aynı kurala göre değerlendirir.
- İzlenebilirlik döküm numarası → ana bobin → dilinmiş bobin → saclar → nüve şeklinde, her adımda numaralar korunarak ilerler.
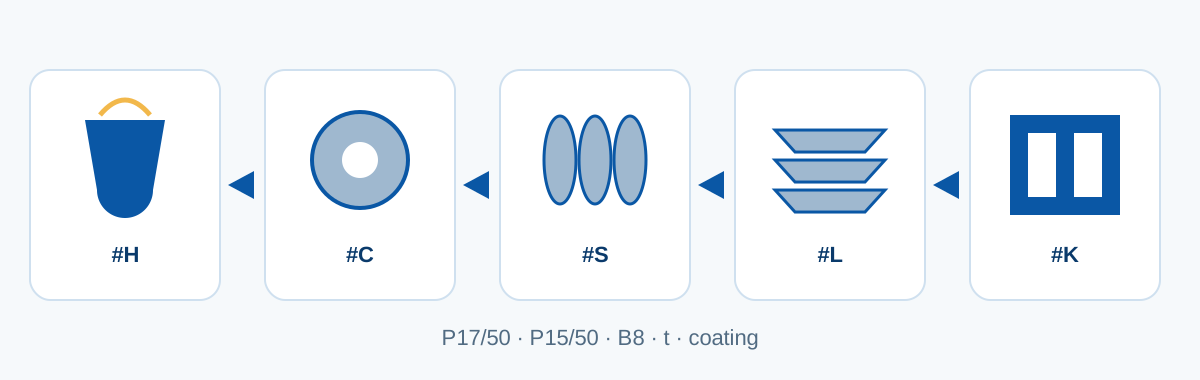
Teklifleri karşılaştırmanın daha faydalı yolu: yalnızca ton fiyatını değil, “nüve başına malzeme maliyeti + 20 yıllık boşta enerji” toplamını karşılaştırın. İlki görünür, ikincisi gizlidir ve gizli olan çoğu zaman daha büyüktür.
Bobinden nüveye: işleme kaybı nerede artırır
İyi bir bobin işlemede bozulabilir. Bu abartı değil, nüve kaybının en çok gözden kaçan kaynağıdır.
| Adım | Ne yapılır | Temel kontroller |
|---|---|---|
| Açma / dilme | Geniş bobin şeritlere kesilir | Kenar çapağı, kılıç eğriliği, sarma gerginliği |
| Boy kesme / gönye kesim | Şeritler saca kesilir; GO genelde 45° birleşimli | Açı hassasiyeti, boy toleransı |
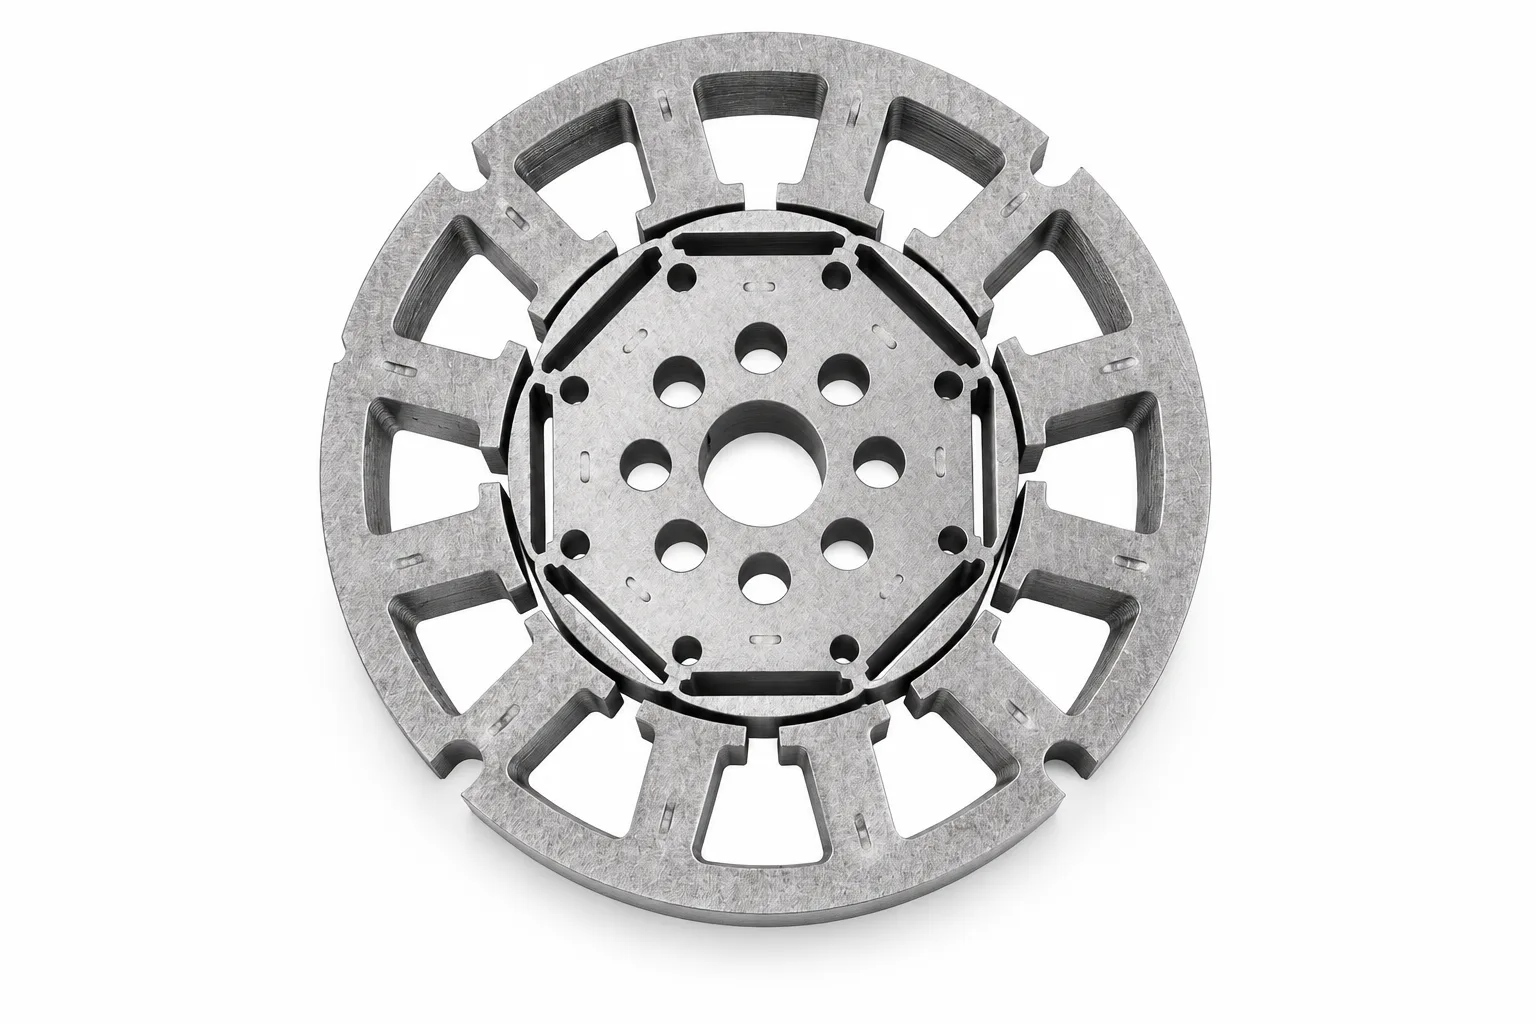
| Zımbalama | Motor stator ve rotor sacları veya trafo sacları | Kalıp boşluğu, vuruş hızı, kenar aşınması |
| Dizme | Saclar nüve olarak dizilir, alternatif veya step-lap | İstif faktörü, sıkma kuvveti, yalıtım |
| Tav | İşleme gerilimlerini giderir | Sıcaklık çevrimi, atmosfer, kaplama dayanımı |
| Vernik / yapıştırma | Kürleme ve yalıtım | Film kalınlığı, kür sıcaklığı |
(1) Aşırı çapak
Çapak komşu sacları birbirine bağlar ve girdap akımı yolunu kısa devre eder. Dilme çapağı genelde ≤ 0,02 mm ile sınırlanır, zımbalama çapağı daha da sıkı. Yanlış kalıp boşluğu veya aşınmış kenarla çapak sessizce büyür ve gözle görülmez.
(2) Giderilmeyen kesme gerilimi
Kesme, kenara yakın yaklaşık 5–10 mm’lik bir bandı plastik olarak deforme eder ve yerel kaybı artırır. Küçük motor statorlarında dişler dar olduğundan bu bandın payı büyüktür. Gerilim giderme tavı (yaklaşık 750–820 °C, oksitleyici olmayan atmosfer) kaybın büyük kısmını geri kazandırır; yeter ki kaplama sıcaklığa dayansın.
(3) Yanlış kesme yöntemi
Lazer kesim, tane yönlendirilmiş yapıya zımbalamadan daha fazla zarar veren ısı etkili bölge ve yeniden ergimiş katman bırakır; tel erozyon ve su jeti iyi kenar verir ama yavaştır. Seri üretimde en kararlısı zımbalamadır.
(4) Hasarlı kaplama
Çizikler, katlanmalar, yağ bulaşması veya tavda eksik yanma yerel yalıtım arızasına yol açar. Saclar arası kısa devreler yerel aşırı ısınmayı ve hasarı besler, sonunda anormal ısınma olarak ortaya çıkar.
(5) Aşırı dizme ve sıkma
Bir miktar sıkma gerekir ama fazla basma gerilimi kaybı artırır, özellikle GO’da. Yaklaşık 0,95–0,97 istif faktörü olağandır; fazla gevşek olursa gürültü ve titreşim artar.
HXES bu zincirde nerede
İki aşamayı kapsıyoruz: malzeme ve işleme. Guangzhou ofisimiz teklif, belge ve ihracatı; Hunan tesisi dilme, boy kesme, step-lap gönye kesim, zımbalama ve nüve dizmeyi yürütür. Giriş kalınlığı 0,18–0,50 mm, ana bobin genişliği 1.250 mm’ye kadar; dilme genişliği toleransı ±0,2 mm, çapak ≤ 0,02 mm ve nüve pencereleri ile köşegenleri çizime göre tutulur.
Kalite seçimi ve altı yaygın hata
Beş adım
- Akı yolunu belirleyin: sabit mi dönen mi? Sabitse GO, dönense NGO. Frekans ne kadar? Yüksek frekans daha ince saca işaret eder.
- Kayıp bütçesini belirleyin: bir kaliteden ileri değil, verim hedefinden geriye doğru gidin. Önce izin verilen boşta veya toplam kaybı, sonra W/kg bütçesini hesaplayın.
- Kalınlığı seçin: kayıp bütçesini istif faktörü ve işleme maliyetiyle dengeleyin.
- Kaplama ve prosesi seçin: tav var mı, yağa daldırma var mı, yapıştırma var mı. Bu üç soru kaplama kodunu belirler.
- Teslim biçimi ve kabulü kararlaştırın: bobin, şerit, sac veya bitmiş nüve; haddehane sertifikasının hangi verileri göstereceği; yeniden test ve anlaşmazlıkların nasıl çözüleceği.
Altı hata
- Ölçülmüş değerlere değil kaliteye bakmak: partiler arası fark bir verim sınıfına mal olabilir.
- Endüksiyona değil kayba bakmak: düşük endüksiyonlu çelik daha büyük nüve ve daha uzun sargı ister, yük kaybı artabilir.
- İncenin her zaman daha iyi olduğunu sanmak: ince sac dizme, kesme ve maliyet üzerinde baskı yaratır; net kazanç her zaman pozitif değildir.
- Kaplamayı göz ardı etmek: tav prosesine uymayan bir kaplama tek bir tavda yalıtımını kaybedebilir.
- Elektrik çeliğini yapı çeliği toleranslarıyla değerlendirmek: kalınlık farkı, kılıç eğriliği ve kenar kalitesi dizmeyi ve kaybı sanıldığından fazla etkiler.
- Yönü karıştırmak: dönen alanda GO para israfıdır; büyük trafoda düşük kalite NGO verim kurallarını geçemez.
Tipik uygulamalar
| Uygulama | Olağan tür | Kalınlık | Odak |
|---|---|---|---|
| Güç ve dağıtım trafoları | GO | 0.18–0.30 mm | Kayıp, endüksiyon, gürültü, yağa dayanıklı kaplama |
| Reaktörler ve ölçü trafoları | GO | 0.23–0.30 mm | Kayıp, hava aralığı yakınındaki kayıp |
| Endüstriyel motorlar (IE3/IE4) | NGO | 0.35–0.50 mm | Kayıp, endüksiyon, zımbalanabilirlik |
| Elektrikli araç çekiş motorları | İnce ve yüksek dayanımlı NGO | 0.20–0.35 mm | Yüksek frekans kaybı, dayanım, yorulma |
| Jeneratörler ve rüzgâr jeneratörleri | NGO | 0.35–0.65 mm | Kayıp, boyutsal kararlılık |
| Ev aleti ve kompresör motorları | NGO | 0.50 mm | Maliyet, zımbalanabilirlik |
| Küçük kuru tip trafolar, balastlar | NGO | 0.35–0.50 mm | Maliyet, yerleşim verimi |
Sık sorulan sorular
Elektrik çeliği bobini ile silisli çelik sac farklı şeyler mi?
Aynı malzemenin iki biçimidir. Haddehane bobin teslim eder; dilme, kesme veya zımbalamadan sonra sac olur. “Bobin” teslim biçimini ve sonraki işlemeyi, “sac” ise ölçüye kesilmiş olduğunu vurgular.
Bir bobin ne kadar ağırdır?
Genellikle 3–5 ton, iç çap 508 mm veya 610 mm’dir. Bobin ağırlığı kaldırmayı, açma ekipmanını ve artık yönetimini etkiler; sipariş verirken teyit edin.
Tane yönlendirilmiş çelik neden bu kadar pahalı?
Proses uzundur: bileşim kontrolü, inhibitörler, tekrarlı soğuk haddeleme, karbonsuzlaştırma tavı, yüksek sıcaklıkta ikincil yeniden kristalleşme, kaplama ve domain rafinasyonu; her aşama verimi etkiler. Ödediğiniz yalnızca silisyum değil, proses ve verimdir.
50 Hz kalite 60 Hz’de kullanılabilir mi?
Evet ama kayıp değişir. Girdap akımı kaybı frekansın karesiyle, histerezis kaybı frekansla artar; aynı endüksiyonda 60 Hz’de kayıp daha yüksektir. 60 Hz pazarları için 50 Hz değerlerini kullanmak yerine 60 Hz’deki değerleri kontrol edin.
Saclar kesimden sonra mutlaka tavlanmalı mı?
Gereksinime bağlıdır. Sıradan endüstriyel motorlar genellikle tavlanmaz ve kalite payına güvenir; yüksek verimli motorlar, düşük kayıplı trafolar ve kesme geriliminin payı büyük küçük nüveler tavdan açıkça kazanır. Önce kaplamanın yaklaşık 800 °C’ye dayandığını teyit edin.
Tedarikçinin kalitesinin güvenilir olup olmadığını nasıl anlarım?
Üç adım: partinin haddehane sertifikasını isteyin (broşür değil), döküm numarasını isteyin ve yeniden test ile anlaşmazlıkların nasıl çözüleceğini kararlaştırın. Bunları teklife yazmaya hazır tedarikçiler genellikle verilerinin arkasında durur.
Son söz
Elektrik çeliği teknik föyleri birbirine benzer; farklar üç yerde saklıdır: aynı kalite içindeki ölçülmüş değerlerin dağılımı, kaplama ile işlemenin ne kadar uyumlu olduğu ve bir şey ters gittiğinde sorumluluğu kimin aldığı.
Nüve kaybı ayrı bir bölümü hak ediyor, çünkü teknik anlaşmada, verim mevzuatında, teklifte ve kabul raporunda aynı anda yer alan tek sayıdır. Nüvenin ne kadar büyük olacağını, ne kadar ısınacağını, verim sınıfına ulaşıp ulaşmayacağını ve çeliğin gerçekte ne ettiğini belirler.
Müşterinin ihtiyacı daha düşük birim fiyat değil, kontrol edilebilir bir fiyattır: kalite, ölçülmüş değerler, döküm numarası, toleranslar ve teslimat, hepsi yazılı. Kalite seçiyorsanız çizimi veya kaliteyi bize gönderin, verilerle konuşalım. Talep formumuzu kullanın veya sales@huaxinelecsteel.com adresine yazın.
Bu yazıdaki aralıklar kamuya açık standartlardan ve yaygın kalite verilerinden alınmıştır ve yalnızca seçim için referanstır. Belirli bir kalitenin özellikleri haddehane sertifikasına ve taraflar arasındaki teknik anlaşmaya tabidir.

