


电工钢纵剪分条:宽度、毛刺与边部质量
大多数电工钢在剪切或冲压前都要先纵剪分条。宽度精度和毛刺高度决定了带材送料是否顺畅、铁心叠装是否紧密,以及边部会增加多少损耗。
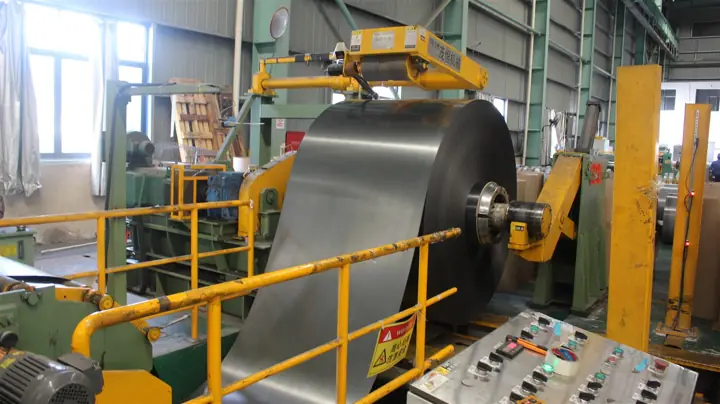
钢厂供应的取向和无取向钢卷通常比成品零件宽,因此第一道加工工序是纵剪:钢卷开卷后由圆盘刀分切成窄带,再在张力下收卷。这道工序的质量会影响后续每一道工序。
毛刺为什么重要
毛刺是剪切后在边部留下的微小凸起。在叠片铁心中,毛刺可能刺穿相邻片之间的绝缘,形成涡流通路而增加铁损;同时叠片无法完全贴平,叠装系数也会下降。锋利且调整正确的刀具,以及与材料厚度匹配的刀具间隙,可以把毛刺控制在较低水平。
需要明确的要求
- 牌号和厚度,例如宝钢 B30P105 或 B50A470
- 分条宽度及所需宽度公差
- 如工艺有要求,请注明最大毛刺高度
- 卷内径、最大外径或卷重,以及包装方式
我们的纵剪线
在我们工厂,厚度 0.18–0.50 mm、宽度最大 1250 mm 的取向和无取向钢卷在张力下分条收卷,并在线检查宽度和边部毛刺。分条后的窄带卷进入定尺横剪、步进叠片剪切和冲压线,也可防潮包装后上托盘直接供货给客户。

