


Längsteilen von Elektroband: Breite, Grat und Kantenqualität
Das meiste Elektroband wird vor dem Schneiden oder Stanzen längsgeteilt. Breitengenauigkeit und Grathöhe bestimmen, wie gut das Band zugeführt wird, wie dicht sich der Kern schichten lässt und wie viel Verlust die Kanten hinzufügen.
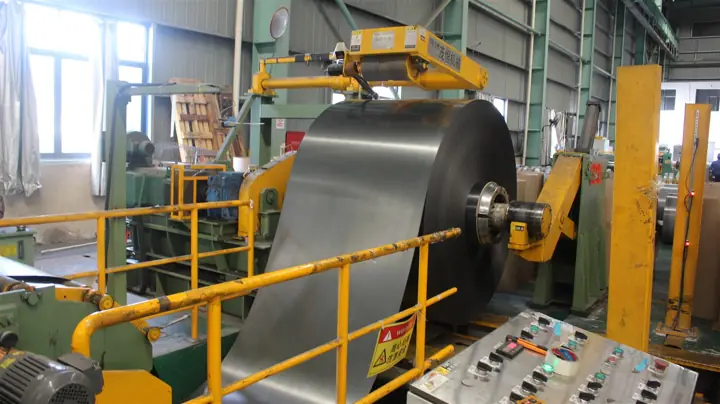
Werkscoils aus kornorientiertem und nicht kornorientiertem Elektroband sind meist breiter als die daraus gefertigten Teile. Der erste Bearbeitungsschritt ist deshalb das Längsteilen: Das Coil wird abgewickelt, mit Kreismessern in schmalere Bänder geteilt und unter Zug wieder aufgewickelt. Die Qualität dieses Schritts wirkt sich auf alle folgenden Arbeitsgänge aus.
Warum der Grat wichtig ist
Der Grat ist die kleine, durch den Schnitt aufgeworfene Kante. In einem geschichteten Kern kann er die Isolation zwischen benachbarten Blechen überbrücken und Wirbelstrompfade schaffen, die den Kernverlust erhöhen; außerdem sinkt der Füllfaktor, weil die Bleche nicht völlig plan aufliegen. Scharfe, richtig eingestellte Messer und ein zur Materialdicke passender Schneidspalt halten den Grat niedrig.
Was Sie angeben sollten
- Güte und Dicke, zum Beispiel Baosteel B30P105 oder B50A470
- Spaltbreiten und die benötigte Breitentoleranz
- Maximale Grathöhe, falls Ihr Prozess eine Grenze vorgibt
- Innendurchmesser, maximaler Außendurchmesser oder Coilgewicht sowie Verpackung
Unsere Längsteilanlage
In unserem Werk werden kornorientierte und nicht kornorientierte Coils von 0,18 bis 0,50 mm Dicke und bis 1250 mm Breite längsgeteilt und unter Zug aufgewickelt; Breite und Kantengrat werden inline geprüft. Die Spaltbänder gehen an unsere Querteil-, Step-Lap- und Stanzlinien oder werden feuchtigkeitsgeschützt auf Paletten direkt an Kunden geliefert.

