


Продольная резка электротехнической стали: ширина, заусенец и качество кромки
Большую часть электротехнической стали перед резкой или штамповкой разрезают на ленты. Точность ширины и высота заусенца определяют, как подаётся лента, насколько плотно собирается сердечник и какие потери добавляют кромки.
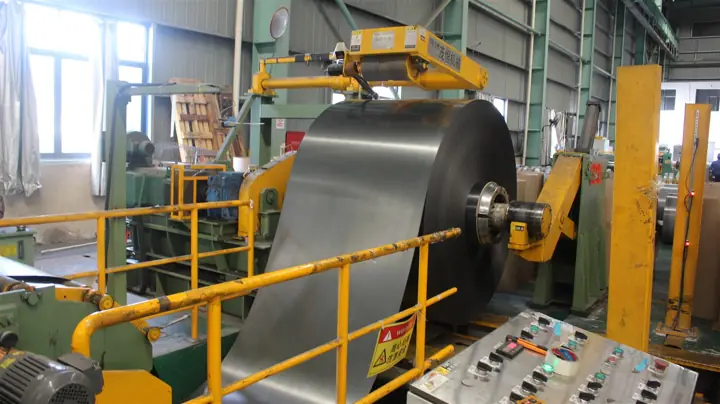
Рулоны анизотропной и изотропной стали с завода обычно шире деталей, которые из них делают, поэтому первая операция — продольная резка: рулон разматывают, дисковые ножи режут его на более узкие ленты, которые сматывают под натяжением. Качество этой операции сказывается на всех последующих.
Почему важен заусенец
Заусенец — небольшая приподнятая кромка, оставшаяся после реза. В шихтованном сердечнике заусенцы могут замыкать изоляцию между соседними листами, создавая пути для вихревых токов и увеличивая потери, а также снижают коэффициент заполнения, потому что листы не ложатся плотно. Острые, правильно выставленные ножи и зазор, соответствующий толщине металла, позволяют держать заусенец низким.
Что указать в заказе
- Марка и толщина, например Baosteel B30P105 или B50A470
- Ширина лент и требуемый допуск по ширине
- Максимальная высота заусенца, если ваш процесс её ограничивает
- Внутренний диаметр рулона, максимальный наружный диаметр или масса рулона, упаковка
Наша линия продольной резки
На нашем заводе рулоны анизотропной и изотропной стали толщиной 0,18–0,50 мм и шириной до 1250 мм режут на ленты и сматывают под натяжением с контролем ширины и заусенца в линии. Ленты поступают на наши линии поперечной резки, step-lap и штамповки или поставляются заказчикам напрямую — во влагозащитной упаковке на поддонах.

