


전기강판 슬리팅: 폭, 버, 에지 품질
대부분의 전기강판은 절단이나 타발 전에 슬리팅됩니다. 폭 정밀도와 버 높이는 소재 이송, 철심 적층 밀도, 그리고 에지가 더하는 손실을 좌우합니다.
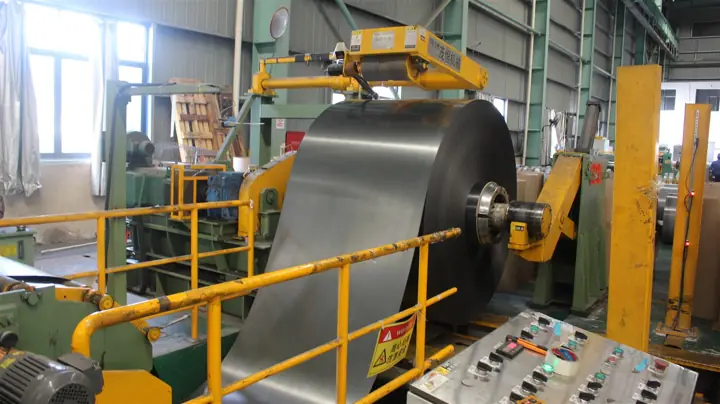
제철소에서 받는 방향성·무방향성 코일은 대개 부품보다 폭이 넓기 때문에 첫 가공 공정은 슬리팅입니다. 코일을 풀어 원형 나이프로 좁은 띠로 자른 뒤 장력을 주며 다시 감습니다. 이 공정의 품질은 이후 모든 공정에 이어집니다.
버가 중요한 이유
버는 절단 후 가장자리에 남는 작은 돌출부입니다. 적층 철심에서 버는 인접 강판 사이의 절연을 관통해 와전류 경로를 만들어 철손을 높이고, 강판이 완전히 평평하게 놓이지 못해 점적률도 떨어뜨립니다. 날카롭고 올바르게 세팅된 나이프와 소재 두께에 맞는 클리어런스로 버를 낮게 유지합니다.
명시해야 할 항목
- 강종과 두께(예: Baosteel B30P105 또는 B50A470)
- 슬리팅 폭과 필요한 폭 공차
- 공정상 제한이 있다면 최대 버 높이
- 코일 내경, 최대 외경 또는 코일 중량, 포장 방식
당사 슬리팅 라인
당사 공장에서는 두께 0.18~0.50 mm, 폭 최대 1250 mm의 방향성·무방향성 코일을 장력을 주며 슬리팅·권취하고, 폭과 에지 버를 인라인으로 검사합니다. 슬리팅 코일은 정척 절단, 스텝랩, 프레스 라인으로 보내거나 방습 포장 후 팔레트에 실어 고객에게 직접 공급합니다.

