


Elektrik çeliğinin dilinmesi: genişlik, çapak ve kenar kalitesi
Elektrik çeliğinin büyük kısmı kesilmeden veya preslenmeden önce dilinir. Genişlik hassasiyeti ve çapak yüksekliği, şeridin beslenmesini, nüvenin ne kadar sıkı dizildiğini ve kenarların ne kadar kayıp eklediğini belirler.
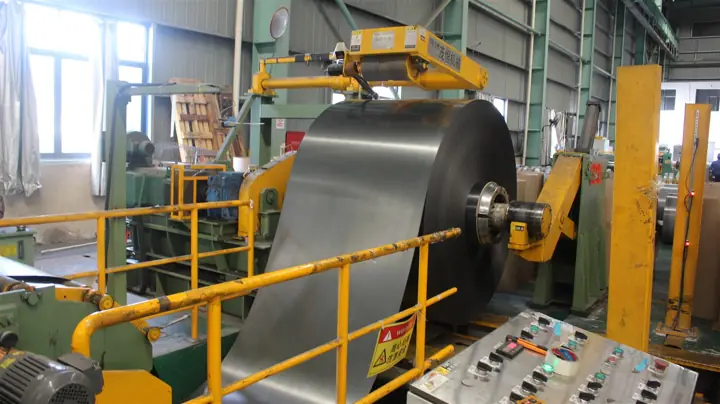
Tane yönlendirilmiş ve yönlendirilmemiş çeliğin üretici ruloları genellikle yapılacak parçalardan daha geniştir; bu nedenle ilk işlem dilmedir: rulo açılır, dairesel bıçaklarla daha dar şeritlere kesilir ve gergi altında yeniden sarılır. Bu adımın kalitesi sonraki tüm işlemlere yansır.
Çapak neden önemlidir
Çapak, kesimin bıraktığı küçük kabarık kenardır. Paketlenmiş nüvede çapaklar komşu saclar arasındaki yalıtımı aşarak girdap akımlarına yol açabilir ve nüve kaybını artırır; ayrıca saclar tam düz oturamadığı için doluluk faktörünü düşürür. Keskin, doğru ayarlanmış bıçaklar ve malzeme kalınlığına uygun boşluk çapağı düşük tutar.
Neleri belirtmelisiniz
- Kalite ve kalınlık, örneğin Baosteel B30P105 veya B50A470
- Dilme genişlikleri ve gereken genişlik toleransı
- Prosesinizde bir sınır varsa azami çapak yüksekliği
- Rulo iç çapı, azami dış çap veya rulo ağırlığı ve ambalaj
Dilme hattımız
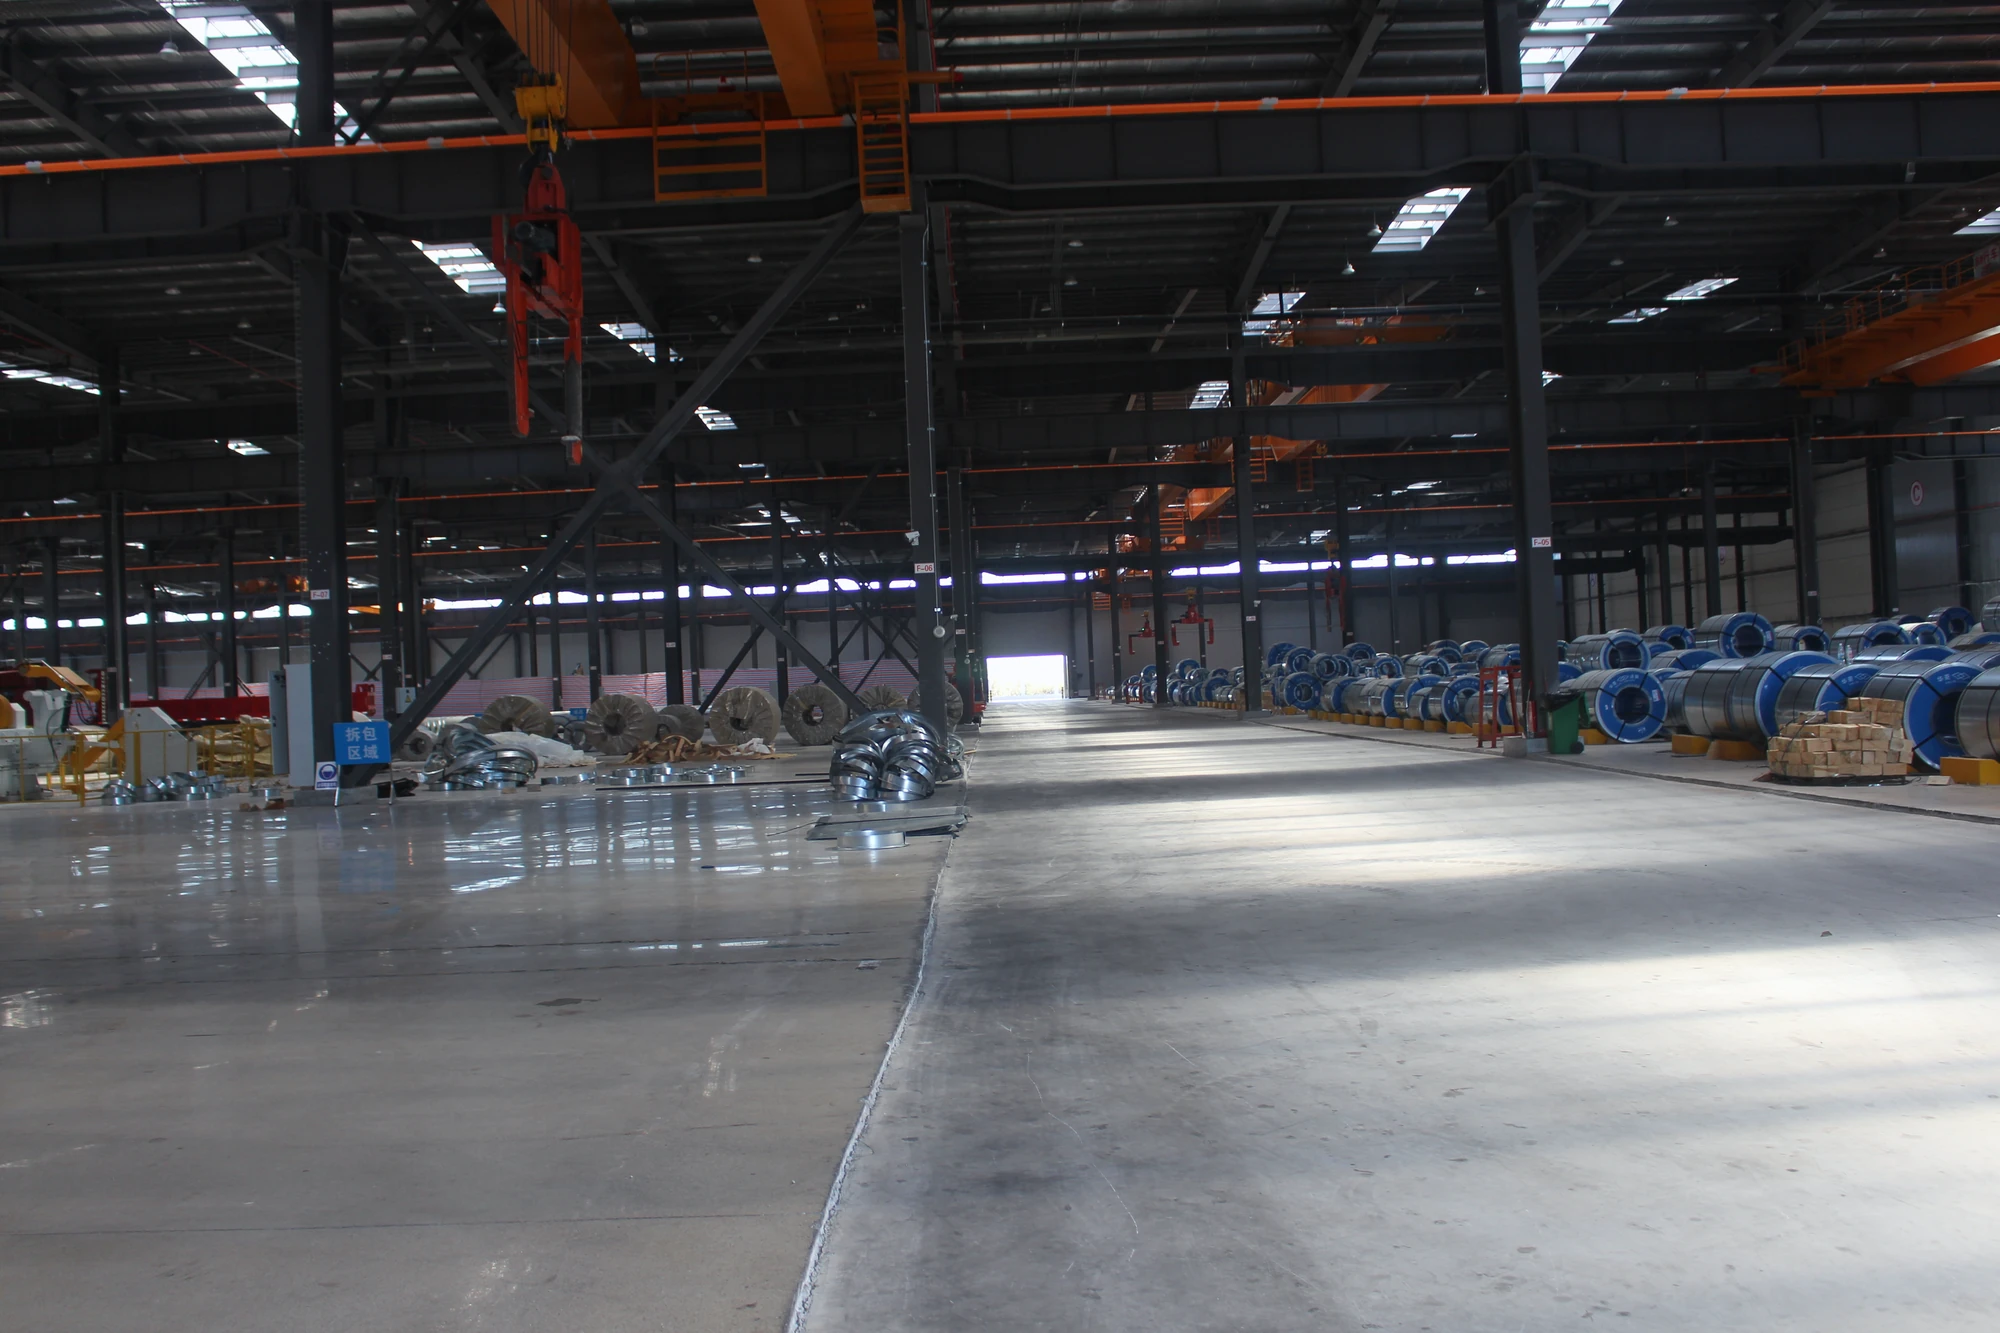
Tesisimizde 0,18–0,50 mm kalınlığında ve 1250 mm’ye kadar genişlikteki tane yönlendirilmiş ve yönlendirilmemiş rulolar dilinip gergi altında sarılır; genişlik ve kenar çapağı hat üzerinde kontrol edilir. Dilinmiş rulolar boy kesme, step-lap ve presleme hatlarımıza gider ya da neme karşı sarılarak paletler üzerinde doğrudan müşterilere gönderilir.

