


Taglio longitudinale dell’acciaio elettrico: larghezza, bava e qualità del bordo
La maggior parte dell’acciaio elettrico viene tagliata in nastri prima del taglio a misura o della tranciatura. Precisione della larghezza e altezza della bava determinano l’alimentazione del nastro, la compattezza del pacco e le perdite aggiunte dai bordi.
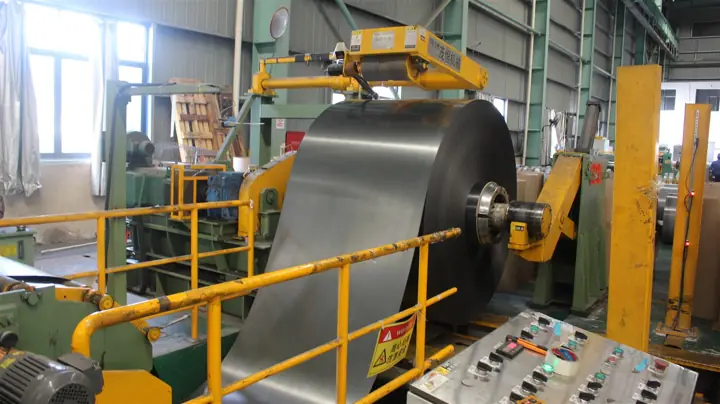
Le bobine d’acciaieria a grani orientati e non orientati sono di solito più larghe dei pezzi da realizzare, perciò la prima lavorazione è il taglio longitudinale: la bobina viene svolta, tagliata da coltelli circolari in nastri più stretti e riavvolta in tensione. La qualità di questa fase si ripercuote su tutte le lavorazioni successive.
Perché la bava è importante
La bava è il piccolo bordo rialzato lasciato dal taglio. In un nucleo impilato le bave possono superare l’isolamento tra lamierini vicini e creare percorsi per correnti parassite che aumentano le perdite; inoltre riducono il fattore di riempimento perché i lamierini non aderiscono perfettamente. Coltelli affilati, ben regolati e con un gioco adatto allo spessore mantengono la bava bassa.
Cosa specificare
- Qualità e spessore, ad esempio Baosteel B30P105 o B50A470
- Larghezze di taglio e tolleranza di larghezza richiesta
- Altezza massima della bava, se il vostro processo prevede un limite
- Diametro interno della bobina, diametro esterno massimo o peso della bobina e imballaggio
La nostra linea di taglio longitudinale
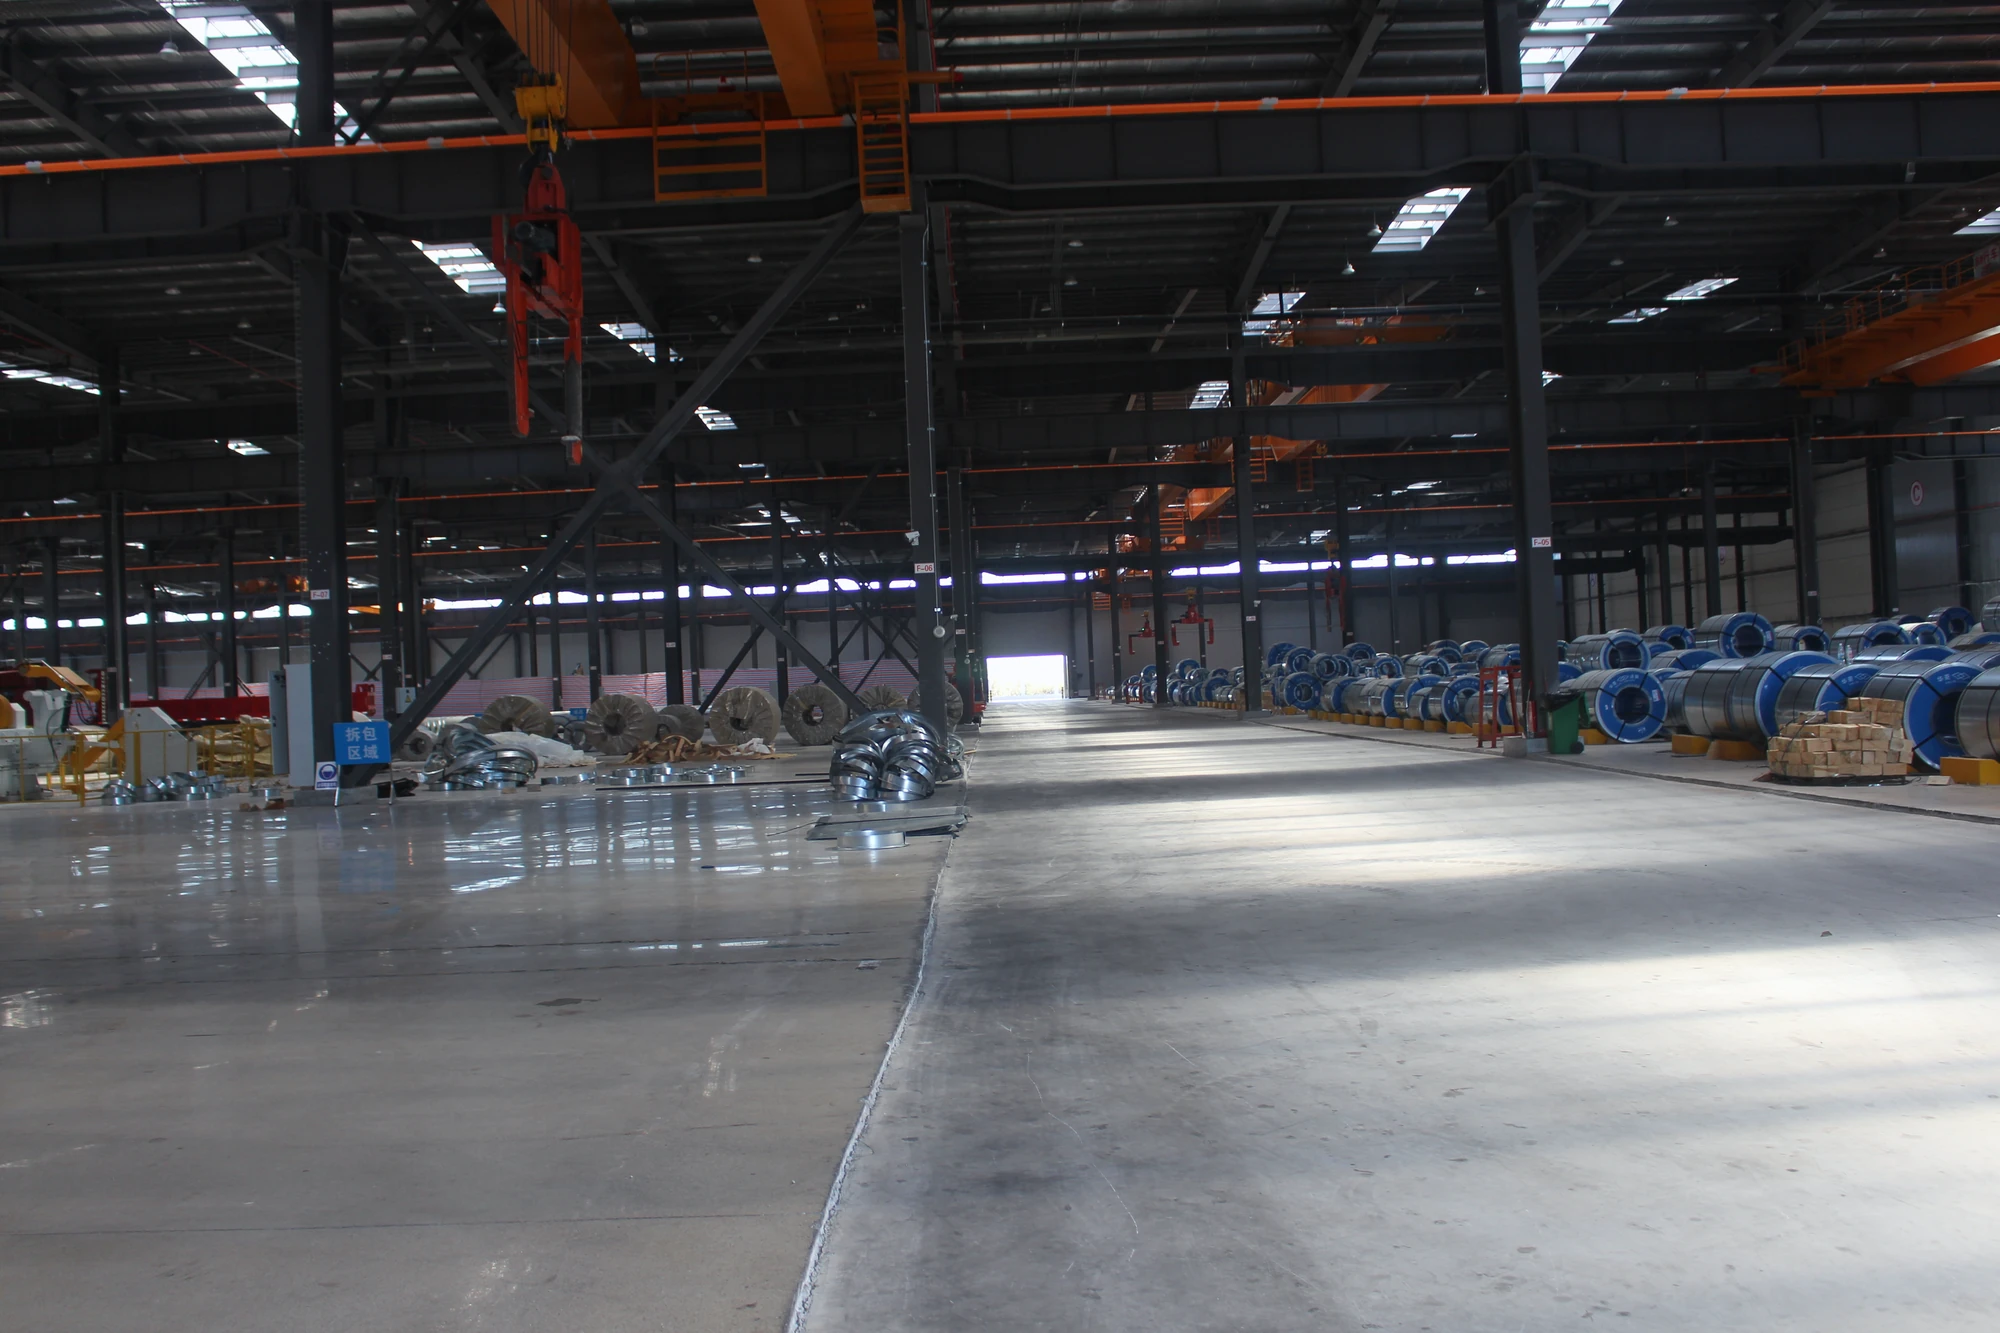
Nel nostro stabilimento, bobine a grani orientati e non orientati da 0,18 a 0,50 mm di spessore e fino a 1250 mm di larghezza vengono tagliate e riavvolte in tensione, con controllo in linea di larghezza e bava. I nastri passano alle nostre linee di taglio a misura, step-lap e tranciatura oppure vengono forniti direttamente ai clienti, avvolti contro l’umidità su pallet.

