


Refendage de l’acier électrique : largeur, bavure et qualité de rive
La plupart des aciers électriques sont refendus avant d’être découpés ou emboutis. La précision de largeur et la hauteur de bavure déterminent l’alimentation de la bande, la compacité de l’empilage et les pertes ajoutées par les rives.
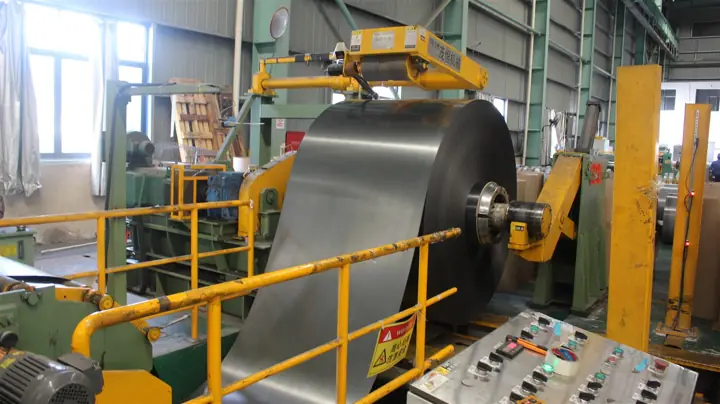
Les bobines d’aciérie à grains orientés et non orientés sont généralement plus larges que les pièces fabriquées, la première étape est donc le refendage : la bobine est déroulée, découpée par des couteaux circulaires en bandes plus étroites puis rebobinée sous tension. La qualité de cette étape se retrouve dans toutes les opérations suivantes.
Pourquoi la bavure compte
La bavure est le petit bord relevé laissé par la coupe. Dans un noyau empilé, les bavures peuvent percer l’isolation entre tôles voisines et créer des chemins de courants de Foucault qui augmentent les pertes ; elles réduisent aussi le coefficient de foisonnement, car les tôles ne reposent plus parfaitement à plat. Des couteaux affûtés, bien réglés et un jeu adapté à l’épaisseur limitent la bavure.
Ce qu’il faut préciser
- Nuance et épaisseur, par exemple Baosteel B30P105 ou B50A470
- Largeurs de refendage et tolérance de largeur requise
- Hauteur de bavure maximale, si votre procédé impose une limite
- Diamètre intérieur, diamètre extérieur maximal ou poids de bobine, et emballage
Notre ligne de refendage
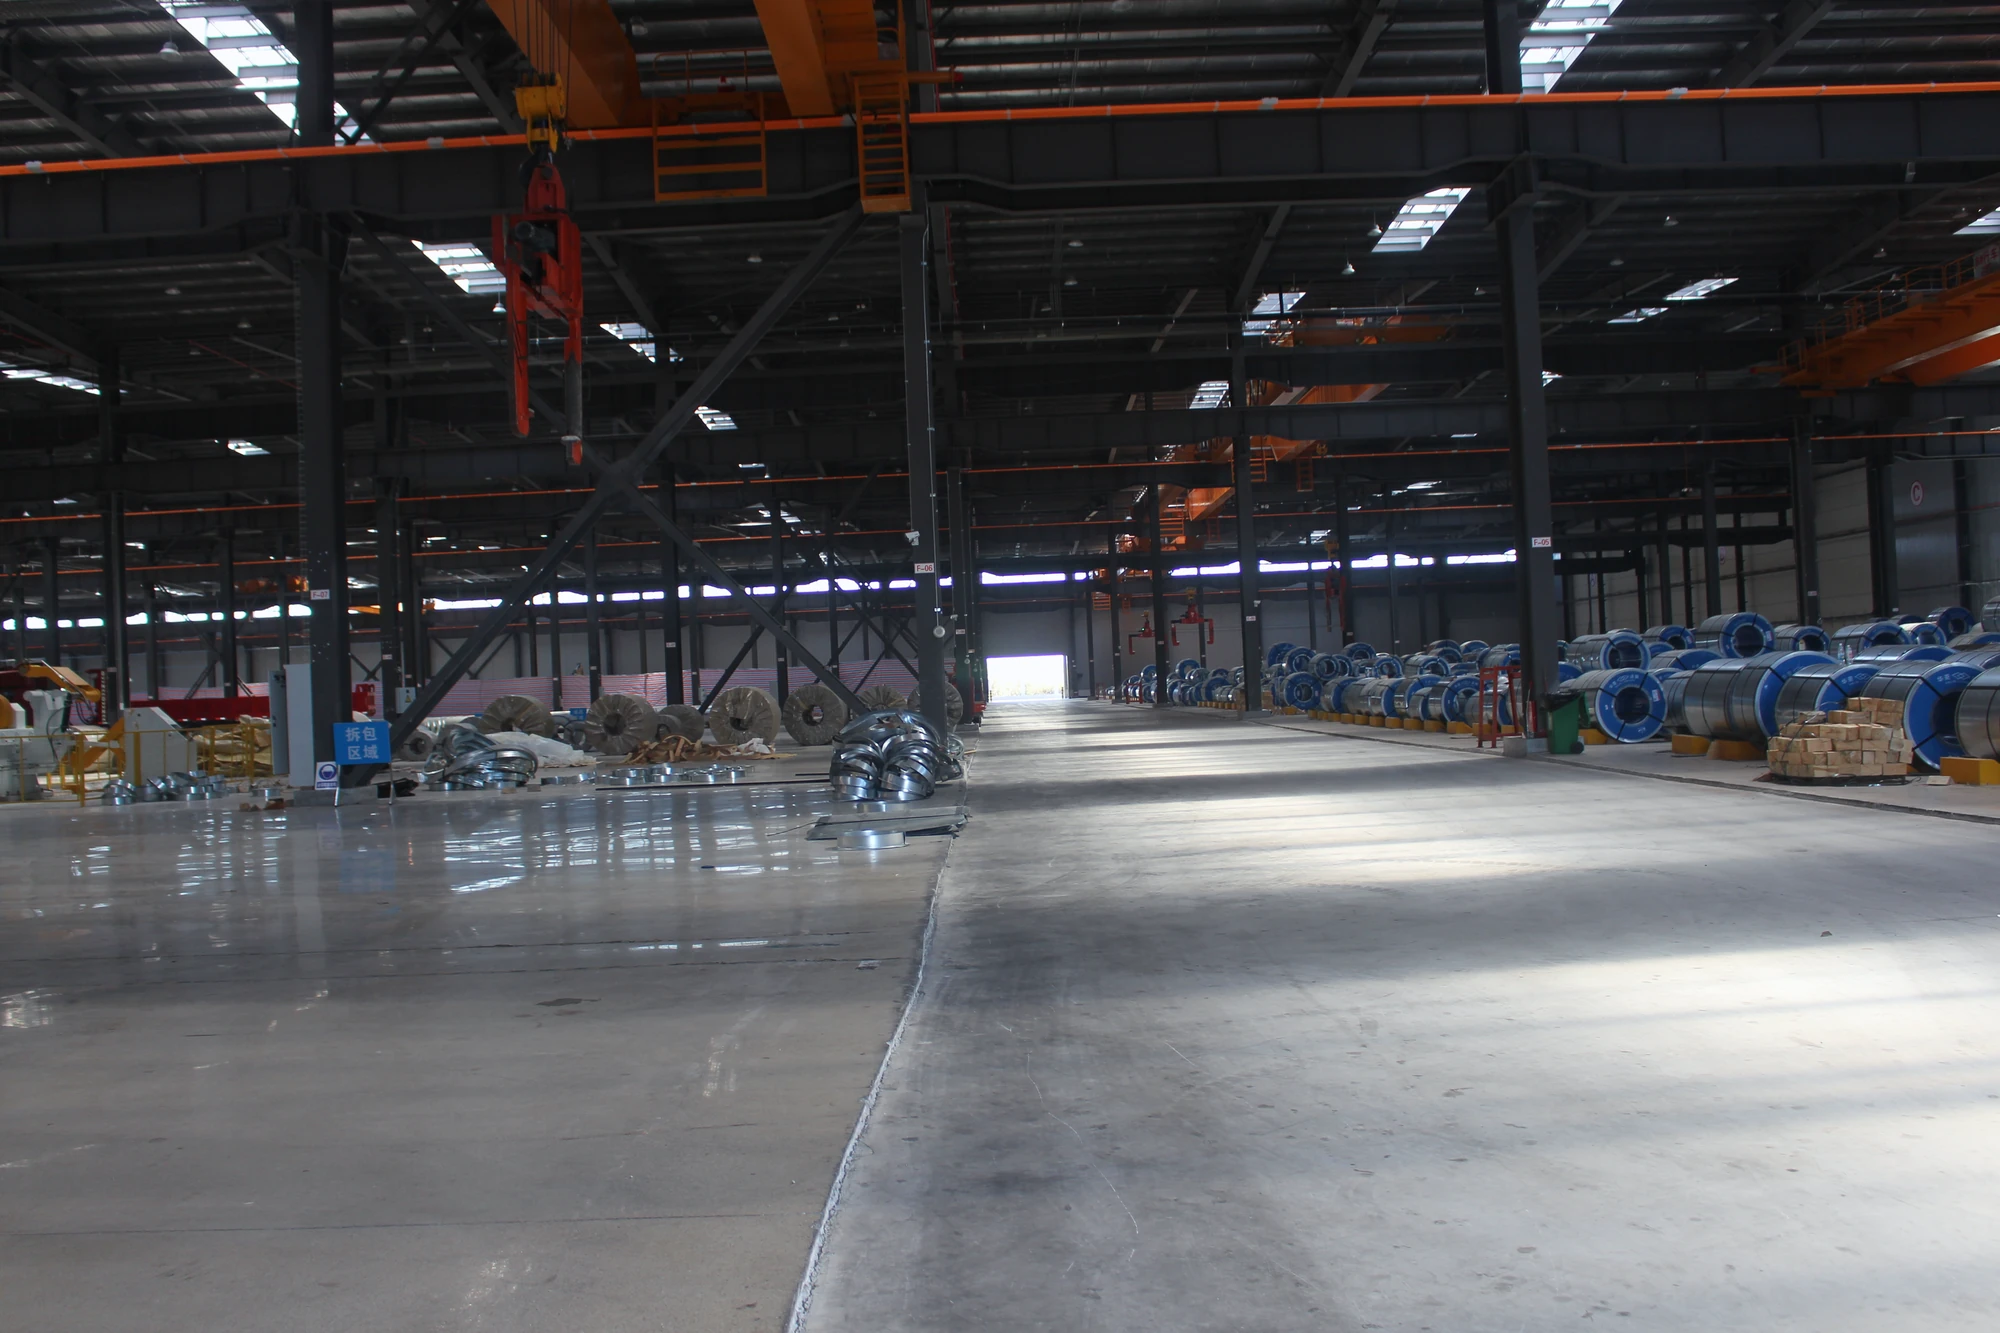
Dans notre usine, des bobines à grains orientés et non orientés de 0,18 à 0,50 mm d’épaisseur et jusqu’à 1250 mm de large sont refendues et rebobinées sous tension, avec contrôle en ligne de la largeur et des bavures. Les feuillards alimentent nos lignes de coupe à longueur, step-lap et emboutissage, ou sont livrés directement aux clients, emballés contre l’humidité sur palettes.

