



电工钢还是硅钢?从名称到成品铁心的完整指南
两个名字,同一类软磁钢。本文说明真正区分一张钢板与另一张钢板的因素——硅含量、晶粒取向、厚度、涂层和加工——以及怎样写清规格,让铁心达到预期性能。
先说结论
在几乎所有工业场合,“电工钢”和“硅钢”指的是同一种材料。决定项目成败的是牌号、厚度、晶粒结构、涂层和加工质量,而不是叫法。
- 电工钢是按用途起的名字,硅钢是按合金成分起的名字,它们不是两种钢。
- 硅能提高电阻率、降低涡流损耗,但也会让钢带更硬更脆。商业牌号是在两者之间取平衡。
- 真正的分界线是晶粒取向:变压器用取向钢,电机用无取向钢。
- 把牌号、厚度、铁损保证值及其测试条件、涂层和加工方式谈清楚,这些才是到货时可以验收的内容。
采购、设计和钢厂每天都在混用这两个词。问题很少出在词本身,而是出在冲好的样件一测铁损,双方才发现心里想的根本不是同一个牌号。从磁路、工作频率、铁损目标和铁心的加工方式出发谈规格,就能避免这种情况。
| 叫法 | 描述的是什么 | 常见场合 |
|---|---|---|
| 电工钢 | 功能:为电磁设备生产的钢 | 设计文件、标准、电机和变压器厂 |
| 硅钢 | 成分:加入硅的铁合金 | 钢厂、贸易商和采购订单 |
| GO / NGO | 晶粒结构,决定磁性能的方向 | 变压器与电机之分 |
一、一种材料,两个名字
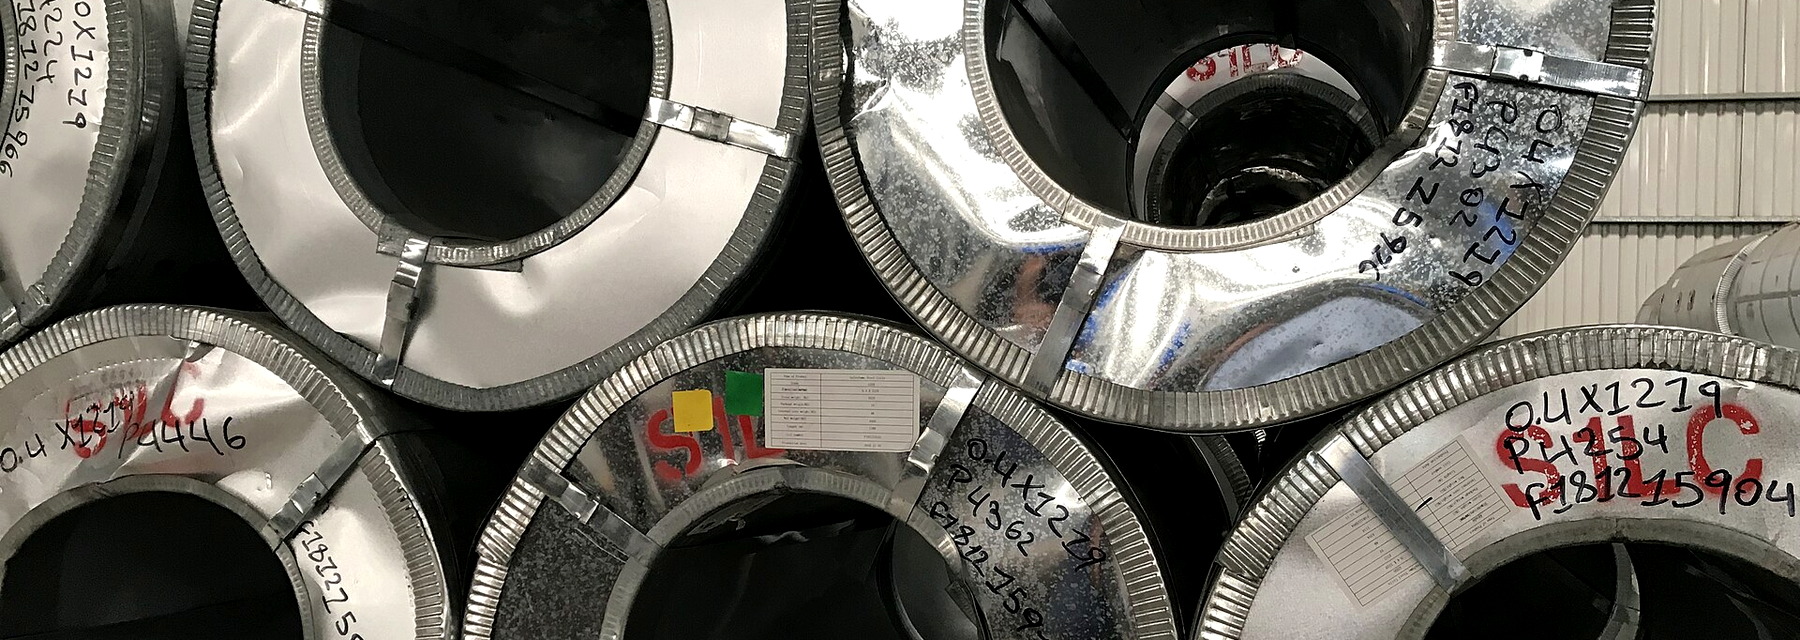
“电工钢”是按用途命名:这种钢在电机、变压器、发电机、电抗器和继电器里负责导磁,而不是承受载荷。“硅钢”是按化学成分命名:在铁中有意加入硅,正是硅让它适合做磁性铁心。贸易单据里还会出现 silicon electrical steel、lamination steel、core steel 等说法,指的都是这一类材料。
两个名字从不同角度描述同一种产品,就像有人说“不锈钢”,有人直接报合金牌号一样。
为什么两种叫法并存
早期技术文献多用“硅钢”;随着电机和变压器产业成熟,“电工钢”成为标准里的正式类别。在中国两种说法都很普遍:钢厂和贸易环节习惯说硅钢,设计和标准里多说电工钢。日常交流混用无妨,但写进合同就有风险:订单上只写“硅钢”,供应商交付任何符合字面意思的档次都不算违约。
名称之后,要问清五件事
- 执行什么标准、什么牌号?例如 GB/T 2521、IEC 60404 或 EN 10106/10107,以及 B27P100、B50A470 这样的具体牌号。
- 公称厚度和公差是多少?商业规格大约从 0.18 mm 到 0.65 mm。
- 铁损和磁感的保证值是多少,在什么测试条件下?P1.5/50 和 P1.7/50 不能直接比较。
- 涂层是什么类型、多厚?它决定片间绝缘、耐蚀性、焊接和冲压性能。
- 以什么形态交货,哪道加工由谁负责?整卷、分条、板片、冲片还是退火。
把这五个答案写进技术协议,比争论叫法有用得多。一句话:名称用来沟通,牌号用来验收。
二、电工钢的任务:导磁,而不是承力
电工钢属于软磁材料。“软”说的是磁性,不是强度:它容易被磁化,也容易退磁,矫顽力低、磁滞回线窄,所以反复磁化时浪费的能量很少。
两种损耗决定效率和温升
磁滞损耗是每个周期推动畴壁、翻转磁畴所消耗的能量,等于 B-H 回线所围的面积:回线越宽,损耗越大;频率越高,每秒循环次数越多。
涡流损耗来自交变磁场在金属内部感应出的电流,这些电流通过钢自身的电阻发热。它随频率和磁密迅速上升,对厚度也非常敏感:在相同频率和磁感下,厚度减半,经典涡流损耗大约降到四分之一。这就是铁心要用薄片、片间还要有绝缘涂层的原因。
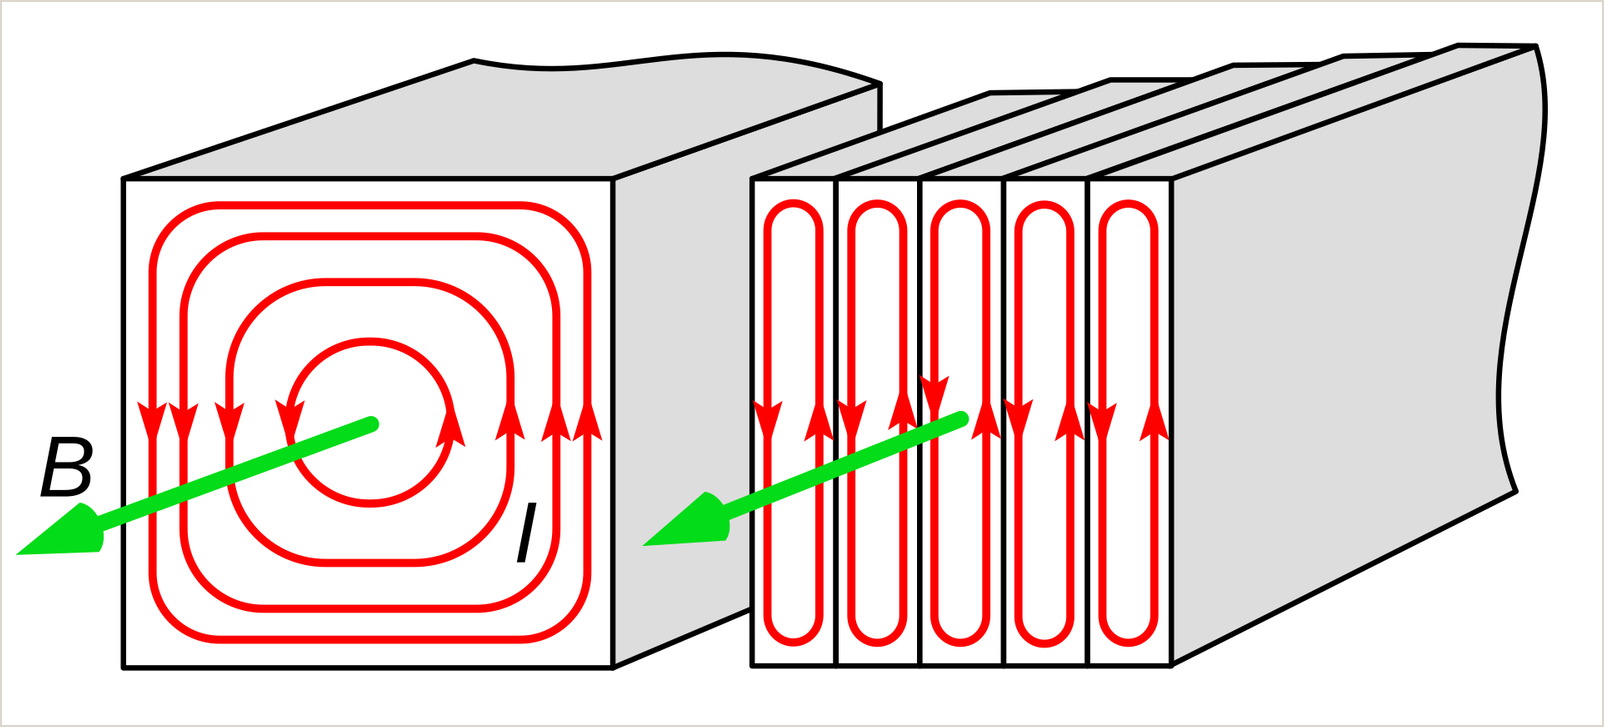
工程上还会讨论异常损耗(附加损耗),但最先要理解的是磁滞和涡流这两个杠杆。
设计者比较的三个指标
- 磁导率——材料被磁化的难易程度。磁导率越高,建立同样磁通所需的励磁电流越小,有利于效率和功率密度。
- 铁损——在给定磁感和频率下每千克的总损耗,单位 W/kg。不写测试条件的铁损值意义不大。
- 电阻率——电阻率越高,涡流越弱。提高电阻率正是加硅的主要原因。
饱和磁感、叠片系数、涂层附着性、屈服强度和磁致伸缩也会写进规格。它们各自服务于特定设计,并不是一律“越高越好”。
为什么普通碳钢和不锈钢不能替代
碳钢便宜、强度高,但磁滞和涡流损耗都高得多,磁性能还随批次波动,做成铁心会发热、浪费电能。不锈钢是为耐蚀设计的:奥氏体不锈钢几乎没有磁性,铁素体不锈钢虽然有磁性,也达不到电工钢的低损耗。铁心首先是磁性元件,其次才是机械零件。
三、硅:用电阻率换效率
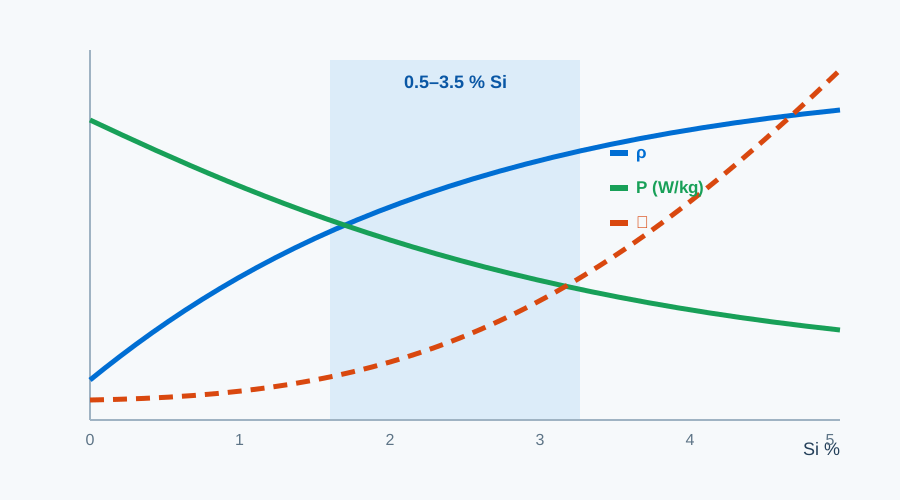
硅固溶在铁中会提高电阻率,而涡流损耗随电阻率升高而下降。对变压器和高速电机来说,收益很直接。不过硅含量越高,收益增长越慢,加工却越来越难。
硅还能降低磁晶各向异性和矫顽力,让畴壁更容易移动:磁滞损耗下降,磁导率上升。代价是饱和磁感略有降低,因此高硅牌号在低损耗上最强,但在需要很高磁密的设计里未必占优。
硅越多,钢带也越硬越脆。冲压时毛刺和边裂增多,模具磨损加快,薄规格尤其明显。所以商业牌号的硅含量大约在 0.5%–3.5%:取向钢接近 3%,无取向牌号的范围更宽。
硅从哪里来
硅是在炼钢时以硅铁合金的形式加入的,这是冶金级合金,不是半导体级的硅。目标是成分准确、钢质洁净、连铸和轧制稳定;硅铁的价格和收得率也会计入牌号成本。之后再经过热轧、冷轧、退火和涂层,形成牌号所需的织构和表面。
四、晶粒结构:取向与无取向
取向电工钢(GO 或 CRGO)经过轧制和退火,使大部分晶粒形成高斯织构,易磁化方向沿轧制方向排列。沿这个方向,铁损很低、磁导率很高;横向则明显变差。这正好匹配磁通沿钢带走的变压器铁心。从成分、热轧冷轧、脱碳退火、高温退火到涂层,每一步都为织构服务,所以取向钢更贵。
无取向电工钢(NGO 或 CRNGO)的晶粒更随机,在板面各个方向上都有可用的磁性能。定子和转子处在旋转磁场中,各向均匀比某一方向的极低损耗更重要。无取向钢是一个系列而不是一种产品:普通级、高牌号、薄规格、高强度系列在铁损和价格上差别很大。
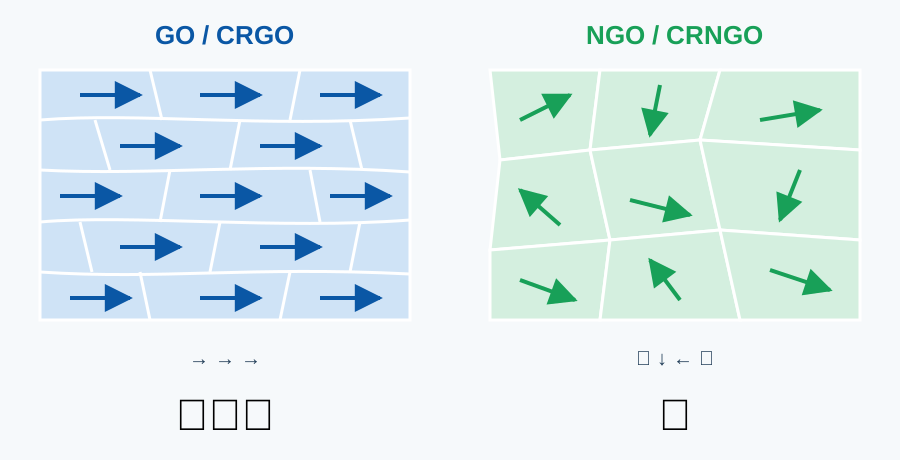
| 项目 | GO / CRGO | NGO / CRNGO |
|---|---|---|
| 晶粒结构 | 高度一致(高斯织构) | 基本随机 |
| 磁性能方向 | 沿轧向最好,横向差很多 | 各方向接近 |
| 铁损 | 沿轧向很低 | 高于取向钢的最佳方向,但较均匀 |
| 磁导率 | 沿轧向很高 | 各方向都较好 |
| 典型应用 | 电力和配电变压器、电抗器、互感器 | 电机、发电机、继电器、家电 |
| 成本 | 通常更高 | 较低,随牌号上升 |
| 加工重点 | 让磁通沿轧向;控制剪切应力 | 冲片毛刺、退火、叠装一致性 |
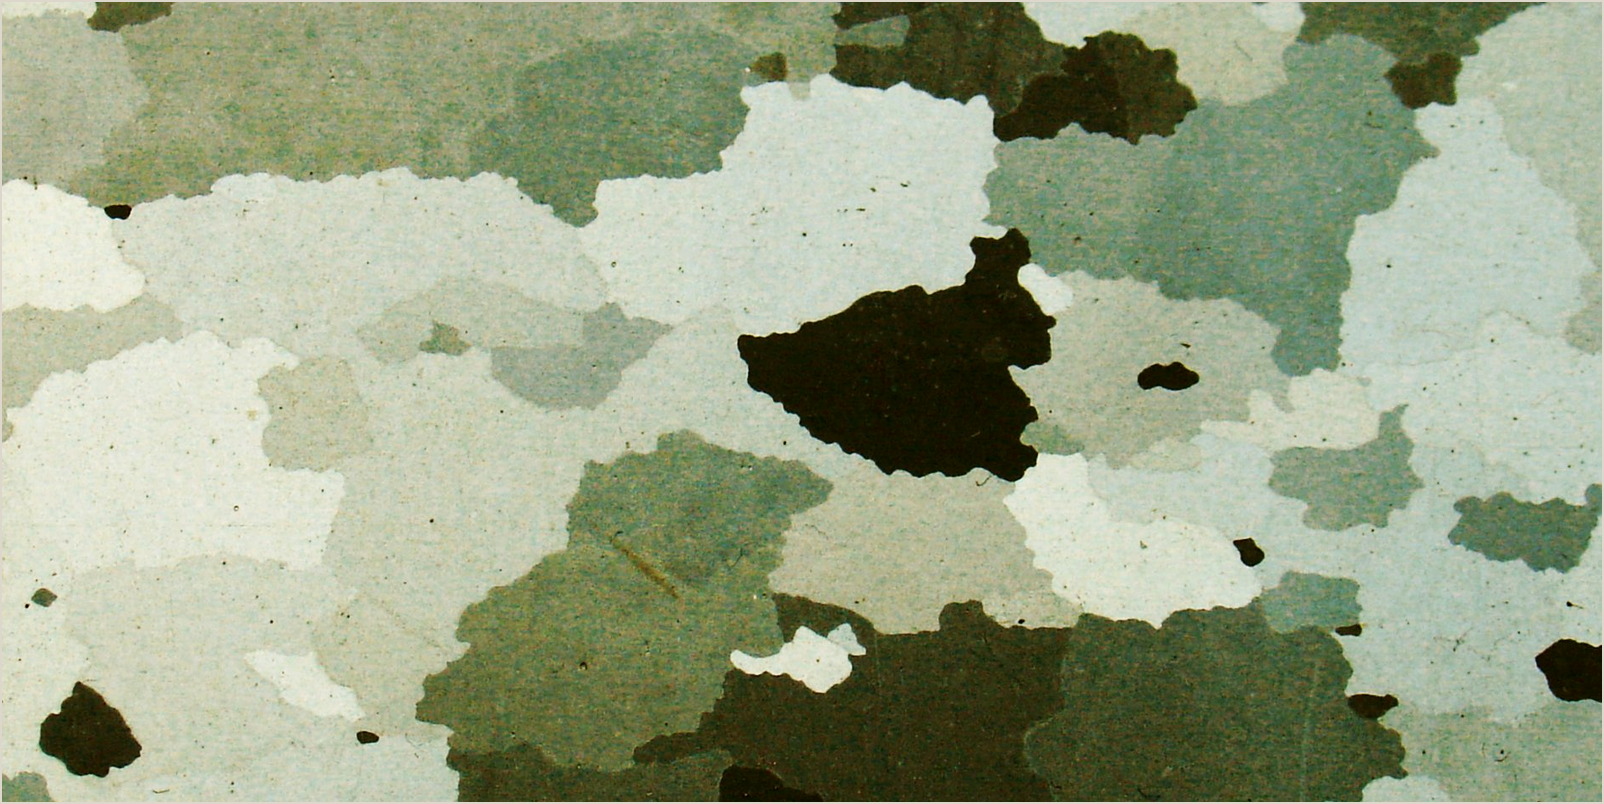
牌号怎么读
| 牌号 | 怎么读 | 关键含义 |
|---|---|---|
| B27P100 | 宝钢 / 0.27 mm / P = 高磁感取向 / 100 | P1.7/50 最大 1.00 W/kg |
| 30Q120 | 0.30 mm / Q = 取向 / 120(国标) | P1.7/50 最大 1.20 W/kg |
| B50A470 / 50W470 | 0.50 mm / A 或 W = 无取向 / 470 | P1.5/50 最大 4.70 W/kg |
前面的数字是以百分之一毫米计的公称厚度,字母表示类别,后面的数字是以百分之一 W/kg 计的铁损保证值。钢厂还会加涂层代号和后缀,取向和无取向的测试磁感也不同,所以比较两个数字之前,先确认测试条件。先问磁通往哪里走:方向不对,再低的铁损也用不上。
五、选型:先画磁路
按这个顺序考虑:磁通方向,然后是频率和磁感,再是效率和成本目标,最后是加工和供货。每一步都会缩小下一步的范围。
变压器:优先取向钢
变压器的磁通沿叠片方向走,正好发挥取向钢在轧向的低铁损和高磁导率;更薄的取向钢还能进一步降低涡流损耗。配电变压器看重空载损耗,取向钢较低的磁致伸缩也有利于降噪。卷铁心和步进叠片结构就是为了更好地利用方向性。一旦磁通偏离轧向,优势会很快缩小,所以要避免不必要的横向磁通;剪切、冲孔和夹紧应力也都会吃掉一部分性能。
新能源汽车驱动电机:薄规格无取向钢
高转速、高基频让涡流在总损耗中占比上升,所以 0.20–0.30 mm 的薄规格无取向钢比常规 0.35 或 0.50 mm 更有优势。但变薄也有代价:毛刺更难控制,叠片系数下降,模具磨损加快,材料也更贵。高速电机的转子隔磁桥还需要强度,因此会用到高强度无取向牌号。选材变成了磁性能、力学性能和疲劳寿命之间的平衡。
工业电机和家电:成本与效率的平衡
风机、水泵、压缩机和家电电机产量大,常规 0.35、0.50 或 0.65 mm 无取向钢通常性价比最高。稳定的冲压性、涂层附着性和可靠的供货与铁损同样重要。为提高能效等级而升一个牌号或改用更薄规格,只有在全生命周期节省的电费超过材料和工艺差价时才值得。
| 应用 | 磁路特点 | 通常选择 | 重点关注 |
|---|---|---|---|
| 电力和配电变压器 | 固定,沿钢带方向 | 取向钢,0.23–0.30 mm | P1.7/50、磁致伸缩、涂层、铁心结构 |
| 电抗器和互感器 | 固定,有时带气隙 | 取向钢或高牌号无取向钢 | 直流偏磁、气隙、噪声、温升 |
| 新能源汽车驱动电机 | 旋转,高频 | 薄规格无取向钢,0.20–0.30 mm | 高频铁损、屈服强度、毛刺、叠片系数 |
| 工业和家电电机 | 旋转,工频或变频 | 常规无取向钢,0.35–0.65 mm | 能效等级、冲压性、成本、供货 |
| 发电机和风电 | 旋转,中低频 | 无取向钢,0.35–0.50 mm | 低损耗、一致性、尺寸精度 |
采购清单:把模糊的需求变成可验收的条款
- 标准和牌号:执行标准、牌号、钢厂,以及是否接受对标牌号。
- 尺寸:公称厚度和公差、宽度、同板差、镰刀弯。
- 磁性能:铁损和磁感保证值、测试条件、取样方法。
- 涂层:类型、厚度、附着性、绝缘电阻、是否适合焊接和冲压。
- 表面和边部:锈蚀、划伤、边裂、毛刺。
- 加工和退火:是否适合冲片、退火制度、涂层耐温上限。
- 供货和一致性:炉批稳定性、交期、钢厂质保书、可追溯性。
第 4 和第 6 项最容易被遗漏;很多“材料没问题、结果却不对”的情况,最后都查到涂层或退火上。简单说:先定磁路,再定频率,再定铁损,最后才比价格。
六、从钢卷到铁心:加工决定结果
电工钢到货时还不是成品。纵剪、剪切或冲片、退火、涂层和叠装,每一道都可能把好材料做坏,也可能让普通材料表现稳定。牌号决定上限,加工决定铁心能接近上限多少。
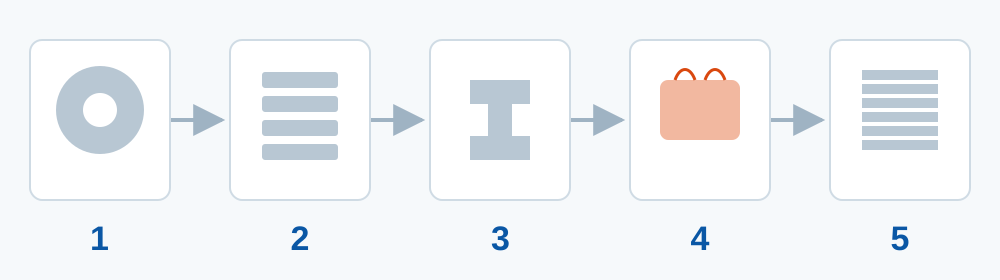
纵剪和冲片:毛刺是隐形敌人
纵剪决定宽度精度和边部质量;宽度不准、毛刺过高或边部应力过大,会在冲片和叠装中被放大,最后表现为铁损和噪声。冲片时,模具间隙、刃口磨损、冲压速度和润滑决定毛刺高度和断面质量。毛刺会划伤涂层,还可能把相邻片连通,让涡流重新找到通路。同板差和镰刀弯看似只是几何尺寸,却会影响叠装精度、气隙和夹紧。
退火和涂层:在限度内恢复性能
剪切会在钢中留下应力,使磁导率下降、铁损上升。去应力退火能恢复一部分,但温度、时间、气氛和升降温速度都必须与牌号和涂层匹配。温度过高会使晶粒粗化、表面氧化或损伤涂层;气氛不对会造成脱碳或增碳。涂层决定绝缘、耐蚀、冲压和焊接性能:太薄绝缘不足,太厚叠片系数下降。
叠装:最后一步,也最容易被忽视
叠装决定片间绝缘、叠片系数、夹紧和尺寸稳定性。铆接、焊接、扣片和粘接各自会带来不同的电气和机械连接。如果叠装在片间形成导电通路,涡流就会绕过涂层,铁损随之上升;夹得太紧或太松都会影响噪声和温升。
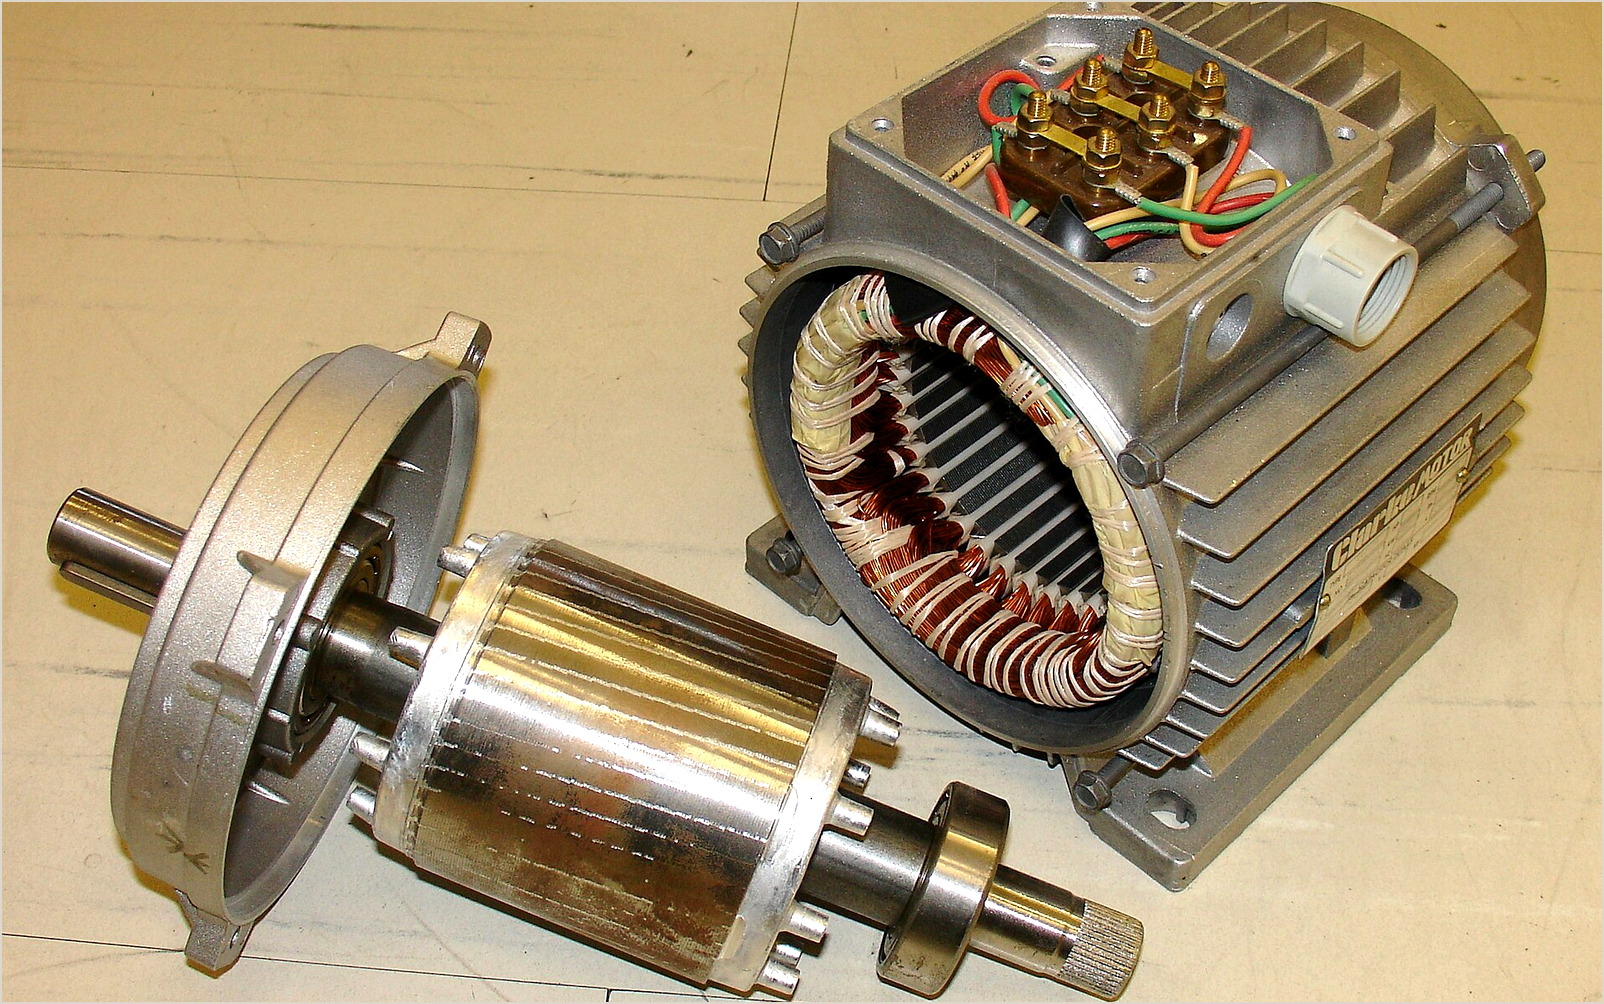
这也是经验丰富的买家既审牌号、也审加工能力的原因。HXES 把宝钢电工钢与自有湖南加工基地结合供应:纵剪、横剪、冲片和铁心叠装在同一套质量体系下完成,并可按卷号追溯,让牌号的性能真正落到成品铁心上。
七、六个常见误区
- “电工钢和硅钢是两种材料。”在大多数工业应用中,它们是同一类材料的两个名字。要确认的是牌号和技术协议,不是叫法。
- “硅越多越好。”硅能降低涡流损耗,但会增加脆性和模具磨损,还会略微降低饱和磁感。商业牌号处在平衡点上。
- “不锈钢可以代替电工钢。”不锈钢解决的是耐蚀,不是损耗。奥氏体不锈钢几乎无磁;铁素体不锈钢有磁性,但损耗和一致性都不够做铁心。
- “越薄越好。”薄规格能降低涡流损耗,但成本和毛刺风险更高,叠片系数和刚度下降。值不值得,要看频率、磁感和制造能力。
- “牌号一样,性能就一样。”剪切、退火、涂层、叠装和夹紧都会改变最终铁损。材料只是起点,工艺决定结果。
- “铁损数字越低越好,不用看条件。”P1.5/50、P1.7/50 或其他频率和磁感下的铁损不能互相比较,先统一测试条件。
八、结论:关键是规格,不是名字
电工钢和硅钢是同一种材料吗?在几乎所有工业场合,答案是肯定的:两者都指为电磁设备生产、以铁为基、加入硅的软磁钢。一个名字强调用途,另一个强调合金成分。
决定项目的是名字背后的一切:牌号、晶粒结构、厚度、涂层、铁损、磁通方向、加工质量和供货稳定性。所以与其问“这是电工钢还是硅钢”,不如问:什么牌号、多厚、铁损保证多少、什么涂层、磁通怎么走、怎么冲片和退火?这些都有了答案,名字就不重要了。
如果您正在准备新项目,可以填好下面的一页需求表,通过询价表单或发邮件至 sales@huaxinelecsteel.com 发给我们。HXES 会在工作日 24 小时内回复报价。
常见问题
电工钢和硅钢是同一种材料吗?
在大多数工业应用中是的。两者都指用于电机、变压器和发电机的铁硅软磁钢。严格地说,电工钢指用途,硅钢指成分;合同里应写明牌号和标准。
为什么普通碳钢不能做变压器铁心?
它的磁滞和涡流损耗更高,磁性能也不够一致,铁心会更热、效率更低,严重时会过热。
厚度为什么重要?
涡流损耗与厚度关系很大:相同频率和磁感下,厚度减半,经典涡流损耗约为原来的四分之一。所以高频和高速设计偏向薄规格,但要同时权衡成本、叠片系数和冲压难度。
不锈钢是电工钢的一种吗?
不是。不锈钢是为耐蚀设计的,不是为磁性铁心设计的。奥氏体不锈钢几乎无磁;铁素体不锈钢有磁性,但一般不适合做高效电机或变压器铁心。
铁损是什么意思?
铁心在交变磁场中转化为热量的能量,主要是磁滞损耗加涡流损耗,另外还有附加损耗。单位是 W/kg,必须注明测试磁感和频率。
取向钢一定比无取向钢好吗?
不一定。取向钢只在轧制方向占优,适合磁通固定的变压器;无取向钢各方向更均匀,适合电机的旋转磁场。磁路选错了,取向钢的优势就没有了。
一页需求表模板
联系供应商之前先填好这张表,一条消息就能回答平时要来回好几轮才能问清的问题。
| 项目 | 填写内容 |
|---|---|
| 应用 | 电力或配电变压器;新能源汽车驱动电机;工业或家电电机;电抗器或互感器 |
| 磁路特点 | 固定方向、旋转磁场、高频、有无气隙 |
| 材料类别 | 取向或无取向;是否需要高强度、薄规格或特殊涂层 |
| 牌号和标准 | 具体牌号(如 B27P100 或 B50A470)或需要对标的牌号;执行标准 |
| 尺寸 | 公称厚度、宽度、公差、同板差、镰刀弯 |
| 铁损和磁感 | 保证值及测试条件(P1.5/50 或 P1.7/50) |
| 涂层和加工 | 涂层类型、厚度和附着性;纵剪、剪切、冲片、退火、叠装、焊接 |
| 数量和交货 | 吨数或卷重、炉批一致性、交货期、钢厂质保书、目的港 |
图片说明与参考资料
来自 Wikimedia Commons 的图片按各自许可使用,作者见每张图的说明;CC BY-SA 图片只能按相同许可再利用。三张示意图由 HXES 绘制,仅用于说明趋势,不是实测数据。
- GB/T 2521.1《全工艺冷轧电工钢 第 1 部分:晶粒无取向钢带(片)》
- GB/T 2521.2《全工艺冷轧电工钢 第 2 部分:晶粒取向钢带(片)》
- IEC 60404-2《用爱泼斯坦方圈测量电工钢带和钢片磁性能的方法》
- 宝钢电工钢产品数据(见 HXES 网站牌号页面)
本文用于材料科普和选型参考,不构成性能保证。牌号、铁损值、涂层和工艺参数以现行标准、钢厂质保书和检测报告为准。

