



Aço elétrico ou aço silício? Guia completo do nome ao núcleo pronto
Dois nomes, uma mesma família de aço magnético macio. Este guia explica o que realmente diferencia uma chapa de outra – silício, orientação do grão, espessura, revestimento e processamento – e como especificá-la para que o núcleo tenha o desempenho esperado.
Em resumo
Em quase todo contexto industrial, “aço elétrico” e “aço silício” são o mesmo material. O que decide um projeto é o grau, a espessura, a estrutura de grão, o revestimento e a qualidade do processamento, não o nome.
- Aço elétrico nomeia o uso e aço silício nomeia a liga. Não são dois aços diferentes.
- O silício eleva a resistividade e reduz a perda por correntes parasitas, mas deixa a tira mais dura e frágil. Os graus comerciais equilibram os dois efeitos.
- A verdadeira linha divisória é a orientação do grão: grão orientado para transformadores, não orientado para motores.
- Combine grau, espessura, perda garantida com a condição de ensaio, revestimento e processamento. É isso que se verifica na entrega.
Compradores, projetistas e usinas misturam as duas palavras todos os dias. Os problemas raramente vêm da palavra; aparecem quando a amostra estampada é medida e os dois lados descobrem que pensavam em graus diferentes. Partir do circuito magnético, da frequência, da meta de perda e da forma de fabricar o núcleo evita isso.
| Nome | O que descreve | Onde aparece |
|---|---|---|
| Aço elétrico | A função: aço feito para dispositivos eletromagnéticos | Documentos de projeto, normas, fabricantes de motores e transformadores |
| Aço silício | A composição: ferro ligado com silício | Usinas, tradings e pedidos de compra |
| GO / NGO | A estrutura de grão, que define a direção magnética | Transformadores versus motores |
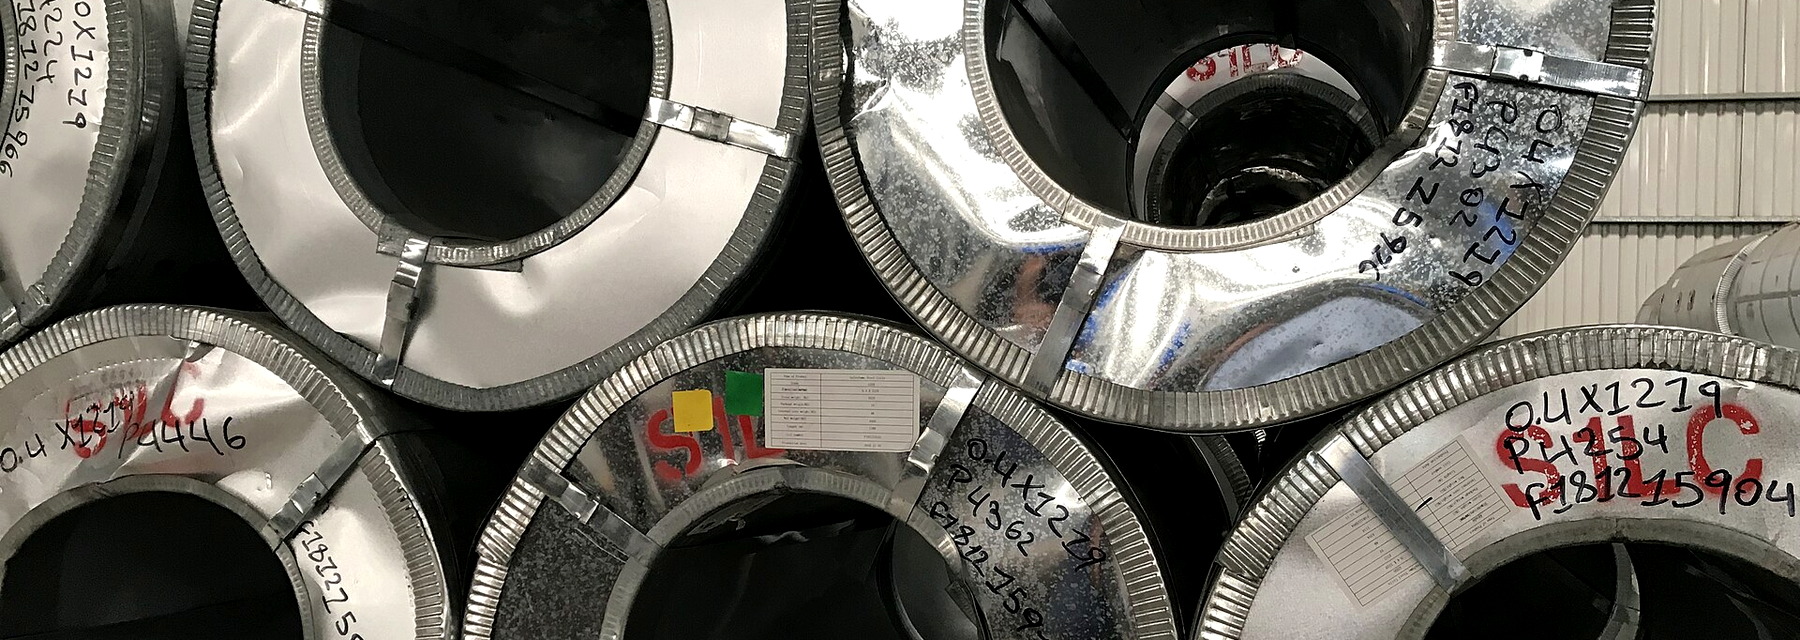
1. Um material, dois nomes
“Aço elétrico” é um nome baseado no uso: o aço existe para conduzir fluxo magnético, não para suportar carga, em motores, transformadores, geradores, reatores e relés. “Aço silício” é um nome baseado na química: ferro com adição intencional de silício, o elemento que o torna adequado para núcleos magnéticos. No comércio também aparecem silicon electrical steel, lamination steel e core steel para a mesma família.
Os dois nomes descrevem o mesmo produto por ângulos diferentes, assim como alguém diz “aço inox” e outro cita a designação da liga.
Por que os dois nomes continuam em uso
A literatura técnica antiga preferia “aço silício”; com o amadurecimento das indústrias de motores e transformadores, “aço elétrico” virou a categoria formal nas normas. Na China os dois são comuns: usinas e tradings dizem 硅钢, projetistas e normas 电工钢. A mistura não atrapalha uma conversa, mas é arriscada em contrato: um pedido que diz apenas “aço silício” permite entregar qualquer classe que caiba nas palavras.
Cinco perguntas a resolver depois do nome
- Qual norma e qual grau? Por exemplo GB/T 2521, IEC 60404 ou EN 10106/10107, e um grau como B27P100 ou B50A470.
- Qual espessura nominal e tolerância? A chapa comercial vai de cerca de 0,18 a 0,65 mm.
- Quais perdas e indução garantidas, em qual condição de ensaio? P1,5/50 e P1,7/50 não se comparam diretamente.
- Qual tipo e espessura de revestimento? Ele define o isolamento entre lâminas, a resistência à corrosão, a soldagem e a estampagem.
- Em que forma o material é entregue e quem faz cada etapa? Bobina, tira, chapas, lâminas estampadas, recozimento.
Colocar essas cinco respostas no acordo técnico vale mais do que qualquer debate de terminologia. Regra útil: o nome serve para conversar; o grau, para aceitar a mercadoria.
2. A função: conduzir fluxo, não carregar peso
O aço elétrico é um material magnético macio. “Macio” refere-se ao magnetismo, não à resistência: ele se magnetiza e desmagnetiza com facilidade, tem baixa coercividade e laço de histerese estreito, por isso magnetizar repetidamente desperdiça pouca energia.
Duas perdas definem a eficiência e a temperatura
A perda por histerese é a energia gasta para mover as paredes de domínio e inverter os domínios magnéticos a cada ciclo. Ela equivale à área do laço B-H: laço mais largo significa mais perda, e frequência maior, mais ciclos por segundo.
A perda por correntes parasitas vem de correntes que o campo alternado induz dentro do metal e que o aquecem pela própria resistência. Ela sobe rápido com a frequência e a indução e é muito sensível à espessura: na mesma frequência e indução, reduzir a espessura pela metade leva a perda clássica a cerca de um quarto. Por isso os núcleos são feitos de chapas finas com revestimento isolante entre elas.
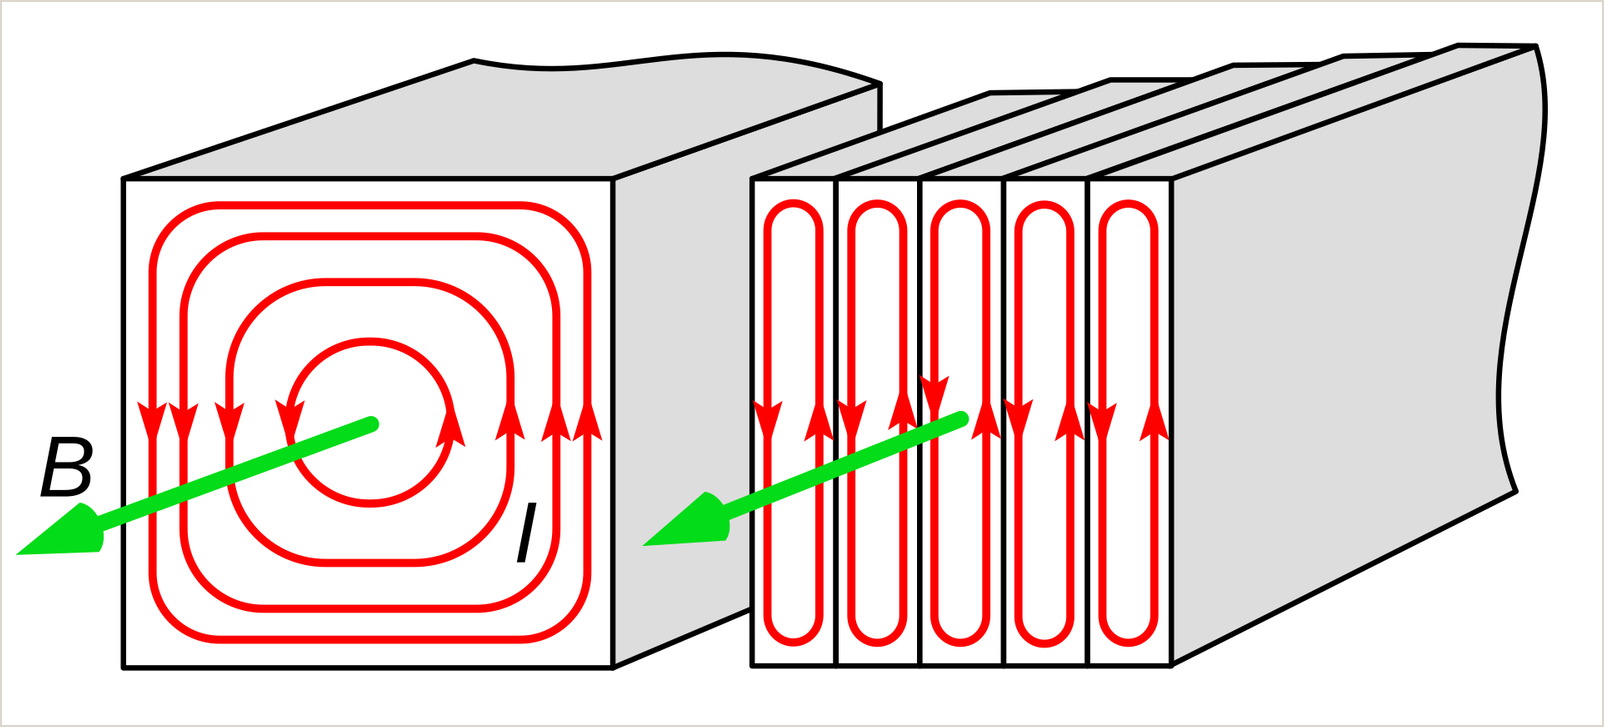
Os engenheiros também falam de perdas anômalas ou adicionais, mas histerese e correntes parasitas são as duas alavancas a entender primeiro.
Três números que os projetistas comparam
- Permeabilidade – a facilidade de magnetizar o aço. Permeabilidade maior exige menos corrente de magnetização para o mesmo fluxo, o que ajuda a eficiência e a densidade de potência.
- Perda no núcleo – perda total por quilograma em indução e frequência informadas, em W/kg. Um valor sem a condição de ensaio diz pouco.
- Resistividade – quanto maior, mais fracas as correntes parasitas. Elevá-la é o principal motivo para adicionar silício.
Indução de saturação, fator de empilhamento, aderência do revestimento, limite de escoamento e magnetostricção também aparecem nas especificações. Cada um importa em certos projetos; nenhum segue simplesmente “quanto maior, melhor”.
Por que aço carbono comum ou inox não servem
O aço carbono é barato e resistente, mas suas perdas por histerese e correntes parasitas são muito maiores e suas propriedades magnéticas variam de lote para lote. No núcleo, ele esquenta e desperdiça energia. O inox foi feito para resistir à corrosão: os graus austeníticos são praticamente não magnéticos, e os ferríticos, embora magnéticos, não atingem as baixas perdas do aço elétrico. Um núcleo é primeiro um componente magnético e depois uma peça mecânica.
3. Silício: trocar resistividade por eficiência
O silício dissolvido no ferro eleva sua resistividade, e a perda por correntes parasitas cai à medida que a resistividade sobe. Para transformadores e motores de alta rotação o ganho é direto. O ganho se achata conforme o teor aumenta, enquanto o processamento fica mais difícil.
O silício também reduz a anisotropia magnetocristalina e a coercividade, então as paredes de domínio se movem com mais facilidade: a perda por histerese cai e a permeabilidade sobe. O preço é uma indução de saturação um pouco menor, por isso graus com mais silício são mais fortes em perdas e mais fracos onde o projeto precisa de densidade de fluxo muito alta.
Mais silício também deixa a tira mais dura e frágil. A estampagem gera mais rebarba e trincas de borda e as ferramentas se desgastam mais rápido, sobretudo em espessuras finas. Por isso os graus comerciais contêm cerca de 0,5–3,5 % de silício: perto de 3 % no grão orientado e numa faixa mais ampla nos não orientados.
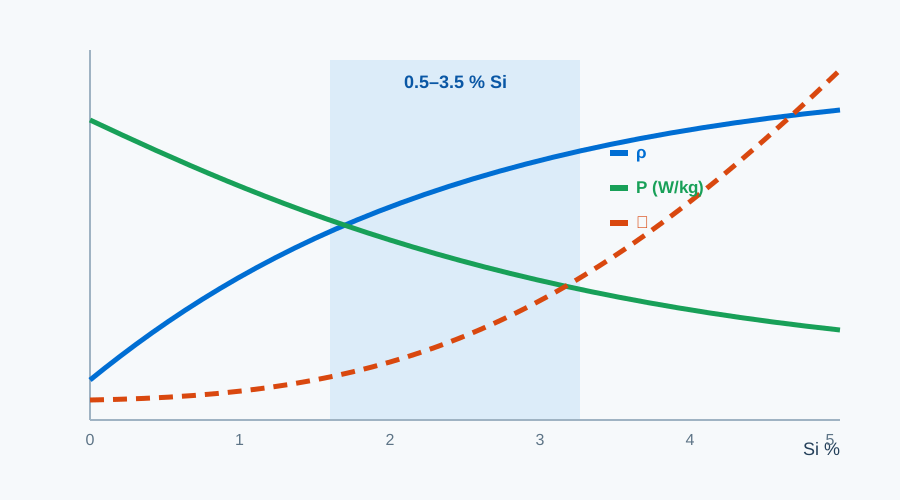
De onde vem o silício
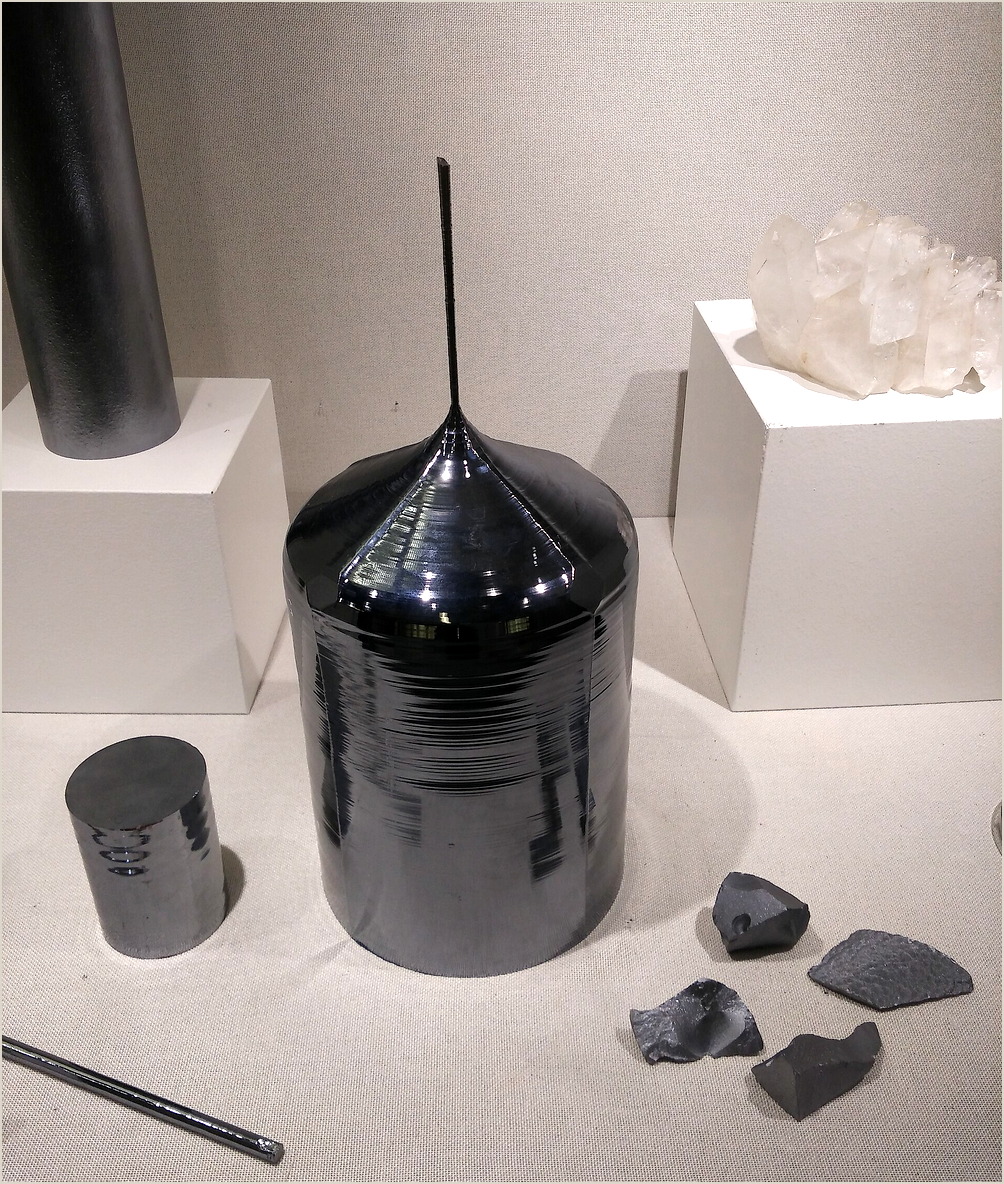
O silício é adicionado na aciaria como ferrossilício, uma liga metalúrgica, e não como silício de grau semicondutor. O objetivo é composição exata, aço limpo e lingotamento e laminação estáveis; o preço e o rendimento do ferrossilício entram no custo do grau. Depois, laminação a quente e a frio, recozimento e revestimento criam a textura e a superfície de que o grau precisa.
4. Estrutura de grão: GO e NGO
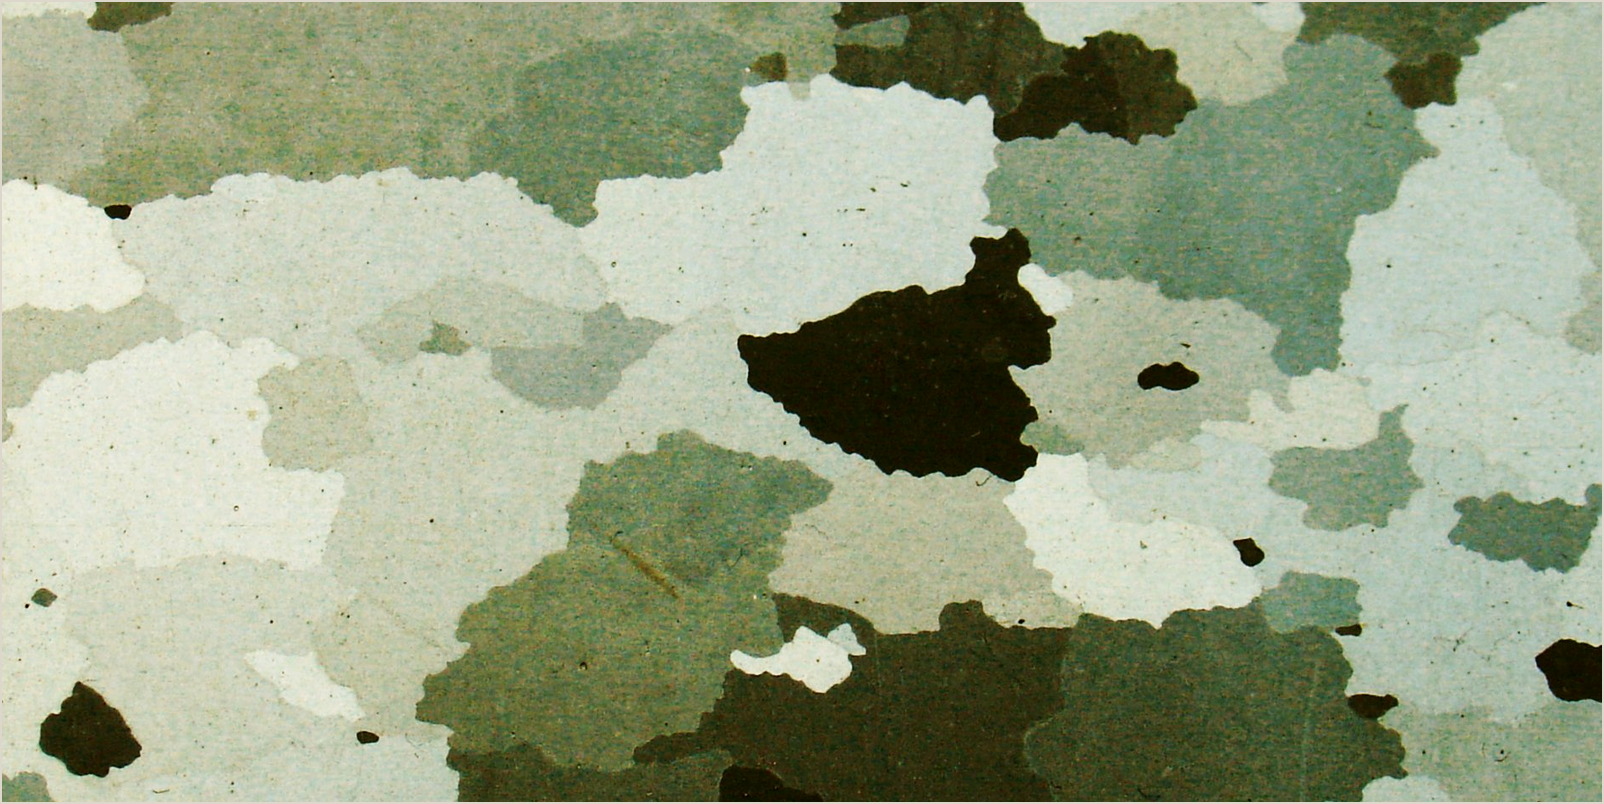
O aço de grão orientado (GO ou CRGO) é laminado e recozido até que a maioria dos cristais tenha a textura Goss, com o eixo de fácil magnetização na direção de laminação. Nessa direção a perda é muito baixa e a permeabilidade muito alta; na transversal o desempenho cai bastante. Isso combina com o núcleo de transformador, onde o fluxo segue a tira. Cada etapa – composição, laminação a quente e a frio, descarbonetação, recozimento em alta temperatura, revestimento – serve à textura, por isso o GO custa mais.
O aço não orientado (NGO ou CRNGO) tem grãos mais aleatórios e propriedades úteis em todas as direções da chapa. Estatores e rotores trabalham num campo girante, então a uniformidade importa mais que uma perda recorde numa direção. O NGO é uma família, não um produto: as séries padrão, de alto grau, de espessura fina e de alta resistência diferem muito em perda e preço.
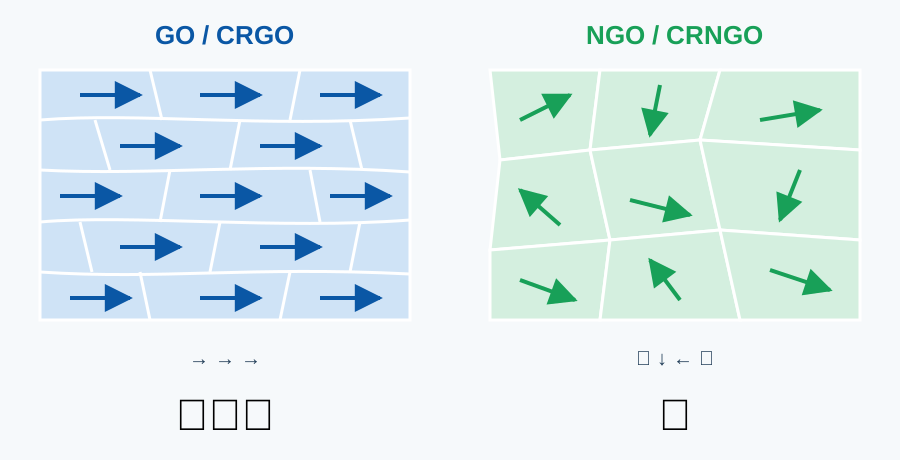
| Propriedade | GO / CRGO | NGO / CRNGO |
|---|---|---|
| Estrutura de grão | Muito alinhada (textura Goss) | Em grande parte aleatória |
| Direção magnética | Melhor na direção de laminação, bem pior na transversal | Semelhante em todas as direções |
| Perda no núcleo | Muito baixa na direção de laminação | Maior que o GO na melhor direção dele, mas uniforme |
| Permeabilidade | Muito alta na direção de laminação | Boa em todas as direções |
| Uso típico | Transformadores de potência e distribuição, reatores, transformadores de instrumento | Motores, geradores, relés, eletrodomésticos |
| Custo | Geralmente maior | Menor, sobe com o grau |
| Foco no processamento | Manter o fluxo na direção de laminação; limitar tensões de corte | Rebarba de estampagem, recozimento, uniformidade do empilhamento |
Como ler o nome de um grau
| Grau | Como ler | Significado principal |
|---|---|---|
| B27P100 | Baosteel / 0,27 mm / P = grão orientado de alta permeabilidade / 100 | Máx. 1,00 W/kg a P1,7/50 |
| 30Q120 | 0,30 mm / Q = grão orientado / 120 (norma chinesa) | Máx. 1,20 W/kg a P1,7/50 |
| B50A470 / 50W470 | 0,50 mm / A ou W = não orientado / 470 | Máx. 4,70 W/kg a P1,5/50 |
Os primeiros dígitos dão a espessura nominal em centésimos de milímetro, a letra dá a família e o número dá a perda garantida em centésimos de W/kg. As usinas acrescentam códigos de revestimento e sufixos, e GO e NGO são ensaiados em induções diferentes, então confira a condição de ensaio antes de comparar dois números. Pergunte primeiro por onde o fluxo vai passar: perda baixa na direção errada não serve.
5. Seleção: desenhe primeiro o circuito magnético
Siga esta ordem: direção do fluxo, depois frequência e indução, depois metas de eficiência e custo e, por fim, processamento e fornecimento. Cada etapa estreita a seguinte.
Transformadores: grão orientado em primeiro lugar
No transformador o fluxo percorre as lâminas, aproveitando a baixa perda e a alta permeabilidade do GO na direção de laminação; um GO mais fino reduz ainda mais as correntes parasitas. Transformadores de distribuição são avaliados pela perda em vazio, e a baixa magnetostricção do GO também ajuda no ruído. Núcleos enrolados e empilhamento step-lap existem para aproveitar bem a direção. A vantagem some rápido onde o fluxo sai da direção de laminação, então evite fluxo transversal desnecessário e lembre que cisalhar, puncionar e apertar tiram parte do desempenho.
Motores de tração de VE: não orientado fino
Alta rotação e alta frequência fundamental aumentam a parcela das correntes parasitas na perda, por isso o NGO fino de 0,20–0,30 mm supera o padrão de 0,35 ou 0,50 mm. Mais fino não sai de graça: a rebarba é mais difícil de controlar, o fator de empilhamento cai, as ferramentas se desgastam mais rápido e o material custa mais. As pontes do rotor em motores rápidos também precisam de resistência, por isso se usam graus NGO de alta resistência. A escolha vira um equilíbrio entre propriedades magnéticas, mecânicas e de fadiga.
Motores industriais e eletrodomésticos: equilíbrio entre custo e eficiência
Ventiladores, bombas, compressores e motores de eletrodomésticos são produzidos em volume, e o NGO padrão de 0,35, 0,50 ou 0,65 mm costuma ter o melhor custo-benefício. Estampagem estável, aderência do revestimento e fornecimento confiável importam tanto quanto a perda. Subir de grau ou passar para uma espessura mais fina por uma classe de eficiência maior só compensa se a economia de energia ao longo da vida útil superar as diferenças de preço e processo.
| Aplicação | Tipo de fluxo | Escolha usual | O que verificar |
|---|---|---|---|
| Transformadores de potência e distribuição | Fixo, ao longo da tira | GO, 0,23–0,30 mm | P1,7/50, magnetostricção, revestimento, projeto do núcleo |
| Reatores e transformadores de instrumento | Fixo, às vezes com entreferro | GO ou NGO de alto grau | Polarização CC, entreferro, ruído, elevação de temperatura |
| Motores de tração de VE | Girante, alta frequência | NGO fino, 0,20–0,30 mm | Perda em alta frequência, limite de escoamento, rebarba, fator de empilhamento |
| Motores industriais e de eletrodomésticos | Girante, frequência de rede ou variável | NGO padrão, 0,35–0,65 mm | Classe de eficiência, estampabilidade, custo, fornecimento |
| Geradores e energia eólica | Girante, frequência baixa a média | NGO, 0,35–0,50 mm | Baixa perda, uniformidade, precisão dimensional |
Checklist de compra: transforme um pedido vago em condições verificáveis
- Norma e grau: a norma aplicável, o grau, a usina e se um equivalente é aceito.
- Dimensões: espessura nominal e tolerância, largura, variação de espessura na largura, flecha lateral.
- Propriedades magnéticas: perda e indução garantidas, condição de ensaio, método de amostragem.
- Revestimento: tipo, espessura, aderência, resistência de isolamento, aptidão para soldagem e estampagem.
- Superfície e bordas: ferrugem, riscos, trincas de borda, rebarba.
- Processamento e recozimento: aptidão para estampagem, ciclo de recozimento, limite de temperatura do revestimento.
- Fornecimento e uniformidade: estabilidade entre corridas, prazo, certificado da usina, rastreabilidade.
Os itens 4 e 6 são os mais esquecidos; muitos casos de “material bom, resultado errado” terminam no revestimento ou no recozimento. Em resumo: defina o caminho do fluxo, depois a frequência, depois a perda, e só então compare preços.
6. Da bobina ao núcleo: o processamento decide o resultado
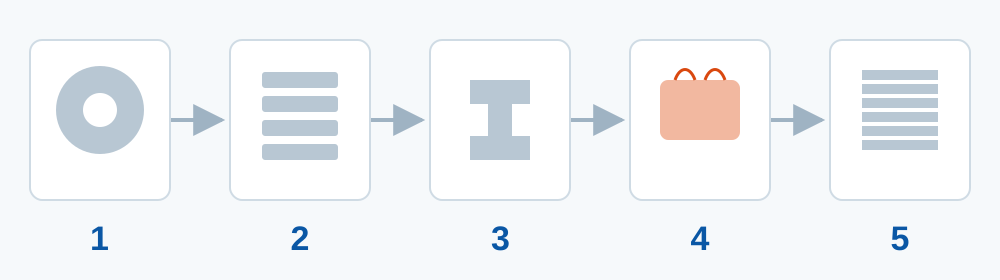
O aço elétrico não chega como produto acabado. Corte longitudinal, corte ou estampagem, recozimento, revestimento e empilhamento podem estragar um bom material ou fazer um material comum render de forma consistente. O grau define o teto; o processamento decide o quanto o núcleo chega perto dele.
Corte longitudinal e estampagem: a rebarba é o inimigo oculto
O corte longitudinal define a precisão da largura e a qualidade da borda; largura errada, rebarba alta ou tensão forte na borda se amplificam na estampagem e no empilhamento e aparecem como perda e ruído. Na estampagem, folga da ferramenta, desgaste do gume, velocidade e lubrificação decidem a altura da rebarba e a qualidade do corte. A rebarba danifica o revestimento e pode ligar chapas vizinhas, devolvendo um caminho às correntes parasitas. Variação de espessura e flecha parecem geometria, mas afetam a precisão do empilhamento, os entreferros e o aperto.
Recozimento e revestimento: recuperar propriedades dentro de limites
O corte deixa tensões no aço, que reduzem a permeabilidade e aumentam a perda. O recozimento de alívio recupera parte disso, mas temperatura, tempo, atmosfera e taxas de aquecimento e resfriamento devem combinar com o grau e o revestimento. Calor demais pode engrossar o grão, oxidar a superfície ou danificar o revestimento; a atmosfera errada pode descarbonetar ou carbonetar. O revestimento define isolamento, resistência à corrosão, estampabilidade e soldabilidade: fino demais, o isolamento sofre; grosso demais, o fator de empilhamento cai.
Empilhamento: a última etapa e a mais fácil de ignorar
O empilhamento decide o isolamento entre chapas, o fator de empilhamento, o aperto e a estabilidade dimensional. Rebitagem, soldagem, intertravamento e colagem acrescentam seus próprios contatos elétricos e mecânicos. Se o empilhamento criar caminhos condutores entre chapas, as correntes parasitas contornam o revestimento e a perda sobe; aperto excessivo ou insuficiente afeta ruído e temperatura.
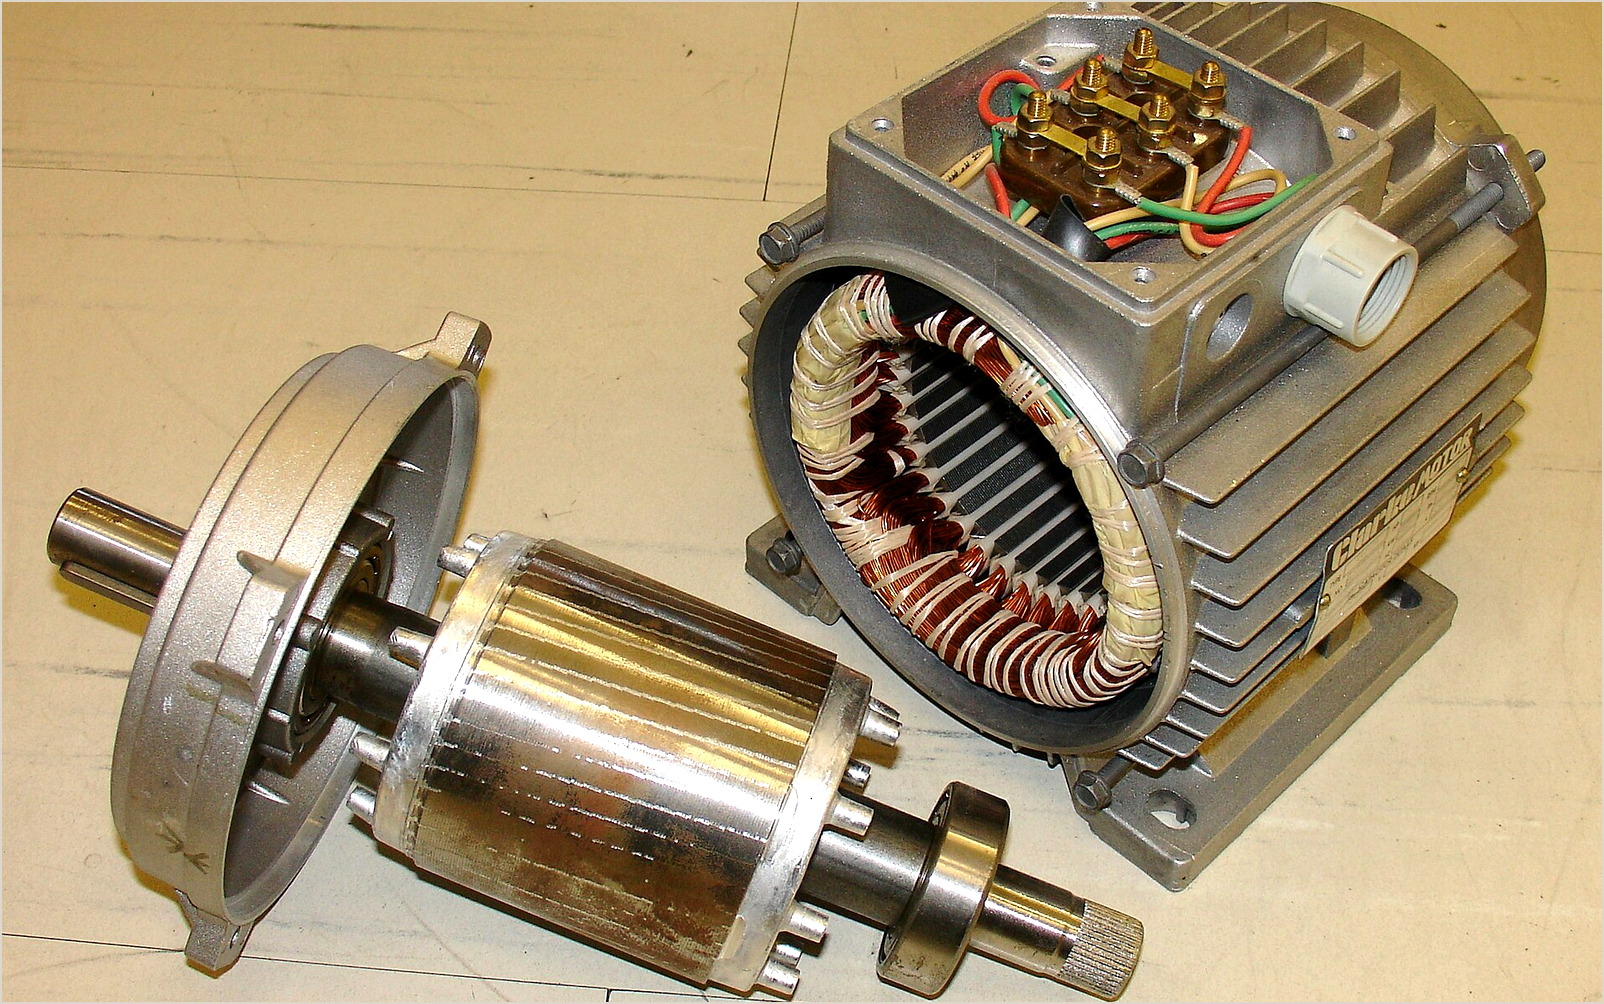
É por isso que compradores experientes auditam tanto o grau quanto o processamento. A HXES fornece aço elétrico Baosteel junto com sua própria fábrica de processamento em Hunan – corte longitudinal, corte no comprimento, estampagem e empilhamento de núcleos sob um mesmo sistema de qualidade, rastreável pelo número da bobina – para que o desempenho do grau chegue ao núcleo pronto.
7. Seis equívocos comuns
- “Aço elétrico e aço silício são dois materiais.” Na maioria dos usos industriais são dois nomes de uma família. Confirme o grau e o acordo técnico, não a palavra.
- “Quanto mais silício, melhor.” O silício reduz as correntes parasitas, mas aumenta a fragilidade e o desgaste das ferramentas e baixa um pouco a indução de saturação. Os graus comerciais ficam num ponto de equilíbrio.
- “O inox pode substituir o aço elétrico.” O inox resolve corrosão, não perda. Os austeníticos são quase não magnéticos; os ferríticos são magnéticos, mas não têm perda baixa nem uniformidade suficientes para núcleos.
- “Mais fino é sempre melhor.” Espessuras finas reduzem as correntes parasitas, mas elevam o custo e o risco de rebarba e reduzem o fator de empilhamento e a rigidez. Se compensa depende da frequência, da indução e da capacidade de fabricação.
- “Mesmo grau, mesmo desempenho.” Corte, recozimento, revestimento, empilhamento e aperto mudam a perda final do núcleo. O material é o ponto de partida; o processo decide o resultado.
- “Um número de perda menor é sempre melhor, qualquer que seja a condição de ensaio.” Perdas a P1,5/50, P1,7/50 ou em outras frequências e induções não se comparam. Alinhe primeiro a condição de ensaio.
8. Conclusão: o que importa é a especificação, não o nome
Aço elétrico e aço silício são o mesmo material? Em quase todo contexto industrial, sim: os dois significam um aço magnético macio à base de ferro, ligado com silício, para dispositivos eletromagnéticos. Um nome destaca o uso; o outro, a liga.
O que decide um projeto é tudo o que está por trás do nome: grau, estrutura de grão, espessura, revestimento, perda, direção do fluxo, qualidade do processamento e estabilidade do fornecimento. Então, em vez de perguntar “é aço elétrico ou aço silício?”, pergunte: qual grau, qual espessura, qual perda garantida, qual revestimento, por onde passa o fluxo e como será estampado e recozido? Com essas respostas, o nome deixa de importar.
Se você está preparando um novo projeto, preencha a solicitação de uma página abaixo e envie pelo formulário de consulta ou para sales@huaxinelecsteel.com. A HXES responde com uma cotação em até 24 horas em dias úteis.
Perguntas frequentes
Aço elétrico e aço silício são o mesmo material?
Na maioria dos usos industriais, sim. Os dois designam o aço magnético macio de ferro-silício usado em motores, transformadores e geradores. A rigor, aço elétrico refere-se ao uso e aço silício à composição; os contratos devem indicar o grau e a norma.
Por que não se pode usar aço carbono comum num núcleo de transformador?
Suas perdas por histerese e correntes parasitas são maiores e suas propriedades magnéticas menos uniformes, então o núcleo esquenta mais, rende menos e, em casos graves, superaquece.
Por que a espessura importa?
A perda por correntes parasitas depende muito da espessura: na mesma frequência e indução, metade da espessura dá cerca de um quarto da perda clássica. Por isso projetos de alta frequência e alta rotação preferem espessuras finas, ponderando custo, fator de empilhamento e dificuldade de estampagem.
O aço inox é um tipo de aço elétrico?
Não. O inox foi projetado para resistir à corrosão, não para núcleos magnéticos. Os austeníticos são quase não magnéticos; os ferríticos são magnéticos, mas em geral não servem para núcleos eficientes de motores ou transformadores.
O que significa perda no núcleo?
A energia que um núcleo transforma em calor num campo alternado, principalmente histerese mais correntes parasitas, com perdas adicionais por cima. É dada em W/kg e deve informar a indução e a frequência do ensaio.
O grão orientado é sempre melhor que o não orientado?
Não. O GO só é superior na direção de laminação, o que serve a transformadores com fluxo fixo. O NGO é mais uniforme em todas as direções e serve ao campo girante dos motores. No circuito magnético errado, a vantagem do GO desaparece.
Modelo de solicitação de uma página
Antes de falar com um fornecedor, preencha esta tabela. Ela responde numa única mensagem as perguntas que de outra forma levam várias rodadas.
| Elemento | O que preencher |
|---|---|
| Aplicação | Transformador de potência ou distribuição; motor de tração de VE; motor industrial ou de eletrodoméstico; reator ou transformador de instrumento |
| Tipo de fluxo | Direção fixa, campo girante, alta frequência, entreferro |
| Família de material | GO ou NGO; necessidade de alta resistência, espessura fina ou revestimento especial |
| Grau e norma | Grau exato (por exemplo B27P100 ou B50A470) ou o grau a igualar; norma aplicável |
| Dimensões | Espessura nominal, largura, tolerâncias, variação de espessura, flecha |
| Perda e indução | Valores garantidos com a condição de ensaio (P1,5/50 ou P1,7/50) |
| Revestimento e processamento | Tipo, espessura e aderência do revestimento; corte longitudinal, corte, estampagem, recozimento, empilhamento, soldagem |
| Quantidade e entrega | Tonelagem ou peso da bobina, uniformidade entre corridas, data de entrega, certificado da usina, porto de destino |
Créditos das imagens e referências
As fotos do Wikimedia Commons são usadas conforme suas licenças, com o autor indicado em cada legenda; imagens CC BY-SA só podem ser reutilizadas sob a mesma licença. Os três desenhos esquemáticos foram feitos pela HXES para ilustrar tendências e não são dados medidos.
- GB/T 2521.1 – Aço elétrico laminado a frio, tiras e chapas de grão não orientado
- GB/T 2521.2 – Aço elétrico laminado a frio, tiras e chapas de grão orientado
- IEC 60404-2 – Medição das propriedades magnéticas de tiras e chapas de aço elétrico com o quadro de Epstein
- Dados de produto do aço elétrico Baosteel, publicados nas páginas de graus da HXES
Este artigo explica materiais e apoia a seleção; não é garantia de desempenho. Graus, valores de perda, revestimentos e parâmetros de processo seguem a norma vigente, o certificado da usina e os relatórios de ensaio.

