



Acciaio elettrico o acciaio al silicio? Guida completa dal nome al nucleo finito
Due nomi, una sola famiglia di acciai magnetici dolci. Questa guida spiega cosa distingue davvero un lamierino da un altro – silicio, orientamento dei grani, spessore, rivestimento e lavorazione – e come scrivere la specifica perché il nucleo renda come previsto.
In breve
In quasi ogni contesto industriale “acciaio elettrico” e “acciaio al silicio” sono lo stesso materiale. A decidere il progetto non è il nome, ma qualità, spessore, struttura dei grani, rivestimento e qualità della lavorazione.
- Acciaio elettrico descrive lo scopo, acciaio al silicio la lega. Non sono due acciai diversi.
- Il silicio aumenta la resistività e riduce le perdite per correnti parassite, ma rende il nastro più duro e fragile. Le qualità commerciali bilanciano i due aspetti.
- La vera distinzione è l’orientamento dei grani: orientato per i trasformatori, non orientato per i motori.
- Concordate qualità, spessore, perdita garantita con la condizione di prova, rivestimento e lavorazione. Sono questi i punti verificabili alla consegna.
Acquirenti, progettisti e acciaierie scambiano i due termini ogni giorno. Il problema raramente nasce dalla parola; nasce quando un campione tagliato viene misurato e si scopre che le parti pensavano a qualità diverse. Partire dal circuito magnetico, dalla frequenza, dall’obiettivo di perdita e da come sarà costruito il nucleo lo evita.
| Nome | Cosa descrive | Dove si sente |
|---|---|---|
| Acciaio elettrico | Funzione: acciaio prodotto per dispositivi elettromagnetici | Documenti di progetto, norme, costruttori di motori e trasformatori |
| Acciaio al silicio | Composizione: ferro legato con silicio | Acciaierie, commercianti e ordini d’acquisto |
| GO / NGO | Struttura dei grani che determina la direzione magnetica | Trasformatori e motori |
1. Un materiale, due nomi
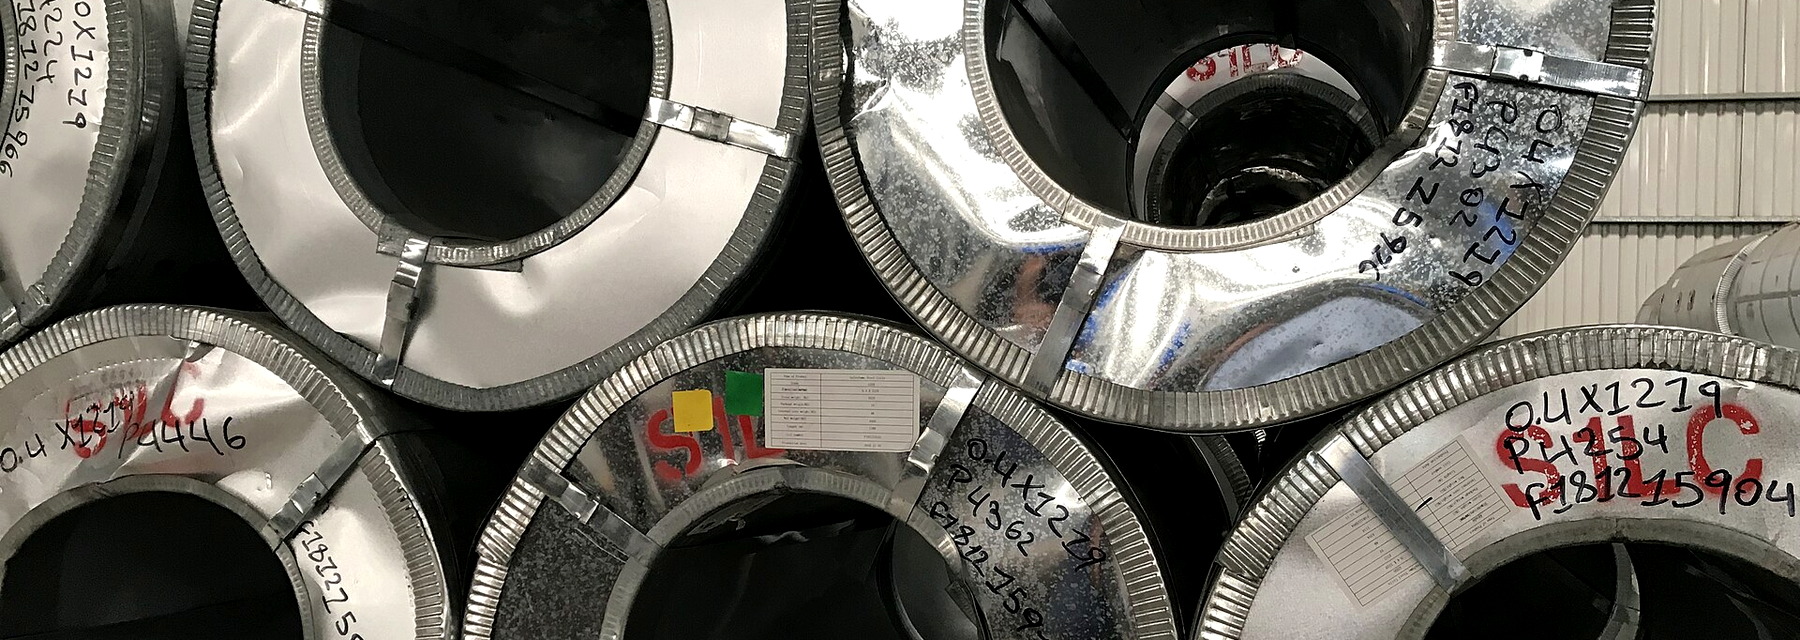
“Acciaio elettrico” è un nome basato sull’uso: l’acciaio esiste per condurre flusso magnetico in motori, trasformatori, generatori, reattori e relè, non per portare carichi. “Acciaio al silicio” è un nome basato sulla chimica: ferro con silicio aggiunto di proposito, l’elemento che lo rende adatto ai nuclei magnetici. Nei documenti commerciali la stessa famiglia si chiama anche silicon electrical steel, lamination steel o core steel.
I due nomi descrivono lo stesso prodotto da angolazioni diverse, come quando uno dice “acciaio inox” e un altro cita il codice della lega.
Perché si usano ancora entrambi
La prima letteratura tecnica preferiva “acciaio al silicio”; con la maturazione dell’industria di motori e trasformatori, “acciaio elettrico” è diventato la categoria ufficiale nelle norme. In Cina sono comuni entrambi: acciaierie e commercianti dicono 硅钢, progettisti e norme 电工钢. La confusione non è un problema in una conversazione, ma lo è in un contratto: un ordine che dice solo “acciaio al silicio” consente di consegnare qualsiasi classe compatibile con le parole.
Cinque domande da chiarire dopo il nome
- Quale norma e quale qualità? Per esempio GB/T 2521, IEC 60404 o EN 10106/10107 e una qualità come B27P100 o B50A470.
- Spessore nominale e tolleranza? I lamierini commerciali vanno da circa 0,18 a 0,65 mm.
- Valori garantiti di perdita e induzione, in quale condizione di prova? P1,5/50 e P1,7/50 non si confrontano direttamente.
- Tipo e spessore del rivestimento? Determina isolamento tra lamierini, resistenza alla corrosione, saldatura e tranciatura.
- In quale forma sarà consegnato il materiale e chi esegue quale lavorazione? Coil, nastri, fogli, lamierini tranciati, ricottura.
Scrivere queste cinque risposte nell’accordo tecnico serve molto più che discutere di terminologia. Regola da ricordare: il nome serve per parlare, la qualità serve per accettare la merce.
2. Il compito: condurre flusso, non carichi
L’acciaio elettrico è un materiale magnetico dolce. “Dolce” riguarda il magnetismo, non la resistenza: si magnetizza e smagnetizza facilmente, con bassa coercitività e un ciclo d’isteresi stretto, quindi spreca poca energia quando viene magnetizzato ripetutamente.
Due perdite decidono rendimento e riscaldamento
La perdita per isteresi è l’energia spesa a ogni ciclo per spostare le pareti di dominio e invertire i domini magnetici. È pari all’area del ciclo B-H: ciclo più largo significa più perdita, frequenza più alta significa più cicli al secondo.
La perdita per correnti parassite viene dalle correnti che il campo alternato induce nel metallo e che riscaldano l’acciaio attraverso la sua resistenza. Cresce rapidamente con frequenza e induzione ed è molto sensibile allo spessore: a pari frequenza e induzione, dimezzare lo spessore riduce la perdita classica per correnti parassite a circa un quarto. Per questo i nuclei sono fatti di lamierini sottili con un rivestimento isolante tra loro.
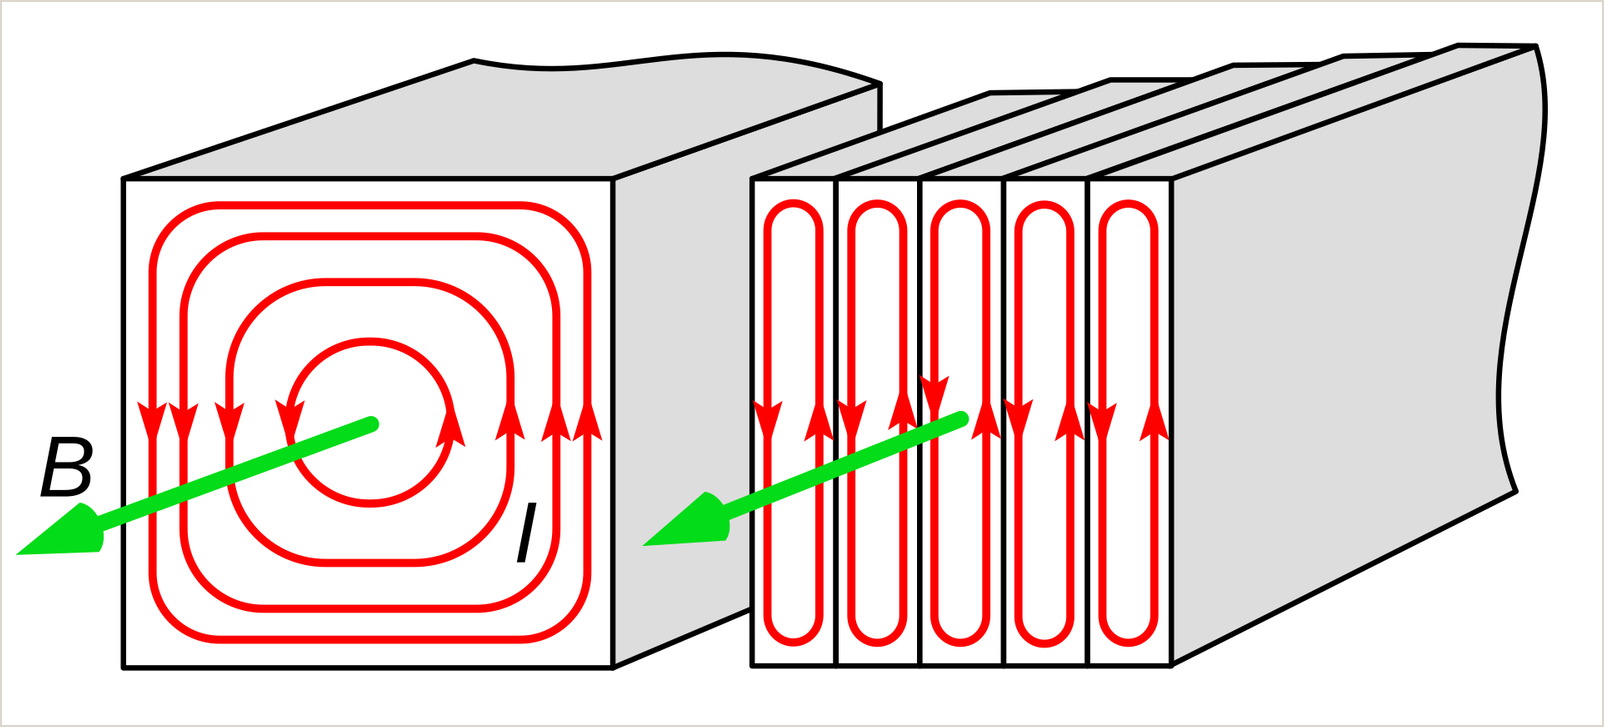
Gli ingegneri parlano anche di perdita anomala o in eccesso, ma le due leve da capire per prime sono isteresi e correnti parassite.
Tre valori che i progettisti confrontano
- Permeabilità – quanto facilmente l’acciaio si magnetizza. Un’alta permeabilità richiede meno corrente magnetizzante per lo stesso flusso, migliorando rendimento e densità di potenza.
- Perdita nel nucleo – perdita totale per chilogrammo a induzione e frequenza indicate, in W/kg. Un valore senza condizione di prova dice poco.
- Resistività – più è alta, più deboli sono le correnti parassite. Aumentarla è il motivo principale per aggiungere silicio.
Nelle specifiche compaiono anche induzione di saturazione, fattore di impilamento, adesione del rivestimento, snervamento e magnetostrizione. Ognuno conta in certi progetti; nessuno è semplicemente “più alto è meglio”.
Perché non il normale acciaio al carbonio o l’inox
L’acciaio al carbonio è economico e resistente, ma ha perdite per isteresi e correnti parassite molto più alte e proprietà magnetiche che variano da lotto a lotto. In un nucleo si scalda e spreca energia. L’inox è pensato per la resistenza alla corrosione: le qualità austenitiche sono praticamente non magnetiche, quelle ferritiche sono magnetiche ma non raggiungono le basse perdite dell’acciaio elettrico. Un nucleo è prima un componente magnetico, poi un pezzo meccanico.
3. Silicio: trasformare la resistività in rendimento
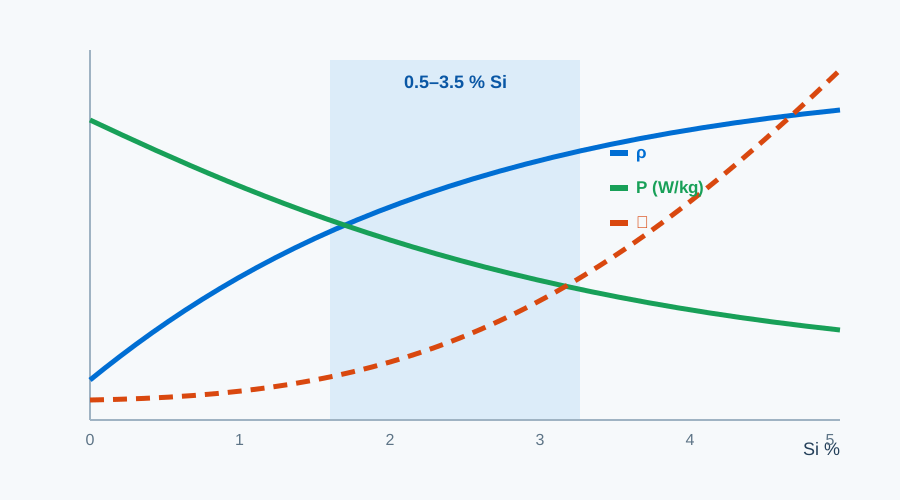
Il silicio disciolto nel ferro aumenta la resistività, e con resistività più alta la perdita per correnti parassite scende. Per trasformatori e motori ad alta velocità il vantaggio è diretto. Con l’aumentare del silicio il guadagno rallenta, mentre la lavorazione diventa più difficile.
Il silicio riduce anche l’anisotropia magnetocristallina e la coercitività, così le pareti di dominio si muovono più facilmente: la perdita per isteresi cala e la permeabilità sale. Il prezzo è un’induzione di saturazione un po’ più bassa; per questo le qualità ad alto silicio sono le migliori in perdita, ma meno forti nei progetti che chiedono densità di flusso molto elevate.
Più silicio rende anche il nastro più duro e fragile. In tranciatura aumentano bave e cricche di bordo e gli stampi si usurano più in fretta, specie negli spessori sottili. Per questo le qualità commerciali contengono circa 0,5–3,5 % di silicio: l’orientato vicino al 3 %, il non orientato in un intervallo più ampio.
Da dove arriva il silicio
Il silicio si aggiunge in acciaieria come ferrosilicio, una lega metallurgica, non come silicio di grado semiconduttore. L’obiettivo è composizione corretta, acciaio pulito e colata e laminazione stabili; prezzo e resa del ferrosilicio si riflettono sul costo della qualità. Poi laminazione a caldo e a freddo, ricottura e rivestimento creano la tessitura e la superficie che la qualità richiede.
4. Struttura dei grani: orientato e non orientato
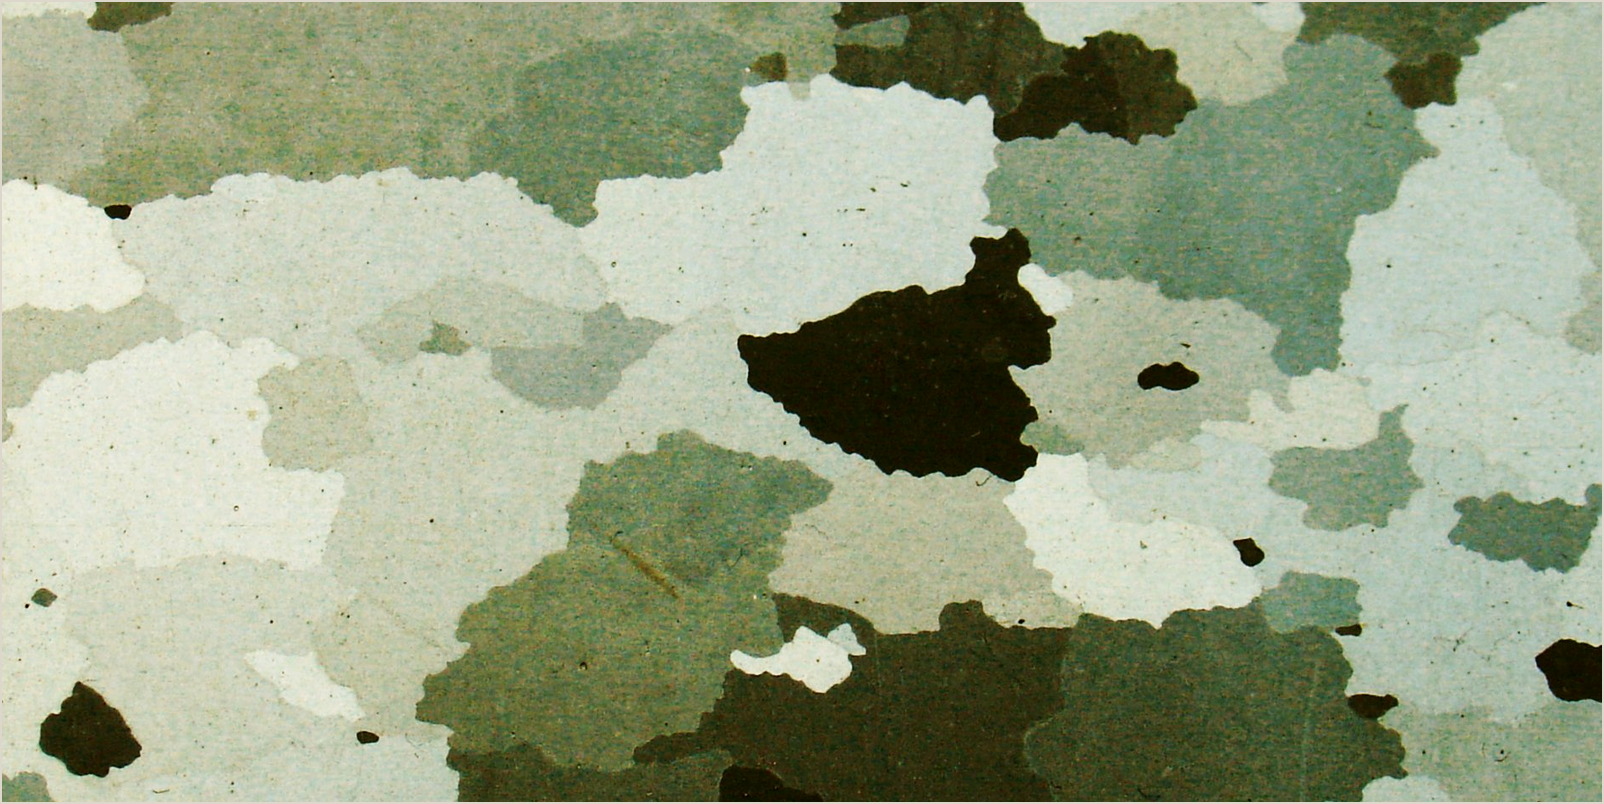
L’acciaio elettrico a grani orientati (GO o CRGO) viene laminato e ricotto finché la maggior parte dei cristalli assume la tessitura di Goss, con l’asse di facile magnetizzazione lungo la direzione di laminazione. In quella direzione la perdita è molto bassa e la permeabilità molto alta; trasversalmente le prestazioni calano bruscamente. Ciò si adatta al nucleo del trasformatore, dove il flusso scorre lungo il nastro. Composizione, laminazione a caldo e a freddo, decarburazione, ricottura ad alta temperatura e rivestimento servono tutti la tessitura; ecco perché il GO costa di più.
L’acciaio non orientato (NGO o CRNGO) ha grani più casuali e proprietà utilizzabili in tutte le direzioni del lamierino. Statori e rotori vedono un campo rotante, quindi conta l’uniformità più di una perdita record in una sola direzione. Il NGO non è un prodotto unico ma una famiglia: serie standard, alta qualità, sottili e ad alta resistenza differiscono molto in perdita e prezzo.
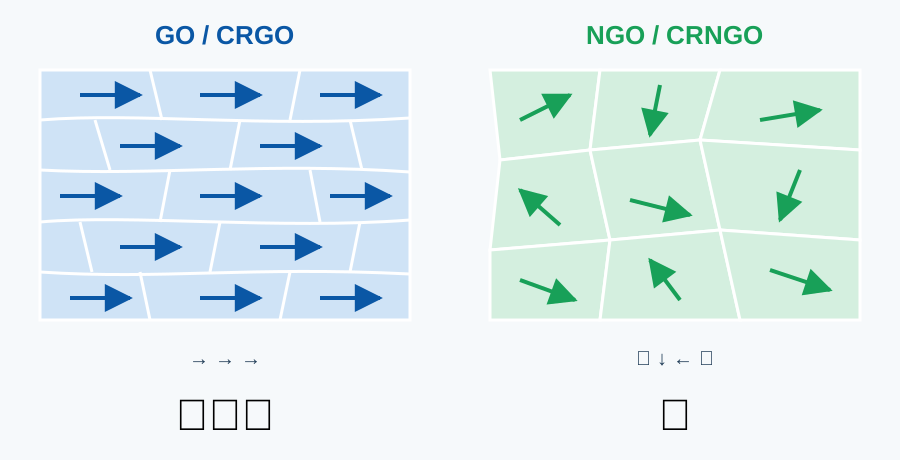
| Proprietà | GO / CRGO | NGO / CRNGO |
|---|---|---|
| Struttura dei grani | Fortemente allineata (tessitura di Goss) | Ampiamente casuale |
| Direzione magnetica | Migliore lungo la laminazione, molto peggiore trasversalmente | Simile in tutte le direzioni |
| Perdita nel nucleo | Molto bassa lungo la laminazione | Più alta della direzione migliore del GO, ma uniforme |
| Permeabilità | Molto alta lungo la laminazione | Buona in tutte le direzioni |
| Uso tipico | Trasformatori di potenza e distribuzione, reattori, trasformatori di misura | Motori, generatori, relè, elettrodomestici |
| Costo | In genere più alto | Più basso, cresce con la qualità |
| Attenzione in lavorazione | Tenere il flusso lungo la laminazione; limitare le tensioni di taglio | Bava di tranciatura, ricottura, planarità del pacco |
Come leggere il nome della qualità
| Qualità | Lettura | Significato essenziale |
|---|---|---|
| B27P100 | Baosteel / 0,27 mm / P = orientato ad alta permeabilità / 100 | Massimo 1,00 W/kg a P1,7/50 |
| 30Q120 | 0,30 mm / Q = orientato / 120 (norma cinese) | Massimo 1,20 W/kg a P1,7/50 |
| B50A470 / 50W470 | 0,50 mm / A o W = non orientato / 470 | Massimo 4,70 W/kg a P1,5/50 |
Le prime cifre indicano lo spessore nominale in centesimi di millimetro, la lettera la famiglia, il numero finale la perdita garantita in centesimi di W/kg. Le acciaierie aggiungono codici di rivestimento e suffissi; GO e NGO sono provati a induzioni diverse, quindi verificate la condizione di prova prima di confrontare due numeri. Chiedetevi prima dove passerà il flusso: una bassa perdita nella direzione sbagliata è sprecata.
5. La scelta: disegnate prima il circuito magnetico
Procedete in quest’ordine: direzione del flusso, poi frequenza e induzione, poi obiettivi di rendimento e costo, infine lavorazione e approvvigionamento. Ogni passo restringe il successivo.
Trasformatori: prima l’orientato
In un trasformatore il flusso scorre lungo i lamierini, sfruttando la bassa perdita e l’alta permeabilità del GO lungo la laminazione; un GO più sottile riduce ancora le correnti parassite. I trasformatori di distribuzione sono valutati sulla perdita a vuoto e la bassa magnetostrizione del GO aiuta anche col rumore. Nuclei avvolti e impilamento step-lap servono a sfruttare bene la direzione. Dove il flusso esce dalla direzione di laminazione il vantaggio si riduce in fretta; evitate flussi trasversali inutili e ricordate che taglio, foratura e serraggio sottraggono prestazioni.
Motori di trazione EV: non orientato sottile
Alta velocità e alta frequenza fondamentale aumentano la quota delle correnti parassite nella perdita, così il NGO sottile da 0,20–0,30 mm supera lo standard da 0,35 o 0,50 mm. Lo spessore sottile non è gratis: controllare la bava è più difficile, il fattore di impilamento scende, gli stampi si usurano in fretta e il materiale costa di più. Nei motori ad alta velocità i ponticelli del rotore richiedono anche resistenza, perciò si usano qualità NGO ad alta resistenza. La scelta diventa un compromesso tra proprietà magnetiche, meccaniche e a fatica.
Motori industriali ed elettrodomestici: bilanciare costo e rendimento
Ventilatori, pompe, compressori e motori per elettrodomestici sono prodotti in grandi volumi; il NGO standard da 0,35, 0,50 o 0,65 mm offre spesso il miglior rapporto qualità-prezzo. Tranciatura stabile, adesione del rivestimento e fornitura affidabile contano quanto la perdita. Passare a una qualità superiore o a un lamierino più sottile per una classe di rendimento più alta conviene solo se il risparmio energetico nella vita utile supera le differenze di prezzo e processo.
| Applicazione | Andamento del flusso | Scelta abituale | Da verificare |
|---|---|---|---|
| Trasformatori di potenza e distribuzione | Fisso, lungo il nastro | GO, 0,23–0,30 mm | P1,7/50, magnetostrizione, rivestimento, progetto del nucleo |
| Reattori e trasformatori di misura | Fisso, talvolta con traferro | GO o NGO di alta qualità | Premagnetizzazione DC, traferro, rumore, sovratemperatura |
| Motori di trazione EV | Rotante, alta frequenza | NGO sottile, 0,20–0,30 mm | Perdita ad alta frequenza, snervamento, bava, fattore di impilamento |
| Motori industriali e per elettrodomestici | Rotante, frequenza di rete o variabile | NGO standard, 0,35–0,65 mm | Classe di rendimento, tranciabilità, costo, fornitura |
| Generatori ed energia eolica | Rotante, frequenza bassa-media | NGO, 0,35–0,50 mm | Bassa perdita, costanza, precisione dimensionale |
Checklist d’acquisto: trasformare una richiesta vaga in requisiti verificabili
- Norma e qualità: norma applicabile, qualità, acciaieria e se si accettano equivalenti.
- Dimensioni: spessore nominale e tolleranza, larghezza, variazione di spessore sulla larghezza, sciabolatura.
- Proprietà magnetiche: perdita e induzione garantite, condizione di prova, metodo di campionamento.
- Rivestimento: tipo, spessore, adesione, resistenza d’isolamento, idoneità a saldatura e tranciatura.
- Superficie e bordi: ruggine, graffi, cricche di bordo, bava.
- Lavorazione e ricottura: idoneità alla tranciatura, ciclo di ricottura, limite di temperatura del rivestimento.
- Fornitura e costanza: stabilità tra colate, tempi di consegna, certificato d’acciaieria, tracciabilità.
I punti più dimenticati sono il 4 e il 6; la maggior parte dei casi “materiale buono, risultato sbagliato” finisce per dipendere da rivestimento o ricottura. In sintesi: definite il percorso del flusso, poi la frequenza, poi la perdita; solo dopo confrontate i prezzi.
6. Dal coil al nucleo: il risultato lo decide la lavorazione
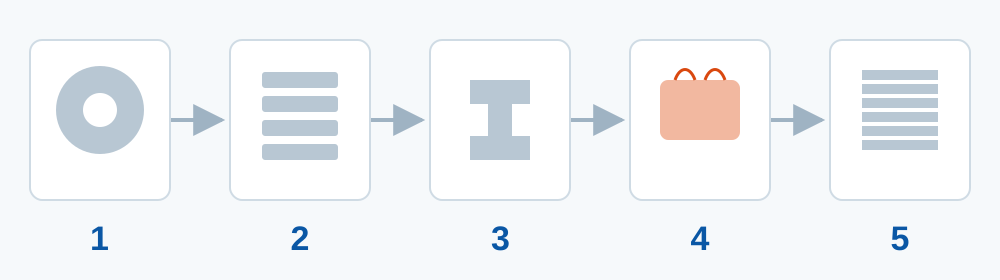
All’arrivo l’acciaio elettrico non è ancora un prodotto finito. Taglio a nastri, taglio a misura o tranciatura, ricottura, rivestimento e impilamento possono rovinare un buon materiale o far funzionare con costanza un materiale ordinario. La qualità fissa il tetto; la lavorazione decide quanto il nucleo vi si avvicina.
Taglio e tranciatura: la bava è il nemico nascosto
Il taglio a nastri determina precisione di larghezza e qualità del bordo; larghezza errata, bava alta o forti tensioni di bordo si amplificano in tranciatura e impilamento, emergendo come perdita e rumore. In tranciatura, gioco dello stampo, usura del tagliente, velocità e lubrificazione determinano altezza della bava e qualità della sezione. La bava danneggia il rivestimento e può collegare lamierini vicini, riaprendo percorsi alle correnti parassite. Variazione di spessore e sciabolatura sembrano geometria, ma influenzano precisione del pacco, traferri e serraggio.
Ricottura e rivestimento: recuperare le proprietà entro i limiti
Il taglio lascia tensioni nell’acciaio che abbassano la permeabilità e aumentano la perdita. La ricottura di distensione ne recupera una parte, ma temperatura, tempo, atmosfera e velocità di riscaldamento e raffreddamento devono essere adatte a qualità e rivestimento. Temperature eccessive possono ingrossare i grani, ossidare la superficie o degradare il rivestimento; un’atmosfera errata può decarburare o carburare. Il rivestimento determina isolamento, resistenza alla corrosione, tranciabilità e saldabilità: troppo sottile e l’isolamento è debole, troppo spesso e il fattore di impilamento cala.
Impilamento: l’ultimo passo e il più facile da trascurare
L’impilamento determina isolamento tra lamierini, fattore di impilamento, serraggio e stabilità dimensionale. Rivettatura, saldatura, aggraffatura e incollaggio aggiungono ciascuno i propri contatti elettrici e meccanici. Se l’impilamento crea percorsi conduttivi tra lamierini, le correnti parassite aggirano il rivestimento e la perdita sale; un serraggio troppo stretto o lento influisce su rumore e temperatura.
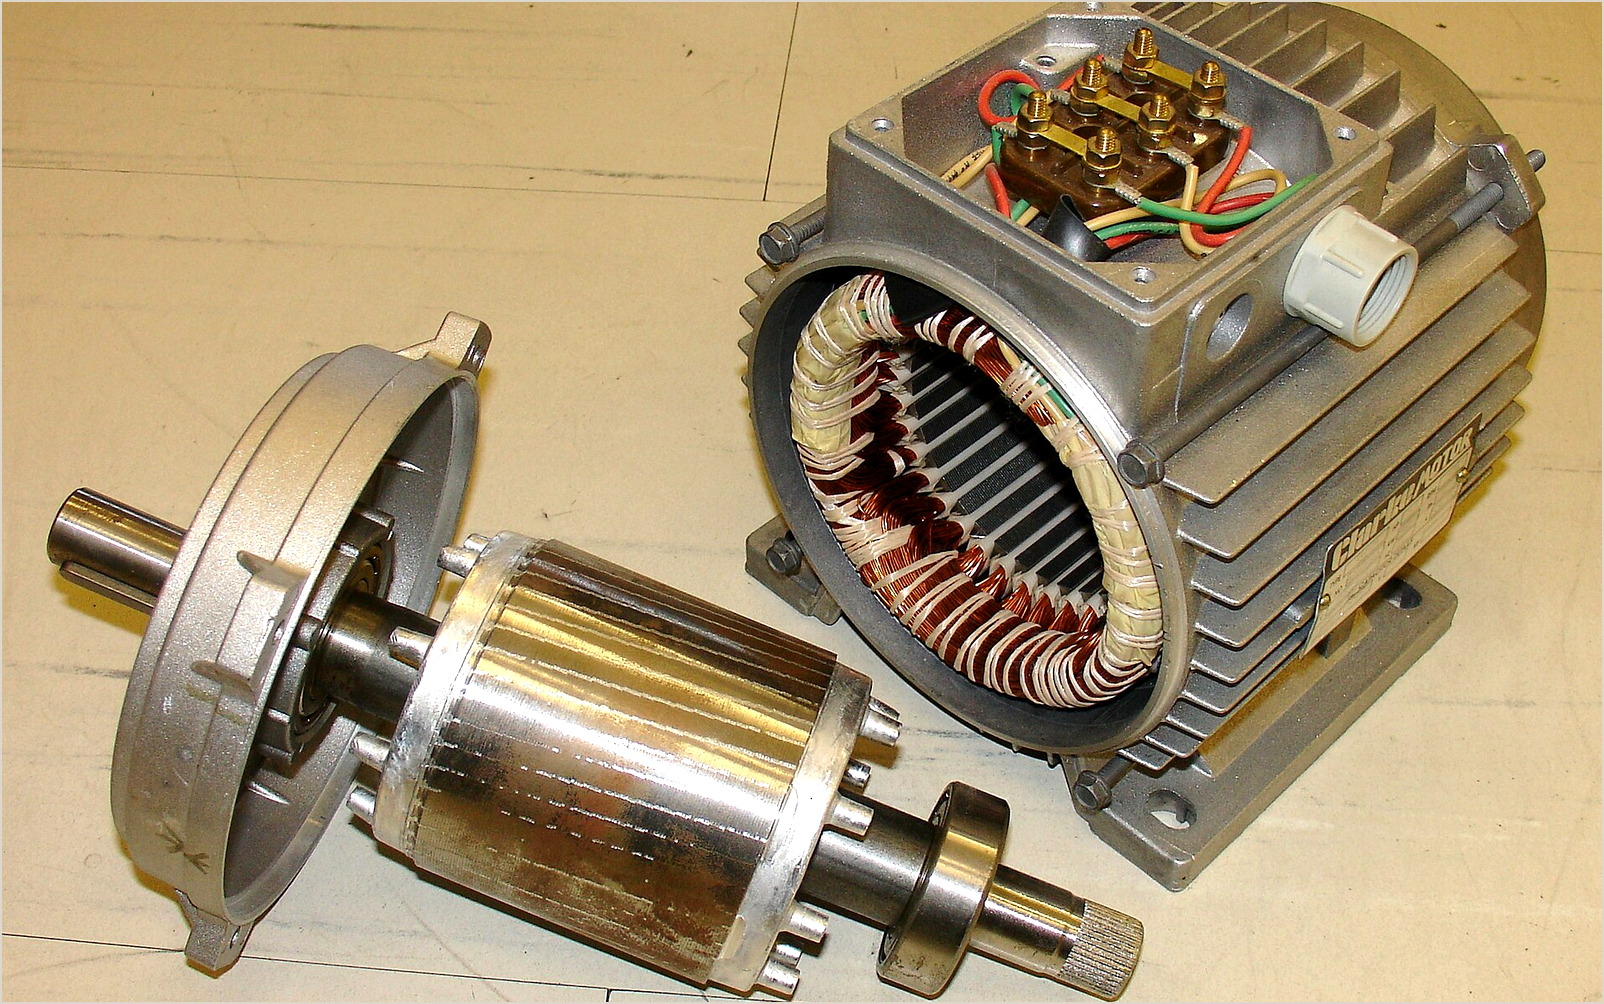
Per questo gli acquirenti esperti controllano sia la qualità sia la lavorazione. HXES fornisce acciaio elettrico Baosteel insieme al proprio stabilimento di lavorazione nello Hunan – taglio a nastri, taglio a misura, tranciatura e impilamento dei nuclei sotto un unico sistema qualità e tracciabili per numero di coil – così le prestazioni della qualità arrivano fino al nucleo finito.
7. Sei equivoci comuni
- “Acciaio elettrico e acciaio al silicio sono materiali diversi.” Nella maggior parte degli usi industriali sono due nomi della stessa famiglia. Verificate la qualità e l’accordo tecnico, non la parola.
- “Più silicio è sempre meglio.” Il silicio riduce le correnti parassite ma aumenta fragilità e usura degli stampi e abbassa un po’ l’induzione di saturazione. Le qualità commerciali sono un punto di equilibrio.
- “L’inox può sostituire l’acciaio elettrico.” L’inox risolve la corrosione, non la perdita. Le qualità austenitiche sono quasi non magnetiche; quelle ferritiche sono magnetiche ma non abbastanza costanti e a bassa perdita per un nucleo.
- “Più sottile è sempre meglio.” I lamierini sottili riducono le correnti parassite, ma aumentano costo e rischio di bava e abbassano fattore di impilamento e rigidità. Se convenga dipende da frequenza, induzione e capacità produttiva.
- “Stessa qualità, stesse prestazioni.” Taglio, ricottura, rivestimento, impilamento e serraggio cambiano la perdita finale del nucleo. Il materiale è il punto di partenza; il risultato lo decide il processo.
- “Un valore di perdita più basso è sempre migliore, qualunque sia la prova.” Perdite a P1,5/50, P1,7/50 o ad altre frequenze e induzioni non si confrontano. Allineate prima la condizione di prova.
8. Conclusione: conta la specifica, non il nome
Acciaio elettrico e acciaio al silicio sono lo stesso materiale? In quasi tutti i contesti industriali sì: entrambi indicano un acciaio magnetico dolce a base di ferro legato con silicio per dispositivi elettromagnetici. Un nome sottolinea l’uso, l’altro la lega.
A decidere il progetto è tutto ciò che sta dietro al nome: qualità, struttura dei grani, spessore, rivestimento, perdita, direzione del flusso, qualità della lavorazione e stabilità della fornitura. Quindi, invece di chiedere “è acciaio elettrico o al silicio?”, chiedete: quale qualità, che spessore, quale perdita garantita, quale rivestimento, dove passa il flusso, come sarà tranciato e ricotto? Quando ci sono le risposte, il nome non conta più.
Se state preparando un nuovo progetto, compilate il modulo di richiesta di una pagina qui sotto e inviatelo tramite il modulo richieste o a sales@huaxinelecsteel.com. HXES risponde con un’offerta entro 24 ore nei giorni lavorativi.
Domande frequenti
Acciaio elettrico e acciaio al silicio sono lo stesso materiale?
Nella maggior parte degli usi industriali sì. Entrambi indicano l’acciaio magnetico dolce ferro-silicio usato in motori, trasformatori e generatori. A rigore, acciaio elettrico descrive l’uso e acciaio al silicio la composizione; nei contratti vanno indicate qualità e norma.
Perché non usare normale acciaio al carbonio nel nucleo di un trasformatore?
Ha perdite per isteresi e correnti parassite più alte e proprietà magnetiche meno costanti; il nucleo si scalda di più, il rendimento cala e nei casi gravi si surriscalda.
Perché lo spessore è importante?
La perdita per correnti parassite dipende fortemente dallo spessore: a pari frequenza e induzione, metà spessore dà circa un quarto della perdita classica per correnti parassite. Per questo i progetti ad alta frequenza e alta velocità preferiscono lamierini sottili, valutati insieme a costo, fattore di impilamento e difficoltà di tranciatura.
L’inox è un tipo di acciaio elettrico?
No. L’inox è progettato per resistere alla corrosione, non per i nuclei magnetici. Le qualità austenitiche sono quasi non magnetiche; quelle ferritiche sono magnetiche ma in genere non adatte a nuclei efficienti di motori o trasformatori.
Che cos’è la perdita nel nucleo?
È l’energia che il nucleo trasforma in calore nel campo alternato; principalmente isteresi più correnti parassite, oltre a perdite aggiuntive. Si esprime in W/kg e va sempre indicata con induzione e frequenza di prova.
L’orientato è sempre migliore del non orientato?
No. Il GO è superiore solo lungo la laminazione, il che si adatta ai trasformatori con flusso fisso. Il NGO è più uniforme in tutte le direzioni e si adatta al campo rotante dei motori. Nel circuito magnetico sbagliato il vantaggio del GO scompare.
Modello di richiesta di una pagina
Compilate questa tabella prima di contattare un fornitore. Risponde in un solo messaggio a domande che di solito richiedono diversi scambi.
| Voce | Informazioni da indicare |
|---|---|
| Applicazione | Trasformatore di potenza o distribuzione; motore di trazione EV; motore industriale o per elettrodomestici; reattore o trasformatore di misura |
| Andamento del flusso | Direzione fissa, campo rotante, alta frequenza, traferro |
| Famiglia di materiale | GO o NGO; esigenza di alta resistenza, lamierino sottile o rivestimento speciale |
| Qualità e norma | Qualità esatta (per esempio B27P100 o B50A470) o qualità da eguagliare; norma applicabile |
| Dimensioni | Spessore nominale, larghezza, tolleranze, variazione di spessore, sciabolatura |
| Perdita e induzione | Valori garantiti con condizione di prova (P1,5/50 o P1,7/50) |
| Rivestimento e lavorazione | Tipo, spessore e adesione del rivestimento; taglio a nastri, taglio, tranciatura, ricottura, impilamento, saldatura |
| Quantità e consegna | Tonnellaggio o peso coil, costanza tra colate, data di consegna, certificato d’acciaieria, porto di destinazione |
Fonti delle immagini e riferimenti
Le foto di Wikimedia Commons sono usate secondo le rispettive licenze, con l’autore indicato in ogni didascalia; le immagini CC BY-SA possono essere riutilizzate solo con la stessa licenza. I tre disegni schematici sono stati realizzati da HXES per illustrare tendenze e non sono dati di misura.
- GB/T 2521.1 – Acciaio elettrico laminato a freddo, nastri e fogli a grani non orientati
- GB/T 2521.2 – Acciaio elettrico laminato a freddo, nastri e fogli a grani orientati
- IEC 60404-2 – Misura delle proprietà magnetiche di nastri e fogli di acciaio elettrico con il telaio di Epstein
- Dati di prodotto dell’acciaio elettrico Baosteel pubblicati nelle pagine delle qualità HXES
Questo articolo illustra i materiali e aiuta nella scelta; non è una garanzia di prestazioni. Qualità, valori di perdita, rivestimenti e parametri di processo sono soggetti alla norma vigente, al certificato d’acciaieria e ai rapporti di prova.

