



Acier électrique ou acier au silicium ? Guide complet, du nom au noyau fini
Deux noms, une même famille d’acier magnétique doux. Ce guide explique ce qui distingue vraiment une tôle d’une autre – silicium, orientation des grains, épaisseur, revêtement et transformation – et comment la spécifier pour que le noyau tienne ses performances.
L’essentiel
Dans presque tous les contextes industriels, « acier électrique » et « acier au silicium » désignent le même matériau. Ce qui décide d’un projet, c’est la nuance, l’épaisseur, la structure des grains, le revêtement et la qualité de transformation, pas le nom.
- Acier électrique désigne l’usage, acier au silicium désigne l’alliage. Ce ne sont pas deux aciers différents.
- Le silicium augmente la résistivité et réduit les pertes par courants de Foucault, mais rend la bande plus dure et plus cassante. Les nuances commerciales équilibrent les deux.
- La vraie ligne de partage est l’orientation des grains : grains orientés pour les transformateurs, non orientés pour les moteurs.
- Convenez de la nuance, de l’épaisseur, de la perte garantie et de sa condition d’essai, du revêtement et de la transformation. C’est ce qui se vérifie à la livraison.
Acheteurs, concepteurs et aciéries mélangent les deux mots tous les jours. Les problèmes viennent rarement du mot ; ils apparaissent quand on mesure l’échantillon découpé et que chacun découvre qu’il pensait à une autre nuance. Partir du circuit magnétique, de la fréquence, de l’objectif de pertes et de la fabrication du noyau évite cela.
| Nom | Ce qu’il décrit | Où on l’entend |
|---|---|---|
| Acier électrique | La fonction : un acier pour les appareils électromagnétiques | Documents de conception, normes, fabricants de moteurs et de transformateurs |
| Acier au silicium | La composition : du fer allié au silicium | Aciéries, négociants et bons de commande |
| GO / NGO | La structure des grains, qui fixe la direction magnétique | Transformateurs contre moteurs |
1. Un matériau, deux noms
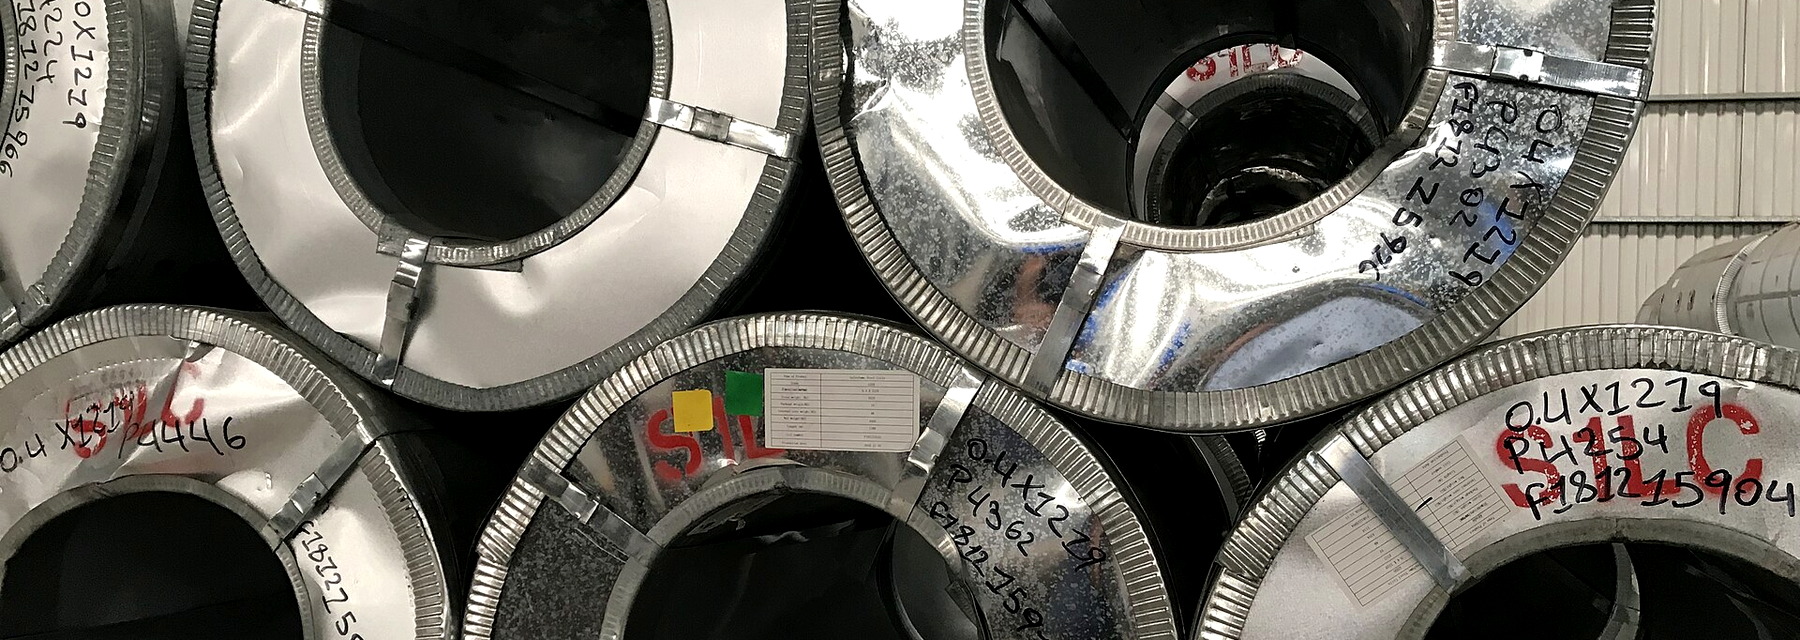
« Acier électrique » est un nom fondé sur l’usage : l’acier sert à conduire le flux magnétique, pas à porter une charge, dans les moteurs, transformateurs, générateurs, réactances et relais. « Acier au silicium » est un nom fondé sur la chimie : du fer avec un ajout volontaire de silicium, l’élément qui le rend apte aux noyaux magnétiques. Le commerce emploie aussi silicon electrical steel, lamination steel et core steel pour la même famille.
Les deux noms décrivent le même produit sous deux angles, comme une personne dit « inox » et une autre cite la désignation de l’alliage.
Pourquoi les deux noms coexistent
La littérature technique ancienne préférait « acier au silicium » ; avec la maturité des industries du moteur et du transformateur, « acier électrique » est devenu la catégorie formelle des normes. En Chine les deux sont courants : aciéries et négociants disent 硅钢, concepteurs et normes 电工钢. Le mélange ne gêne pas à l’oral mais est risqué dans un contrat : une commande qui dit seulement « acier au silicium » permet de livrer toute classe qui correspond aux mots.
Cinq questions à régler après le nom
- Quelle norme et quelle nuance ? Par exemple GB/T 2521, CEI 60404 ou EN 10106/10107, et une nuance comme B27P100 ou B50A470.
- Quelle épaisseur nominale et quelle tolérance ? La tôle commerciale va d’environ 0,18 à 0,65 mm.
- Quelles pertes et quelle induction garanties, à quelle condition d’essai ? P1,5/50 et P1,7/50 ne se comparent pas directement.
- Quel type et quelle épaisseur de revêtement ? Il conditionne l’isolation entre tôles, la tenue à la corrosion, le soudage et la découpe.
- Sous quelle forme le matériau est-il livré et qui réalise chaque étape ? Bobine, feuillard, tôles, lamelles découpées, recuit.
Inscrire ces cinq réponses dans l’accord technique vaut mieux que tout débat de vocabulaire. Règle utile : le nom sert à parler, la nuance sert à réceptionner la marchandise.
2. Le rôle : conduire le flux, pas porter une charge
L’acier électrique est un matériau magnétique doux. « Doux » concerne le magnétisme, pas la résistance : il s’aimante et se désaimante facilement, sa coercivité est faible et son cycle d’hystérésis étroit, si bien que les aimantations répétées gaspillent peu d’énergie.
Deux pertes fixent le rendement et l’échauffement
Les pertes par hystérésis sont l’énergie dépensée pour déplacer les parois et retourner les domaines magnétiques à chaque cycle. Elles égalent l’aire du cycle B-H : un cycle plus large donne plus de pertes, une fréquence plus élevée plus de cycles par seconde.
Les pertes par courants de Foucault viennent de courants que le champ alternatif induit dans le métal et qui l’échauffent par sa propre résistance. Elles croissent vite avec la fréquence et l’induction et sont très sensibles à l’épaisseur : à fréquence et induction égales, diviser l’épaisseur par deux ramène la perte classique à environ un quart. C’est pourquoi les noyaux sont faits de tôles minces séparées par un revêtement isolant.
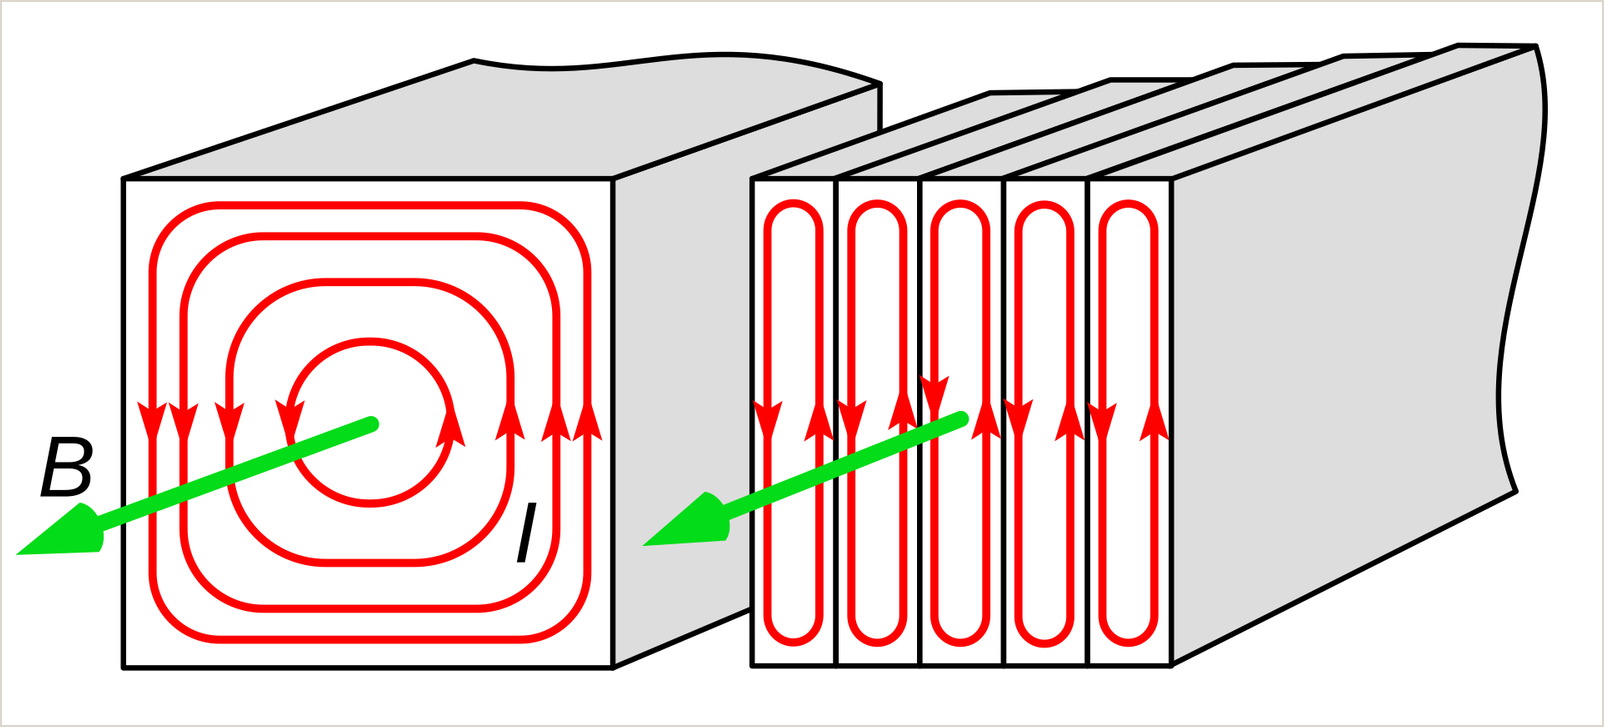
Les ingénieurs parlent aussi de pertes anormales ou excédentaires, mais hystérésis et courants de Foucault sont les deux leviers à comprendre d’abord.
Trois grandeurs que comparent les concepteurs
- Perméabilité : la facilité d’aimantation de l’acier. Une perméabilité plus élevée demande moins de courant magnétisant pour le même flux, ce qui aide le rendement et la densité de puissance.
- Pertes fer : perte totale par kilogramme à une induction et une fréquence données, en W/kg. Une valeur sans sa condition d’essai ne dit pas grand-chose.
- Résistivité : plus elle est élevée, plus les courants de Foucault sont faibles. L’augmenter est la raison principale d’ajouter du silicium.
Induction de saturation, coefficient de foisonnement, adhérence du revêtement, limite d’élasticité et magnétostriction figurent aussi dans les spécifications. Chacune compte pour certains designs ; aucune n’est simplement « plus c’est élevé, mieux c’est ».
Pourquoi ni l’acier au carbone ni l’inox ne conviennent
L’acier au carbone est bon marché et résistant, mais ses pertes par hystérésis et par courants de Foucault sont bien plus élevées et ses propriétés magnétiques varient d’un lot à l’autre. Dans un noyau, il chauffe et gaspille de l’énergie. L’inox est conçu pour résister à la corrosion : les nuances austénitiques sont pratiquement amagnétiques, et les ferritiques, bien que magnétiques, n’atteignent pas les faibles pertes de l’acier électrique. Un noyau est d’abord un composant magnétique, ensuite une pièce mécanique.
3. Le silicium : échanger de la résistivité contre du rendement
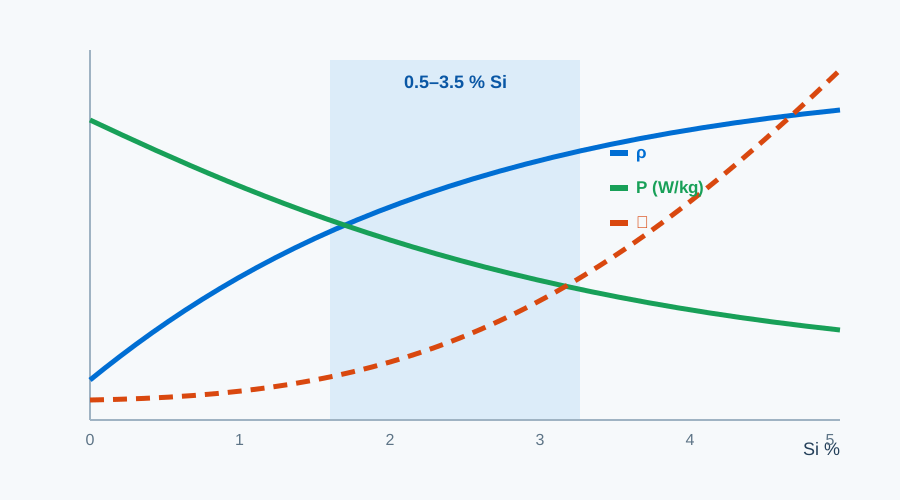
Le silicium dissous dans le fer augmente sa résistivité, et les pertes par courants de Foucault baissent quand la résistivité monte. Pour les transformateurs et les moteurs rapides, le gain est direct. Il s’aplatit à mesure que la teneur augmente, tandis que la transformation devient plus difficile.
Le silicium réduit aussi l’anisotropie magnétocristalline et la coercivité, ce qui facilite le déplacement des parois : les pertes par hystérésis baissent et la perméabilité monte. En contrepartie, l’induction de saturation diminue un peu ; les nuances riches en silicium excellent donc en pertes mais sont moins fortes quand le design exige une très haute induction.
Plus de silicium rend aussi la bande plus dure et plus cassante. La découpe produit davantage de bavures et de fissures en rive et l’outillage s’use plus vite, surtout en faible épaisseur. Les nuances commerciales contiennent donc environ 0,5 à 3,5 % de silicium : près de 3 % pour les grains orientés, une plage plus large pour les non orientés.
D’où vient le silicium
Le silicium est ajouté à l’aciérie sous forme de ferrosilicium, un alliage métallurgique, et non de silicium de qualité semi-conducteur. L’objectif est une composition précise, un acier propre et une coulée et un laminage stables ; le prix et le rendement du ferrosilicium pèsent sur le coût de la nuance. Laminage à chaud et à froid, recuit et revêtement créent ensuite la texture et la surface nécessaires.
4. Structure des grains : GO et NGO
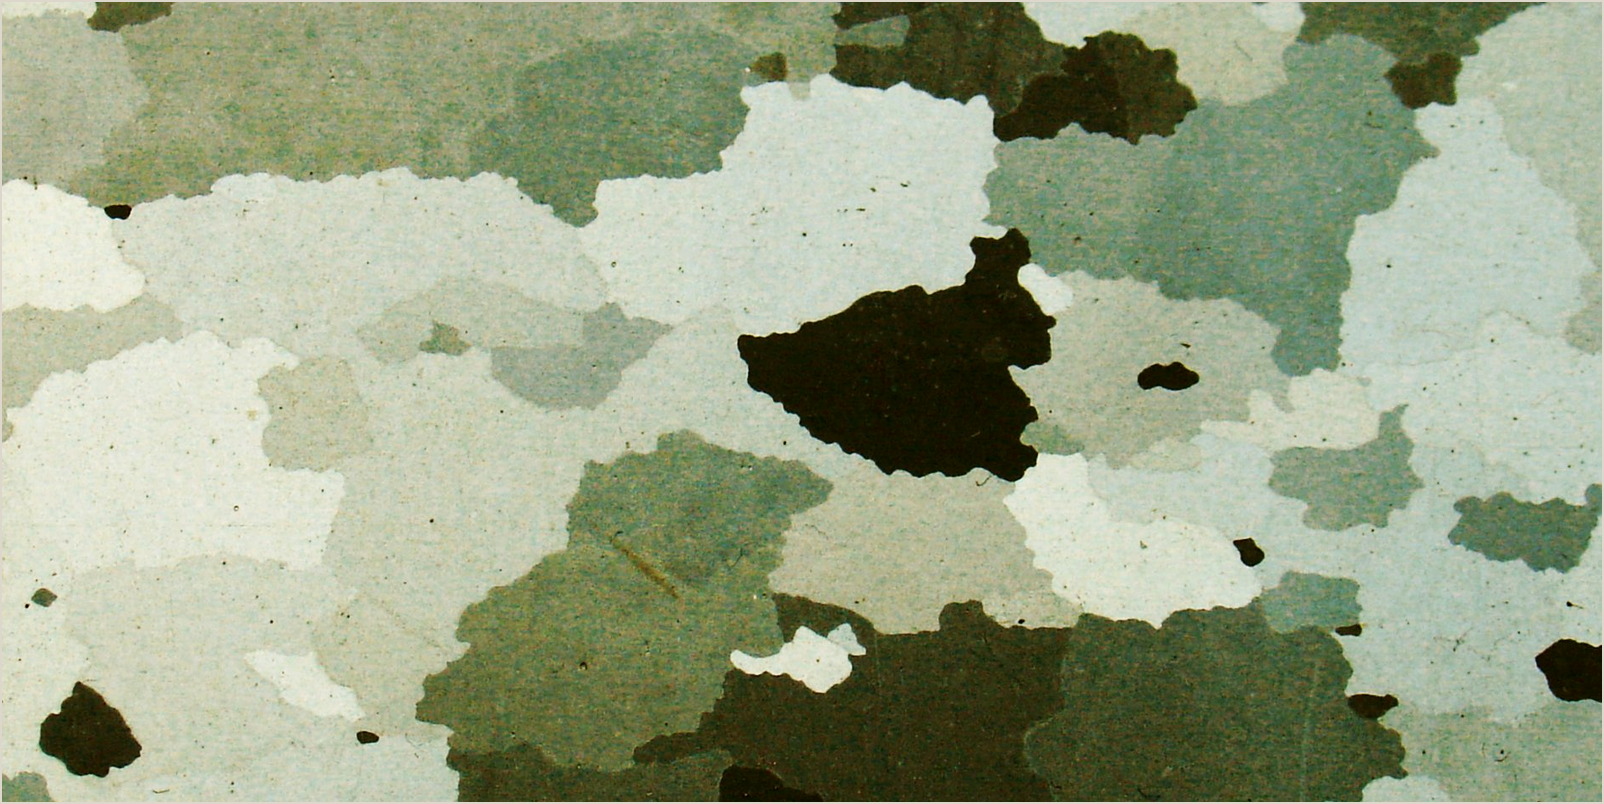
L’acier à grains orientés (GO ou CRGO) est laminé et recuit jusqu’à ce que la plupart des cristaux partagent la texture de Goss, axe de facile aimantation dans le sens de laminage. Dans ce sens, les pertes sont très faibles et la perméabilité très élevée ; en travers, les performances chutent nettement. Cela correspond au noyau de transformateur, où le flux suit la bande. Chaque étape – composition, laminage à chaud et à froid, décarburation, recuit à haute température, revêtement – sert la texture, d’où le coût plus élevé du GO.
L’acier non orienté (NGO ou CRNGO) a des grains plus aléatoires et des propriétés utiles dans toutes les directions de la tôle. Stators et rotors subissent un champ tournant : l’homogénéité compte plus qu’une perte record dans une direction. Le NGO est une famille, pas un produit : les séries standard, haut de gamme, faible épaisseur et haute résistance diffèrent beaucoup en pertes et en prix.
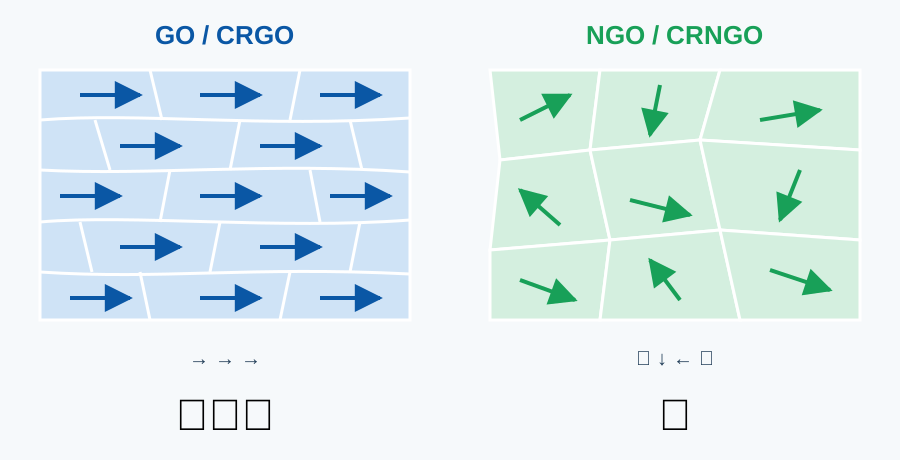
| Propriété | GO / CRGO | NGO / CRNGO |
|---|---|---|
| Structure des grains | Très alignée (texture de Goss) | Largement aléatoire |
| Direction magnétique | Optimale dans le sens de laminage, bien moindre en travers | Semblable dans toutes les directions |
| Pertes fer | Très faibles dans le sens de laminage | Plus élevées que le GO dans son meilleur sens, mais homogènes |
| Perméabilité | Très élevée dans le sens de laminage | Bonne dans toutes les directions |
| Usage typique | Transformateurs de puissance et de distribution, réactances, transformateurs de mesure | Moteurs, générateurs, relais, électroménager |
| Coût | Généralement plus élevé | Plus bas, croissant avec la nuance |
| Point clé de transformation | Garder le flux dans le sens de laminage ; limiter les contraintes de coupe | Bavure de découpe, recuit, régularité de l’empilage |
Lire le nom d’une nuance
| Nuance | Comment la lire | Sens principal |
|---|---|---|
| B27P100 | Baosteel / 0,27 mm / P = grains orientés haute perméabilité / 100 | Max. 1,00 W/kg à P1,7/50 |
| 30Q120 | 0,30 mm / Q = grains orientés / 120 (norme chinoise) | Max. 1,20 W/kg à P1,7/50 |
| B50A470 / 50W470 | 0,50 mm / A ou W = non orienté / 470 | Max. 4,70 W/kg à P1,5/50 |
Les premiers chiffres donnent l’épaisseur nominale en centièmes de millimètre, la lettre la famille, et le nombre la perte garantie en centièmes de W/kg. Les aciéries ajoutent des codes de revêtement et des suffixes, et GO et NGO sont essayés à des inductions différentes : vérifiez la condition d’essai avant de comparer deux chiffres. Demandez d’abord où passera le flux : une faible perte dans le mauvais sens est perdue.
5. Sélection : dessinez d’abord le circuit magnétique
Procédez dans cet ordre : direction du flux, puis fréquence et induction, puis objectifs de rendement et de coût, enfin transformation et approvisionnement. Chaque étape restreint la suivante.
Transformateurs : grains orientés d’abord
Dans un transformateur, le flux suit les tôles, ce qui exploite les faibles pertes et la haute perméabilité du GO dans le sens de laminage ; un GO plus mince réduit encore les courants de Foucault. Les transformateurs de distribution sont jugés sur les pertes à vide, et la faible magnétostriction du GO aide aussi contre le bruit. Les noyaux enroulés et l’empilage step-lap servent à tirer parti de la direction. L’avantage fond vite là où le flux quitte le sens de laminage : évitez les flux transversaux inutiles et rappelez-vous que cisaillage, poinçonnage et serrage retirent une part des performances.
Moteurs de traction VE : non orienté mince
Vitesse et fréquence fondamentale élevées augmentent la part des courants de Foucault dans les pertes : le NGO mince de 0,20–0,30 mm l’emporte sur le standard de 0,35 ou 0,50 mm. La finesse a un prix : bavure plus difficile à maîtriser, coefficient de foisonnement plus faible, outillage qui s’use plus vite, matière plus chère. Les ponts de rotor des moteurs rapides demandent aussi de la résistance, d’où l’emploi de NGO haute résistance. Le choix équilibre propriétés magnétiques, mécaniques et en fatigue.
Moteurs industriels et électroménager : équilibrer coût et rendement
Ventilateurs, pompes, compresseurs et moteurs d’électroménager sont produits en grande série, et le NGO standard de 0,35, 0,50 ou 0,65 mm offre en général le meilleur rapport. Une découpe stable, l’adhérence du revêtement et un approvisionnement fiable comptent autant que les pertes. Monter d’une nuance ou passer à plus mince pour une meilleure classe de rendement ne vaut que si l’économie d’énergie sur la durée de vie dépasse les écarts de prix et de procédé.
| Application | Type de flux | Choix courant | Points à vérifier |
|---|---|---|---|
| Transformateurs de puissance et de distribution | Fixe, le long de la bande | GO, 0,23–0,30 mm | P1,7/50, magnétostriction, revêtement, conception du noyau |
| Réactances et transformateurs de mesure | Fixe, parfois avec entrefer | GO ou NGO haut de gamme | Polarisation continue, entrefer, bruit, échauffement |
| Moteurs de traction VE | Tournant, haute fréquence | NGO mince, 0,20–0,30 mm | Pertes haute fréquence, limite d’élasticité, bavure, foisonnement |
| Moteurs industriels et électroménagers | Tournant, fréquence réseau ou variable | NGO standard, 0,35–0,65 mm | Classe de rendement, aptitude à la découpe, coût, approvisionnement |
| Générateurs et éolien | Tournant, fréquence basse à moyenne | NGO, 0,35–0,50 mm | Faibles pertes, régularité, précision dimensionnelle |
Liste d’achat : transformer une demande vague en conditions vérifiables
- Norme et nuance : la norme applicable, la nuance, l’aciérie, et si un équivalent est accepté.
- Dimensions : épaisseur nominale et tolérance, largeur, variation d’épaisseur en largeur, sabre.
- Propriétés magnétiques : pertes et induction garanties, condition d’essai, méthode de prélèvement.
- Revêtement : type, épaisseur, adhérence, résistance d’isolement, aptitude au soudage et à la découpe.
- Surface et rives : rouille, rayures, fissures de rive, bavure.
- Transformation et recuit : aptitude à la découpe, cycle de recuit, limite de température du revêtement.
- Approvisionnement et régularité : stabilité entre coulées, délai, certificat d’usine, traçabilité.
Les points 4 et 6 sont les plus souvent oubliés ; bien des cas de « bon matériau, mauvais résultat » remontent au revêtement ou au recuit. En bref : fixez le trajet du flux, puis la fréquence, puis les pertes, et seulement ensuite comparez les prix.
6. De la bobine au noyau : la transformation décide du résultat
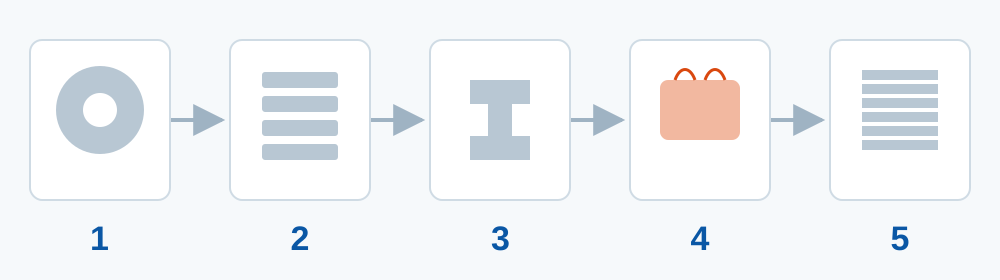
L’acier électrique n’est pas un produit fini à l’arrivée. Refendage, coupe ou découpe, recuit, revêtement et empilage peuvent chacun gâcher un bon matériau ou faire qu’un matériau courant se comporte de façon régulière. La nuance fixe le plafond ; la transformation décide de combien le noyau s’en approche.
Refendage et découpe : la bavure, ennemi caché
Le refendage fixe la précision de largeur et la qualité de rive ; une largeur fausse, une forte bavure ou des contraintes de rive importantes s’amplifient à la découpe et à l’empilage et se traduisent en pertes et en bruit. À la découpe, jeu de l’outil, usure du tranchant, vitesse et lubrification décident de la hauteur de bavure et de la qualité de coupe. La bavure abîme le revêtement et peut relier des tôles voisines, rouvrant un chemin aux courants de Foucault. Variation d’épaisseur et sabre semblent géométriques, mais ils influent sur la précision d’empilage, les entrefers et le serrage.
Recuit et revêtement : récupérer des propriétés, dans certaines limites
La coupe laisse des contraintes dans l’acier, qui abaissent la perméabilité et augmentent les pertes. Le recuit de détente en récupère une partie, mais température, durée, atmosphère et vitesses de chauffe et de refroidissement doivent convenir à la nuance et au revêtement. Trop chaud, on grossit le grain, oxyde la surface ou abîme le revêtement ; une mauvaise atmosphère peut décarburer ou carburer. Le revêtement fixe isolation, tenue à la corrosion, aptitude à la découpe et soudabilité : trop mince, l’isolation souffre ; trop épais, le foisonnement baisse.
Empilage : la dernière étape et la plus facile à négliger
L’empilage décide de l’isolation entre tôles, du foisonnement, du serrage et de la stabilité dimensionnelle. Rivetage, soudage, agrafage et collage ajoutent chacun leurs contacts électriques et mécaniques. Si l’empilage crée des chemins conducteurs entre tôles, les courants de Foucault contournent le revêtement et les pertes montent ; un serrage trop fort ou trop faible influe sur le bruit et l’échauffement.
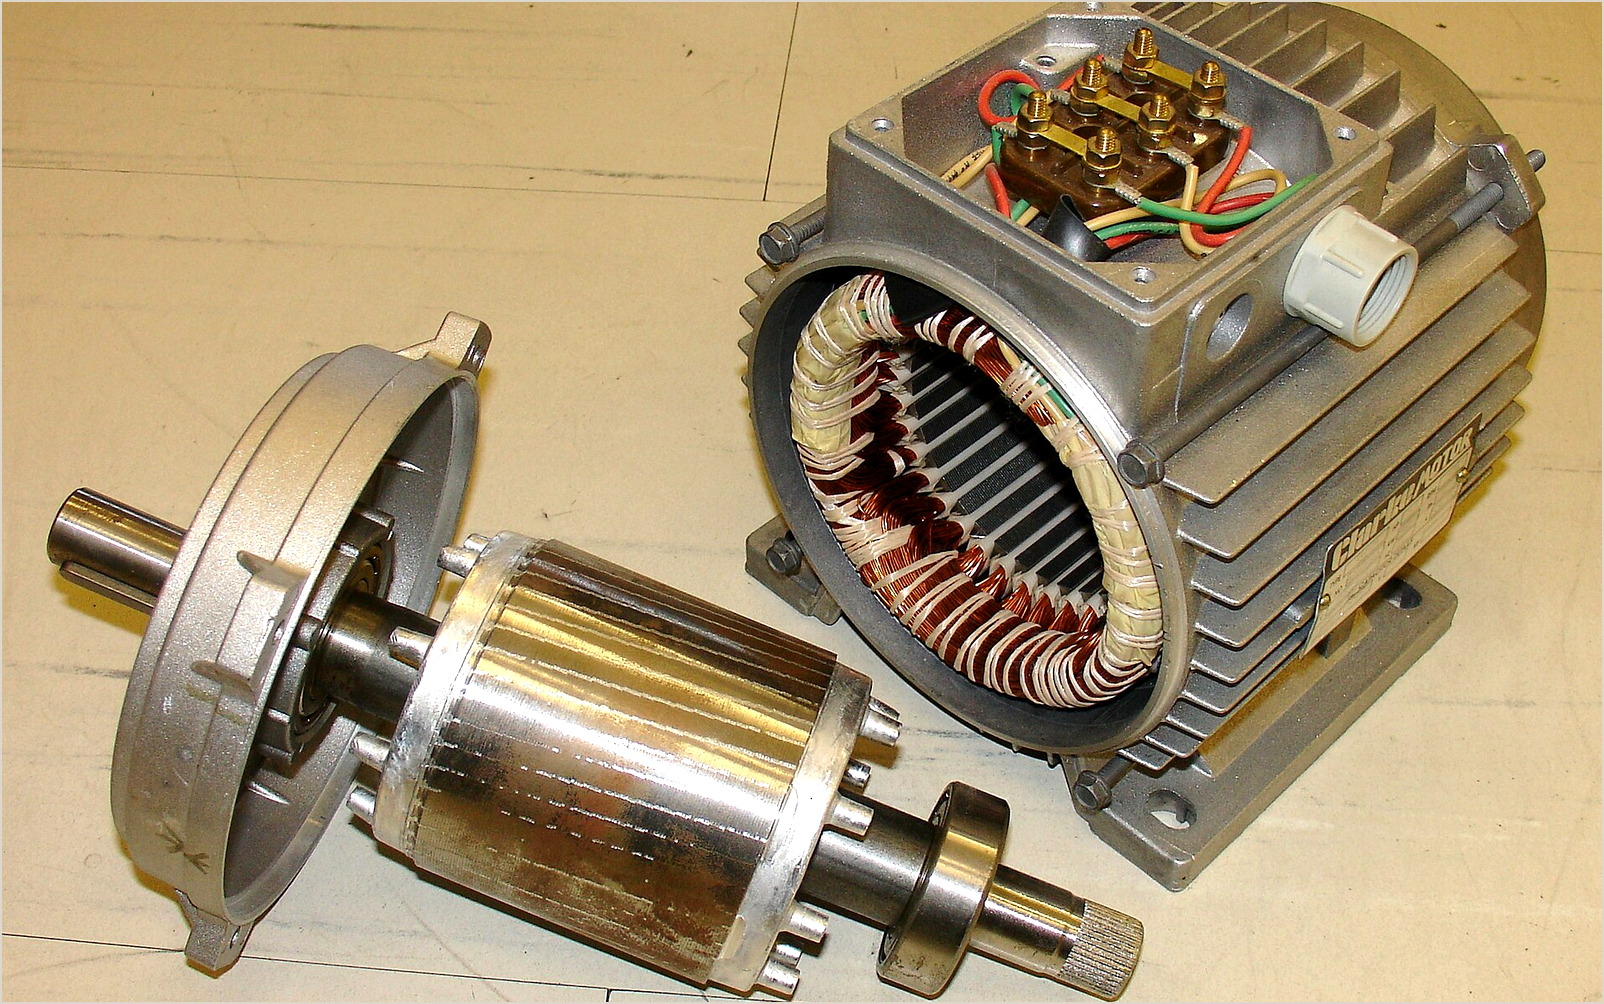
C’est pourquoi les acheteurs expérimentés auditent à la fois la nuance et la transformation. HXES fournit l’acier électrique Baosteel avec sa propre usine de transformation au Hunan – refendage, coupe à longueur, découpe et empilage de noyaux sous un même système qualité, avec traçabilité par numéro de bobine – pour que la performance de la nuance arrive jusqu’au noyau fini.
7. Six idées reçues
- « Acier électrique et acier au silicium sont deux matériaux. » Dans la plupart des usages industriels, ce sont deux noms d’une même famille. Confirmez la nuance et l’accord technique, pas le mot.
- « Plus il y a de silicium, mieux c’est. » Le silicium réduit les courants de Foucault, mais ajoute fragilité et usure d’outillage et abaisse un peu l’induction de saturation. Les nuances commerciales sont un point d’équilibre.
- « L’inox peut remplacer l’acier électrique. » L’inox règle la corrosion, pas les pertes. Les austénitiques sont presque amagnétiques ; les ferritiques sont magnétiques, mais ni assez peu dissipatifs ni assez réguliers pour des noyaux.
- « Plus mince, c’est toujours mieux. » Les faibles épaisseurs réduisent les courants de Foucault, mais augmentent le coût et le risque de bavure et réduisent le foisonnement et la rigidité. L’intérêt dépend de la fréquence, de l’induction et de la capacité de fabrication.
- « Même nuance, même performance. » Coupe, recuit, revêtement, empilage et serrage modifient tous les pertes finales du noyau. Le matériau est le point de départ ; le procédé décide du résultat.
- « Un chiffre de pertes plus bas est toujours meilleur, quelle que soit la condition d’essai. » Des pertes à P1,5/50, P1,7/50 ou à d’autres fréquences et inductions ne se comparent pas. Alignez d’abord la condition d’essai.
8. Conclusion : c’est la spécification qui compte, pas le nom
Acier électrique et acier au silicium, est-ce le même matériau ? Dans presque tous les contextes industriels, oui : les deux désignent un acier magnétique doux à base de fer allié au silicium pour les appareils électromagnétiques. Un nom insiste sur l’usage, l’autre sur l’alliage.
Ce qui décide d’un projet, c’est tout ce qu’il y a derrière le nom : nuance, structure des grains, épaisseur, revêtement, pertes, direction du flux, qualité de transformation et stabilité d’approvisionnement. Au lieu de demander « acier électrique ou acier au silicium ? », demandez : quelle nuance, quelle épaisseur, quelle perte garantie, quel revêtement, où passe le flux, comment sera-t-il découpé et recuit ? Une fois ces réponses obtenues, le nom n’a plus d’importance.
Si vous préparez un nouveau projet, remplissez la demande d’une page ci-dessous et envoyez-la via le formulaire de demande ou à sales@huaxinelecsteel.com. HXES répond avec un devis sous 24 heures les jours ouvrés.
Questions fréquentes
Acier électrique et acier au silicium sont-ils le même matériau ?
Dans la plupart des usages industriels, oui. Les deux désignent l’acier magnétique doux fer-silicium utilisé dans les moteurs, transformateurs et générateurs. Strictement, acier électrique renvoie à l’usage et acier au silicium à la composition ; les contrats doivent indiquer la nuance et la norme.
Pourquoi ne peut-on pas utiliser d’acier au carbone pour un noyau de transformateur ?
Ses pertes par hystérésis et par courants de Foucault sont plus élevées et ses propriétés magnétiques moins régulières : le noyau chauffe davantage, rend moins et, dans les cas graves, surchauffe.
Pourquoi l’épaisseur compte-t-elle ?
Les pertes par courants de Foucault dépendent fortement de l’épaisseur : à fréquence et induction égales, une épaisseur moitié donne environ un quart de la perte classique. Les designs haute fréquence et haute vitesse préfèrent donc les faibles épaisseurs, en tenant compte du coût, du foisonnement et de la difficulté de découpe.
L’inox est-il un acier électrique ?
Non. L’inox est conçu pour résister à la corrosion, pas pour les noyaux magnétiques. Les austénitiques sont presque amagnétiques ; les ferritiques sont magnétiques mais en général inadaptés aux noyaux performants de moteurs ou de transformateurs.
Que signifie « pertes fer » ?
L’énergie qu’un noyau transforme en chaleur dans un champ alternatif, surtout hystérésis plus courants de Foucault, avec des pertes excédentaires en plus. Elle s’exprime en W/kg et doit préciser l’induction et la fréquence d’essai.
Le grain orienté est-il toujours meilleur que le non orienté ?
Non. Le GO n’est supérieur que dans le sens de laminage, ce qui convient aux transformateurs à flux fixe. Le NGO est plus homogène dans toutes les directions et convient au champ tournant des moteurs. Dans un mauvais circuit magnétique, l’avantage du GO disparaît.
Modèle de demande d’une page
Avant de contacter un fournisseur, remplissez ce tableau. Il répond en un seul message aux questions qui demandent sinon plusieurs échanges.
| Rubrique | À renseigner |
|---|---|
| Application | Transformateur de puissance ou de distribution ; moteur de traction VE ; moteur industriel ou d’électroménager ; réactance ou transformateur de mesure |
| Type de flux | Direction fixe, champ tournant, haute fréquence, entrefer |
| Famille de matériau | GO ou NGO ; besoin de haute résistance, de faible épaisseur ou d’un revêtement spécial |
| Nuance et norme | Nuance exacte (par exemple B27P100 ou B50A470) ou nuance à égaler ; norme applicable |
| Dimensions | Épaisseur nominale, largeur, tolérances, variation d’épaisseur, sabre |
| Pertes et induction | Valeurs garanties avec la condition d’essai (P1,5/50 ou P1,7/50) |
| Revêtement et transformation | Type, épaisseur et adhérence du revêtement ; refendage, coupe, découpe, recuit, empilage, soudage |
| Quantité et livraison | Tonnage ou poids de bobine, régularité entre coulées, date de livraison, certificat d’usine, port de destination |
Crédits photo et références
Les photos de Wikimedia Commons sont utilisées selon leurs licences, l’auteur étant indiqué dans chaque légende ; les images CC BY-SA ne peuvent être réutilisées que sous la même licence. Les trois dessins schématiques ont été réalisés par HXES pour illustrer des tendances et ne sont pas des mesures.
- GB/T 2521.1 – Acier électrique laminé à froid, bandes et tôles à grains non orientés
- GB/T 2521.2 – Acier électrique laminé à froid, bandes et tôles à grains orientés
- CEI 60404-2 – Mesure des propriétés magnétiques des bandes et tôles d’acier électrique au cadre d’Epstein
- Données produits de l’acier électrique Baosteel, publiées sur les pages nuances de HXES
Cet article explique les matériaux et aide à les choisir ; il ne constitue pas une garantie de performance. Nuances, pertes, revêtements et paramètres de procédé relèvent de la norme en vigueur, du certificat d’usine et des rapports d’essai.

