



¿Acero eléctrico o acero al silicio? Guía completa del nombre al núcleo terminado
Dos nombres, una misma familia de acero magnético blando. Esta guía explica qué distingue realmente una chapa de otra –silicio, orientación del grano, espesor, recubrimiento y procesado– y cómo especificarla para que el núcleo rinda.
En resumen
En casi cualquier contexto industrial, «acero eléctrico» y «acero al silicio» son el mismo material. Lo que decide un proyecto es el grado, el espesor, la estructura de grano, el recubrimiento y la calidad del procesado, no el nombre.
- Acero eléctrico nombra el uso y acero al silicio nombra la aleación. No son dos aceros distintos.
- El silicio eleva la resistividad y reduce la pérdida por corrientes parásitas, pero hace la banda más dura y frágil. Los grados comerciales equilibran ambos efectos.
- La verdadera frontera es la orientación del grano: grano orientado para transformadores, no orientado para motores.
- Acuerde grado, espesor, pérdida garantizada y su condición de ensayo, recubrimiento y procesado. Eso es lo que se puede comprobar en la entrega.
Compradores, diseñadores y acerías mezclan las dos palabras a diario. Los problemas rara vez vienen de la palabra; aparecen cuando se mide la muestra troquelada y ambas partes descubren que pensaban en grados distintos. Partir del circuito magnético, la frecuencia, el objetivo de pérdidas y el modo de fabricar el núcleo lo evita.
| Nombre | Qué describe | Dónde se oye |
|---|---|---|
| Acero eléctrico | La función: acero para dispositivos electromagnéticos | Documentos de diseño, normas, fabricantes de motores y transformadores |
| Acero al silicio | La composición: hierro aleado con silicio | Acerías, comerciantes y pedidos |
| GO / NGO | La estructura de grano, que fija la dirección magnética | Transformadores frente a motores |
1. Un material, dos nombres
«Acero eléctrico» es un nombre basado en el uso: el acero sirve para conducir el flujo magnético, no para soportar cargas, en motores, transformadores, generadores, reactores y relés. «Acero al silicio» se basa en la química: hierro con una adición deliberada de silicio, el elemento que lo hace apto para núcleos magnéticos. En el comercio también se usan silicon electrical steel, lamination steel y core steel para la misma familia.
Ambos nombres describen el mismo producto desde ángulos distintos, igual que una persona dice «acero inoxidable» y otra cita la designación de su aleación.
Por qué siguen usándose los dos nombres
La literatura técnica temprana prefería «acero al silicio»; con la madurez de la industria de motores y transformadores, «acero eléctrico» se convirtió en la categoría formal de las normas. En China ambos son habituales: acerías y comerciantes dicen 硅钢 y los diseñadores y normas, 电工钢. La mezcla no molesta en una conversación, pero es arriesgada en un contrato: un pedido que solo dice «acero al silicio» permite entregar cualquier clase que encaje con las palabras.
Cinco preguntas que resolver después del nombre
- ¿Qué norma y qué grado? Por ejemplo GB/T 2521, IEC 60404 o EN 10106/10107, y un grado como B27P100 o B50A470.
- ¿Qué espesor nominal y tolerancia? La chapa comercial va de unos 0,18 a 0,65 mm.
- ¿Qué pérdidas e inducción garantizadas y en qué condición de ensayo? P1,5/50 y P1,7/50 no se comparan directamente.
- ¿Qué tipo y espesor de recubrimiento? Determina el aislamiento entre láminas, la resistencia a la corrosión, la soldadura y el troquelado.
- ¿En qué forma se entrega el material y quién hace cada paso? Bobina, fleje, chapas, láminas troqueladas, recocido.
Incluir estas cinco respuestas en el acuerdo técnico sirve más que cualquier debate terminológico. Una regla útil: el nombre sirve para hablar; el grado, para aceptar la mercancía.
2. La función: conducir flujo, no soportar carga
El acero eléctrico es un material magnético blando. «Blando» se refiere al magnetismo, no a la resistencia: se magnetiza y desmagnetiza con facilidad, su coercitividad es baja y su ciclo de histéresis estrecho, por lo que magnetizarlo una y otra vez desperdicia poca energía.
Dos pérdidas fijan la eficiencia y la temperatura
La pérdida por histéresis es la energía que cuesta mover las paredes de dominio y voltear los dominios magnéticos en cada ciclo. Equivale al área del ciclo B-H: un ciclo más ancho significa más pérdida, y una frecuencia mayor, más ciclos por segundo.
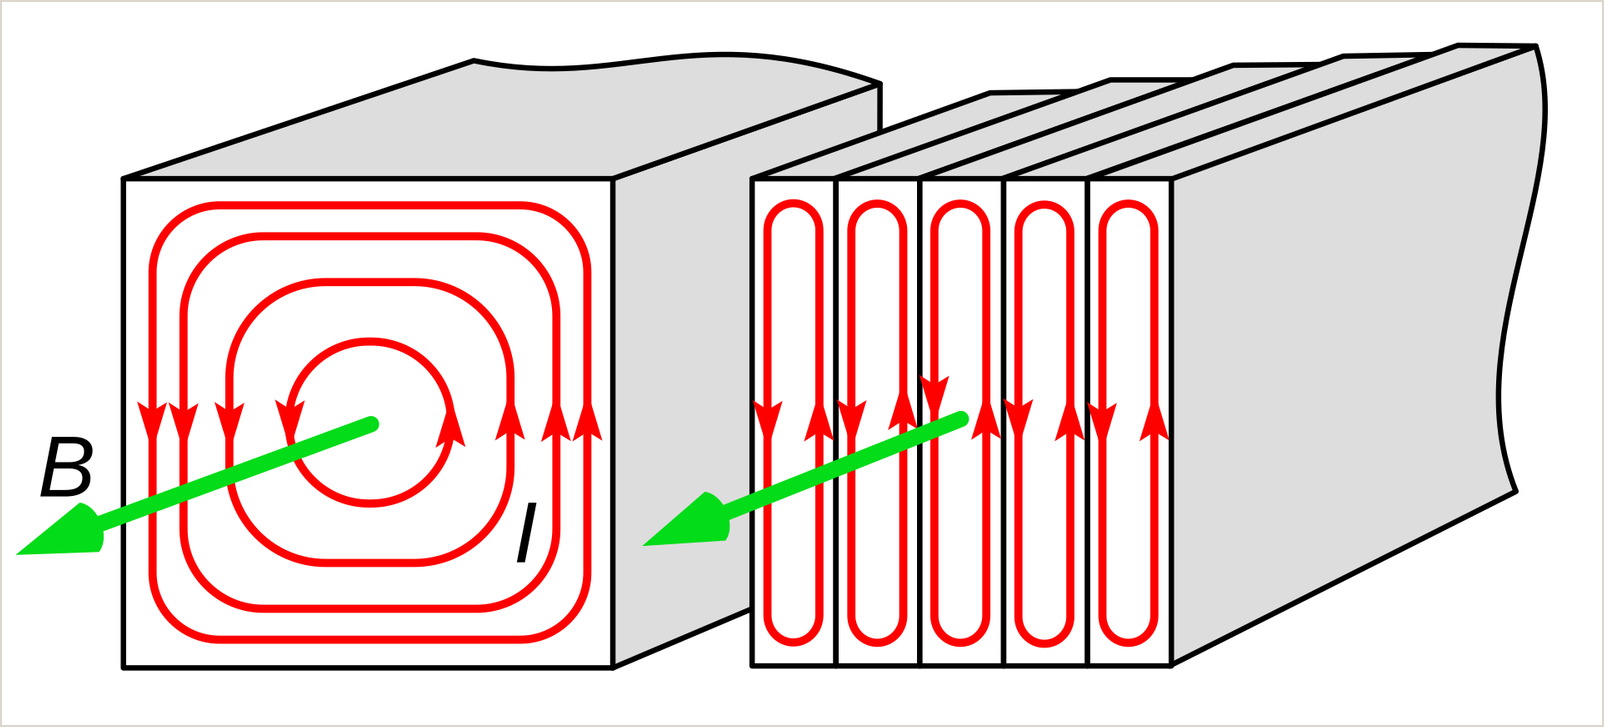
La pérdida por corrientes parásitas procede de corrientes que el campo alterno induce dentro del metal y que lo calientan a través de su propia resistencia. Crece rápido con la frecuencia y la inducción y es muy sensible al espesor: con la misma frecuencia e inducción, reducir el espesor a la mitad baja la pérdida clásica a cerca de una cuarta parte. Por eso los núcleos se hacen con chapas finas separadas por un recubrimiento aislante.
Los ingenieros también hablan de pérdidas anómalas o adicionales, pero histéresis y corrientes parásitas son las dos palancas que hay que entender primero.
Tres cifras que comparan los diseñadores
- Permeabilidad: la facilidad con que se magnetiza el acero. Más permeabilidad exige menos corriente de magnetización para el mismo flujo, lo que ayuda a la eficiencia y a la densidad de potencia.
- Pérdida en el núcleo: pérdida total por kilogramo a una inducción y frecuencia indicadas, en W/kg. Un valor sin su condición de ensayo dice poco.
- Resistividad: cuanto mayor, más débiles las corrientes parásitas. Elevarla es la razón principal para añadir silicio.
La inducción de saturación, el factor de apilado, la adherencia del recubrimiento, el límite elástico y la magnetostricción también aparecen en las especificaciones. Cada uno importa en ciertos diseños; ninguno es simplemente «cuanto más, mejor».
Por qué no sirven el acero al carbono ni el inoxidable
El acero al carbono es barato y resistente, pero sus pérdidas por histéresis y corrientes parásitas son mucho mayores y sus propiedades magnéticas varían de un lote a otro. En un núcleo se calienta y derrocha energía. El inoxidable está pensado para resistir la corrosión: los grados austeníticos son prácticamente no magnéticos y los ferríticos, aunque magnéticos, no alcanzan las bajas pérdidas del acero eléctrico. Un núcleo es primero un componente magnético y después una pieza mecánica.
3. Silicio: cambiar resistividad por eficiencia
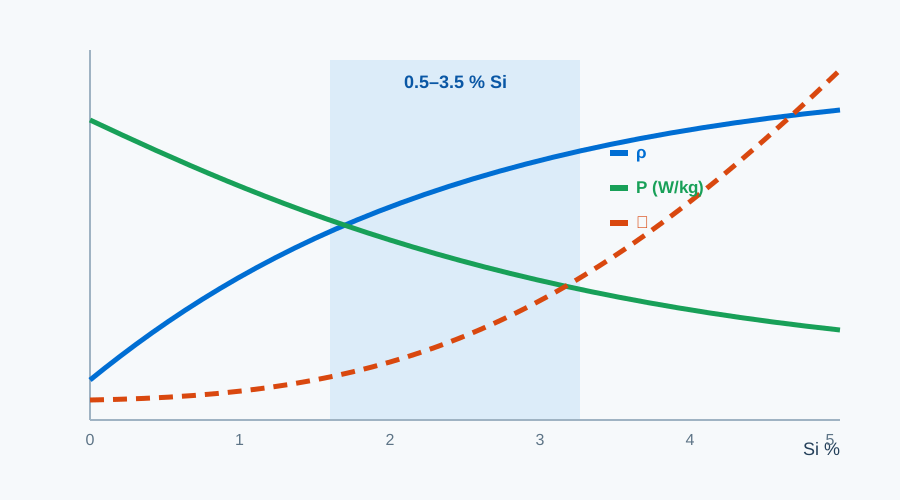
El silicio disuelto en el hierro eleva su resistividad, y la pérdida por corrientes parásitas baja al subir la resistividad. Para transformadores y motores de alta velocidad la ganancia es directa. La ganancia se aplana al aumentar el silicio, mientras el procesado se vuelve más difícil.
El silicio también reduce la anisotropía magnetocristalina y la coercitividad, de modo que las paredes de dominio se mueven mejor: baja la pérdida por histéresis y sube la permeabilidad. El precio es una inducción de saturación algo menor, así que los grados de alto silicio destacan en pérdidas y flojean donde el diseño necesita una inducción muy alta.
Más silicio hace también la banda más dura y frágil. El troquelado produce más rebaba y grietas en el borde y los troqueles se desgastan antes, sobre todo en espesores finos. Por eso los grados comerciales contienen aproximadamente un 0,5–3,5 % de silicio: el grano orientado cerca del 3 % y los no orientados en un rango más amplio.
De dónde viene el silicio
El silicio se añade en la acería como ferrosilicio, una aleación metalúrgica, no como silicio de grado semiconductor. Se busca una composición exacta, acero limpio y colada y laminación estables; el precio y el rendimiento del ferrosilicio influyen en el coste del grado. Después, laminación en caliente y en frío, recocido y recubrimiento crean la textura y la superficie que necesita el grado.
4. Estructura de grano: GO y NGO
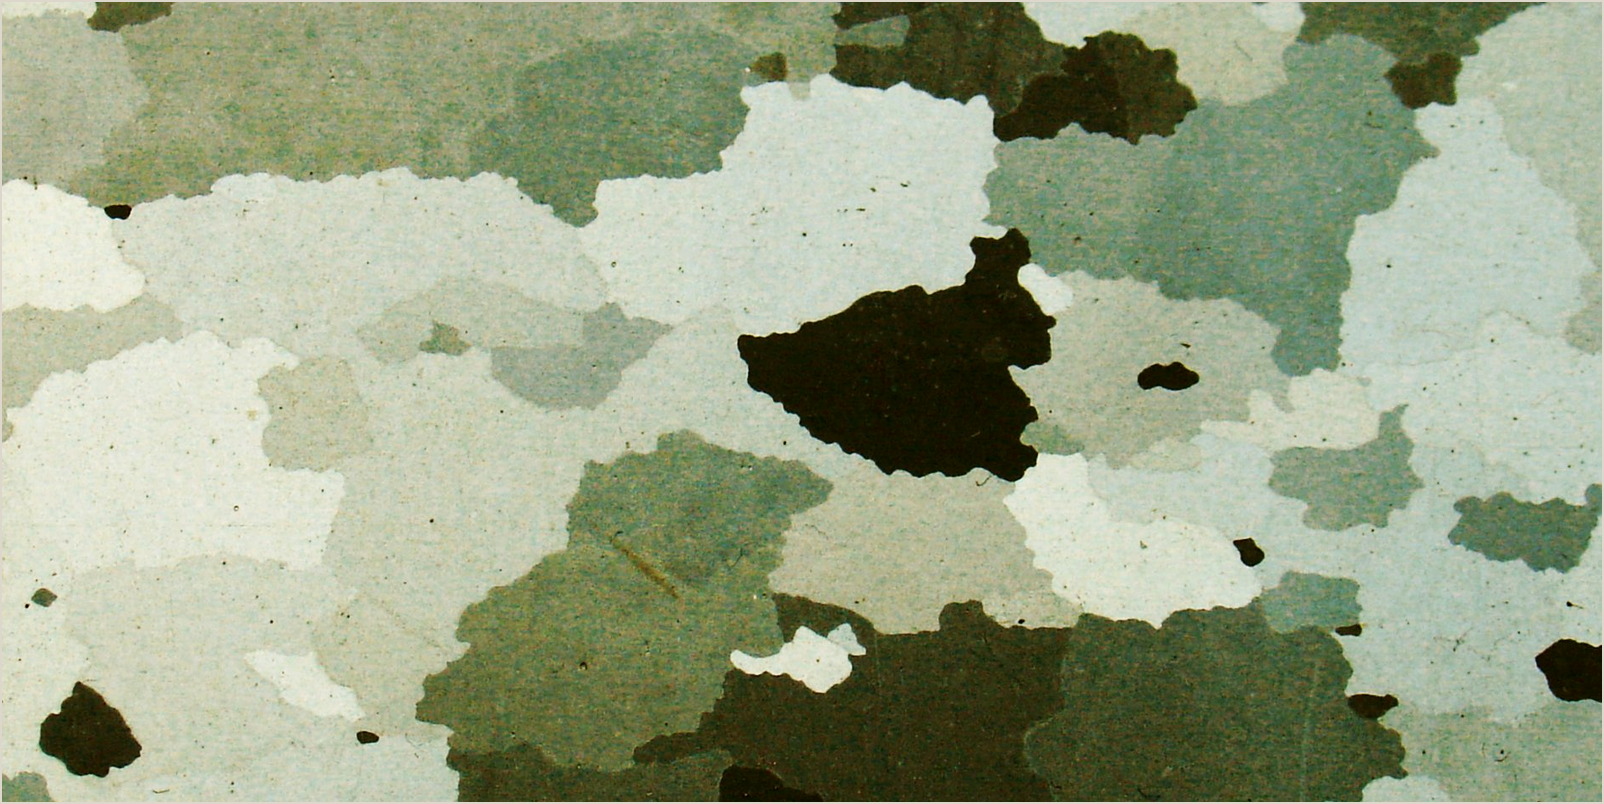
El acero de grano orientado (GO o CRGO) se lamina y recuece hasta que la mayoría de los cristales comparten la textura Goss, con su eje de fácil magnetización a lo largo de la dirección de laminación. En esa dirección la pérdida es muy baja y la permeabilidad muy alta; en sentido transversal el rendimiento cae mucho. Encaja con un núcleo de transformador, donde el flujo sigue la banda. Cada paso –composición, laminación en caliente y en frío, descarburación, recocido a alta temperatura, recubrimiento– sirve a la textura, y por eso el GO cuesta más.
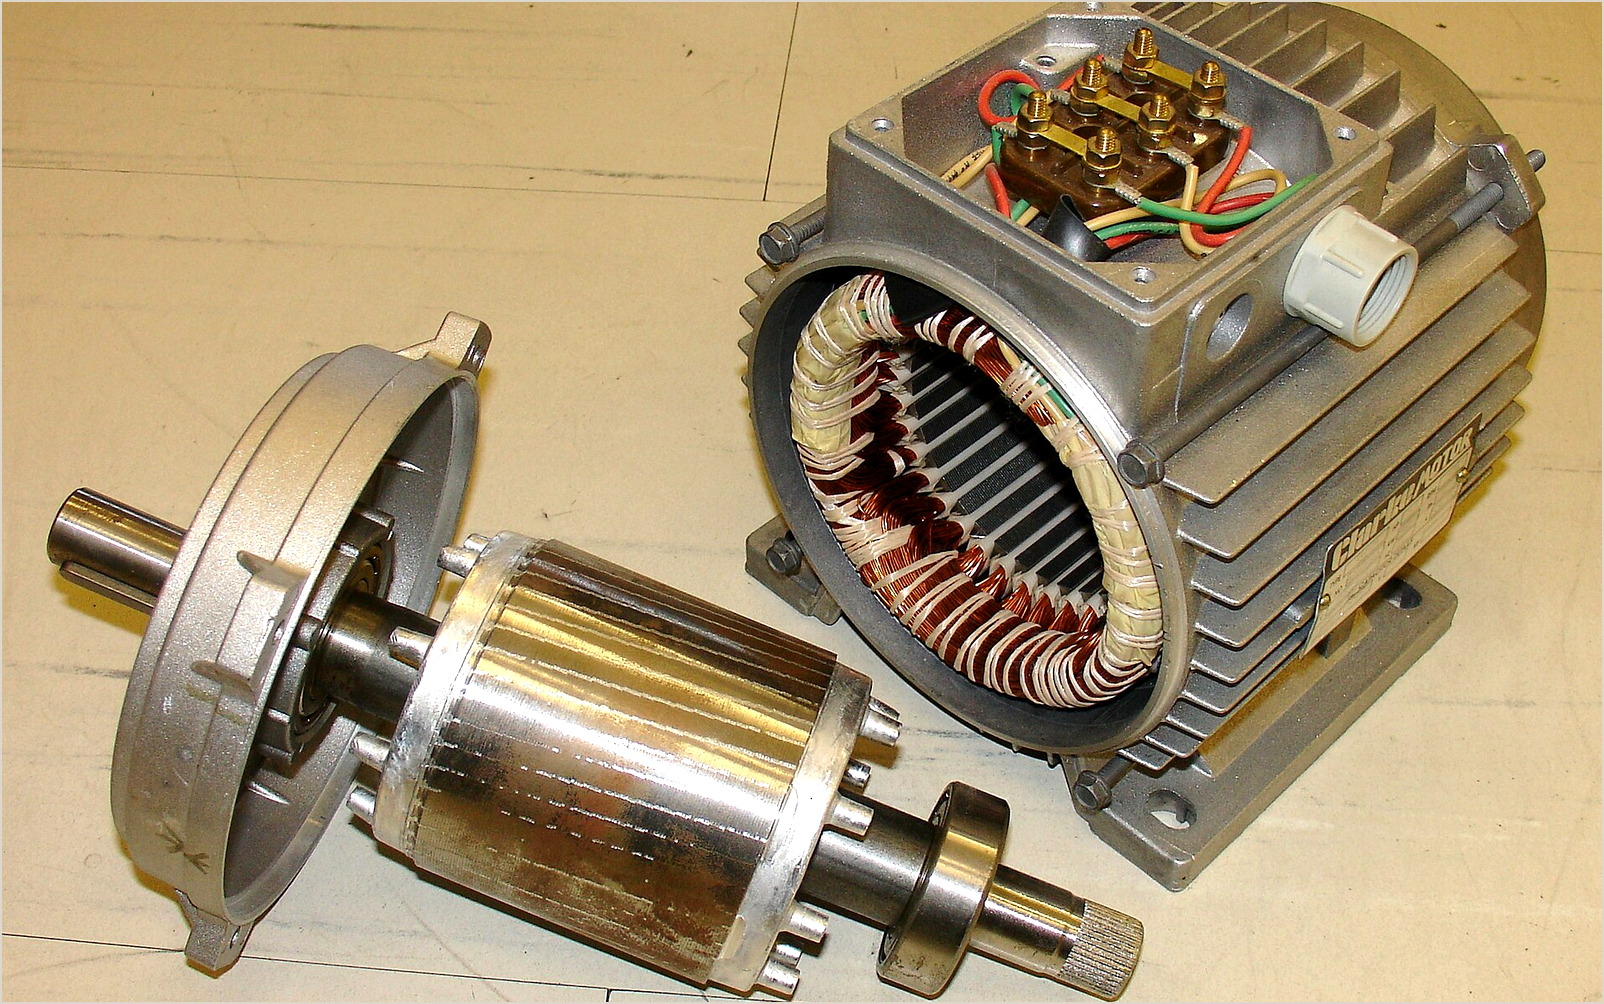
El acero no orientado (NGO o CRNGO) tiene granos más aleatorios y propiedades útiles en todas las direcciones de la chapa. Estátores y rotores ven un campo giratorio, así que la uniformidad importa más que una pérdida récord en una dirección. El NGO es una familia, no un producto: las series estándar, de alta calidad, de espesor fino y de alta resistencia difieren mucho en pérdidas y precio.
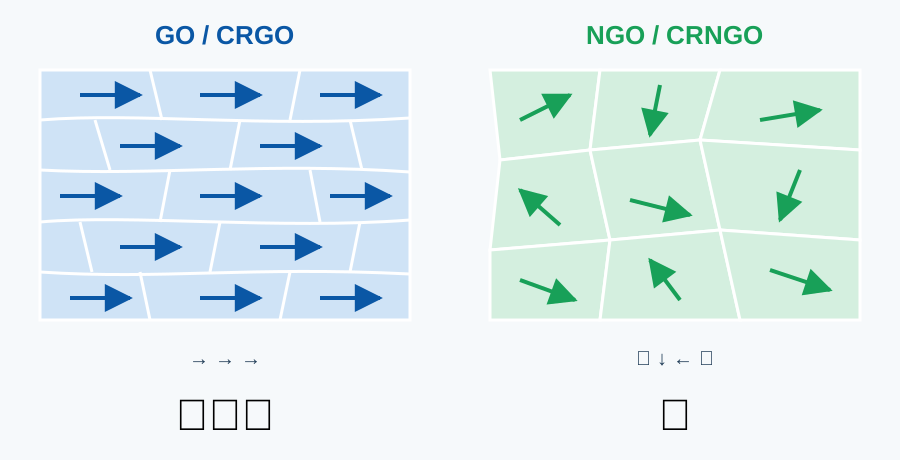
| Propiedad | GO / CRGO | NGO / CRNGO |
|---|---|---|
| Estructura de grano | Muy alineada (textura Goss) | En gran parte aleatoria |
| Dirección magnética | Óptima en la dirección de laminación, mucho peor en transversal | Similar en todas las direcciones |
| Pérdida en el núcleo | Muy baja en la dirección de laminación | Mayor que el GO en su mejor dirección, pero uniforme |
| Permeabilidad | Muy alta en la dirección de laminación | Buena en todas las direcciones |
| Uso típico | Transformadores de potencia y distribución, reactores, transformadores de medida | Motores, generadores, relés, electrodomésticos |
| Coste | Normalmente mayor | Menor, sube con el grado |
| Clave del procesado | Mantener el flujo en la dirección de laminación; limitar tensiones de corte | Rebaba de troquelado, recocido, uniformidad del apilado |
Cómo leer el nombre de un grado
| Grado | Cómo se lee | Significado clave |
|---|---|---|
| B27P100 | Baosteel / 0,27 mm / P = grano orientado de alta permeabilidad / 100 | Máx. 1,00 W/kg a P1,7/50 |
| 30Q120 | 0,30 mm / Q = grano orientado / 120 (norma china) | Máx. 1,20 W/kg a P1,7/50 |
| B50A470 / 50W470 | 0,50 mm / A o W = no orientado / 470 | Máx. 4,70 W/kg a P1,5/50 |
Las primeras cifras dan el espesor nominal en centésimas de milímetro, la letra la familia y el número la pérdida garantizada en centésimas de W/kg. Las acerías añaden códigos de recubrimiento y sufijos, y GO y NGO se ensayan a inducciones distintas, así que compruebe la condición de ensayo antes de comparar dos cifras. Pregunte primero por dónde irá el flujo: una pérdida baja en la dirección equivocada no sirve.
5. Selección: dibuje primero el circuito magnético
Siga este orden: dirección del flujo, después frecuencia e inducción, luego objetivos de eficiencia y coste y, por último, procesado y suministro. Cada paso acota el siguiente.
Transformadores: primero grano orientado
En un transformador el flujo recorre las láminas, lo que aprovecha la baja pérdida y la alta permeabilidad del GO en la dirección de laminación; un GO más fino reduce aún más las corrientes parásitas. Los transformadores de distribución se juzgan por la pérdida en vacío, y la baja magnetostricción del GO ayuda también con el ruido. Los núcleos enrollados y el apilado step-lap existen para aprovechar la dirección. La ventaja se reduce rápido donde el flujo sale de la dirección de laminación, así que evite flujo transversal innecesario, y recuerde que cizallar, punzonar y apretar restan rendimiento.
Motores de tracción de VE: no orientado fino
Alta velocidad y alta frecuencia fundamental hacen que las corrientes parásitas pesen más en la pérdida, así que el NGO fino de 0,20–0,30 mm supera al estándar de 0,35 o 0,50 mm. Lo fino no es gratis: la rebaba es más difícil de controlar, el factor de apilado baja, los troqueles se gastan antes y el material cuesta más. Los puentes del rotor en motores rápidos también necesitan resistencia, por lo que se usan grados NGO de alta resistencia. La selección equilibra propiedades magnéticas, mecánicas y de fatiga.
Motores industriales y electrodomésticos: equilibrio entre coste y eficiencia
Ventiladores, bombas, compresores y motores de electrodomésticos se fabrican en volumen, y el NGO estándar de 0,35, 0,50 o 0,65 mm suele dar el mejor valor. Un troquelado estable, la adherencia del recubrimiento y un suministro fiable importan tanto como las pérdidas. Subir de grado o pasar a un espesor más fino para una clase de eficiencia mayor solo compensa si el ahorro de energía en la vida útil supera las diferencias de precio y proceso.
| Aplicación | Tipo de flujo | Elección habitual | Qué revisar |
|---|---|---|---|
| Transformadores de potencia y distribución | Fijo, a lo largo de la banda | GO, 0,23–0,30 mm | P1,7/50, magnetostricción, recubrimiento, diseño del núcleo |
| Reactores y transformadores de medida | Fijo, a veces con entrehierro | GO o NGO de alta calidad | Polarización CC, entrehierro, ruido, calentamiento |
| Motores de tracción de VE | Giratorio, alta frecuencia | NGO fino, 0,20–0,30 mm | Pérdida a alta frecuencia, límite elástico, rebaba, factor de apilado |
| Motores industriales y de electrodomésticos | Giratorio, frecuencia de red o variable | NGO estándar, 0,35–0,65 mm | Clase de eficiencia, troquelabilidad, coste, suministro |
| Generadores y eólica | Giratorio, frecuencia baja a media | NGO, 0,35–0,50 mm | Bajas pérdidas, uniformidad, precisión dimensional |
Lista de compra: convierta una petición vaga en condiciones verificables
- Norma y grado: la norma aplicable, el grado, la acería y si se acepta un equivalente.
- Dimensiones: espesor nominal y tolerancia, ancho, variación de espesor en el ancho, flecha lateral.
- Propiedades magnéticas: pérdida e inducción garantizadas, condición de ensayo, método de muestreo.
- Recubrimiento: tipo, espesor, adherencia, resistencia de aislamiento, aptitud para soldar y troquelar.
- Superficie y bordes: óxido, rayas, grietas de borde, rebaba.
- Procesado y recocido: aptitud para troquelar, ciclo de recocido, límite de temperatura del recubrimiento.
- Suministro y uniformidad: estabilidad entre coladas, plazo, certificado de acería, trazabilidad.
Los puntos 4 y 6 son los que más se olvidan; muchos casos de «buen material, mal resultado» acaban en el recubrimiento o en el recocido. En pocas palabras: fije el recorrido del flujo, luego la frecuencia, luego la pérdida y solo entonces compare precios.
6. De la bobina al núcleo: el procesado decide el resultado
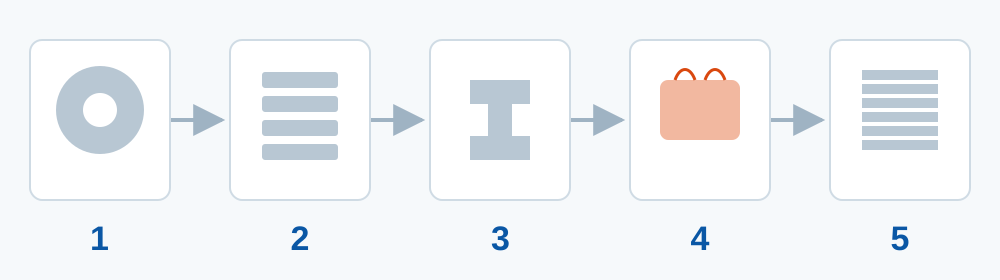
El acero eléctrico no es un producto acabado al llegar. El corte longitudinal, el corte o troquelado, el recocido, el recubrimiento y el apilado pueden estropear un buen material o hacer que uno corriente rinda de forma constante. El grado fija el techo; el procesado decide cuánto se acerca el núcleo a él.
Corte longitudinal y troquelado: la rebaba es el enemigo oculto
El corte longitudinal fija la precisión del ancho y la calidad del borde; un ancho erróneo, mucha rebaba o tensiones fuertes en el borde se amplifican al troquelar y apilar y se notan como pérdidas y ruido. Al troquelar, la holgura, el desgaste del filo, la velocidad y la lubricación deciden la altura de la rebaba y la calidad del corte. La rebaba daña el recubrimiento y puede unir chapas vecinas, devolviendo un camino a las corrientes parásitas. La variación de espesor y la flecha parecen geometría, pero afectan a la precisión del apilado, a los entrehierros y al apriete.
Recocido y recubrimiento: recuperar propiedades con límites
El corte deja tensiones en el acero, que bajan la permeabilidad y suben las pérdidas. El recocido de alivio recupera parte, pero temperatura, tiempo, atmósfera y velocidades de calentamiento y enfriamiento deben adaptarse al grado y al recubrimiento. Demasiado calor puede engrosar el grano, oxidar la superficie o dañar el recubrimiento; una atmósfera incorrecta puede descarburar o carburar. El recubrimiento fija aislamiento, resistencia a la corrosión, troquelabilidad y soldabilidad: si es muy fino, falla el aislamiento; si es muy grueso, baja el factor de apilado.
Apilado: el último paso y el más fácil de pasar por alto
El apilado decide el aislamiento entre chapas, el factor de apilado, el apriete y la estabilidad dimensional. Remachado, soldadura, engatillado y pegado añaden sus propios contactos eléctricos y mecánicos. Si el apilado crea caminos conductores entre chapas, las corrientes parásitas rodean el recubrimiento y suben las pérdidas; un apriete excesivo o insuficiente afecta al ruido y a la temperatura.
Por eso los compradores con experiencia auditan tanto el grado como el procesado. HXES suministra acero eléctrico Baosteel junto con su propia planta de procesado en Hunan –corte longitudinal, corte a medida, troquelado y apilado de núcleos bajo un mismo sistema de calidad, con trazabilidad por número de bobina– para que el rendimiento del grado llegue al núcleo terminado.
7. Seis ideas erróneas frecuentes
- «El acero eléctrico y el acero al silicio son dos materiales». En la mayoría de los usos industriales son dos nombres de una familia. Confirme el grado y el acuerdo técnico, no la palabra.
- «Cuanto más silicio, mejor». El silicio reduce las corrientes parásitas, pero añade fragilidad y desgaste de troqueles y baja algo la inducción de saturación. Los grados comerciales están en un punto de equilibrio.
- «El inoxidable puede sustituir al acero eléctrico». El inoxidable resuelve la corrosión, no las pérdidas. Los austeníticos son casi no magnéticos; los ferríticos son magnéticos pero no tienen pérdidas bajas ni uniformidad suficientes para núcleos.
- «Más fino siempre es mejor». Los espesores finos reducen las corrientes parásitas, pero suben el coste y el riesgo de rebaba y bajan el factor de apilado y la rigidez. Que compense depende de la frecuencia, la inducción y la capacidad de fabricación.
- «Mismo grado, mismo rendimiento». Corte, recocido, recubrimiento, apilado y apriete cambian la pérdida final del núcleo. El material es el punto de partida; el proceso decide el resultado.
- «Una cifra de pérdida menor siempre es mejor, sea cual sea la condición de ensayo». Las pérdidas a P1,5/50, P1,7/50 u otras frecuencias e inducciones no se comparan. Unifique primero la condición de ensayo.
8. Conclusión: lo que importa es la especificación, no el nombre
¿Son lo mismo el acero eléctrico y el acero al silicio? En casi todos los entornos industriales, sí: ambos designan un acero magnético blando de base hierro aleado con silicio para dispositivos electromagnéticos. Un nombre destaca el uso; el otro, la aleación.
Lo que decide un proyecto es todo lo que hay detrás del nombre: grado, estructura de grano, espesor, recubrimiento, pérdidas, dirección del flujo, calidad del procesado y estabilidad del suministro. Así que, en lugar de preguntar «¿es acero eléctrico o al silicio?», pregunte: ¿qué grado, qué espesor, qué pérdida garantizada, qué recubrimiento, por dónde va el flujo y cómo se troquelará y recocerá? Con esas respuestas, el nombre deja de importar.
Si prepara un proyecto nuevo, rellene la solicitud de una página de abajo y envíela con el formulario de consulta o a sales@huaxinelecsteel.com. HXES responde con una cotización en 24 horas en días laborables.
Preguntas frecuentes
¿El acero eléctrico y el acero al silicio son el mismo material?
En la mayoría de los usos industriales, sí. Ambos designan el acero magnético blando de hierro-silicio usado en motores, transformadores y generadores. En sentido estricto, acero eléctrico se refiere al uso y acero al silicio a la composición; los contratos deben indicar el grado y la norma.
¿Por qué no se puede usar acero al carbono en un núcleo de transformador?
Sus pérdidas por histéresis y corrientes parásitas son mayores y sus propiedades magnéticas menos uniformes, así que el núcleo se calienta más, rinde menos y, en casos graves, se sobrecalienta.
¿Por qué importa el espesor?
La pérdida por corrientes parásitas depende mucho del espesor: con la misma frecuencia e inducción, la mitad de espesor da cerca de una cuarta parte de la pérdida clásica. Por eso los diseños de alta frecuencia y alta velocidad prefieren espesores finos, sopesando coste, factor de apilado y dificultad de troquelado.
¿El acero inoxidable es un tipo de acero eléctrico?
No. El inoxidable está diseñado para resistir la corrosión, no para núcleos magnéticos. Los austeníticos son casi no magnéticos; los ferríticos son magnéticos, pero en general no sirven para núcleos eficientes de motores o transformadores.
¿Qué significa pérdida en el núcleo?
La energía que un núcleo convierte en calor en un campo alterno, principalmente histéresis más corrientes parásitas, con pérdidas adicionales encima. Se expresa en W/kg y debe indicar la inducción y la frecuencia de ensayo.
¿El grano orientado es siempre mejor que el no orientado?
No. El GO solo es superior en la dirección de laminación, lo que conviene a transformadores con flujo fijo. El NGO es más uniforme en todas las direcciones y conviene al campo giratorio de los motores. En un circuito magnético equivocado, la ventaja del GO desaparece.
Plantilla de solicitud de una página
Antes de contactar con un proveedor, rellene esta tabla. Responde en un solo mensaje las preguntas que de otro modo requieren varias rondas.
| Punto | Qué indicar |
|---|---|
| Aplicación | Transformador de potencia o distribución; motor de tracción de VE; motor industrial o de electrodoméstico; reactor o transformador de medida |
| Tipo de flujo | Dirección fija, campo giratorio, alta frecuencia, entrehierro |
| Familia de material | GO o NGO; necesidad de alta resistencia, espesor fino o recubrimiento especial |
| Grado y norma | Grado exacto (por ejemplo B27P100 o B50A470) o el grado a igualar; norma aplicable |
| Dimensiones | Espesor nominal, ancho, tolerancias, variación de espesor, flecha |
| Pérdida e inducción | Valores garantizados con la condición de ensayo (P1,5/50 o P1,7/50) |
| Recubrimiento y procesado | Tipo, espesor y adherencia del recubrimiento; corte longitudinal, corte, troquelado, recocido, apilado, soldadura |
| Cantidad y entrega | Tonelaje o peso de bobina, uniformidad entre coladas, fecha de entrega, certificado de acería, puerto de destino |
Créditos de imagen y referencias
Las fotos de Wikimedia Commons se usan según sus licencias, con el autor indicado en cada pie; las imágenes CC BY-SA solo pueden reutilizarse con la misma licencia. Los tres dibujos esquemáticos los hizo HXES para ilustrar tendencias y no son datos medidos.
- GB/T 2521.1 – Acero eléctrico laminado en frío, banda y chapa de grano no orientado
- GB/T 2521.2 – Acero eléctrico laminado en frío, banda y chapa de grano orientado
- IEC 60404-2 – Medición de las propiedades magnéticas de banda y chapa de acero eléctrico con el cuadro de Epstein
- Datos de producto de acero eléctrico Baosteel, publicados en las páginas de grados de HXES
Este artículo explica materiales y ayuda a seleccionarlos; no es una garantía de rendimiento. Grados, valores de pérdida, recubrimientos y parámetros de proceso se rigen por la norma vigente, el certificado de acería y los informes de ensayo.

