



Elektroband oder Siliziumstahl? Ein vollständiger Leitfaden vom Namen bis zum fertigen Kern
Zwei Namen, eine Familie weichmagnetischer Stähle. Dieser Leitfaden erklärt, was ein Blech wirklich vom anderen unterscheidet – Silizium, Kornorientierung, Dicke, Beschichtung und Verarbeitung – und wie man es so spezifiziert, dass der Kern seine Leistung bringt.
Kurz gesagt
In fast jedem industriellen Zusammenhang sind „Elektroband“ und „Siliziumstahl“ derselbe Werkstoff. Über ein Projekt entscheiden Güte, Dicke, Kornstruktur, Beschichtung und Verarbeitungsqualität – nicht der Name.
- Elektroband benennt den Zweck, Siliziumstahl die Legierung. Es sind keine zwei verschiedenen Stähle.
- Silizium erhöht den elektrischen Widerstand und senkt die Wirbelstromverluste, macht das Band aber auch härter und spröder. Handelsübliche Güten halten beides im Gleichgewicht.
- Die eigentliche Trennlinie ist die Kornorientierung: kornorientiertes Band für Transformatoren, nicht kornorientiertes für Motoren.
- Vereinbaren Sie Güte, Dicke, garantierten Verlust mit Prüfbedingung, Beschichtung und Verarbeitung. Das lässt sich bei Lieferung prüfen.
Einkäufer, Konstrukteure und Werke verwenden beide Wörter täglich gemischt. Probleme entstehen selten durch das Wort selbst, sondern wenn die gestanzte Probe gemessen wird und beide Seiten merken, dass sie an unterschiedliche Güten dachten. Wer vom Magnetkreis, der Frequenz, dem Verlustziel und der Kernfertigung ausgeht, vermeidet das.
| Bezeichnung | Was sie beschreibt | Wo man sie hört |
|---|---|---|
| Elektroband | Die Funktion: Stahl für elektromagnetische Geräte | Konstruktionsunterlagen, Normen, Motoren- und Transformatorenhersteller |
| Siliziumstahl | Die Zusammensetzung: mit Silizium legiertes Eisen | Werke, Händler und Bestellungen |
| GO / NGO | Die Kornstruktur, die die magnetische Vorzugsrichtung festlegt | Transformatoren gegenüber Motoren |
1. Ein Werkstoff, zwei Namen
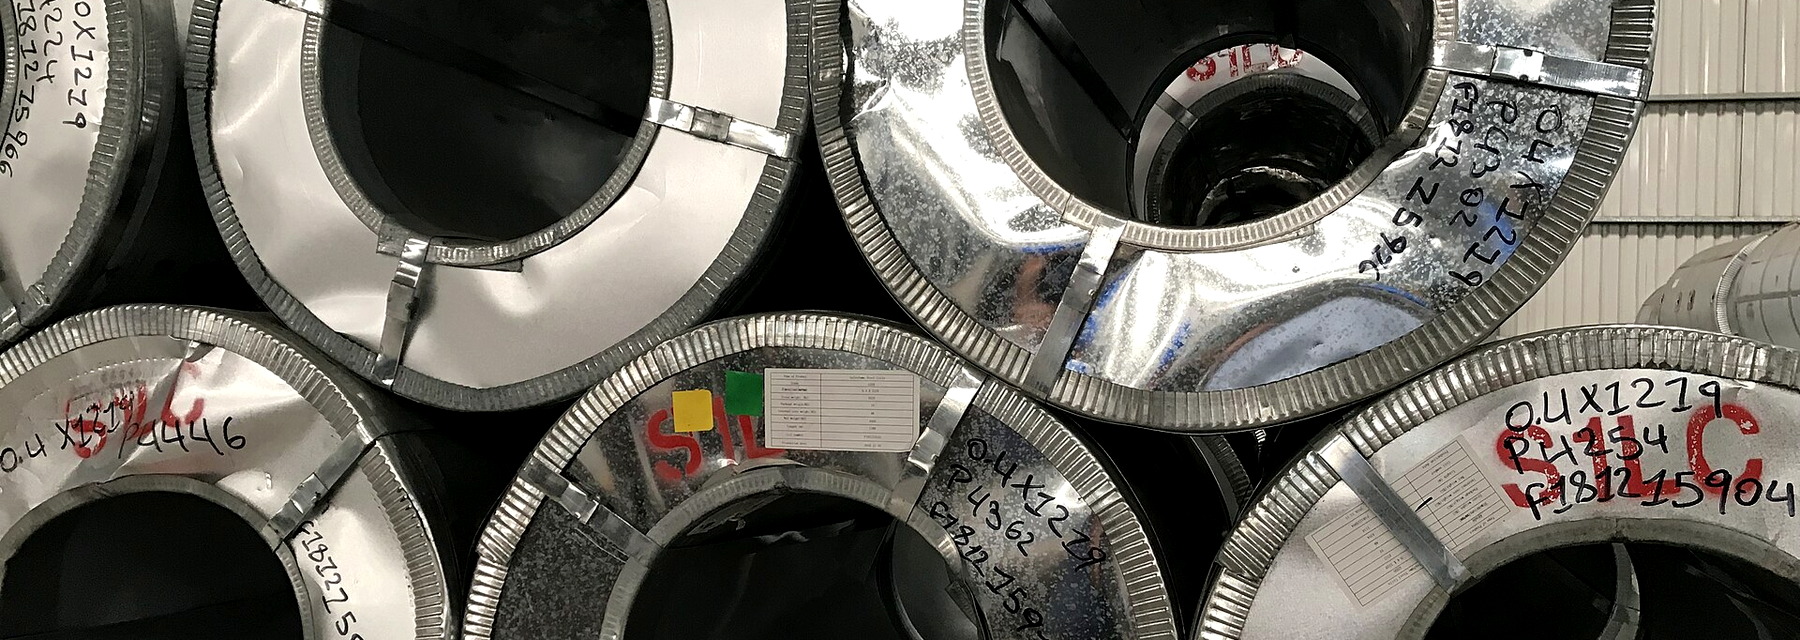
„Elektroband“ ist ein Name nach dem Einsatz: Der Stahl führt in Motoren, Transformatoren, Generatoren, Drosseln und Relais den magnetischen Fluss, statt Lasten zu tragen. „Siliziumstahl“ ist ein Name nach der Chemie: Eisen mit gezieltem Siliziumzusatz – dem Element, das es für Magnetkerne geeignet macht. Im Handel heißen dieselben Produkte auch silicon electrical steel, lamination steel oder core steel.
Beide Namen beschreiben dasselbe Produkt aus verschiedenen Blickwinkeln – so wie der eine „Edelstahl“ sagt und der andere die Werkstoffnummer nennt.
Warum beide Namen weiter verwendet werden
Frühe Fachliteratur sprach eher von „Siliziumstahl“; mit der Reife der Motoren- und Transformatorenindustrie wurde „Elektroband“ die formale Kategorie in den Normen. In China sind beide üblich: Werke und Händler sagen 硅钢, Konstrukteure und Normen 电工钢. Im Gespräch schadet die Mischung nicht, im Vertrag ist sie riskant: Eine Bestellung, die nur „Siliziumstahl“ nennt, erlaubt jede Klasse, die zum Wortlaut passt.
Fünf Fragen, die nach dem Namen zu klären sind
- Welche Norm und welche Güte? Etwa GB/T 2521, IEC 60404 oder EN 10106/10107 und eine Güte wie B27P100 oder B50A470.
- Welche Nenndicke und Toleranz? Handelsübliches Band reicht von etwa 0,18 bis 0,65 mm.
- Welche garantierten Verlust- und Induktionswerte, unter welcher Prüfbedingung? P1,5/50 und P1,7/50 sind nicht direkt vergleichbar.
- Welche Beschichtungsart und -dicke? Sie bestimmt die Isolation zwischen den Blechen, den Korrosionsschutz, Schweiß- und Stanzbarkeit.
- In welcher Form wird geliefert und wer übernimmt welchen Arbeitsschritt? Coil, Spaltband, Tafeln, gestanzte Bleche, Glühen.
Diese fünf Antworten im technischen Liefervertrag festzuhalten bringt mehr als jede Begriffsdebatte. Faustregel: Der Name dient der Verständigung, die Güte der Abnahme.
2. Die Aufgabe: Fluss führen, nicht Last tragen
Elektroband ist ein weichmagnetischer Werkstoff. „Weich“ bezieht sich auf den Magnetismus, nicht auf die Festigkeit: Es lässt sich leicht magnetisieren und entmagnetisieren, die Koerzitivfeldstärke ist gering und die Hystereseschleife schmal, sodass wiederholtes Magnetisieren wenig Energie verschwendet.
Zwei Verluste bestimmen Wirkungsgrad und Erwärmung
Hystereseverluste sind die Energie, die in jedem Zyklus für das Verschieben der Domänenwände und das Umklappen der Domänen aufgewendet wird. Sie entsprechen der Fläche der B-H-Schleife: Eine breitere Schleife bedeutet mehr Verlust, eine höhere Frequenz mehr Zyklen pro Sekunde.
Wirbelstromverluste stammen von Strömen, die das Wechselfeld im Metall induziert und die es über seinen eigenen Widerstand erwärmen. Sie steigen rasch mit Frequenz und Induktion und reagieren stark auf die Dicke: Bei gleicher Frequenz und Induktion sinkt der klassische Wirbelstromverlust bei halber Dicke auf etwa ein Viertel. Deshalb bestehen Kerne aus dünnen Blechen mit isolierender Beschichtung dazwischen.
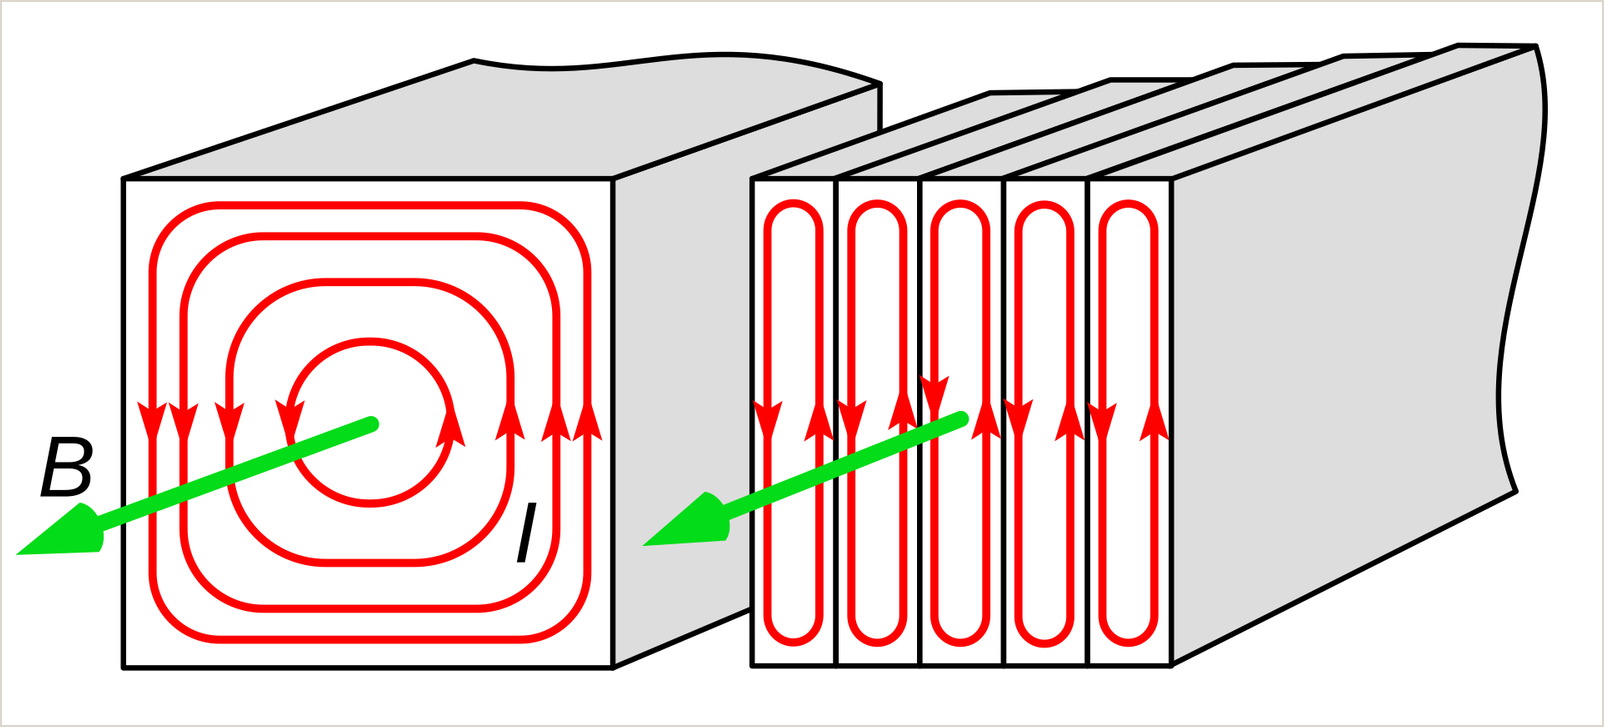
Ingenieure sprechen auch von anomalen oder Zusatzverlusten, doch Hysterese und Wirbelströme sind die beiden Stellschrauben, die man zuerst verstehen sollte.
Drei Kennwerte, die Konstrukteure vergleichen
- Permeabilität – wie leicht sich der Stahl magnetisieren lässt. Höhere Permeabilität braucht für denselben Fluss weniger Magnetisierungsstrom, was Wirkungsgrad und Leistungsdichte verbessert.
- Ummagnetisierungsverlust – Gesamtverlust je Kilogramm bei angegebener Induktion und Frequenz, in W/kg. Ein Wert ohne Prüfbedingung sagt wenig.
- Spezifischer Widerstand – je höher, desto schwächer die Wirbelströme. Ihn zu erhöhen ist der Hauptgrund für den Siliziumzusatz.
Sättigungsinduktion, Stapelfaktor, Haftung der Beschichtung, Streckgrenze und Magnetostriktion erscheinen ebenfalls in Spezifikationen. Jeder Wert ist für bestimmte Konstruktionen wichtig; keiner folgt einfach „je höher, desto besser“.
Warum normaler Kohlenstoffstahl oder Edelstahl nicht genügen
Kohlenstoffstahl ist günstig und fest, hat aber deutlich höhere Hysterese- und Wirbelstromverluste, und seine magnetischen Eigenschaften schwanken von Charge zu Charge. Im Kern wird er heiß und verschwendet Energie. Edelstahl ist für Korrosionsbeständigkeit ausgelegt: Austenitische Sorten sind praktisch unmagnetisch, ferritische zwar magnetisch, erreichen aber nicht die niedrigen Verluste von Elektroband. Ein Kern ist zuerst ein magnetisches Bauteil und erst dann ein mechanisches.
3. Silizium: Widerstand gegen Wirkungsgrad tauschen
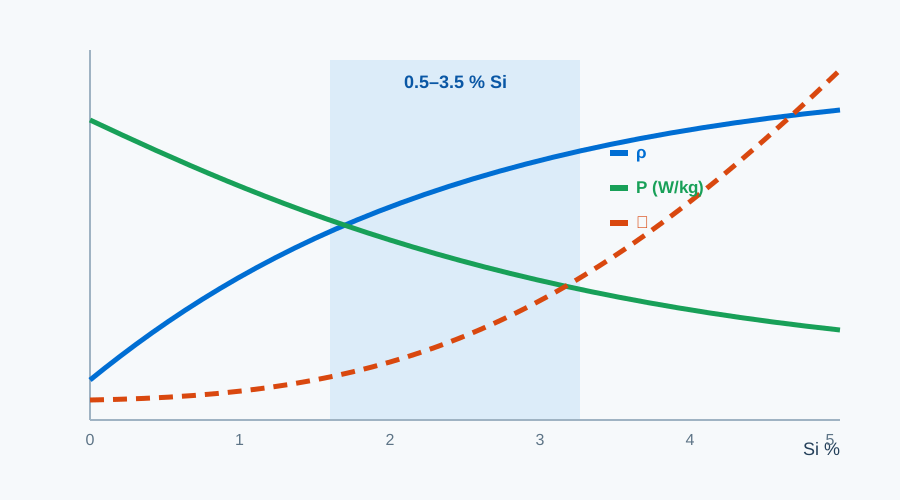
Im Eisen gelöstes Silizium erhöht den spezifischen Widerstand, und die Wirbelstromverluste sinken mit steigendem Widerstand. Für Transformatoren und Hochdrehzahlmotoren ist der Gewinn direkt. Mit zunehmendem Siliziumgehalt flacht er ab, während die Verarbeitung schwieriger wird.
Silizium senkt außerdem die magnetokristalline Anisotropie und die Koerzitivfeldstärke, sodass sich Domänenwände leichter bewegen: Hystereseverluste sinken, die Permeabilität steigt. Der Preis ist eine etwas geringere Sättigungsinduktion; hochsiliziumhaltige Güten sind daher beim Verlust am stärksten und schwächer, wo eine Konstruktion sehr hohe Flussdichte braucht.
Mehr Silizium macht das Band zudem härter und spröder. Beim Stanzen entstehen mehr Grat und Kantenrisse, Werkzeuge verschleißen schneller, besonders bei dünnen Dicken. Handelsübliche Güten enthalten daher etwa 0,5–3,5 % Silizium: kornorientiertes Band knapp 3 %, nicht kornorientierte Güten über einen breiteren Bereich.
Woher das Silizium kommt
Silizium wird im Stahlwerk als Ferrosilizium zugegeben, einer metallurgischen Legierung, nicht als Halbleitersilizium. Ziel sind eine genaue Zusammensetzung, sauberer Stahl sowie stabiles Gießen und Walzen; Preis und Ausbringen des Ferrosiliziums gehen in die Kosten der Güte ein. Warm- und Kaltwalzen, Glühen und Beschichten erzeugen danach die benötigte Textur und Oberfläche.
4. Kornstruktur: GO und NGO
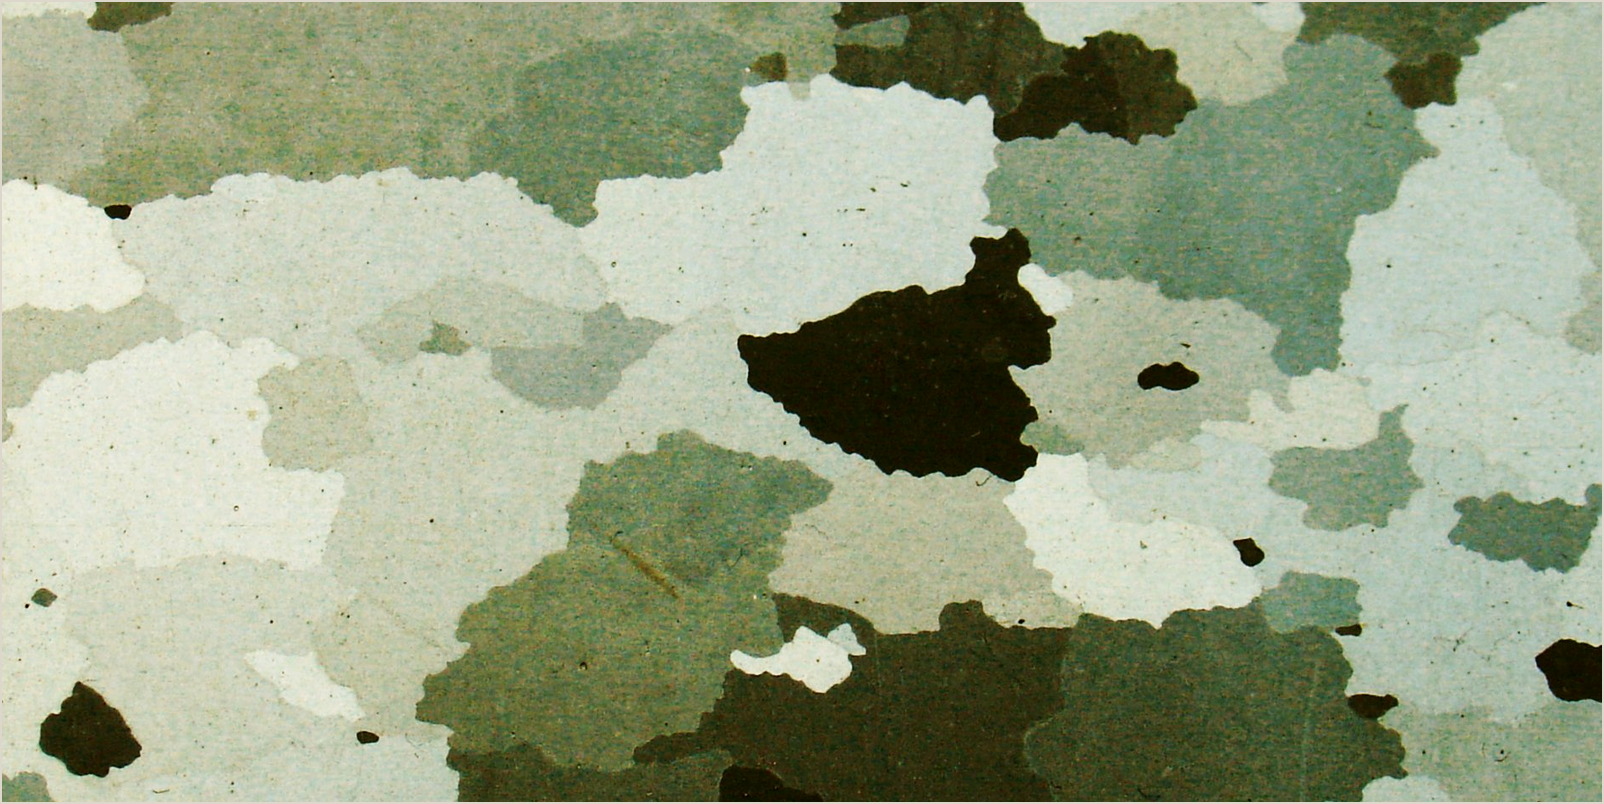
Kornorientiertes Elektroband (GO oder CRGO) wird so gewalzt und geglüht, dass die meisten Kristalle die Goss-Textur annehmen, mit der leichten Magnetisierungsachse in Walzrichtung. In dieser Richtung sind die Verluste sehr niedrig und die Permeabilität sehr hoch; quer dazu fällt die Leistung stark ab. Das passt zum Transformatorkern, in dem der Fluss dem Band folgt. Jeder Schritt – Zusammensetzung, Warm- und Kaltwalzen, Entkohlung, Hochtemperaturglühung, Beschichtung – dient der Textur; daher ist GO teurer.
Nicht kornorientiertes Band (NGO oder CRNGO) hat zufälligere Körner und in allen Blechrichtungen brauchbare Eigenschaften. Statoren und Rotoren sehen ein Drehfeld, deshalb zählt Gleichmäßigkeit mehr als ein Rekordverlust in einer Richtung. NGO ist eine Familie, kein einzelnes Produkt: Standard-, Hochleistungs-, Dünnband- und hochfeste Serien unterscheiden sich stark in Verlust und Preis.
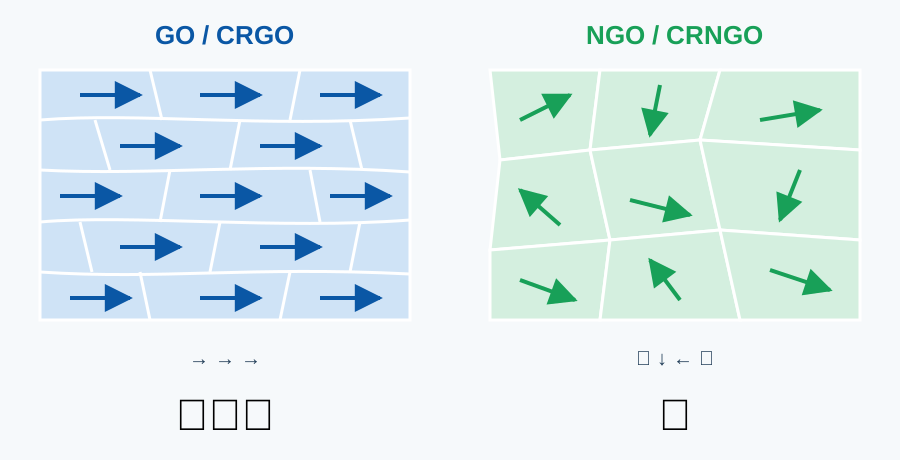
| Eigenschaft | GO / CRGO | NGO / CRNGO |
|---|---|---|
| Kornstruktur | Stark ausgerichtet (Goss-Textur) | Weitgehend zufällig |
| Magnetische Richtung | Am besten in Walzrichtung, quer deutlich schlechter | In allen Richtungen ähnlich |
| Ummagnetisierungsverlust | Sehr niedrig in Walzrichtung | Höher als GO in dessen bester Richtung, aber gleichmäßig |
| Permeabilität | Sehr hoch in Walzrichtung | In allen Richtungen gut |
| Typischer Einsatz | Leistungs- und Verteiltransformatoren, Drosseln, Messwandler | Motoren, Generatoren, Relais, Haushaltsgeräte |
| Kosten | Meist höher | Niedriger, steigt mit der Güte |
| Schwerpunkt Verarbeitung | Fluss in Walzrichtung halten; Schnittspannungen begrenzen | Stanzgrat, Glühen, gleichmäßiges Paketieren |
Wie man eine Gütebezeichnung liest
| Güte | So liest man sie | Kernaussage |
|---|---|---|
| B27P100 | Baosteel / 0,27 mm / P = hochpermeabel kornorientiert / 100 | Max. 1,00 W/kg bei P1,7/50 |
| 30Q120 | 0,30 mm / Q = kornorientiert / 120 (chinesische Norm) | Max. 1,20 W/kg bei P1,7/50 |
| B50A470 / 50W470 | 0,50 mm / A oder W = nicht kornorientiert / 470 | Max. 4,70 W/kg bei P1,5/50 |
Die ersten Ziffern geben die Nenndicke in Hundertstelmillimetern an, der Buchstabe die Familie, die Zahl den garantierten Verlust in Hundertstel W/kg. Werke ergänzen Beschichtungscodes und Zusätze, und GO und NGO werden bei unterschiedlicher Induktion geprüft – prüfen Sie daher die Prüfbedingung, bevor Sie zwei Zahlen vergleichen. Fragen Sie zuerst, wo der Fluss verlaufen wird: Ein niedriger Verlust in der falschen Richtung ist wertlos.
5. Auswahl: zuerst den Magnetkreis zeichnen
Gehen Sie in dieser Reihenfolge vor: Flussrichtung, dann Frequenz und Induktion, dann Wirkungsgrad- und Kostenziele, zuletzt Verarbeitung und Lieferung. Jeder Schritt grenzt den nächsten ein.
Transformatoren: zuerst kornorientiert
Im Transformator verläuft der Fluss entlang der Bleche, was den niedrigen Verlust und die hohe Permeabilität des GO in Walzrichtung nutzt; dünneres GO senkt die Wirbelstromverluste weiter. Verteiltransformatoren werden nach Leerlaufverlusten beurteilt, und die geringe Magnetostriktion des GO hilft auch beim Geräusch. Wickelkerne und Step-Lap-Schichtung dienen dazu, die Vorzugsrichtung gut zu nutzen. Der Vorteil schwindet schnell, wo der Fluss die Walzrichtung verlässt – vermeiden Sie unnötigen Querfluss und bedenken Sie, dass Scheren, Stanzen und Verspannen Leistung kosten.
E-Antriebsmotoren: dünnes nicht kornorientiertes Band
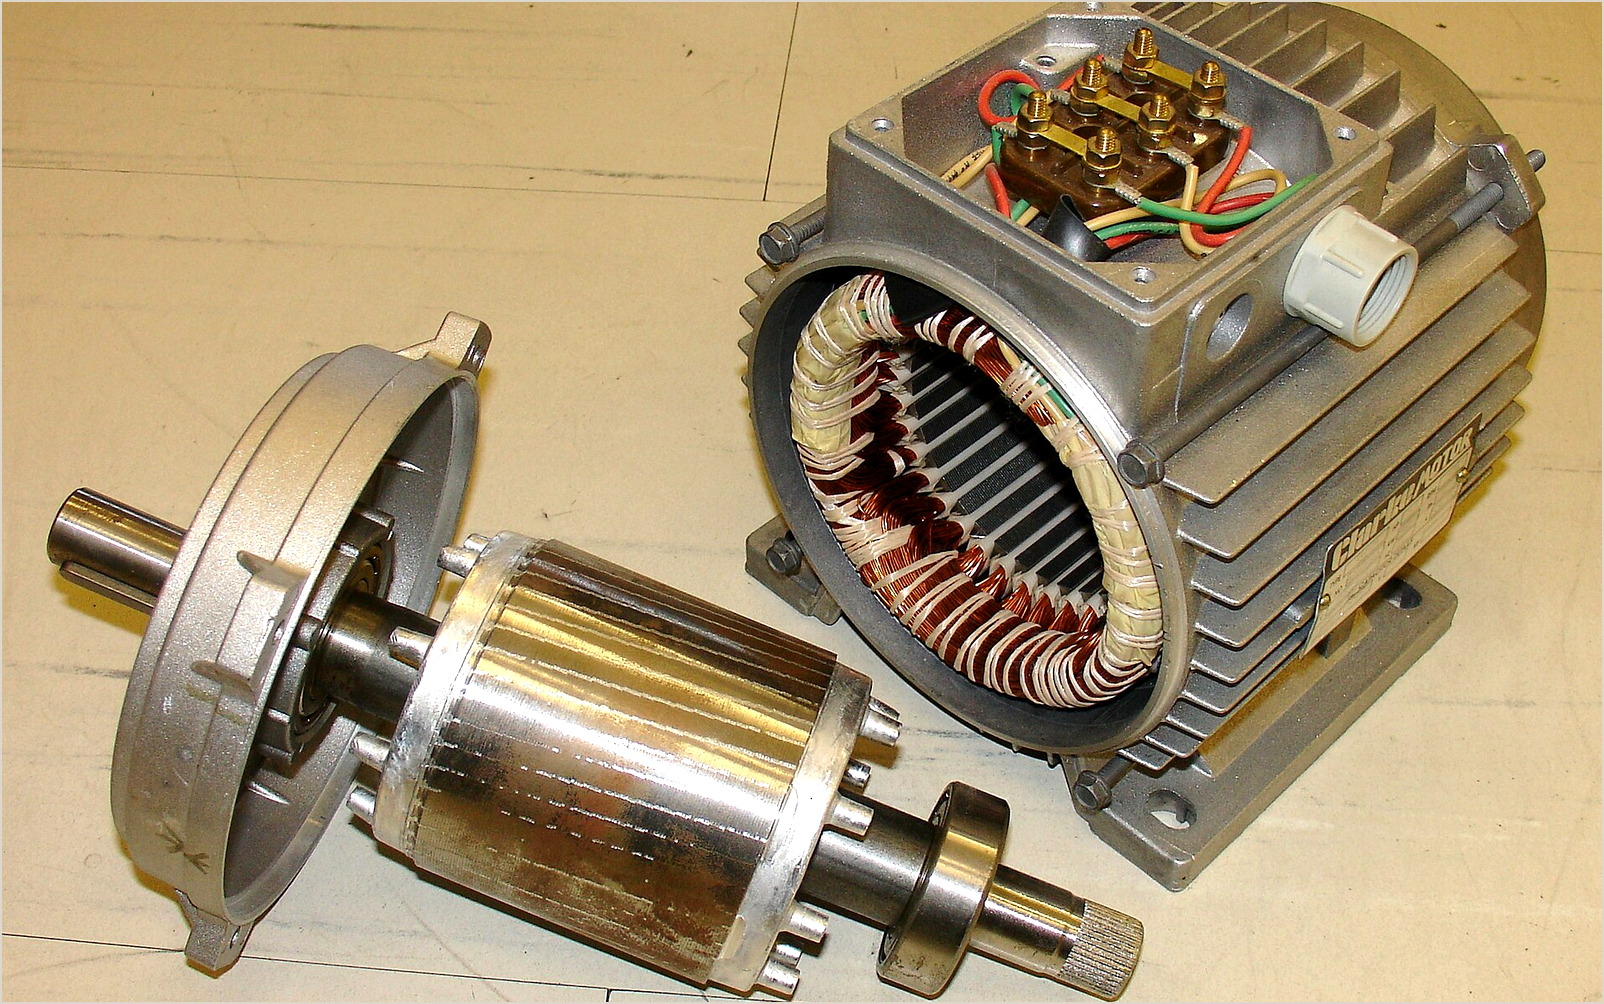
Hohe Drehzahl und hohe Grundfrequenz erhöhen den Anteil der Wirbelströme am Verlust, daher schlägt dünnes NGO mit 0,20–0,30 mm das Standardband mit 0,35 oder 0,50 mm. Dünner ist nicht umsonst: Der Grat ist schwerer zu beherrschen, der Stapelfaktor sinkt, Werkzeuge verschleißen schneller und das Material kostet mehr. Rotorstege schnelllaufender Motoren brauchen zudem Festigkeit, daher kommen hochfeste NGO-Güten zum Einsatz. Die Auswahl wird zum Abwägen magnetischer, mechanischer und Ermüdungseigenschaften.
Industriemotoren und Haushaltsgeräte: Kosten und Wirkungsgrad abwägen
Lüfter, Pumpen, Verdichter und Gerätemotoren werden in großen Stückzahlen gebaut, und Standard-NGO mit 0,35, 0,50 oder 0,65 mm bietet meist das beste Verhältnis. Stabiles Stanzverhalten, Haftung der Beschichtung und zuverlässige Lieferung zählen ebenso wie der Verlust. Eine höhere Güte oder ein dünneres Band für eine bessere Effizienzklasse lohnt sich nur, wenn die Energieeinsparung über die Lebensdauer die Preis- und Prozessunterschiede übersteigt.
| Anwendung | Flussverlauf | Übliche Wahl | Worauf achten |
|---|---|---|---|
| Leistungs- und Verteiltransformatoren | Fest, entlang des Bandes | GO, 0,23–0,30 mm | P1,7/50, Magnetostriktion, Beschichtung, Kernbauart |
| Drosseln und Messwandler | Fest, teils mit Luftspalt | GO oder hochwertiges NGO | Gleichstromvormagnetisierung, Luftspalt, Geräusch, Erwärmung |
| E-Antriebsmotoren | Drehend, hohe Frequenz | Dünnes NGO, 0,20–0,30 mm | Hochfrequenzverlust, Streckgrenze, Grat, Stapelfaktor |
| Industrie- und Gerätemotoren | Drehend, Netz- oder Umrichterfrequenz | Standard-NGO, 0,35–0,65 mm | Effizienzklasse, Stanzbarkeit, Kosten, Lieferfähigkeit |
| Generatoren und Windkraft | Drehend, niedrige bis mittlere Frequenz | NGO, 0,35–0,50 mm | Niedrige Verluste, Gleichmäßigkeit, Maßgenauigkeit |
Einkaufscheckliste: aus einer vagen Anfrage prüfbare Bedingungen machen
- Norm und Güte: maßgebliche Norm, Güte, Werk und ob ein Äquivalent zulässig ist.
- Abmessungen: Nenndicke und Toleranz, Breite, Dickenabweichung über die Breite, Säbelförmigkeit.
- Magnetische Eigenschaften: garantierter Verlust und Induktion, Prüfbedingung, Probenahme.
- Beschichtung: Art, Dicke, Haftung, Isolationswiderstand, Eignung zum Schweißen und Stanzen.
- Oberfläche und Kanten: Rost, Kratzer, Kantenrisse, Grat.
- Verarbeitung und Glühen: Stanzeignung, Glühzyklus, Temperaturgrenze der Beschichtung.
- Lieferung und Gleichmäßigkeit: Stabilität zwischen Schmelzen, Lieferzeit, Werkszeugnis, Rückverfolgbarkeit.
Die Punkte 4 und 6 werden am häufigsten vergessen; viele Fälle von „gutes Material, falsches Ergebnis“ enden bei Beschichtung oder Glühen. Kurz: Flussweg festlegen, dann Frequenz, dann Verlust – und erst dann Preise vergleichen.
6. Vom Coil zum Kern: Die Verarbeitung entscheidet
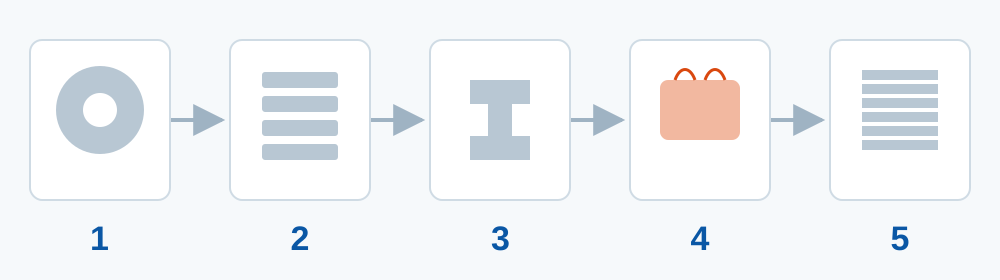
Elektroband ist bei Anlieferung kein Fertigprodukt. Längsteilen, Schneiden oder Stanzen, Glühen, Beschichten und Stapeln können gutes Material verderben oder durchschnittliches Material gleichmäßig arbeiten lassen. Die Güte setzt die Obergrenze; die Verarbeitung bestimmt, wie nah der Kern ihr kommt.
Längsteilen und Stanzen: Grat als verborgener Feind
Das Längsteilen bestimmt Breitengenauigkeit und Kantenqualität; falsche Breite, hoher Grat oder starke Kantenspannungen verstärken sich beim Stanzen und Stapeln und zeigen sich als Verlust und Geräusch. Beim Stanzen entscheiden Schneidspalt, Kantenverschleiß, Geschwindigkeit und Schmierung über Grathöhe und Schnittfläche. Grat beschädigt die Beschichtung und kann benachbarte Bleche verbinden, sodass Wirbelströme wieder einen Weg finden. Dickenabweichung und Säbelförmigkeit wirken wie Geometrie, beeinflussen aber Stapelgenauigkeit, Luftspalte und Verspannung.
Glühen und Beschichtung: Eigenschaften innerhalb von Grenzen zurückgewinnen
Schneiden hinterlässt Spannungen im Stahl, die die Permeabilität senken und den Verlust erhöhen. Spannungsarmglühen gewinnt einen Teil zurück, doch Temperatur, Zeit, Atmosphäre sowie Aufheiz- und Abkühlraten müssen zu Güte und Beschichtung passen. Zu heiß kann Kornvergröberung, Oxidation oder Schäden an der Beschichtung verursachen; die falsche Atmosphäre kann ent- oder aufkohlen. Die Beschichtung bestimmt Isolation, Korrosionsschutz, Stanz- und Schweißbarkeit: zu dünn leidet die Isolation, zu dick sinkt der Stapelfaktor.
Stapeln: der letzte und am leichtesten übersehene Schritt
Das Stapeln entscheidet über Isolation zwischen den Blechen, Stapelfaktor, Verspannung und Formstabilität. Nieten, Schweißen, Stanzpaketieren und Kleben bringen jeweils eigene elektrische und mechanische Kontakte. Entstehen beim Stapeln leitende Pfade zwischen den Blechen, umgehen Wirbelströme die Beschichtung und der Verlust steigt; zu feste oder zu lockere Verspannung beeinflusst Geräusch und Temperatur.
Deshalb prüfen erfahrene Einkäufer sowohl die Güte als auch die Verarbeitung. HXES liefert Baosteel-Elektroband zusammen mit eigener Verarbeitung in Hunan – Längsteilen, Querteilen, Stanzen und Kernstapeln in einem Qualitätssystem, rückverfolgbar über die Coilnummer –, damit die Leistung der Güte im fertigen Kern ankommt.
7. Sechs verbreitete Irrtümer
- „Elektroband und Siliziumstahl sind zwei Werkstoffe.“ In den meisten industriellen Anwendungen sind es zwei Namen einer Familie. Prüfen Sie Güte und technischen Liefervertrag, nicht das Wort.
- „Je mehr Silizium, desto besser.“ Silizium senkt Wirbelstromverluste, erhöht aber Sprödigkeit und Werkzeugverschleiß und senkt die Sättigungsinduktion etwas. Handelsübliche Güten liegen an einem Gleichgewichtspunkt.
- „Edelstahl kann Elektroband ersetzen.“ Edelstahl löst Korrosion, nicht Verluste. Austenitische Sorten sind fast unmagnetisch; ferritische sind magnetisch, aber weder verlustarm noch gleichmäßig genug für Kerne.
- „Dünner ist immer besser.“ Dünne Bänder senken Wirbelstromverluste, erhöhen aber Kosten und Gratrisiko und senken Stapelfaktor und Steifigkeit. Ob es sich lohnt, hängt von Frequenz, Induktion und Fertigungsmöglichkeiten ab.
- „Gleiche Güte, gleiche Leistung.“ Schneiden, Glühen, Beschichten, Stapeln und Verspannen verändern den Endverlust des Kerns. Der Werkstoff ist der Ausgangspunkt; der Prozess entscheidet das Ergebnis.
- „Ein niedrigerer Verlustwert ist immer besser, egal unter welcher Prüfbedingung.“ Verluste bei P1,5/50, P1,7/50 oder anderen Frequenzen und Induktionen sind nicht vergleichbar. Gleichen Sie zuerst die Prüfbedingung an.
8. Fazit: Es zählt die Spezifikation, nicht der Name
Sind Elektroband und Siliziumstahl derselbe Werkstoff? In fast allen industriellen Zusammenhängen ja: Beide meinen einen weichmagnetischen Stahl auf Eisenbasis, mit Silizium legiert, für elektromagnetische Geräte. Ein Name betont den Einsatz, der andere die Legierung.
Über ein Projekt entscheidet alles, was hinter dem Namen steht: Güte, Kornstruktur, Dicke, Beschichtung, Verlust, Flussrichtung, Verarbeitungsqualität und Lieferstabilität. Fragen Sie deshalb statt „Elektroband oder Siliziumstahl?“ lieber: Welche Güte, welche Dicke, welcher garantierte Verlust, welche Beschichtung, wo verläuft der Fluss, und wie wird gestanzt und geglüht? Sind diese Fragen beantwortet, spielt der Name keine Rolle mehr.
Wenn Sie ein neues Projekt vorbereiten, füllen Sie die einseitige Anfrage unten aus und senden Sie sie über das Anfrageformular oder an sales@huaxinelecsteel.com. HXES antwortet an Werktagen innerhalb von 24 Stunden mit einem Angebot.
Häufige Fragen
Sind Elektroband und Siliziumstahl derselbe Werkstoff?
In den meisten industriellen Anwendungen ja. Beide bezeichnen den weichmagnetischen Eisen-Silizium-Stahl für Motoren, Transformatoren und Generatoren. Streng genommen bezieht sich Elektroband auf den Einsatz und Siliziumstahl auf die Zusammensetzung; Verträge sollten Güte und Norm nennen.
Warum kann man für einen Transformatorkern keinen normalen Kohlenstoffstahl verwenden?
Seine Hysterese- und Wirbelstromverluste sind höher und seine magnetischen Eigenschaften weniger gleichmäßig; der Kern wird heißer, arbeitet weniger effizient und überhitzt im Extremfall.
Warum ist die Dicke wichtig?
Wirbelstromverluste hängen stark von der Dicke ab: Bei gleicher Frequenz und Induktion ergibt halbe Dicke etwa ein Viertel des klassischen Wirbelstromverlusts. Hochfrequenz- und Hochdrehzahlkonstruktionen bevorzugen deshalb dünne Bänder – abgewogen gegen Kosten, Stapelfaktor und Stanzaufwand.
Ist Edelstahl eine Art Elektroband?
Nein. Edelstahl ist auf Korrosionsbeständigkeit ausgelegt, nicht auf Magnetkerne. Austenitische Sorten sind fast unmagnetisch; ferritische sind magnetisch, für effiziente Motor- oder Transformatorkerne aber meist ungeeignet.
Was bedeutet Ummagnetisierungsverlust?
Die Energie, die ein Kern im Wechselfeld in Wärme umwandelt – vor allem Hysterese- plus Wirbelstromverlust, dazu Zusatzverluste. Angabe in W/kg, stets mit Prüfinduktion und Frequenz.
Ist kornorientiertes Band immer besser als nicht kornorientiertes?
Nein. GO ist nur in Walzrichtung überlegen, was Transformatoren mit festem Fluss entgegenkommt. NGO ist in allen Richtungen gleichmäßiger und passt zum Drehfeld von Motoren. Im falschen Magnetkreis verschwindet der Vorteil des GO.
Einseitige Anfragevorlage
Füllen Sie diese Tabelle aus, bevor Sie einen Lieferanten kontaktieren. Sie beantwortet in einer Nachricht die Fragen, die sonst mehrere Runden brauchen.
| Punkt | Was einzutragen ist |
|---|---|
| Anwendung | Leistungs- oder Verteiltransformator; E-Antriebsmotor; Industrie- oder Gerätemotor; Drossel oder Messwandler |
| Flussverlauf | Feste Richtung, Drehfeld, hohe Frequenz, Luftspalt |
| Werkstofffamilie | GO oder NGO; Bedarf an hoher Festigkeit, dünnem Band oder Sonderbeschichtung |
| Güte und Norm | Genaue Güte (z. B. B27P100 oder B50A470) oder die zu ersetzende Güte; maßgebliche Norm |
| Abmessungen | Nenndicke, Breite, Toleranzen, Dickenabweichung, Säbelförmigkeit |
| Verlust und Induktion | Garantiewerte mit Prüfbedingung (P1,5/50 oder P1,7/50) |
| Beschichtung und Verarbeitung | Art, Dicke und Haftung der Beschichtung; Längsteilen, Schneiden, Stanzen, Glühen, Stapeln, Schweißen |
| Menge und Lieferung | Tonnage oder Coilgewicht, Gleichmäßigkeit zwischen Schmelzen, Liefertermin, Werkszeugnis, Bestimmungshafen |
Bildnachweise und Quellen
Fotos von Wikimedia Commons werden gemäß ihren Lizenzen verwendet, der Urheber steht in jeder Bildunterschrift; CC-BY-SA-Bilder dürfen nur unter derselben Lizenz weiterverwendet werden. Die drei schematischen Zeichnungen hat HXES zur Veranschaulichung von Tendenzen erstellt; sie sind keine Messdaten.
- GB/T 2521.1 – Kaltgewalztes Elektroband, nicht kornorientiertes Band und Blech
- GB/T 2521.2 – Kaltgewalztes Elektroband, kornorientiertes Band und Blech
- IEC 60404-2 – Messung der magnetischen Eigenschaften von Elektroband und -blech mit dem Epsteinrahmen
- Produktdaten zu Baosteel-Elektroband, veröffentlicht auf den Güteseiten von HXES
Dieser Artikel erklärt Werkstoffe und unterstützt die Auswahl; er ist keine Leistungsgarantie. Güten, Verlustwerte, Beschichtungen und Prozessparameter richten sich nach der geltenden Norm, dem Werkszeugnis und Prüfberichten.

