



Elektrik çeliği mi, silisli çelik mi? İsimden bitmiş nüveye kapsamlı rehber
İki isim, tek bir yumuşak manyetik çelik ailesi. Bu rehber bir sacı diğerinden gerçekten ayıran şeyleri – silisyum, tane yönü, kalınlık, kaplama ve işleme – ve nüvenin beklenen performansı vermesi için şartnamenin nasıl yazılacağını anlatır.
Kısaca
Neredeyse her endüstriyel bağlamda “elektrik çeliği” ve “silisli çelik” aynı malzemedir. Projeyi belirleyen isim değil; kalite, kalınlık, tane yapısı, kaplama ve işleme kalitesidir.
- Elektrik çeliği amacı, silisli çelik alaşımı anlatır. İki farklı çelik değildir.
- Silisyum elektrik özdirencini artırır ve girdap akımı kaybını azaltır, ancak şeridi daha sert ve kırılgan yapar. Ticari kaliteler bu ikisini dengeler.
- Asıl ayrım tane yönüdür: transformatörler için yönlendirilmiş, motorlar için yönlendirilmemiş çelik.
- Kaliteyi, kalınlığı, test koşuluyla birlikte garanti kaybını, kaplamayı ve işlemeyi kararlaştırın. Teslimatta kontrol edilebilen bunlardır.
Alıcılar, tasarımcılar ve haddehaneler iki kelimeyi her gün karıştırır. Sorun nadiren kelimenin kendisinden çıkar; kesilmiş numune ölçüldüğünde iki tarafın farklı kaliteleri düşündüğü ortaya çıkınca başlar. Manyetik devreden, frekanstan, kayıp hedefinden ve nüvenin nasıl yapılacağından yola çıkmak bunu önler.
| İsim | Neyi anlatır | Nerede duyulur |
|---|---|---|
| Elektrik çeliği | İşlev: elektromanyetik cihazlar için üretilen çelik | Tasarım belgeleri, standartlar, motor ve transformatör üreticileri |
| Silisli çelik | Bileşim: silisyumla alaşımlandırılmış demir | Haddehaneler, tüccarlar ve satın alma siparişleri |
| GO / NGO | Manyetik yönü belirleyen tane yapısı | Transformatörler ve motorlar |
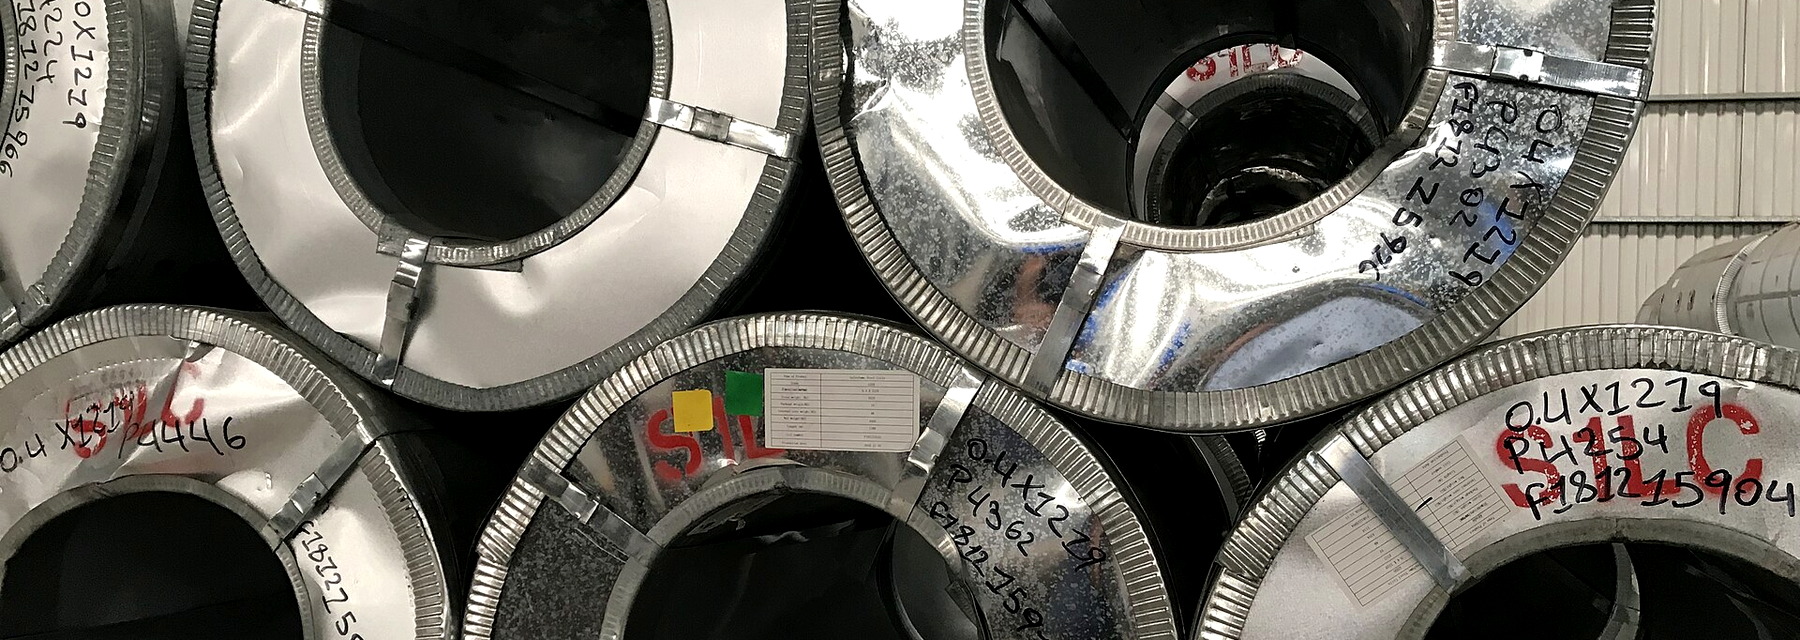
1. Bir malzeme, iki isim
“Elektrik çeliği” kullanıma dayalı bir isimdir: çelik motorlarda, transformatörlerde, jeneratörlerde, reaktörlerde ve rölelerde yük taşımak için değil, manyetik akı taşımak için vardır. “Silisli çelik” kimyaya dayalı bir isimdir: bilinçli olarak silisyum eklenmiş demir; onu manyetik nüveye uygun hâle getiren element silisyumdur. Ticari belgelerde aynı aile için silicon electrical steel, lamination steel ve core steel de kullanılır.
İki isim aynı ürünü farklı açılardan anlatır; tıpkı birinin “paslanmaz çelik” deyip diğerinin alaşım kodunu söylemesi gibi.
İki isim neden hâlâ kullanılıyor
İlk teknik literatür “silisli çelik” demeyi tercih ediyordu; motor ve transformatör sektörü olgunlaştıkça “elektrik çeliği” standartlarda resmî kategori oldu. Çin’de ikisi de yaygındır: haddehaneler ve tüccarlar 硅钢, tasarımcılar ve standartlar 电工钢 der. Sohbette karışıklık sorun değildir ama sözleşmede risklidir: yalnızca “silisli çelik” yazan bir sipariş, kelimelere uyan her sınıfın teslim edilmesine izin verir.
İsimden sonra netleştirilmesi gereken beş soru
- Hangi standart, hangi kalite? Örneğin GB/T 2521, IEC 60404 veya EN 10106/10107 ve B27P100 ya da B50A470 gibi bir kalite.
- Nominal kalınlık ve tolerans nedir? Ticari sac yaklaşık 0,18 ile 0,65 mm arasındadır.
- Garanti edilen kayıp ve endüksiyon değerleri hangi test koşulunda? P1,5/50 ile P1,7/50 doğrudan karşılaştırılamaz.
- Kaplama türü ve kalınlığı nedir? Saclar arası yalıtımı, korozyon direncini, kaynağı ve zımbalamayı belirler.
- Malzeme hangi biçimde teslim edilecek ve hangi işlemi kim yapacak? Bobin, dilinmiş bobin, levha, zımbalanmış sac, tav.
Bu beş cevabı teknik anlaşmaya yazmak, terim tartışmasından çok daha işe yarar. Akılda kalacak kural: isim konuşmak içindir, kalite malı kabul etmek içindir.
2. Görevi: yük değil akı taşımak
Elektrik çeliği yumuşak manyetik bir malzemedir. “Yumuşak” mukavemet değil manyetizma ile ilgilidir: kolayca mıknatıslanır ve mıknatıslığını kaybeder, koersivitesi düşük ve histerezis çevrimi dardır; bu yüzden tekrar tekrar mıknatıslanırken az enerji harcar.
Verimi ve ısınmayı iki kayıp belirler
Histerezis kaybı, her çevrimde domen duvarlarını hareket ettirmek ve manyetik domenleri ters çevirmek için harcanan enerjidir. B-H çevriminin alanına eşittir: daha geniş çevrim daha fazla kayıp, daha yüksek frekans saniyede daha fazla çevrim demektir.
Girdap akımı kaybı, alternatif alanın metal içinde indüklediği ve çeliği kendi direnci üzerinden ısıtan akımlardan gelir. Frekans ve endüksiyonla hızla artar ve kalınlığa çok duyarlıdır: aynı frekans ve endüksiyonda kalınlığı yarıya indirmek klasik girdap akımı kaybını yaklaşık dörtte bire düşürür. Bu yüzden nüveler aralarında yalıtım kaplaması bulunan ince saclardan yapılır.
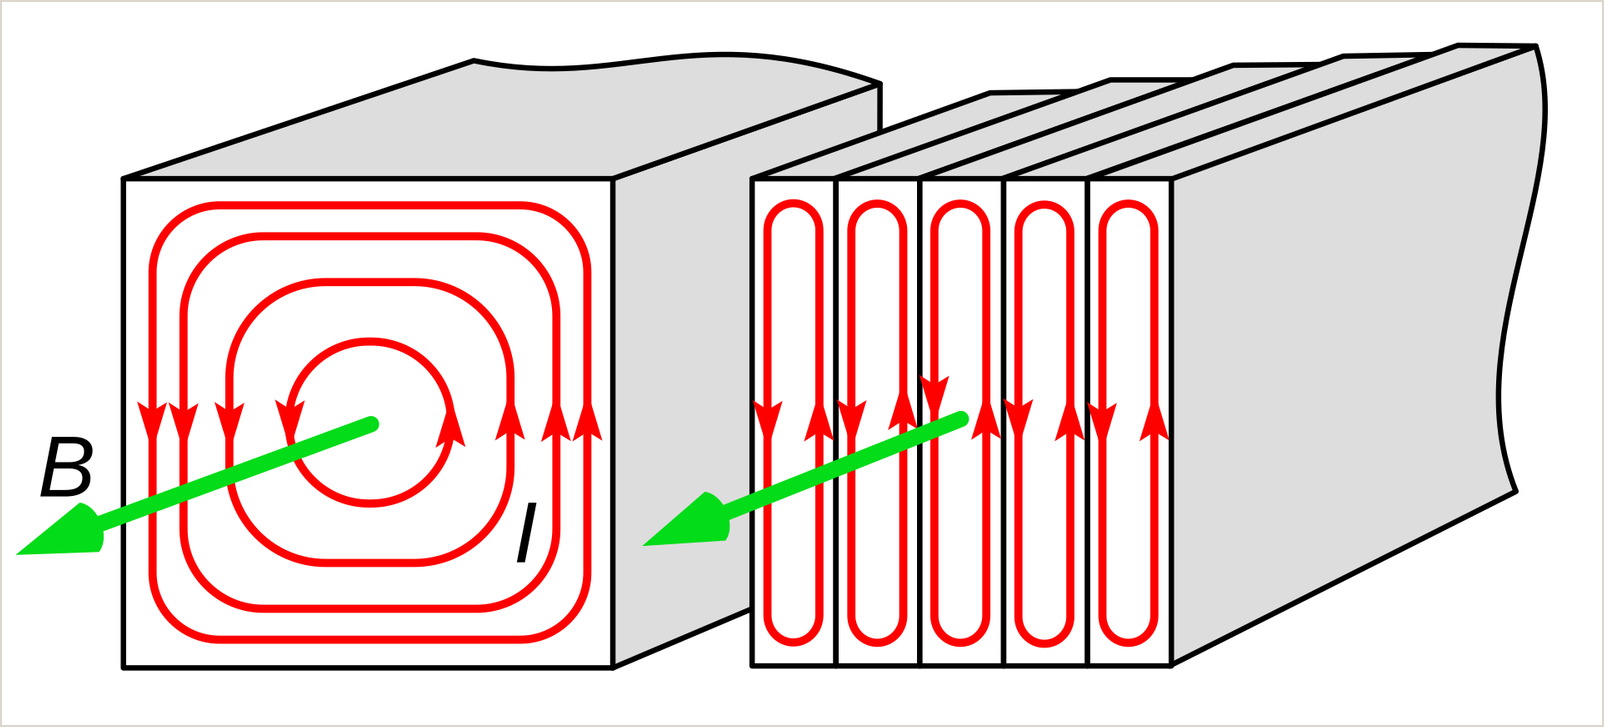
Mühendisler anormal veya ek kayıptan da söz eder, ancak önce anlaşılması gereken iki kaldıraç histerezis ve girdap akımlarıdır.
Tasarımcıların karşılaştırdığı üç değer
- Geçirgenlik – çeliğin ne kadar kolay mıknatıslandığı. Yüksek geçirgenlik aynı akı için daha az mıknatıslama akımı gerektirir; bu da verimi ve güç yoğunluğunu artırır.
- Nüve kaybı – belirtilen endüksiyon ve frekansta kilogram başına toplam kayıp, W/kg. Test koşulu olmayan bir değer pek bir şey söylemez.
- Özdirenç – ne kadar yüksekse girdap akımları o kadar zayıftır. Onu artırmak silisyum eklemenin ana nedenidir.
Doyma endüksiyonu, istif faktörü, kaplama yapışması, akma dayanımı ve manyetostriksiyon da şartnamelerde yer alır. Her biri belirli tasarımlarda önemlidir; hiçbiri basitçe “ne kadar yüksek o kadar iyi” değildir.
Sıradan karbon çeliği veya paslanmaz çelik neden olmaz
Karbon çeliği ucuz ve sağlamdır, ancak histerezis ve girdap akımı kayıpları çok daha yüksektir ve manyetik özellikleri partiden partiye değişir. Nüvede ısınır ve enerji israf eder. Paslanmaz çelik korozyon direnci için tasarlanmıştır: östenitik kaliteler pratikte manyetik değildir, ferritik kaliteler manyetik olsa da elektrik çeliğinin düşük kaybına ulaşamaz. Nüve önce manyetik bir bileşendir, sonra mekanik bir parça.
3. Silisyum: özdirenci verime çevirmek
Demirde çözünen silisyum özdirenci artırır ve özdirenç yükseldikçe girdap akımı kaybı düşer. Transformatörler ve yüksek devirli motorlar için kazanç doğrudandır. Silisyum oranı arttıkça kazanç yavaşlar, işleme ise zorlaşır.
Silisyum manyetokristalin anizotropiyi ve koersiviteyi de düşürür, domen duvarları daha kolay hareket eder: histerezis kaybı azalır, geçirgenlik artar. Bedeli biraz daha düşük doyma endüksiyonudur; bu yüzden yüksek silisyumlu kaliteler kayıpta en güçlü, çok yüksek akı yoğunluğu gereken tasarımlarda ise daha zayıftır.
Daha fazla silisyum şeridi daha sert ve kırılgan da yapar. Zımbalamada daha çok çapak ve kenar çatlağı oluşur, kalıplar daha hızlı aşınır; özellikle ince kalınlıklarda. Bu yüzden ticari kaliteler yaklaşık %0,5–3,5 silisyum içerir: yönlendirilmiş çelik %3’e yakın, yönlendirilmemiş kaliteler daha geniş bir aralıkta.
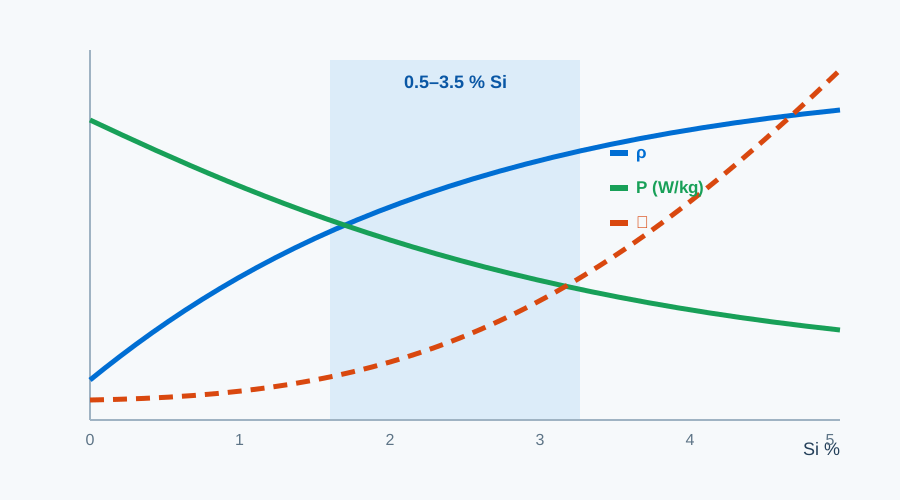
Silisyum nereden gelir
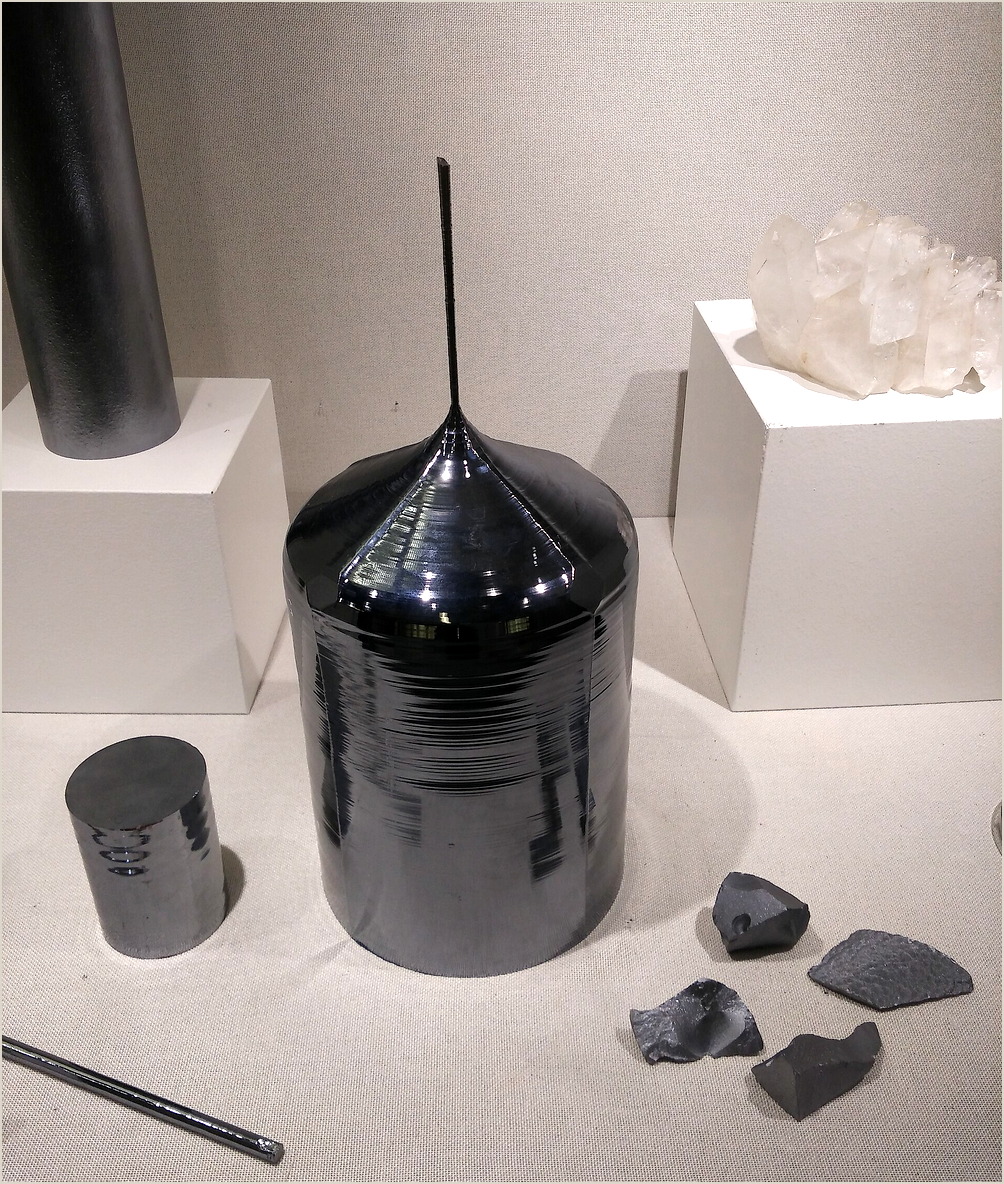
Silisyum çelikhanede yarı iletken kalitesinde silisyum olarak değil, metalurjik bir alaşım olan ferrosilisyum olarak eklenir. Amaç doğru bileşim, temiz çelik ve kararlı döküm ve haddelemedir; ferrosilisyumun fiyatı ve verimi kalitenin maliyetine yansır. Ardından sıcak ve soğuk haddeleme, tavlama ve kaplama kalitenin gerektirdiği dokuyu ve yüzeyi oluşturur.
4. Tane yapısı: yönlendirilmiş ve yönlendirilmemiş
Yönlendirilmiş elektrik çeliği (GO veya CRGO), kristallerin çoğu kolay mıknatıslanma ekseni hadde yönünde olan Goss dokusunu kazanana kadar haddelenir ve tavlanır. Bu yönde kayıp çok düşük, geçirgenlik çok yüksektir; enine yönde performans keskin biçimde düşer. Bu, akının şerit boyunca aktığı transformatör nüvesine uyar. Bileşim, sıcak ve soğuk haddeleme, karbonsuzlaştırma, yüksek sıcaklık tavı ve kaplama gibi her adım dokuya hizmet eder; GO’nun daha pahalı olmasının nedeni budur.
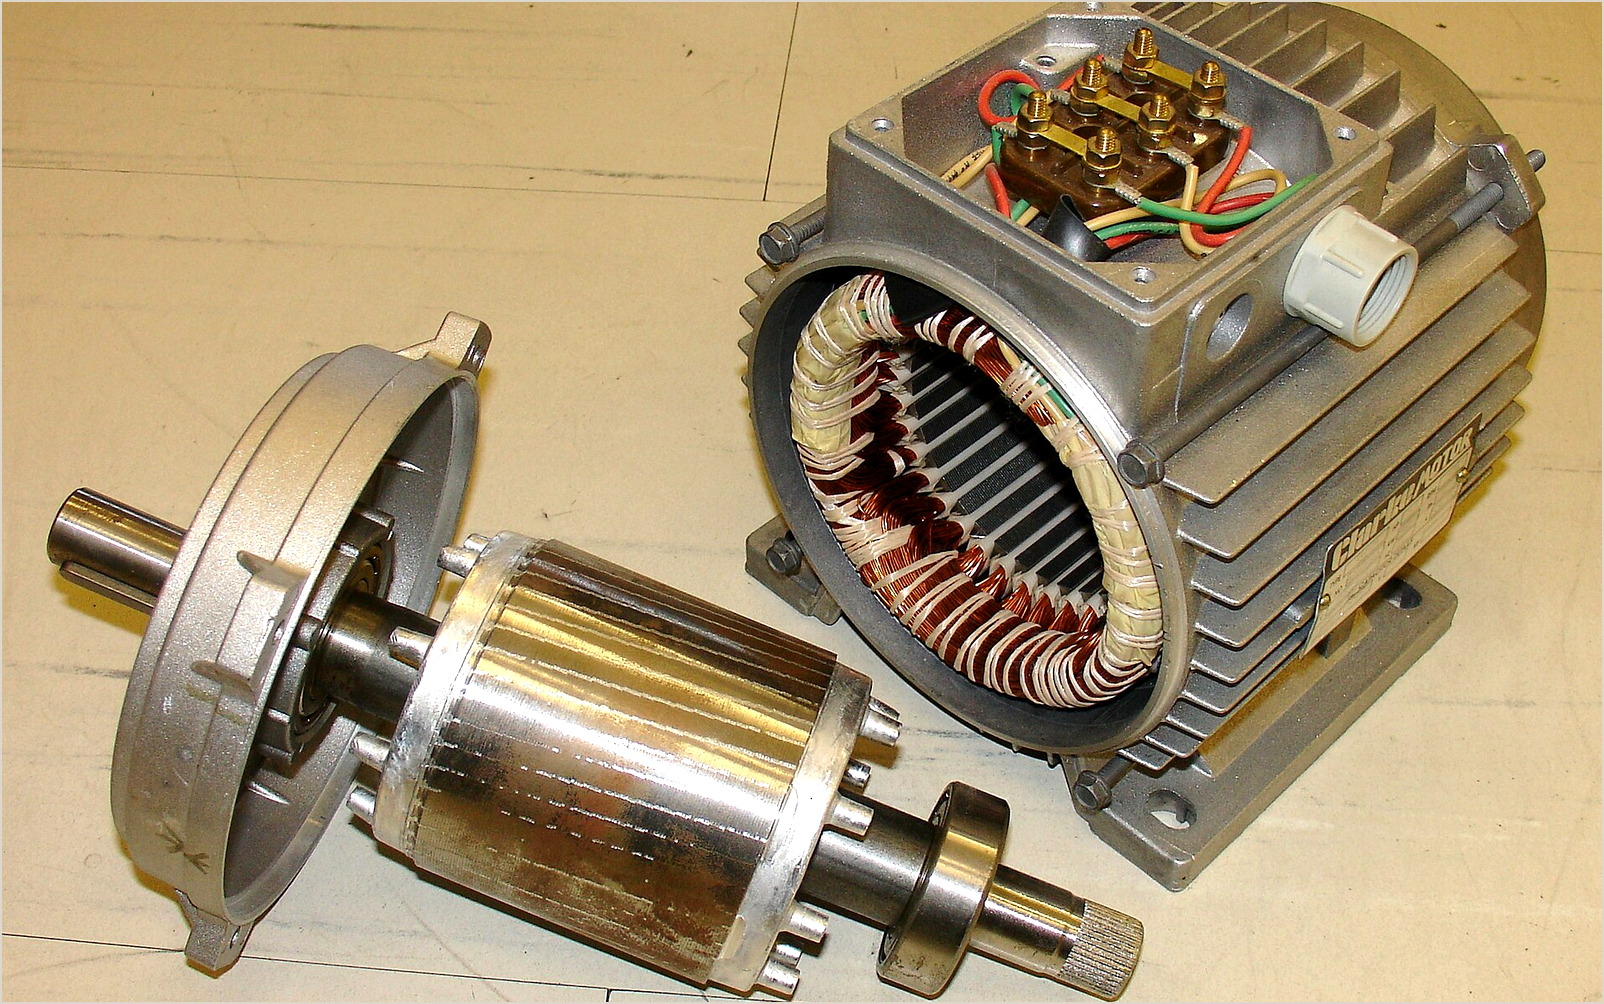
Yönlendirilmemiş çelik (NGO veya CRNGO) daha rastgele tanelere ve sacın her yönünde kullanılabilir özelliklere sahiptir. Statorlar ve rotorlar dönen bir alan görür; bu yüzden tek yönde rekor düşük kayıptan çok homojenlik önemlidir. NGO tek bir ürün değil bir ailedir: standart, yüksek kalite, ince ve yüksek mukavemetli seriler kayıp ve fiyatta çok farklıdır.
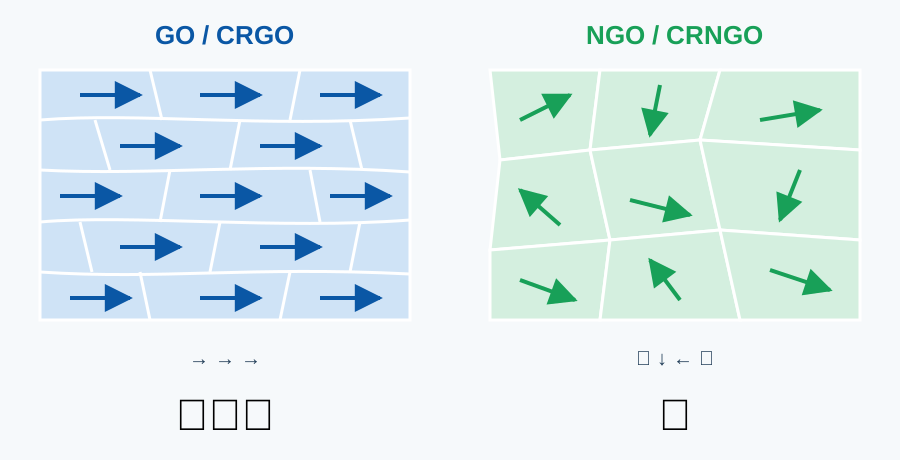
| Özellik | GO / CRGO | NGO / CRNGO |
|---|---|---|
| Tane yapısı | Yüksek düzeyde hizalı (Goss dokusu) | Büyük ölçüde rastgele |
| Manyetik yön | Hadde yönünde en iyi, enine çok daha kötü | Her yönde benzer |
| Nüve kaybı | Hadde yönünde çok düşük | GO’nun en iyi yönündekinden yüksek ama homojen |
| Geçirgenlik | Hadde yönünde çok yüksek | Her yönde iyi |
| Tipik kullanım | Güç ve dağıtım transformatörleri, reaktörler, ölçü transformatörleri | Motorlar, jeneratörler, röleler, ev aletleri |
| Maliyet | Genellikle daha yüksek | Daha düşük, kaliteyle artar |
| İşlemede odak | Akıyı hadde yönünde tutmak; kesme gerilimini sınırlamak | Zımbalama çapağı, tav, istif düzgünlüğü |
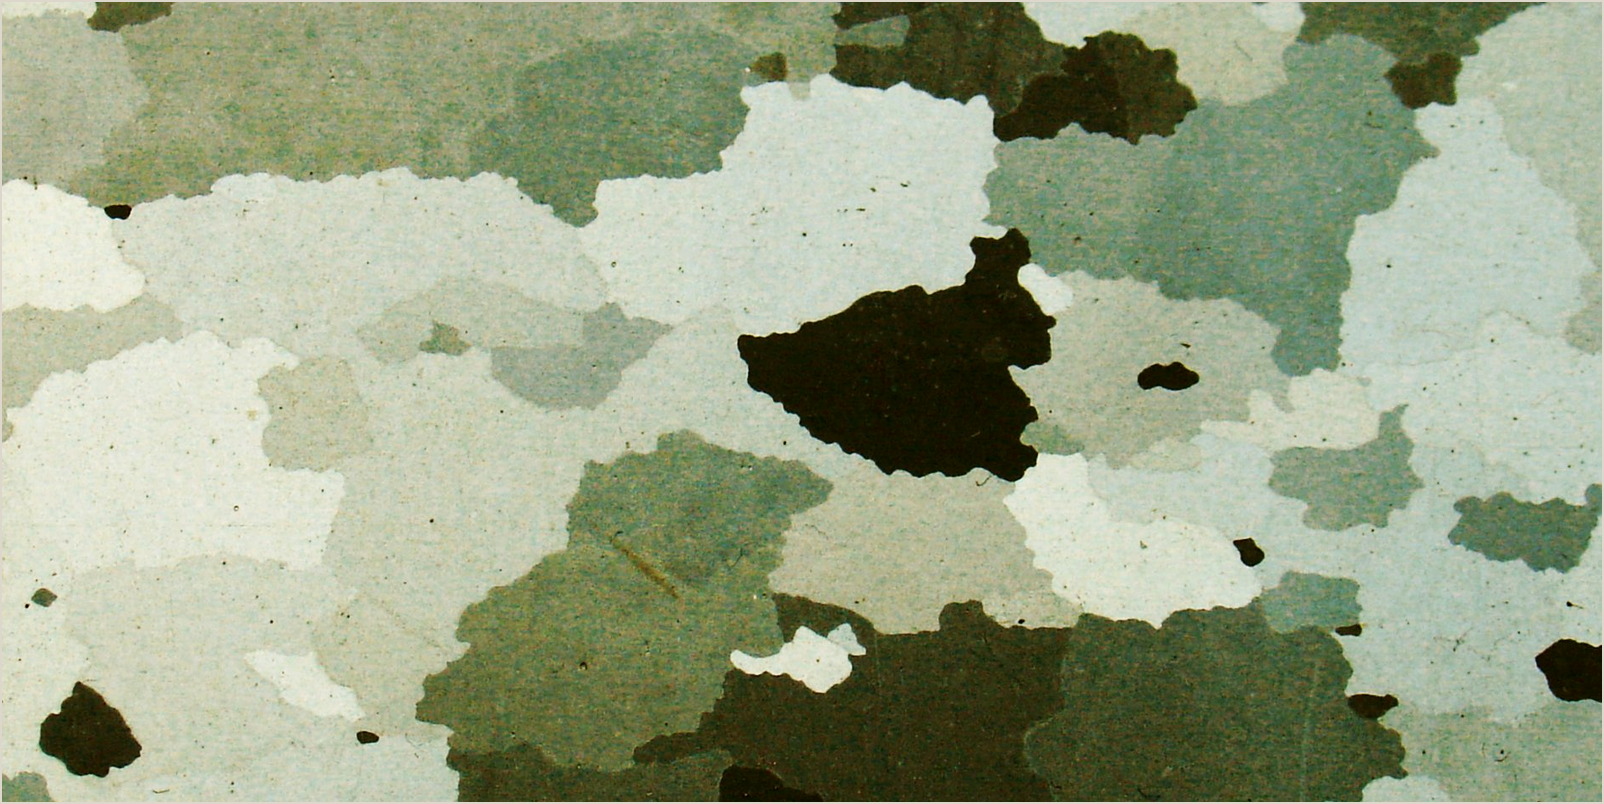
Kalite adı nasıl okunur
| Kalite | Nasıl okunur | Temel anlamı |
|---|---|---|
| B27P100 | Baosteel / 0,27 mm / P = yüksek geçirgenlikli yönlendirilmiş / 100 | P1,7/50’de en fazla 1,00 W/kg |
| 30Q120 | 0,30 mm / Q = yönlendirilmiş / 120 (Çin standardı) | P1,7/50’de en fazla 1,20 W/kg |
| B50A470 / 50W470 | 0,50 mm / A veya W = yönlendirilmemiş / 470 | P1,5/50’de en fazla 4,70 W/kg |
İlk rakamlar milimetrenin yüzde biri cinsinden nominal kalınlığı, harf aileyi, sondaki sayı W/kg’nin yüzde biri cinsinden garanti kaybını verir. Haddehaneler kaplama kodları ve ekler kullanır; GO ve NGO farklı endüksiyonlarda test edilir, bu yüzden iki sayıyı karşılaştırmadan önce test koşulunu kontrol edin. Önce akının nereden geçeceğini sorun: yanlış yöndeki düşük kayıp boşa gider.
5. Seçim: önce manyetik devreyi çizin
Şu sırayla ilerleyin: akı yönü, sonra frekans ve endüksiyon, sonra verim ve maliyet hedefleri, en son işleme ve tedarik. Her adım bir sonrakini daraltır.
Transformatörler: önce yönlendirilmiş
Transformatörde akı saclar boyunca ilerler; bu, GO’nun hadde yönündeki düşük kaybını ve yüksek geçirgenliğini kullanır, daha ince GO ise girdap akımlarını daha da azaltır. Dağıtım transformatörleri boşta kayba göre değerlendirilir ve GO’nun düşük manyetostriksiyonu gürültüye de yardımcı olur. Sargılı nüveler ve step-lap istifleme yönü iyi kullanmak içindir. Akının hadde yönünden çıktığı yerlerde avantaj hızla küçülür; gereksiz enine akıdan kaçının ve kesme, delme ve sıkmanın performanstan pay aldığını unutmayın.
EV çekiş motorları: ince yönlendirilmemiş çelik
Yüksek devir ve yüksek temel frekans, girdap akımlarının kayıp içindeki payını artırır; bu yüzden 0,20–0,30 mm ince NGO, standart 0,35 veya 0,50 mm’yi geride bırakır. İncelik bedava değildir: çapağı kontrol etmek zorlaşır, istif faktörü düşer, kalıplar hızlı aşınır ve malzeme daha pahalıdır. Yüksek devirli motorlarda rotor köprüleri mukavemet de ister; bu nedenle yüksek mukavemetli NGO kaliteleri kullanılır. Seçim manyetik, mekanik ve yorulma özellikleri arasında bir dengeye dönüşür.
Endüstriyel motorlar ve ev aletleri: maliyet ile verimi dengelemek
Fanlar, pompalar, kompresörler ve ev aleti motorları yüksek adetlerde üretilir; 0,35, 0,50 veya 0,65 mm standart NGO genellikle en iyi değeri sunar. Kararlı zımbalama, kaplama yapışması ve güvenilir tedarik kayıp kadar önemlidir. Daha yüksek verim sınıfı için bir üst kaliteye veya daha ince saca geçmek, ancak ömür boyu enerji tasarrufu fiyat ve süreç farklarını aşıyorsa değer.
| Uygulama | Akı yapısı | Olağan seçim | Kontrol edilecekler |
|---|---|---|---|
| Güç ve dağıtım transformatörleri | Sabit, şerit boyunca | GO, 0,23–0,30 mm | P1,7/50, manyetostriksiyon, kaplama, nüve tasarımı |
| Reaktörler ve ölçü transformatörleri | Sabit, bazen hava aralıklı | GO veya yüksek kalite NGO | DC ön mıknatıslanma, hava aralığı, gürültü, sıcaklık artışı |
| EV çekiş motorları | Dönen, yüksek frekans | İnce NGO, 0,20–0,30 mm | Yüksek frekans kaybı, akma dayanımı, çapak, istif faktörü |
| Endüstriyel ve ev aleti motorları | Dönen, şebeke veya değişken frekans | Standart NGO, 0,35–0,65 mm | Verim sınıfı, zımbalanabilirlik, maliyet, tedarik |
| Jeneratörler ve rüzgâr enerjisi | Dönen, düşük-orta frekans | NGO, 0,35–0,50 mm | Düşük kayıp, tutarlılık, boyut hassasiyeti |
Satın alma kontrol listesi: belirsiz talebi doğrulanabilir şartlara çevirmek
- Standart ve kalite: geçerli standart, kalite, haddehane ve eşdeğerin kabul edilip edilmediği.
- Boyutlar: nominal kalınlık ve tolerans, genişlik, genişlik boyunca kalınlık farkı, kenar eğriliği.
- Manyetik özellikler: garanti kayıp ve endüksiyon, test koşulu, numune alma yöntemi.
- Kaplama: tür, kalınlık, yapışma, yalıtım direnci, kaynak ve zımbalamaya uygunluk.
- Yüzey ve kenarlar: pas, çizik, kenar çatlağı, çapak.
- İşleme ve tav: zımbalamaya uygunluk, tav çevrimi, kaplamanın sıcaklık sınırı.
- Tedarik ve tutarlılık: dökümler arası kararlılık, termin, haddehane sertifikası, izlenebilirlik.
En çok unutulan maddeler 4 ve 6’dır; “malzeme iyi, sonuç yanlış” vakalarının çoğu sonunda kaplamaya ya da tava dayanır. Kısacası: akı yolunu belirleyin, sonra frekansı, sonra kaybı; ancak ondan sonra fiyatları karşılaştırın.
6. Bobinden nüveye: sonucu işleme belirler
Elektrik çeliği geldiğinde henüz bitmiş ürün değildir. Dilme, kesme veya zımbalama, tav, kaplama ve istifleme iyi bir malzemeyi bozabilir ya da sıradan bir malzemeyi tutarlı çalıştırabilir. Kalite tavanı belirler; işleme nüvenin o tavana ne kadar yaklaşacağını belirler.
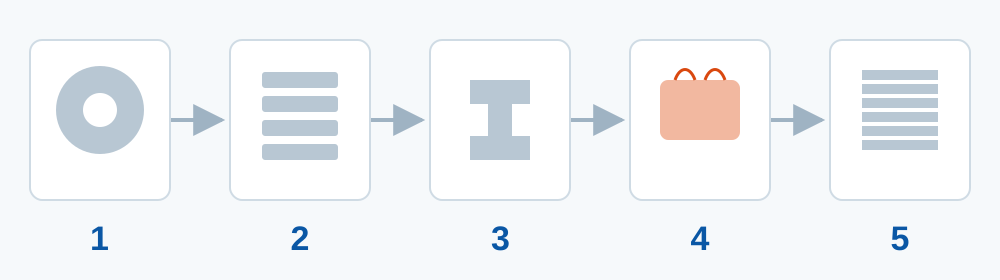
Dilme ve zımbalama: çapak gizli düşmandır
Dilme genişlik hassasiyetini ve kenar kalitesini belirler; yanlış genişlik, yüksek çapak veya ağır kenar gerilimi zımbalama ve istiflemede büyür, kayıp ve gürültü olarak ortaya çıkar. Zımbalamada kalıp boşluğu, kesici kenar aşınması, hız ve yağlama çapak yüksekliğini ve kesit kalitesini belirler. Çapak kaplamaya zarar verir ve komşu sacları birleştirerek girdap akımlarına yeniden yol açabilir. Kalınlık farkı ve kenar eğriliği geometri gibi görünür ama istif hassasiyetini, hava aralıklarını ve sıkmayı etkiler.
Tav ve kaplama: özellikleri sınırlar içinde geri kazanmak
Kesme çelikte gerilim bırakır; bu da geçirgenliği düşürür, kaybı artırır. Gerilim giderme tavı bir kısmını geri kazandırır, ancak sıcaklık, süre, atmosfer ve ısıtma-soğutma hızları kaliteye ve kaplamaya uygun olmalıdır. Aşırı sıcaklık taneleri iriltebilir, yüzeyi oksitleyebilir veya kaplamayı bozabilir; yanlış atmosfer karbonsuzlaştırma ya da karbürleme yapabilir. Kaplama yalıtımı, korozyon direncini, zımbalanabilirliği ve kaynaklanabilirliği belirler: çok ince olursa yalıtım zayıflar, çok kalın olursa istif faktörü düşer.
İstifleme: son ve gözden kaçması en kolay adım
İstifleme saclar arası yalıtımı, istif faktörünü, sıkmayı ve boyut kararlılığını belirler. Perçinleme, kaynak, kilitleme ve yapıştırma her biri kendi elektriksel ve mekanik temaslarını ekler. İstifleme saclar arasında iletken yollar oluşturursa girdap akımları kaplamayı atlar ve kayıp artar; fazla sıkı veya gevşek sıkma gürültüyü ve sıcaklığı etkiler.
Deneyimli alıcıların hem kaliteyi hem işlemeyi denetlemesinin nedeni budur. HXES, Baosteel elektrik çeliğini Hunan’daki kendi işleme tesisiyle birlikte sunar – dilme, boy kesme, zımbalama ve nüve istifleme tek bir kalite sistemi altında yapılır ve bobin numarasıyla izlenebilir – böylece kalitenin performansı bitmiş nüveye ulaşır.
7. Altı yaygın yanılgı
- “Elektrik çeliği ve silisli çelik iki ayrı malzemedir.” Endüstriyel kullanımın çoğunda tek bir ailenin iki adıdır. Kelimeyi değil, kaliteyi ve teknik anlaşmayı doğrulayın.
- “Silisyum ne kadar fazla o kadar iyi.” Silisyum girdap akımlarını azaltır ama kırılganlığı ve kalıp aşınmasını artırır, doyma endüksiyonunu biraz düşürür. Ticari kaliteler bir denge noktasındadır.
- “Paslanmaz çelik elektrik çeliğinin yerini tutabilir.” Paslanmaz çelik korozyonu çözer, kaybı değil. Östenitik kaliteler neredeyse manyetik değildir; ferritik kaliteler manyetiktir ama nüve için yeterince düşük kayıplı ve tutarlı değildir.
- “İnce her zaman daha iyidir.” İnce saclar girdap akımı kaybını azaltır, ancak maliyeti ve çapak riskini artırır, istif faktörünü ve rijitliği düşürür. Değip değmeyeceği frekansa, endüksiyona ve üretim kabiliyetine bağlıdır.
- “Aynı kalite, aynı performans.” Kesme, tav, kaplama, istifleme ve sıkma nüvenin son kaybını değiştirir. Malzeme başlangıç noktasıdır; sonucu süreç belirler.
- “Test koşulu ne olursa olsun düşük kayıp değeri her zaman daha iyidir.” P1,5/50, P1,7/50 ya da başka frekans ve endüksiyonlardaki kayıplar karşılaştırılamaz. Önce test koşulunu eşitleyin.
8. Sonuç: önemli olan isim değil şartname
Elektrik çeliği ile silisli çelik aynı malzeme mi? Neredeyse tüm endüstriyel ortamlarda evet: ikisi de elektromanyetik cihazlar için silisyumla alaşımlandırılmış demir esaslı yumuşak manyetik çelik anlamına gelir. Bir isim kullanımı, diğeri alaşımı vurgular.
Projeyi belirleyen, ismin arkasındaki her şeydir: kalite, tane yapısı, kalınlık, kaplama, kayıp, akı yönü, işleme kalitesi ve tedarik istikrarı. Bu yüzden “bu elektrik çeliği mi, silisli çelik mi?” diye sormak yerine şunu sorun: hangi kalite, ne kalınlıkta, garanti kayıp ne, hangi kaplama, akı nereden geçiyor, nasıl zımbalanıp tavlanacak? Bunların cevabı olduğunda isim artık önemli değildir.
Yeni bir proje hazırlıyorsanız aşağıdaki tek sayfalık talep formunu doldurup talep formu üzerinden veya sales@huaxinelecsteel.com adresine gönderin. HXES iş günlerinde 24 saat içinde fiyat teklifiyle yanıt verir.
Sık sorulan sorular
Elektrik çeliği ve silisli çelik aynı malzeme mi?
Endüstriyel kullanımın çoğunda evet. İkisi de motor, transformatör ve jeneratörlerde kullanılan demir-silisyum yumuşak manyetik çeliği ifade eder. Kesin konuşursak elektrik çeliği kullanımı, silisli çelik bileşimi anlatır; sözleşmelerde kalite ve standart belirtilmelidir.
Transformatör nüvesinde neden sıradan karbon çeliği kullanılamaz?
Histerezis ve girdap akımı kayıpları daha yüksek, manyetik özellikleri daha az tutarlıdır; nüve daha çok ısınır, verimi düşer ve ağır durumlarda aşırı ısınır.
Kalınlık neden önemlidir?
Girdap akımı kaybı kalınlığa güçlü biçimde bağlıdır: aynı frekans ve endüksiyonda yarı kalınlık, klasik girdap akımı kaybının yaklaşık dörtte birini verir. Bu nedenle yüksek frekanslı ve yüksek devirli tasarımlar ince sacı tercih eder; maliyet, istif faktörü ve zımbalama zorluğuyla birlikte değerlendirilir.
Paslanmaz çelik bir tür elektrik çeliği midir?
Hayır. Paslanmaz çelik manyetik nüve için değil korozyon direnci için tasarlanmıştır. Östenitik kaliteler neredeyse manyetik değildir; ferritik kaliteler manyetiktir ama verimli motor veya transformatör nüvelerine genellikle uygun değildir.
Nüve kaybı ne demektir?
Nüvenin alternatif alanda ısıya dönüştürdüğü enerjidir; başlıca histerezis artı girdap akımı kaybı, üstüne ek kayıplar. W/kg cinsinden verilir ve test endüksiyonu ile frekansı mutlaka belirtilmelidir.
Yönlendirilmiş çelik her zaman yönlendirilmemişten daha mı iyidir?
Hayır. GO yalnızca hadde yönünde üstündür; bu, akısı sabit transformatörlere uyar. NGO her yönde daha homojendir ve motorların dönen alanına uyar. Yanlış manyetik devrede GO’nun avantajı kaybolur.
Tek sayfalık talep şablonu
Bir tedarikçiyle iletişime geçmeden önce bu tabloyu doldurun. Normalde birkaç tur yazışma gerektiren soruları tek mesajda yanıtlar.
| Kalem | Doldurulacak bilgi |
|---|---|
| Uygulama | Güç veya dağıtım transformatörü; EV çekiş motoru; endüstriyel veya ev aleti motoru; reaktör veya ölçü transformatörü |
| Akı yapısı | Sabit yön, dönen alan, yüksek frekans, hava aralığı |
| Malzeme ailesi | GO veya NGO; yüksek mukavemet, ince sac veya özel kaplama ihtiyacı |
| Kalite ve standart | Tam kalite (örneğin B27P100 veya B50A470) ya da eşleştirilecek kalite; geçerli standart |
| Boyutlar | Nominal kalınlık, genişlik, toleranslar, kalınlık farkı, kenar eğriliği |
| Kayıp ve endüksiyon | Test koşuluyla birlikte garanti değerleri (P1,5/50 veya P1,7/50) |
| Kaplama ve işleme | Kaplama türü, kalınlığı ve yapışması; dilme, kesme, zımbalama, tav, istifleme, kaynak |
| Miktar ve teslimat | Tonaj veya bobin ağırlığı, dökümler arası tutarlılık, teslim tarihi, haddehane sertifikası, varış limanı |
Görsel kaynakları ve referanslar
Wikimedia Commons fotoğrafları lisanslarına uygun kullanılmış, sahibi her başlıkta belirtilmiştir; CC BY-SA görseller yalnızca aynı lisansla yeniden kullanılabilir. Üç şematik çizimi eğilimleri göstermek için HXES hazırlamıştır; ölçüm verisi değildir.
- GB/T 2521.1 – Soğuk haddelenmiş elektrik çeliği, yönlendirilmemiş şerit ve levha
- GB/T 2521.2 – Soğuk haddelenmiş elektrik çeliği, yönlendirilmiş şerit ve levha
- IEC 60404-2 – Elektrik çeliği şerit ve levhalarının manyetik özelliklerinin Epstein çerçevesiyle ölçülmesi
- HXES kalite sayfalarında yayımlanan Baosteel elektrik çeliği ürün verileri
Bu yazı malzemeleri açıklar ve seçime yardımcı olur; performans garantisi değildir. Kaliteler, kayıp değerleri, kaplamalar ve süreç parametreleri yürürlükteki standarda, haddehane sertifikasına ve test raporlarına tabidir.

