



Электротехническая или кремнистая сталь? Полное руководство от названия до готового сердечника
Два названия — одно семейство магнитомягких сталей. В руководстве объясняется, что на самом деле отличает один лист от другого — кремний, ориентация зерна, толщина, покрытие и обработка, — и как задать требования, чтобы сердечник работал как надо.
Коротко
Почти в любом промышленном контексте «электротехническая сталь» и «кремнистая сталь» — один и тот же материал. Исход проекта определяют марка, толщина, структура зерна, покрытие и качество обработки, а не название.
- «Электротехническая» говорит о назначении, «кремнистая» — о сплаве. Это не две разные стали.
- Кремний повышает удельное сопротивление и снижает вихретоковые потери, но делает полосу твёрже и хрупче. Коммерческие марки балансируют эти свойства.
- Настоящая граница — ориентация зерна: анизотропная сталь для трансформаторов, изотропная для двигателей.
- Согласуйте марку, толщину, гарантированные потери с условием испытания, покрытие и обработку. Именно это проверяется при приёмке.
Закупщики, конструкторы и заводы смешивают оба слова каждый день. Проблемы редко возникают из-за самого слова — они появляются, когда измеряют штампованный образец и обе стороны понимают, что имели в виду разные марки. Если начинать с магнитной цепи, частоты, целевых потерь и способа изготовления сердечника, этого не происходит.
| Название | Что оно описывает | Где встречается |
|---|---|---|
| Электротехническая сталь | Назначение: сталь для электромагнитных устройств | Конструкторская документация, стандарты, производители двигателей и трансформаторов |
| Кремнистая сталь | Состав: железо, легированное кремнием | Заводы, трейдеры и заказы |
| GO / NGO | Структура зерна, задающая магнитное направление | Трансформаторы или двигатели |
1. Один материал — два названия
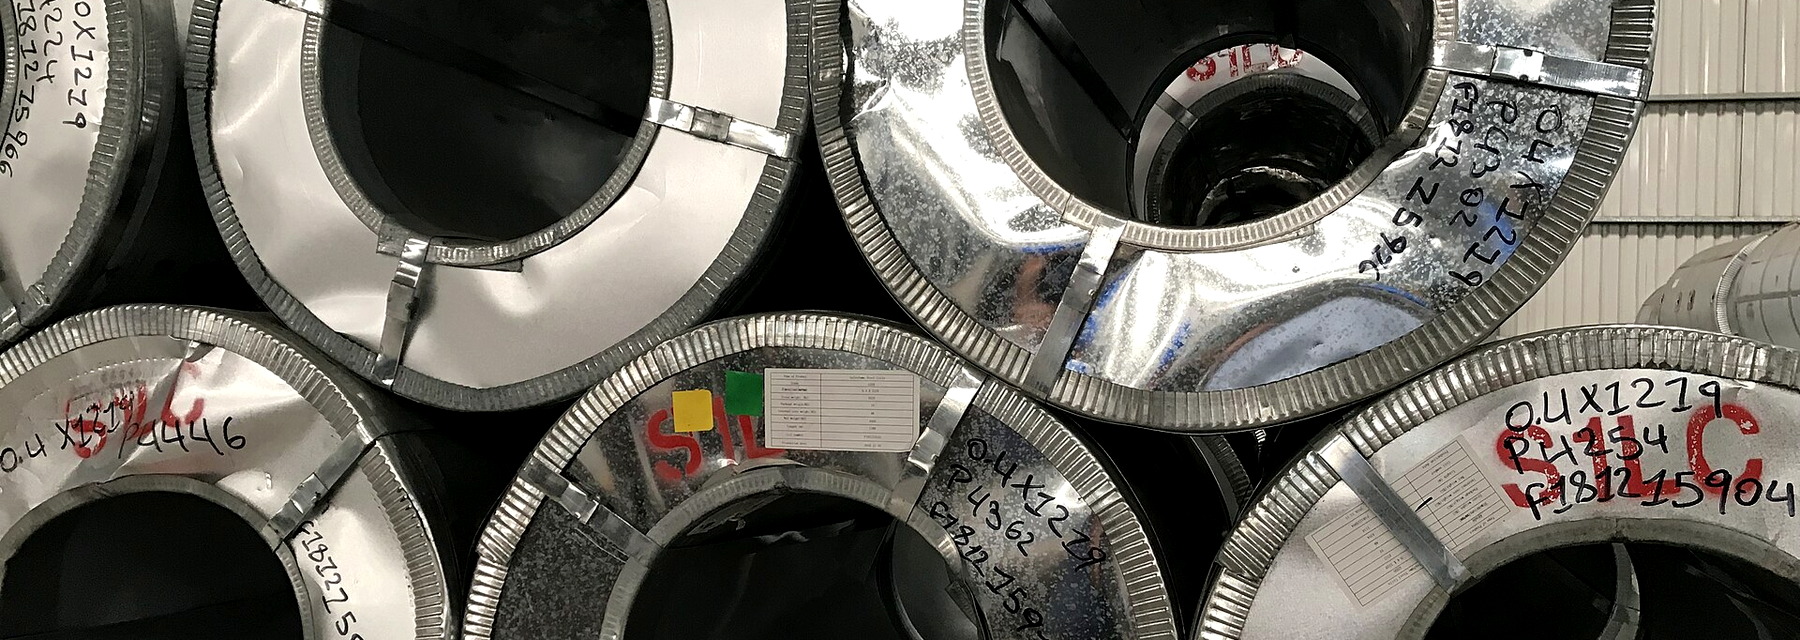
«Электротехническая сталь» — название по применению: сталь проводит магнитный поток, а не несёт нагрузку, в двигателях, трансформаторах, генераторах, реакторах и реле. «Кремнистая сталь» — название по химии: железо с намеренной добавкой кремния, элемента, который делает его пригодным для магнитных сердечников. В торговле для того же семейства используют также silicon electrical steel, lamination steel и core steel.
Оба названия описывают один продукт с разных сторон — как один человек говорит «нержавейка», а другой называет марку сплава.
Почему оба названия по-прежнему в ходу
Ранняя техническая литература предпочитала «кремнистую сталь»; с развитием отрасли двигателей и трансформаторов «электротехническая сталь» стала формальной категорией в стандартах. В Китае распространены оба: заводы и трейдеры говорят 硅钢, конструкторы и стандарты — 电工钢. В разговоре это не мешает, а в контракте опасно: заказ со словами «кремнистая сталь» позволяет поставить любой класс, подходящий под формулировку.
Пять вопросов, которые нужно закрыть после названия
- Какой стандарт и какая марка? Например, GB/T 2521, IEC 60404 или EN 10106/10107 и марка вроде B27P100 или B50A470.
- Какая номинальная толщина и допуск? Коммерческий лист — примерно от 0,18 до 0,65 мм.
- Какие гарантированные потери и индукция и при каком условии испытания? P1,5/50 и P1,7/50 нельзя сравнивать напрямую.
- Какой тип и толщина покрытия? От этого зависят межлистовая изоляция, коррозионная стойкость, свариваемость и штампуемость.
- В каком виде поставляется материал и кто выполняет каждую операцию? Рулон, лента, листы, штампованные пластины, отжиг.
Внести эти пять ответов в техническое соглашение полезнее любого спора о терминах. Полезное правило: название — для разговора, марка — для приёмки.
2. Задача: проводить поток, а не нести нагрузку
Электротехническая сталь — магнитомягкий материал. «Мягкий» относится к магнетизму, а не к прочности: она легко намагничивается и размагничивается, коэрцитивная сила мала, петля гистерезиса узкая, поэтому многократное перемагничивание тратит мало энергии.
Две составляющие потерь определяют КПД и нагрев
Потери на гистерезис — энергия, затрачиваемая на смещение доменных стенок и переворот доменов в каждом цикле. Они равны площади петли B-H: шире петля — больше потери, выше частота — больше циклов в секунду.
Вихретоковые потери вызваны токами, которые переменное поле наводит внутри металла и которые нагревают его через собственное сопротивление. Они быстро растут с частотой и индукцией и очень чувствительны к толщине: при одинаковых частоте и индукции уменьшение толщины вдвое снижает классические вихретоковые потери примерно в четыре раза. Поэтому сердечники набирают из тонких листов с изолирующим покрытием между ними.
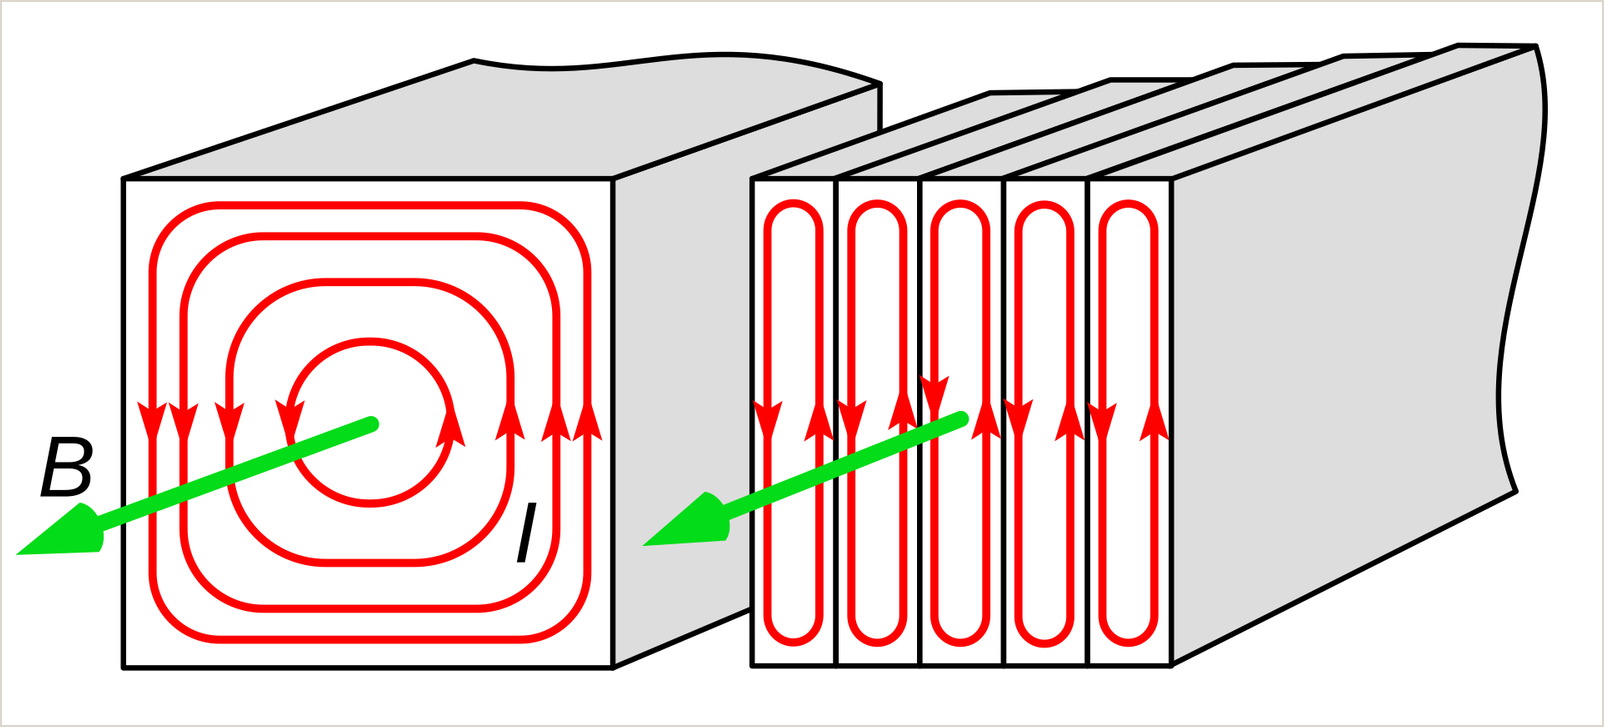
Инженеры говорят и об аномальных (добавочных) потерях, но гистерезис и вихревые токи — два рычага, которые нужно понять в первую очередь.
Три показателя, которые сравнивают конструкторы
- Магнитная проницаемость — насколько легко намагничивается сталь. Чем она выше, тем меньше ток намагничивания для того же потока, что улучшает КПД и удельную мощность.
- Удельные потери — суммарные потери на килограмм при заданных индукции и частоте, в Вт/кг. Значение без условия испытания мало что говорит.
- Удельное сопротивление — чем оно выше, тем слабее вихревые токи. Повысить его — главная причина добавлять кремний.
В спецификациях встречаются также индукция насыщения, коэффициент заполнения, адгезия покрытия, предел текучести и магнитострикция. Каждый параметр важен для определённых конструкций; ни один не подчиняется правилу «чем больше, тем лучше».
Почему не подходят обычная углеродистая и нержавеющая стали
Углеродистая сталь дешева и прочна, но её потери на гистерезис и вихревые токи гораздо выше, а магнитные свойства меняются от партии к партии. В сердечнике она греется и расходует энергию впустую. Нержавеющая сталь создана для коррозионной стойкости: аустенитные марки практически немагнитны, а ферритные, хотя и магнитны, не достигают низких потерь электротехнической стали. Сердечник — прежде всего магнитный узел и лишь потом механическая деталь.
3. Кремний: сопротивление в обмен на КПД
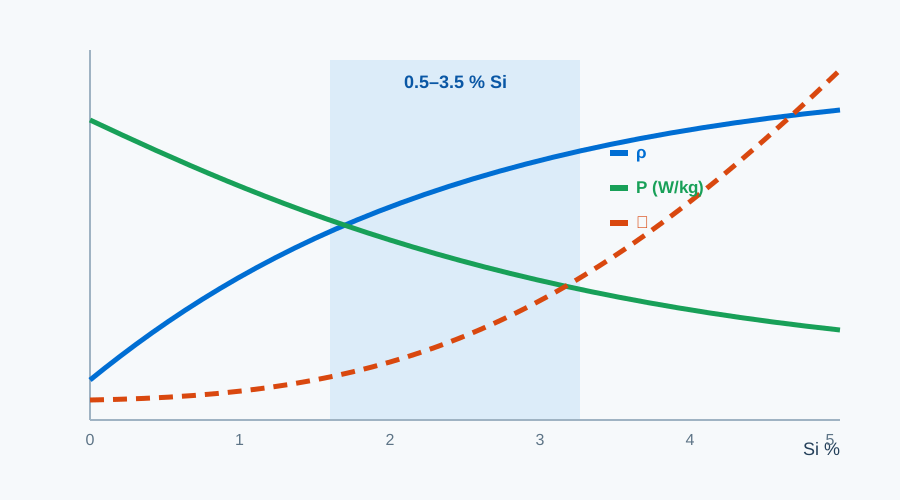
Растворённый в железе кремний повышает удельное сопротивление, а вихретоковые потери падают с его ростом. Для трансформаторов и высокооборотных двигателей выигрыш прямой. С увеличением содержания кремния выигрыш замедляется, а обработка усложняется.
Кремний также снижает магнитокристаллическую анизотропию и коэрцитивную силу, доменные стенки движутся легче: потери на гистерезис падают, проницаемость растёт. Цена — немного меньшая индукция насыщения, поэтому высококремнистые марки сильнее всего по потерям и слабее там, где нужна очень высокая плотность потока.
Больше кремния — твёрже и хрупче полоса. При штамповке больше заусенцев и трещин на кромке, инструмент изнашивается быстрее, особенно на тонких листах. Поэтому коммерческие марки содержат примерно 0,5–3,5 % кремния: анизотропная сталь — около 3 %, изотропные марки — в более широком диапазоне.
Откуда берётся кремний
Кремний вводят на сталеплавильном заводе в виде ферросилиция — металлургического сплава, а не полупроводникового кремния. Цель — точный состав, чистая сталь, стабильная разливка и прокатка; цена и усвоение ферросилиция влияют на себестоимость марки. Затем горячая и холодная прокатка, отжиг и покрытие формируют нужную текстуру и поверхность.
4. Структура зерна: анизотропная и изотропная сталь
Анизотропную сталь (GO или CRGO) прокатывают и отжигают, пока большинство кристаллов не приобретёт текстуру Госса с осью лёгкого намагничивания вдоль направления прокатки. В этом направлении потери очень низкие, а проницаемость очень высокая; поперёк характеристики резко падают. Это соответствует сердечнику трансформатора, где поток идёт вдоль полосы. Каждая операция — состав, горячая и холодная прокатка, обезуглероживание, высокотемпературный отжиг, покрытие — работает на текстуру, поэтому GO дороже.
Изотропная сталь (NGO или CRNGO) имеет более случайные зёрна и полезные свойства во всех направлениях листа. Статоры и роторы работают во вращающемся поле, поэтому равномерность важнее рекордно низких потерь в одном направлении. NGO — семейство, а не один продукт: стандартные, высококачественные, тонкие и высокопрочные серии сильно различаются по потерям и цене.
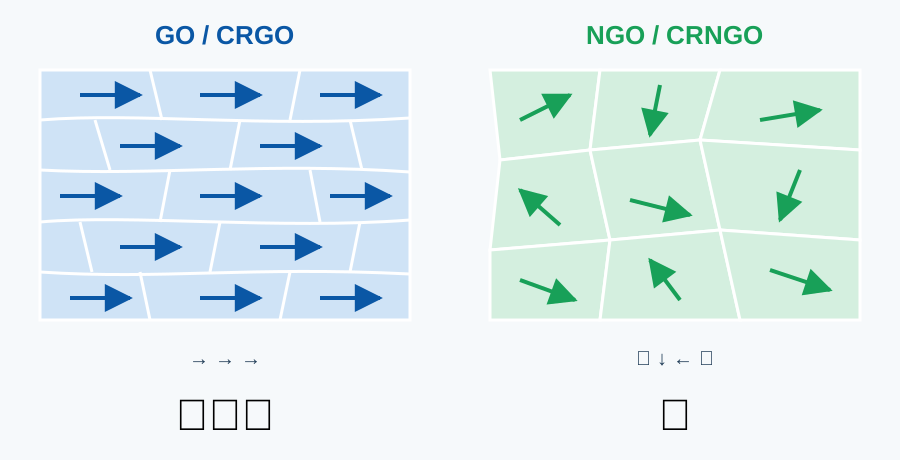
| Параметр | GO / CRGO | NGO / CRNGO |
|---|---|---|
| Структура зерна | Сильно упорядочена (текстура Госса) | Во многом случайная |
| Магнитное направление | Лучше всего вдоль прокатки, поперёк заметно хуже | Близкое во всех направлениях |
| Удельные потери | Очень низкие вдоль прокатки | Выше, чем у GO в лучшем направлении, но равномерные |
| Проницаемость | Очень высокая вдоль прокатки | Хорошая во всех направлениях |
| Типичное применение | Силовые и распределительные трансформаторы, реакторы, измерительные трансформаторы | Двигатели, генераторы, реле, бытовая техника |
| Стоимость | Обычно выше | Ниже, растёт с маркой |
| Главное в обработке | Держать поток вдоль прокатки; ограничивать напряжения от резки | Заусенец при штамповке, отжиг, однородность сборки |
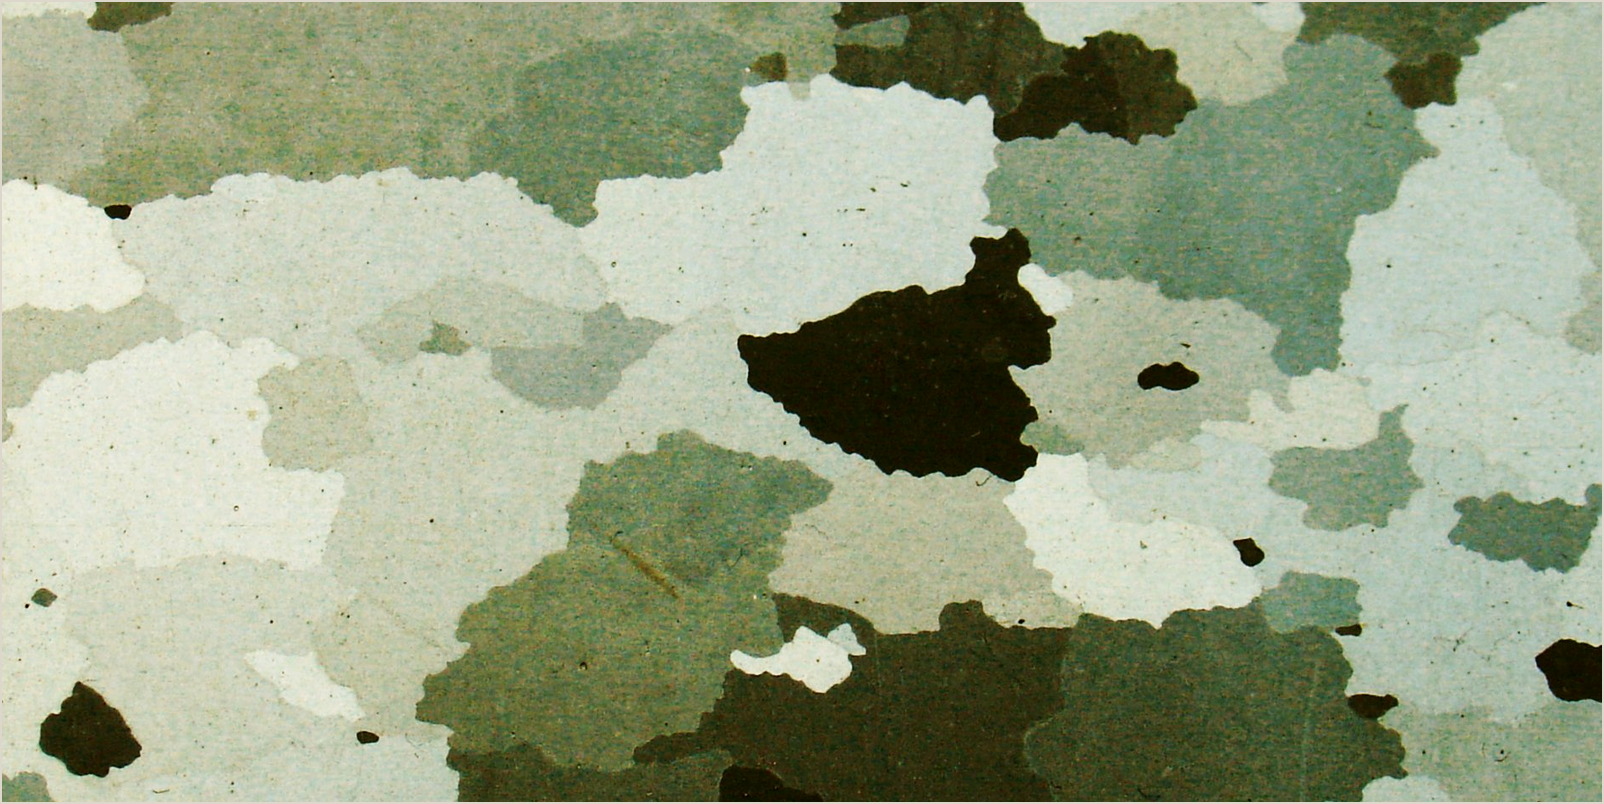
Как читать обозначение марки
| Марка | Как читается | Главное значение |
|---|---|---|
| B27P100 | Baosteel / 0,27 мм / P = анизотропная высокой проницаемости / 100 | Не более 1,00 Вт/кг при P1,7/50 |
| 30Q120 | 0,30 мм / Q = анизотропная / 120 (китайский стандарт) | Не более 1,20 Вт/кг при P1,7/50 |
| B50A470 / 50W470 | 0,50 мм / A или W = изотропная / 470 | Не более 4,70 Вт/кг при P1,5/50 |
Первые цифры — номинальная толщина в сотых долях миллиметра, буква — семейство, число — гарантированные потери в сотых долях Вт/кг. Заводы добавляют коды покрытия и суффиксы, а GO и NGO испытывают при разной индукции, поэтому перед сравнением двух чисел проверьте условие испытания. Сначала спросите, где пойдёт поток: низкие потери в неправильном направлении бесполезны.
5. Выбор: сначала нарисуйте магнитную цепь
Действуйте в таком порядке: направление потока, затем частота и индукция, затем цели по КПД и стоимости и наконец обработка и поставки. Каждый шаг сужает следующий.
Трансформаторы: в первую очередь анизотропная сталь
В трансформаторе поток идёт вдоль пластин, что использует низкие потери и высокую проницаемость GO вдоль прокатки; более тонкая GO ещё снижает вихретоковые потери. Распределительные трансформаторы оценивают по потерям холостого хода, а низкая магнитострикция GO помогает и по шуму. Витые сердечники и шихтовка step-lap существуют, чтобы лучше использовать направление. Преимущество быстро исчезает там, где поток уходит из направления прокатки, — избегайте лишнего поперечного потока и помните, что резка, пробивка и стяжка отнимают часть характеристик.
Тяговые двигатели электромобилей: тонкая изотропная сталь
Высокие обороты и высокая основная частота увеличивают долю вихревых токов в потерях, поэтому тонкая NGO 0,20–0,30 мм выигрывает у стандартной 0,35 или 0,50 мм. Тонкость не бесплатна: заусенец труднее контролировать, коэффициент заполнения падает, штампы изнашиваются быстрее, материал дороже. Перемычкам ротора в быстроходных двигателях нужна прочность, поэтому применяют высокопрочные марки NGO. Выбор становится балансом магнитных, механических и усталостных свойств.
Промышленные двигатели и бытовая техника: баланс цены и КПД
Вентиляторы, насосы, компрессоры и двигатели бытовой техники выпускают большими сериями, и стандартная NGO 0,35, 0,50 или 0,65 мм обычно даёт лучшее соотношение. Стабильная штампуемость, адгезия покрытия и надёжные поставки важны не меньше потерь. Переход на марку выше или на более тонкий лист ради более высокого класса энергоэффективности оправдан, только если экономия энергии за срок службы превышает разницу в цене и технологии.
| Применение | Характер потока | Обычный выбор | Что проверить |
|---|---|---|---|
| Силовые и распределительные трансформаторы | Неподвижный, вдоль полосы | GO, 0,23–0,30 мм | P1,7/50, магнитострикция, покрытие, конструкция сердечника |
| Реакторы и измерительные трансформаторы | Неподвижный, иногда с зазором | GO или высококачественная NGO | Подмагничивание постоянным током, зазор, шум, нагрев |
| Тяговые двигатели электромобилей | Вращающийся, высокая частота | Тонкая NGO, 0,20–0,30 мм | Потери на высокой частоте, предел текучести, заусенец, коэффициент заполнения |
| Промышленные и бытовые двигатели | Вращающийся, сетевая или переменная частота | Стандартная NGO, 0,35–0,65 мм | Класс эффективности, штампуемость, стоимость, поставки |
| Генераторы и ветроэнергетика | Вращающийся, низкая и средняя частота | NGO, 0,35–0,50 мм | Низкие потери, однородность, точность размеров |
Чек-лист закупки: превратить расплывчатый запрос в проверяемые условия
- Стандарт и марка: применимый стандарт, марка, завод и допустимость аналога.
- Размеры: номинальная толщина и допуск, ширина, разнотолщинность по ширине, серповидность.
- Магнитные свойства: гарантированные потери и индукция, условие испытания, метод отбора проб.
- Покрытие: тип, толщина, адгезия, сопротивление изоляции, пригодность к сварке и штамповке.
- Поверхность и кромки: ржавчина, царапины, трещины кромки, заусенец.
- Обработка и отжиг: пригодность к штамповке, режим отжига, температурный предел покрытия.
- Поставки и стабильность: однородность от плавки к плавке, срок, сертификат завода, прослеживаемость.
Пункты 4 и 6 забывают чаще всего; многие случаи «хороший материал — плохой результат» упираются в покрытие или отжиг. Коротко: задайте путь потока, затем частоту, затем потери — и только потом сравнивайте цены.
6. От рулона до сердечника: результат решает обработка
Электротехническая сталь при поставке — ещё не готовое изделие. Продольная резка, резка или штамповка, отжиг, покрытие и сборка могут испортить хороший материал или заставить обычный работать стабильно. Марка задаёт потолок; обработка решает, насколько сердечник к нему приблизится.
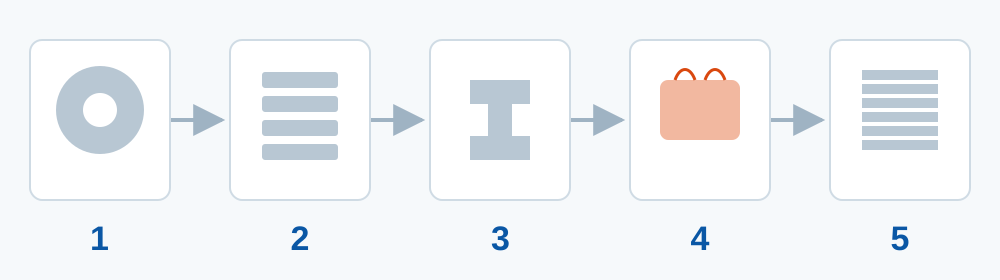
Продольная резка и штамповка: заусенец — скрытый враг
Продольная резка задаёт точность ширины и качество кромки; неверная ширина, высокий заусенец или сильные напряжения на кромке усиливаются при штамповке и сборке и проявляются как потери и шум. При штамповке зазор штампа, износ режущей кромки, скорость и смазка определяют высоту заусенца и качество среза. Заусенец повреждает покрытие и может замкнуть соседние листы, снова открывая путь вихревым токам. Разнотолщинность и серповидность кажутся геометрией, но влияют на точность сборки, зазоры и стяжку.
Отжиг и покрытие: восстановление свойств в определённых пределах
Резка оставляет в стали напряжения, которые снижают проницаемость и повышают потери. Отжиг для снятия напряжений возвращает их часть, но температура, время, атмосфера и скорости нагрева и охлаждения должны соответствовать марке и покрытию. Перегрев может укрупнить зерно, окислить поверхность или повредить покрытие; неправильная атмосфера — обезуглеродить или науглеродить сталь. Покрытие определяет изоляцию, коррозионную стойкость, штампуемость и свариваемость: слишком тонкое — страдает изоляция, слишком толстое — падает коэффициент заполнения.
Сборка: последний шаг, который легче всего упустить
Сборка определяет межлистовую изоляцию, коэффициент заполнения, стяжку и стабильность размеров. Клёпка, сварка, сцепление и склейка добавляют свои электрические и механические контакты. Если при сборке появляются проводящие пути между листами, вихревые токи обходят покрытие и потери растут; слишком сильная или слабая стяжка влияет на шум и температуру.
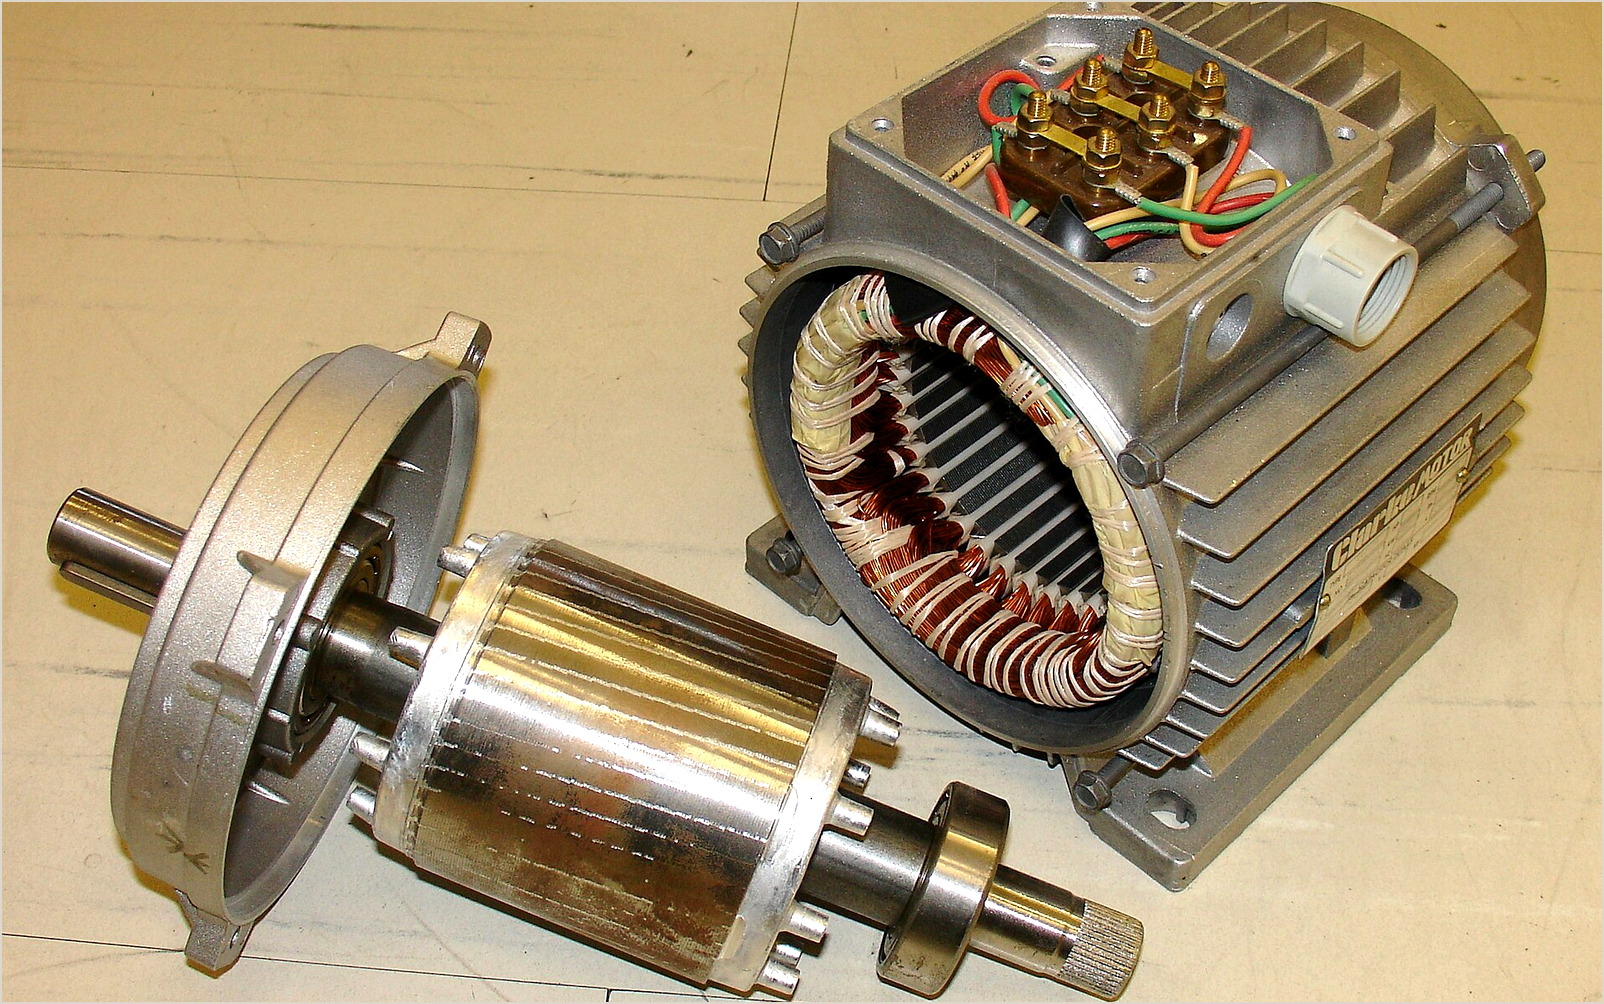
Поэтому опытные закупщики проверяют и марку, и обработку. HXES поставляет электротехническую сталь Baosteel вместе с обработкой на собственном заводе в провинции Хунань — продольная и поперечная резка, штамповка и сборка сердечников в одной системе качества с прослеживаемостью по номеру рулона, — чтобы характеристики марки дошли до готового сердечника.
7. Шесть распространённых заблуждений
- «Электротехническая и кремнистая сталь — два разных материала». В большинстве промышленных применений это два названия одного семейства. Проверяйте марку и техническое соглашение, а не слово.
- «Чем больше кремния, тем лучше». Кремний снижает вихревые токи, но добавляет хрупкости и износа штампов и немного снижает индукцию насыщения. Коммерческие марки находятся в точке равновесия.
- «Нержавейка может заменить электротехническую сталь». Нержавейка решает проблему коррозии, а не потерь. Аустенитные марки почти немагнитны; ферритные магнитны, но недостаточно малопотерны и однородны для сердечников.
- «Чем тоньше, тем всегда лучше». Тонкий лист снижает вихретоковые потери, но повышает стоимость и риск заусенца и уменьшает коэффициент заполнения и жёсткость. Окупится ли это, зависит от частоты, индукции и производственных возможностей.
- «Одна марка — одни характеристики». Резка, отжиг, покрытие, сборка и стяжка меняют итоговые потери сердечника. Материал — отправная точка; результат решает технология.
- «Меньшее значение потерь всегда лучше, независимо от условий испытания». Потери при P1,5/50, P1,7/50 или других частотах и индукциях несравнимы. Сначала приведите условия испытания к одному виду.
8. Вывод: важна спецификация, а не название
Электротехническая и кремнистая сталь — один материал? Почти во всех промышленных контекстах да: оба названия означают магнитомягкую сталь на основе железа, легированную кремнием, для электромагнитных устройств. Одно название подчёркивает назначение, другое — сплав.
Исход проекта решает всё, что стоит за названием: марка, структура зерна, толщина, покрытие, потери, направление потока, качество обработки и стабильность поставок. Поэтому вместо вопроса «это электротехническая или кремнистая сталь?» спросите: какая марка, какая толщина, какие гарантированные потери, какое покрытие, куда идёт поток и как будут штамповать и отжигать? Когда на эти вопросы есть ответы, название уже не важно.
Если вы готовите новый проект, заполните одностраничную заявку ниже и отправьте её через форму запроса или на sales@huaxinelecsteel.com. HXES отвечает коммерческим предложением в течение 24 часов в рабочие дни.
Частые вопросы
Электротехническая и кремнистая сталь — один и тот же материал?
В большинстве промышленных применений — да. Оба названия означают магнитомягкую железокремнистую сталь для двигателей, трансформаторов и генераторов. Строго говоря, «электротехническая» указывает на назначение, «кремнистая» — на состав; в контрактах следует указывать марку и стандарт.
Почему для сердечника трансформатора нельзя использовать обычную углеродистую сталь?
Её потери на гистерезис и вихревые токи выше, а магнитные свойства менее однородны: сердечник сильнее греется, работает менее эффективно и в тяжёлых случаях перегревается.
Почему важна толщина?
Вихретоковые потери сильно зависят от толщины: при тех же частоте и индукции половинная толщина даёт примерно четверть классических вихретоковых потерь. Поэтому высокочастотные и высокооборотные конструкции предпочитают тонкий лист, учитывая стоимость, коэффициент заполнения и сложность штамповки.
Нержавеющая сталь — это разновидность электротехнической?
Нет. Нержавеющая сталь создана для коррозионной стойкости, а не для магнитных сердечников. Аустенитные марки почти немагнитны; ферритные магнитны, но обычно не подходят для эффективных сердечников двигателей и трансформаторов.
Что означают удельные потери?
Энергия, которую сердечник превращает в тепло в переменном поле: в основном гистерезис плюс вихревые токи, а также добавочные потери. Указываются в Вт/кг с обязательным указанием индукции и частоты испытания.
Анизотропная сталь всегда лучше изотропной?
Нет. GO превосходит только вдоль направления прокатки, что подходит трансформаторам с неподвижным потоком. NGO равномернее во всех направлениях и подходит для вращающегося поля двигателей. В неправильной магнитной цепи преимущество GO исчезает.
Одностраничный шаблон заявки
Перед обращением к поставщику заполните эту таблицу. Она одним сообщением отвечает на вопросы, на которые обычно уходит несколько кругов переписки.
| Пункт | Что указать |
|---|---|
| Применение | Силовой или распределительный трансформатор; тяговый двигатель электромобиля; промышленный или бытовой двигатель; реактор или измерительный трансформатор |
| Характер потока | Неподвижное направление, вращающееся поле, высокая частота, зазор |
| Семейство материала | GO или NGO; потребность в высокой прочности, тонком листе или специальном покрытии |
| Марка и стандарт | Точная марка (например, B27P100 или B50A470) или марка для замены; применимый стандарт |
| Размеры | Номинальная толщина, ширина, допуски, разнотолщинность, серповидность |
| Потери и индукция | Гарантированные значения с условием испытания (P1,5/50 или P1,7/50) |
| Покрытие и обработка | Тип, толщина и адгезия покрытия; продольная резка, резка, штамповка, отжиг, сборка, сварка |
| Количество и поставка | Тоннаж или масса рулона, однородность от плавки к плавке, срок поставки, сертификат завода, порт назначения |
Источники изображений и литература
Фотографии с Wikimedia Commons используются по их лицензиям, автор указан в каждой подписи; изображения CC BY-SA можно использовать повторно только на тех же условиях. Три схемы нарисованы HXES для иллюстрации тенденций и не являются результатами измерений.
- GB/T 2521.1 — Холоднокатаная электротехническая сталь, изотропная лента и лист
- GB/T 2521.2 — Холоднокатаная электротехническая сталь, анизотропная лента и лист
- IEC 60404-2 — Измерение магнитных свойств электротехнической ленты и листа в аппарате Эпштейна
- Данные о продукции Baosteel по электротехнической стали, опубликованные на страницах марок HXES
Статья объясняет свойства материалов и помогает с выбором; она не является гарантией характеристик. Марки, потери, покрытия и параметры процессов определяются действующим стандартом, сертификатом завода и протоколами испытаний.

