


Motor çekirdeklerini ölçmek: kalite laboratuvarımızda CMM, görüntü ölçümü ve yükseklik mastarları
Preslenmiş ve istiflenmiş bir motor çekirdeği; delik, oluk, paket yüksekliği ve diklikte dar toleranslara uymalıdır. Bunları nasıl ölçtüğümüzü anlatıyoruz.
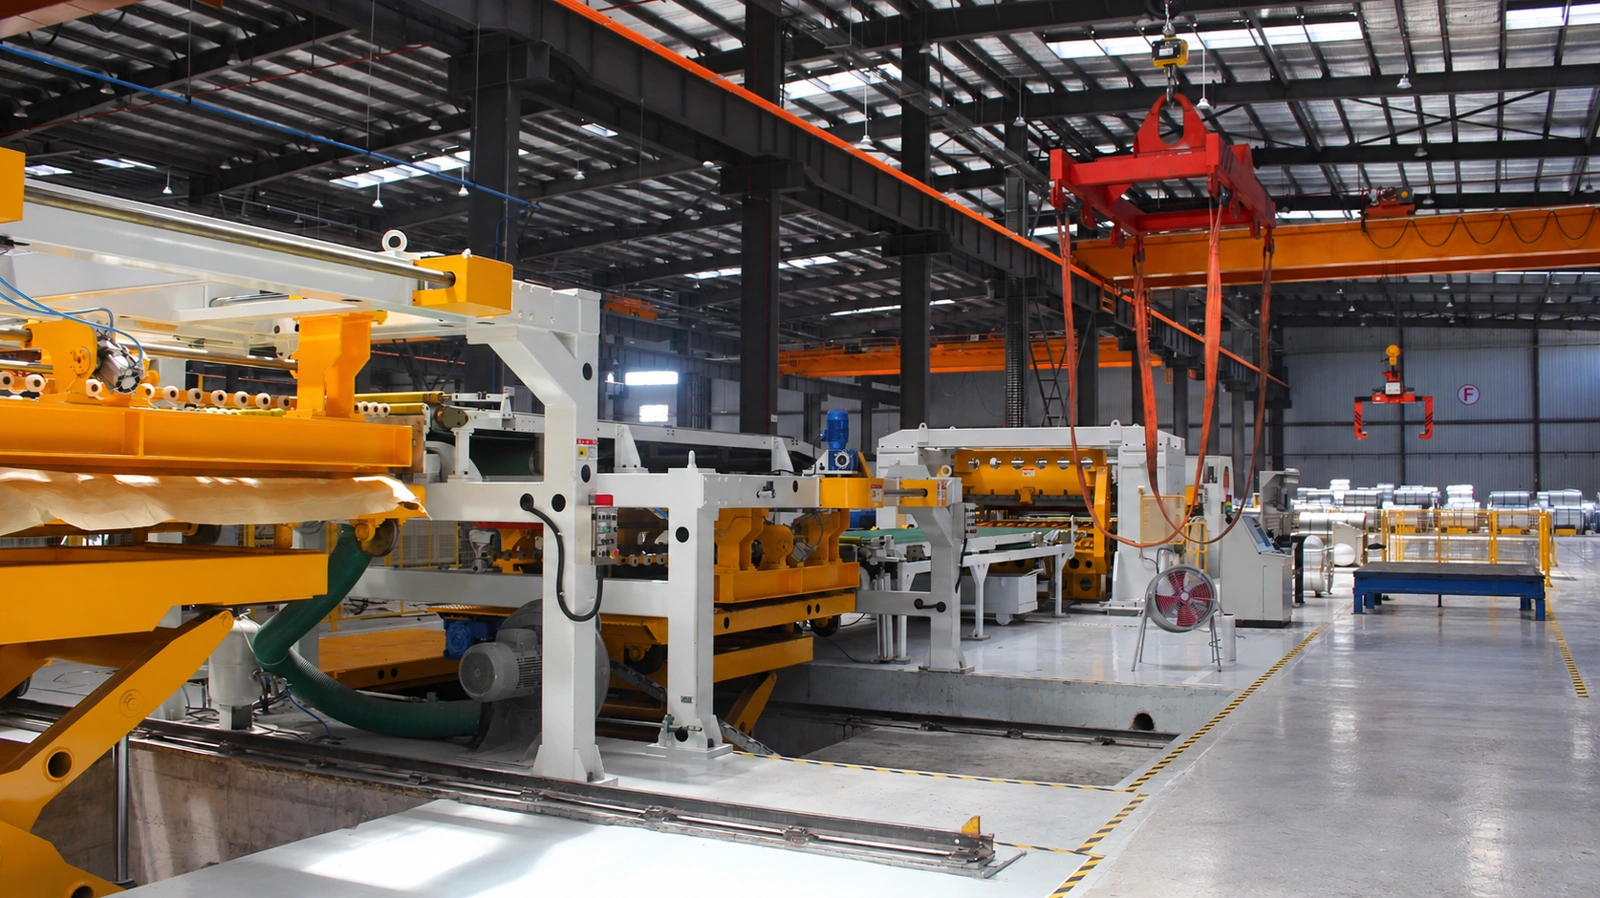
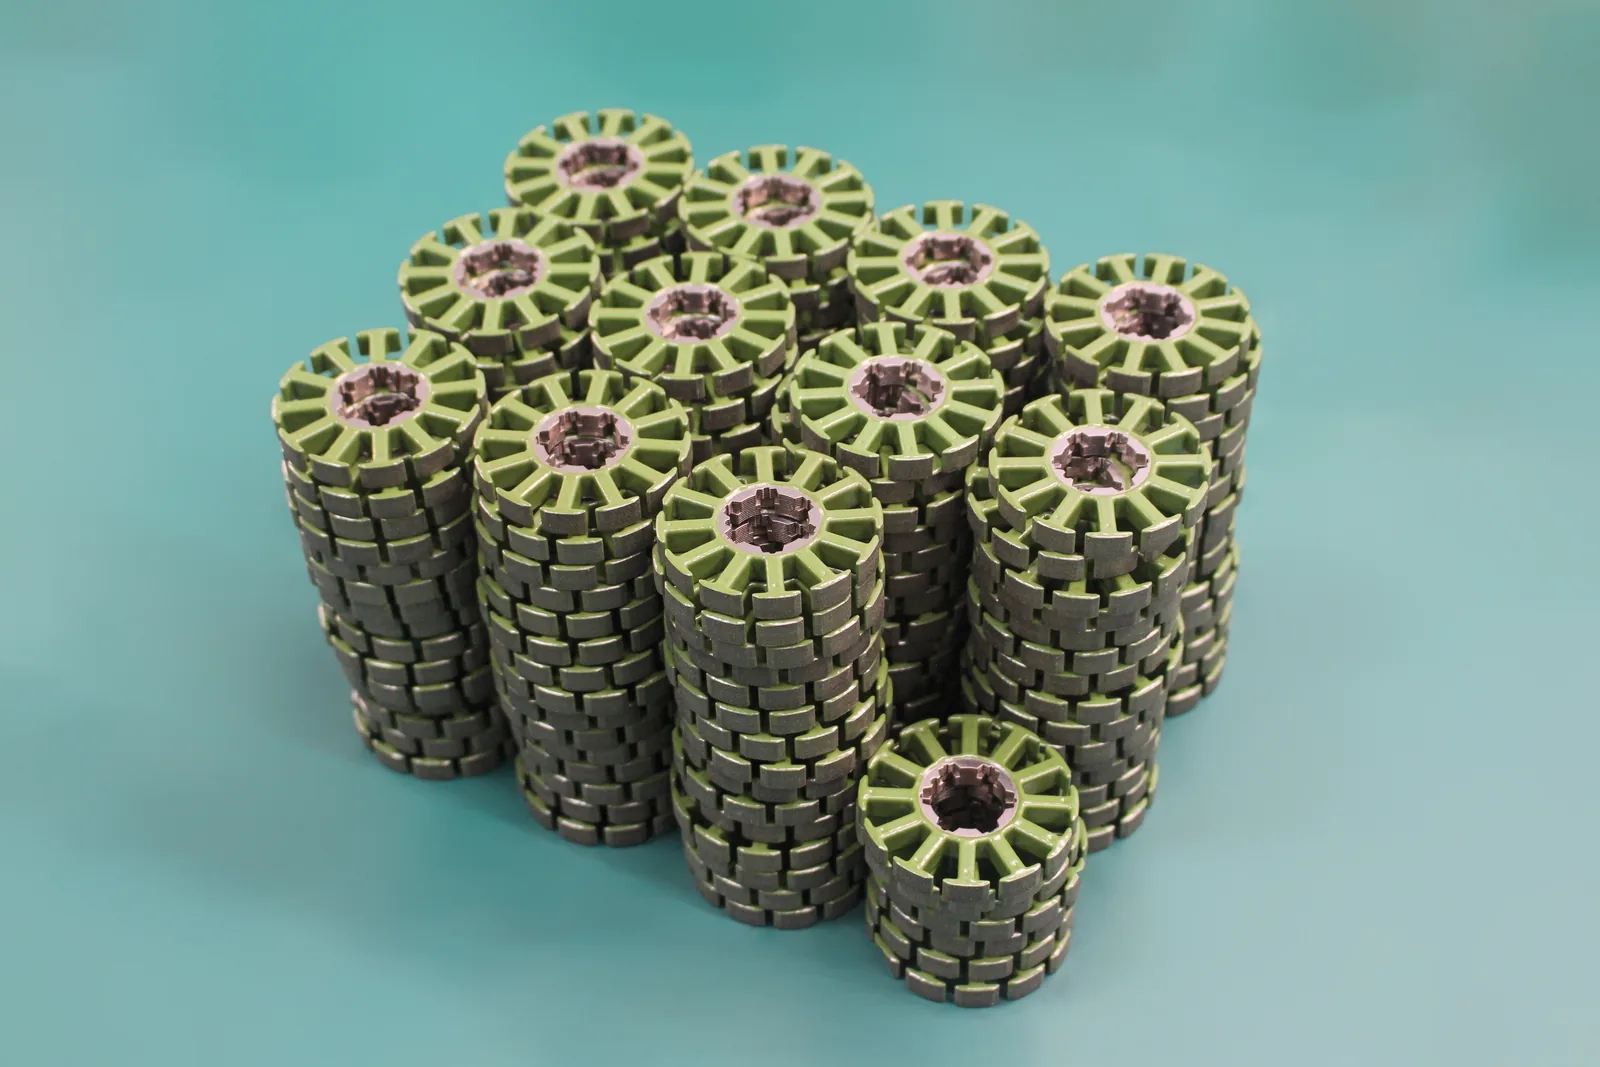
Stator veya rotor çekirdeği, kilitleme noktaları veya kaynakla bir arada tutulan ince saclardan oluşan bir pakettir. Küçük hatalar birikir: birkaç yüzde milimetre dar bir oluk sarımı zorlaştırabilir, eksenine dik olmayan bir paket motorda hava aralığı değişimine yol açar. Kalite laboratuvarımız sacları ve bitmiş çekirdekleri birbirini tamamlayan üç cihazla kontrol eder.
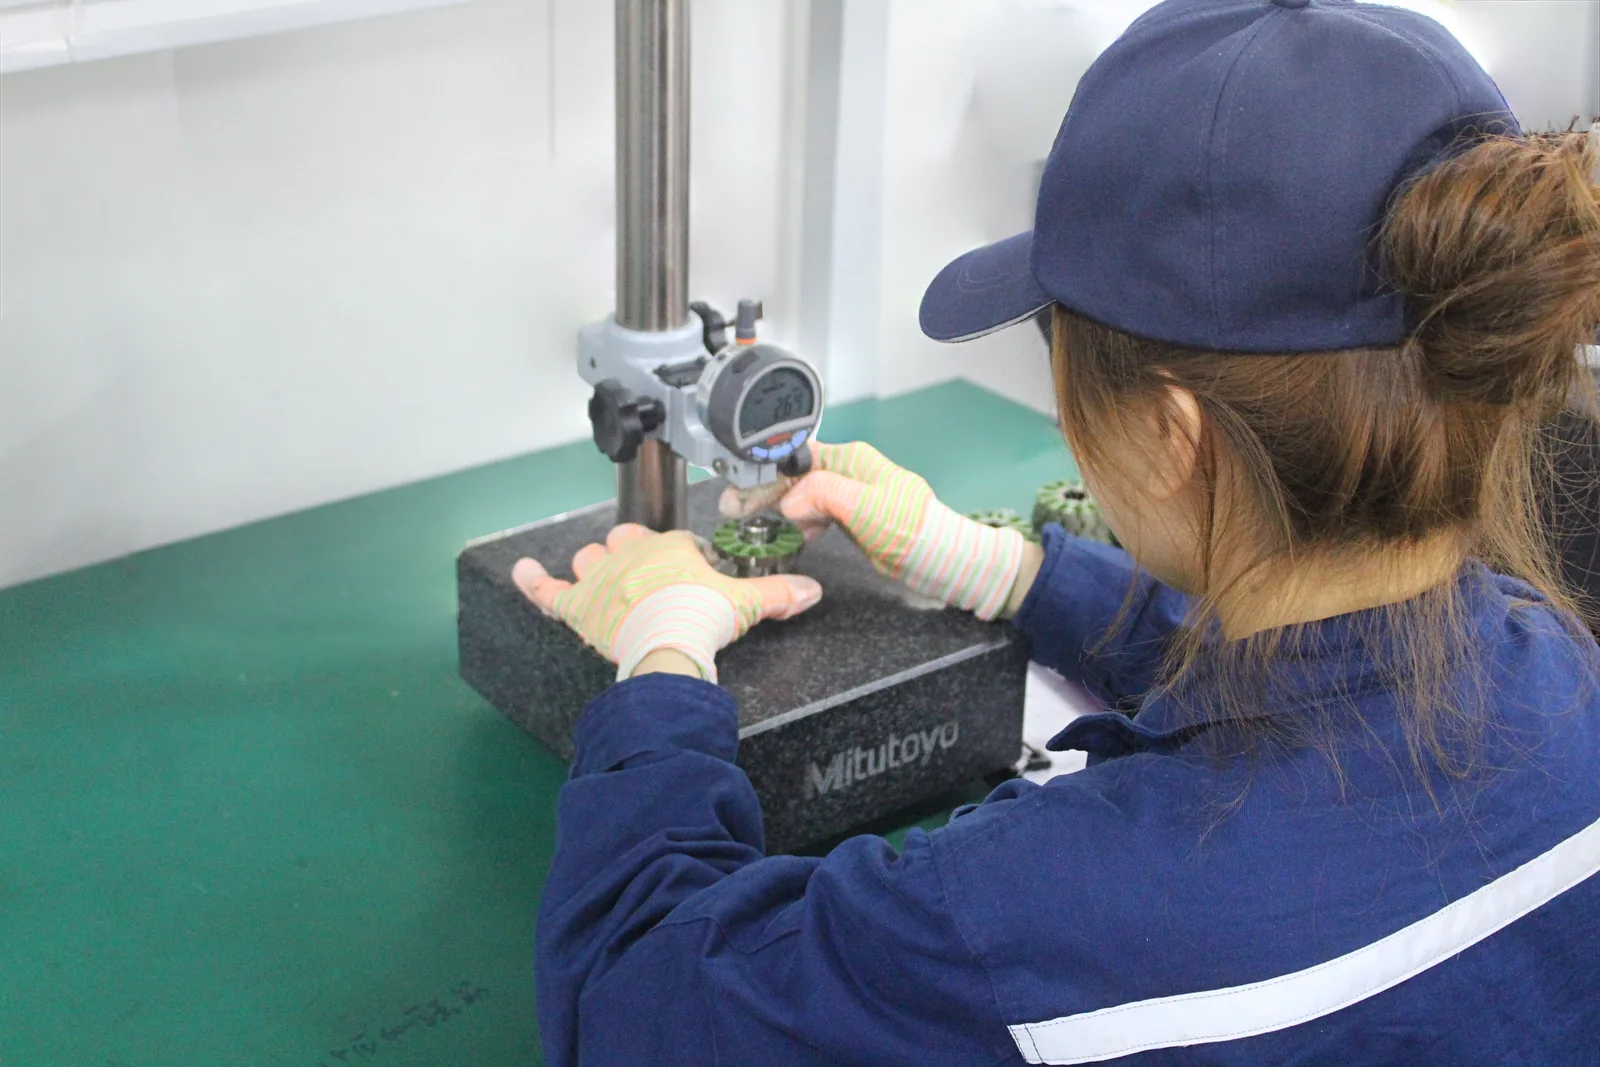
1. Granit pleyt üzerinde yükseklik mastarı
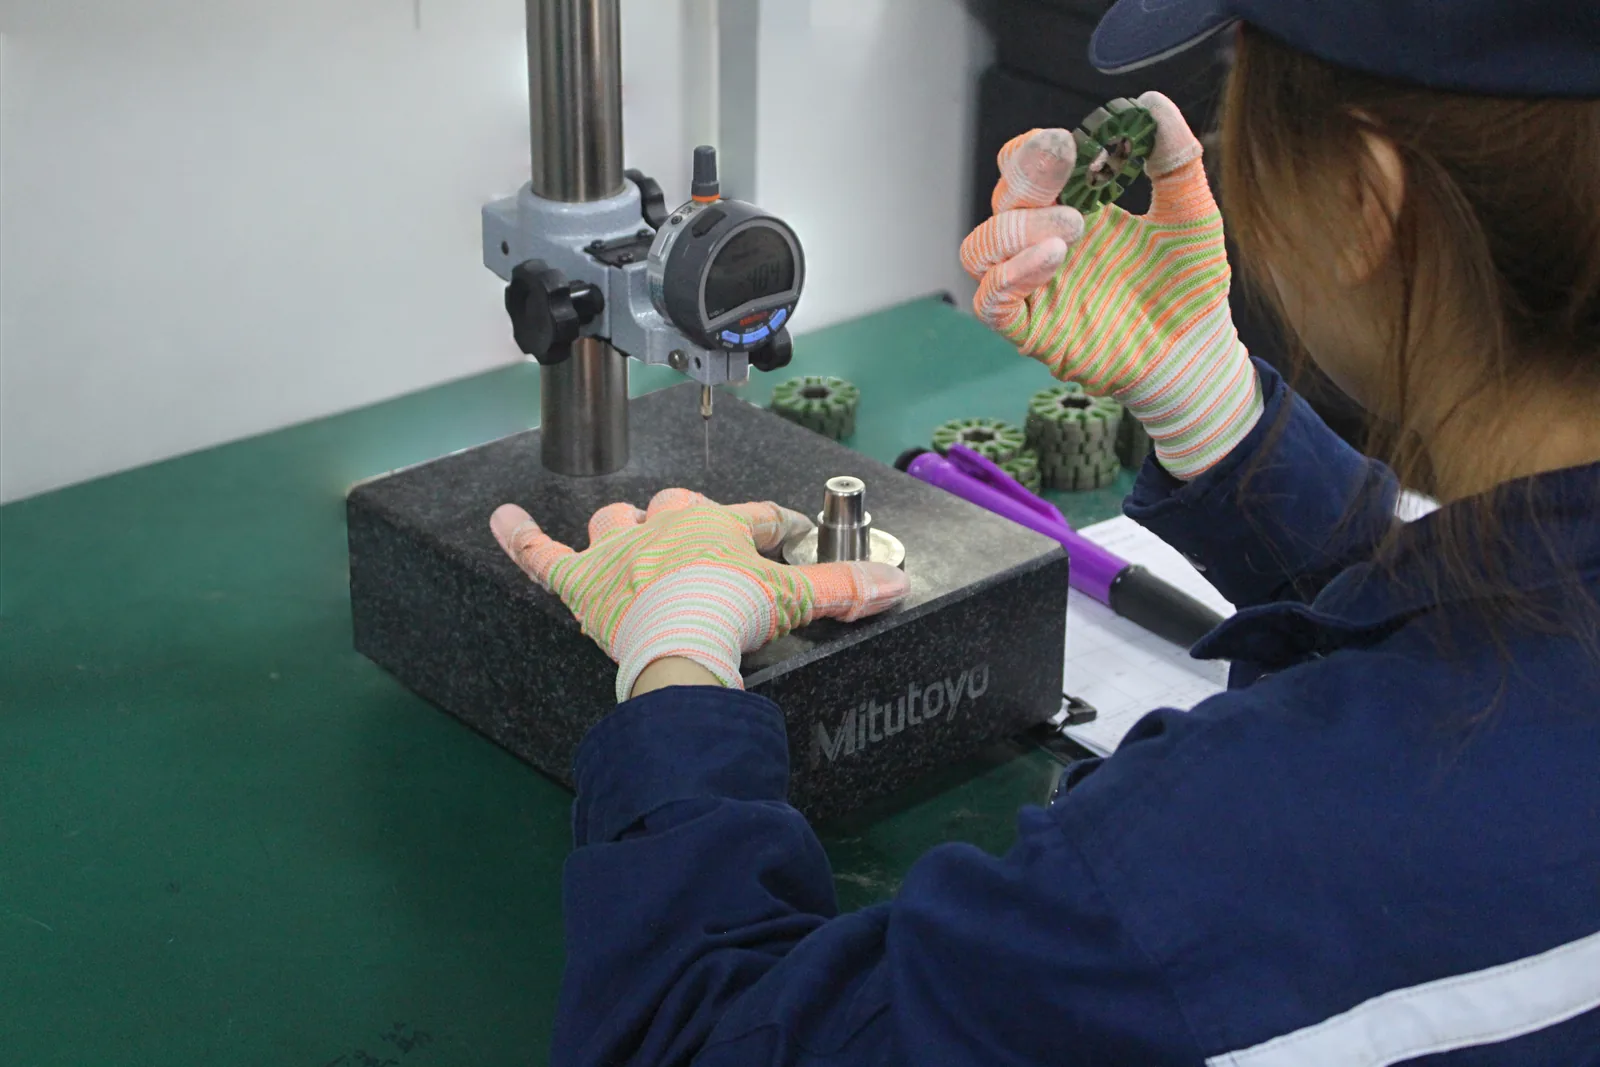
Paket yüksekliği ve paralelliği, granit pleyt üzerinde dijital yükseklik mastarıyla ölçülür. Çekirdeğin çevresinde birkaç noktadan ölçüm alınır; aralarındaki fark paketin paralel olup olmadığını gösterir. Muayene personeli kaplamalı sacları iz bırakmamak için eldiven takar.
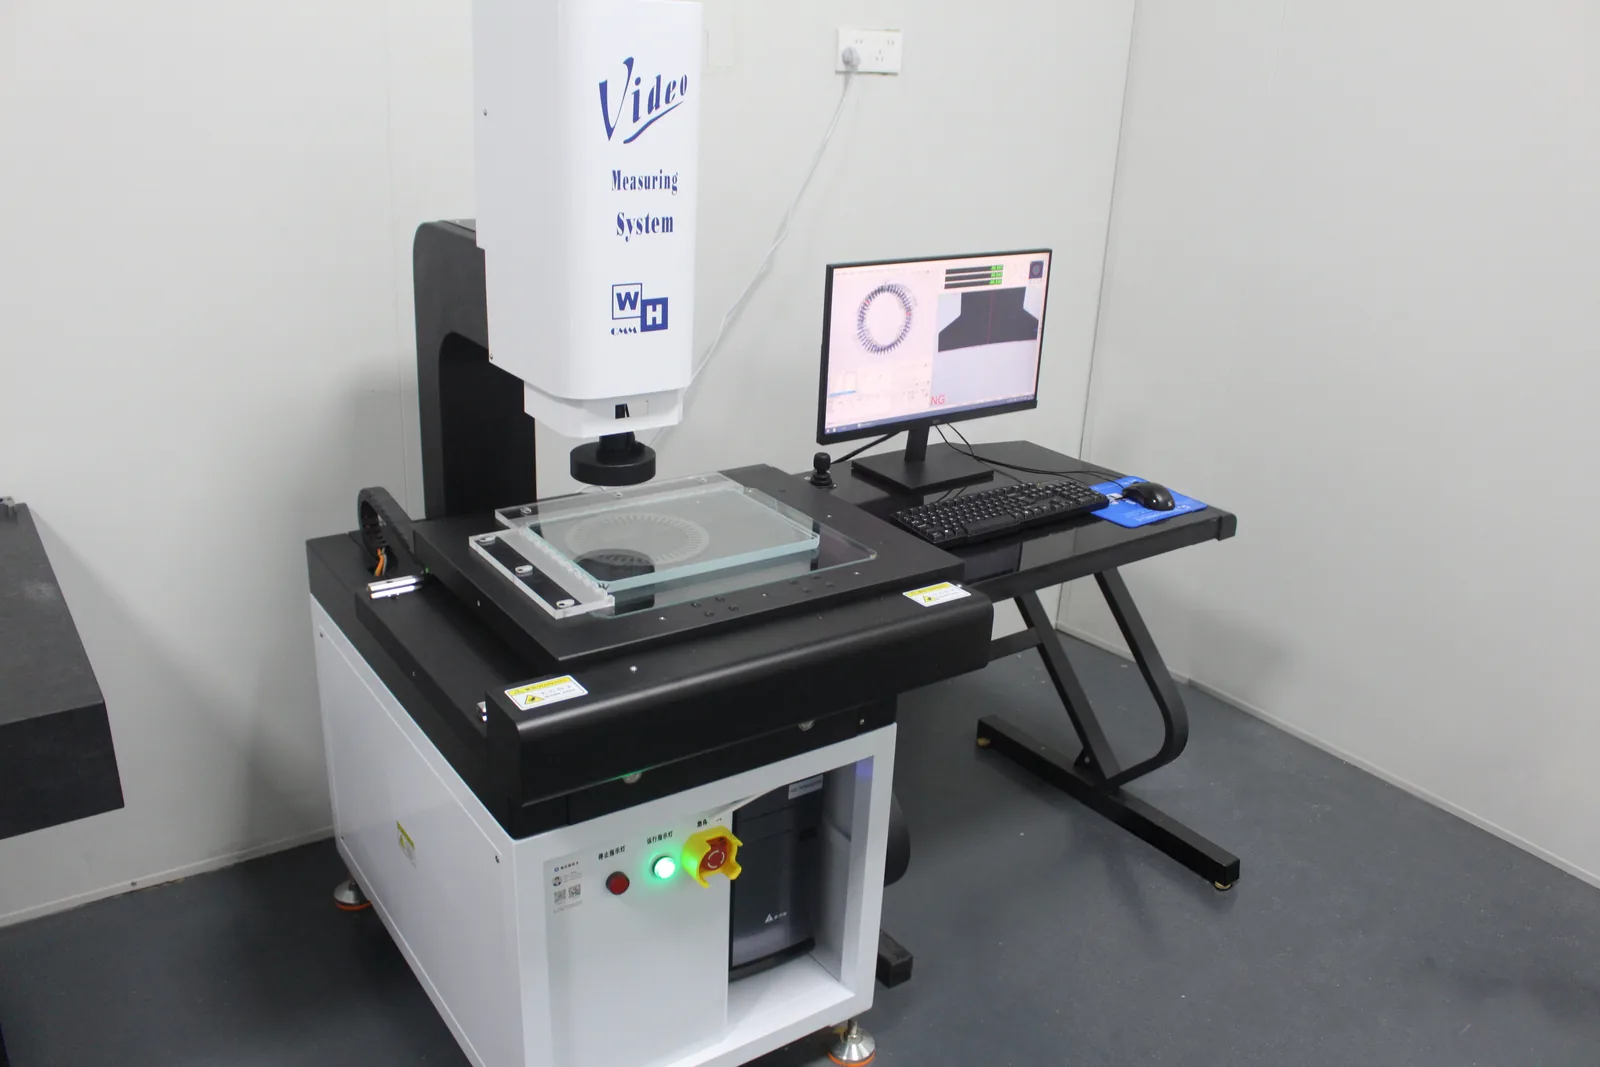
2. Görüntü ölçüm cihazı
Tek saclar görüntü ölçüm cihazında ölçülür. Kamera tüm konturu yakalar, yazılım delik çapı, dış çap, oluk genişliği, oluk derinliği ve diş genişliğini çizimle karşılaştırır. Temassız ölçtüğü için ince, esnek parçalara ve kalıp değişiminden sonra ilk ürün kontrolüne çok uygundur.
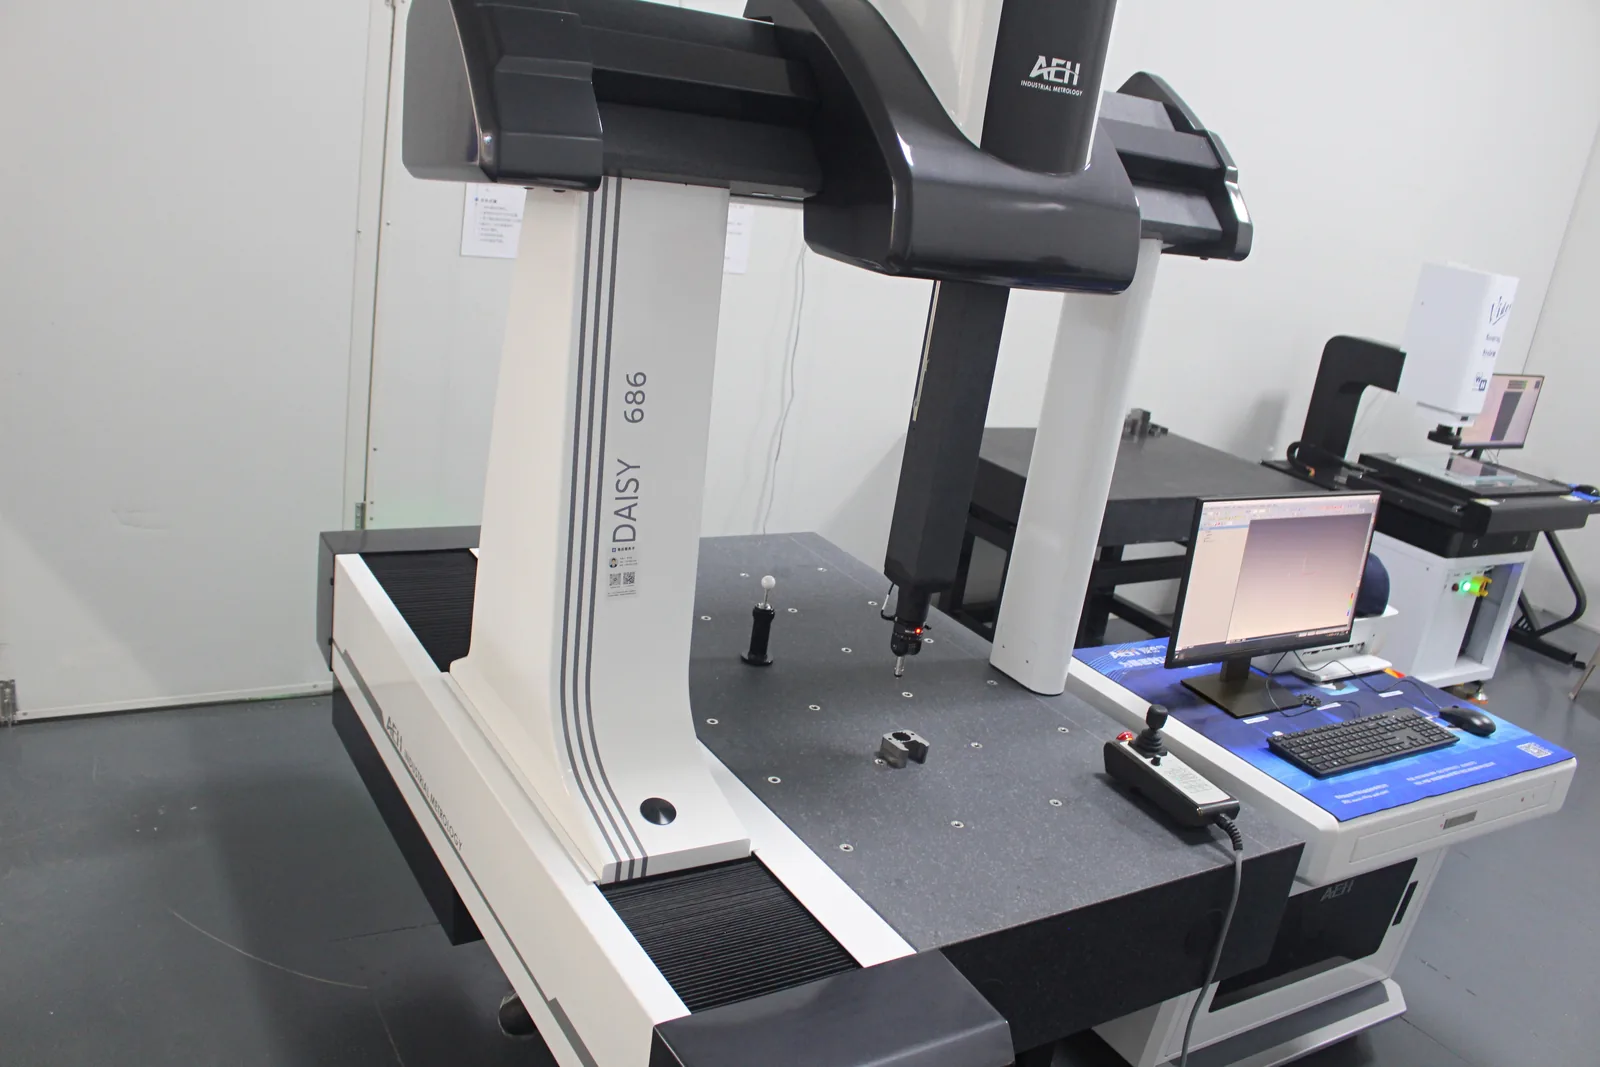
3. Koordinat ölçüm makinesi (CMM)
Üç boyutlu özellikler için — paketin referans yüzeyine dikliği, tüm yükseklik boyunca delik ile dış çapın eş merkezliliği, bağlantı deliklerinin konumu — koordinat ölçüm makinesi kullanırız. Ölçüm programları müşteri çiziminden hazırlanır, böylece tekrar siparişler tamamen aynı şekilde ölçülür.
Her kontrol ne zaman yapılır
- Kalıp ayarından sonra ilk ürün: sacın görüntü ölçümü ve ilk istifli çekirdeğin CMM ölçümü.
- Üretim sırasında: preste periyodik yükseklik ve çapak kontrolleri.
- Ambalajlamadan önce: her partiden alınan numunelerde son boyut kontrolü.
Muayene raporları sevkiyatla birlikte verilebilir. Motorunuz için kritik ölçüleri bize bildirin; ilk ürün raporuna ve rutin kontrollere dahil edelim.

