


Измерение сердечников электродвигателей: КИМ, оптические измерения и высотомеры в нашей лаборатории качества
Штампованный и шихтованный сердечник двигателя должен выдерживать жёсткие допуски по отверстию, пазам, высоте пакета и перпендикулярности. Вот как мы их измеряем.
Сердечник статора или ротора — это пакет тонких пластин, скреплённых точками сцепления или сваркой. Мелкие ошибки суммируются: паз, уже на несколько сотых миллиметра, затрудняет намотку, а пакет, не перпендикулярный оси, вызывает неравномерность воздушного зазора в двигателе. Наша лаборатория проверяет пластины и готовые сердечники тремя дополняющими друг друга приборами.
1. Высотомер на гранитной плите
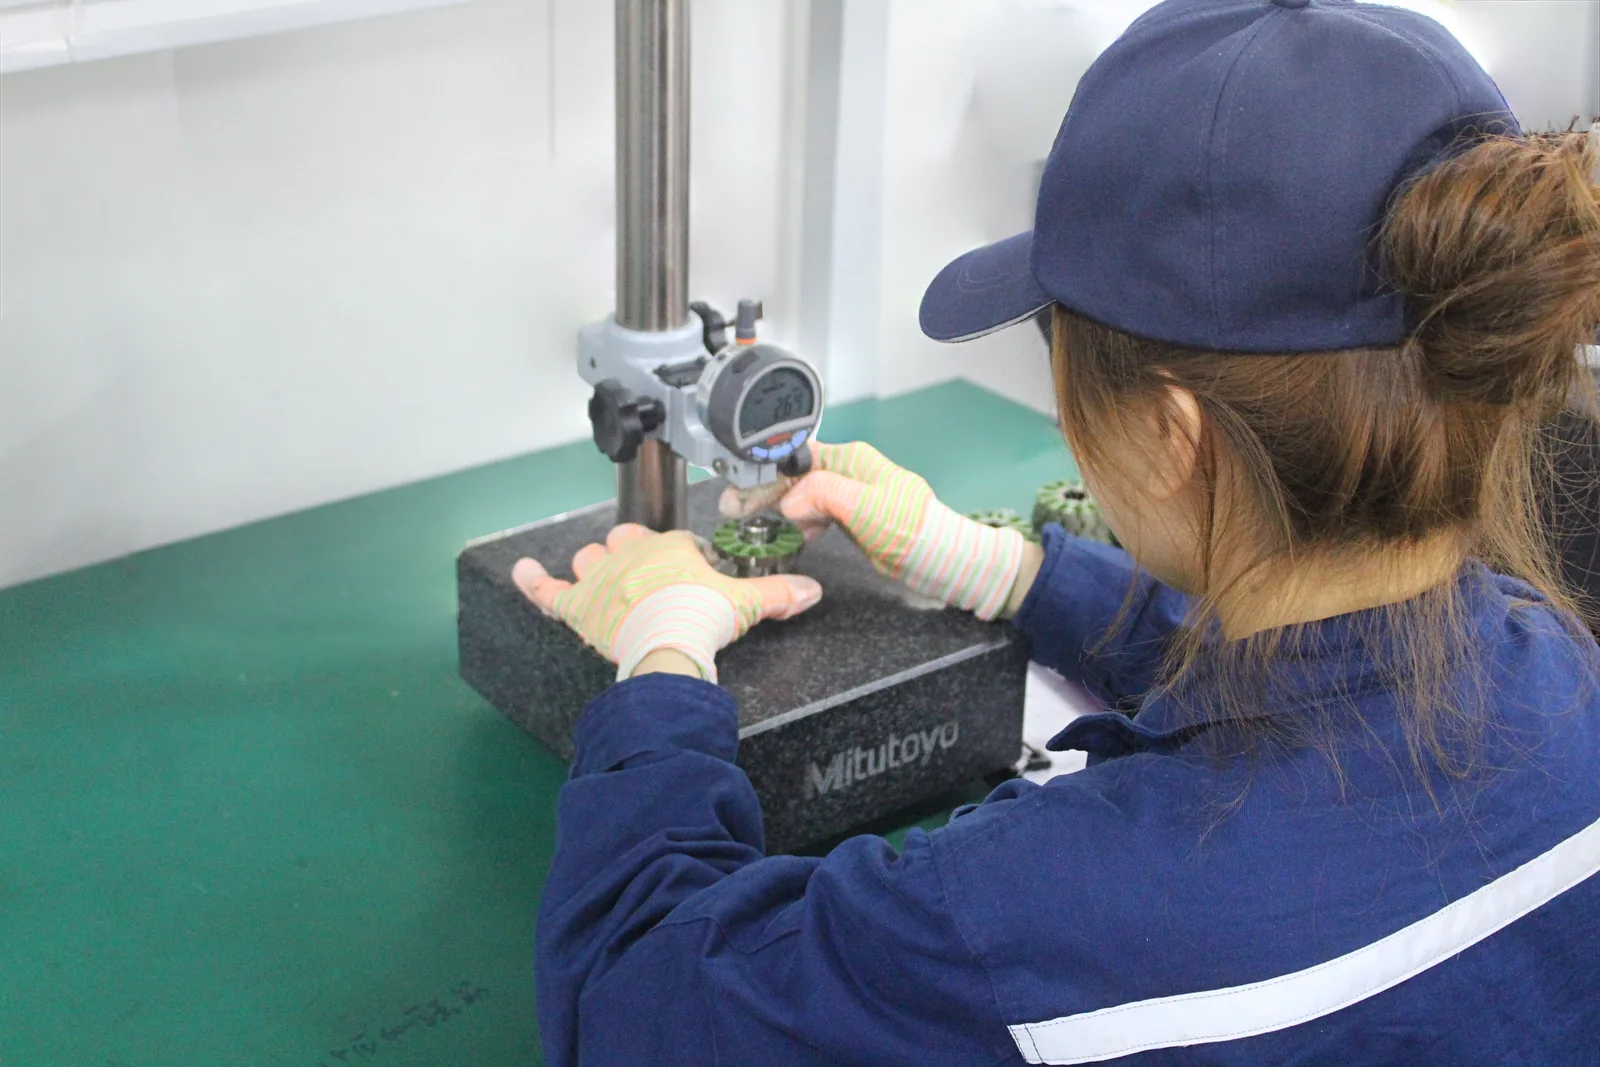
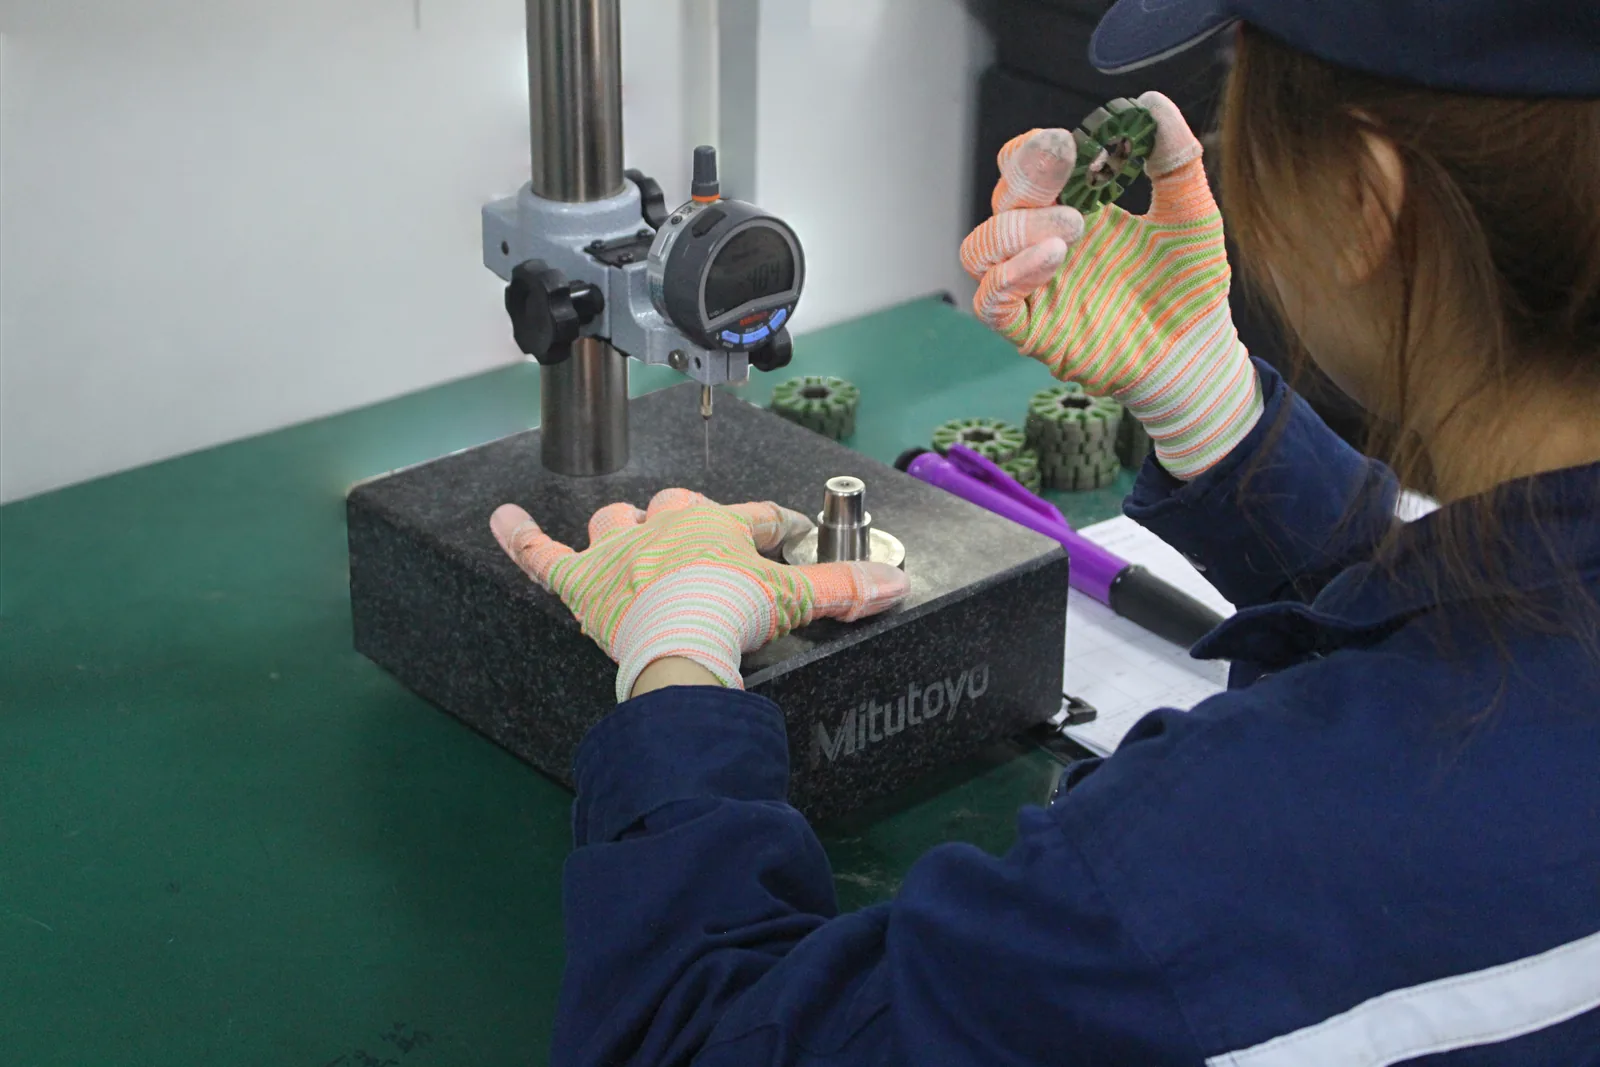
Высоту и параллельность пакета измеряют на гранитной плите цифровым высотомером. Измеряют несколько точек по окружности; разброс между ними показывает, параллелен ли пакет. Контролёры работают в перчатках, чтобы не оставить следов на пластинах с покрытием.
2. Оптическая измерительная машина
Отдельные пластины измеряют на оптической измерительной машине. Камера фиксирует весь контур, а программа сравнивает с чертежом диаметр отверстия, наружный диаметр, ширину и глубину паза и ширину зуба. Бесконтактное измерение подходит для тонких гибких деталей и для контроля первой детали после смены штампа.
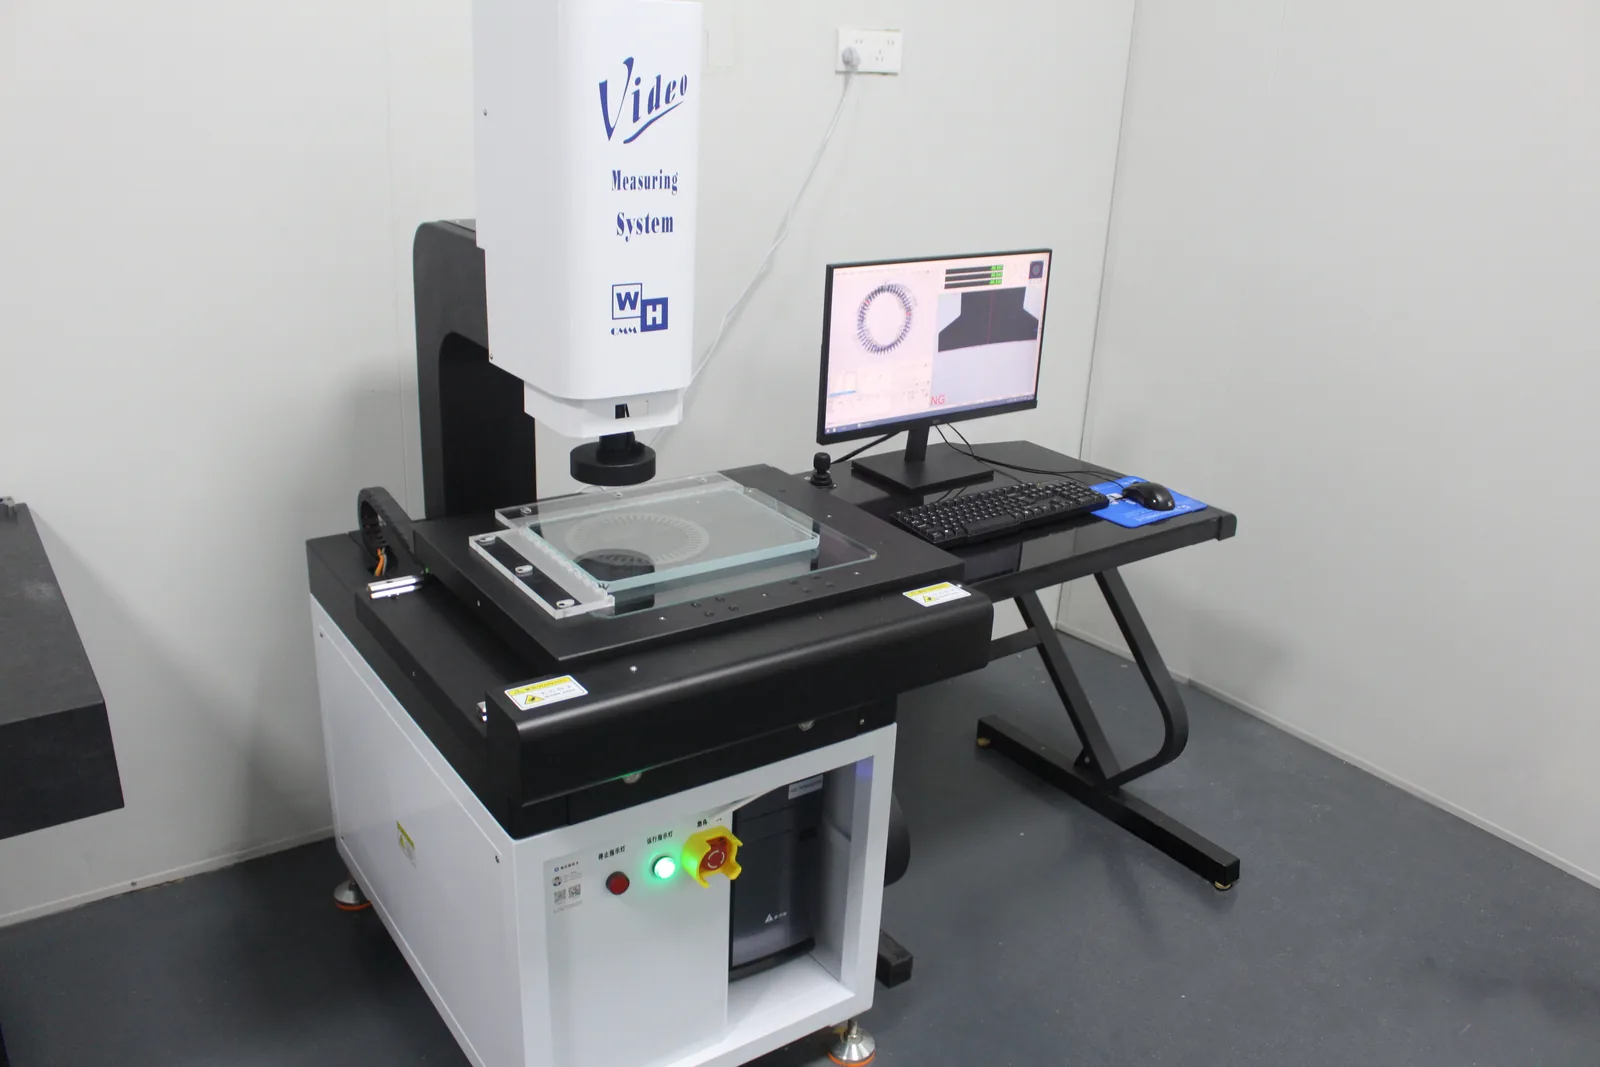
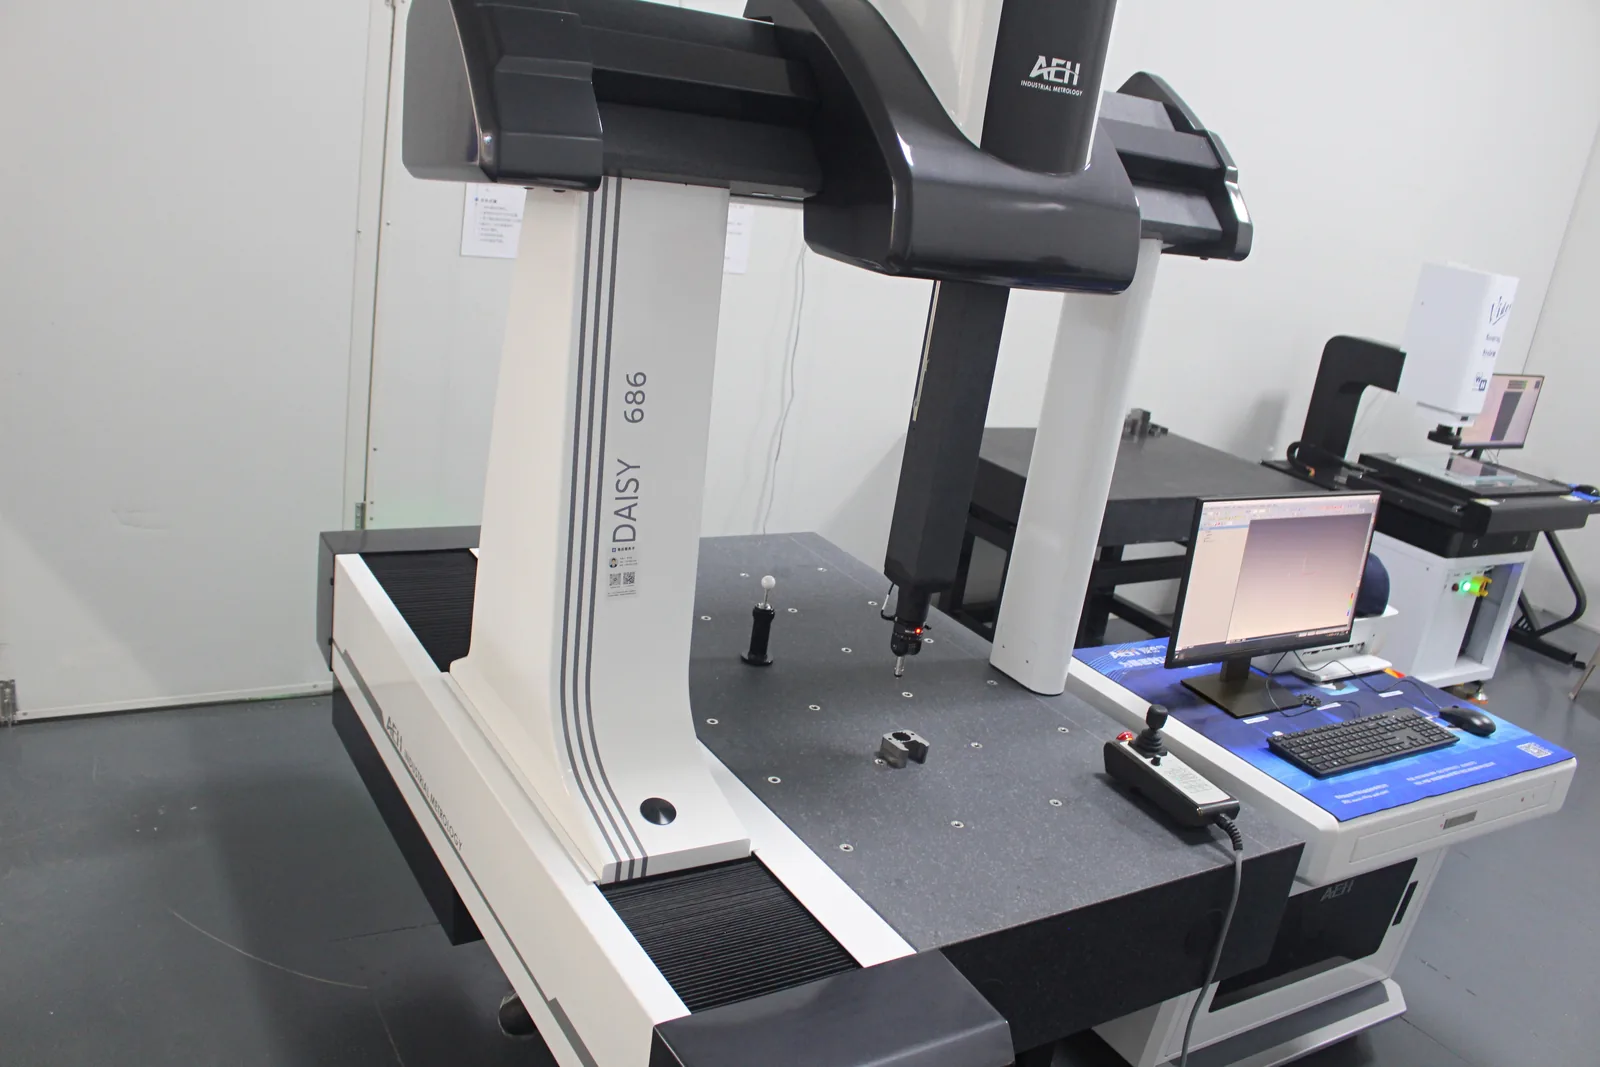
3. Координатно-измерительная машина (КИМ)
Для трёхмерных характеристик — перпендикулярности пакета базовой поверхности, соосности отверстия и наружного диаметра по всей высоте, положения крепёжных отверстий — используется координатно-измерительная машина. Программы измерений составляются по чертежу клиента, поэтому повторные заказы измеряются точно так же.
Когда выполняется каждая проверка
- Первая деталь после наладки штампа: оптическое измерение пластины и КИМ-контроль первого пакета.
- В ходе производства: периодический контроль высоты и заусенца у пресса.
- Перед упаковкой: окончательный размерный контроль образцов из каждой партии.
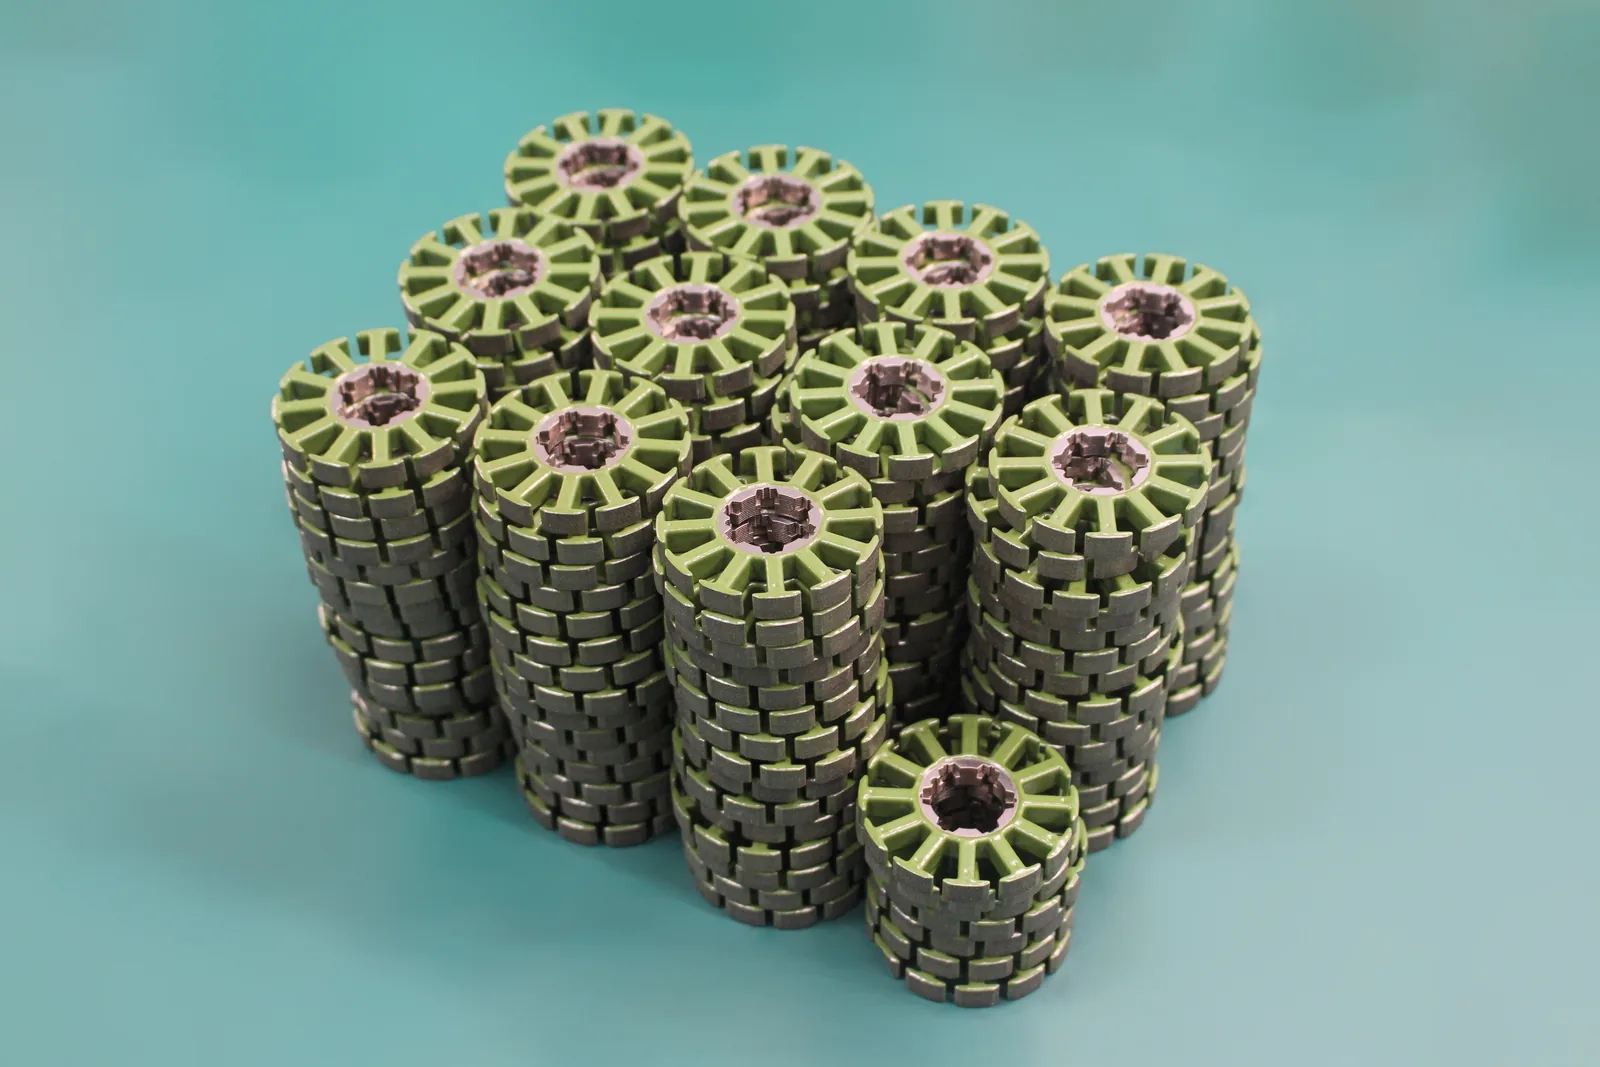
Протоколы контроля могут прилагаться к поставке. Сообщите, какие размеры критичны для вашего двигателя, и мы включим их в протокол первой детали и текущий контроль.

