


Wie kornorientiertes Elektroband entsteht: der Herstellungsweg Schritt für Schritt
Kornorientiertes Band verdankt seine geringen Verluste einem langen, streng kontrollierten Herstellungsweg. Wer die Hauptschritte kennt, liest Werkszeugnisse leichter und versteht, warum sich Güten unterscheiden.
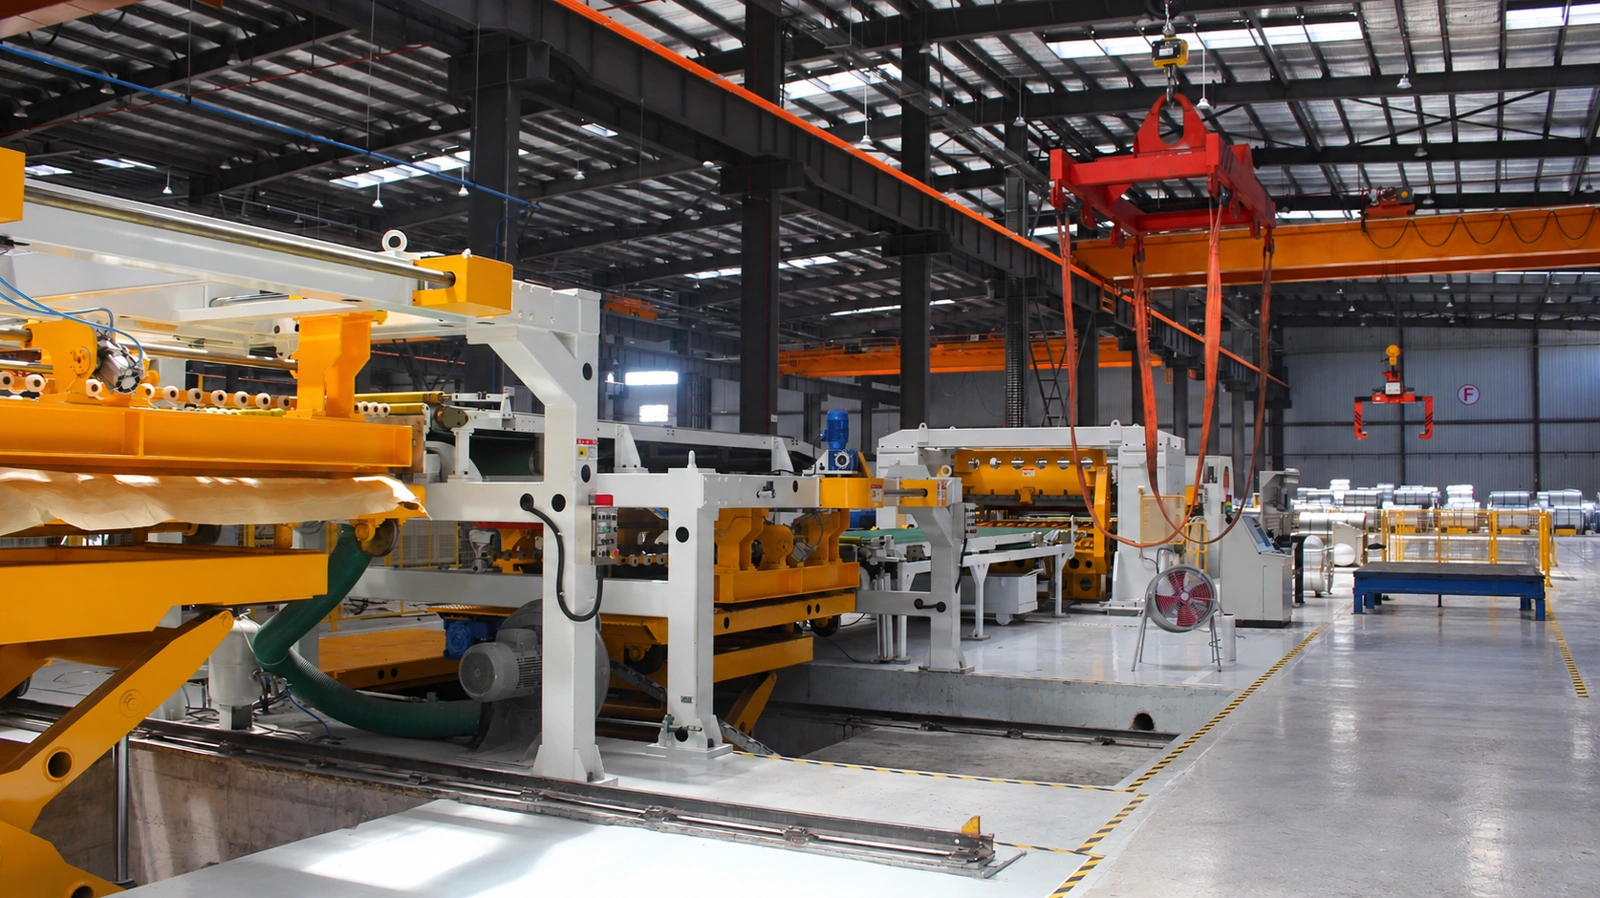
Kornorientiertes (GO) Elektroband gehört zu den verfahrensintensivsten Flachstahlprodukten. Seine wichtigste Eigenschaft, sehr geringe Ummagnetisierungsverluste bei Magnetisierung in Walzrichtung, entsteht Schritt für Schritt: die Chemie im Stahlwerk, das Korngefüge in den Walz- und Glühlinien und zuletzt die Isolierbeschichtung sowie bei den verlustärmsten Güten die Domänenverfeinerung. Dieser Beitrag folgt einem typischen Weg im integrierten Hüttenwerk vom Roheisen bis zum fertigen Coil.
1. Roheisen- und Stahlerzeugung: die Chemie treffen
Der Weg beginnt mit Roheisen aus dem Hochofen. Vor dem Konverter wird es entschwefelt (zum Beispiel durch mechanisches KR-Rühren), denn Schwefel und andere Verunreinigungen müssen in engen Grenzen bleiben. Nach dem Frischen im Konverter (BOF) wird der Stahl in einer RH-Vakuumanlage behandelt: Kohlenstoff, Stickstoff und Gase werden gesenkt, und der Siliziumgehalt – bei GO-Stahl etwa 3 % – wird genau eingestellt. Auch die geringen Mengen an Inhibitorbildnern, die später das Kornwachstum steuern, werden hier festgelegt.
2. Stranggießen und Warmwalzen
Der Stahl wird im Strang zu Brammen vergossen, wiedererwärmt, zu Band warmgewalzt und gehaspelt. Brammenwärmtemperatur und Warmwalzbedingungen bestimmen, wie die Inhibitoren im Band verteilt sind – und davon hängt ab, wie gut die spätere Sekundärrekristallisation gelingt.
3. Normalglühen, Beizen und Kaltwalzen
Das Warmband wird normalgeglüht und gebeizt, um Zunder zu entfernen, und anschließend auf einem Reversierkaltwalzwerk auf Enddicke gewalzt, typisch 0,23, 0,27, 0,30 oder 0,35 mm. Die Dickengenauigkeit zählt: Das Baosteel-Produkthandbuch nennt ±0,02 mm für 0,23 mm und ±0,03 mm für 0,27–0,35 mm.
4. Entkohlungsglühen und Hochtemperaturglühen
Beim Entkohlungsglühen wird der Kohlenstoff auf einen sehr niedrigen Wert gesenkt und das Primärgefüge gebildet. Ein Trennmittel auf Magnesiumoxidbasis wird aufgetragen, und die Coils durchlaufen eine lange Hochtemperatur-Haubenglühung. Hier findet die Sekundärrekristallisation statt: Körner mit der sogenannten Goss-Orientierung wachsen und zehren die übrigen auf, sodass die leichte Magnetisierungsrichtung mit der Walzrichtung übereinstimmt. Dieselbe Glühung reinigt den Stahl und bildet den Glasfilm an der Oberfläche.
5. Richten, Isolierbeschichtung und Domänenverfeinerung
Nach dem Glühen wird das Band unter Zug gerichtet und erhält seine endgültige Isolierbeschichtung. Baosteel-GO-Band hat eine anorganische Beschichtung mit hohem Lagenwiderstand, die ein Spannungsarmglühen bei 800 °C übersteht. Bei den verlustärmsten Güten wird die Oberfläche anschließend zur Domänenverfeinerung behandelt. In der Baosteel-Bezeichnung ist das die R-Reihe (zum Beispiel B23R080); P steht für hochpermeables (Hi-B) Band, G für konventionelles GO-Band.
Baosteel: die Größenordnung hinter dem Prozess
Baosteel, unsere Hauptbezugsquelle, betreibt diesen Prozess im industriellen Maßstab. Nachdem am 13. Juni 2024 eine neue Linie am Standort Baoshan in Shanghai den Vollbetrieb aufnahm, stieg die jährliche GO-Kapazität von 1,00 auf 1,16 Millionen Tonnen – die größte der Welt (Jiefang Daily über shanghai.gov.cn; Securities Times). Am 25. Juni 2024 stellte Baosteel vier neue kornorientierte Güten vor – B23P080, B20HS070, B18HS075 und B18HS070 – für besonders effiziente Transformatoren.
6. Längsteilen, Verpacken und Zertifizierung
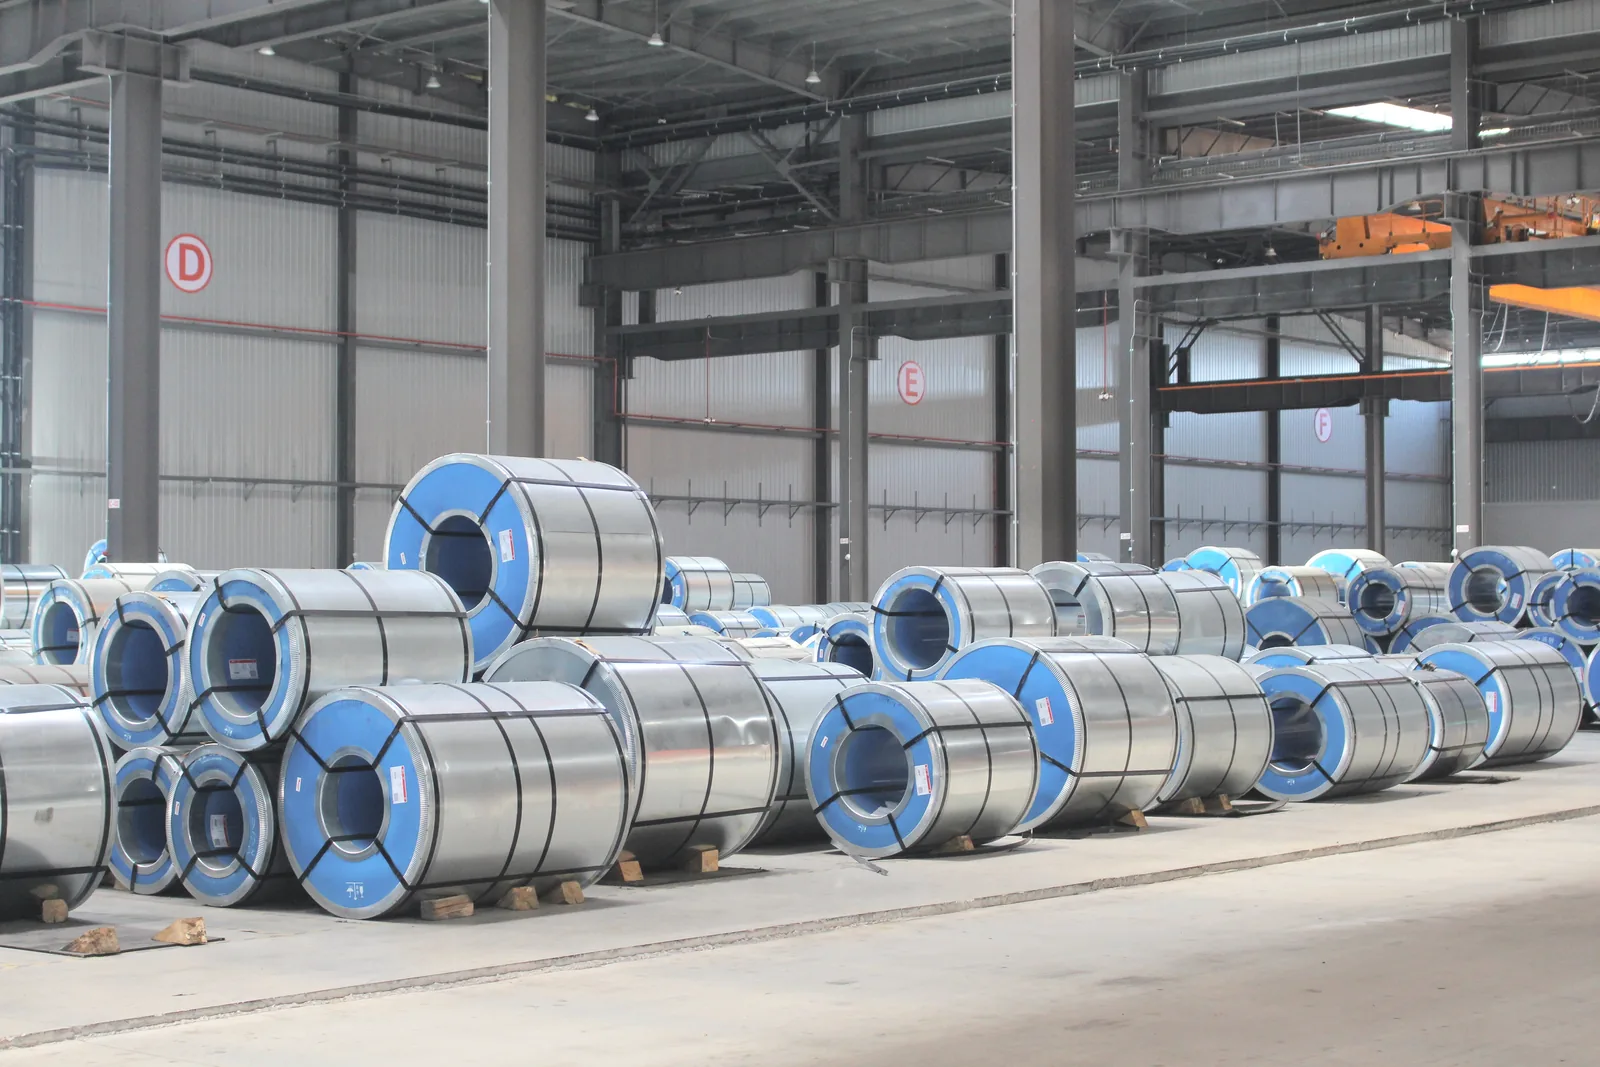
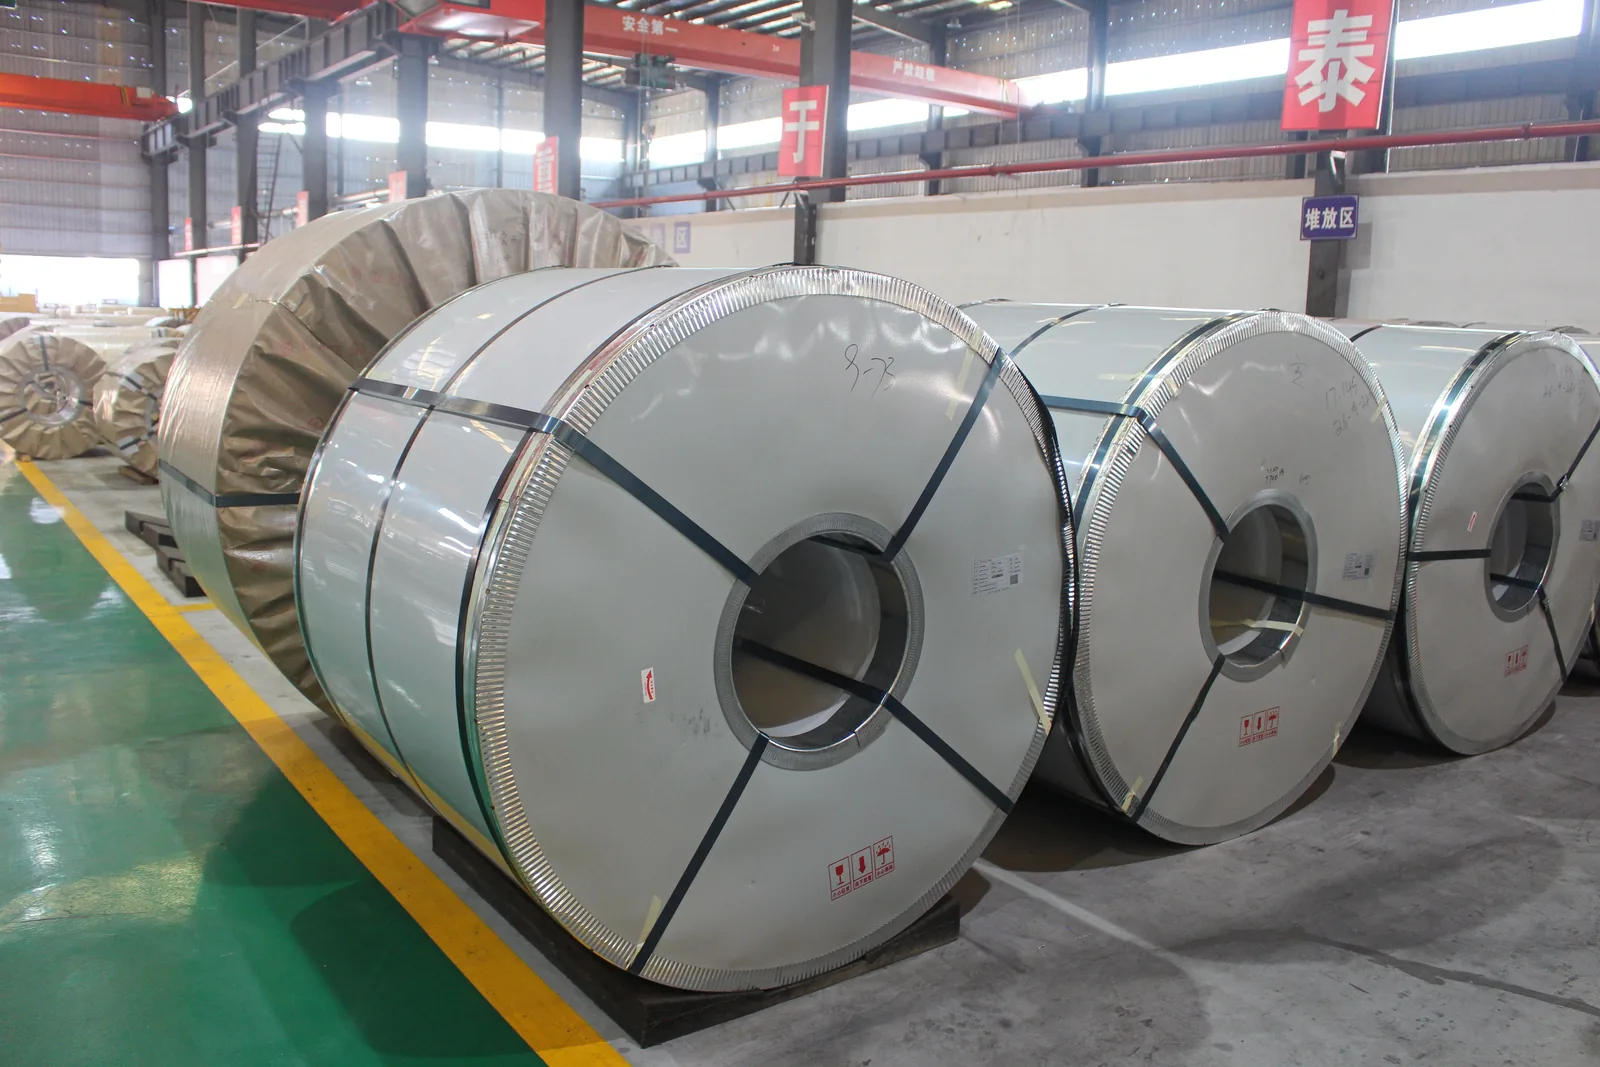
Zum Schluss werden die Muttercoils zu Lieferspaltbändern geteilt, verpackt und mit einem Werkszeugnis versandt, das die gemessenen Verluste und die Induktion des Loses ausweist. Baosteel-GO wird in Breiten von 900–1200 mm mit 508 mm Innendurchmesser geliefert; schmaleres Band für Transformatorkerne entsteht durch nachgelagertes Längsteilen – hier beginnt die Verarbeitung bei HXES.
Was das für Einkäufer bedeutet
- Der Buchstabe der Güte zeigt den Herstellungsweg: G konventionell, P hochpermeabel, R domänenverfeinert.
- Garantiewerte im Zeugnis sind maximale Verluste bei 1,7 T, 50 Hz und minimale B8; typische Werte liegen niedriger, sind aber nicht garantiert.
- Domänenverfeinerte Güten sollten nicht bei hoher Temperatur spannungsarm geglüht werden, sofern das Werk die Güte nicht als hitzebeständig bestätigt, da der Verfeinerungseffekt verloren gehen kann.
- Fordern Sie zu jedem Los das Werkszeugnis an und führen Sie die Coilnummern durch Längsteilen, Zuschnitt und Schichten mit.
Wenn Sie Güten für ein Transformatorprojekt vergleichen, senden Sie uns Bemessungsleistung, Kernaufbau und Zielverluste. Wir schlagen passende Baosteel-Güten vor und bestätigen die Verfügbarkeit mit dem aktuellen Angebot.

