


Thép kỹ thuật điện định hướng được sản xuất như thế nào: quy trình từng bước
Tổn hao thấp của thép định hướng là kết quả của một quy trình dài và được kiểm soát chặt chẽ. Hiểu các bước chính giúp người mua đọc chứng chỉ nhà máy và hiểu vì sao các mác thép khác nhau.
Thép kỹ thuật điện định hướng (GO) là một trong những sản phẩm thép tấm có nhiều công đoạn nhất. Đặc tính then chốt của nó, tổn hao rất thấp khi từ hóa theo hướng cán, được tạo ra từng bước: thành phần hóa học tại xưởng luyện thép, cấu trúc hạt trên các dây chuyền cán và ủ, cuối cùng là lớp phủ cách điện và, với các mác tổn hao thấp nhất, tinh chỉnh miền từ. Bài viết này theo một quy trình điển hình của nhà máy liên hợp, từ gang lỏng đến cuộn thành phẩm.
1. Luyện gang và luyện thép: kiểm soát thành phần
Quy trình bắt đầu từ gang lỏng của lò cao. Trước khi vào lò chuyển, gang được khử lưu huỳnh (ví dụ bằng khuấy cơ học KR), vì lưu huỳnh và các tạp chất khác phải nằm trong giới hạn hẹp. Sau tinh luyện trong lò chuyển (BOF), thép được xử lý trong thiết bị khử khí chân không RH, nơi cacbon, nitơ và khí được giảm xuống và hàm lượng silic — khoảng 3 % với thép GO — được điều chỉnh chính xác. Lượng nhỏ các nguyên tố tạo chất ức chế, về sau kiểm soát sự phát triển hạt, cũng được định ở giai đoạn này.
2. Đúc liên tục và cán nóng
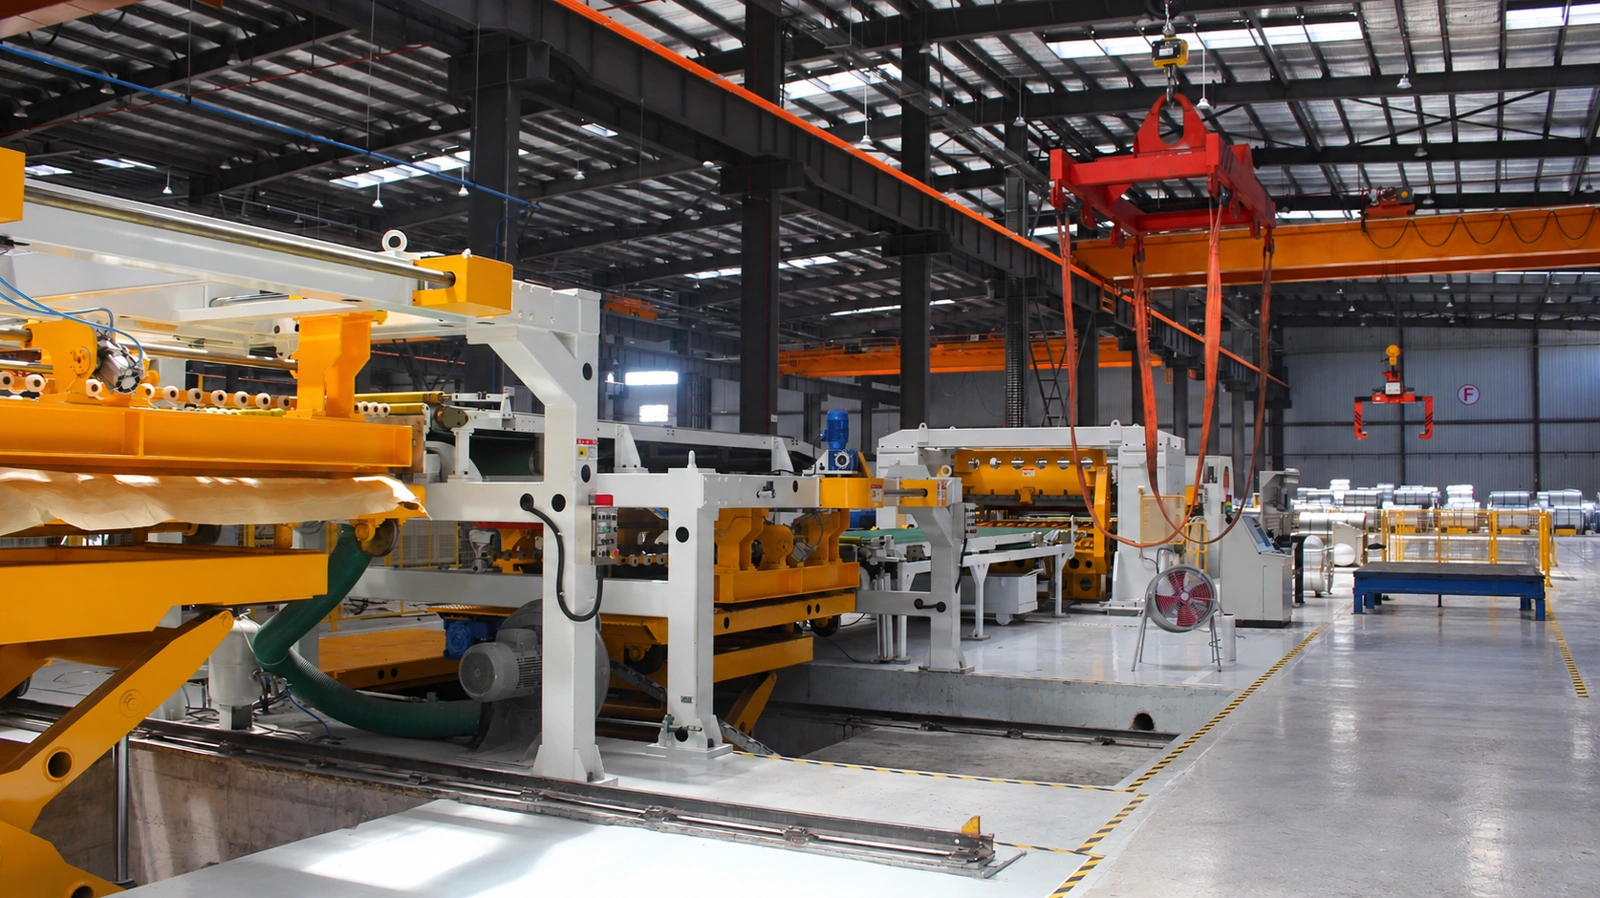
Thép được đúc liên tục thành phôi tấm, nung lại, cán nóng thành băng và cuộn lại. Nhiệt độ nung phôi và điều kiện cán nóng quyết định sự phân bố chất ức chế trong băng thép, từ đó quyết định hiệu quả của quá trình tái kết tinh thứ cấp sau này.
3. Thường hóa, tẩy gỉ và cán nguội
Băng cán nóng được thường hóa (ủ) và tẩy gỉ để loại bỏ vảy, sau đó cán nguội đến độ dày cuối cùng — thường là 0,23, 0,27, 0,30 hoặc 0,35 mm — trên máy cán đảo chiều. Độ chính xác chiều dày rất quan trọng: sổ tay sản phẩm của Baosteel quy định ±0,02 mm cho 0,23 mm và ±0,03 mm cho 0,27–0,35 mm.
4. Ủ khử cacbon và ủ nhiệt độ cao
Trong ủ khử cacbon, hàm lượng cacbon được hạ xuống rất thấp và hình thành cấu trúc hạt sơ cấp. Lớp phân cách gốc magie oxit được phủ lên, rồi các cuộn được ủ mẻ ở nhiệt độ cao trong thời gian dài. Tại đây diễn ra tái kết tinh thứ cấp: các hạt có định hướng Goss phát triển và thôn tính các hạt khác, làm hướng từ hóa dễ trùng với hướng cán. Cũng lần ủ này làm sạch thép và tạo lớp màng thủy tinh trên bề mặt.
5. Làm phẳng, phủ cách điện và tinh chỉnh miền từ
Sau khi ủ, băng thép được làm phẳng dưới lực căng và nhận lớp phủ cách điện cuối cùng. Thép GO của Baosteel dùng lớp phủ vô cơ có điện trở giữa các lớp cao, chịu được ủ khử ứng suất ở 800 °C. Với các mác tổn hao thấp nhất, bề mặt sau đó được xử lý để tinh chỉnh miền từ. Theo ký hiệu của Baosteel, đó là dòng R (ví dụ B23R080); P là thép từ thẩm cao (Hi-B) và G là thép GO thông thường.
Baosteel: quy mô đứng sau quy trình
Baosteel, nguồn cung chính của chúng tôi, vận hành quy trình này ở quy mô công nghiệp. Sau khi một dây chuyền mới tại cơ sở Baoshan ở Thượng Hải đi vào sản xuất toàn phần ngày 13/6/2024, công suất thép định hướng hằng năm của Baosteel tăng từ 1,00 lên 1,16 triệu tấn, lớn nhất thế giới (Giải Phóng Nhật báo qua shanghai.gov.cn; Securities Times). Ngày 25/6/2024, Baosteel ra mắt bốn mác thép định hướng mới — B23P080, B20HS070, B18HS075 và B18HS070 — dành cho các máy biến áp hiệu suất cao nhất.
6. Xẻ băng, đóng gói và chứng nhận
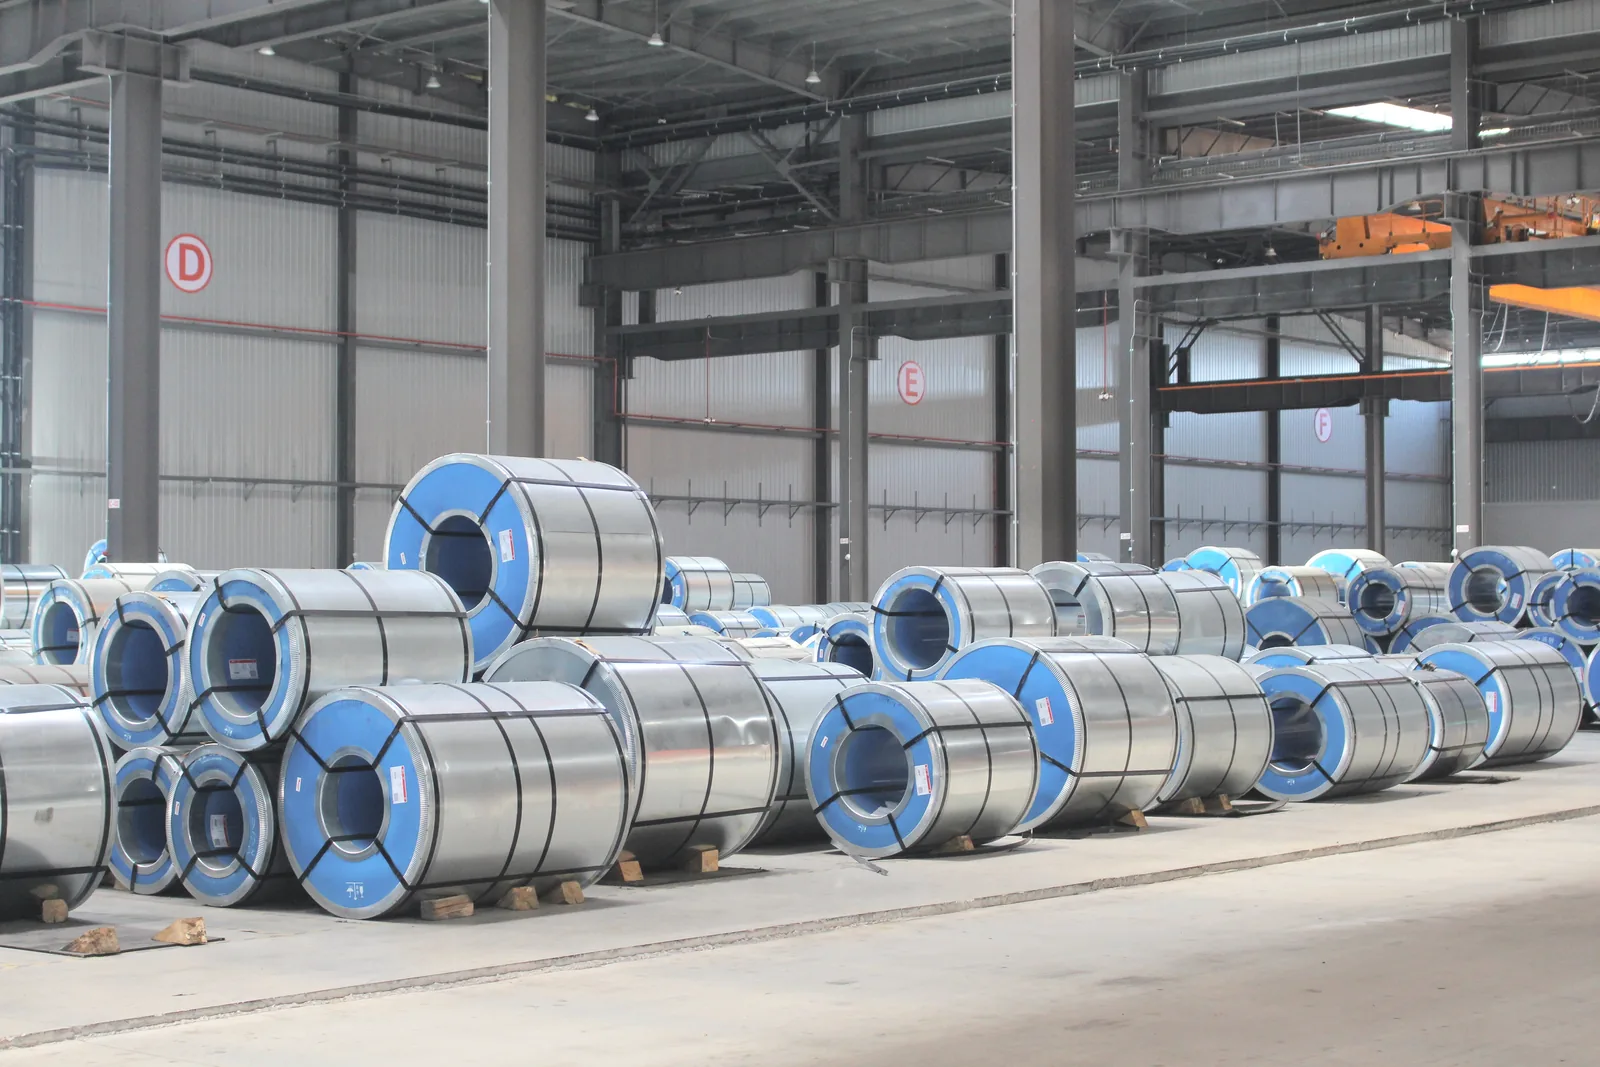
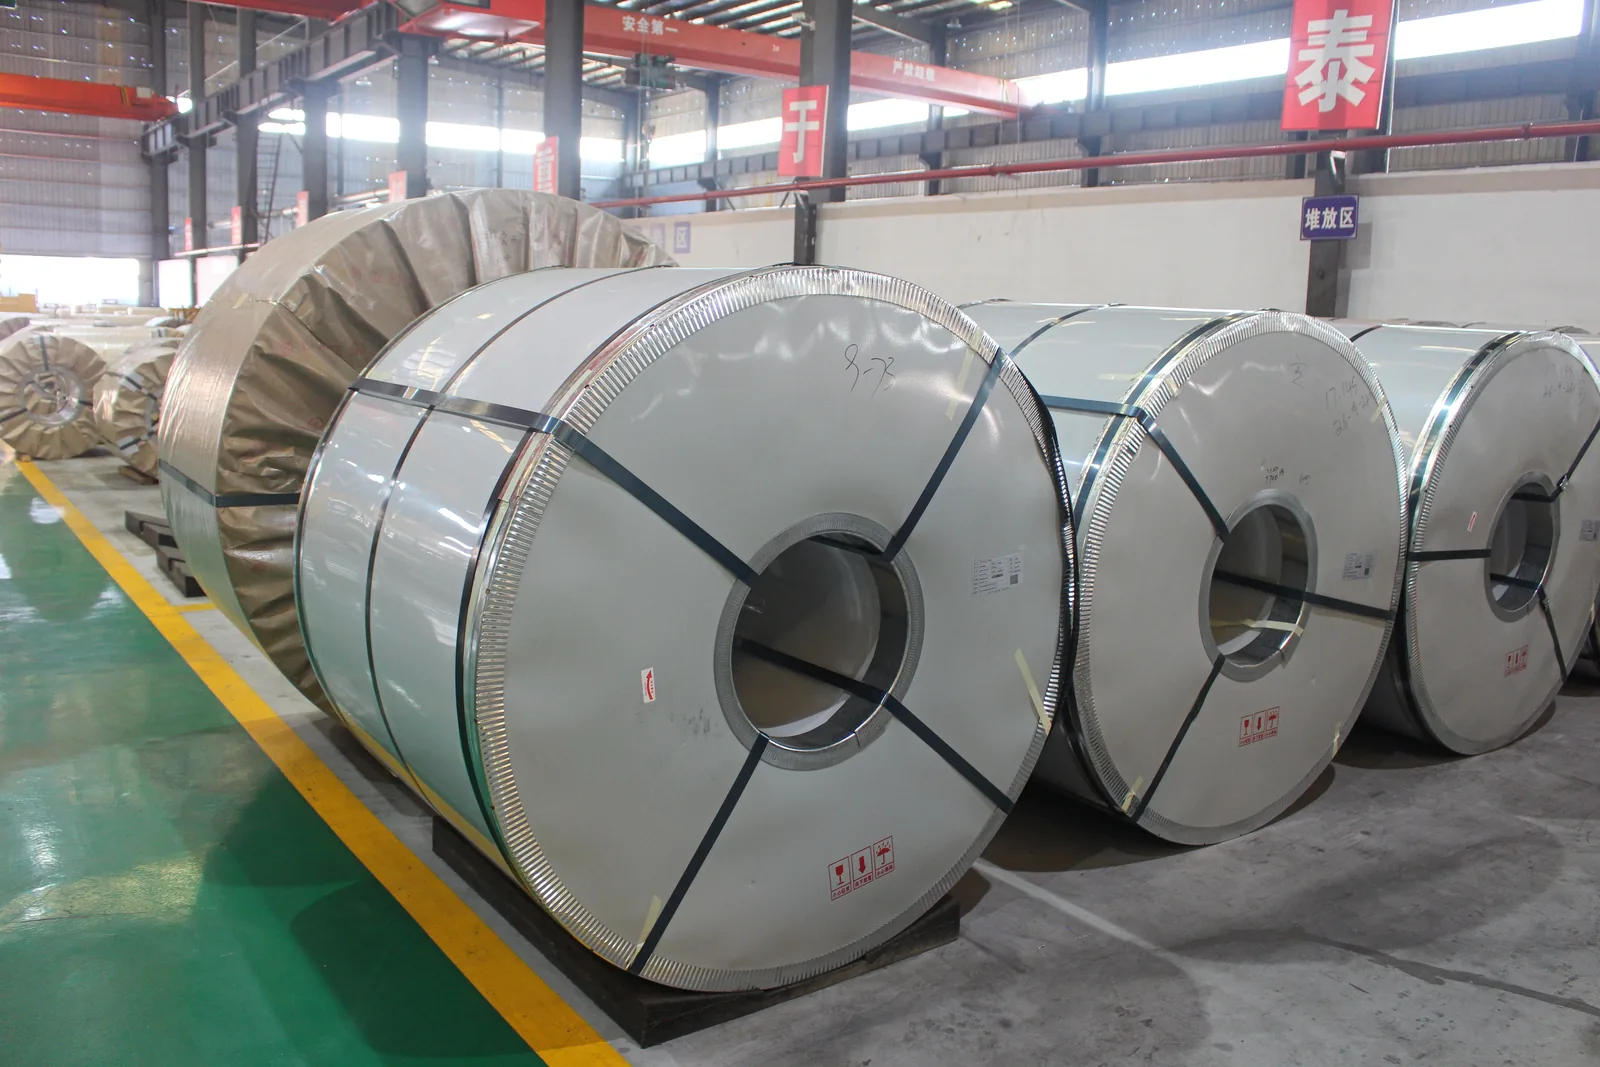
Cuối cùng, cuộn mẹ được cắt thành cuộn giao hàng, đóng gói và xuất xưởng kèm chứng chỉ nhà máy ghi tổn hao và cảm ứng từ đo được của lô. Thép GO của Baosteel được cung cấp với chiều rộng 900–1200 mm, đường kính trong cuộn 508 mm; băng hẹp hơn cho lõi máy biến áp được tạo ra bằng xẻ băng ở công đoạn sau — nơi bắt đầu gia công của HXES.
Ý nghĩa đối với người mua
- Chữ cái trong mác thép cho biết quy trình: G thông thường, P từ thẩm cao, R tinh chỉnh miền từ.
- Giá trị bảo đảm trên chứng chỉ là tổn hao tối đa ở 1,7 T, 50 Hz và B8 tối thiểu; giá trị điển hình thấp hơn nhưng không được bảo đảm.
- Không nên ủ khử ứng suất ở nhiệt độ cao đối với mác tinh chỉnh miền từ, trừ khi nhà máy xác nhận mác đó chịu nhiệt, vì hiệu quả tinh chỉnh có thể mất.
- Hãy yêu cầu chứng chỉ nhà máy cho mỗi lô và giữ số cuộn trong suốt quá trình xẻ băng, cắt và xếp lõi.
Nếu bạn đang so sánh mác thép cho một dự án máy biến áp, hãy gửi cho chúng tôi công suất định mức, thiết kế lõi và tổn hao mục tiêu. Chúng tôi sẽ đề xuất mác Baosteel phù hợp và xác nhận khả năng cung cấp theo báo giá hiện hành.

