


方向性電磁鋼板はどう作られるか:製造工程を順を追って
方向性電磁鋼板の低い鉄損は、長く厳密に管理された製造工程から生まれます。主な工程を知ると、ミルシートが読みやすくなり、グレードの違いの理由もわかります。
方向性(GO)電磁鋼板は、薄板製品の中でも最も工程の多い製品の一つです。圧延方向に磁化したときの非常に低い鉄損という最大の特長は、製鋼での化学成分、圧延・焼鈍ラインでの結晶粒組織、最後に絶縁被膜、さらに最低鉄損グレードでは磁区細分化と、段階を追って作り込まれます。本記事では、溶銑から製品コイルまでの一貫製鉄所の典型的な工程をたどります。
1. 製銑・製鋼:成分を正確に
工程は高炉の溶銑から始まります。硫黄などの不純物を狭い範囲に抑える必要があるため、転炉の前に脱硫(例:KR機械攪拌法)を行います。転炉(BOF)精錬の後、RH真空脱ガス装置で炭素・窒素・ガスを下げ、GO鋼で約3%となるケイ素量を精密に調整します。後に結晶粒成長を制御するインヒビター形成元素の微量添加も、この段階で決まります。
2. 連続鋳造と熱間圧延
鋼は連続鋳造でスラブとなり、再加熱、熱間圧延でストリップにしてコイルに巻き取られます。スラブ加熱温度と熱延条件がストリップ中のインヒビター分布を決め、それが後の二次再結晶の成否を左右します。
3. 熱延板焼鈍・酸洗と冷間圧延
熱延板は焼鈍(ノルマライジング)と酸洗でスケールを除去した後、レバース冷間圧延機で最終板厚(通常0.23、0.27、0.30、0.35 mm)まで圧延されます。板厚精度は重要で、宝鋼の製品カタログでは0.23 mmで±0.02 mm、0.27~0.35 mmで±0.03 mmと規定されています。
4. 脱炭焼鈍と高温焼鈍
脱炭焼鈍で炭素を極めて低いレベルまで下げ、一次再結晶組織を形成します。酸化マグネシウム系の焼鈍分離剤を塗布し、コイルは長時間の高温バッチ焼鈍に入ります。ここで二次再結晶が起こり、いわゆるゴス方位の結晶粒が他の粒を飲み込んで成長し、磁化容易方向が圧延方向にそろいます。同じ焼鈍で鋼が純化され、表面にグラス被膜が形成されます。
5. 平坦化、絶縁被膜、磁区細分化
焼鈍後、ストリップは張力下で平坦化され、最終の絶縁被膜を施されます。宝鋼のGO鋼は層間抵抗の高い無機被膜で、800 °Cの歪取り焼鈍に耐えます。最低鉄損グレードでは、その後表面に磁区細分化処理を行います。宝鋼の呼称ではRシリーズ(例:B23R080)で、Pは高磁束密度(Hi-B)材、Gは一般方向性材です。
宝鋼:この工程を支える規模
当社の主な調達先である宝鋼は、この工程を工業規模で運営しています。上海・宝山基地の新ラインが2024年6月13日に全面稼働したことで、宝鋼の方向性電磁鋼板の年間生産能力は100万トンから116万トンに増え、世界最大となりました(解放日報〈shanghai.gov.cn掲載〉、証券時報)。2024年6月25日には、最高効率の変圧器向けに新たな方向性グレードB23P080、B20HS070、B18HS075、B18HS070の4品種を発表しました。
6. スリット、梱包、品質証明
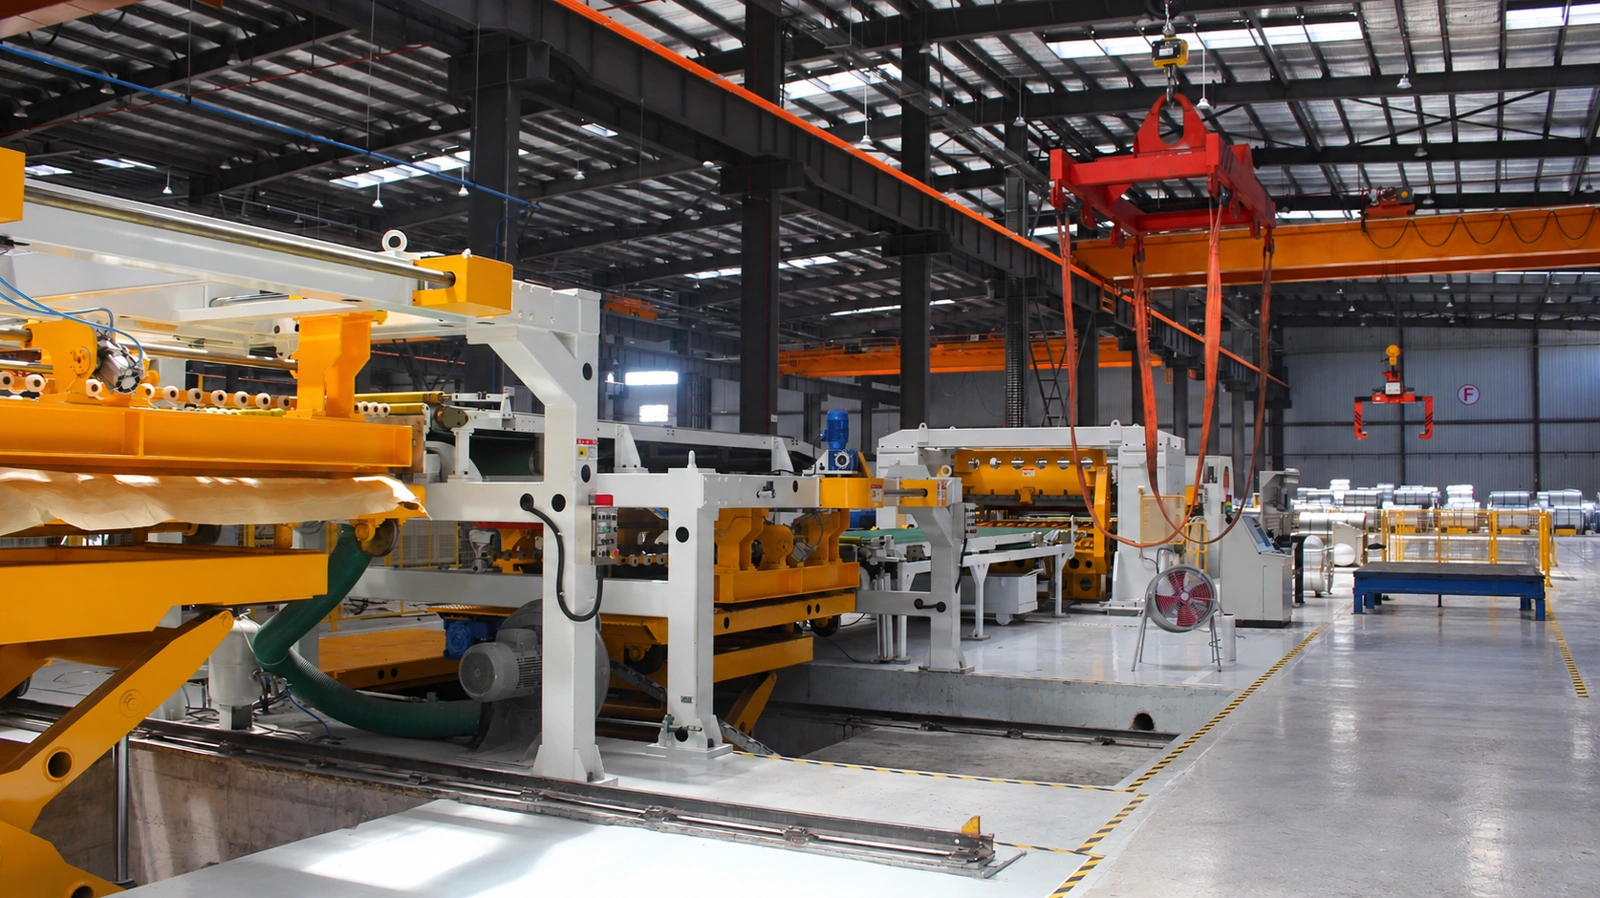
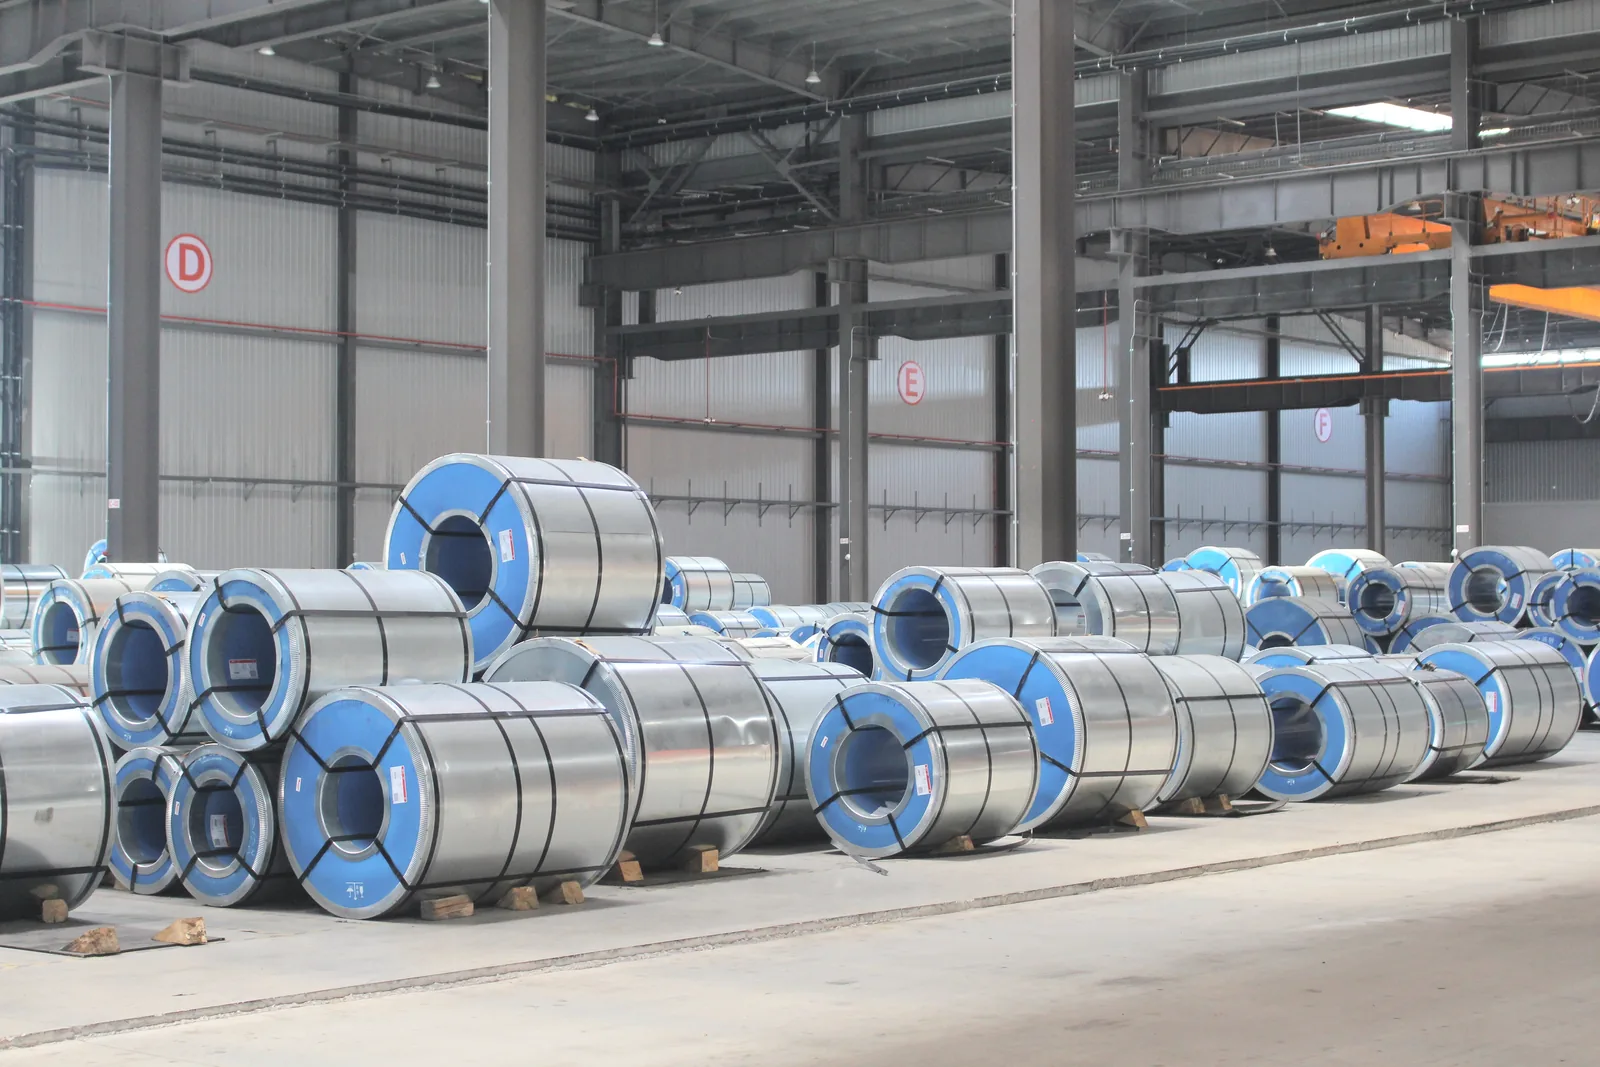
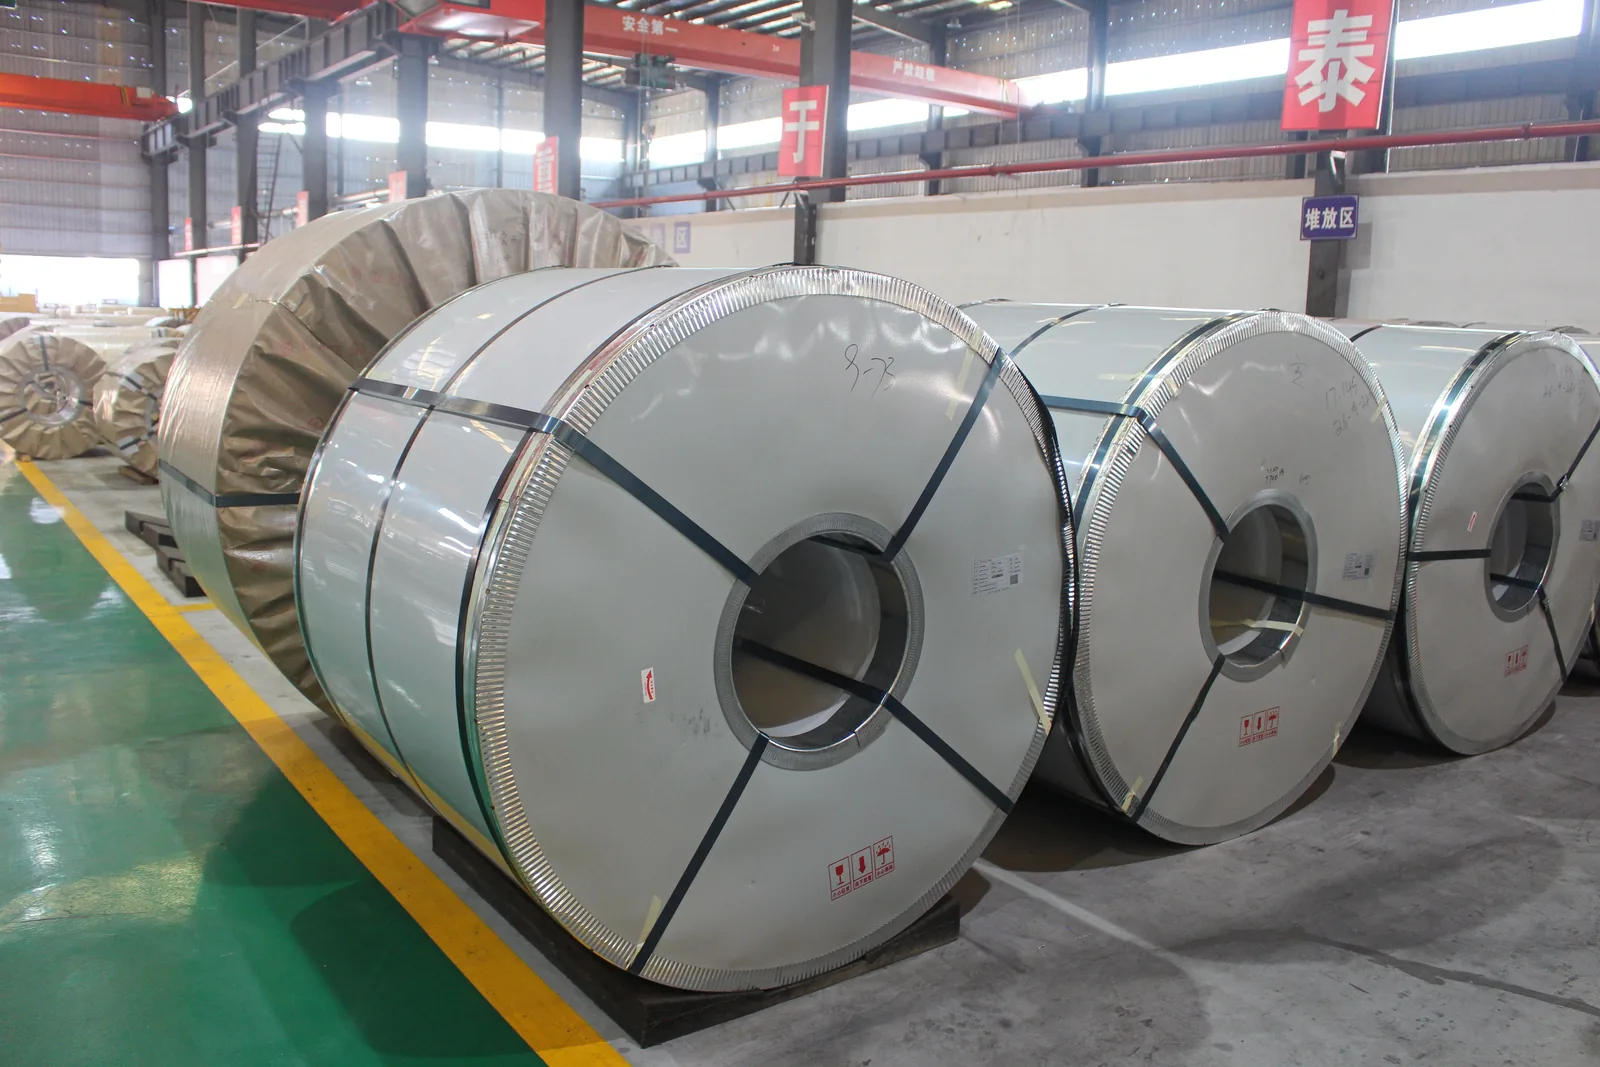
最後に母コイルは出荷用コイルに切り分けられ、梱包され、ロットの実測鉄損と磁束密度を記載したミルシートとともに出荷されます。宝鋼のGOは幅900~1200 mm、内径508 mmで供給され、変圧器鉄心用の狭幅材は後工程のスリットで作られます。ここからがHXESの加工です。
購入者にとっての意味
- グレードの文字は製造ルートを示します:G=一般、P=高磁束密度、R=磁区細分化。
- ミルシートの保証値は1.7 T、50 Hzでの最大鉄損と最小B8です。典型値はそれより低いものの保証値ではありません。
- 磁区細分化グレードは、ミルが耐熱型と確認しない限り高温の歪取り焼鈍を行うべきではありません。細分化効果が失われる場合があります。
- ロットごとにミルシートを取り寄せ、スリット・切断・積層を通じてコイル番号を保持してください。
変圧器案件でグレードを比較される場合は、定格容量、鉄心構造、目標損失をお送りください。適切な宝鋼グレードを提案し、最新見積で供給可否を確認します。

