


Tane yönlendirmeli elektrik çeliği nasıl üretilir: adım adım üretim rotası
Tane yönlendirmeli çeliğin düşük çekirdek kaybı, uzun ve sıkı denetlenen bir üretim rotasından gelir. Ana adımları bilmek, alıcıların fabrika sertifikalarını okumasına ve kaliteler arasındaki farkı anlamasına yardımcı olur.
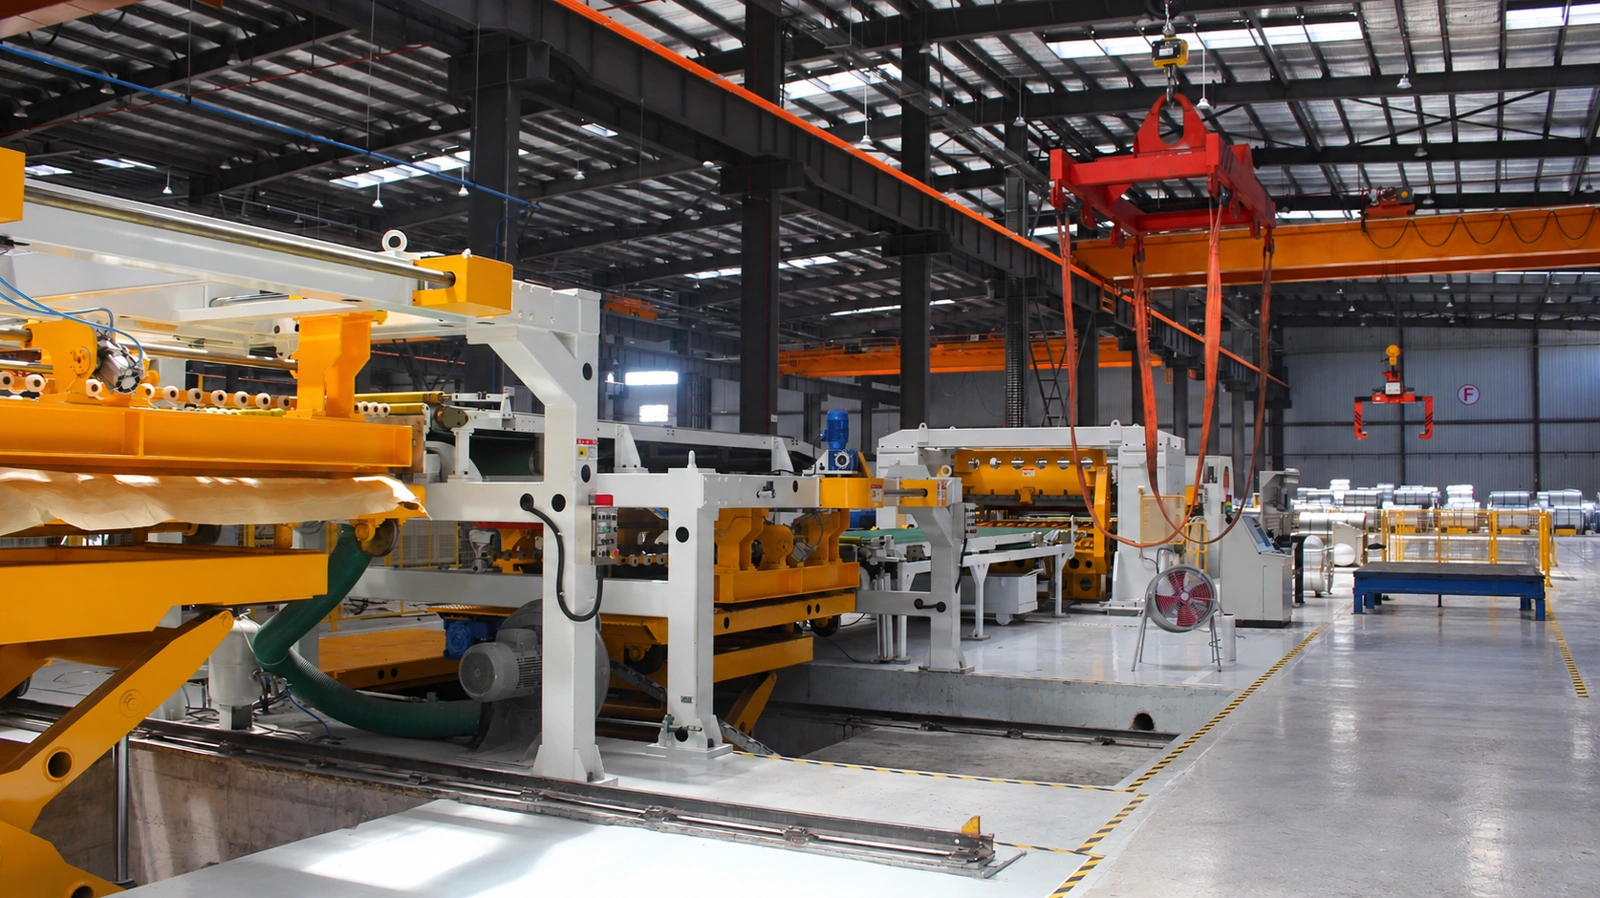
Tane yönlendirmeli (GO) elektrik çeliği, en çok işlem adımı gerektiren yassı çelik ürünlerinden biridir. Haddeleme yönünde mıknatıslandığında çok düşük kayıp gösterme özelliği adım adım oluşturulur: çelikhanede kimyasal bileşim, hadde ve tavlama hatlarında tane yapısı, son olarak yalıtım kaplaması ve en düşük kayıplı kalitelerde manyetik alan inceltme. Bu yazı, sıvı pik demirden bitmiş bobine kadar tipik bir entegre tesis rotasını izler.
1. Demir ve çelik üretimi: kimyayı doğru tutturmak
Rota yüksek fırından gelen sıvı pik demirle başlar. Kükürt ve diğer safsızlıklar dar sınırlarda tutulmalı olduğundan, konvertörden önce kükürt giderme (örneğin KR mekanik karıştırma) yapılır. Konvertörde (BOF) rafinasyondan sonra çelik RH vakum gaz giderme ünitesinde işlenir; karbon, azot ve gazlar düşürülür ve GO çelikte yaklaşık %3 olan silisyum oranı hassas biçimde ayarlanır. Daha sonra tane büyümesini kontrol eden inhibitör oluşturucu elementlerin küçük miktarları da bu aşamada belirlenir.
2. Sürekli döküm ve sıcak haddeleme
Çelik sürekli dökümle slaba dönüştürülür, yeniden ısıtılır, sıcak haddelenerek şerit hâline getirilir ve sarılır. Slab ısıtma sıcaklığı ve sıcak haddeleme koşulları, inhibitörlerin şerit içindeki dağılımını belirler; sonraki ikincil yeniden kristalleşmenin başarısı da buna bağlıdır.
3. Normalizasyon, asitle temizleme ve soğuk haddeleme
Sıcak bant normalize edilip (tavlanıp) tufalden arındırmak için asitle temizlenir, ardından tersinir soğuk hadde tezgâhında son kalınlığa —genellikle 0,23, 0,27, 0,30 veya 0,35 mm— haddelenir. Kalınlık hassasiyeti önemlidir: Baosteel ürün kataloğu 0,23 mm için ±0,02 mm, 0,27–0,35 mm için ±0,03 mm belirtir.
4. Karbon giderme tavlaması ve yüksek sıcaklık tavlaması
Karbon giderme tavlamasında karbon çok düşük seviyeye indirilir ve birincil tane yapısı oluşur. Magnezyum oksit esaslı ayırıcı uygulanır ve bobinler uzun süreli yüksek sıcaklık kesikli tavlamasına girer. Burada ikincil yeniden kristalleşme gerçekleşir: Goss yönelimli taneler büyüyerek diğerlerini yutar ve kolay mıknatıslanma yönünü haddeleme yönüyle hizalar. Aynı tavlama çeliği arındırır ve yüzeyde cam film oluşturur.
5. Düzleştirme, yalıtım kaplaması ve alan inceltme
Tavlamadan sonra şerit gerilim altında düzleştirilir ve son yalıtım kaplamasını alır. Baosteel GO çeliği, 800 °C gerilim giderme tavlamasına dayanan, yüksek katmanlar arası dirençli inorganik bir kaplama kullanır. En düşük kayıplı kalitelerde yüzey daha sonra manyetik alanları inceltmek için işlenir. Baosteel adlandırmasında bunlar R serisidir (örneğin B23R080); P yüksek geçirgenlikli (Hi-B) çelik, G ise geleneksel GO çeliğidir.
Baosteel: rotanın arkasındaki ölçek
Ana tedarikçimiz Baosteel bu rotayı endüstriyel ölçekte işletir. Şanghay'daki Baoshan tesisinde yeni bir hat 13 Haziran 2024'te tam üretime geçtikten sonra Baosteel'in yıllık tane yönlendirmeli kapasitesi 1,00'dan 1,16 milyon tona çıkarak dünyanın en büyüğü oldu (shanghai.gov.cn aracılığıyla Jiefang Daily; Securities Times). Baosteel 25 Haziran 2024'te en verimli transformatörler için dört yeni tane yönlendirmeli kalite tanıttı: B23P080, B20HS070, B18HS075 ve B18HS070.
6. Dilme, ambalajlama ve belgelendirme
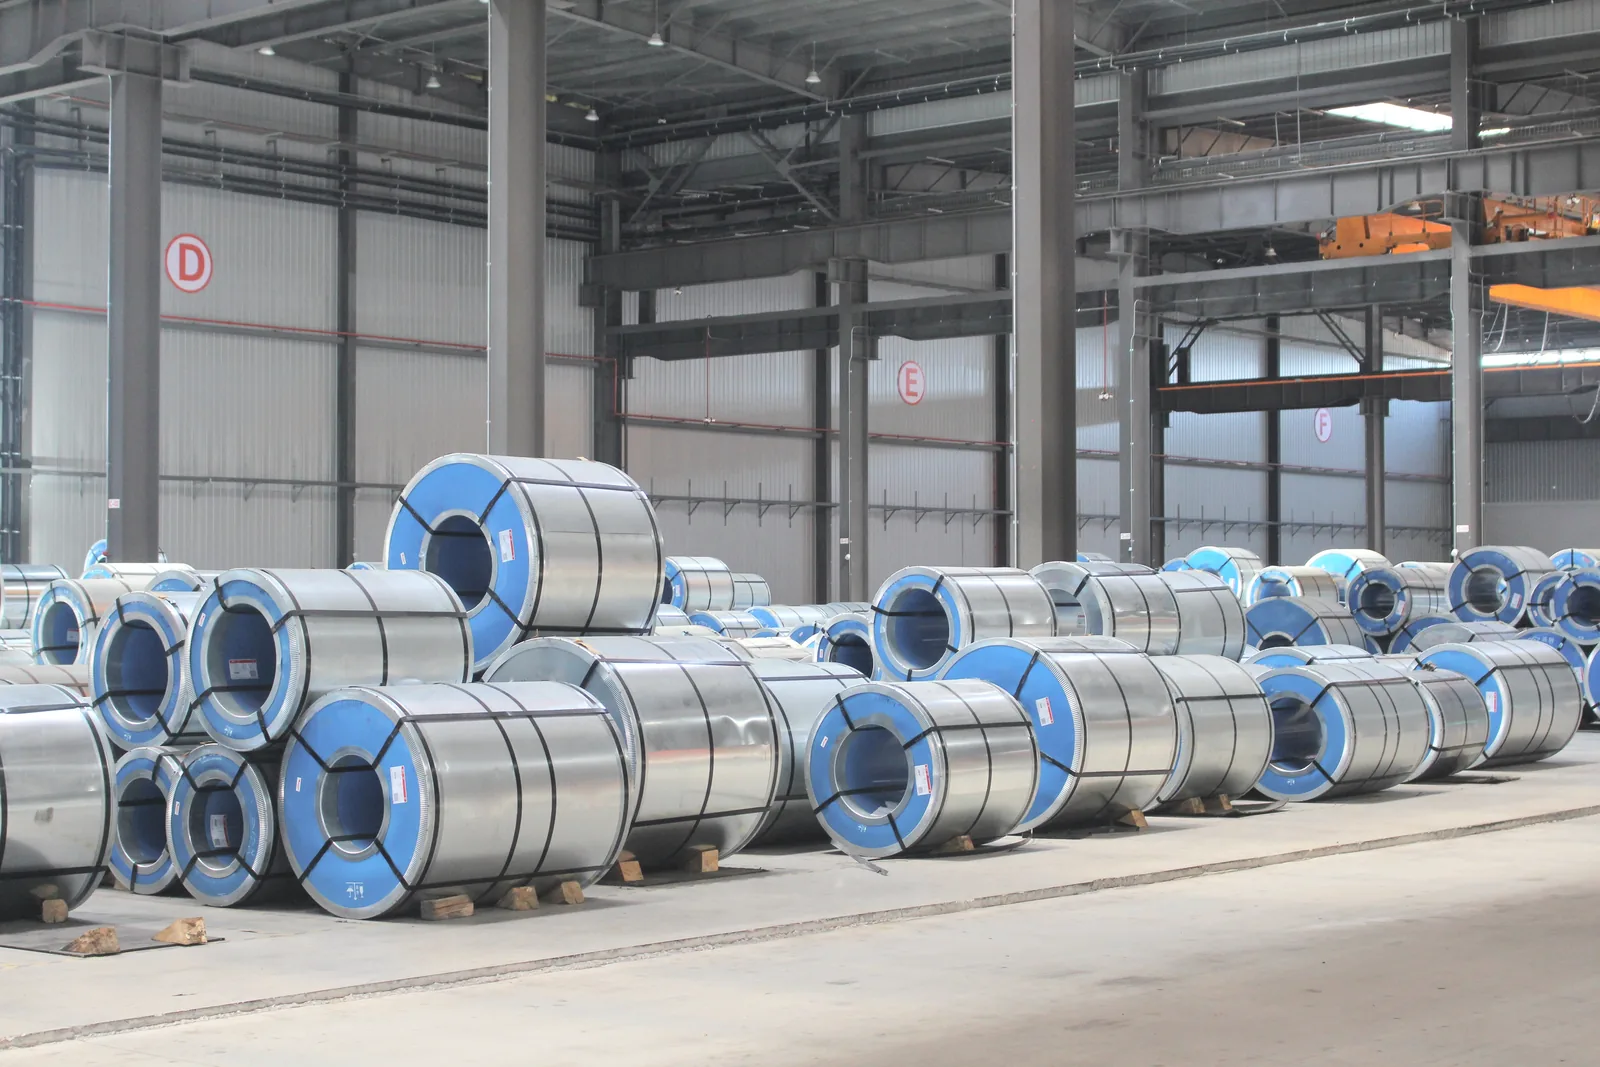
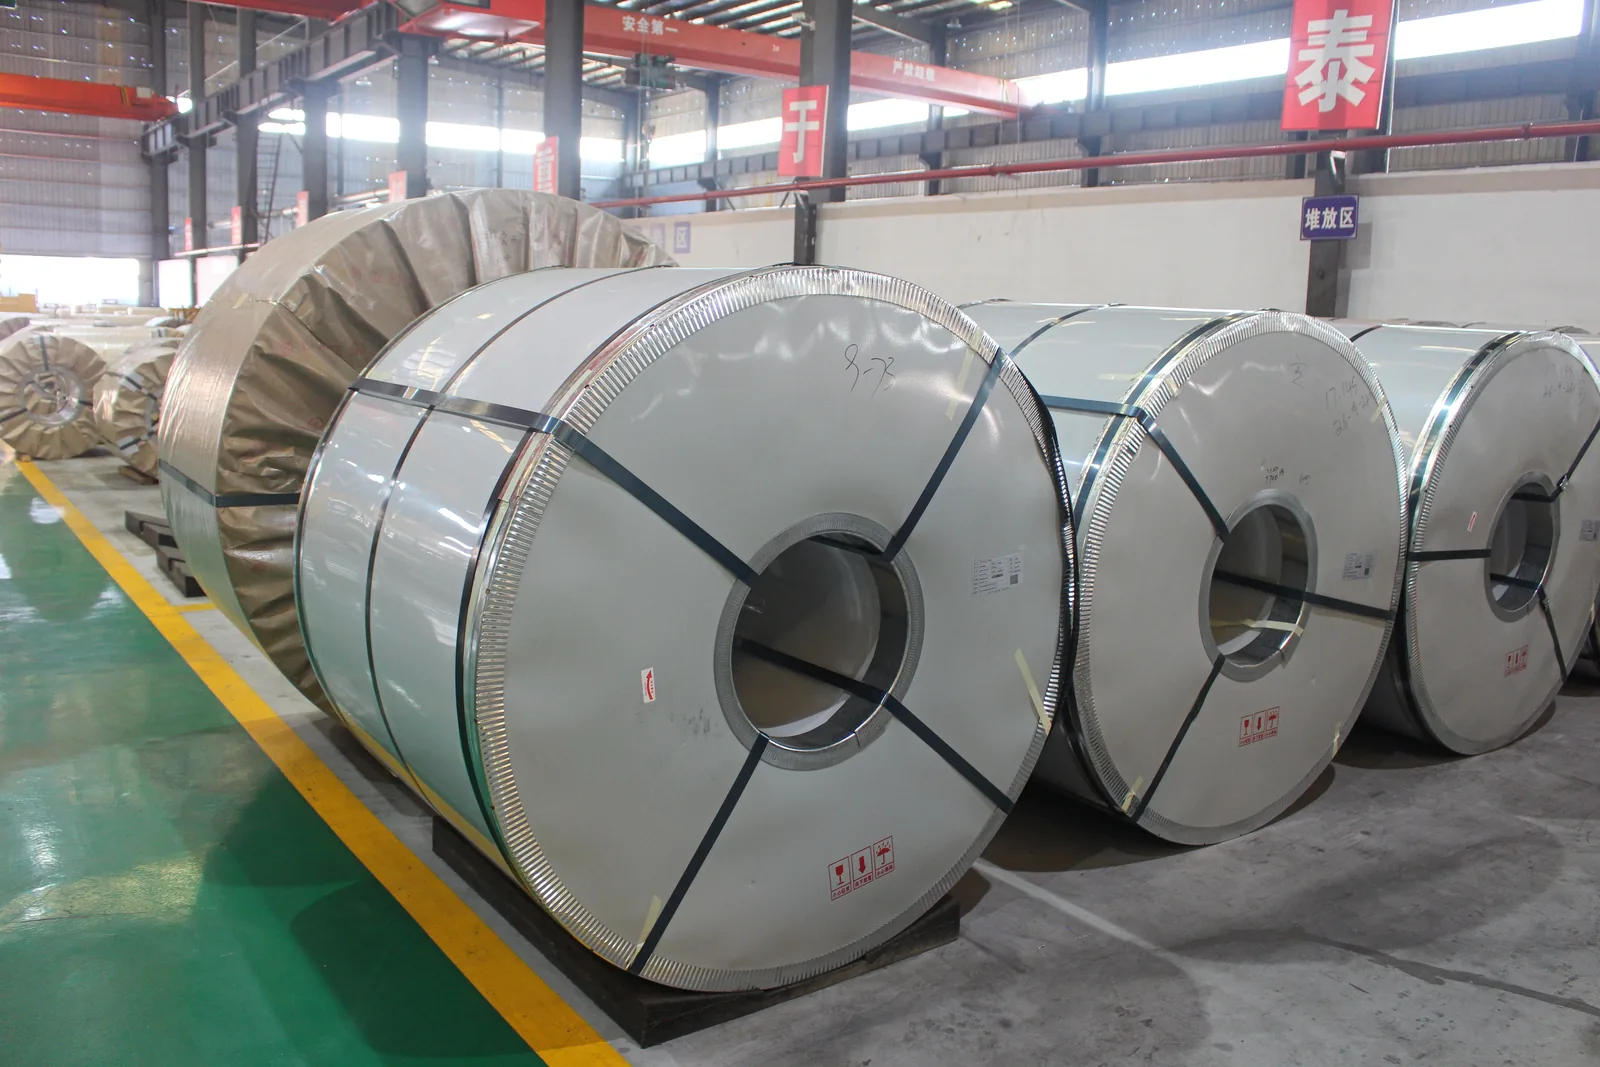
Son olarak ana bobinler teslimat bobinlerine kesilir, ambalajlanır ve partinin ölçülen kayıp ve manyetik indüksiyonunu gösteren fabrika sertifikasıyla sevk edilir. Baosteel GO, 900–1200 mm genişlikte ve 508 mm bobin iç çapıyla tedarik edilir; transformatör çekirdekleri için daha dar şerit, sonraki dilme işlemiyle üretilir — HXES'in işlemesi tam burada başlar.
Alıcılar için anlamı
- Kalitedeki harf üretim rotasını gösterir: G geleneksel, P yüksek geçirgenlik, R alan inceltilmiş.
- Sertifikadaki garanti değerleri 1,7 T, 50 Hz'deki azami kayıp ve asgari B8'dir; tipik değerler daha düşüktür ama garanti edilmez.
- Alan inceltilmiş kaliteler, fabrika ısıya dayanıklı olduğunu onaylamadıkça yüksek sıcaklıkta gerilim giderme tavlamasına tabi tutulmamalıdır; aksi hâlde inceltme etkisi kaybolabilir.
- Her parti için fabrika sertifikası isteyin ve bobin numaralarını dilme, kesme ve istifleme boyunca koruyun.
Bir transformatör projesi için kalite karşılaştırıyorsanız bize nominal gücü, çekirdek tasarımını ve hedef kayıpları gönderin. Uygun Baosteel kalitelerini önerir, mevcut teklifle temin edilebilirliği teyit ederiz.

