


变压器铁心叠装:从冲片到三相铁心成品
剪切好的叠片如何叠装成三柱或五柱铁心,叠装过程中检查哪些项目,以及成品铁心如何防护运输。
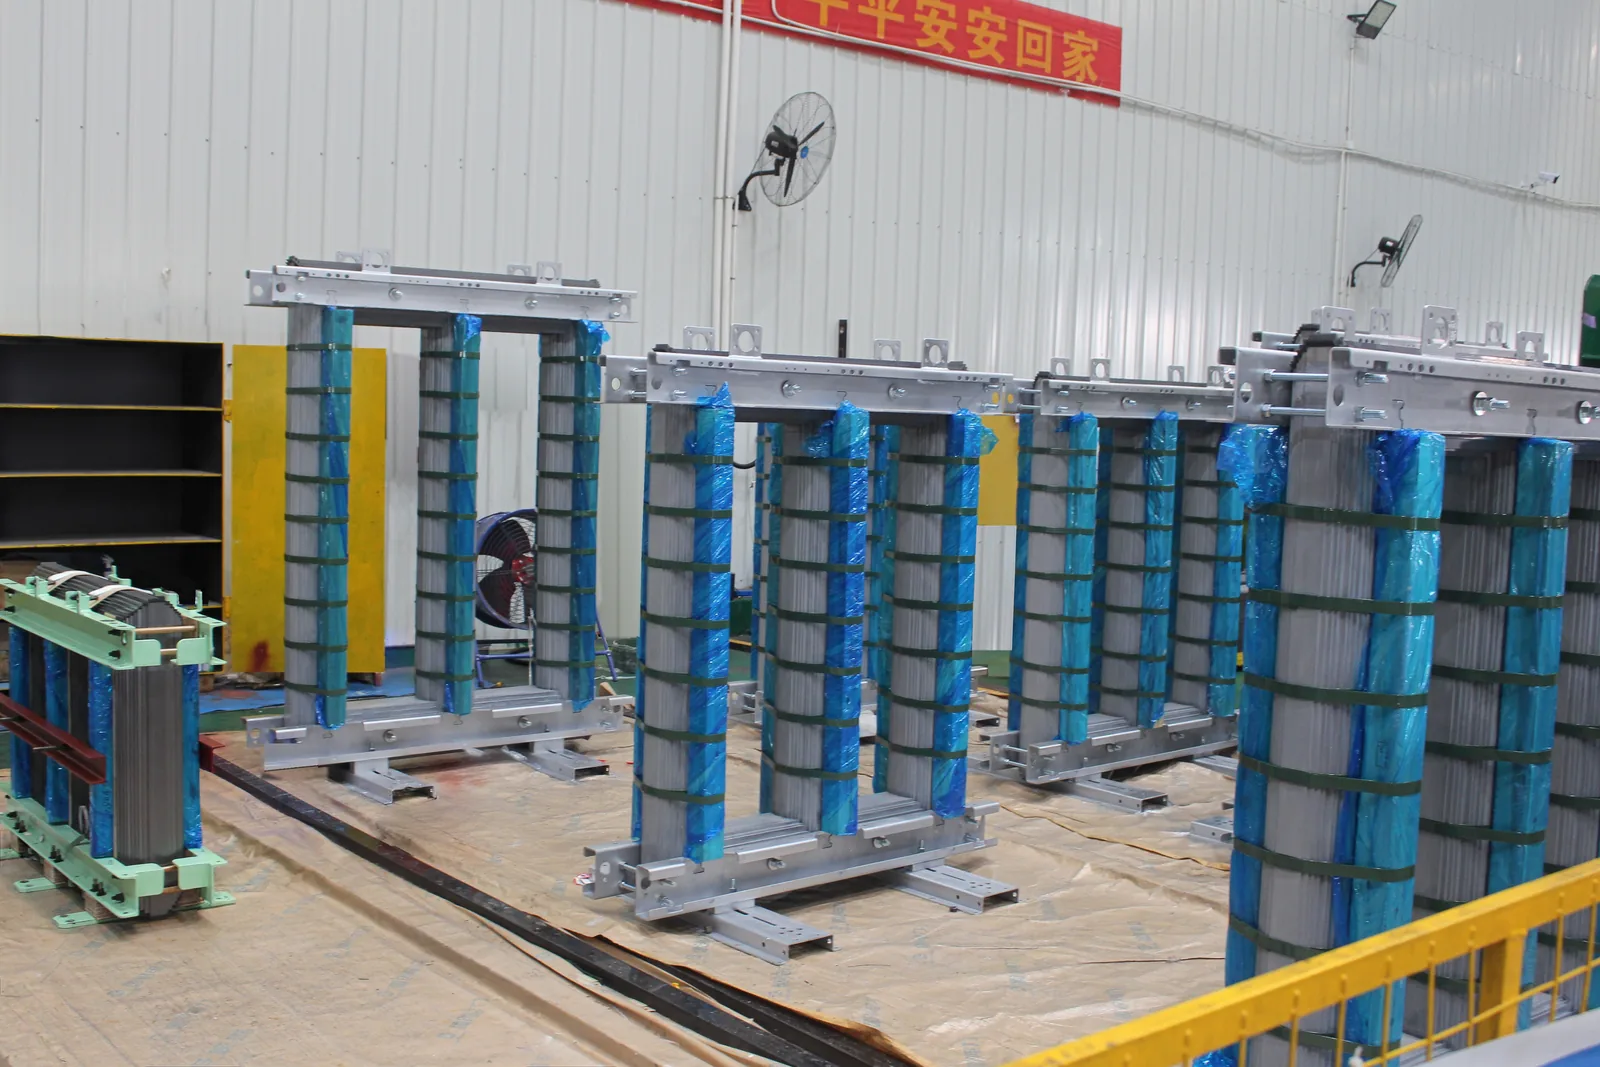
把叠片剪准只是工作的一半。叠装方式——叠片顺序、接缝对齐、夹紧压力——直接影响空载损耗和噪声。我们的加工基地用自己纵剪和剪切的取向电工钢带料,叠装三柱或五柱三相铁心,可以是裸铁心,也可以带夹件。
一、叠片准备
叠片在剪切线上按 45° 斜接或步进搭接方式剪切,按宽度级别分拣,并按每层用量计数成包。叠装前检查毛刺高度和长度,因为毛刺会增加片间接触和局部损耗。
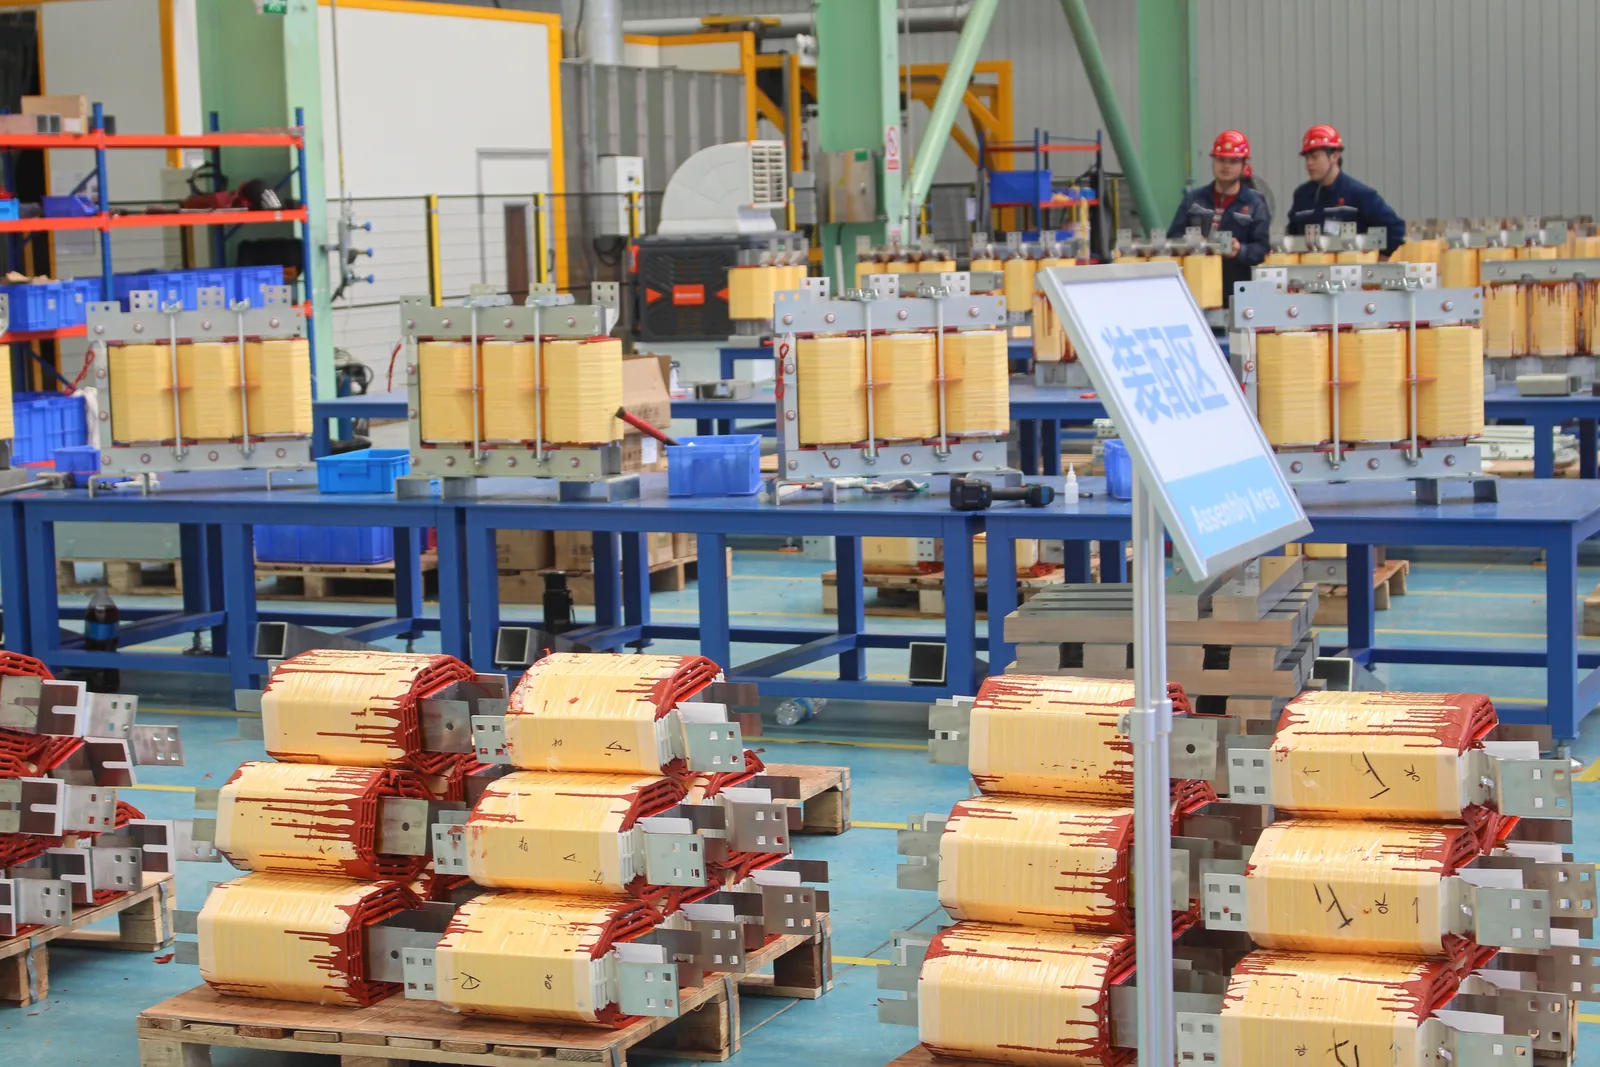
二、铁心叠装
- 按规定顺序铺放轭片和柱片,保持步进搭接的错位关系。
- 逐级核对宽度台阶与图纸一致,使铁心截面接近圆形线圈骨架。
- 定期测量叠厚;叠片按数量计数,而不是估算。
- 接缝间隙保持小而均匀,不均匀的间隙会增大空载电流和噪声。
三、夹紧与终检
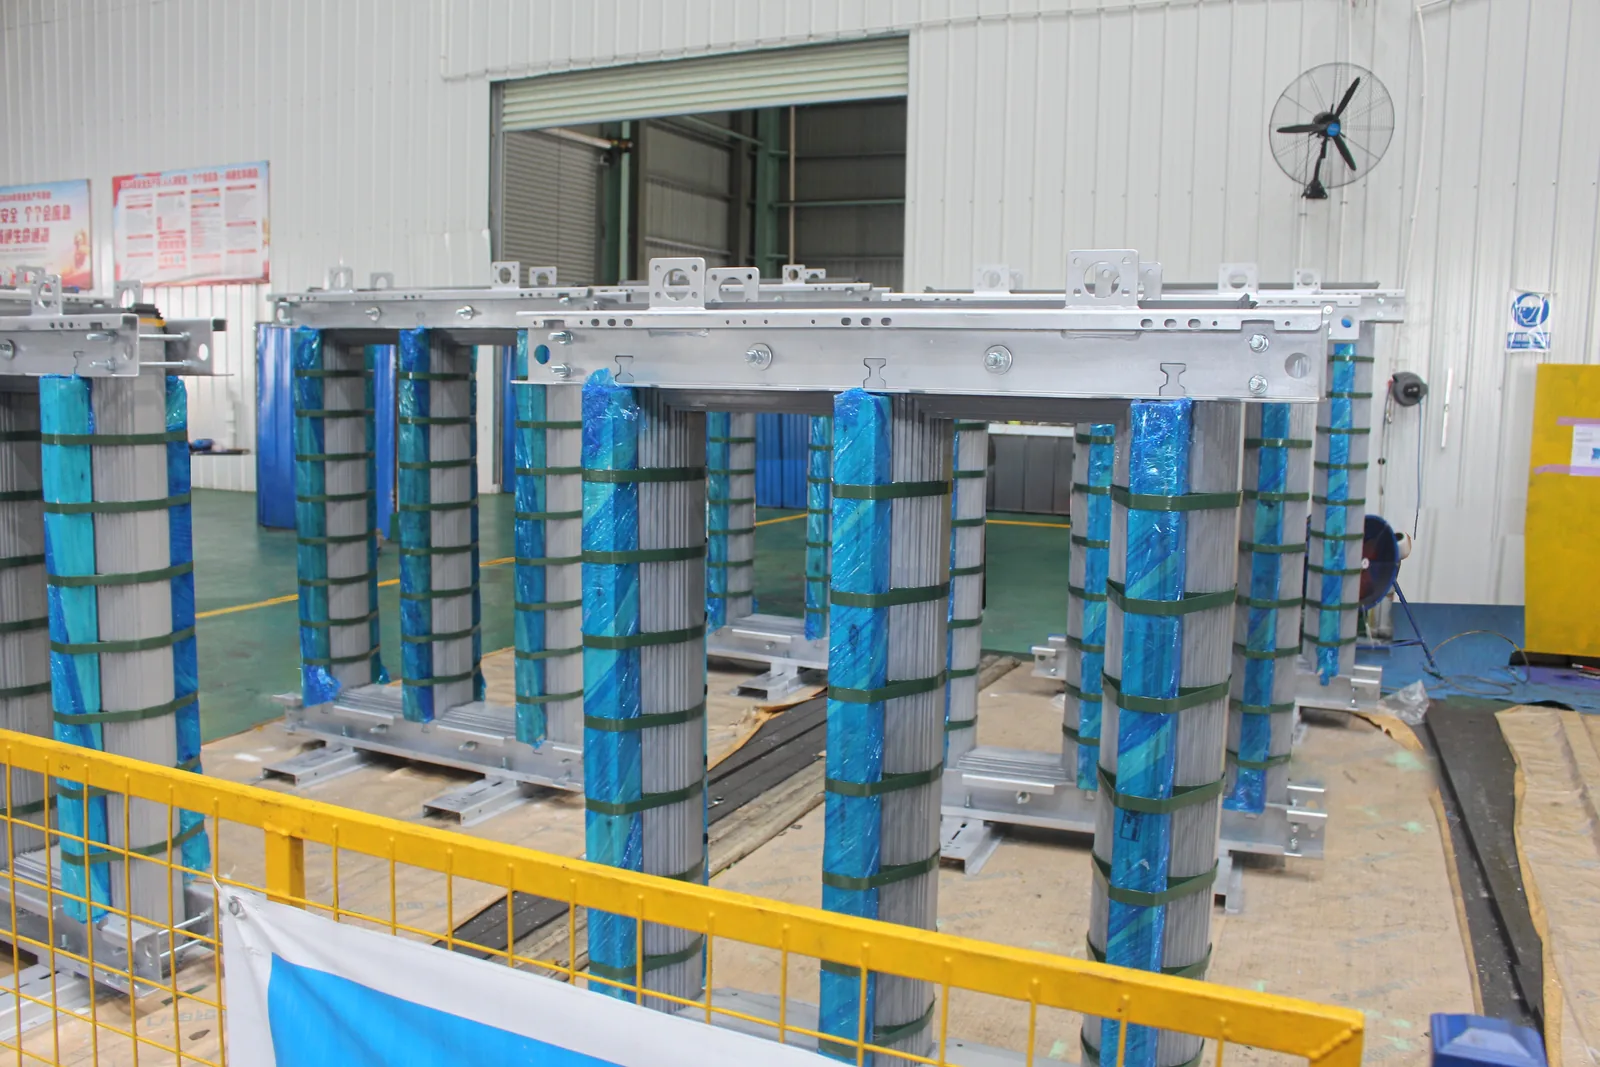
带夹件供货的铁心按规定扭矩紧固,使叠片夹紧而不变形。随后检查外形尺寸、窗口尺寸、铁心柱垂直度;如与客户约定,还会对成品铁心进行空载试验。
四、运输防护
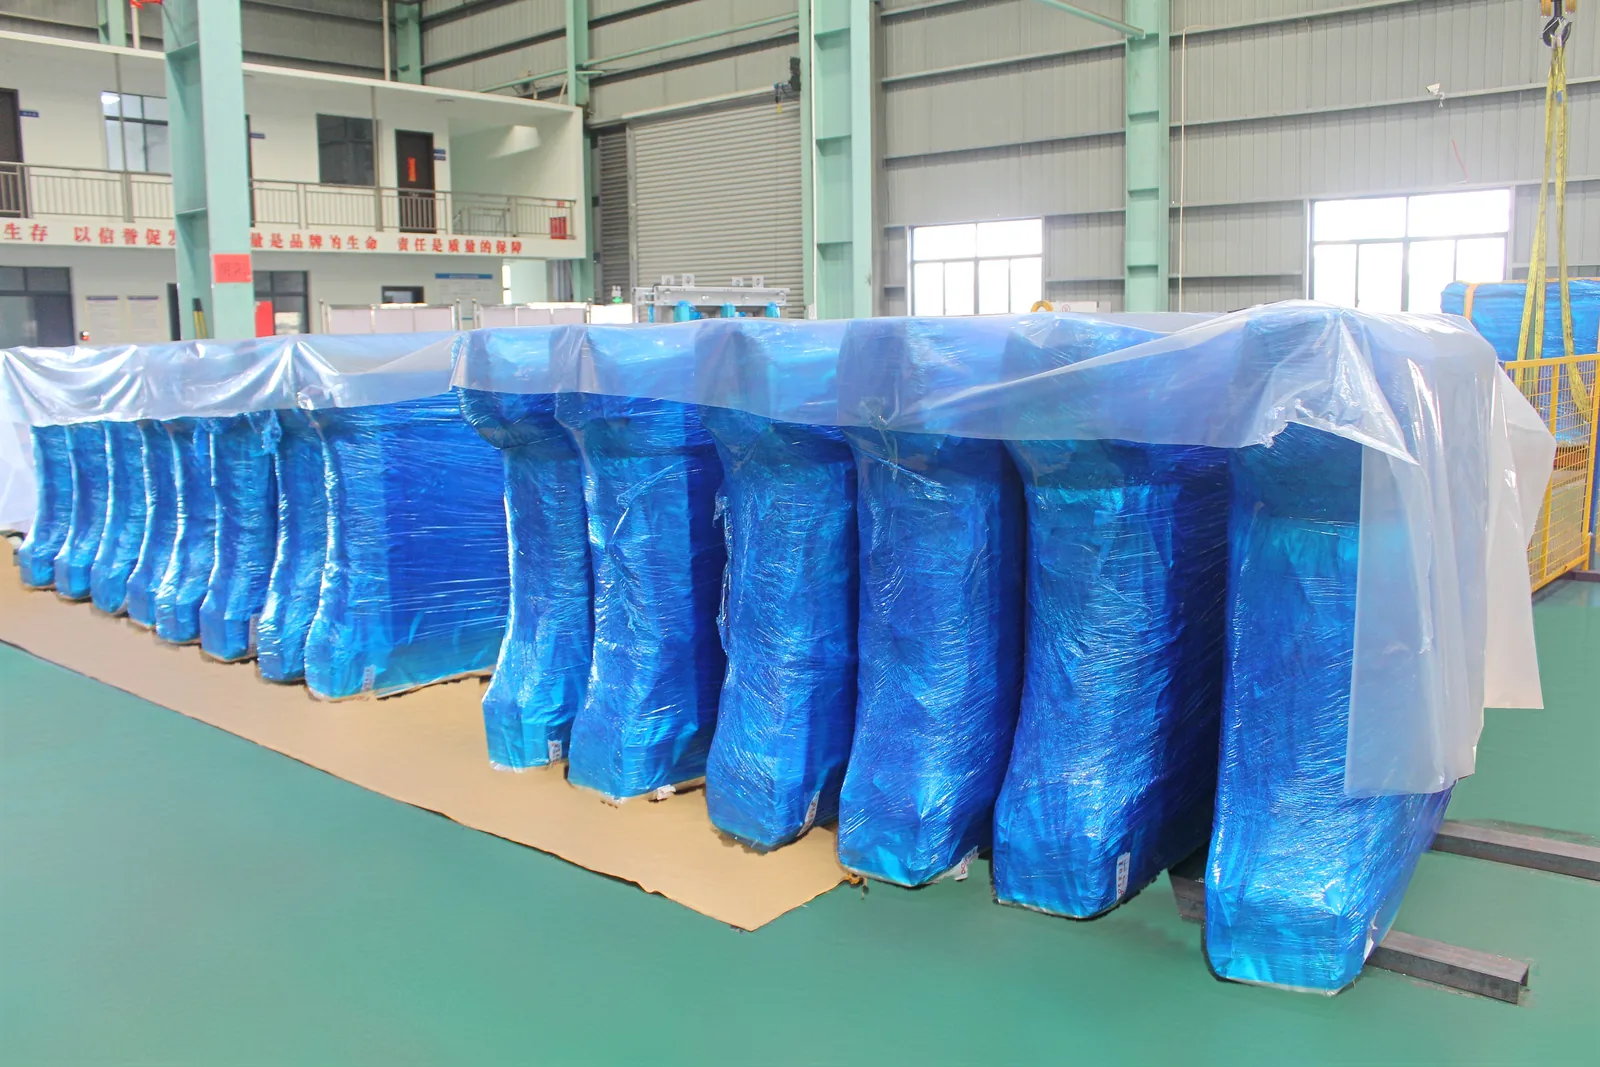
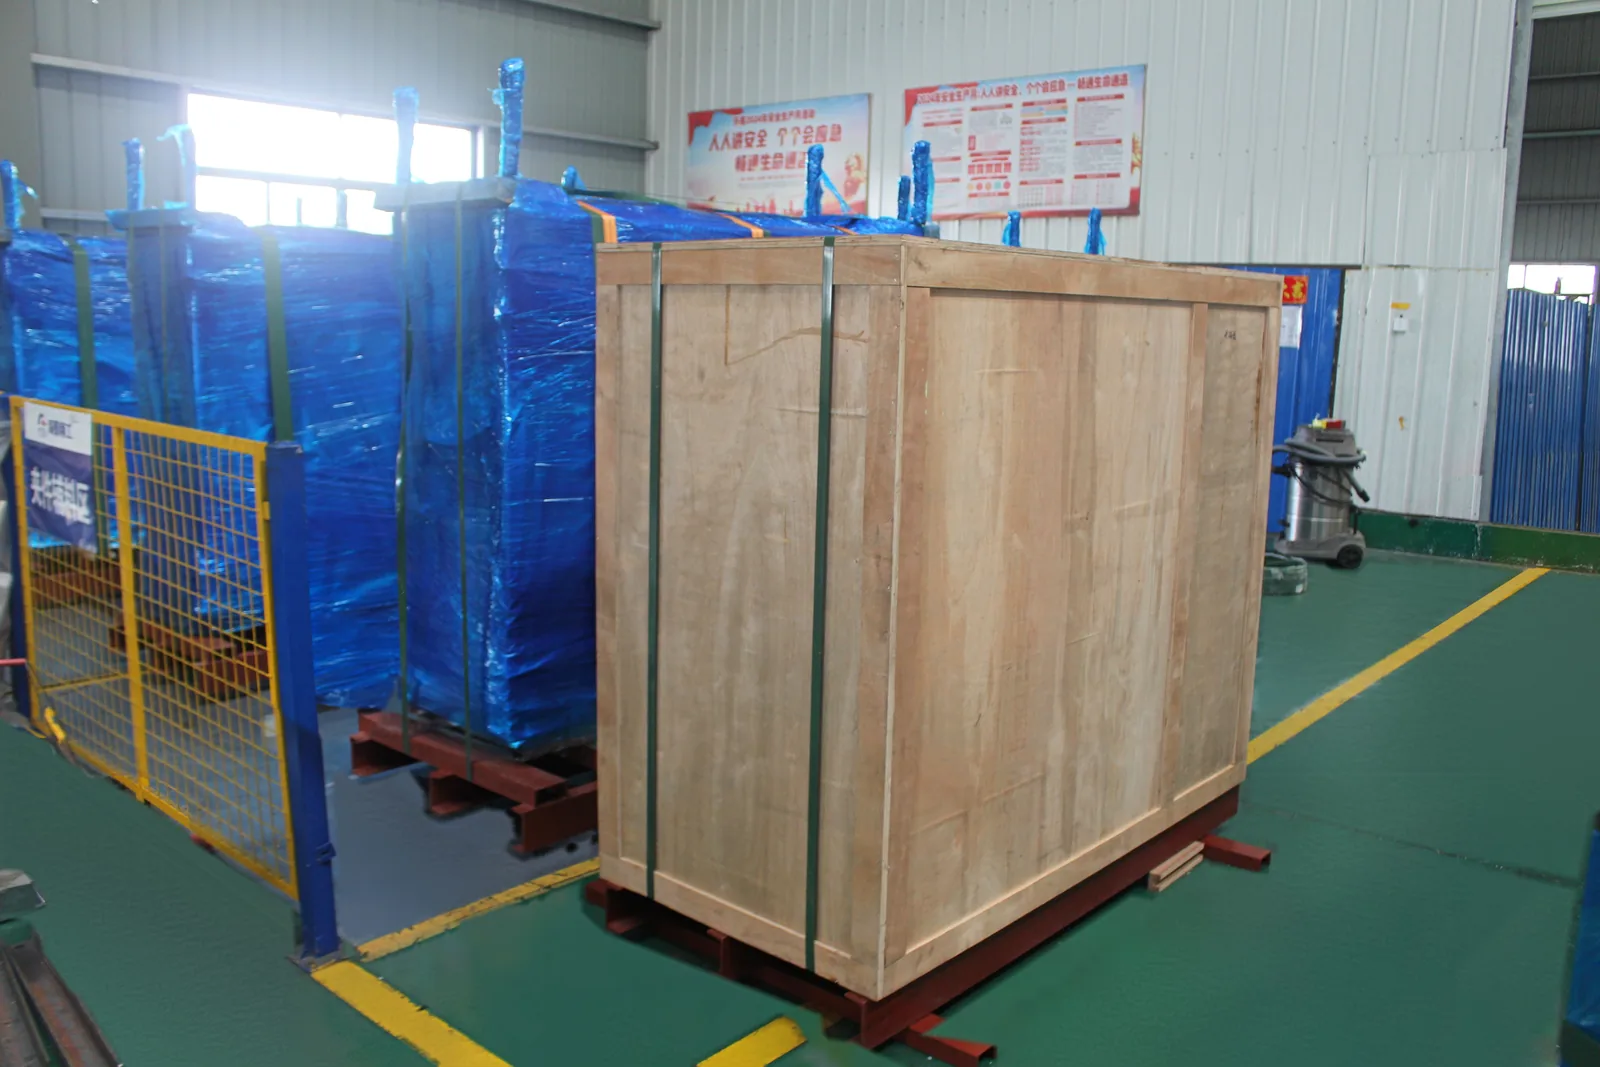
成品铁心用防潮防尘膜包裹,固定在钢制或木质底座上;出口货物装入木箱并标明吊点。包装方式根据运输路线和客户的装卸条件在报价中约定。
如需铁心报价,请提供铁心图纸或主要尺寸、钢材牌号和厚度、接缝形式、铁心柱数、是否需要夹件、数量以及目的地。

