


Stator- und Rotorbleche: Stanzen, Paketieren und Beschichten
Wie aus nicht kornorientiertem Spaltband Stator- und Rotorpakete werden: Stanzen im Folgeverbundwerkzeug, Paketieren im Werkzeug, Isolierbeschichtung und die Prüfungen dazwischen.
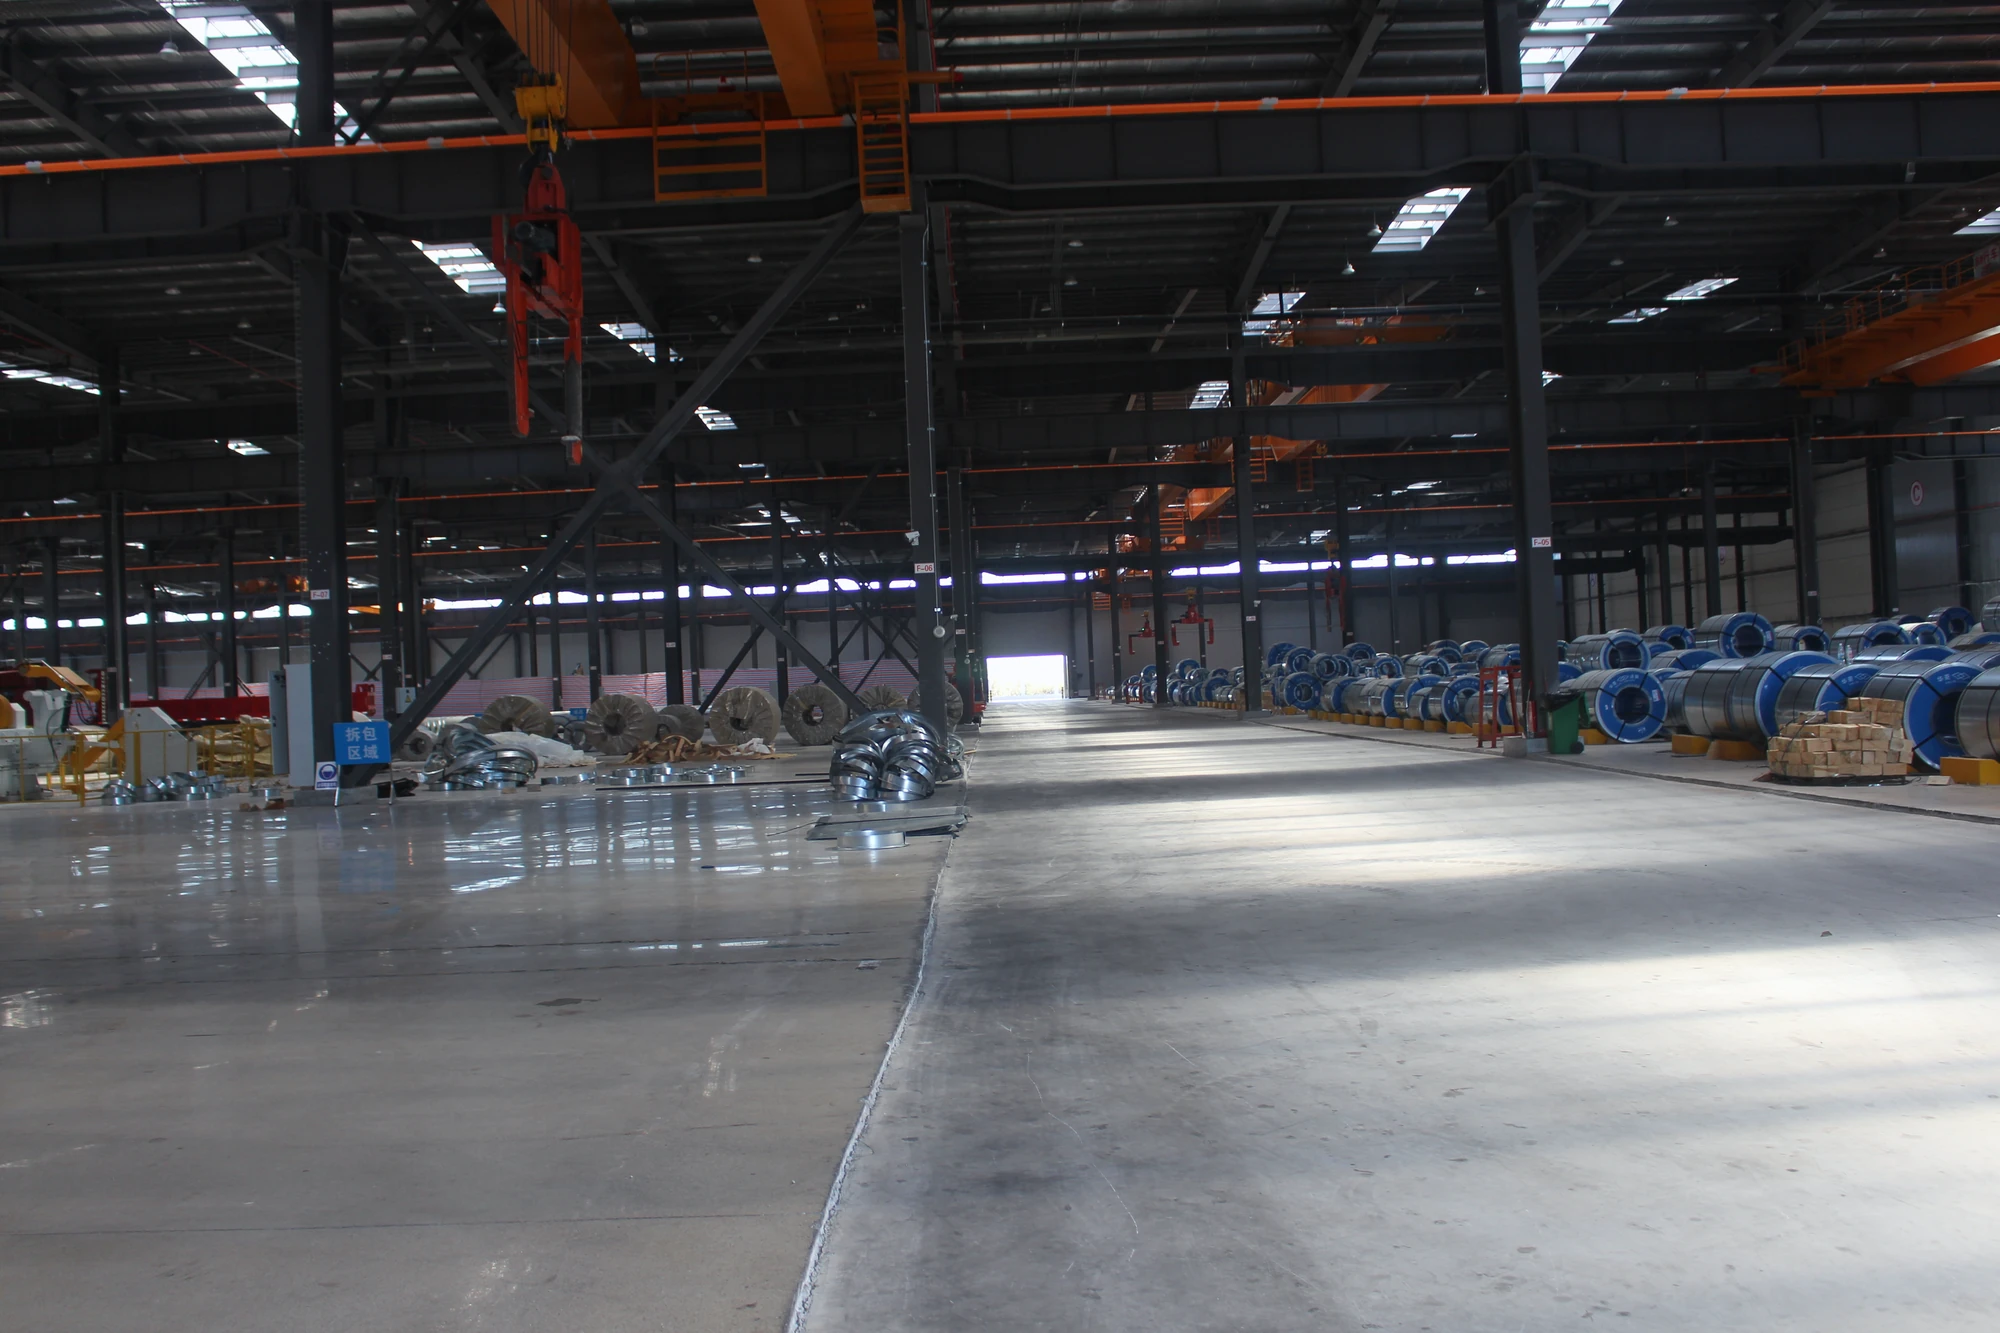
Motor- und Generatorkerne bestehen aus nicht kornorientiertem Elektroband, weil das Magnetfeld rotiert und der Werkstoff in allen Richtungen ähnliche Eigenschaften braucht. Dünnere und verlustärmere Güten senken die Eisenverluste, was vor allem bei höheren Betriebsfrequenzen zählt. Standardgüten wie Baosteel B50A470 oder B35A300 eignen sich für viele Industriemotoren; dünnere Hochfrequenzgüten sind auf Anfrage erhältlich.
Stanzen im Folgeverbundwerkzeug und Paketieren
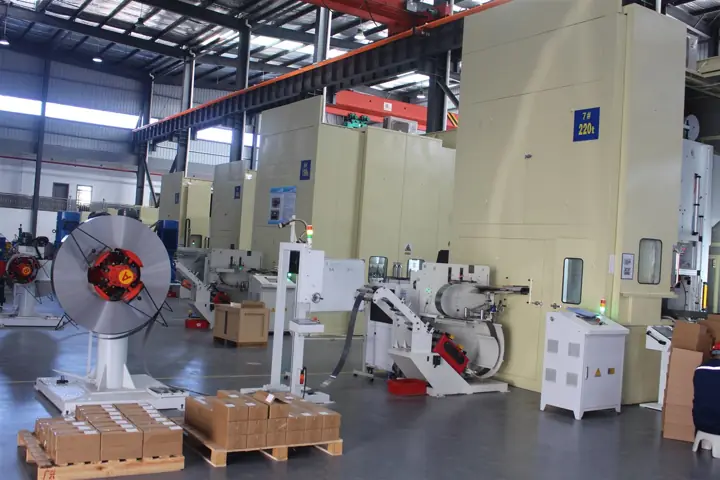
Spaltband läuft automatisch in Schnellläuferpressen. Ein Folgeverbundwerkzeug stanzt Nuten, Bohrung und Außenkontur in aufeinanderfolgenden Stationen, sodass Stator- und Rotorbleche fortlaufend aus demselben Band entstehen. Beim Paketieren im Werkzeug verbinden kleine geprägte Noppen jedes Blech mit dem darunterliegenden, und das Werkzeug liefert ein Paket in der eingestellten Höhe – ohne separates Schweißen oder Nieten.
Isolierbeschichtung und Prüfung
Anschließend können Statorkerne unsere automatische Beschichtungslinie durchlaufen, in der eine Isolierschicht auf die Nuten aufgebracht und ausgehärtet wird. Das ergibt eine gleichmäßige Nutisolierung und kann beim Kunden den Arbeitsschritt der Nutauskleidung ersetzen. Kontur, Nuten und Grat werden optisch gemessen, kritische Maße mit dem KMG und Pakethöhe sowie Parallelität mit Höhenmessgeräten; Prüfprotokolle können mitgeliefert werden.
Was Sie für ein Angebot senden sollten
Senden Sie die Blechzeichnung (DXF oder PDF), Güte und Dicke, die Pakethöhe, ob Sie Einzelbleche, paketierte Kerne oder beschichtete Statoren benötigen, die Jahresmenge und den Zielort. Wir prüfen Werkzeug, Prozessroute und Preis.

