



Cách đọc chứng chỉ thử nghiệm của nhà máy thép cho thép kỹ thuật điện
Chứng chỉ thử nghiệm của nhà máy liên kết mỗi cuộn thép với các tính chất đã đo. Bài viết này giải thích các mục quan trọng và những gì cần kiểm tra trước khi đưa cuộn vào sản xuất.
Mỗi cuộn thép kỹ thuật điện chúng tôi cung cấp đều kèm chứng chỉ thử nghiệm do Baosteel phát hành và, sau gia công, kèm báo cáo kiểm tra của chính chúng tôi. Nhiều người mua lưu chứng chỉ mà không đọc. Dành vài phút cho các mục chính có thể ngăn một mác thép sai hoặc một cuộn ngoài dung sai đến máy dập hay dây chuyền xếp lõi.
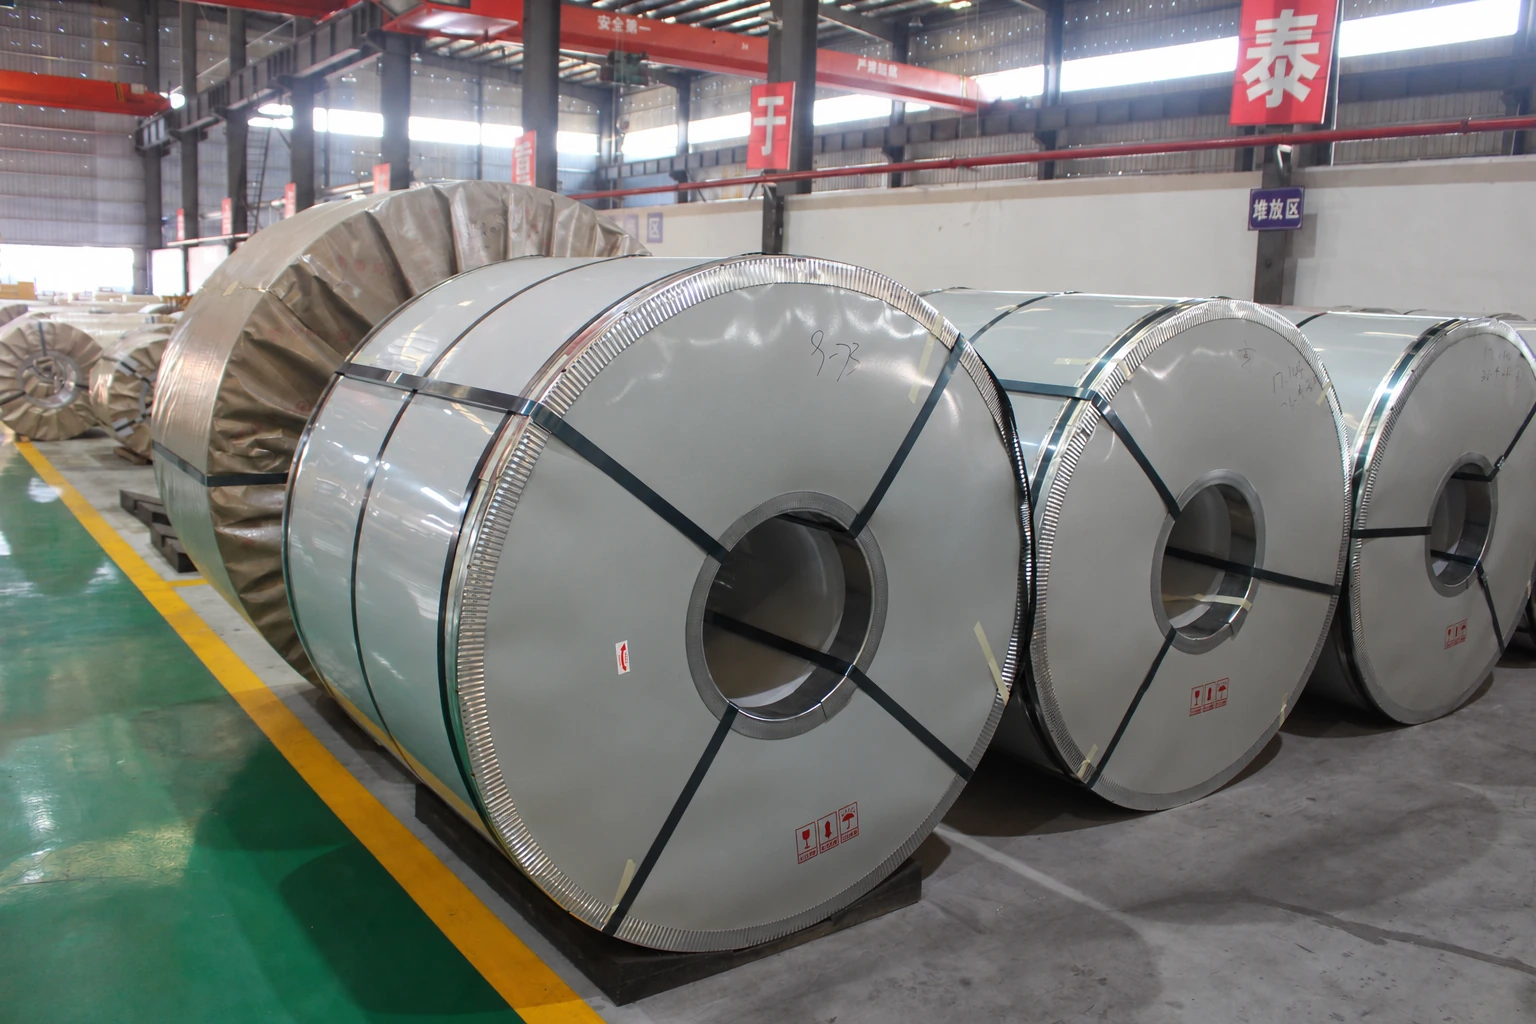
Phần đầu: ai cấp, sản phẩm gì và theo tiêu chuẩn nào
Phần đầu chứng chỉ ghi nhà máy cấp, số chứng chỉ, ngày sản xuất và ngày cấp, tên sản phẩm và tiêu chuẩn. Với thép dải định hướng của Baosteel, tiêu chuẩn thường là tiêu chuẩn doanh nghiệp Q/BQB 485 (thép dải định hướng gia công hoàn toàn, bản 2023) hoặc tiêu chuẩn quốc gia GB/T 2521.2-2016; thép dải không định hướng được chứng nhận theo GB/T 2521.1-2016 hoặc tiêu chuẩn Baosteel tương ứng. Nếu bản vẽ của quý khách yêu cầu IEC 60404-8-7 hay tiêu chuẩn nước ngoài khác, hãy thống nhất mác tương đương trước khi đặt hàng chứ không phải sau khi giao.
Thông tin nhận dạng
- Số cuộn và số mẻ nấu: chìa khóa truy xuất cho mọi hồ sơ về sau.
- Ký hiệu mác thép, ví dụ B30P105 hoặc B35A250, và tiêu chuẩn chứng nhận.
- Độ dày danh nghĩa, chiều rộng và khối lượng tịnh của cuộn.
- Loại lớp phủ, số hợp đồng và nơi đến, phải khớp với đơn hàng của quý khách.
Tính chất từ
Với thép định hướng, chứng chỉ ghi tổn hao lõi ở 1,7 T và 50 Hz (P1.7/50, W/kg) và độ phân cực từ ở 800 A/m (J800 hoặc B800, đơn vị tesla). Với thép không định hướng, giá trị thường dùng là P1.5/50 và J5000 hoặc B50. Hãy kiểm tra tổn hao đo được thấp hơn mức tối đa cho phép của mác và tần số thử phù hợp với thiết kế: thị trường 60 Hz cần giá trị P1.7/60 hoặc P1.5/60.
Các giá trị này được đo trên mẫu Epstein theo GB/T 3655, tương đương IEC 60404-2. Với thép định hướng, mẫu được cắt theo hướng cán; với thép không định hướng, một nửa theo chiều dọc và một nửa theo chiều ngang, để kết quả đại diện cho cả tấm. Lõi làm từ cùng loại thép sẽ có tổn hao cao hơn chứng chỉ, vì cắt, xếp lớp và mối ghép đều làm tăng tổn hao. Chênh lệch đó là hệ số chế tạo, và vì vậy giá trị chứng chỉ với kết quả thử lõi thành phẩm được so sánh chứ không đòi hỏi bằng nhau.
Hình học và lớp phủ
- Sai lệch độ dày và, nếu có ghi, độ lồi theo chiều rộng.
- Hệ số điền đầy (xếp lớp), ảnh hưởng đến tiết diện sắt của lõi.
- Loại lớp phủ và điện trở cách điện, quan trọng với khối lõi hàn hoặc dán.
- Với thép không định hướng: giới hạn chảy, độ bền kéo và độ giãn dài, dùng làm giá trị tham khảo cho gia công dập.
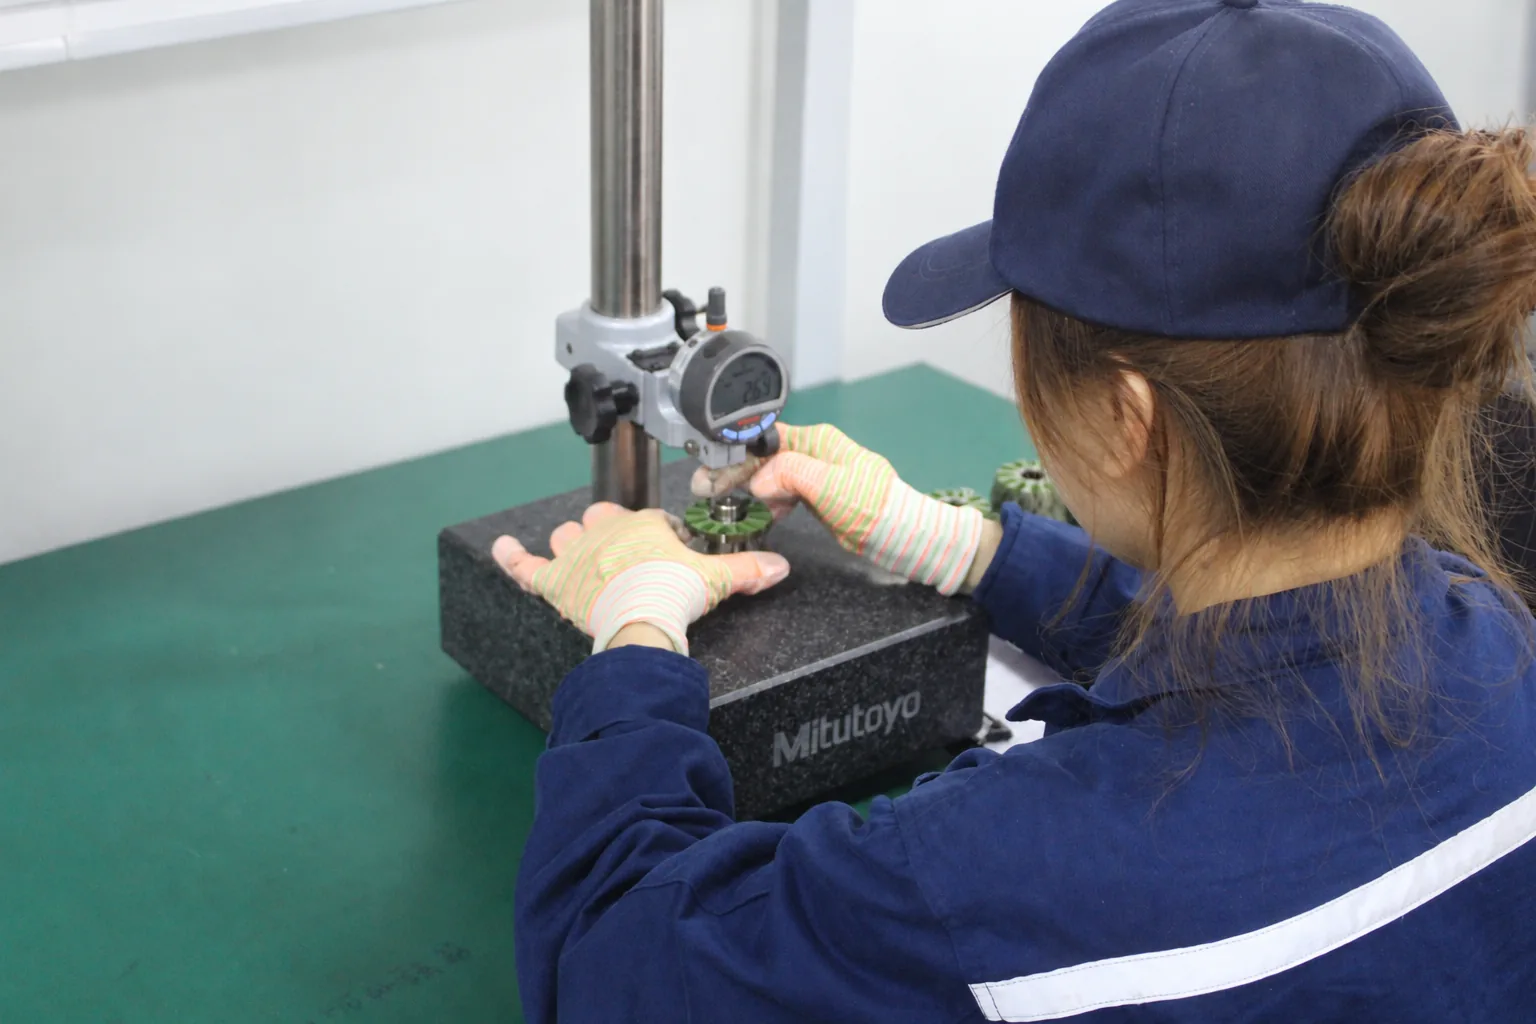
Kiểm tra năm phút khi nhận hàng
- Số cuộn trên nhãn, chứng chỉ và phiếu đóng gói là một.
- Mác thép, độ dày và chiều rộng khớp với đơn đặt hàng.
- Tổn hao lõi thấp hơn mức tối đa của mác ở tần số thiết kế.
- Bao bì còn nguyên vẹn; để cuộn lạnh về nhiệt độ phòng rồi mới mở, tránh hơi ẩm ngưng tụ trên thép.
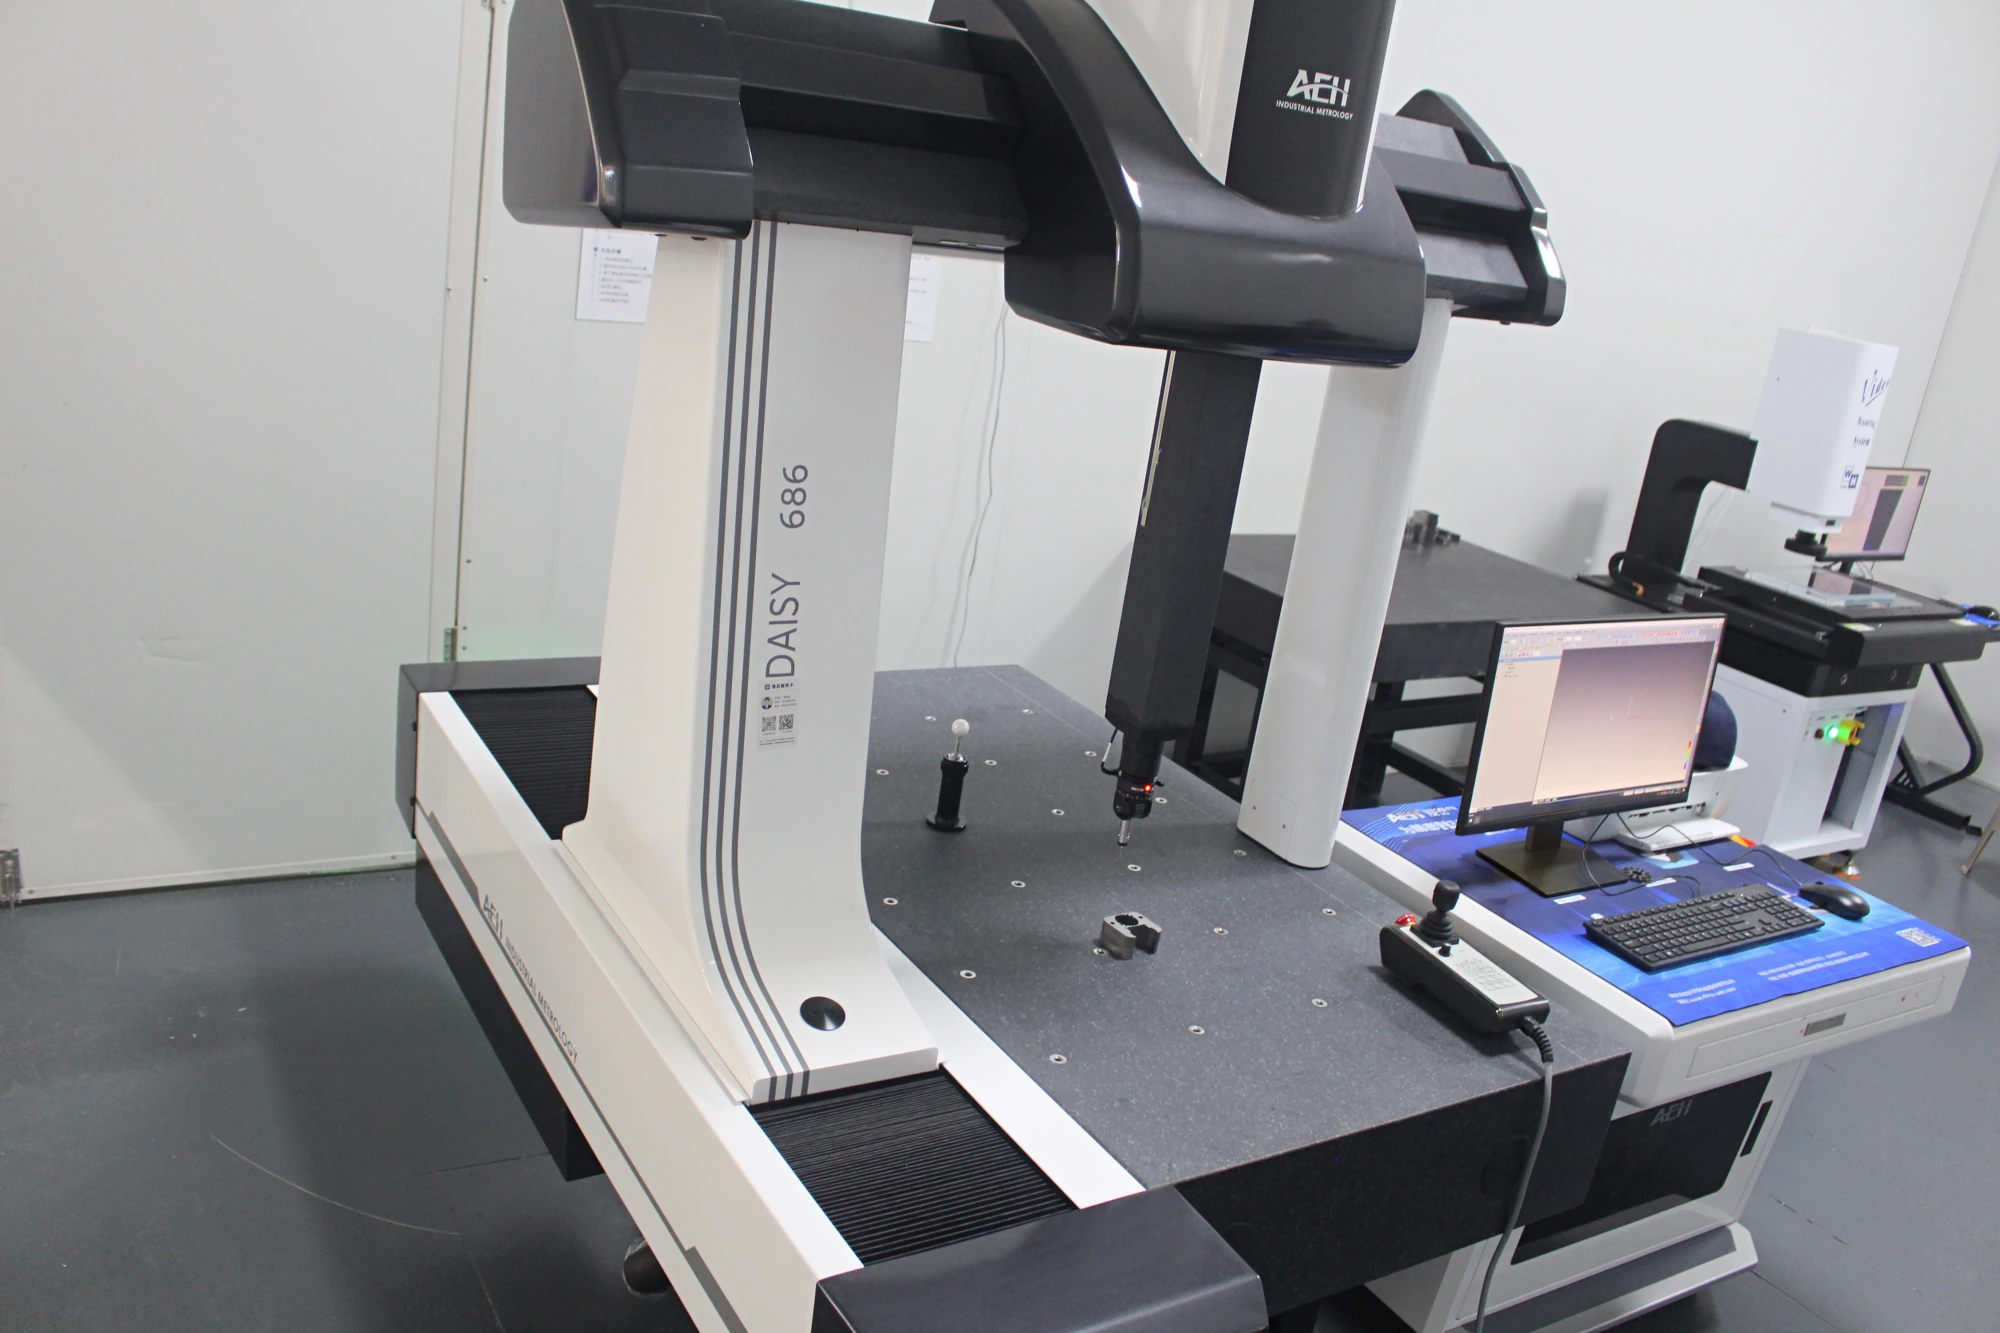
Những gì chúng tôi bổ sung sau gia công
Sau khi xẻ băng hoặc dập, báo cáo kiểm tra của chúng tôi ghi lại kích thước gia công, chiều cao ba via và số cuộn gốc của từng cuộn xẻ hoặc lô lá thép. Cùng với chứng chỉ của nhà máy, nó tạo thành hồ sơ đầy đủ từ cuộn của nhà máy đến chi tiết quý khách nhận được.

