



So lesen Sie ein Werksprüfzeugnis für Elektroband
Das Werksprüfzeugnis verbindet jedes Coil mit seinen gemessenen Eigenschaften. Dieser Leitfaden erklärt die wichtigen Felder und was vor der Verarbeitung des Coils zu prüfen ist.
Jedes Coil Elektroband, das wir liefern, kommt mit dem von Baosteel ausgestellten Werksprüfzeugnis und nach der Bearbeitung mit unserem eigenen Prüfbericht. Viele Einkäufer legen das Zeugnis ungelesen ab. Wenige Minuten für die wichtigsten Felder können verhindern, dass eine falsche Güte oder ein Coil außerhalb der Toleranz an die Presse oder die Kernschichtlinie gelangt.
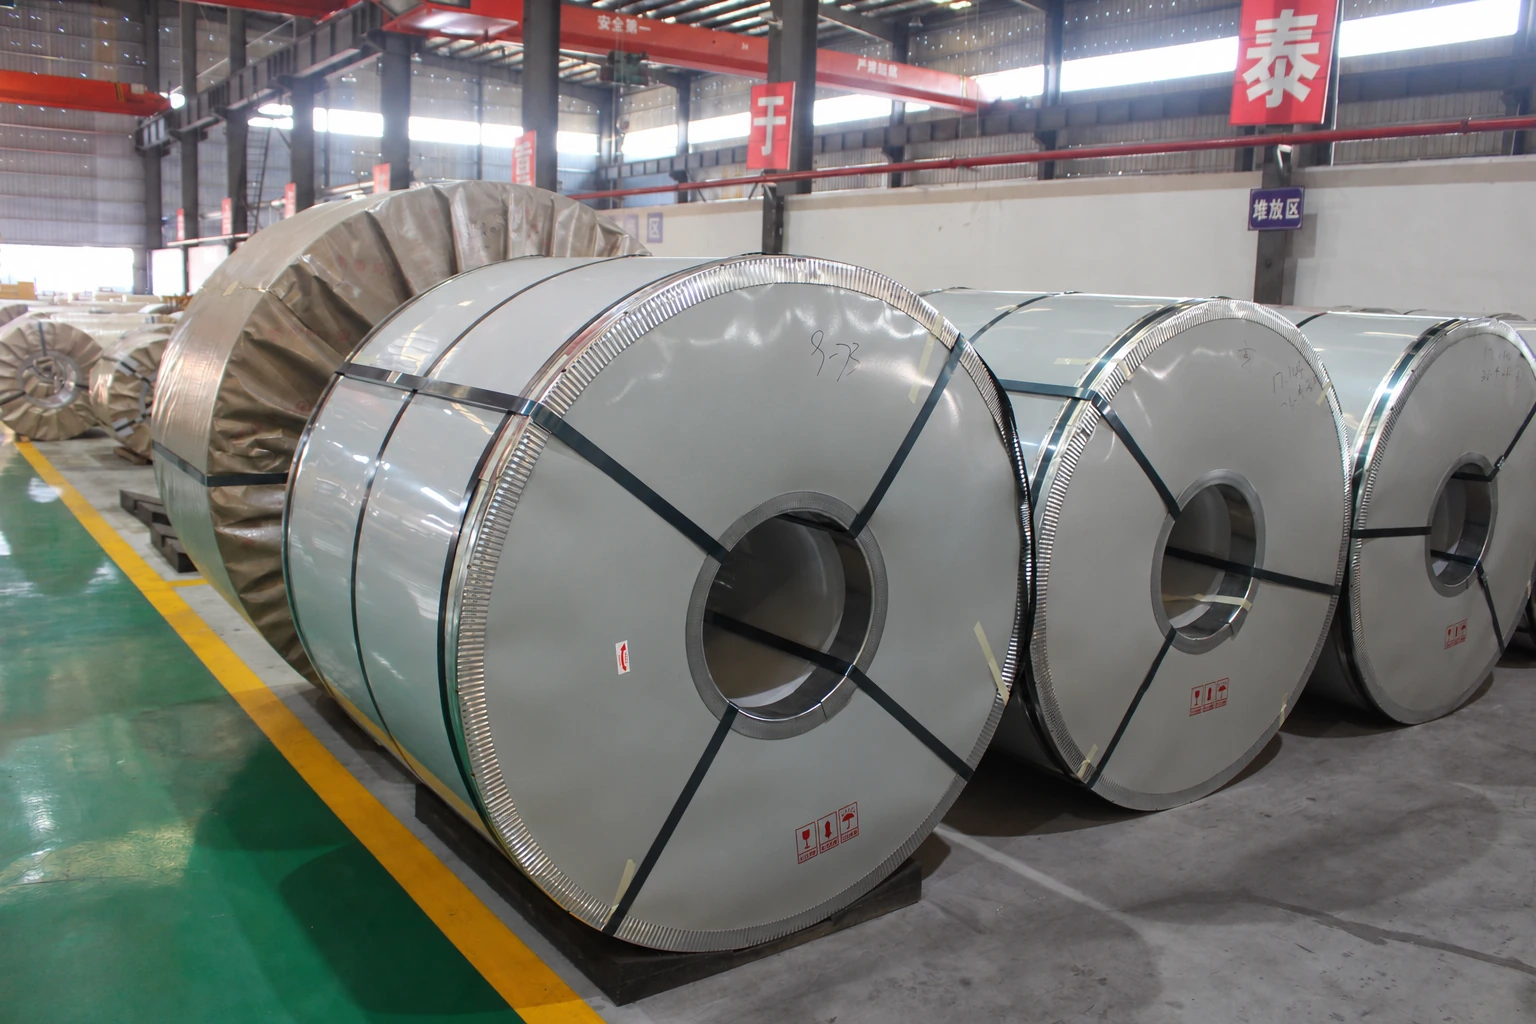
Kopfzeile: wer, was und nach welcher Norm
Oben im Zeugnis stehen das ausstellende Werk, die Zeugnisnummer, Herstell- und Ausstellungsdatum, die Produktbezeichnung und die Norm. Für kornorientiertes Band von Baosteel ist das meist die Werksnorm Q/BQB 485 (schlussgeglühtes kornorientiertes Band, Ausgabe 2023) oder die nationale Norm GB/T 2521.2-2016; nicht kornorientiertes Band wird nach GB/T 2521.1-2016 oder der entsprechenden Baosteel-Norm zertifiziert. Verlangt Ihre Zeichnung IEC 60404-8-7 oder eine andere ausländische Norm, vereinbaren Sie die gleichwertige Güte vor der Bestellung und nicht erst nach der Lieferung.
Identifikationsangaben
- Coilnummer und Schmelzennummer: der Rückverfolgbarkeitsschlüssel für alle späteren Aufzeichnungen.
- Gütebezeichnung, zum Beispiel B30P105 oder B35A250, und die Norm, nach der zertifiziert wird.
- Nenndicke, Breite und Netto-Coilgewicht.
- Beschichtungsart, Vertragsnummer und Bestimmungsort, die mit Ihrer Bestellung übereinstimmen müssen.
Magnetische Eigenschaften
Bei kornorientiertem Elektroband nennt das Zeugnis den Ummagnetisierungsverlust bei 1,7 T und 50 Hz (P1.7/50, W/kg) und die magnetische Polarisation bei 800 A/m (J800 oder B800, in Tesla). Bei nicht kornorientiertem Elektroband sind P1.5/50 und J5000 oder B50 üblich. Prüfen Sie, ob der gemessene Verlust unter dem zulässigen Höchstwert der Güte liegt und ob die Prüffrequenz zu Ihrer Auslegung passt: Für einen 60-Hz-Markt brauchen Sie P1.7/60- oder P1.5/60-Werte.
Diese Werte werden an Epsteinstreifen nach GB/T 3655 gemessen, die IEC 60404-2 entspricht. Bei kornorientiertem Band werden die Streifen in Walzrichtung geschnitten, bei nicht kornorientiertem je zur Hälfte längs und quer, sodass das Ergebnis das Blech als Ganzes abbildet. Ein Kern aus demselben Stahl zeigt höhere Verluste als das Zeugnis, weil Schneiden, Schichten und Stoßfugen Verluste hinzufügen. Diese Differenz ist der Bauformfaktor; deshalb werden Zeugniswert und Prüfung des fertigen Kerns verglichen, aber nicht gleichgesetzt.
Geometrie und Beschichtung
- Dickenabweichung und, falls angegeben, Balligkeit über die Breite.
- Stapelfaktor (Füllfaktor), der den Eisenquerschnitt eines Kerns beeinflusst.
- Beschichtungsart und Isolationswiderstand, wichtig für geschweißte oder geklebte Pakete.
- Bei nicht kornorientiertem Band: Streckgrenze, Zugfestigkeit und Bruchdehnung als Richtwerte für das Stanzen.
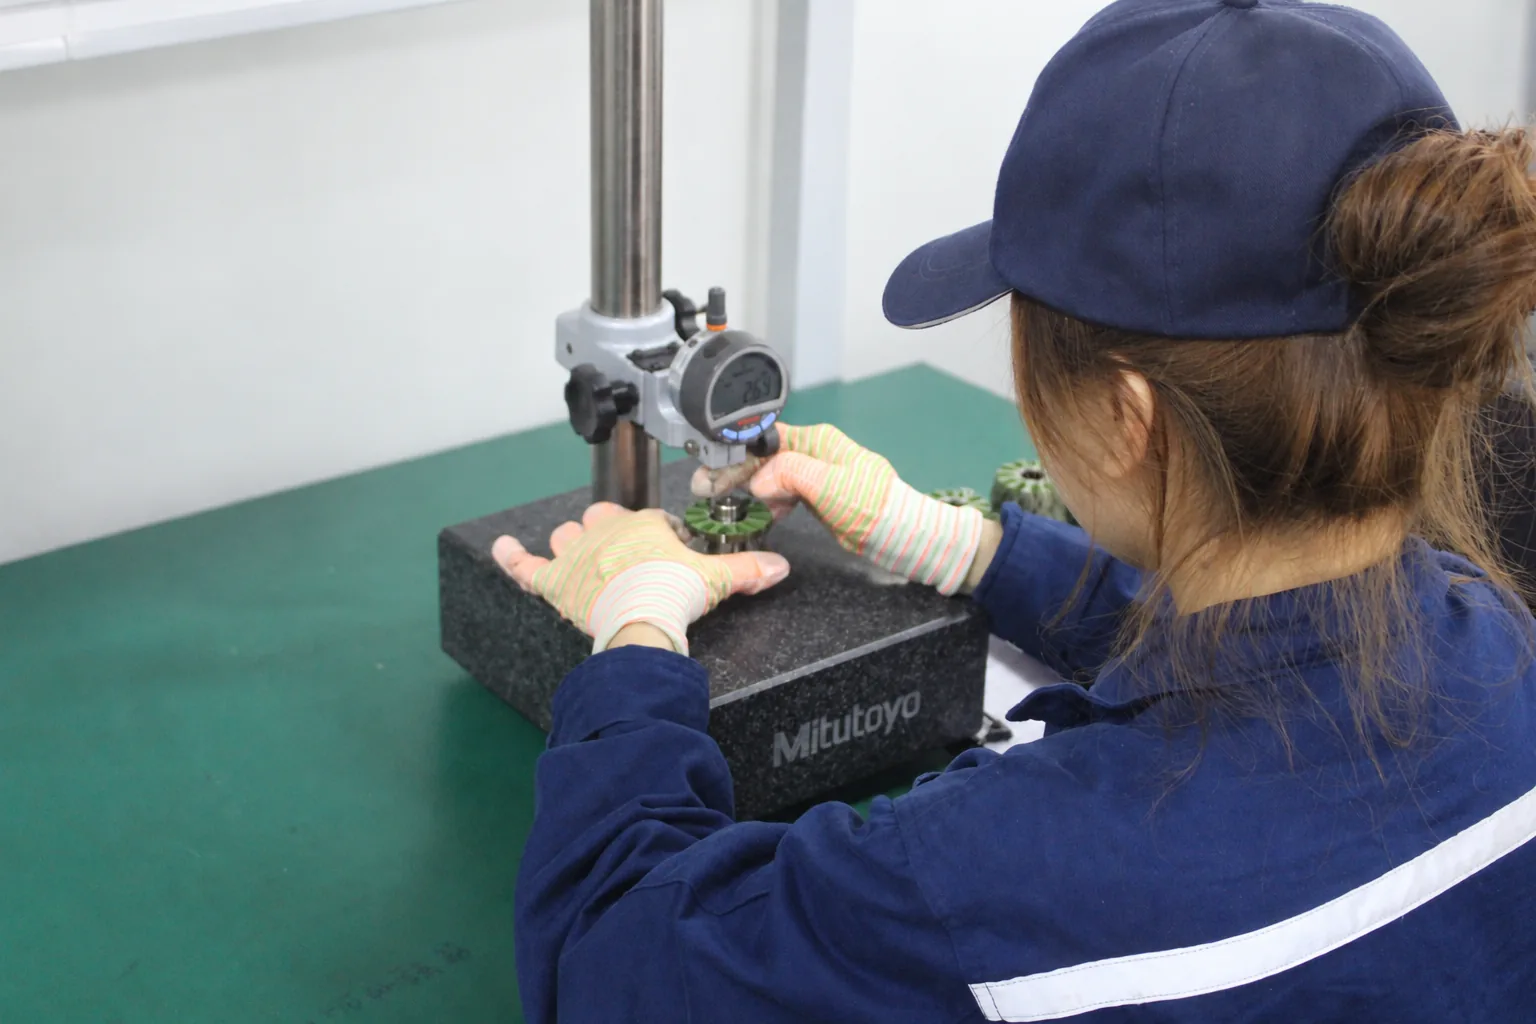
Eine Fünf-Minuten-Prüfung beim Wareneingang
- Die Coilnummer auf Etikett, Zeugnis und Packliste ist identisch.
- Güte, Dicke und Breite entsprechen der Bestellung.
- Der Ummagnetisierungsverlust liegt bei Ihrer Auslegungsfrequenz unter dem Höchstwert der Güte.
- Die Verpackung ist unversehrt; lassen Sie ein kaltes Coil vor dem Auspacken auf Raumtemperatur kommen, damit sich keine Feuchtigkeit auf dem Stahl niederschlägt.
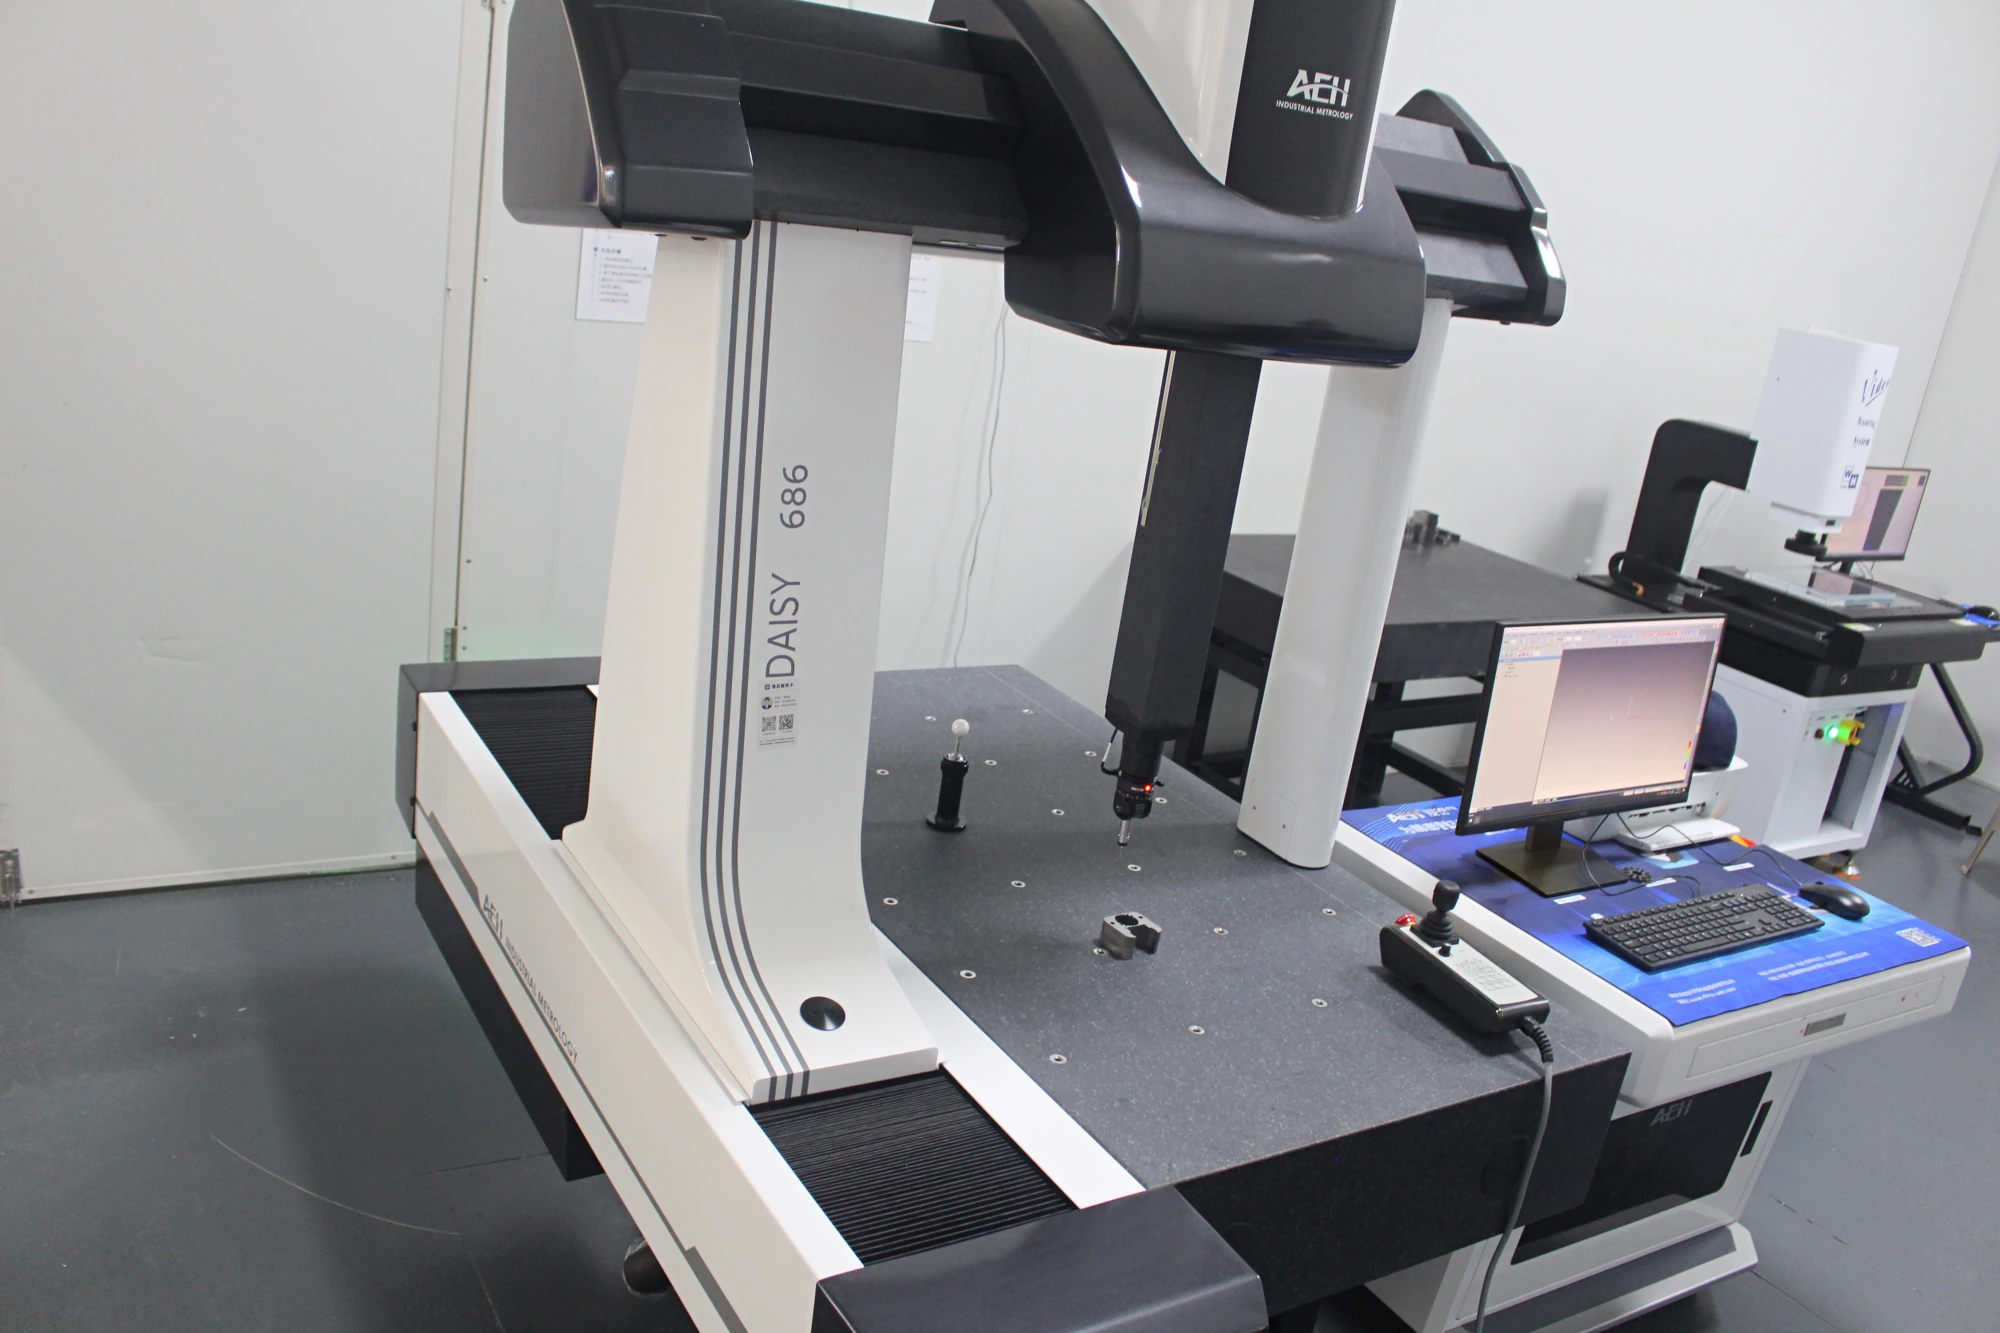
Was wir nach der Bearbeitung ergänzen
Nach dem Spalten oder Stanzen hält unser Prüfbericht die bearbeiteten Maße, die Grathöhe und die Ursprungscoilnummer jedes Spaltbands oder Blechloses fest. Zusammen mit dem Werkszeugnis ergibt sich eine lückenlose Dokumentation vom Werkscoil bis zum Teil, das Sie erhalten.

